
钛合金车削加工技术
钛合金车削加工技术
摘要:钛合金具有比重小、热强度高,抗腐蚀性好等特性,广泛应用于航空、航天、化工等行业,但钛合金零件的车削加工却非常困难、加工效率低。本文探讨了钛合金的车削加工措施,对如何加工这种用途广泛的难加工材料将有所帮助。
关键词:钛合金材料 切削加工 刀具材料 刀具几何参数
The processing Technology about turning on titanium alloy
Abstract:Titanium has the proportion of small, high thermal
strength , corrosion resistance and other characteristics, used widely in
aviation, aerospace, chemical and other industries, butthe turning of
titanium parts is very difficult, the processing efficiency is low. This
paper discusses the titanium turning strategy on how to process a wide
range of difficult to machine materials for this purpose will be helpful.
Key words:titanium alloy ,machining, Cutting tool materials,
Cutting tool geometry parameters
钛合金具有比重小、热强度高、抗腐蚀性好等特性,但钛合金零件的车削加工却非常困难,加工效率低。所以怎么样攻克钛合金加工难,效率低。我们对钛合金的性能在车削加工中的影响进行了研究分析,得出了以下钛合金车削加工策略,并在实际加工中取得了良好的效果。
1 钛合金材料的类型及性能
1.1 钛合金的类型
钛合金是以钛为基础加入其他元素组成的合金。钛有两种同质异晶体:882℃以下为密排六方结构α钛,882℃以上为体心立方的β钛。利用钛的两种结构的不同特点,添加适当的合金元素,使其得到不同组织的钛合金(titanium alloys)。按基本组织分为以下三类:α合金钛,(α+β)钛合金和β钛合金,分别以TA、TC、TB表示。
1.2 钛合金的性能
1.2.1 强度、热强度高
钛合金的密度大,强度高。因此钛合金的比强度(强度/密度)远大于其他金属结构材料。钛的熔点为1660℃,具有较高的热强度,可在550℃以下工作。
1.2.2 抗腐蚀性好
在500℃以下钛合金,钛合金易形成致密的氧化膜,故不易被进一步的氧化。对点蚀、酸蚀、应力腐蚀的抵抗力特别强;对碱、氯化物、氯的有机物品、硝酸、硫酸等有优良的抗腐蚀能力。
1.2.3 导热系数小、弹性模量小 钛合金的导热系数平均是工业纯钛的一半。弹性模量约为钢的1/2,弹性模量小。
1.2.4 化学活性大
钛的化学活性大,与大气中O、N、H、水蒸气、氨气等产生强烈的化学反应。含碳量大于0.2%时,会在钛合金中形成硬质TiC;温度较高时,与N作用也会形成TiN硬质表层;氢含量上升,也会形成脆化层。钛的化学亲和性也大,易与摩擦表面产生粘附现象。
2 影响钛合金切削加工的因素
(1)热导系数小,散热条件不好,导致切削温度升高,加快刀具磨损,降低使用寿命。
(2)温度达到600℃以上时,形成氧化层,对刀具具有强烈的磨损作用。
(3)钛合金弹性模量小,加工时在径向力作用下容易产生弯曲变形,引起振动,加大刀具磨损并影响工件的精度。
(4)钛的化学活性大,在高的切削温度下,易于相接触的金属发生亲和,导致粘结、扩散,加剧刀具磨损。
3 钛合金材料切削加工普遍原则
根据钛合金的特点和切削加工中的出现的问题,加工时需要考虑以下因素:
(1)切削速度不宜太高。实验表明切削速度越高,切削温度会随之增加,直接影响刀具的磨损和寿命。因此,要选择合适的切削速度。
(2)切削深度可较大。切削深度对切削温度影响较小,所以在合理选择切削速度的前提下,尽量增大切削深度,可以使刀具的刀尖在硬化层下工作,提高刀具的耐用度。
(3)工艺系统应具有足够的强度。机床主轴应具有较小的间隙,跳动量小;刀具伸出不易过长,保持有足够的强度;夹具夹紧力要适当,不易过大防止变形。
(4)加注充分的冷却液。由于钛合金在加工过程中,温度很高,化学活性大。在微量切削时,易出现燃烧现象,所以必须加注充分的切削液。常用的切削液有乳化液和极压水溶性切削液。
4 刀具材料、几何参数及切削用量的选择
4.1 刀具材料的选择 由于钛合金导热系数小,塑性低,易出现加工硬化等,所以切削加工钛合金时应从降低切削温度和减少粘结两方面出发,选用红硬性好、抗弯强度高、导热性能好、与钛合金亲和性差的刀具材料,一般选用硬质合金刀具。常用的硬质合金刀具材料有YG8、YG3、YG8W、YG10H、YG6A、YS2T、YGRM和YD15等。
(1)粗加工时,应选择YG8、YG8W、YG10H、YG6A等。
(2)精加工时,切削量较小,可以选用YG8W、YD15等。
4.2 刀具几何参数及切削用量选择
以外圆车刀为例:
粗加工时,前角选择3°~7°,后角为8 °~15 °,刀尖圆弧半径为0.5~1.0mm;切削速度25~38 m/min,切削深度3~5 mm,进给量0.3~0.5 mm/r。
精加工时,前角选择10°~15 °,后角为8 °~15°,刀尖圆弧半径为0.3~0.5mm;切削速度50~75 m/min,切削深度0.2~0.5 mm,进给量0.1~.0.15 mm/r。
4.3 其它参数选择
(1)磨出0.05~0.1mm的负倒棱,增强切削刃强度。
(2)粗车时,刃倾角λ=-3°~-5°,精车时刃倾角λ=-3°~0°。
5 钛合金车削时的注意事项
(1)由于钛合金的弹性模量小,工件在加工中的夹紧变形和受力变形大,会降低工件的加工精度;工件安装时夹紧力不宜过大,必要时可增加辅助支承。
(2)车削外圆时,刀具刀尖不能高于工件中心,防止出现扎刀现象。
(3)不能使用含氢的切削液。 如果使用含氢的切削液,须采取安全防护措施,同时切削后应及时用不含氯的清洗剂彻底清洗零件。
(4)在车削薄壁工件和精加工时,刀具的主偏角不易过小。
(5)经清洗过的钛合金零件,要防止油脂或指印污染,防止造成盐的应力腐蚀。
6 结论
综合考虑钛合金的性能对车削加工的影响,为了成功实现钛合金的车削加工,关键是选择合理的刀具材料;合理的刀具几何参数;尽可能选择低的切削速度、较大的切削深度以及进给量,并加注充分的冷却液,最终将会取得良好的加工效果。
参考文献
[1]周廉,赵永庆,王向东.中国钛合金材料及应用发展战略研究[M].北京:化学工业出版社,2012.
[2]韩荣第,金远强. 航天用特殊材料加工技术[M].哈尔滨:哈尔滨工业大学出版社,2007.
[3]郑文虎.难切削材料加工技术[M].北京:国防工业出版社,2008.
[4]陆剑中,孙家宁.金属切削原理与刀具[M].北京:机械工业出版社,2011.
钛合金加工注意事项

钛合金加工注意事项
一、材料选择
钛合金具有优异的力学性能和耐腐蚀性,但在加工过程中容易发生变形、断裂等问题。因此,在选择钛合金材料时,需要考虑其强度、塑性和耐腐蚀性等特性,以满足加工要求。
二、加工方法
1. 切削加工:钛合金的切削加工难度较大,容易产生高温、切削力大等问题。因此,在进行切削加工时,应选择合适的切削工具,适当降低切削速度和进给速度,以减少切削热量的积累,避免刀具磨损过快。
2. 锻造加工:钛合金的锻造加工是常用的一种方法,可以提高其力学性能和塑性。在进行锻造加工时,应控制加热温度和保持时间,确保钛合金的完整性和均匀性。
3. 焊接加工:钛合金的焊接加工需要注意防止氧化和污染,可以采用惰性气体保护焊或真空焊接等方法,以保证焊缝质量。
三、工艺参数
1. 温度控制:钛合金的加工温度对于材料的力学性能和耐腐蚀性有着重要影响。因此,在加工过程中应控制好加热和冷却速度,避免过高或过低的温度对材料造成负面影响。
2. 加工速度:钛合金的加工速度应根据具体工艺要求进行调整,过高的加工速度可能导致材料变形或破裂,过低的加工速度则会降低生产效率。
3. 切削参数:在切削加工中,切削速度、进给速度和切削深度等参数的选择需要根据具体材料和切削工具来确定,以保证加工质量和工具寿命。
四、安全措施
钛合金加工过程中产生的副产物(如钛屑等)具有易燃易爆的特性,因此需要采取一系列安全措施,以避免安全事故的发生。包括:
1. 加工场所应具备良好的通风设施,排除烟尘和有害气体。
2. 操作人员应佩戴防护设备,如防护眼镜、防护手套和防护服等。
3. 加工设备和工具应定期检查和维护,确保其正常运行。
4. 废弃物和废液应妥善处理,避免对环境造成污染。
钛合金加工过程中需要注意材料选择、加工方法、工艺参数和安全措施等方面的问题。只有在合理选择材料、科学控制加工过程,并采取必要的安全措施,才能确保钛合金加工的质量和安全性。
解决钛合金薄壁工件切削加工变形的工艺
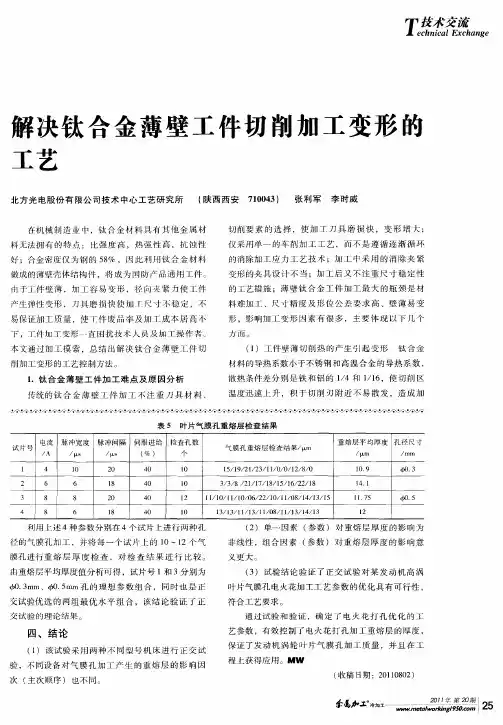
解决钛合金薄壁工件切削加工变形的
工艺
北方光电股份有限公司技术中心工艺研究所 (陕西西安710043) 张利军李时威
存机械制造业巾,钛合金材料具有其他金属材
料无法拥有的特点:比强度高,热强性高,抗蚀性
好;合金密度仅为钢的58%,因此利朋钛合金材料
做成的薄壁壳体结构件,将成为国防产品通用工件。
由于工件壁薄,加工容易变形,径向夹紧力使工件
产生弹性变形,刀具磨损快使加r尺寸不稳定,不
易保证加工质量,使丁件废品率及加工成本居高不
下,丁件加工变形一直困扰技术人员及加工操作者。 本文通过加工摸索.总结出解决钛合金薄壁工件切
削加工变形的工艺控制方法。
1.钛合金薄壁工件/j ̄-r难点及原因分析
传统的钛合金薄壁工件加工不注重刀具材料、 切削要素的选择,使加工刀具磨损快,变形增大;
仅采用单一的车削加工工艺,而不是遵循逐渐循环
的消除加工应力工艺技术;加工中采用的消除夹紧
变形的夹具设计不当;加工后又不注重尺寸稳定性
的工艺措施;薄壁钛合金工件加工最大的瓶颈是材
料难加工、尺寸精度及形位公差要求高、壁薄易变
形,影响加工变形因素有很多,主要体现以下几个
方面。
(1)工件壁薄切削热的产生引起变形 钛合金
材料的导热系数小于不锈钢和高温合金的导热系数,
散热条件差分别是铁和铝的1/4和1/16,使切削区
温度迅速上升,积于切削刃附近不易散发,造成加
表5 叶片气膜孑L重熔层检查结果
电流 脉冲宽度 脉冲问隔 伺服进给 检查孑L数 重熔层平均厚度 孔径尺寸 试片号 气膜孔重熔层检查结果/ m /A /LLS (%) 小 / m
1 4 10 20 40 lO l5/19/2l/23/1 1/0/0/12/8/O 10.9 4,0.3 2 6 6 18 40 10 3/3/8/21/17/l8/15/16/22/l8 14.1
3 8 8 20 40 I2 I1/IO/Ii/10/06/22/1O/i1/08/l4/13/15 i1.75 卸.5
钛合金轴类零件的磨削技巧

钛合金轴类零件的磨削技巧
最近在研究钛合金轴类零件的磨削技巧,我发现了一些有用的方法,不得不和大家分享一下。在机械加工的世界里,钛合金这种材料以其高强度、低密度和极佳的耐腐蚀性,成为了诸多高精尖设备中的关键零部件材料。但你知道吗?在磨削这种看似坚硬的合金时,其实也有不少讲究和小技巧呢。
最开始磨钛合金轴的时候,我遇到了不少挑战。这种材料特别硬,容易产生高温,导致刀具磨损飞快,加工效率低得吓人。你可能会问,那怎么办呢?对了,广元有色金属材料的老师傅告诉我,关键是要选对磨料和控制磨削温度。
选择粒度适中、硬度较高的CBN(立方氮化硼)磨料,能有效提高磨削效率,减少刀具磨损。就像是用一把锋利的刀去切肉,比用一把钝刀要轻松多了,还能保证肉质(即零件表面质量)的完好。同时,控制磨削温度是关键。钛合金磨削过程中会产生大量热量,如果不能及时散热,零件很容易变形。有个小窍门是保持磨削液的持续供应,就像我们打游戏时给手机降温一样,保持冷却液持续工作,让钛合金随时处在“舒适”的温度区间。
说到这里,我还记得有一次,因为没有正确使用冷却液,导致整个工件都热弯了,那损失可大了去了。那天碰了一鼻子灰,但也让我深刻记住了控制温度的重要性。从那以后,我每次磨削钛合金零件前,都会仔细检查冷却系统,确保万无一失。
对了,还有个事儿要说,就是磨削参数的调整。速度和进给量的合理配置能大大提高磨削质量和效率。我开始时总是追求速度,结果往往适得其反。后来经过几次尝试,我发现针对不同的钛合金型号和加工要求,细调这些参数能带来意想不到的效果。有时候,慢工出细活,真的不是说说而已。
你可能会问,如果设备有限,怎么达到最佳效果?老实说,技术上的局限确实无法忽视。在没有高端设备的情况下,可以尝试定期更换磨轮、刃磨刀具,并且保持工作环境的清洁,减少杂质对磨削效果的影响。这些都是我在实践中总结出来的省钱又实用的小窍门。
让我印象深刻的是,为了提升磨削精度,我开始尝试各种测量工具和方法,甚至动手改造了一些小工具,虽然看起来有点DIY的感觉,但真的帮了我大忙。这也是我想和大家分享的一个心得:在追求技术卓越的路上,不妨多一些创新和尝试,说不定会有意想不到的收获。
TC4钛合金车削工艺参数优化

2016年第5O卷No.11
TC4钛合金车削工艺参数优化
王丹,王凌云,万军
上海工程技术大学
摘要:基于正交试验和极差分析的方法,以工件表面粗糙度R 值为评判指标,研究了TCA钛合金粗加工切削
参数,并通过单因素实验法进一步优选了其精加工切削参数,同时对相同切削参数下涂层和无涂层硬质合金刀具
的磨损情况进行了分析。研究表明:TCA钛合金粗加工最优切削参数为: =60m/min、0。=0.4mm、,’=0.1mm/r;
TCA钛合金精加工最优切削参数为: =60m/min、a =0.2mm、厂=0.Imm/r;由于UE6020涂层硬质合金刀具的涂
层中含有TiC,其与工件中的Ti元素亲和扩散,致使UE6020涂层刀具的耐用度低于US735刀具。
关键词:TC4钛合金;车削加工;切削参数;刀具耐用度
中图分类号:TG506;TH161 文献标志码:A
Cutting Parameters Optimization in Turning of TC4 Titanium Alloys
Wang Dan,Wang Lingyun,Wan Jun
Abstract:Rough turning parameters of TC4 titanium alloywere studied through orthogonal test and extreme difference
analysis methods,finishing turning parameters of TCA titanium alloy were studied by using the single factor test method,
weal"of TiC coated and carbide cutting tools at the same cutting parameters was researched.This study indicates that the
切削加工前钛合金的热处理退火工艺

切削加工前钛合金的热处理退火工艺
说起钛合金,大家第一反应是不是都觉得那是天上的“神仙金属”?不光是轻便、强度高,而且耐腐蚀,特别适合航天、航空这些高精尖的领域。可你要说它的切削加工,那可不是轻松事儿,尤其是在热处理这块儿,得下点儿功夫。特别是退火工艺,绝对是个技术活儿,弄不好,搞得不好,钛合金的性能就可能大打折扣。
说到热处理,很多人可能会想,嘿,那不就是把金属加热再冷却的事儿吗?没错!但你知道么,这其中可是门学问,没个十年八年的工夫你可搞不懂。钛合金的退火可不是随便烤烤就行的。得分步走,细心处理。别看它看起来硬邦邦的,其实钛合金是挺挑剔的,温度、时间、冷却方式等等,每个环节都不能马虎。比如你把它加热过度,钛合金就可能出现晶粒粗大,结果材料的韧性、强度都大打折扣。你不加热够,钛合金内部的组织不均匀,硬度不够,那可不行。所以热处理退火,真的得用心去做。
我们说的退火,简单来说就是把钛合金加热到一定的温度后,再让它缓慢冷却。这个温度得根据钛合金的具体类型来定,一般来说,钛合金的退火温度会在600℃到1000℃之间。这个范围其实挺宽的,得看你加工的目的是什么,是要提高塑性,还是要调整微观结构。不过有时候你要用钛合金做航空零部件,要求高到不行,这时候退火的温度就得精确掌控,稍有不慎就会影响整个性能。咋办?就是得耐心啊,啥事急不得。
退火的主要作用其实就是消除内应力,让材料的组织更加均匀。特别是那些经过冷加工、焊接或者其他加工方式的钛合金,表面或者内部可能会存在一些应力,这些应力如果不去除,它可就藏在里面,等着你发难。随着加工的深入,这些应力积累到一定程度,钛合金的性能就会变差,甚至产生裂纹。想想看,如果你做飞机的零件,上面有裂
纹,那可就是“大事不妙”了。退火就能把这些应力给消除掉,免得钛合金在后续的使用中出问题。
退火时,有几个“坑”是必须得注意的。第一个就是温度的控制,太高或者太低都不行。温度高了,钛合金会发生晶粒粗化,反而影响它的强度;温度低了,退火效果不明显,内部的应力也去不掉。第二个坑就是冷却速度。钛合金在退火时得慢慢降温,不能急功近利,否则金属的微观结构可能发生剧变,导致后续的机械性能差强人意。冷却方式也有讲究,得看实际需要,水冷、空冷都得根据不同的情况来选。退火不是单纯的加热和冷却那么简单,它是个“细活”。
钛合金零件切削用量与刀具参数的选择---中华工具网
钛合金零件切削用量与刀具参数的选择 - 中华工具网
钛合金零件切削用量与刀具参数的选择
主要加工方法 钛合金零件的加工余量比较大,有的部位很薄(2~3mm),主要配合表面的尺寸精度、形位公差又较严,因此每项结构件都必须按粗加工→半精加工→精加工的顺序分阶段安排工序。主要表面分阶段反复加工,减少表面残余应力,防止变形,最后达到设计图的要求。其主要的加工方法有铣削、车削、磨削、钻削、铰削、攻丝等。 铣削用量及刀具的选择 钛合金结构件中大量应用铣削加工,如零件内外型面。刀具应选择具有高硬度、高抗弯强度和韧性、耐磨性好、热硬性好、工艺性好、散热性好的材料,主要为高速钢W6Mo5Cr4V2Al、W2Mo9Cr4VCo5(M42)和硬质合金YG8、K3O、Y330。刀具几何参数应以保证刀具强度高、刚性好、锋利为原则,细长比不能过大,并分粗、精加工两种,加工时最好采用顺铣。铣削刀具参数见表1,常规加工铣削用量见表2。铣削时必须注入充足的水溶性油质切削液来降低刀具和工件的温度,切削液流量应不小于5L/min,以延长刀具的使用寿命。在上述常规加工的基础上,为进一步提高铣削加工效率,我们在强力铣加工中心机床上进行了高效铣削试验,获得了较理想的切削用量、刀具和切削液,铣削用量数据见表3。通过高效铣削与常规对比可以看出,高效铣削加工比常规加工效率提高了2~4倍,零件表面质量也得到较大的提高,加工周期大大缩短,制造成本相应降低。 车削用量及刀具的选择 在刀具、切削用量、切削液选择合理的情况下,钛合金车削并不困难,与加工合金钢接近。但车削钛合金表面氧化皮较为困难,一般在加工前用酸洗方法去掉表面薄层氧化皮,然后车削剩余的氧化皮,车削时切削深度应超过氧化皮深度1~5倍,走刀量可加大,但切削速度应降低。刀具材料应选择YG类硬质合金材料。刀具几何参数选择:前角g0=4°~8°,后角a0=12°~18°,主偏角Ø45°~75°,刃倾角l=0°,刀尖圆弧半径r=0.5~1.5mm。切削用量的选择:主轴转速n≥23Or/min,进给量f≥0.10~0.15mm/r,切削深度ap=1.5~2.0mm。车削时必须注入充足的水溶性油质切削液来降低刀具和工件的温度,提高刀具的耐用度。表1铣削刀具参数刀具前角g0 (°)后角a0
钛合金切削加工技术研究进展
钛合金切削加工技术研究进展
摘要:钛合金具有比强度高、热强性好、耐腐蚀性高的特点,因此在航空领域得到广泛应用。本文首先简要描述了钛合金相对其他金属材料的优势和其在航空领域的应用现状,然后从材料特性方面综述了其切削加工性的特点。最后,根据钛合金加工过程中高温、高粘的特性优选刀具结构及材质,叙述了钛合金切削工艺研究现状。
关键词:钛合金;刀具;工艺
钛及钛合金是国防、经济和技术发展的战略要素,它们被称为战略金属,21世纪的第三代金属,广泛应用在航空发动机和飞机制造业。同其他金属结构材料比较,其具有三个显著优点:比强度高、热强性好、耐腐蚀性高。金属钛及其合金作为结构材料具有许多吸引人的特性,但它们也有一个主要缺点,即初始成本较高。其中,造成钛合金零件价格高的原因有很多,加工成本是主要原因之一。因钛合金材料黏性大、温度高极易造成刀具磨损,为减小刀具损耗,往往加工速度比普通钢件低50%,如何优选加工刀具,提高钛合金材料的加工效率,成为钛合金切削加工领域的难题。
一、钛合金在航空领域的应用
在航空制造领域的选材方面,通常从这几个方面入手:1、能够减轻飞机的重量。钛合金具有较高的比强度(强度密度比),使其拥有较低的密度(比钢低50%)和机械性能。例如,在起落架结构中,由于钛合金具有更好的强度密度比,用钛合金替代高抗拉强度钢材可显著减轻重量。2、具有抗腐蚀性。与钢不同,钛合金不存在腐蚀问题,从而降低了定期维护成本,提高了资产利用率。3、能够承受飞机在高速飞行中产生的热载荷。钛合金的热膨胀系数不到铝合金的一半,比钢低约75%。即使在较小的温度范围内,钢或铝合金的热膨胀系数也可能导致部件变形甚至断裂,钛合金则不会出现这种情况。 目前最为典型的钛合金材料Ti-6Al-4V合金,它是1954年美国研制成功的,由于它的耐热性、韧性、成形性、可焊性、耐蚀性和生物相容性均较好,成为钛合金工业中使用量高达75%~85%的钛合金,现在仍是航空应用的主体,其他许多钛合金都可以看作是Ti-6Al-4V的改型。随着钛合金需求市场的扩大,实现高强度、高塑性(延伸率≥为6%)和高韧性的良好协同效应已被确定为其研究和开发的最大技术瓶颈。通过对新型钛合金的开发和创新加工技术研究,已有十几种新开发的合金表现出优异的强塑性韧性组合,包括TC4、TC18和TC21,特别是室温极限拉应力大于1100 Mpa的高强钛合金(TB18),由于具有超高强度、高韧性和良好的淬透性等优点,已成为航空工业中正在应用的新型结构材料。
数控加工钛合金TC18的铣削参数优化研究
数控加工钛合金TC18的铣削参数优化研究
在现代制造业中,钛合金由于其优异的性能,如高强度、高耐腐蚀性和良好的高温性能,被广泛应用于航空航天、医疗和汽车等领域。其中,钛合金 TC18 是一种常见的钛合金材料。然而,钛合金的加工难度较大,尤其是在数控铣削过程中,选择合适的铣削参数对于提高加工效率、保证加工质量至关重要。
钛合金 TC18 的材料特性给数控铣削带来了诸多挑战。它的导热性差,导致在加工过程中热量容易积聚,从而加速刀具磨损。其化学活性高,容易与刀具材料发生化学反应,进一步影响刀具寿命。此外,钛合金的强度高,加工时切削力大,对机床和刀具的刚性要求较高。
铣削参数主要包括切削速度、进给速度、切削深度和切削宽度等。这些参数的选择直接影响到加工效率、加工质量和刀具寿命。切削速度过低会导致加工效率低下,过高则会使刀具迅速磨损。进给速度过小会延长加工时间,过大则可能影响加工表面质量。切削深度和切削宽度的选择需要综合考虑工件的形状、尺寸和机床的性能。
为了优化数控加工钛合金 TC18 的铣削参数,首先需要进行大量的实验研究。实验设计是关键的一步,可以采用正交实验法、单因素实验法等。正交实验法能够在较少的实验次数内获得较为全面的参数组合效果,单因素实验法则可以更深入地研究某个特定参数的影响规律。 在实验过程中,需要对加工后的工件进行详细的测量和分析。测量的指标包括表面粗糙度、加工精度、残余应力等。表面粗糙度是衡量加工表面质量的重要指标之一,通常使用粗糙度仪进行测量。加工精度可以通过三坐标测量机等设备进行检测。残余应力的测量则需要借助专门的应力测量仪器。
通过对实验数据的分析,可以建立铣削参数与加工质量、刀具寿命之间的数学模型。常见的建模方法有回归分析、人工神经网络等。回归分析能够建立较为简单直观的数学表达式,便于工程应用。人工神经网络则具有更强的非线性拟合能力,但计算较为复杂。
在实际加工中,还需要考虑机床的性能和刀具的特点。不同类型的机床在转速、进给速度等方面可能存在限制。刀具的材质、几何形状和涂层也会影响其切削性能和寿命。例如,硬质合金刀具适用于一般的加工工况,而对于高速切削,可能需要使用涂层刀具或陶瓷刀具。
钛合金材料的机械加工工艺
钛合金材料的机械加工工艺
摘要:钛合金材料在航空航天、舰船、兵器、核工业等领域其应用较为广泛,其特点主要具备比强度高、耐腐蚀、可焊接、密度小,然而钛合金的成本较高,这也就使得不能够大规模应用以及推广,这是现阶段钛合金总体用量不高的关键所在。基于此,本文主要归纳和分析了钛合金材料低成本化机械加工技术方面上的一些研究与发展,以供参考。
关键词:钛合金;机械加工;加工工艺
钛合金材料的机械加工工艺主要涉及切削、磨削、铣削等。这些加工过程都需要对刀具的几何参数、刀具选择、加工工艺的参数等细节进行精细控制。因为钛合金的切削温度过高会导致材料软化,切削力增大,刀具磨损加剧,进而影响加工精度和表面质量。故此,只有通过不断优化和完善加工工艺,才能提高钛合金材料的加工效率和精度,推动其在更多领域的应用和发展。
一、机械加工工艺低成本分析
1.刀具选择
由于钛合金的加工难度较大,选择合适的刀具对于保证加工质量和效率至关重要。一般来说,应选择硬度高、耐磨性好、抗粘结性强的刀具材料,如硬质合金、陶瓷和金刚石等。首先,硬质合金刀具。硬质合金刀具由硬质颗粒和粘结剂组成,具有较好的耐磨性和耐热性,适用于粗加工和半精加工,在选择硬质合金刀具时,应该根据钛合金的切削参数和加工要求进行选择,同时需要考虑刀具的几何形状和切削刃的粗糙度等因素。其次,陶瓷刀具。陶瓷刀具具有高硬度、高耐磨性、低摩擦系数等优点,适用于精加工和超精加工,其缺点是脆性较大,容易断裂。在选择陶瓷刀具时,应该根据钛合金的切削参数和加工要求进行选择,同时需要考虑刀具的几何形状和切削刃的粗糙度等因素。最后,聚晶金刚石刀具聚晶金刚石刀具具有极高的硬度和耐磨性,适用于对钛合金进行高效切削,其缺点是价格较高,加工成本较高。在选择聚晶金刚石刀具时,应该根据钛合金的切削参数和加工要求进行选择,同时需要考虑刀具的几何形状和切削刃的粗糙度等因素[1]。
2.刀具的几何参数
为了降低钛合金材料机械加工中刀具的成本,可以从以下几个方面优化刀具的几何参数:(1)前角优化。前角的大小直接影响刀具的切削性能。增大前角可以减小切削力,减少刀具磨损,但也会降低刀具的强度和散热性能。因此,需要根据实际情况选择合适的前角。实验表明,针对钛合金材料,适当增大前角可以延长刀具使用寿命,降低成本。(2)后角优化。后角的主要作用是减小刀具后部与工件之间的摩擦。在钛合金加工中,后角的优化同样重要,合适的后角可以减小刀具磨损,提高刀具寿命。同时,还需要考虑刀具的复杂程度和制造成本等因素。(3)螺旋角优化。螺旋角是铣刀、钻头等铣削刀具的外圆与螺旋线之间的夹角,螺旋角的大小对切削效率、切削力和刀具磨损等方面都有影响,针对钛合金材料,适当增大螺旋角可以提高切削效率,减小切削力,但过大的螺旋角会导致刀具刚度降低。因此,需要根据实际情况选择合适的螺旋角。(4)刃口处理技术。刃口处理技术是提高刀具寿命的重要手段,针对钛合金材料的加工特点,可以采用涂层技术、硬质合金技术等刃口处理技术,提高刀具的耐磨性和耐热性,从而延长刀具使用寿命,降低成本。
钛合金材料特性及切削加工方法
Topical Technology专题技术
2020年 第5期冷加工15钛合金材料的应用目前已
成为仅次于铁、铝的第三种金属
材料,被广泛应用于各领域各行
业,特别是近年来航空工业制造
领域的应用急剧增加(如B787、A380及军用航空器),其发展之
迅猛给予加工制造行业带来了很
大的挑战,如生产效率低、刀具
寿命段、零件加工质量废品率高
等。因此,对金属加工刀具综合
性能提高及合理有效的加工方法
也提出了更高、更新的挑战。
首先,钛合金相对密度低
(ρ=4.5g/cm3)、比强度(σb和ρ比)高,弹性模量小;具有良
好的塑性和韧性;钛合金在高温
或低温状况下能保持较稳定的物
理、化学性能。如某些钛合金和
工业纯钛在-253℃超低温下塑性
和韧性仍然良好,而某些钛合金
在550℃高温条件下长期使用仍然
能保持较高的热稳定性;另外,
钛合金具有优异的耐蚀性,它比
不锈钢的钝态区域宽,氧化膜抗
氯离子能力强。在海洋大气、海钛合金材料特性及切削加工方法
■■松德刀具(长兴)科技有限公司 (浙江湖州 313100) 赵晓强 李陇涛
摘要:通过对钛合金零件的加工测试,分析钛合金材料的特性,并通过优化刀具加工方法,从而提高钛合金材料的加工效
率。
关键词:钛合金;材料;切削力;刀具;航空航天
加工要求。
对于航空器的特殊要求,
科学家们不断研发出与其适配的
新型航空器钛合金材料,来满足
航空器机械零部件的高刚性、大
强度和重量轻、体积小等设计要
求。随之而来造成后续的钛合
金机械零件加工效率低、工艺性
差。金属切削加工中,切削刀具
与被加工零件材料之间关系相互
矛盾。当相互对立又相互联系的
任何一方,如果有了新的突破和
创新,就会迫使另外一方获得一
个更新的发展。如果仍然采用传
统材料的加工方法和加工刀具,
将会在加工效率、加工质量和加
工刀具成本上大打折扣。为了应
对和适应新型钛合金零件的不断
增加和对其加工性能、加工效率
和加工精度等方面的要求,刀具
界都在不断地改进各自的刀片基