
炼厂干气的综合利用研究
炼厂干气预精制脱甲烷塔操作波动研究
渡恭 乙烯工业2013,25(1)24~27 ETHYLENE INDUSTRY
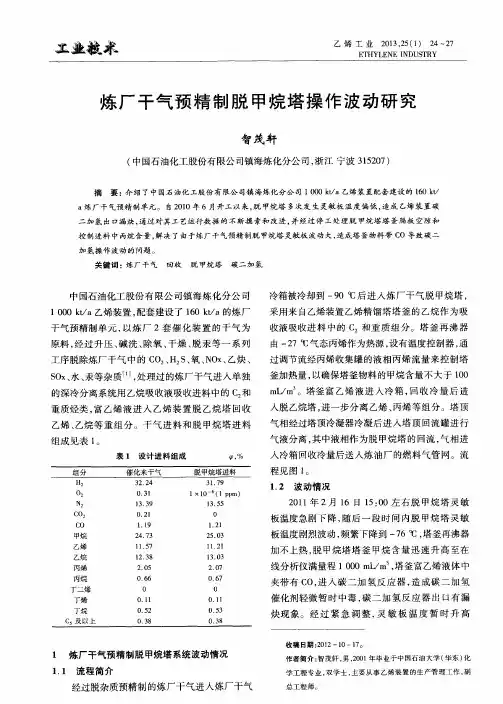
炼厂干气预精制脱甲烷塔操作波动研究
智茂轩
(中国石油化工股份有限公司镇海炼化分公司,浙江宁波315207)
摘要:介绍了中国石油化工股份有限公司镇海炼化分公司1 000 kWa乙烯装置配套建设的160 kW a炼厂干气预精制单元。自2010年6月开工以来,脱甲烷塔多次发生灵敏板温度偏低,造成乙烯装置碳 二加氢出口漏炔,通过对其工艺运行数据的不断摸索和改进,并经过停工处理脱甲烷塔塔釜隔板空隙和 控制进料中丙炕含量,解决了由于炼厂干气预精制脱甲烷塔灵敏板波动大,造成塔釜物料带CO导致碳二 加氢操作波动的问题。 关键词:炼厂干气回收脱甲烷塔碳二加氢
中国石油化工股份有限公司镇海炼化分公司
1 000 kt/a乙烯装置,配套建设了160 kt/a的炼厂 干气预精制单元,以炼厂2套催化装置的干气为
原料,经过升压、碱洗、除氧、干燥、脱汞等一系列 工序脱除炼厂干气中的CO 、H:S、氧、NOx、乙炔、
SOx、水、汞等杂质…,处理过的炼厂干气进入单独
的深冷分离系统用乙烷吸收液吸收进料中的C:和
重质烃类,富乙烯液进入乙烯装置脱乙烷塔回收 乙烯、乙烷等重组分。干气进料和脱甲烷塔进料
组成见表1。 表1设计进料组成 ,%
1 炼厂干气预精制脱甲烷塔系统波动情况
1.1流程简介 经过脱杂质预精制的炼厂干气进入炼厂干气 冷箱被冷却到一90℃后进入炼厂干气脱甲烷塔, 采用来自乙烯装置乙烯精馏塔塔釜的乙烷作为吸
收液吸收进料中的C:和重质组分。塔釜再沸器
由一27℃气态丙烯作为热源,设有温度控制器,通 过调节流经丙烯收集罐的液相丙烯流量来控制塔
釜加热量,以确保塔釜物料的甲烷含量不大于100 mL/m 。塔釜富乙烯液进入冷箱,回收冷量后进
入脱乙烷塔,进一步分离乙烯、丙烯等组分。塔顶
气相经过塔顶冷凝器冷凝后进人塔顶回流罐进行
气液分离,其中液相作为脱甲烷塔的回流,气相进 入冷箱回收冷量后送人炼油厂的燃料气管网。流
天然气干气的用途

天然气干气的用途
天然气干气是一种将天然气中的水分去除,使其达到干燥的状态。天然气干气具有以下多种用途:
1. 工业用途:天然气干气可以作为燃料用于工业领域,例如发电厂、炼油厂、钢铁厂等。与其他燃料相比,天然气干气燃烧后产生的污染物少,燃烧效率高,对环境友好,并且不会产生炭黑、灰尘等固体废弃物。
2. 家庭燃料:天然气干气可以用于家庭燃料,例如供应家用炉灶、热水器、取暖炉等。由于天然气干气燃烧时产生的热量高,加热速度快,因此它在取暖方面具有明显的优势,并且不会产生煤烟、灰尘等污染物。
3. 汽车燃料:天然气干气可以用作汽车的燃料,被称为天然气汽车燃料(CNG)。相比汽油和柴油,天然气干气在燃烧时产生的污染物要少得多,因此被广泛用于公共汽车、出租车等交通工具。天然气汽车燃料不仅燃烧效率高,而且价格相对较低。
4. 化肥生产:天然气干气中的甲烷可以提取制备合成氨,用于生产氮肥和其他化肥。合成氨是生产化肥的重要原料,通过与其他化学物质反应,可以得到多种起到养分供应作用的化合物,为农业发展提供了重要的支持。
5. 化学工业:天然气干气可以作为化学工业的原料,用于生产多种化学品。例如,乙烯是一种重要的化工原料,可以通过甲烷的催化裂解制备。此外,天然气干气还可以用于制备氢气、一氧化碳和乙醇等化学品。
6. 煤矿和石油开采:天然气干气可以用于煤矿和石油开采过程中的机械设备动力和加热用途。由于干气燃烧后产生的污染物少,对环境影响小,因此得到了广泛应用。此外,天然气干气还可以用于增压和清洗管道,在油田开发中起到重要作用。
7. 医疗和食品工业:天然气干气可以用于医疗和食品工业中的一些特殊场合。例如,在医院中,干燥的气体可以用于供氧、灭菌和消毒。在食品工业中,干燥的气体可以用于食品的加工和保鲜。
总之,天然气干气的用途非常广泛,涉及到工业、家庭、交通等各个领域。它不仅是一种清洁、高效的能源,又具有多种功能和应用,对促进经济发展和改善生活质量起到了重要作用。
碳四综合利用的探讨
1 炼厂碳四综合利用的探讨
刘 真 温志刚 王金波
气分MTBE车间
目前,碳四烃主要作为工业和民用燃料使用,但近年来,由于原油价格的不断上涨,该资源作为普通燃料销售的经济性值得考虑。据报道,我国对碳四馏分的利用率约为16%,远比国外低,而美国、日本、西欧等对碳四烃的综合利用率分别为80%、64%、60%;此外,自2004年我国西气东输管线正式开通以来,全国有十多个省市开始使用天然气,这样就使得原来用作燃料的碳四馏分中有一部分被天然气替代,为碳四资源的有效利用创造了条件。因此,拓展碳四馏分的化工利用,进一步将其加工成为高附加值的产品,具有非常重要的意义。
1 我厂碳四烃的利用现状
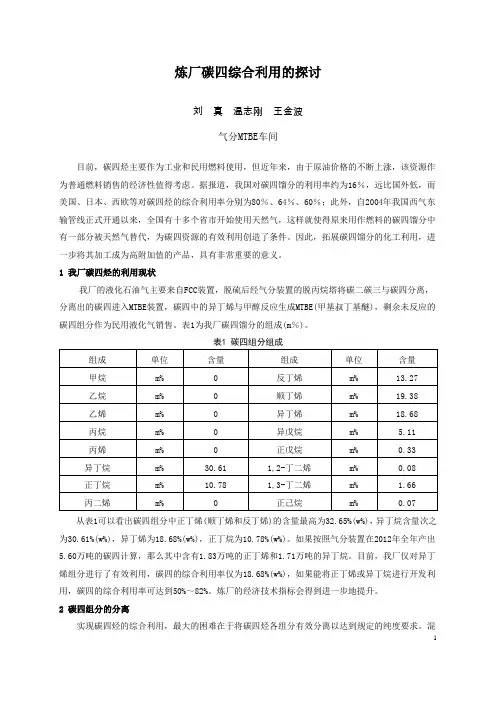
我厂的液化石油气主要来自FCC装置,脱硫后经气分装置的脱丙烷塔将碳二碳三与碳四分离,分离出的碳四进入MTBE装置,碳四中的异丁烯与甲醇反应生成MTBE(甲基叔丁基醚),剩余未反应的碳四组分作为民用液化气销售。表1为我厂碳四馏分的组成(m%)。
表1 碳四组分组成
组成 单位 含量 组成 单位 含量
甲烷 m% 0 反丁烯 m% 13.27
乙烷 m% 0 顺丁烯 m% 19.38
乙烯 m% 0 异丁烯 m% 18.68
丙烷 m% 0 异戊烷 m% 5.11
丙烯 m% 0 正戊烷 m% 0.33
异丁烷 m% 30.61 1,2-丁二烯 m% 0.08
正丁烷 m% 10.78 1,3-丁二烯 m% 1.66
丙二烯 m% 0 正己烷 m% 0.07
从表1可以看出碳四组分中正丁烯(顺丁烯和反丁烯)的含量最高为32.65%(w%),异丁烷含量次之为30.61%(w%),异丁烯为18.68%(w%),正丁烷为10.78%(w%)。如果按照气分装置在2012年全年产出5.60万吨的碳四计算,那么其中含有1.83万吨的正丁烯和1.71万吨的异丁烷。目前,我厂仅对异丁烯组分进行了有效利用,碳四的综合利用率仅为18.68%(w%),如果能将正丁烯或异丁烷进行开发利用,碳四的综合利用率可达到50%~82%。炼厂的经济技术指标会得到进一步地提升。
干气提浓乙烯技术在茂名石化炼油厂的工业应用
富乙烯产品气
碱洗脱氧精脱硫预净化塔MDEA脱硫脱碳压缩机真空泵置换气置换废气
PSA-2PSA-1混合干气吸附废气
压缩机解吸气
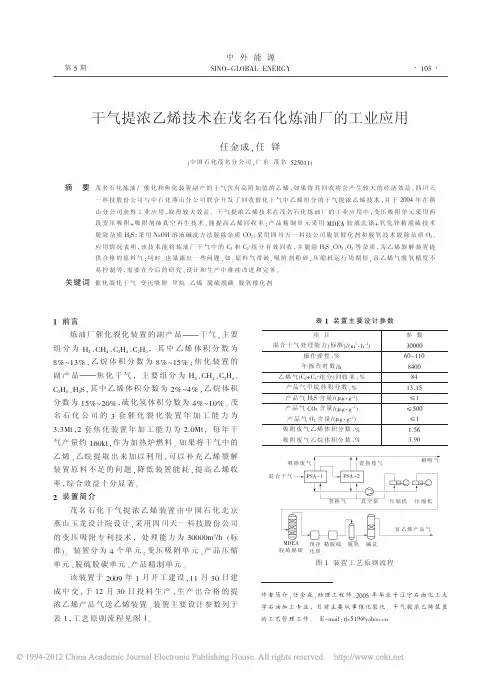
图1装置工艺原则流程表1装置主要设计参数项目参数混合干气处理能力(标准)/(m3·h-1)30000操作弹性,%60~110年操作时数/h8400乙烯气(C2+C2+组分)回收率,%84产品气甲烷体积分数,%13.15产品气H2S含量/(μg·g-1)≤1产品气CO2含量/(μg·g-1)≤500产品气O2含量/(μg·g-1)≤1吸附废气乙烯体积分数,%1.56吸附废气乙烷体积分数,%3.901前言
炼油厂催化裂化装置的副产品———干气,主要
组分为H2、CH4、C2H4、C2H6,其中乙烯体积分数为
8%~13%,乙烷体积分数为8%~15%;焦化装置的
副产品———焦化干气,主要组分为H2、CH4、C2H6、
C2H6、H2S,其中乙烯体积分数为2%~4%,乙烷体积
分数为15%~20%,硫化氢体积分数为4%~10%。茂
名石化公司的3套催化裂化装置年加工能力为
3.3Mt,2套焦化装置年加工能力为2.0Mt,每年干
气产量约160kt,作为加热炉燃料。如果将干气中的
乙烯、乙烷提取出来加以利用,可以补充乙烯裂解
装置原料不足的问题,降低装置能耗,提高乙烯收
率,综合效益十分显著。
2装置简介
茂名石化干气提浓乙烯装置由中国石化北京
燕山玉龙设计院设计,采用四川天一科技股份公司
的变压吸附专利技术,处理能力为30000m3/h(标
准)。装置分为4个单元:变压吸附单元、产品压缩
单元、脱硫脱碳单元、产品精制单元。
该装置于2009年1月开工建设,11月30日建
成中交,于12月30日投料生产,生产出合格的提
浓乙烯产品气送乙烯装置。装置主要设计参数列于
表1,工艺原则流程见图1。干气提浓乙烯技术在茂名石化炼油厂的工业应用
任金成,任铎
(中国石化茂名分公司,广东茂名525011)
摘要茂名石化炼油厂催化和焦化装置副产的干气含有高附加值的乙烯,如果将其回收将会产生较大的经济效益。四川天一科技股份公司与中石化燕山分公司联合开发了回收催化干气中乙烯组分的干气提浓乙烯技术,并于2004年在燕山分公司获得工业应用,取得较大效益。干气提浓乙烯技术在茂名石化炼油厂的工业应用中,变压吸附单元采用两段变压吸附+吸附剂抽真空再生技术,能提高乙烯回收率;产品精制单元采用MDEA胺液洗涤+氧化锌精脱硫技术脱除杂质H2S;采用NaOH溶液碱洗方法脱除杂质CO2;采用四川天一科技公司脱氧催化剂和脱氧技术脱除杂质O2。应用情况表明,该技术能将炼油厂干气中的C2和C2+组分有效回收,并脱除H2S、CO2、O2等杂质,为乙烯裂解装置提供合格的原料气;同时,也暴露出一
ZIF-8体系富集回收炼厂干气中C_(2)H_(6)+C_(2)H_(4)
第34卷第2期2021年4月Vol.34No.2Apr.2021
投稿网址:石油化工高等学校学报JOURNALOFPETROCHEMICALUNIVERSITIES
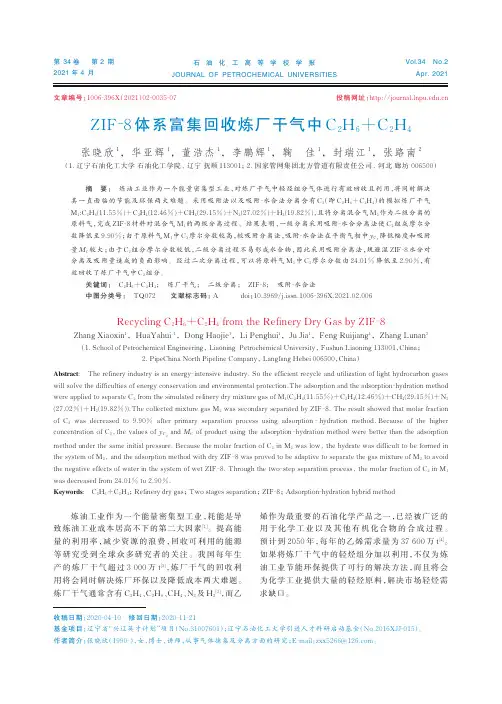
ZIF⁃8体系富集回收炼厂干气中C2H6+C2H4
张晓欣1,华亚辉1,董浩杰1,李鹏辉1,鞠佳1,封瑞江1,张路南2
(1.辽宁石油化工大学石油化工学院,辽宁抚顺113001;2.国家管网集团北方管道有限责任公司,河北廊坊006500)
摘要:炼油工业作为一个能量密集型工业,对炼厂干气中轻烃组分气体进行有效回收且利用,将同时解决其一直面临的节能及环保两大难题。采用吸附法以及吸附⁃水合法分离含有C2(即C2H6+C2H4)的模拟炼厂干气M1:C2H6(11.55%)+C2H4(12.46%)+CH4(29.15%)+N2(27.02%)+H2(19.82%),且将分离混合气M2作为二级分离的原料气,完成ZIF⁃8材料对混合气M1的两级分离过程。结果表明,一级分离采用吸附⁃水合分离法使C2组成摩尔分数降低至9.90%;由于原料气M1中C2摩尔分数较高,较吸附分离法,吸附⁃水合法在平衡气相中yC2降低幅度和吸附
量MC较大;由于C2组分摩尔分数较低,二级分离过程不易形成水合物,因此采用吸附分离法,规避湿ZIF⁃8水分对分离及吸附量造成的负面影响。经过二次分离过程,可以将原料气M1中C2摩尔分数由24.01%降低至2.90%,有效回收了炼厂干气中C2组分。关键词:C2H6+C2H4;炼厂干气;二级分离;ZIF⁃8;吸附⁃水合法中图分类号:TQ072文献标志码:Adoi:10.3969/j.issn.1006⁃396X.2021.02.006
RecyclingC2H6+C2H4fromtheRefineryDryGasbyZIF⁃8
ZhangXiaoxin1,HuaYahui1,DongHaojie1,LiPenghui1,JuJia1,FengRuijiang1,ZhangLunan2
干气脱硫

1 干气脱硫塔机械设计
摘 要
塔设备的作用是实现气(汽)—液相或液—液相之间的充分接触,从而达到相际间进行传质及传热的目的。塔设备广泛用于蒸馏、吸收、介吸(气提)、萃取、气体的洗涤、增湿及冷却等单元操作中,它的操作性能好坏,对整个装置的生产,产品产量、质量、成本以及环境保护、“三废”处理等都有较大的影响。随着石油、化工的迅速发展,塔设备的合理造型及设计将越来越受到关注和重视。对工业废气进行脱硫处理的设备,以塔式设备居多,即为脱硫塔。炼厂气体脱硫方法主要分为两大类。一为干法脱硫,另一为湿法脱硫,即MDEA水溶液法。目前,我国炼厂干气脱硫绝大多数采用这种MDEA法。本文主要设计的就是以MEDA水溶液为主的干气脱硫塔。
干气脱硫塔设备的设计和选型是建立在对循环吸收工段、精致工段流程的模拟、优化的基础上。在满足工艺要求的条件下,考虑设备的固定投资费用和操作费用,进行进一步模拟计算、设计和选型。设计主要包括基本参数选定、机械设计和图纸绘制。基本参数选定部分完成了塔设备的选型、塔盘的选型和设备材料等内容的设计;机械设计部分为塔设备的筒体、封头、开口、裙座和地基等部件的设计计算,同时对塔的机械性能及塔板负荷性能做了校核。图纸绘制阶段在前两个阶段的基础上,对干气脱硫塔整体绘制。
关键词:塔设备,干气脱硫塔,设计,校核
2 The dry gas desulfurization tower mechanical design
Abstract
Tower equipment's role is to achieve gas (steam) - full contact between the liquid or
liquid - liquid phase, so as to achieve relative to the occasion for the purpose of mass
transfer and heat transfer. Tower equipment is widely used in distillation, absorption,
从炼厂干气中回收乙烯技术的发展概述
Refining World
从炼厂干气中
回收乙烯技术的发展概述
■周振启
一、前言 随着石油资源的日益短缺和环保法
规日益苛刻,世界炼油工业正面临着新的
挑战.资源的综合利用和合理利用受到
了前所未有的高度重视。炼厂气主要来 源于原油一次加工和二次加工.如原油
蒸馏、催化重整、催化裂化、加氢裂化、 加氢精制、延迟焦化 热裂化等过程中 所产生的气体。炼厂气是一种混合气.它
富含氢气、c +C,烃、C 及以上烃类和少
量杂质,目前已成为人们公认的重要化 工原料资源。据统计.目前我国炼厂约有
催化裂化生产装置90多套,生产能力约
9300×10 t/a.年产干-- ̄410X10 t 其中含 乙烯73X104t、乙烷72X10 t 丙烯11×10 t、
丁烯4X10 t.丙烷和丁烷等烷烃11 x10 t 氢气11×10 t.因此,搞好炼厂气的回收利
用,对提高经济效益具有重要意义。本 文就炼厂气中有关乙烯回收技术方面的
发展情况进行了介绍。
二 炼厂气的主要来源
1.常减压蒸馏装置 常减压蒸馏是炼油厂加工原油的第
一道工序,是用蒸馏法将原油分割成不
24 I 2011年第3期 同沸点范围组分的]OI方法 近年来.随 着国产海洋轻质原油及进口轻质原油加
工量的增加.常减压 三项”油气产量增
多 并成为重要的油气资源。
2催化裂化装置 催化裂化是指原料在高活性的流态
化催化剂提升管反应器中,在一定温度 下发生催化裂化反应,使重质烃类轻质
化的过程。近年来.催化裂化工艺发展
很快 如多产低碳烯烃的深度催化裂化
(DCC)工艺、最大量生产液化气和汽油的 MGG ̄BARGGZ.艺、多产异构烯烃的MIOT
艺等。这些技术的开发将使炼厂气的产量
和烯烃含量明显增加。我国催化裂化干气 的产量将占炼厂气产量的70%-80%。其
中,烃类含量较高.氢气含量相对较低,
是烯烃回收的最重要气源之~。
3催化重整装置 催化重整主要是指环烷烃脱氢的炼 油工艺过程,即在催化剂作用下对轻汽
炼油厂干气成分
炼油厂干气成分
炼油厂干气的成分通常包括以下主要组分:
1. 甲烷(CH4):甲烷是干气中含量最高的成分,通常占比超过80%。它是天然气的主要组分,具有高热值和较低的环境影响。
2. 乙烯(C2H4):乙烯是一种重要的有机化工原料,广泛用于聚合物制造和化学合成中。
3. 丙烯(C3H6):丙烯也是一种重要的有机化工原料,用于生产丁二烯、丙烯酸等化工产品。
4. 丁烷(C4H10)和异丁烷(C4H8):丁烷和异丁烷也是干气中的主要成分,它们在石化行业中广泛应用,用于生产丁二烯、饱和烃等。
5. 乙炔(C2H2):乙炔是一种重要的燃料和化工原料,广泛用于电焊、乙炔醇、塑料制造等领域。
此外,干气中还可能包含其他的烃类、氮气、氧气、二氧化碳等成分,具体的成分组成会根据不同的炼油工艺和需求而有所差异。
炼厂气用作制氢原料
炼厂气用作制氢原料
洪明刚金陵石化公司
提要 炼油厂大量的炼厂气一直作为廉价的燃料烧掉,如何合理利用炼厂气一直是人们关注的问题。本文介绍了炼厂气作制氢原料的实际应用情况,并对炼厂气的合理利用,节约轻油,提出了改进建议。关键词 炼厂气 制氢 原料
一、前言我国制氢工业随着炼油行业深度加工和石油化工行业的发展,从八十年代以后得到了迅速发展。烃类蒸汽转化法制氢和以轻石脑油为原料的合成氨装置每年要消耗大量的轻质油品。近几年随着原油和成品油的价格和国际市场接轨,制氢、合成氨成本不断上升(以轻油制氢装置为例,原料费用占氢气成本的65%~80%),为降低烃类蒸汽转化法制氢与合成氨的成本,其原料正由!细粮∀转向!粗粮∀,由轻油转向炼厂油气资源。金陵石化公司是一个集炼油、化工、化肥于一体的大型石化企业,每年加工原油600万吨左右,附产大量的炼厂气未能得到很好的使用,正常情况下都作为廉价的燃料烧掉。而二套每小时2万m3的轻油制氢装置和以轻石脑油为原料的30万吨/年合成氨装置每年大约要消耗25万吨轻油。为了充分合理地利用炼厂气资源,节约轻油,近几年来做了大量有益的工作,成功地将炼厂气用作制氢原料,取得了较好的经济效益。二、炼厂气资源以及组成金陵石化公司炼厂气的主要来源有:一、二、三套常减压装置的不凝气:催化裂化、重油催化裂化装置的干气:加氢装置(包括加氢裂化,汽、柴油加氢精制,临氢降凝装置)干气;重整装置干气(包括大、小重整)以及焦化干气(包括焦化和宏丰焦化)等。以1997年加工原油573万吨为例,各装置产干气量即达263320吨。主要装置的气体组成见表1三、炼厂气作制氢原料的实施我们知道,并非所有的炼厂气都可直接应用于制氢装置作原料,这是因为某些烯烃含量高的炼厂气,如果不除去烯烃或不加以烯烃饱和成烷烃,必然使转化催化剂严重结炭。如果直接通过加氢反应器进行预处理,将烯烃系碳氢化物转化为烷烃系碳氢化物,则又会由于剧热的反应热使加氢反应器严重超温,使得制氢装置无法生产。从表1中可知,加氢裂化干气由于没有烯烃是理想的制氢原料;焦化干气在经过脱硫和加氢饱和处理后也可作制氢原料。而对于催化、重催干气由于烯烃含量高,而且含氧,作制氢原料难度极大。因此,金陵石化公司利用干气作制氢原料分为二步实施,第一步选择较易实施的加氢干气作制氢原料,第二步利用焦化干气作制氢原料。31 加氢裂化干气作制氢原料311 利用加氢裂化干气制氢的概况及流程1989年炼厂就开始利用加氢裂化干#17#1998年第5期 能源研究与利用表1 主要生产装置的气体组成催化干气重催干气加氢裂化干气焦化干气加氢混合干气*氢气175255648227637甲烷320284229505273乙烯18015128乙烷1451481313811丙烯130927丙烷0404584036异丁烷0702520243正异丁烯030108正丁烷020217顺、反丁烯∃20401碳5、08二氧化碳2825空气115118硫化氢 ppm04<10<10总硫mg/m3<30319<30总计100100100100100总烯烃2016261*注:加氢混合干气包括加氢裂化、柴油加氢、临氢降凝和重整干气。气作西制氢原料,代替部分轻油。其流程为:脱硫后的加氢裂化干气通过开工压缩机02/12提压到26MPa,并与氢油混合进入炉01加热,然后经过加氢、脱硫、转化、中低变脱碳、甲烷化等过程生产出合格的工业氢。由于当时加氢裂化脱硫系统超负荷运行,操作不稳定,加之制氢装置的干气路线上没有安装流量计量表,干气流量得不到有效控制,波动较大。有时将加氢干气切出,因此,前些年制氢利用加氢裂化干气始终在很低的水平。直到1996年,加氢裂化装置脱硫改造扩大了干气的处理能力,将加氢裂化干气,汽、柴油加氢精制,临氢降凝,重整的干气混合进入到加氢裂化脱硫系统脱硫后,送入到制氢车间,流量可达每小时5500~6500m3,基本上满足了西套制氢装置70%~80%负荷生产的需要,不足部分由轻油补充,至此干气制氢才呈逐年提高的趋势。312 加氢干气制氢操作参数的控制3121 转化炉温度控制 从表1中可知,加氢干气中氢气浓度在60%以上,它抑制了甲烷转化反应的进行,使转化#18#能源研究与利用 1998年第5期
膜分离技术在炼油厂含氢干气回收项目中的应用
膜分离技术在炼油厂含氢干气回收项目中的应用
摘要:气体膜分离技术是基于气体混合物在压力下选择性渗透通过聚合物膜的原理。不同成分的渗透率不同。利用这一原理将炼油厂干气中富含的氢气进行提纯至纯度≮90%再次利用,减少稀缺氢气资源浪费的同时提高企业经济效益。
关键词:膜分离;富集;渗透;扩散;解析
引言
21世纪以来,由于人类更加关注自己的生存环境,因此对燃油的洁净度提出了更高的要求,车辆燃油中的各种有害物质也受到了较大的限制。在当前情况下,所产生的最大的污染物是:硫、烯烃以及芳烃。燃料油中硫含量多,会使汽车尾气排放中的硫酸盐增多,引发人体呼吸系统疾病并可能致癌。同时随着国家国VI汽、柴油标准的实施,所有出厂油品必须经过加氢工艺才能环保要求,如此一来,精炼过程中所需要的氢也将大幅增长。高质量稳定的高纯氢是新时代精炼行业提升轻油收率和改善产品品质不可或缺的基础原材料。
1 膜分离技术的原理
气体膜分离技术是一种“绿色技术”,与传统的分离技术比较,有其独特的优势。气体膜分离技术难以比拟的优点:流程简单、可模块化,前期的建设投资少;运行过程中各种能源消耗低,操作简单便捷;原料适应性高,能适用不同的原料气压力、浓度;分离效率高,实现原料气的长周期高效分离。
气相膜分离技术原理是指当混合物在高压下流经气体分离膜时,因组分之间的穿透速度差异,实现了组份的分离。常见的气体膜分离传质机理有两种:1)Fick于1855年提出的微孔扩散理论,因为多孔介质孔径及内孔表面特性的不同,导致了气体分子与多孔介质之间的交互作用程度存在着差别,因此呈现出了不同的传输特性;2)T.craham于1866年提出的溶解-扩散理论,这些气体会先在膜的一侧溶解,再通过膜内的浓度梯度向膜的另外一边扩散,最终在膜的另外一边进行脱附[1]。
在过去的十多年中,膜分离技术作为一种比较新型的技术,得到了迅速的发展。该方法采用了在高分子聚合物膜中对混合气进行选择透过的原则。不同成分的渗透系数也不尽相同。各代表性成分的渗透系数分别为:高→中→低 H20、H2、He、H2S、CO2、Ar、CO、N2、CH4。