
平行双螺杆挤出机螺纹元件镍基碳化钨合金螺纹元件
科亚新材料镍基碳化钨螺纹元件喷涂技术介绍
喷涂技术是近几十年间迅速发展起来的一项材料改质新技术,它主要旨在提高材料在恶劣工况环境中的耐磨耐腐蚀性能。喷涂技术是一项代替传统电镀工艺的新技术,它有效地解决了电镀工艺镀层不能达到冶金结合和生产过程中会有大量废气、废水、废渣的三废排放污染,是一项节能、减排、环保的新工艺新技术,是我国十二五规划重点推广和发展领域。
东莞市科亚新材料技术有限公司镍基碳化钨螺纹元件采用的工艺为火焰喷涂熔融技术。
镍基碳化钨螺纹元件喷涂工艺:亦称为“自熔性镍基碳化钨粉末火焰喷涂”,又叫二步法火焰喷涂工艺。
镍基碳化钨自熔性粉末火焰喷涂采用低温将粉末喷涂到产品上,然后将产品进行真空电炉熔融(烧结),在产品的两种材料界面形成扩散层(互溶层),致产品基体与涂层达到冶金结合。镍基碳化钨自熔性粉末火焰喷涂生产的产品性能十分优良。
碳化钨合金螺纹元件经实验室检测和客户上机应用,,产品耐磨损耐腐蚀性能可达到高速工具钢(W6Mo5Cr4V2)的3.5倍以上,可与欧、美、日合金粉末冶金产品媲美。
双螺杆挤出机介绍

第三章挤出成型讲稿
1 第四节 双螺杆挤出机
3.4.1双螺杆挤出机简介
最早而且真正应用于聚合物加工的双螺杆挤出机是20世纪30年代在意大利研制成功的:RobertoColombo研制成功了同向旋转双螺杆挤出机,Pasqueth研制成功了异向旋转双螺杆挤出机。经过半个多世纪的不断改进和完善,双螺杆挤出机得到了长足的发展,目前已广泛应用于聚合物加工业和其它工业如食品加工业。
双螺杆挤出机在聚合物加工领域中主要应用有:
(1) 加工硬聚氯乙烯等制品,如管、板、异型材等;
(2) 作为混合机,它主要当作连续混合机,可用来进行聚合物的共混改性、填充改性、造粒和增强改性;
(3) 用来进行反应挤出、脱挥发分、脱水等作业。
在实际应用中,双螺杆挤出机必须配以机头和辅机才能完成预定的任务,这就是所谓的双螺杆挤出机组。从总体组成上看,双螺杆挤出机由传动系统、挤压系统、加热冷却系统、控制系统等组成。
双螺杆挤出机分类:
(!)根据两根螺杆轴线之间的关系:有平行双螺杆与锥形双螺杆之分;
(2)根据两根螺杆的啮合程度分:有啮合双螺杆与非啮合双螺杆;
(3)根据两根螺杆的旋转方向分:有同向旋转与异向旋转之分。
(4)锥形双螺杆
啮合同向双螺杆挤出机的主要用途是:对聚合物进行改性,如对聚合物进行共混、填充和增强改性等,以及进行反应挤出、脱挥发分、脱水等。
这是因为这种挤出机具有良好的自洁性能、较强的剪切作用及较高的螺杆转数。啮合同向双螺杆挤出机中的两根螺杆在啮合区的相对运动方向相反,两根螺杆互相清洁表面,防止了物料在螺杆表面的滞留和粘附,还可以不断更新表面,有利于聚合物的混合、传热,并提高了排气效率。这是啮合同向双螺杆挤出机优于其它类型双螺杆挤出机之处,也是其得到广泛应用的主要原因。
非啮合异向双螺杆挤出机的主要用途是:对聚合物挤出成型和配料造粒等方面。
双螺杆挤出机挤压系统 第三章挤出成型讲稿
2 双螺杆挤出机的挤压系统是双螺杆挤出机的核心部分。其作用是把加入的固体或液体物料熔融塑化、混合或进行化学反应,为口模提供定温、定压、定量的熔体,并将在这一过程中产生的气体或液体排除,最后通过口模及后续的辅机,得到合乎质量要求的制品如颗粒料或具有一定形状和尺寸的制品。
双螺杆挤出机组技术配置
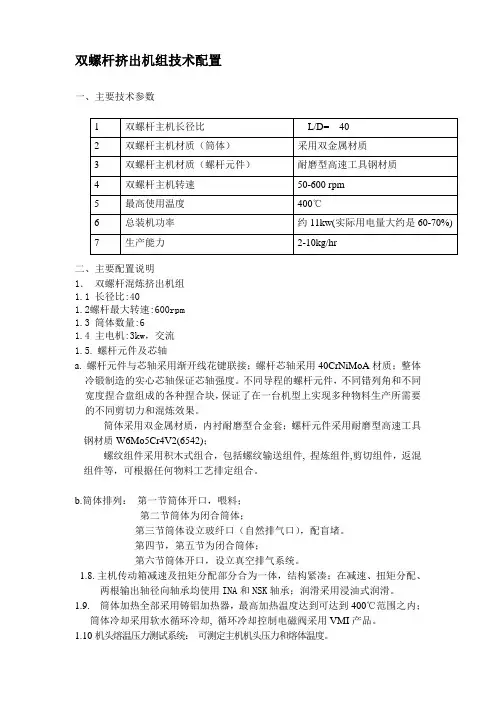
双螺杆挤出机组技术配置
一、主要技术参数
1 双螺杆主机长径比 L/D= 40
2 双螺杆主机材质(筒体) 采用双金属材质
3 双螺杆主机材质(螺杆元件) 耐磨型高速工具钢材质
4 双螺杆主机转速 50-600 rpm
5 最高使用温度 400℃
6 总装机功率 约11kw(实际用电量大约是60-70%)
7 生产能力 2-10kg/hr
二、主要配置说明
1. 双螺杆混炼挤出机组
1.1 长径比:40
1.2螺杆最大转速:600rpm
1.3 筒体数量:6
1.4 主电机:3kw,交流
1.5. 螺杆元件及芯轴
a. 螺杆元件与芯轴采用渐开线花键联接;螺杆芯轴采用40CrNiMoA材质;整体冷锻制造的实心芯轴保证芯轴强度。不同导程的螺杆元件,不同错列角和不同宽度捏合盘组成的各种捏合块,保证了在一台机型上实现多种物料生产所需要的不同剪切力和混炼效果。
筒体采用双金属材质,内衬耐磨型合金套;螺杆元件采用耐磨型高速工具钢材质W6Mo5Cr4V2(6542);
螺纹组件采用积木式组合,包括螺纹输送组件, 捏炼组件,剪切组件,返混组件等,可根据任何物料工艺排定组合。
b.筒体排列: 第一节筒体开口,喂料;
第二节筒体为闭合筒体;
第三节筒体设立玻纤口(自然排气口),配盲堵。
第四节,第五节为闭合筒体;
第六节筒体开口,设立真空排气系统。
1.8. 主机传动箱减速及扭矩分配部分合为一体,结构紧凑;在减速、扭矩分配、两根输出轴径向轴承均使用INA和NSK轴承;润滑采用浸油式润滑。
1.9. 筒体加热全部采用铸铝加热器,最高加热温度达到可达到400℃范围之内;筒体冷却采用软水循环冷却, 循环冷却控制电磁阀采用VMI产品。
1.10机头熔温压力测试系统: 可测定主机机头压力和熔体温度。 1.11 筒体配不锈钢整体护罩,安全、美观、节能。
2.0 单螺杆喂料机
1. 驱动电机:0.18 KW,采用交流电机
双螺杆挤出机平行同向双螺杆挤出系统的螺杆、筒体采用积木式结构

双螺杆挤出机
平行同向双螺杆挤出系统的螺杆、筒体采用“积木式”结构,有很好的互换性,可根据物料加工工艺的不同,任意组合使用;筒体选用氮化钢、双金属材料,耐磨、耐腐蚀,延长使用寿命;螺纹元件选用氮化钢、高速具钢,曲线采用计算机辅助设计,配合独特的加工工艺,从而保证了螺纹工作段的法向齿面间隙,且自洁性好;特殊设计的连接方式、传动装置增强了螺纹元件、芯轴强度,以上措施实现了物料分散均匀,混炼塑化效果好,物料滞留时间短,输送效率高的目的。
1、性能参数:
型号:SNJ-35同向平行
螺杆直径:34mm
槽深:4mm
螺杆长径比:28-40
主电机:11kw
最大螺杆转速:600rpm
生产力:5-50kg/h
2、应用范围
SNJ-35型双螺杆挤出机广泛应用于橡塑和工程树脂的填充、共混、改性、增强、氯化聚丙烯和高吸水性树脂的脱挥处理;可降解母料、聚酰胺缩聚、聚氨脂加聚反应的挤出;碳粉、磁粉的造粒、电缆用绝缘料、护套料、低烟低卤阻燃型PVC电缆料及各种硅烷交联料的制备等。小机型主要用于科研、教学。
3、图片
同向平行双螺杆挤出机的开发和研究

熊明宇:同向平行双螺扦挤出机的开发与研究167
同向平行双螺杆挤出机的开发与研究
熊明宇
(北京福田建材机械有限责任公司101117
摘要介-绍s『I{系列同向平行双螺杆挤出机的开发与研究情况:关键词(同向平粕奴螺杆挤出机研究开发。钆、
同向平行排气式双螺杆混炼挤出机具有输送效率高、分散混合能力强、自洁性能好、物料在机内停留时间分布均匀等优点,广泛应用于不同塑料之间和塑料与橡胶之间的共混改性,各种添加荆与塑料共混,玻璃纤维、碳纤维增强塑料等。
在国外,生产该类机器的主要厂家有德国的
Werner&pfleidere,Berstorff,Lelstritz和13本的日钢、东芝、池哑铁工等,生产晚5~∞80Ⅻ各种规格的
机种。同向平行双螺杆挤出机的发展已经历了五个阶段,每个阶段的主要特征为:第一阶段,整体式异向旋转,采用风冷却;第二阶段,同向、异向两用型,采用风冷却;第三阶段,组合式同向专用型,三头浅
槽螺纹,低扭矩、低转速传动,介质冷却;第四阶段,组合式深槽两头螺纹,高扭矩、高转速传动;第五阶
段,组合式超深槽两头螺纹,超高扭矩、高转速传动,产量高、能耗低、加工物料范围广,综合性能好,螺杆与机筒材质为高耐磨高耐蚀材料,在电器控制方面
实现微机控制。在国内,80年代以前所需的双螺杆挤出机全部依靠进口.直到舳年代中期,国内有关厂家和院所
才相继开发成功083,072,068,西60,057,053,030一等几种规格的机型。近年来,我们在系统研究双螺杆挤出机理论的基础上,运用计算机数值模拟计算和激光测试技术,自行设计并先后研制成功
070,050,030mm等几种新型同向平行双螺杆挤出机,这几种机型采用同向平双第五代组合式设计,具
有超深槽两头螺纹,超高扭矩、高转速传动,产量高,能耗低,加工物料范围广,综合性能好,螺杆与机筒材质为高耐磨高耐蚀材料,在电器控制方面实现微机控制。
1主机特征参数确定依据
对某一规格的双螺杆挤出机而言,其主机有螺杆长径比、驱动功率、产量和螺杆最高转速等四个特征参数。下面分别论述同向平行双螺杆挤出机特征参数确定依据。1.1螺杆长径比螺杆的有效工作长度L与螺杆直径D之比称
螺纹元件

1.正向螺纹元件 正向螺纹元件主要用于物料的输送。正向螺纹元件螺槽的形状可以是矩形,也可以是其它形状,目前多采用螺旋形的螺槽形状。
2.反向螺纹元件 反向螺纹元件的形状与正向螺纹元件的形状类似,只是螺槽的螺旋方向相反。由于反螺纹向相反方向输送物料,正螺纹向挤出方向输送物料,因此物料在反螺纹段入口前方建立起高压,以克服反螺纹中的反向流动所产生的阻力,使物料通过反螺纹的缝隙而向前输送。在挤出机中有时根据挤出工艺的需要,要在螺杆轴向的不同位置或相当短的距离内形成不同的压力区(压差有时大到几个兆帕),这时就可利用反螺纹元件来实现此目的。例如在螺杆轴向某一位置加入液体添加剂或发泡剂,加入位置必须处于低压区,此时在加入区前设置反螺纹元件形成高压起密封作用,防止液体添加剂或发泡剂向反向流动,而在反螺纹元件后则形成低压区利于添加剂或发泡剂的加入。在排气口前设置反螺纹元件,可在排气区前形成高压,而在排气区突然降压以利于排气。
反向螺纹中的压力降 反向螺纹元件本身无正向输送能力,物料的正向输送是以压力损失为代价的。反向螺纹元件压力降的大小是设计和选用这种元件时必须考虑的重要因素。反螺纹元件是阻力元件,压力增大,应在其前方设置正螺纹输送元件,才能克服其阻力,将物料向口模方向输送。加入一段反螺纹元件就会出现一个压力峰值,加入两段反螺纹元件就会出现两个压力峰值;以此类推,可根据需要设置多个反螺纹元件。螺纹元件如图2-8所示。
3.捏合盘元件的特点?
捏合盘元件具有优异的混合、熔融性能,在双螺杆挤出机中应用比较广泛。捏合盘也可以做成单个的,然后装到轴上组成组合块,此时可调节捏合盘间的错列角,如图2-9。捏合盘的剪切强度取决于它有几个突起(即是类偏心圆、菱形还是曲边三角形)、形状、尺寸精度及其与机筒(以及另一盘)之间的间隙,也取决于各捏合盘之间的错列角。对于类偏心圆盘状捏合盘,使用组合时,应把偏心安排在同一方向,使得在一对捏合盘间有一种连续扫过的关系。对于菱形捏合盘,应使一个盘的菱顶沿另一个捏合盘较长的曲线边移动。对于曲边三角形捏合盘,应使一个盘的顶角顶部扫过另一个捏合盘的一条曲边。无论哪一种捏合盘装到机筒中后,一对捏合盘的轮廓线与机筒内表面就形成了轴线方向沟通的若干空间,这些空间会对物料进行分流。螺杆每转一转,这些空间就要改变其形状和大小,对类偏心圆盘来说,还要改变空间的数目。
双螺杆挤出机螺纹元件的作用

双螺杆挤出机螺纹元件的作用
双螺杆挤出机是一种广泛应用于塑料加工行业的设备,其主要作用是将加热熔化后的塑料料料加压通过螺纹元件送入机器头,然后经过模具的挤出来形成所需的型材或产品。而双螺杆挤出机的螺纹元件则是实现这一过程的核心部件之一。下面详细介绍双螺杆挤出机螺纹元件的作用。
一、加热、熔融和预塑化塑料
在双螺杆挤出机中,塑料颗粒或粉末经过升温加热机组的升温加热,进入到螺纹元件中加热熔融。由于双螺杆挤出机采用中间空螺纹结构,两个相向旋转的螺纹传递动力,形成物料的高速旋转,同时因螺旋面尖度大小和方向不同,掌握了推挤、混炼彼此交错、推拉交替等特殊动作的可控技术,能够对塑料进行有效的预塑化处理。
二、均匀混合物料
除了熔化塑料的作用外,螺纹元件还具有将不同颜色、不同种类的塑料粒混合均匀的功能。螺纹元件专门设计了相应的结构,以确保在整个混合过程中物料的均匀性,为模具挤出提供了更好的原料质量。
三、塑化作用
螺纹元件的第三个作用是在物料进入机器头后进一步的塑化处理。物料通过螺纹元件被加热、混合、压缩和塑形,进入机头后,还需要通过一个瞬间剪切、挤压的过程,并利用一定的温度和压力,在接触到空气之前将物料变形并冷却。
四、挤出物料
最后,螺纹元件还起到了将塑料物料送入模具并完成挤出过程的作用。塑料通过螺纹元件进入机器头,然后被送入模具。模具中的孔道和空腔形状与所需的最终产品形状相匹配,具有很高的精度和表面光滑度,确保了最终的产品质量。
总之,螺纹元件是双螺杆挤出机中极为重要的组成部分。它不仅直接影响着挤出机的使用效率、生产效率和产品质量,而且还对生产环节能耗和环境污染产生着重要的影响。因此,我们必须正确使用和维护双螺杆挤出机螺纹元件,以保证其长期的稳定工作状态,最大限度地发挥其优越性能和效益。
同向平行双螺杆挤出机_研究报告——北京化工大学
1
目录
1概述-----------------------------------1
2同向平行双螺杆挤出机的分类-------------1
2·1基本分类-------------------1
2·2组合分类-------------------2
3主要结构及基本原理---------------------2
3·1主要结构-------------------3
3·2基本原理-------------------4
4同向平行双螺杆挤出机的优点-------------6
5同向平行双螺杆挤出机的发展趋势---------7
参考文献------------------------------9
2
1概述
挤出机起源18世纪,英格兰的Joseph Bramah于1795年制造的用于制造无缝铅管的手动活塞式压出机被认为是世界上第一台挤出机。在挤出机作为一种制造方法的发展过程中,第1次有明确记载的是 R.Brooman在1845年 申请的用挤出机生产固特波胶电线的专利。
在聚合物加工中首先应用双螺杆挤出机是在20世纪30 年代的意大利, 其标志是Roberto Colombo研制成功了同向双螺杆挤出机Pasquetti 研制成功了异向双螺杆挤出机。现代双螺杆挤出技术是在20 世纪60 年代末至70 年代初随着RPVC制品的发展得以发展的1964 年Inning 和Zanradnik 申请了己内酞胺在标准组件同向旋转双螺杆挤出机内连续阴离子聚合的专利。
在我国, 双螺杆挤出机的应用大约在20 世纪70 年代初, 到90 年代初发展迅速。
关于最早双螺杆挤出机的设计初衷是为了解决挤出时物料挤出不净的问题,后来在使用和研究的过程中发现双螺杆挤出机的性能在很多方面优于单螺杆挤出机,因此,对于双螺杆的研究是很必要的,下面主要分析同向平行双螺杆挤出机的分类。
2双螺杆挤出机的分类
双螺杆机螺纹元件
双螺杆机螺纹元件
及作用
螺杆的混炼段可以进一步细化和均匀物料的组分尺寸,形成理想的结构,具有分布性和分散性混合的功能。这段的作用是将物料分散均匀地混合在一起,以便后续的挤出加工。排气段则可以排出水汽、低分子量物质等杂质,保证挤出的成品质量。均化段的作用是建立一定压力,使模口处的物料有一定的致密度,同时进一步混合,最终达到顺利挤出造粒的目的。
二)、螺纹元件的分类及其作用
螺纹元件是双螺杆机的核心部件,主要分为进料螺纹和排料螺纹。进料螺纹的作用是将物料从进料口输送到熔融段,同时将物料进行预熔、预混。排料螺纹的作用是将熔融的物料从排料口挤出,同时通过排气口排出气体和杂质。
总的来说,螺杆及螺纹元件在双螺杆机中扮演着至关重要的角色,不同的螺杆段和螺纹元件的设计和作用可以使挤出加工更加高效和稳定。随着技术的不断发展,螺杆及螺纹元件的材质和设计也在不断更新,以适应不同材料和工艺的需求。 正向挤出时,头数越少,挤出能力越大,扭矩也越大,同时混合特性也更好。但是,这也意味着剪切作用会减少。
反向挤出时,头数越少,挤出能力越小,但混合特性更好。
二头螺纹适合挤塑,因为它们受热均匀且长度较短,自洁性能也好。它们是常用的螺纹类型。
三头螺纹能够灵活选择物料在机角的压力和温度分布,能够增加加纤稳定性。此外,排气表面更新效果也很好,但产量较低。
M"系列螺纹的齿形状主要起到搅拌和均化物料的作用。齿越多混合效果越好,但需要注意高剪切可能会对物料造成破坏。
___专注于研发、生产、销售高耐磨碳化钨合金、HK合金和HKT合金螺纹元件(螺纹套和啮合块),主要应用于塑料、木塑、食品、饲料、LED和化工等行业的双螺杆挤出(造粒)机。这些产品的耐磨性能分别是高速工具钢(6542)产品的3.5倍、2倍和1.5倍。
双螺杆机螺纹元件的配置因机型、生产物料不同而有所不同。上表列举了常规配置的举例,但同一机型生产不同物料时,螺杆元件的组合形态也会有所不同。
双螺杆挤出机螺纹元件表示方法
双螺杆挤出机螺纹元件表示方法
双螺杆挤出机是一种用于塑料加工的设备,其螺杆元件是其中的关键部分。双螺杆挤出机的螺纹元件包括螺纹桨与螺杆桨。下面是对双螺杆挤出机螺纹元件的表示方法的解释:
1. S表示螺杆(Screw) 螺杆是双螺杆挤出机中的一个旋转元件,通常是由高强度合金钢制成。螺杆的外表面有一条或多条螺纹,用于将塑料原料从进料段输送到出料段。
2. B表示螺杆桨(Barrel) 螺杆桨是与螺杆配合的固定元件,通常是由耐磨合金钢制成。螺杆桨的内孔表面也有与螺杆螺纹相适配的螺纹凹槽,与螺杆的螺纹相互咬合形成密封腔。
3. 螺纹凹槽表示法 螺杆和螺杆桨之间的螺纹咬合形成了螺旋凸起(Groove),用于推动塑料原料在挤出过程中的流动。螺纹凹槽通常用字母表示,如C、D、E等,用于表示螺纹的类型和参数。各种类型的螺纹凹槽具有不同的设计特点,适用于不同的挤出工艺和塑料原料。
需要指出的是,表示方法可能会因不同的制造商和行业标准而有所不同。
双螺杆机螺纹元件 2
双螺杆机及螺纹元件产品常识
螺杆挤出机的分类
按螺杆机作用分类:分为连续挤出和非连续挤出。
按螺杆数量分类:分为:单螺杆、双螺杆和三螺杆(多螺杆)挤出机。
按螺杆形态分类:分为整体螺杆和积木式组合型双螺杆(多螺杆)。
双螺杆挤出机又可分为:平行双螺杆挤出机和锥形双螺杆挤出机;以及平行同向和平行异向双螺杆挤出机。
目前国内单螺杆挤出机应用最为广泛,适用于一般材料的挤出加工。双螺杆挤出机由于具有因摩擦产生的热量较多,物料受到的剪切比较均匀,螺杆的输送能力较大,挤出比较稳定,物料在机筒内停留的时间较长,因此物料混合均匀。
双螺杆挤出机/造粒机用途
双螺杆挤出机到底应用在什么方面呢?双螺杆挤出机是塑胶加工机械中的一种重要设备、它已不仅仅适用于高分子材料的挤出成型和混炼加工,它的用途已拓宽到食品、饲料、电极、炸药、建材、包装、纸浆、陶瓷、化工、LED材料等领域。挤出机螺杆高速化也带来了一系列需要克服的难点:如物料在螺杆内停留时间减少会导致物料混炼塑化不均、物料经受过度剪切可能造成物料急骤升温和热分解,挤出稳定性控制困难会造成挤出物几何尺寸波动,相关的辅助装置和控制系统精度必须提高,螺杆与机筒的磨损加剧需要采用高耐磨及超高耐磨材质,减速器与轴承在高速运转情况下如何提高其寿命等问题都需要解决。挤出机在工作过程的电气自动化控制也在不断发展,传统电气控制都是分别采用单机自动化仪表实现的,如今已发展到采用人机界面技术、计算机技术、变频技术等构成的触摸屏、PLC、温度控制模板、变频调速等组成的电气控制系统。大家都知道挤出机在不断地发展,其用途也将越来越广泛。
螺杆及螺纹元件的功能和作用
(一)、螺杆的分段及其功能
1)螺杆一般分:输送段、熔融段、混炼段、排气段、均化段5个段。
1、输送段,输送物料,防止溢料。
2、熔融段,此段通过热传递和摩擦剪切,使物料充分熔融和均化。