
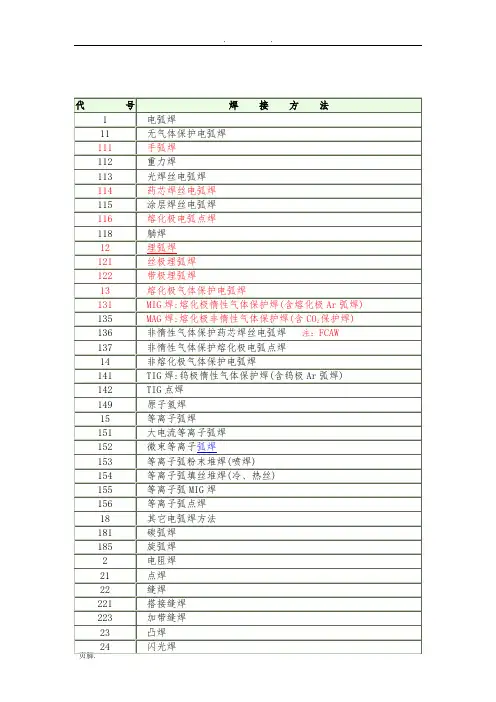
各种焊接方法的代号
焊 接 方 法
1
电弧焊
11
无气体保护电弧焊
111
手弧焊
112
重力焊
113
光焊丝电弧焊
114
药芯焊丝电弧焊
115
涂层焊丝电弧焊
116
熔化极电弧点焊
118
躺焊
12
埋弧焊
121
丝极埋弧焊
122
带极埋弧焊
13
熔化极气体保护电弧焊
131
MIG焊:熔化极惰性气体保护焊(含熔化极Ar弧焊)
135
MAG焊:熔化极非惰性气体保护焊(含CO2保护焊)
等离子弧MIG焊
156
等离子弧点焊
18
其它电弧焊方法
181
碳弧焊
185
旋弧焊
2
电阻焊
21
点焊
22
缝焊
221
搭接缝焊
223
加带缝焊
23
凸焊
24
闪光焊
25
电阻对焊
29
其它电阻焊方法
291
高频电阻焊
3
气焊
31
氧-燃气焊
311
氧-乙炔焊
312
氧-丙烷焊
313
氢-氧焊
32
空气-燃气焊
321
空气-乙炔焊
322
空气-丙烷焊
136
非惰性气体保护药芯焊丝电弧焊
137
非惰性气体保护熔化极电弧点焊
14
非熔化极气体保护电弧焊
141
TIG焊:钨极惰性气体保护焊(含钨极Ar弧焊)
142
TIG点焊
149
原子氢焊
15
等离子弧焊
151
大电流等离子弧焊
152
微束等离子弧焊
153
等离子弧粉末堆焊(喷焊)
154
等离子弧填丝堆焊(冷、热丝)
155
91
硬钎焊
911
红外线硬钎焊
912
火焰硬钎焊
913
炉中硬钎焊
914
浸沾硬钎焊
915
盐浴硬钎焊
916
感应硬钎焊
917
超声波硬钎焊
918
电阻硬钎焊
919
扩散硬钎焊
Байду номын сангаас923
摩擦硬钎焊
924
真空硬钎焊
93
其它硬钎焊方法
94
软钎焊
941
红外线软钎焊
942
火焰软钎焊
943
炉中软钎焊
944
浸沾软钎焊
945
盐浴软钎焊
946
感应软钎焊
947
超声波软钎焊
948
电阻软钎焊
949
扩散软钎焊
951
波峰浇注软钎焊
952
烙铁软钎焊
953
摩擦软钎焊
954
真空软钎焊
96
其它软钎焊方法
97
钎接焊
971
气体钎接焊
972
电弧钎接焊
33
氧-乙炔喷焊(堆焊)
4
压焊
41
超声波焊
42
摩擦焊
43
锻焊
44
高机械能焊
441
爆炸焊
45
扩散焊
47
气压焊
48
冷压焊
7
其它焊接方法
71
铝热焊
72
电渣焊
73
气电立焊
74
感应焊
75
光束焊
751
激光焊
752
弧光光束焊
753
红外线焊
76
电子束焊
77
储能焊
78
螺柱焊
781
螺柱电弧焊
782
螺柱电阻焊
9
硬钎焊、软钎焊、钎接焊
焊缝符号和焊接方法代号
一、焊缝符号及代号焊缝符号是用在焊接结构的图样上,标注焊缝形式,焊缝尺寸、焊接方法等的工程语言,有时进行焊接施工的主要依据,所以焊工的焊接技术人员必须熟悉常用焊缝符号的标注方法及其含义。
《焊缝符号表示法》(GB/T324-2008)规定,焊缝符号一般由基准线(两条平行线的细实线和虚线)、箭头线(细实线)和基本符号组成,必要时还可以加上补充符号和焊缝尺寸符号。
1. 基本符号基本符号是表示焊缝横截面基本形式或特征的符号,近似于焊缝横截面的形状。
焊缝基本符号有20种,常用焊缝的基本符号见表2-1-6。
2.补充符号补充符号是为了补充说明有关焊缝的某些特征而采用的符号(如表面形状、衬垫、焊缝分布、施焊点等),焊缝补充符号见表2-1-7,焊缝补充符号应用示例而见表2-1-8。
3.焊缝尺寸符号焊缝的完整标注示例见表2-1-9必要时基本符号可附带有尺寸符号及数据。
焊缝尺寸符号及数据的标注位置,见表2-1-9.4.焊接位置符号板材对接焊缝试件、管材对接焊缝试件、管板角接头试件和螺柱焊试件都有专门的焊接位置及代号(见表2-1-10)5.焊接方法代号及英文缩写焊接方法有专门的数字代号,生产中也常用其英文缩写(见表2-1-11)二、焊缝的标注1.指引线指引线一般由带箭头的指引线(简称箭头线)和两条基准线(一条为细实线,另一条为细虚线)两部分组成,如图2-1-26所示。
基准线一般与标题栏平行。
指引线有箭头的一端指向有关焊缝,细虚线表示焊缝在街头的非箭头侧。
在需要表示焊接方法等说明时,可在基准线末端加一尾部符号。
2.焊缝符号的标注方法为了使图样清晰和减轻绘图工作量,可按国家标准《焊缝符号表示法》(GB/T 324-2008)中规定的焊缝符号表示焊缝。
(1)箭头线相对接头的位置箭头直接指向的接头侧为“接头的箭头侧”,与之相对的则为“接头的非箭头侧”,如图2-1-27所示。
(2)基本符号相对基准线的位置箭头线相对焊缝的位置—般没有特殊要求,箭头线可以标在有焊缝一侧,也可以标在没有焊缝一侧。
焊接方法代号
焊接方法代号焊接是一种常见的金属加工方法,它可以将两个或多个金属零件连接在一起,从而形成一个完整的结构。
在实际的焊接过程中,有许多不同的焊接方法可以选择,每种方法都有其特定的用途和适用范围。
本文将介绍几种常见的焊接方法代号,帮助大家更好地了解不同的焊接方式。
首先,我们来介绍一种常见的焊接方法代号——氩弧焊,其代号为TIG。
氩弧焊是一种常用的手工焊接方法,它使用惰性气体(通常是氩气)来保护焊接区域,从而防止氧气和其他杂质对焊接区域的污染。
氩弧焊需要高度的焊接技巧和经验,适用于对焊接质量要求较高的场合,比如飞机零件的焊接。
另一种常见的焊接方法代号是MIG,即金属惰性气体焊。
MIG焊是一种半自动或全自动的焊接方法,它使用惰性气体或混合气体来保护焊接区域,并通过电弧加热金属丝来进行焊接。
MIG焊速度快,适用于大量生产和对焊接速度要求较高的场合,比如汽车制造和金属结构的焊接。
除了氩弧焊和MIG焊,还有一种常见的焊接方法代号叫做电弧焊,其代号为SMAW。
电弧焊是一种传统的手工焊接方法,它使用电弧加热焊条或焊丝来熔化金属,形成焊缝。
电弧焊设备简单,适用于野外施工和恶劣环境下的焊接,比如建筑工地和船舶修理。
除了上述几种常见的焊接方法代号外,还有许多其他的焊接方法,比如等离子焊、激光焊、摩擦焊等。
每种焊接方法都有其特点和适用范围,选择合适的焊接方法可以提高焊接效率和质量,减少生产成本。
总之,不同的焊接方法代号代表着不同的焊接方式和特点,选择合适的焊接方法对于保证焊接质量和提高生产效率非常重要。
在实际的焊接工作中,我们需要根据具体的焊接要求和条件来选择合适的焊接方法,从而确保焊接质量和效率。
希望本文对大家对焊接方法代号有所了解,并能够在实际的工作中加以运用。
焊接方法代号(数字+字母)
焊接代号AW——ARC WELDING——电弧焊AHW——atomic hydrogen welding——原子氢焊BMAW——bare metal arc welding——无保护金属丝电弧焊CAW——carbon arc welding——碳弧焊CAW-G——gas carbon arc welding——气保护碳弧焊CAW-S——shielded carbon arc welding——有保护碳弧焊CAW-T——twin carbon arc welding——双碳极间电弧焊EGW——electrogas welding——气电立焊FCAW——flux cored arc welding——药芯焊丝电弧焊FCW-G——gas-shielded flux cored arc welding——气保护药芯焊丝电弧焊FCW-S——self-shielded flux cored arc welding——自保护药芯焊丝电弧焊GMAW——gas metal arc welding——熔化极气体保护电弧焊GMAW-P——pulsed arc——熔化极气体保护脉冲电弧焊GMAW-S——short circuiting arc——熔化极气体保护短路过度电弧焊GTAW——gas tungsten arc welding——钨极气体保护电弧焊GTAW-P——pulsed arc——钨极气体保护脉冲电弧焊MIAW——magnetically impelled arc welding——磁推力电弧焊PAW——plasma arc welding——等离子弧焊SMAW——shielded metal arc welding——焊条电弧焊SW——stud arc welding——螺栓电弧焊SAW——submerged arc welding——埋弧焊SAW-S——series——横列双丝埋弧焊RW——RWSISTANCE WELDING——电阻焊FW——flash welding——闪光焊RW-PC——pressure controlled resistance welding——压力控制电阻焊PW——projection welding——凸焊RSEW——resistance seam welding——电阻缝焊RSEW-HF——high-frequency seam welding——高频电阻缝焊RSEW-I——induction seam welding——感应电阻缝焊RSEW-MS——mash seam welding——压平缝焊RSW——resistance spot welding——点焊UW——upset welding——电阻对焊UW-HF——high-frequency ——高频电阻对焊UW-I——induction——感应电阻对焊SSW——SOLID STATE WELDING——固态焊CEW——co-extrusion welding——CW——cold welding——冷压焊DFW——diffusion welding——扩散焊HIPW——hot isostatic pressure diffusion welding——热等静压扩散焊EXW——explosion welding——爆炸焊FOW——forge welding——锻焊FRW——friction welding——摩擦焊FRW-DD——direct drive friction welding——径向摩擦焊FSW——friction stir welding——搅拌摩擦焊FRW-I——inertia friction welding——惯性摩擦焊HPW——hot pressure welding——热压焊ROW——roll welding——热轧焊USW——ultrasonic welding——超声波焊S——SOLDERING——软钎焊DS——dip soldering——浸沾钎焊FS——furnace soldering——炉中钎焊IS——induction soldering——感应钎焊IRS——infrared soldering——红外钎焊INS——iron soldering——烙铁钎焊RS——resistance soldering——电阻钎焊TS——torch soldering——火焰钎焊UUS——ultrasonic soldering——超声波钎焊WS——wave soldering——波峰钎焊B——BRAZING——软钎焊BB——block brazing——块钎焊DFB——diffusion brazing——扩散焊DB——dip brazing——浸沾钎焊EXB——exothermic brazing——反应钎焊FB——furnace brazing——炉中钎焊IB——induction brazing——感应钎焊IRB——infrared brazing——红外钎焊RB——resistance brazing——电阻钎焊TB——torch brazing——火焰钎焊TCAB——twin carbon arc brazing——双碳弧钎焊OFW——OXYFUEL GAS WELDING——气焊AAW——air-acetylene welding——空气乙炔焊OAW——oxy-acetylene welding——氧乙炔焊OHW——oxy-hydrogen welding——氢氧焊PGW——pressure gas welding——气压焊OTHER WELDING AND JOINING——其他焊接与连接方法AB——adhesive bonding——粘接BW——braze welding——钎接焊ABW——arc braze welding——电弧钎焊CABW——carbon arc braze welding——碳弧钎焊EBBW——electron beam braze welding——电子束钎焊EXBW——exothermic braze welding——热反应钎焊FLB——flow brazing——波峰钎焊FLOW——flow welding——波峰焊LBBW——laser beam braze welding——激光钎焊EBW——electron beam welding——电子束焊EBW-HV——high vacuum——高真空电子束焊EBW-MV——medium vacuum——中真空电子束焊EBW-NV——non vacuum——非真空电子束焊ESW——electroslag welding——电渣焊ESW-CG——consumable guide eletroslag welding——熔嘴电渣焊IW——induction welding——感应焊LBW——laser beam welding——激光焊PEW——percussion welding——冲击电阻焊TW——thermit welding——热剂焊THSP——THERMAL SPRAYING——热喷涂ASP——arc spraying——电弧喷涂FLSP——flame spraying——火焰喷涂FLSP-W——wire flame spraying——丝材火焰喷涂HVOF——high velocity oxyfuel spraying——高速氧燃气喷涂PSP——plasma spraying——等离子喷涂VPSP-W——vacuum plasma spraying——真空等离子喷涂TC——THERMAL CUTTING——热切割OC——OXYGEN CUTTING——气割OC-F——flux cutting——熔剂切割OC-P——metal powder cutting——金属熔剂切割OFC——oxyfuel gas cutting——氧燃气切割CFC-A——oxyacetylene cutting——氧乙炔切割CFC-H——oxyhydrogen cutting——氢氧切割CFC-N——oxynatural gas cutting——氧天然气切割CFC-P——oxypropanne cutting——氧丙酮切割OAC——oxygen arc cutting——氧气电弧切割OG——oxygen gouging——气刨OLC——oxygen lance cutting——氧矛切割AC——ARC CUTTING——电弧切割CAC——carbon arc cutting——碳弧切割CAC-A——air carbon arc cutting——空气碳弧切割GMAC——gas metal arc cutting——熔化极气体保护电弧切割GTAC——gas tungsten arc cutting——钨极气体保护电弧切割PAC——plasma arc cutting——等离子弧切割SMAC——shielded metal arc cutting——焊条电弧切割HIGH ENERGY BEAM CUTTING——高能束切割EBC——electron beam cutting——电子束切割LBC——laser beam cutting——激光切割LBC-A——air——空气激光切割。
焊接工艺方法代号(中英文对照)

DCEP 直流正接,DCEN 直流反接焊接代号AW——ARC WELDING—-电弧焊AHW——atomic hydrogen welding——原子氢焊BMAW-—bare metal arc welding——无保护金属丝电弧焊CAW-—carbon arc welding——碳弧焊CAW—G——gas carbon arc welding—-气保护碳弧焊CAW—S——shielded carbon arc welding——有保护碳弧焊CAW-T—-twin carbon arc welding—-双碳极间电弧焊EGW——electrogas welding——气电立焊FCAW——flux cored arc welding——药芯焊丝电弧焊FCW—G——gas-shielded flux cored arc welding-—气保护药芯焊丝电弧焊FCW—S-—self—shielded flux cored arc welding——自保护药芯焊丝电弧焊GMAW—-gas metal arc welding--熔化极气体保护电弧焊GMAW—P—-pulsed arc-—熔化极气体保护脉冲电弧焊GMAW—S——short circuiting arc——熔化极气体保护短路过度电弧焊GTAW-—gas tungsten arc welding——钨极气体保护电弧焊GTAW-P—-pulsed arc—-钨极气体保护脉冲电弧焊MIAW—-magnetically impelled arc welding—-磁推力电弧焊PAW—-plasma arc welding—-等离子弧焊SMAW——shielded metal arc welding-—焊条电弧焊SW—-stud arc welding——螺栓电弧焊SAW—-submerged arc welding——埋弧焊SAW-S——series——横列双丝埋弧焊RW--RWSISTANCE WELDING——电阻焊FW——flash welding-—闪光焊RW—PC——pressure controlled resistance welding——压力控制电阻焊PW-—projection welding--凸焊RSEW—-resistance seam welding——电阻缝焊RSEW—HF—-high-frequency seam welding-—高频电阻缝焊RSEW-I-—induction seam welding——感应电阻缝焊RSEW—MS——mash seam welding—-压平缝焊RSW——resistance spot welding-—点焊UW——upset welding——电阻对焊UW-HF——high-frequency —-高频电阻对焊UW-I——induction-—感应电阻对焊SSW-—SOLID STATE WELDING——固态焊CEW——co—extrusion welding——CW——cold welding-—冷压焊DFW——diffusion welding——扩散焊HIPW——hot isostatic pressure diffusion welding—-热等静压扩散焊EXW——explosion welding——爆炸焊FOW——forge welding-—锻焊FRW—-friction welding——摩擦焊FRW—DD-—direct drive friction welding——径向摩擦焊FSW—-friction stir welding——搅拌摩擦焊FRW-I—-inertia friction welding——惯性摩擦焊HPW-—hot pressure welding—-热压焊ROW-—roll welding-—热轧焊USW——ultrasonic welding——超声波焊S——SOLDERING——软钎焊DS——dip soldering——浸沾钎焊FS——furnace soldering——炉中钎焊IS——induction soldering-—感应钎焊IRS——infrared soldering——红外钎焊INS——iron soldering——烙铁钎焊RS——resistance soldering——电阻钎焊TS—-torch soldering-—火焰钎焊UUS——ultrasonic soldering——超声波钎焊WS——wave soldering——波峰钎焊B——BRAZING——软钎焊BB——block brazing——块钎焊DFB—-diffusion brazing——扩散焊DB-—dip brazing-—浸沾钎焊EXB-—exothermic brazing——反应钎焊FB—-furnace brazing—-炉中钎焊IB——induction brazing——感应钎焊IRB——infrared brazing——红外钎焊RB-—resistance brazing——电阻钎焊TB—-torch brazing——火焰钎焊TCAB--twin carbon arc brazing-—双碳弧钎焊OFW——OXYFUEL GAS WELDING——气焊AAW——air—acetylene welding——空气乙炔焊OAW-—oxy—acetylene welding——氧乙炔焊OHW-—oxy—hydrogen welding—-氢氧焊PGW-—pressure gas welding——气压焊OTHER WELDING AND JOINING——其他焊接与连接方法AB——adhesive bonding——粘接BW—-braze welding——钎接焊ABW——arc braze welding-—电弧钎焊CABW-—carbon arc braze welding-—碳弧钎焊EBBW——electron beam braze welding—-电子束钎焊EXBW—-exothermic braze welding——热反应钎焊FLB-—flow brazing—-波峰钎焊FLOW——flow welding——波峰焊LBBW——laser beam braze welding—-激光钎焊EBW-—electron beam welding——电子束焊EBW—HV—-high vacuum——高真空电子束焊EBW—MV—-medium vacuum——中真空电子束焊EBW-NV——non vacuum——非真空电子束焊ESW——electroslag welding——电渣焊ESW-CG-—consumable guide eletroslag welding——熔嘴电渣焊IW——induction welding——感应焊LBW-—laser beam welding--激光焊PEW--percussion welding-—冲击电阻焊TW-—thermit welding——热剂焊THSP——THERMAL SPRAYING-—热喷涂ASP——arc spraying——电弧喷涂FLSP——flame spraying——火焰喷涂FLSP-W-—wire flame spraying——丝材火焰喷涂HVOF-—high velocity oxyfuel spraying——高速氧燃气喷涂PSP——plasma spraying—-等离子喷涂VPSP—W-—vacuum plasma spraying——真空等离子喷涂TC——THERMAL CUTTING——热切割OC-—OXYGEN CUTTING-—气割OC-F——flux cutting——熔剂切割OC-P——metal powder cutting-—金属熔剂切割OFC-—oxyfuel gas cutting-—氧燃气切割CFC—A——oxyacetylene cutting—-氧乙炔切割CFC-H——oxyhydrogen cutting——氢氧切割CFC-N——oxynatural gas cutting—-氧天然气切割CFC-P-—oxypropanne cutting--氧丙酮切割OAC——oxygen arc cutting-—氧气电弧切割OG——oxygen gouging——气刨OLC—-oxygen lance cutting—-氧矛切割AC-—ARC CUTTING-—电弧切割CAC——carbon arc cutting-—碳弧切割CAC-A-—air carbon arc cutting——空气碳弧切割GMAC——gas metal arc cutting-—熔化极气体保护电弧切割GTAC——gas tungsten arc cutting——钨极气体保护电弧切割PAC—-plasma arc cutting——等离子弧切割SMAC-—shielded metal arc cutting——焊条电弧切割HIGH ENERGY BEAM CUTTING——高能束切割EBC-—electron beam cutting-—电子束切割LBC——laser beam cutting—-激光切割LBC-A--air—-空气激光切割LBC-EV——evaporative——蒸气激光切割LBC—IG——inert gas——惰性气体激光切割LBC—O--oxygen—-氧气激光切割。
焊接方法代号_txt - 记事本

代号焊接方法1 电弧焊11 无气体保护电弧焊111 手弧焊112 重力焊113 光焊丝电弧焊114 药芯焊丝电弧焊115 涂层焊丝电弧焊116 熔化极电弧点焊118 躺焊12 埋弧焊121 丝极埋弧焊122 带极埋弧焊13 熔化极气体保护电弧焊131 MIG焊:熔化极惰性气体保护焊(含熔化极Ar弧焊) 135 MAG焊:熔化极非惰性气体保护焊(含CO2保护焊) 136 非惰性气体保护药芯焊丝电弧焊137 非惰性气体保护熔化极电弧点焊14 非熔化极气体保护电弧焊141 TIG焊:钨极惰性气体保护焊(含钨极Ar弧焊)142 TIG点焊149 原子氢焊15 等离子弧焊151 大电流等离子弧焊152 微束等离子弧焊153 等离子弧粉末堆焊(喷焊)154 等离子弧填丝堆焊(冷、热丝)155 等离子弧MIG焊156 等离子弧点焊18 其它电弧焊方法181 碳弧焊185 旋弧焊2 电阻焊21 点焊22 缝焊221 搭接缝焊223 加带缝焊23 凸焊24 闪光焊25 电阻对焊29 其它电阻焊方法291 高频电阻焊3 气焊31 氧-燃气焊311 氧-乙炔焊312 氧-丙烷焊313 氢-氧焊32 空气-燃气焊321 空气-乙炔焊322 空气-丙烷焊33 氧-乙炔喷焊(堆焊)4 压焊41 超声波焊42 摩擦焊43 锻焊44 高机械能焊441 爆炸焊45 扩散焊47 气压焊48 冷压焊7 其它焊接方法71 铝热焊72 电渣焊73 气电立焊74 感应焊75 光束焊751 激光焊752 弧光光束焊753 红外线焊76 电子束焊77 储能焊78 螺柱焊781 螺柱电弧焊782 螺柱电阻焊9 硬钎焊、软钎焊、钎接焊91 硬钎焊911 红外线硬钎焊912 火焰硬钎焊913 炉中硬钎焊914 浸沾硬钎焊915 盐浴硬钎焊916 感应硬钎焊917 超声波硬钎焊918 电阻硬钎焊919 扩散硬钎焊923 摩擦硬钎焊924 真空硬钎焊93 其它硬钎焊方法94 软钎焊941 红外线软钎焊942 火焰软钎焊943 炉中软钎焊944 浸沾软钎焊945 盐浴软钎焊946 感应软钎焊947 超声波软钎焊948 电阻软钎焊949 扩散软钎焊951 波峰浇注软钎焊952 烙铁软钎焊953 摩擦软钎焊954 真空软钎焊96 其它软钎焊方法97 钎接焊971 气体钎接焊972 电弧钎接焊。
焊接方法代号(数字+字母)

焊接代号AW--ARC WELDING——电弧焊AHW——atomic hydrogen welding—-原子氢焊BMAW-—bare metal arc welding—-无保护金属丝电弧焊CAW——carbon arc welding——碳弧焊CAW—G——gas carbon arc welding——气保护碳弧焊CAW—S-—shielded carbon arc welding——有保护碳弧焊CAW—T——twin carbon arc welding-—双碳极间电弧焊EGW——electrogas welding—-气电立焊FCAW—-flux cored arc welding——药芯焊丝电弧焊FCW-G-—gas-shielded flux cored arc welding——气保护药芯焊丝电弧焊FCW-S—-self-shielded flux cored arc welding-—自保护药芯焊丝电弧焊GMAW—-gas metal arc welding——熔化极气体保护电弧焊GMAW—P--pulsed arc——熔化极气体保护脉冲电弧焊GMAW—S——short circuiting arc——熔化极气体保护短路过度电弧焊GTAW——gas tungsten arc welding——钨极气体保护电弧焊GTAW—P-—pulsed arc——钨极气体保护脉冲电弧焊MIAW-—magnetically impelled arc welding-—磁推力电弧焊PAW——plasma arc welding——等离子弧焊SMAW—-shielded metal arc welding——焊条电弧焊SW——stud arc welding——螺栓电弧焊SAW——submerged arc welding—-埋弧焊SAW-S-—series——横列双丝埋弧焊RW—-RWSISTANCE WELDING——电阻焊FW——flash welding--闪光焊RW-PC——pressure controlled resistance welding—-压力控制电阻焊PW——projection welding--凸焊RSEW——resistance seam welding——电阻缝焊RSEW—HF——high—frequency seam welding--高频电阻缝焊RSEW—I——induction seam welding——感应电阻缝焊RSEW-MS——mash seam welding—-压平缝焊RSW——resistance spot welding——点焊UW——upset welding—-电阻对焊UW-HF——high-frequency —-高频电阻对焊UW—I-—induction——感应电阻对焊SSW-—SOLID STA TE WELDING—-固态焊CEW——co-extrusion welding——CW——cold welding--冷压焊DFW—-diffusion welding-—扩散焊HIPW——hot isostatic pressure diffusion welding—-热等静压扩散焊EXW——explosion welding——爆炸焊FOW——forge welding—-锻焊FRW—-friction welding——摩擦焊FRW-DD——direct drive friction welding——径向摩擦焊FSW——friction stir welding——搅拌摩擦焊FRW—I——inertia friction welding——惯性摩擦焊HPW—-hot pressure welding——热压焊ROW——roll welding-—热轧焊USW——ultrasonic welding——超声波焊S—-SOLDERING-—软钎焊DS——dip soldering--浸沾钎焊FS--furnace soldering-—炉中钎焊IS—-induction soldering--感应钎焊IRS——infrared soldering—-红外钎焊INS——iron soldering——烙铁钎焊RS——resistance soldering——电阻钎焊TS——torch soldering-—火焰钎焊UUS—-ultrasonic soldering——超声波钎焊WS--wave soldering——波峰钎焊B——BRAZING——软钎焊BB——block brazing——块钎焊DFB——diffusion brazing——扩散焊DB——dip brazing—-浸沾钎焊EXB——exothermic brazing——反应钎焊FB—-furnace brazing—-炉中钎焊IB——induction brazing——感应钎焊IRB-—infrared brazing-—红外钎焊RB—-resistance brazing—-电阻钎焊TB--torch brazing——火焰钎焊TCAB-—twin carbon arc brazing-—双碳弧钎焊OFW-—OXYFUEL GAS WELDING—-气焊AAW-—air—acetylene welding——空气乙炔焊OAW——oxy-acetylene welding-—氧乙炔焊OHW--oxy—hydrogen welding——氢氧焊PGW——pressure gas welding—-气压焊OTHER WELDING AND JOINING—-其他焊接与连接方法AB—-adhesive bonding——粘接BW-—braze welding——钎接焊ABW-—arc braze welding—-电弧钎焊CABW--carbon arc braze welding——碳弧钎焊EBBW——electron beam braze welding——电子束钎焊EXBW-—exothermic braze welding—-热反应钎焊FLB-—flow brazing——波峰钎焊FLOW——flow welding—-波峰焊LBBW——laser beam braze welding——激光钎焊EBW—-electron beam welding—-电子束焊EBW-HV—-high vacuum—-高真空电子束焊EBW-MV——medium vacuum--中真空电子束焊EBW—NV——non vacuum——非真空电子束焊ESW——electroslag welding-—电渣焊ESW—CG——consumable guide eletroslag welding——熔嘴电渣焊IW——induction welding-—感应焊LBW--laser beam welding—-激光焊PEW——percussion welding——冲击电阻焊TW——thermit welding——热剂焊THSP——THERMAL SPRAYING-—热喷涂ASP——arc spraying-—电弧喷涂FLSP—-flame spraying——火焰喷涂FLSP-W——wire flame spraying—-丝材火焰喷涂HVOF——high velocity oxyfuel spraying——高速氧燃气喷涂PSP—-plasma spraying——等离子喷涂VPSP-W—-vacuum plasma spraying——真空等离子喷涂TC-—THERMAL CUTTING——热切割OC——OXYGEN CUTTING——气割OC-F—-flux cutting——熔剂切割OC-P——metal powder cutting——金属熔剂切割OFC——oxyfuel gas cutting——氧燃气切割CFC-A——oxyacetylene cutting—-氧乙炔切割CFC—H——oxyhydrogen cutting——氢氧切割CFC—N-—oxynatural gas cutting——氧天然气切割CFC-P—-oxypropanne cutting——氧丙酮切割OAC——oxygen arc cutting——氧气电弧切割OG——oxygen gouging——气刨OLC——oxygen lance cutting——氧矛切割AC——ARC CUTTING—-电弧切割CAC--carbon arc cutting——碳弧切割CAC-A-—air carbon arc cutting——空气碳弧切割GMAC——gas metal arc cutting-—熔化极气体保护电弧切割GTAC——gas tungsten arc cutting——钨极气体保护电弧切割PAC——plasma arc cutting—-等离子弧切割SMAC——shielded metal arc cutting--焊条电弧切割HIGH ENERGY BEAM CUTTING--高能束切割EBC-—electron beam cutting—-电子束切割LBC——laser beam cutting——激光切割LBC-A—-air-—空气激光切割。
焊接方法代号
焊接代号AW——ARC WELDING——电弧焊AHW——atomic hydrogen welding——原子氢焊BMAW——bare metal arc welding——无保护金属丝电弧焊CAW——carbon arc welding——碳弧焊CAW-G——gas carbon arc welding——气保护碳弧焊CAW-S——shielded carbon arc welding——有保护碳弧焊CAW-T——twin carbon arc welding——双碳极间电弧焊EGW——electrogas welding——气电立焊FCAW——flux cored arc welding——药芯焊丝电弧焊FCW-G——gas-shielded flux cored arc welding——气保护药芯焊丝电弧焊FCW-S——self-shielded flux cored arc welding——自保护药芯焊丝电弧焊GMAW——gas metal arc welding——熔化极气体保护电弧焊GMAW-P——pulsed arc——熔化极气体保护脉冲电弧焊GMAW-S——short circuiting arc——熔化极气体保护短路过度电弧焊GTAW——gas tungsten arc welding——钨极气体保护电弧焊GTAW-P——pulsed arc——钨极气体保护脉冲电弧焊MIAW——magnetically impelled arc welding——磁推力电弧焊PAW——plasma arc welding——等离子弧焊SMAW——shielded metal arc welding——焊条电弧焊SW——stud arc welding——螺栓电弧焊SAW——submerged arc welding——埋弧焊SAW-S——series——横列双丝埋弧焊RW——RWSISTANCE WELDING——电阻焊FW——flash welding——闪光焊RW-PC——pressure controlled resistance welding——压力控制电阻焊PW——projection welding——凸焊RSEW——resistance seam welding——电阻缝焊RSEW-HF——high-frequency seam welding——高频电阻缝焊RSEW-I——induction seam welding——感应电阻缝焊RSEW-MS——mash seam welding——压平缝焊RSW——resistance spot welding——点焊UW——upset welding——电阻对焊UW-HF——high-frequency ——高频电阻对焊UW-I——induction——感应电阻对焊SSW——SOLID STATE WELDING——固态焊CEW——co-extrusion welding——CW——cold welding——冷压焊DFW——diffusion welding——扩散焊HIPW——hot isostatic pressure diffusion welding——热等静压扩散焊EXW——explosion welding——爆炸焊FOW——forge welding——锻焊FRW——friction welding——摩擦焊FRW-DD——direct drive friction welding——径向摩擦焊FSW——friction stir welding——搅拌摩擦焊FRW-I——inertia friction welding——惯性摩擦焊HPW——hot pressure welding——热压焊ROW——roll welding——热轧焊USW——ultrasonic welding——超声波焊S——SOLDERING——软钎焊DS——dip soldering——浸沾钎焊FS——furnace soldering——炉中钎焊IS——induction soldering——感应钎焊IRS——infrared soldering——红外钎焊INS——iron soldering——烙铁钎焊RS——resistance soldering——电阻钎焊TS——torch soldering——火焰钎焊UUS——ultrasonic soldering——超声波钎焊WS——wave soldering——波峰钎焊B——BRAZING——软钎焊BB——block brazing——块钎焊DFB——diffusion brazing——扩散焊DB——dip brazing——浸沾钎焊EXB——exothermic brazing——反应钎焊FB——furnace brazing——炉中钎焊IB——induction brazing——感应钎焊IRB——infrared brazing——红外钎焊RB——resistance brazing——电阻钎焊TB——torch brazing——火焰钎焊TCAB——twin carbon arc brazing——双碳弧钎焊OFW——OXYFUEL GAS WELDING——气焊AAW——air-acetylene welding——空气乙炔焊OAW——oxy-acetylene welding——氧乙炔焊OHW——oxy-hydrogen welding——氢氧焊PGW——pressure gas welding——气压焊OTHER WELDING AND JOINING——其他焊接与连接方法AB——adhesive bonding——粘接BW——braze welding——钎接焊ABW——arc braze welding——电弧钎焊CABW——carbon arc braze welding——碳弧钎焊EBBW——electron beam braze welding——电子束钎焊EXBW——exothermic braze welding——热反应钎焊FLB——flow brazing——波峰钎焊FLOW——flow welding——波峰焊LBBW——laser beam braze welding——激光钎焊EBW——electron beam welding——电子束焊EBW-HV——high vacuum——高真空电子束焊EBW-MV——medium vacuum——中真空电子束焊EBW-NV——non vacuum——非真空电子束焊ESW——electroslag welding——电渣焊ESW-CG——consumable guide eletroslag welding——熔嘴电渣焊IW——induction welding——感应焊LBW——laser beam welding——激光焊PEW——percussion welding——冲击电阻焊TW——thermit welding——热剂焊THSP——THERMAL SPRAYING——热喷涂ASP——arc spraying——电弧喷涂FLSP——flame spraying——火焰喷涂FLSP-W——wire flame spraying——丝材火焰喷涂HVOF——high velocity oxyfuel spraying——高速氧燃气喷涂PSP——plasma spraying——等离子喷涂VPSP-W——vacuum plasma spraying——真空等离子喷涂TC——THERMAL CUTTING——热切割OC——OXYGEN CUTTING——气割OC-F——flux cutting——熔剂切割OC-P——metal powder cutting——金属熔剂切割OFC——oxyfuel gas cutting——氧燃气切割CFC-A——oxyacetylene cutting——氧乙炔切割CFC-H——oxyhydrogen cutting——氢氧切割CFC-N——oxynatural gas cutting——氧天然气切割CFC-P——oxypropanne cutting——氧丙酮切割OAC——oxygen arc cutting——氧气电弧切割OG——oxygen gouging——气刨OLC——oxygen lance cutting——氧矛切割AC——ARC CUTTING——电弧切割CAC——carbon arc cutting——碳弧切割CAC-A——air carbon arc cutting——空气碳弧切割GMAC——gas metal arc cutting——熔化极气体保护电弧切割GTAC——gas tungsten arc cutting——钨极气体保护电弧切割PAC——plasma arc cutting——等离子弧切割SMAC——shielded metal arc cutting——焊条电弧切割HIGH ENERGY BEAM CUTTING——高能束切割EBC——electron beam cutting——电子束切割LBC——laser beam cutting——激光切割LBC-A——air——空气激光切割LBC-EV——evaporative——蒸气激光切割LBC-IG——inert gas——惰性气体激光切割LBC-O——oxygen——氧气激光切割。
焊接方法代号
18其他电弧焊方法48冷压焊焊接工艺方法代号2009-09-26 11:25焊接工艺方法序号 焊接名词 符号1 氧乙炔焊 OAW2 手工电弧焊 SMAW3 埋弧焊 SAW4 非熔化极气体保护焊 GTAW (即氩弧焊TIG)5 熔化极气体保护焊 GMAW (含半自动药芯焊丝保护焊FCAW)6 钨极惰性气体保护电弧焊 TIG7 熔化极惰性气体保护电弧焊 MIG(备注:熔化极气体保护电弧焊通常用的保护气体有氩气,氦气,二氧化碳气或这些的混合气体。
以氩气或氦气为保护气时称为熔化极惰性气体保护电弧焊(在国际上称为MIG焊);以惰性气体与氧化性气体(氧气,二氧化碳)的混合气为保护气时,或以二氧化碳气体或二氧化碳+氧气的混合气体为保护气时,统称为熔化极活性气体保护电弧焊(在国际上称为MAG焊)。
熔化极气体保护电弧焊的主要优点是可以方便的进行各种位置的焊接,同时也具有焊接速度较快,熔敷率较高的优点。
熔化极活性气体保护电弧焊可适用于大部分主要金属的焊接,包括碳钢,合金钢。
熔化极惰性气体保护电弧焊适用于不锈钢,铝,镁,铜,钛,镐及镍合金。
利用这种焊接方法还可以进行电弧点焊。
)《8 》活性气体保护电弧焊 MAG《9 》钨极脉冲氩弧焊 TAW-P《10 》 熔化极脉冲氩弧焊 MAW-P《11 》 气电立焊 EGW《12 》等离子弧焊 PAW《13 》电渣焊 ESW《14 》电子束焊 EBW《15 》激光焊 LBW《16 》热剂焊 TW《17 》高频电阻焊 HFRW《18 》 闪光对焊 FW《19 》摩擦焊 FRW《20 》电阻焊 RW《21 》扩散焊 DFW《22 》 爆炸焊 EW《23 》 超声波焊 USW《24 》 硬钎焊 B《25 》软钎焊 S《26 》 热切割 TC《27 》 氧乙炔气割 OFC-A《28 》等离子弧切割 PAC《29 》 激光切割 LBC《30 》火焰喷涂 FLSP《31 》电弧喷涂 EASP《32 》等离子弧喷涂 PSP《33 》焊态 AW《34 》 母材 BM《35 》焊缝 WM《36 》热影响区 HAZ焊接电流是手弧焊时的主要工艺参数。
焊接方法字母代号GTAW
焊接方法字母代号GTAW
GTAW焊接方法,也被称为TIG焊接方法,是一种高质量、高精
度的手工电弧焊接方法。
它使用一根非消耗性钨极来产生电弧,并通过加入惰性气体(如氦、氩等)来保护熔化的金属。
GTAW焊接方法在
焊接不锈钢、铜、钛等高温合金和其他高品质材料时非常有效。
GTAW焊接方法的字母代号“GTAW”代表Gas Tungsten Arc Welding,它是电弧焊接方法的一种。
该方法广泛用于航空、航天、汽车、摩托车等工业领域,以及艺术品和精密器械的制造。
GTAW焊接方法的优点是焊缝干净、紧密、精度高,对于大多数
材料(尤其是薄板)非常适用。
它还可以焊接高温材料,因为惰性气体保护熔化的金属不会与氧气或其他气体发生反应。
此外,它产生的废气很少,环保。
GTAW焊接方法需要一定的技术和训练,因为焊接区域需要手工
控制电弧和引导钨极。
如果碰到较大的焊接表面,可能需要使用添加剂材料,如焊丝。
- 1 -。
焊接方法及代号
尾部符号标于箭头线的尾部,并且以90°开口对称于基准线。
一般都表示焊接方法或相同焊缝的数量。
代号和焊接方法1 电弧焊11 无气体保护电弧焊111 手弧焊112 重力焊113 光焊丝电弧焊114 药芯焊丝电弧焊115 涂层焊丝电弧焊116 熔化极电弧点焊118 躺焊12 埋弧焊121 丝极埋弧焊122 带极埋弧焊13 熔化极气体保护电弧焊131 MIG 焊:熔化极惰性气体保护焊(含熔化极Ar弧焊) 135 MAG 焊:熔化极非惰性气体保护焊(含CO2保护焊)136 非惰性气体保护药芯焊丝电弧焊(注:FCAW)137 非惰性气体保护熔化极电弧点焊14 非熔化极气体保护电弧焊141 TIG 焊:钨极惰性气体保护焊(含钨极Ar 弧焊)142 TIG 点焊149 原子氢焊15 等离子弧焊151 大电流等离子弧焊152 微束等离子弧焊153 等离子弧粉末堆焊(喷焊)154 等离子弧填丝堆焊(冷、热丝)155 等离子弧MIG 焊156 等离子弧点焊18 其它电弧焊方法181 碳弧焊185 旋弧焊2 电阻焊21 点焊22 缝焊221 搭接缝焊223 加带缝焊23 凸焊24 闪光焊25 电阻对焊29 其它电阻焊方法291 高频电阻焊3 气焊31 氧-燃气焊311 氧-乙炔焊312 氧-丙烷焊313 氢-氧焊32 空气-燃气焊321 空气-乙炔焊322 空气-丙烷焊33 氧-乙炔喷焊(堆焊)4 压焊41 超声波焊42 摩擦焊43 锻焊44 高机械能焊441 爆炸焊45 扩散焊47 气压焊48 冷压焊7 其它焊接方法71 铝热焊72 电渣焊73 气电立焊74 感应焊75 光束焊751 激光焊752 弧光光束焊753 红外线焊76 电子束焊77 储能焊78 螺柱焊781 螺柱电弧焊782 螺柱电阻焊9 硬钎焊、软钎焊、钎接焊91 硬钎焊911 红外线硬钎焊912 火焰硬钎焊913 炉中硬钎焊914 浸沾硬钎焊915 盐浴硬钎焊916 感应硬钎焊917 超声波硬钎焊918 电阻硬钎焊919 扩散硬钎焊923 摩擦硬钎焊924 真空硬钎焊93 其它硬钎焊方法94 软钎焊941 红外线软钎焊942 火焰软钎焊943 炉中软钎焊944 浸沾软钎焊945 盐浴软钎焊946 感应软钎焊947 超声波软钎焊948 电阻软钎焊949 扩散软钎焊951 波峰浇注软钎焊952 烙铁软钎焊953 摩擦软钎焊954 真空软钎焊96 其它软钎焊方法97 钎接焊971 气体钎接焊972 电弧钎接焊。