
枪黑色锡镍合金与锡钴合金电镀工艺配方研究
锡镍合金与锡钴合金枪黑电镀工艺配方研究
(周生电镀导师)
枪黑色锡镍、锡钴、锡钴镍合金电镀工艺可在镍镀层产生高档黑珍珠装饰性的表面效果,应用非常广泛。
工艺特点:
1.无氰,无刺激性气味,可低温操作,色泽可调;
2.由于镀液稳定,所产生的色泽亦稳定;
3.加强防腐蚀性能;(@Q):(3)(8)(0)(6)(8)(5)(5)(0)(9)周生电镀导师
4.不需要保护层,因为锡镍镀层具有很好的耐磨损能力,并能防止表面氧化;
5.可用于滚镀工艺。 (我们*声*明):(建*群的都是假冒)(二手转卖我们配方的不完整)(请认*准*文*中Q和W*X),(需要)请电作者。
操作条件
最佳 范围
焦磷酸亚锡 10 g/L 8-15 g/L
BSN-5650A 200ml/L 160-240 ml/L
特定级焦磷酸钾 280g/L 250-320 g/L
BSN-5650B 15ml/L 10-20 ml/L
阴极电流密度 1.0 A/dm2 0.5-2.0 A/dm2
镀液温度 45℃ 30-55℃
电镀时间 2分钟 1-5分钟
pH 7.7 7.0-8.5
阳极 碳板
阴阳极面积比 1:1-1:2
搅拌 阴极移动
过滤 连续过滤
镀槽 加强PVC或钢槽衬胶里
加热器 石英或钛加热笔
镀液配制(W)(X):(1)(3)(6)(5)(7)(2)(0)(1)(4)(7)(0)
1、将镀槽清洗干净,加入所需1/2水量;
2、加入所需量的特定级焦磷酸钾,搅拌溶解(如溶液有杂质则需过滤);
3、加入所需量的焦磷酸亚锡,搅拌溶解;
4、加入所需量的 BSN-5650A,添加时不断搅拌,直至完全溶解;
5、加入所需量的 BSN-5650B,搅拌均匀;
6、添加水位至操作面,开温至操作温度; 7、试镀后进入生产;
BSN-5650 锡镍电镀溶液是以配制好的液体供应,镀液可直接使用,不用稀释或调校。
若要添加个别原料,应少量添加,并搅拌均匀后才可开始电镀。
操作流程
BSN-5650 工艺可使镍镀层表面呈现黑色效果,其流程如下:
镀镍→回收→清水洗→水洗→ BSN-5650 锡镍电镀→回收→后处理①→水洗→水洗→干燥
注释①:若对表面防腐蚀性能要求严格,并要防止表面出现水渍现象,则可用下述铬酸溶液处理:
铬酐:50g/L 浸渍时间:30秒,温度:室温
溶液控制
⑴保持原材料及添加剂浓度
每100安培小时,各种材料的消耗量如下:
焦磷酸亚锡 140g
BSN-5650A 600mL
特定级焦磷酸钾 125g
BSN-5650B 30mL
在实际生产过程中,大部分损耗来自带出损失,故未固定生产量时可按上面值参考补充。
⑵带水损耗量
以1000dm2电镀表面计算:
带水量 2mL/dm2 至3mL/dm2
焦磷酸亚锡 20g 30g
BSN-5650A 400mL 600mL
特定级焦磷酸钾 400g 600g
DBSN-5650B 30 mL 45mL
⑶溶液失调的表现
镀液标准浓度 浓度偏低 过量添加
焦磷酸亚锡(10g/L) 黑色加深 黑色程度减弱
高电位灰 覆盖能力降低
BSN-5650A(200mL/L) 黑色程度减弱 黑色程度增加
覆盖能力降低 附着能力差
高电位灰
特定级焦磷酸钾(200g/L) 黑色变白 黑色程度增加
覆盖能力降低 低电位色泽不均匀
高电位灰
BSN-5650B 高电位灰 覆盖能力降低 黑色程度减弱
PH 高电位灰 ---------
⑷杂质对镀层的影响
杂质种类 影响 容忍量
PO43- 覆盖能力降低 30g/L
Sn4+ 高电位有黑云 5g/L 覆盖能力降低
Cu2+ 高电位有白云 5mg/L
镀层结构
标准镀层合金成份:
锡 60-65%
镍 35-40%
镀液内金属含量可影响镀层结构及其色泽。
电镀锡钴合金工艺的应用

2007年l1月 电镀与环保 第27卷第6期(总第158期) ・45・
中图分类号:TQ 153 电镀锡钴合金工艺的应用
苗思哲 (惠州麒华五金制品有限公司,广东惠州516120)
文献标识码:B 文章编号:1000—4742(2007)06—0045一O1
锡钻合金镀层以高贵典雅色泽,深受人们青睐, 而被广泛应用于首饰、钟表、眼镜、钮扣等行业。笔
者介绍了电镀锡钴合金工艺及各组分的影响,镀液
维护及常见故障处理。
1工艺流程及配方
1.1工艺流程 除油—一镀铜一镀镍一电镀锡钴合金
1.2镀液配方及工艺条件
金属锡4~6 g/L,金属钻10~12 g/L,配位剂3~ 5 g/L,焦磷酸钾200~250 g/L,0.3~1.5 A/dm2,40~
5O。C,pH值9.0~10.5,3O~6O s,石墨阳极,采用精
度为5 tim PP滤芯,连续过滤。
2镀液主要成分及工艺参数的影响
2.1金属钴
金属钴是合金中主要成分之一,提高钴盐的质
量浓度能使镀层颜色加深,增加其光亮度。但是过 高的钻会影响其均镀能力。 2.2 金属锡
金属锡是合金中主要成分之一,提高锡盐的质
量浓度能使黑度降低,增强其均镀能力。但是其质
量浓度高,镀层颜色偏白。 2.3焦磷酸钾
焦磷酸钾主要起配位作用。与钴和锡配位,使 之在镀液中稳定,还能提高导电作用。
2.4配位剂 配位剂能提高其均镀能力和增强镀层光亮度, 过量的配位剂能使低电位处发彩及降低均镀能力。
过量的配位剂可采用活性炭粉进行处理。 2.5温度 温度的提高能使镀层颜色加深,但会影响均镀
能力。温度不能高于60。c,否则,镀液中的锡盐容
易水解。 2.6 pH值 提高pH值能使镀液深镀能力及均镀能力提 高。pH值过低,镀液容易水解。
3 工艺维护
(1)补充主盐,应与焦磷酸钾配位后方可加入。
(2)适当提高焦磷酸钾的质量浓度,可以减少
白色沉淀产生。
(3)增加阳极面积可以使二价锡达到缓慢氧 化,利于镀液的稳定。
电镀锌镍合金工艺(3篇)
第1篇
摘要:本文主要介绍了电镀锌镍合金工艺的基本原理、工艺流程、工艺参数及质量控制方法。通过分析电镀锌镍合金的特点和应用,阐述了电镀锌镍合金工艺在工业生产中的重要地位。
一、引言
电镀锌镍合金是一种具有优良耐腐蚀性能、耐磨损性能和导电性能的合金材料。在工业生产中,电镀锌镍合金广泛应用于汽车、电子、航空、船舶等行业。随着我国经济的快速发展,电镀锌镍合金的需求量逐年增加。本文旨在探讨电镀锌镍合金工艺的基本原理、工艺流程、工艺参数及质量控制方法,为电镀锌镍合金的生产和应用提供参考。
二、电镀锌镍合金工艺的基本原理
电镀锌镍合金工艺是利用电解原理,将锌、镍金属离子在阴极还原沉积,形成锌镍合金层的过程。该工艺主要包括以下几个步骤:
1. 预处理:将被镀工件进行除油、除锈、活化等预处理,以提高镀层的附着力。
2. 电解液配制:根据电镀锌镍合金的要求,选择合适的电解液成分,配制电解液。
3. 电镀:将被镀工件放入电解液中,通以直流电,使锌、镍金属离子在阴极还原沉积,形成锌镍合金层。
4. 后处理:电镀完成后,对工件进行清洗、钝化、烘干等后处理,以提高镀层的性能。
三、电镀锌镍合金工艺流程
1. 工件预处理:包括除油、除锈、活化等步骤,以确保镀层具有良好的附着力。
2. 电解液配制:根据工艺要求,选择合适的电解液成分,如硫酸锌、硫酸镍、硫酸等。
3. 电镀:将被镀工件放入电解液中,控制电流密度、温度、时间等工艺参数,使锌、镍金属离子在阴极还原沉积。
4. 清洗:电镀完成后,将工件清洗干净,去除表面残留的电解液和杂质。
5. 钝化:对工件进行钝化处理,以提高镀层的耐腐蚀性能。 6. 烘干:将钝化后的工件进行烘干,去除表面水分。
四、电镀锌镍合金工艺参数
1. 电流密度:电流密度对镀层质量有较大影响,一般控制在1-2A/dm²。
2. 温度:温度对镀层质量也有一定影响,一般控制在室温至50℃之间。
3. 时间:电镀时间应根据工件厚度、电流密度等因素进行调整,一般控制在30-60分钟。
锌镍合金电镀配制[指南]
锌镍合金电镀
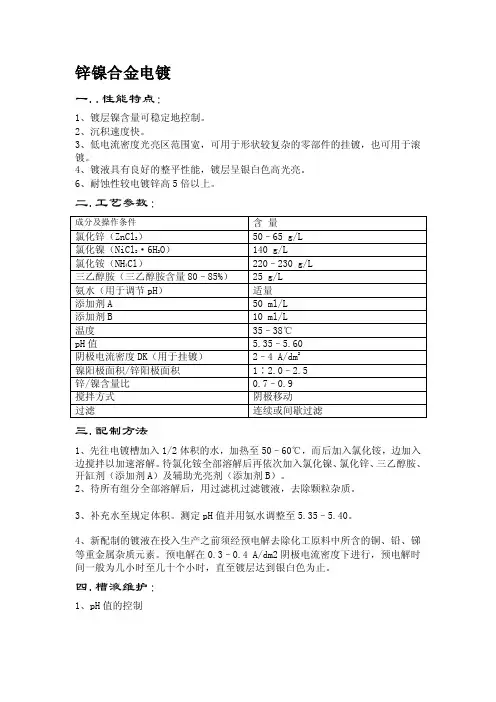
一..性能特点:
1、镀层镍含量可稳定地控制。
2、沉积速度快。
3、低电流密度光亮区范围宽,可用于形状较复杂的零部件的挂镀,也可用于滚
镀。 4、镀液具有良好的整平性能,镀层呈银白色高光亮。
6、耐蚀性较电镀锌高5倍以上。
二.工艺参数: 成分及操作条件 含 量
氯化锌(ZnCl2) 50–65 g/L
氯化镍(NiCl2·6H2O) 140 g/L
氯化铵(NH4Cl) 220–230 g/L
三乙醇胺(三乙醇胺含量80–85%) 25 g/L
氨水(用于调节pH) 适量
添加剂A 50 ml/L
添加剂B 10 ml/L
温度 35–38℃
pH值 5.35–5.60
阴极电流密度DK(用于挂镀) 2–4 A/dm2
镍阳极面积/锌阳极面积 1∶2.0–2.5
锌/镍含量比 0.7–0.9
搅拌方式 阴极移动
过滤 连续或间歇过滤
三.配制方法
1、先往电镀槽加入1/2体积的水,加热至50–60℃,而后加入氯化铵,边加入
边搅拌以加速溶解。待氯化铵全部溶解后再依次加入氯化镍、氯化锌、三乙醇胺、开缸剂(添加剂A)及辅助光亮剂(添加剂B)。
2、待所有组分全部溶解后,用过滤机过滤镀液,去除颗粒杂质。
3、补充水至规定体积。测定pH值并用氨水调整至5.35–5.40。
4、新配制的镀液在投入生产之前须经预电解去除化工原料中所含的铜、铅、锑
等重金属杂质元素。预电解在0.3–0.4 A/dm2阴极电流密度下进行,预电解时
间一般为几小时至几十个小时,直至镀层达到银白色为止。
四.槽液维护:
1、pH值的控制 该镀液的适宜pH值在5.35–5.65范围内。PH≤5.2,镀层呈麻点状;PH≤5.3,
镀层光亮性差。随着电镀的进行,镀液的pH值缓慢的上升,用盐酸调整之。
2、Zn/Ni比的控制
镀液的锌含量与镍含量之比(Zn/Ni比)不仅是决定镀层镍含量的主要参数,
也对镀层外观有显著的影响,必须严格加以控制。该镀液的适宜Zn/Ni比最好控
3电镀金配方
3.配合剂:EDTA,NTA,1,2-2二胺等,氨和乙二胺,亚硝酸,溴氯离子等,稳定镀液,晶粒细化;
4.金属光泽剂:砷,铋,硒,锑和铁钴镍等;促进金的均匀催化成核;过度金属钴在酸性镀金液中形成氰化亚金钴钾复合物,可以提高镀层光亮度,提高镀液PH值,温度等,可能会降低镀层亮度;
5.有机光泽剂:聚乙烯亚胺,高分子量聚胺,芳香族化合物等;可以在双电层内选择性吸附,提高极化,改善沉积,产生整平和光亮效果:
a.提高镀层光亮度
b.扩大光亮电流密度范围;
c.加快沉积速率或提高电流效率;
烟酸,烟酰胺,吡啶,甲基吡啶,3-氨基吡啶,2,3-二氨基吡啶,2,3-二(2-吡啶基)吡嗪,3-(3-吡啶基)丙烯酸,3-(4-米唑磺丙基)-吡啶甜菜碱,1-(3-磺丙基-异喹啉甜菜碱等;
羟基亚乙基二膦酸(HEDP)氨基三亚甲基膦酸ATMP,乙二胺四甲基膦酸EDTMP等是优良的络合剂;有机多膦酸的使用浓度80-250克/升
a.优良的导电盐;
b.PH值缓冲剂
c.降低镀液成分对基材的攻击;
d.阻止金与一般金属杂质如铜镍钴铁铅发生共沉积;
e.在阳极氧化作用下稳定;
表面活性剂
合金金属:铁钴镍银铬铜锡等,镀液加入钴镍和特殊有机添加剂,有如下作用:
a.有效降低镀液里的金浓度;
b.提高镀液分散能力或者有效改善度层厚度分布;
c.扩大工作电流密度范围,如3-(3-吡啶)丙烯酸,最高光亮电流密度1.0-4.3ASD;
d.添加剂十分稳定,不与阳极发生反应形成阳极膜或者被阳极分解;
e.添加剂可以分析;
烷基或者芳香基磺酸有如下作用:
a.扩大光亮电流密度范围
b.提高电流效率,加快沉积速率;如吡啶基丙烯酸3克/升,3ASD电流效率48%,沉积速率0.98微米/分钟
弱酸性镀金液特点: 导电盐:柠檬酸/柠檬酸钾;氨基磺酸,酒石酸,草酸,有机磷酸;磷酸钾盐,镀液比重一般控制在12-20之间;
PH值:3-5
SNC-101锡钴代铬

SNC-101锡钴合金代铬电镀工艺
SNC-101是一种锡钴合金代铬电镀工艺,使用焦磷酸钾作为络合剂,在镍或代镍的电镀层外进行电镀可以获得漂亮的仿铬色。
特点:
1、 一种古董光亮的锡钴合金仿铬外观;
2、 镀液的稳定性极佳和稳定的电镀色泽;
3、 极佳的电镀分布,适合于滚镀细小的工件;
4、 可以通过分析加以控制镀液,此合金电镀工艺控制比较容易;
5、 废水处理容易;
6、 此镀层外观具有耐磨及耐变色性能,不必要外加镀层;
7、 极佳的耐腐蚀性能;
一、 操作条件
最佳 范围
钴盐(g) 20
锡盐(g) 20
导电盐(g) 300
SNC NO 1#(ml) 100
SNC NO 2#(ml) 20
阴极电流密度(A/dm2) 0.7 0.2–1.0
镀液温度(0C ) 45 42-47
电镀时间(min) 2 1-5
pH值 8.7 8.5-9.0
阳极 石墨
阳极和阴极的比例 1:1–1:2
搅拌 阴极移动
过滤 连续过滤
二、 设备
电镀槽: 聚氟乙稀或衬有橡胶的钢槽
加热: 石英加热管或钛加热管
阳极: 石墨
阳极袋: 不需要
搅拌: 阴极移动1-2米/分钟或溶液搅拌,不采用空气搅拌
抽气系统: 不需要
代铬添加剂配方与锡钴合金电镀工艺
JS SNC-1501 PAGE 1 OF 3 代铬添加剂配方与锡钴合金电镀工艺
(周生电镀导师)
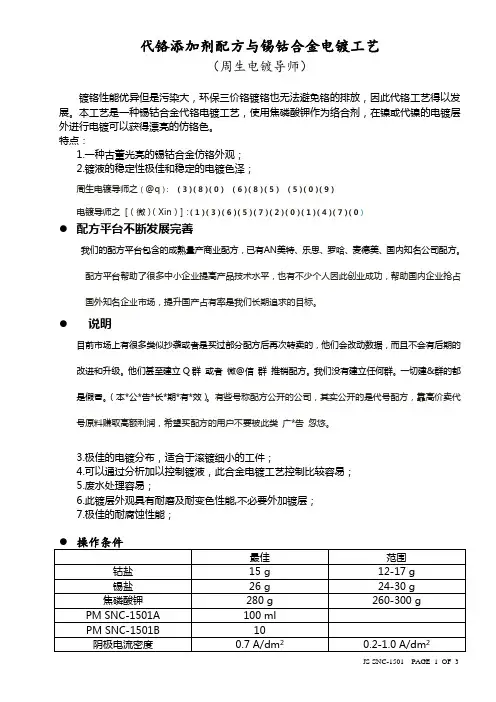
镀铬性能优异但是污染大,环保三价铬镀铬也无法避免铬的排放,因此代铬工艺得以发展。本工艺是一种锡钴合金代铬电镀工艺,使用焦磷酸钾作为络合剂,在镍或代镍的电镀层外进行电镀可以获得漂亮的仿铬色。
特点:
1.一种古董光亮的锡钴合金仿铬外观;
2.镀液的稳定性极佳和稳定的电镀色泽;
周生电镀导师之(@q): (3)(8)(0) (6)(8)(5) (5)(0)(9)
电镀导师之 [(微)(Xin)]:(1)(3)(6)(5)(7)(2)(0)(1)(4)(7)(0)
配方平台不断发展完善
我们的配方平台包含的成熟量产商业配方,已有AN美特、乐思、罗哈、麦德美、国内知名公司配方。配方平台帮助了很多中小企业提高产品技术水平,也有不少个人因此创业成功,帮助国内企业抢占国外知名企业市场,提升国产占有率是我们长期追求的目标。
说明
目前市场上有很多类似抄袭或者是买过部分配方后再次转卖的,他们会改动数据,而且不会有后期的改进和升级。他们甚至建立Q群 或者 微@信 群 推销配方。我们没有建立任何群。一切建&群的都是假冒。(本*公*告*长*期*有*效)。有些号称配方公开的公司,其实公开的是代号配方,靠高价卖代号原料赚取高额利润,希望买配方的用户不要被此类 广*告 忽悠。
3.极佳的电镀分布,适合于滚镀细小的工件;
4.可以通过分析加以控制镀液,此合金电镀工艺控制比较容易;
5.废水处理容易;
6.此镀层外观具有耐磨及耐变色性能,不必要外加镀层;
7.极佳的耐腐蚀性能;
操作条件
最佳 范围
钴盐 15 g 12-17 g
锡盐 26 g 24-30 g
化学镀黑镍配方与发黑工艺
化学镀黑镍配方与发黑工艺
(周生电镀导师)
化学镀黑镍工艺有着大量的优点,特别是和普通的钢铁发黑、铜发黑工艺相比。镀黑镍有耐蚀性强的特点,因为本身还是化学镀镍,而发黑则是一种表面后处理工艺,耐蚀性不强,耐磨性更无法与化学镀黑镍相比。因为镀层实际是镍-磷-铜的合金,主要还是镍-磷合金,而化学镀镍就是以优异的耐蚀和耐磨性著称的,相同的镀层厚度,其耐蚀性优于镀铬。
一、 开缸参数
周生电镀导师之【(@q)】:(3)(8)(0)(6)(8)(5)(5)(0)(9)
.电镀导师之 [(微)(Xin)]:(1)(3)(6)(5)(7)(2)(0)(1)(4)(7)(0)
需要注意的是:我们的配方是量产的成熟商业配方,网上是找不到的,电镀手册也没有。网上卖配方的书籍几百元一本含有几百个配方,那种资料只能当做书籍读读,没有商业价值。有些用户嫌贵了,尽管买书好了。
配方平台不断发展完善
我们的配方平台包含的成熟量产商业配方种类多,已有AN美特、乐思、罗哈、麦M德美、国内知名公司等-量产成熟的药水配方。
我们的配方平台帮助了很多中小企业提高产品技术水平,也有不少个人因此创业成功,帮助国内企业抢占国外知名企业市场,提升国产占有率是我们长期追求的目标。
配方平台说明
目前市场上有很多类似抄袭的,或者是买过部分配方后再次转卖的,他们有时候会改动数据,而且不会有后期的改进和升级。还有建立Q群 或者 微@信 群 推广配方,我们没有建立任何群。一切建&群的都是假冒。(本*公*告*长*期*有*效)
二、 有浓缩液和添加剂模式。
三、 厚度可以控制,对底材没有限制。无论钢铁、铜及其合金制品、铝合金等都可以应用。
四、 环保性优于其他发黑药水,不含重金属污染物,而且着色的均匀性优于发黑药水。
不足的是成本要高于发黑药水,但是由于其优异的性能而获得日益广泛的应用。
大家都知道化学镀黑镍的原理是铜首先在工件表面被还原,形成极薄的铜层,同时镍离子以硫化镍的形式继续沉积,进而获得镍-磷-铜的非晶态结构,硫化镍与磷混杂在镀层中,一般3个微米即可。镀层的黑度取决于硫化镍的含量,但是硫含量的增高不利于耐蚀性,磷含量的增高对耐蚀性有利但是镀速下降,效率降低。如何获得黑度好、耐蚀性优良,而且镀速较快的化学黑镍镀液?需要大量的试验和生产检验。
合金电镀工艺要求
合金电镀工艺
3.1 高耐蚀锌合金电镀工艺
锌合金是指以锌为主要成分并含有少量其它金属的合金。目前已用于生产的二元锌
合金有:Zn-Ni,Zn-Co,Zn-Fe,Sn-Zn。Zn-Ti,Zn-Cr,Zn-P,Zn-Mn等还在开发研制
试应用中,锌合金具有良好的防护性能,故常称之为高耐蚀合金镀层,其中研究的比较
多,且应用比较广泛的主要是锌和铁族金属形成的合金,即锌-镍、锌-钴和锌-铁。铁族
金属的原子结构和性质相近,它们与锌形成合金的共沉积特性也很相似。从电极电位来
看,铁族金属的电位比锌正的多,但在共沉积时,锌比铁族金属容易沉积而优先沉积,
这种沉积称为异常共沉积。其原因是当锌与铁族金属在阴极表面共沉积时,随着阴极表
面H2的析出,使表面pH升高,在阴极表面生成了氢氧化锌胶体薄膜,致使铁族金属离子
在阴极表面受到抑制而难以沉积,于是锌在阴极表面优先析出。
3.1.1 电镀锌-铁合金工艺及钝化处理
已获得工业应用的锌-铁合金有两种:一种是含铁量高的(10%~25%或更高)合金,
该镀层不易钝化,易磷化处理,对油漆有良好的结合力,多用于钢板和钢带的表面处理,
作为电泳漆的底层;另一种是含微量铁的锌-铁合金,镀层易钝化,耐蚀性能优良,特
别经过黑色钝化,其耐蚀性有很大提高。锌-铁合金工艺也可分为酸性和碱性两种类型,
合金镀层含铁量一般在0.2%~0.7%之间,镀液中三价铁离子不能含量过高,否则会降低
阴极电流效率,结晶粗大。以下仅介绍低铁含量电镀工艺。氯 化 钾 型工 艺 条 件12124~5 15~38 1~5 3.5~4.5 5~40
Zn : Fe=10 : 1 氯化锌(g/L) 硫酸亚铁(g/L) 氯化钾(g/L) 聚乙二醇(g/L) 稳定剂(g/L) 光亮剂(mL/L) 添加剂(mL/L) 硫脲(g/L) 抗坏血酸(g/L) 80~100 8~12 200~220 1~1.5 7~8 14~18 80~100 8~12 210~230 1.5
枪黑色(黑珍珠)电镀添加剂OK
枪黑色(黑珍珠)电镀添加剂 一、特点: 1、本工艺可在光亮镍层或光亮铜层上获得高贵雅致、别具一格的,具有特殊的装饰效果的枪黑色(黑珍珠)镀层,目前国际市场上广为流行。在钟表、灯具、皮革等装饰产品上得到广泛的应用。 2、本工艺色泽较深,并且配有枪色增黑剂,可根据用户需要调整镀层色泽深浅,获得典雅的黑珍珠色调。 3、镀层硬度高,耐磨性好,工艺稳定。既可用于吊镀也可用于滚镀。 二、工艺配方及操作条件: 开缸成份 开缸范围 标准量 焦磷酸钾 200-300g/L 250g/L 枪黑色A盐 25-30g/L 28g/L 枪黑色B(挂镀) 30-40ml/L 35ml/L 枪黑色B(滚镀) 10-20ml/L 15ml/L 枪黑色稳定剂C 1-2g/L 1.5g/L 温度:40-45℃ PH值:8.5-9.5 阳极:石墨 DK:0.1-2A/dm2 阴极移动:需要 ※如镀层需要色泽更深:枪黑色增黑剂 1-5g/L。 三、配制过程: 1、用总体积1/2的水将焦磷酸钾溶解,加热至50℃。 2、将A剂加入上述溶液内,搅拌至溶解(此过程是络和反应,溶解较慢,需较长时间)。 3、将B剂和稳定剂加入,搅拌均匀,电解数小时即可试镀。 四、钝化工艺配方: 重铬酸钾 50g/L 温度 室温 时间 10-30s 五、千安培小时消耗量: 枪黑色A盐:4kg;枪黑色稳定剂:5-10g;枪黑色B剂(挂镀):200ml;枪黑色B剂(滚镀):100-300ml.
六、槽液的维护与管理: 1、枪黑色镀层是在光亮底层上电镀(注意底层必须极为光亮)。 2、新配槽液比较容易出现的问题往往是由于A盐未充分溶解而引起的光亮范围狭窄。 3、生产中必须注意工艺条件是否在工艺范围内,溶液PH不得低于8.5以下,否则焦磷酸钾极易水解,调整PH用醋酸或氢氧化钾。 4、槽液每月过滤一次,每半年用活性碳处理一次,停产再生产前,应小电流电解数小时。 七、常见故障及处理办法: 常见故障 可能原因 处理方法
单盐滚镀黑钴工艺
・46・ May 2O06 Electroplating&Pollution Control VoI.26 No.3
单盐滚镀黑钴工艺 吕敬春 (宁波普利民金属品有限公司,浙江余姚315470)
中圈分类号:TQ 153 文献标识码:B 文章编号:1000-4742(2006)03-OO46-O1
1前言 普利民厂是德国在华独资生产金属钮扣企业, 产品出口欧美为主。因镍对某些人的皮肤过敏,因 而含有镍的镀层的金属钮扣无法出口。3年前,我 厂研究开发了深枪黑锡钴合金代替深枪黑锡镍合 金,并成为我厂主导颜色的镀种。但因市场竞争剧 烈,该工艺配方成分多,成本高,且为电镀合金,镀液 维护较困难。因而需要环保型、低成本、高质量的单 金属黑色镀层来取代无镍枪黑锡钴合金,于是半年 前我厂开始研究开发电镀黑钻工艺,并已取得成功。 现把该工艺介绍如下。 2工艺规范 硫酸钴18~22 g/L,硫酸钠30~50 g/L,硼酸20 ~30 g/L,甘氨酸5~8 g/L,深黑剂10~20 mIJ,L,pH 值5.5~6.5,40—50。c,60~100M桶,阳极石墨板, l5~25 win。以黄铜钮扣为例,其装载量为6~10 kg/桶。 3镀液的配制 (1)分别用温水溶解计量的硫酸钴、硫酸钠,在 不断搅拌下依次缓慢加入到槽内,充分搅匀。 (2)将约10倍的热水溶解计量的硼酸,并冷却 至室温,然后在不断搅拌下加入镀槽内,充分搅匀。 (3)把溶解的甘氨酸和深黑剂分别依次加入镀 槽内,充分搅匀,加水至规定体积,电解,试镀。 4各成分作用及工艺条件的影响 4.1硫酸钴 在镀液中硫酸钴提供金属离子的主盐,以18~ 22 L为宜。镀层硬度、耐磨性、黑度最佳。如果没 有硫酸钴,可用氯化钻代替。 4.2硫酸钠 硫酸钠是导电盐,由于该工艺中硫酸钴含量低, 加入硫酸钠可以提高电流密度上限及镀液均镀能力 和覆盖能力。 4.3硼酸 硼酸是缓冲剂,稳定镀液的pH值。pH值过低, 低电流密度区无镀层,甚至整个工件上无镀层;pH 值过高,镀层易发黄,镀液浑浊,因此,pH值控制在 5.5~6.5。 4.4甘氨酸 甘氨酸是辅助配位剂,有利于金属的沉积。另 外还能稳定镀液,提高镀液的均镀能力。 4.5 深黑剂 深黑剂提高镀层的黑度。没有深黑剂就得不到 理想的黑色镀层。深黑剂为含硫及多硫的甘氨酸, 按一定比例混合后溶于碱液后的浓缩液。含量过 高,镀层脆性,不耐磨;含量过低,得不到理想的黑 度,因此,控制在10~20 mIJ/L。 4.6温度 温度也同样是重要的工艺参数。温度过低,虽 然可以得到黑色镀层,但镀层结合力不佳,不耐磨; 温度过高,镀层易泛黄,且工件与工件之间有色差。 因此,温度宜控制在45。C左右。 4.7电流密度 电镀时电流密度过低,低电流密度区难以镀上, 且得不到正常的黑色,只能得到浅色镀层;电流密度 过高,高电流密度区易烧黄,镀层易脆性。因而根据 工件的形状,选择电流密度上限或下限时不可过高 或过低。 5镀液的维护 (1)镀件人槽前,需检查上道工序的工件是否 合格,合格的产品才可进槽电镀。 (2)工件需带电入槽。 (3)镀液必须连续过滤,并每天清洗滤芯1次。 (4)镀前需检查镀槽的温度与pH值。 (5)硫酸钴配成浓缩液。每滚桶需加500~ 1000 mL浓缩液;硫酸钠半天加1次,补充量为开缸 量的1/