
软包锂电池极耳部分贴保护胶带机构
2017年第11期 (总第398期) 冬季 终李 NO.11.2017 (CumuIatiVetyN0
.398)
软包锂电池极耳部分贴保护胶带机构
李文 程丙坤
(1冻莞市卓安精机自动化设备有限公司;2_,东莞新科技术研究开发有限公司,广东东莞523000)
摘要:锂电池作为一种新型的清洁能源已经得到了大量使用,目前锂电池的生产设备自动化程度还比较低, 为了提高锂电池生产设备的自动化程度,开发生产了一系列的锂电池自动化设备,其中就有锂电池TAB焊接
机。文章介绍了极耳部分贴保护胶带机构,对现在市场上主流的两种贴胶机构进行了对比,并分析了两种贴 胶机构各自的使用场合。 关键词:TAB;Tab lead;Sealant;软包锂电池;极耳部分;绝缘胶带机构 文献标识码:A
中图分类号:TN605 文章编号:1009—2374(2017)1卜0()15—03 D0l:10.13535/j.cnki.11-4406/n.2017.11.008
锂电池电芯在制作时需要在极耳上焊接Tab lead,
这样对极耳进行加长,方便后面的顶侧封将Sealant融
化进行密封。Tab lead焊接采用超声波进行焊接,在焊
接完成后,极耳上会有焊点产生,而且由于极耳伸出高
度位置不一定适合我们的要求,一般需要对极耳进行折
弯,在这种情况下容易产生短路,所以需要对焊接的位
置进行贴绝缘胶带,而且极耳的两面都需要粘贴上绝缘
胶带(见图1)。市面上目前主流的贴绝缘胶的方式有
两种,现在我们就对这两种方式进行分析找出它们各自
的优缺点,使我们在生产过程中找到更合适的贴绝缘胶
方式。
置审固霉墨冒墨 毒篇墨岛蔫毒墨 A西胶纸
8萤胶溉
图1
1贴胶机构简介
由于需要对电芯的正极和负极两个极耳的正面和反
面进行贴绝缘胶带,一共是4个贴胶绝缘胶带的动作,
为了提高贴胶机构的空间利用率,一般采用两个工位进
行贴胶:一个对正极正反两面进行贴绝缘胶带;另一个
对负极正反两面进行贴绝缘胶带,也就是说需要一个对
锂电池电芯极耳进行正反两面同时进行贴胶的机构。
贴胶分两组动作完成,即备绝缘胶带和贴绝缘胶
带,备绝缘胶带是将两卷绝缘胶带切断为需要的长度并
让其吸附在上下两组吸胶带的吸头上;贴绝缘胶带是将
已经吸附在吸头上的两条绝缘胶带粘贴在极耳的正反两
面上。备绝缘胶带有两种方式:一种为送料式:另一种
为拉料式,贴胶机构的区分主要集中在备胶方式上。 2送料式备绝缘胶带
送料式备绝缘胶带由以下机构组成: (1)绝缘胶
带上料机构: (2)重力锤; (3)过辊: (4)断带感
应器; (5)切断刀; (6)吸盘; (7)送胶带机构;
(8)胶带压紧机构(压紧部分为铁氟龙材质,防止胶
带粘附在压紧机构上); (9)吸盘上下机构; (10)
吸盘驱动机构(见图2)。
图2 送料式备绝缘胶带工作流程:送胶带机构将绝缘胶
带送到指定位置(可以通过触摸屏进行设置,此位置决
定了胶带长度),吸盘上下机构驱动吸盘下降,然后由
胶带压紧机构将胶带头端压在吸盘上,此时送胶带机构
再向回移动到起始点,并将胶带后端夹紧同时做向上提
升的动作,使绝缘胶带背面完全贴紧吸盘,然后由吸盘
将胶带吸附,此时胶带前段由吸盘和胶带压紧机构配合
固定,后端由送胶带机构固定,由于重力锤的存在,使
胶带形成一个绷紧的状态,此时切断刀在吸盘与胶带后
端固定处之间将绝缘胶带切断,胶带被切断后,胶带压
紧机构脱离吸盘,使吸盘吸附的是一段完整的定长的绝
.15.
喜 缘胶带,这样就完成了送料式备绝缘胶带的工作,后面
吸盘上下机构将吸附了胶带的吸盘提升,吸盘位置驱动
机构将吸盘移动到需要贴绝缘胶带的电芯处,吸盘上下
机构再进行贴胶动作,完成贴胶动作后吸盘位置驱动机
构回原位,这样就形成了一个完整的贴胶循环。
在贴绝缘胶带时,上下两套贴胶备胶机构是一起运
动的,这样电芯极耳焊接处的正反两面都同时贴上了绝
缘胶带,在绝缘胶带使用完需要更换或者由于其他原因
使绝缘胶带断带时,由于重力锤的作用,使绝缘胶带的
过辊机构向导轨后端移动,这时就会触发断带感应器,
设备就会发出警报,提醒操作人员进行更换绝缘胶带或
对断带的地方进行处理。此送料式备绝缘胶带机构在送
绝缘胶带时只有一套驱动机构,上面的贴胶部分和下面
的贴胶部分在送胶带时只能同步等长地送绝缘胶带,
这样设计结构紧凑,制造成本低,一般使用在3Cd,电池
上,其粘贴的绝缘胶带长度一般小于12ram。
3拉料式备绝缘胶带
拉料式备绝缘胶带由以下机构组成: (1)快速换
胶带机构(包括绝缘胶带上料轴、过辊、快速夹);
(2)张紧机构(包括断料感应); (3)切断刀;
(4)吸盘; (5)拉胶带机构(由拉胶带夹爪和拉胶带
伺服模组组成); (6)胶带压紧机构; (7)吸盘上下
机构(由伺服马达配合模组驱动); (8)吸盘位置驱
动机构(见图3)。
绝缘艘带
快速丧
绥逮换胶 带枫构
张紧机构 断辩感应
过辊,
绝缘胶带
图3 拉料式备绝缘胶带工作流程:拉胶带机构带动拉胶
带夹爪,移动到胶带头端,将胶带头端夹持,然后由伺
服配合模组将胶带拉到设定位置(可以通过触摸屏进行
设置模组的行程,此位置决定了胶带的长度),吸盘上
下机构也是由伺服配合模组控制的,吸盘上下机构下
降,使吸盘贴紧绝缘胶带背面,由于有张紧机构的存
在,会使绝缘胶带保持一个张紧的状态,此时快速换胶
带机构中的夹紧气缸将绝缘胶带的后端夹紧,然后由切
断刀在吸盘和快速换胶带机构中的夹紧气缸之间的位
置,对绝缘胶带进行切断,绝缘胶带被切断后拉胶带夹
一l6一 爪张开放松绝缘胶带,然后由拉胶带机构将拉胶带夹爪
带离吸盘区,停在起始点。这样吸盘是独立的吸附这一
段完整的定长的绝缘胶带,这样就完成了拉料式备绝缘
胶带的工作,后面由吸盘上下机构将吸附了绝缘胶带的
吸盘提升,并由吸盘位置驱动机构将吸盘移动到需要贴
绝缘胶带的电芯处,吸盘上下机构再进行贴胶动作,完
成贴胶动作后吸盘位置驱动机构回原位,这样就形成了
一个完整的贴胶循环。
拉料式备绝缘胶带贴胶也是由上下两套贴胶机构组
成的,当绝缘胶带使用完需要安装新的绝缘胶带或绝缘
胶带断带时,张紧机构配合断料感应器会给出信号,此
时设备会发生报警,提醒操作人员进行更换胶带,或对
断带的地方进行处理。此拉料式备绝缘胶带机构,上面
的贴绝缘胶带部分和下面的贴绝缘胶带部分的拉胶带机
构是独立的,可以实现上绝缘胶带的长度和下绝缘胶带
的长度不相同,上下绝缘胶带可以自由设定尺寸(可以
在触摸屏上进行设置)这样的设计机构比较复杂,但是
运行稳定,可以满足各种贴绝缘胶带的需求,一般使用
在动力电池上,其粘贴的绝缘胶带长度一般大于12ram。
4两种方式贴胶带对比
两种方式贴胶带的动作是相同的,只是送料式贴胶 带动作采用气缸作为动力,拉料式贴胶带是采用伺服马
达配合模组作为动力,两种方式的动作流程一样,只是
在参数设置、设备调试和机构的制造成本上不一样。
送料式贴胶带与拉料式贴胶带的不同点主要集中在
备绝缘胶带上:其中送料式采用的是夹持绝缘胶带头端
送到设定位置,然后由吸盘配合胶带压紧机构将绝缘胶
带固定,然后送胶带部分回到起始位,在这个过程中绝
缘胶带的头端是由吸盘配合胶带压紧机构固定的,就可
以使备绝缘胶带的长度尽可能短,如果需要备的绝缘胶
带过长,由于送胶带机构向回移动到起始点,并将胶带
后端夹紧同时做向上提升,使绝缘胶带背面完全贴紧吸 盘,这样过多的动作会导致备胶长度的精度不理想;拉
料式贴胶带采用的是拉胶带机构运行到绝缘胶带头端,
将绝缘胶带夹持住,然后将胶带拉出设定的长度,最后
由吸盘下降吸附绝缘胶带,此时由于有单独的夹胶带头
端的夹爪,所以会使备绝缘胶带的长度比送料式备胶带
长(多了绝缘胶带头端的夹持位置),此备绝缘胶带过
程中胶带一直保持着张紧状态所以备胶精度比较高。
5根据锂离子电池行业中电池的不同类别划
分出相匹配的贴胶方式
根据表l所统计的数据,可以得出送料式备绝缘胶
带贴胶适合于用在贴胶带长度小于12mm的电池中,拉料
式备绝缘胶带贴胶适合于用在贴胶带长度大于12ram的电
池中。
表1两种贴胶机构对比 \稠 黏艇长j薹<12咖.速褒5s将震±。3叫 l 贴腔氍赓>i2岫,速度5s辅虞±o.3m \ 一溃盥品'霉j 伉率 l CI=K I一次随品露} 忧率 囊} 式蒋绝缘胶布 99.00%i 9 {l s J%OC*l 99 9 越羊萆武器饱缩蔽布 9 。∞}∞9 { i.1 l 99.。 j 99 98%
3 C数码类锂离子电池
,3 C是指计算机 2017年第1 1期 (总第398期) 咿 季《垫李 No.11.2017 (CumulativetyNO
.398)
城市中低压配电网理论计算及线损管理研究
李丽桃
(国网湖南省电力公司桑植县供电分公司,湖南桑植4271O0)
摘要:电力企业除了要加强社会化职能的提升,还要保持企业自身的持续稳定发展,因此城市中低压配电网 理论计算和线损管理的研究变得尤为重要。文章阐述了城市中低压配电网理论计算及线损管理研究的背景及 意义,介绍了中低压配电网理论线损的计算,分析了线损管理工作的重点及提高线损管理效率的措施。
关键词:中低压配电网;理论计算;线损管理;电力企业;电力系统;管理效率 文献标识码:A 中图分类号:TM711 文章编号:1009-2374(2017)11-0017—02 Dol:10.13535/j.cnki.11-4406/n.2017.11.009
1研究的背景及意义
1.1 城市中低压配电网理论计算及线损管理研究的背景
随着电力企业改革的不断深入,电力企业将从单纯
依靠购售电差赚取利润的电网经营者,向为广大电能消
费者提供经营性服务企业方向转变,使消费者较以往有
更多的选择权,同时供电企业的销售电价也将更加合理
的反映出供需之间的市场价格规律,更好地体现电能商
品自身资源稀缺属性和社会环境损害成本属性。随着中
国整体经济的飞速发展,地区经济水平差距在不断缩
小,以往单凭发达地区经济发展水平提供绝对增长利润
动力的供电企业,再不深挖企业自身经营潜力,必将被
新一轮电力企业深化改革浪潮所淹没,最终被新生电网
服务性企业所替代。由此可知,电力企业只有衡量好电
能销售均价和降低线路电量损失率,做好城市中低压配
电网理论计算和线损管理的相关工作,才能在新一轮电
力体制改革浪潮中乘风破浪,增强自身竞争力,使自身
走在时代前列。
(Computer)、通讯(Communication)和消费电子产品
(Consumer Electronic)三类电子产品的简称,在极耳
焊接后贴胶的长度短,要求的贴胶精度高,适合使用送
料式备绝缘胶带方式贴胶带。
Ev动力软包锂离子电池,关于Ev动力电池极耳焊接
后贴保护胶带,由于EV电池属于体积比较大的电池所贴
保护胶带长度一般大于20mm;在备绝缘胶带时胶带长度
大,需要备胶的速度快,推荐使用伺服配合模组进行驱
动,在贴绝缘胶带时,吸盘的移动行程也比较大,推荐
使用伺服配合模组进行驱动,综合以上两点所以在这里
我们会采用拉胶带方式备胶。
锂电池卷绕机使用说明书130H(100H)
聚合物锂电池 半自动卷绕机 机型机型::ZYZY--A2A2--130H0H 操作维护手操
地地: 电电Tel: 传真Fax:
http://www.
索 引 一、概述 ——————————————————————2 (一)机器概述 ———————————————————2 (二)特性说明 ———————————————————2 (三)机器主要组成部分————————————————3 二、技术规格 ————————————————————3 (一)适用规格 ———————————————————3 (二)技术指标 ———————————————————4 (三)上机原材料的要求 —————————————— 4-5 三、机械调整 ————————————————————5 (一)安装 —————————————————————5 (二)操作说明 ———————————————————6 (三)上料板的调整 —————————————————7 (四)产品规格不同时的调整 —————————————8 (五)设备注意事项 ————————————————9-11 (六)故障与排除方法————————————————11 四、维护保养————————————————————1
一、概 述 (一、)、机器概述机器概述机器概述:: 本机器是为生产方形锂离子电池的电芯而设计制造的半自动动力电池卷绕设备,贴胶方式为纵向贴胶式。 操作者将焊有极耳的正、负极片分别整齐放入料盒中,人工辅助送入正、负极片;隔膜料卷安装在料轴上,自动送料;自动卷绕;自动贴终止胶带;自动下料。 (二、)、特性说明特性说明特性说明:: 1、 本机器适用于方形聚合物锂电池电芯卷绕的专用设备。 2、 本设备隔膜放卷采用闭环控制的恒张力控制系统:经检测放卷浮辊角度位置信号,送入PLC运算,再由PLC控制步进电机放卷速度快慢,实现放卷速度实时跟随调整,浮辊位置——PLC——步进电机——浮辊位置,三者组成一个闭环控制系统,通过实时调整放卷速度实现隔膜张力的相对恒定。 ZY-A2-100H /ZY-A2-130H型聚合物锂电池卷绕机,同时辅以本公司最新气缸张力控制技术,可在卷绕程中自动平滑调整张力。 综合采用多段速卷绕综合采用多段速卷绕、、隔膜放卷恒隔膜放卷恒张力张力张力闭环控制闭环控制闭环控制技术技术技术,,辅助辅助张张力气缸自动调整技术自动调整技术,,与竖贴胶带技术同时采用与竖贴胶带技术同时采用,,能有效减少电芯鼓壳能有效减少电芯鼓壳,,将电芯鼓壳电芯鼓壳超厚不良超厚不良超厚不良控制在极低的水平控制在极低的水平控制在极低的水平。。较好地解决了电芯内部较好地解决了电芯内部‘‘S’形不良不良,,提高了电池质量提高了电池质量。。 3、 根据电芯需要,采用极片外包或隔膜外包,先入正极或先入负极或正负极同时插入皆可。 4、 采用双卷针组合,翻转工位结构。 5、 生产不同规格的电芯时,能快速更换规格件,更换卷针10分钟之内,更换规格件1小时以内。
动力软包锂电池,模组设计要点
动力软包锂电池,模组设计要点
电池模组可以理解为锂离子电芯经串并联方式组合,加装单体电池监控与管理装置后形成的电芯与pack的中间产品。其结构必须对电芯起到支撑、固定和保护作用,可以概括成3个大项:机械强度,电性能,热性能和故障处理能力。是否能够完好固定电芯位置并保护其不发生有损性能的形变,如何满足载流性能要求,如何满足对电芯温度的控制,遇到严重异常时能否断电,能否避免热失控的传播等等,都将是评判电池模组优劣的标准。高性能需求的电池模组,其热管理的解决方案已经转向液冷或相变材料。
软包电池单体能量密度在常见三种锂电池封装形式中,最容易做高,但到了模组设计这一层,对产品整体安全性的考虑任务却最重,可以说是把一部分电芯的活转移给了模组结构。
模组的主要组成
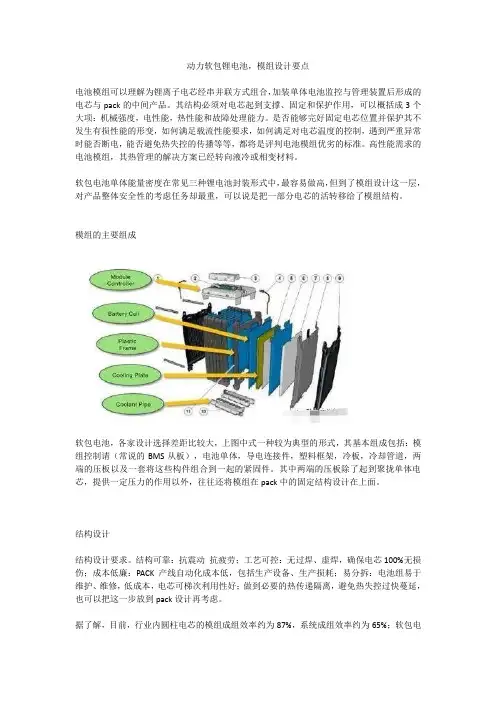
软包电池,各家设计选择差距比较大,上图中式一种较为典型的形式,其基本组成包括:模组控制请(常说的BMS从板),电池单体,导电连接件,塑料框架,冷板,冷却管道,两端的压板以及一套将这些构件组合到一起的紧固件。其中两端的压板除了起到聚拢单体电芯,提供一定压力的作用以外,往往还将模组在pack中的固定结构设计在上面。
结构设计
结构设计要求。结构可靠:抗震动 抗疲劳;工艺可控:无过焊、虚焊,确保电芯100%无损伤;成本低廉:PACK产线自动化成本低,包括生产设备、生产损耗;易分拆:电池组易于维护、维修,低成本,电芯可梯次利用性好;做到必要的热传递隔离,避免热失控过快蔓延,也可以把这一步放到pack设计再考虑。
据了解,目前,行业内圆柱电芯的模组成组效率约为87%,系统成组效率约为65%;软包电芯模组成组效率约为85%,系统成组效率约为60%;方形电芯的模组成组效率约为89%,系统成组效率约为70%。软包电芯的单体能量密度比圆柱和方形有更高的提升空间,但对模组设计要求较高,安全性不易把控,这都是需要结构设计解决的问题。
一般模组优化途径。提升空间利用率也是优化模组的一个重要途径。动力电池PACK企业可以通过改进模组和热管理系统设计,缩小电芯间距,从而提升电池箱体内空间的利用率。还有一种解决方案,即使用新材料。比如,动力电池系统内的汇流排(并联电路中的总线,一般用铜板做成)由铜替换成铝,模组固定件由钣金材料替换为高强钢和铝,这样也能减轻动力电池重量。
软包电池电芯结构

软包电池电芯结构
引言
随着移动设备、电动车辆和可穿戴设备的普及,对高性能和高能量密度电池的需求越来越大。软包电池作为一种新型的二次电池,由于其体积小、重量轻、灵活性好等优势,逐渐成为替代传统金属壳体电池的首选。
本文将详细介绍软包电池电芯的结构,包括正负极材料、隔膜、电解液等组成部分,并探讨软包电池相对于传统金属壳体电池的优势和应用领域。
1. 正负极材料
软包电池的正负极材料一般采用锂离子化合物,如锂铁磷酸盐(LiFePO4)或锂钴酸锰(NMC)等。这些材料具有高比容量、较低的内阻和良好的循环寿命特性。
正极材料通常是由活性物质、导电剂和粘结剂组成。活性物质负责储存和释放锂离子,常见的有LiCoO2、LiFePO4等。导电剂用于提高电极的导电性能,常见的有石墨、碳黑等。粘结剂则用于固定活性物质和导电剂,常见的有聚合物胶水等。
负极材料一般采用石墨,其具有较高的比容量和良好的循环寿命特性。在制备过程中,石墨通常与聚合物进行混合,并涂覆在铜箔或铝箔上,形成负极片。
2. 隔膜
软包电池中的隔膜起到隔离正负极之间的作用,防止短路和电解液中离子的混合。隔膜通常采用聚合物材料制成,如聚丙烯(PP)或聚乙烯(PE)等。
隔膜需要具备较高的离子导电性和较低的电子导电性。隔膜还需要具备一定的耐温性能和机械强度,以保证在使用过程中不会发生变形或破裂。
3. 电解液
软包电池中的电解液是正负极之间传递离子的介质,通常由溶解锂盐的有机溶剂组成。常用的有机溶剂包括碳酸乙烯酯(EC)、碳酸二甲酯(DMC)和碳酸二乙酯(DEC)等。
电解液需要具备较高的离子导电性、较低的电阻和较好的化学稳定性。电解液还需要具备一定的耐温性能和安全性能,以防止在高温或异常情况下发生热失控等问题。 4. 软包结构
软包电池采用柔软的铝塑膜或铜塑膜作为外壳材料,与传统金属壳体电池相比,具有更好的柔性和轻量化特性。软包结构可以根据实际需求进行灵活设计,可以实现更大容量和更小尺寸的电池。
软包锂离子电池设计要求

软包锂离子电池设计要求
软包锂离子电池设计要求
随着科技的不断发展,电池技术也在不断地进步。其中,软包锂离子电池作为一种新型的电池技术,被广泛应用于各种电子设备中。然而,要想设计出一款性能优良、安全可靠的软包锂离子电池,并不是一件容易的事情。本文将从以下几个方面来探讨软包锂离子电池的设计要求。
一、高能量密度
软包锂离子电池的高能量密度是其最大的优势之一。因此,在设计软包锂离子电池时,必须考虑到如何提高其能量密度。一种方法是通过增加电极材料的厚度来实现。另一种方法则是采用更高效的电解质和隔膜材料,以减少电池内部的能量损失。此外,还可以采用多层复合材料来构建电极材料,以进一步提高能量密度。
二、长循环寿命
软包锂离子电池的循环寿命也是其重要的设计指标之一。在设计软包锂离子电池时,需要考虑如何延长其使用寿命。一种方法是通过优化电极材料的结构和化学成分来提高其耐久性。另一种方法则是采用更加稳定的电解质和隔膜材料,以减少电池内部的化学反应和损耗。此外,还可以通过添加抗氧化剂等辅助材料来进一步延长软包锂离子电池的循环寿命。
三、安全性 软包锂离子电池的安全性能也是其设计中必须考虑的重要因素之一。由于软包锂离子电池具有较高的能量密度和功率密度,一旦发生过充、过放、短路等问题,就可能会引发火灾或爆炸等严重事故。因此,在设计软包锂离子电池时,必须采取一系列措施来确保其安全性。例如,可以采用多重保护电路来监测电池的状态;采用阻燃材料来包裹电池外壳;设置温度传感器和压力传感器等装置来实时监测电池的工作状态等等。
四、轻量化
随着人们对便携式电子产品的需求越来越高,软包锂离子电池的轻量化也成为了其设计中的一个重要考虑因素。为了减轻软包锂离子电池的重量,可以采用薄型化的设计理念,即在保证电池性能的前提下尽可能地减小电极材料的厚度和体积。此外,还可以采用新型的高强度材料来制造电池外壳,以进一步提高软包锂离子电池的轻量化水平。
磷酸铁锂电池是用软包还是硬包

磷酸铁锂电池是用软包还是硬包
软包锂电池与硬包锂电池的区别主要在于锂电池的外壳材质。钢壳电池的重量上会比同体积的电池重点,但是铝壳和软包装的就不容易区分,不过软包装电池会比铝壳电池软一点,用手掰很容易变形。
对于磷酸铁锂电池到底是软包好还是硬包好这一个问题,可以先从两者特性来进行了解。
软包锂电池介绍
软包锂电池只是液态锂离子电池套上一层聚合物外壳。在结构上采用铝塑膜包装,在发生安全隐患的情况下软包电池最多只会鼓气裂开。软包锂电池也是聚合物电池的另一种叫法。
硬包锂电池介绍
硬包锂电池细分有圆柱和方形这两种。封装的结构各有各的优缺点,主要还是应对于不同的需求场所。
◆圆柱形硬包锂电池
圆柱形锂电池生产工艺成熟,自动化生产程度高,PACK成本较低;型号多,有18650、21700、26500等;圆柱形电池形态多种,适用于电动车空间设计的充分布局;圆柱形电池组散热面积大,一般采用钢壳或铝壳封装比能量相对较低。
◆方形硬包锂电池
铝壳方形与圆柱型一般也铝壳的,对电芯的保护作用优于于即软包电池,电芯安全性相对圆柱型电池也有了较大改善。但是,一致性保障比较困难,型号太多,工艺难统一,适宜定制化生产,不便于锂电池包自动化生产。
软包锂电池与硬包锂电池相比较
重量
软包锂电池相较于同等容量的钢壳锂电池和铝壳锂电池分别轻了百分四十和百分之二十。在重量方面,软包锂电池要比硬包锂电池轻许多,不过其中主要的重量比在于两者外壳的重量上。
容量
软包锂电池相较于同等规格尺寸的钢壳电池和铝壳电池分别高了百分之十到百分之十五和百分之五到百分之十。虽然在容量方面,软包锂电池比硬包锂电池容量高的并不多,但两者也是有一定的差距的,对于容量要求高的领域,软包锂电池的应用还是要高于硬包锂电池。
形状
因为软包锂电池内部电池为液态的,所以其外形通常情况下可以有多种形状的,这种特性在对于对锂电池形状有特定要求的领域就比硬包锂电池要有很大的优势。
软包锂电池基础知识

软包锂电池基础知识
软包锂电池是一种使用铝塑膜包装的液态锂离子电池,它采用铝塑膜代替了传统的钢壳或铝壳。在结构上,软包锂电池包含正负极、隔膜、电解液及外壳等部件。正极是锂电池的重要组成部分,包括正极材料和集流体,其中集流体常采用铝金属,活性材料覆盖在集流体两侧。负极材料对电池性能也有重要影响,由铜集流体和负极材料组成,常见材料有石墨、二氧化硅等。隔膜是一种不导电的聚合物材质薄膜,在电池正极与负极之间防止电极接触短路,同时可以实现电解液中的自由锂离子通过。
软包锂电池具有一些优势。首先,它的安全性能好,因为其不会像钢壳铝壳电芯那样发生爆炸。其次,软包电池的重量较轻,较同等容量的钢壳锂电轻40%,较铝壳电池轻20%。此外,软包电池的容量较大,较同等规格尺寸的钢壳电池容量高10~15%,较铝壳电池高5~10%。而且,软包电池的内阻较小,国产软包电池芯的内阻最小可做到35mΩ以下,极大地降低了电池的自耗电。最后,软包电池的设计灵活,可根据客户的需求定制形状和开发新的电芯型号。
软包锂电池的工作电压范围是~,标称电压为。其标准放电持续电流为,工作温度范围为充电:0~45℃,放电:-20~60℃。产品尺寸为MAX
3552mm,成品内阻≤150mΩ,过放保护电压为±,过流值为2~4A。
以上内容仅供参考,如需更多信息,建议查阅相关文献或咨询相关技术人员。
18650圆柱形锂电池及软包电池对比
18650圆柱形锂电池及软包电池在电化学原理及原材料上完全一样,都属于锂离子电池,都由正极,负极,电解液,隔膜,外壳等部分构成。 不同的是18650电芯采用钢壳做外壳,软包电池采用铝塑膜,从设计性能上讲,无不同。18650全自动设备制造,软包电池主要人工生产。所有大厂的A品锂电池电芯,在电解液,隔膜等材料上都增加了安全保护元素,可以在电池出现安全问题时,及时阻断电流。18650锂电池由于是钢壳的外壳能够进行加工和功能拓展,所以在结构上进行了3重的物理安全防护措施,如PTC,CID泄压阀等,确保锂电池安全性。软包电池由于铝塑膜是如同塑料袋的软包装,无法从结构上增加物理防护措施。
总之, 采用高质量的锂离子电池电芯,是一个优质移动电源的灵魂和基础。
1999年锂聚合物电池除电解质是固态聚合物、而不是液态电解质外,其余与锂离子电池基本相同聚合物电解质材料是由溶体组成的普通薄膜,在溶体中主体聚合物如聚乙烯的氧化物作为不移动的溶剂。锂聚合物电池的优点是可制成任意形状和比较轻,这是因为它不含重金属和有保持电解质不外泄的塑料壳。它们的性能都较好,理想状态的锂聚合物电池容量达几千mah.且更安全。固态电解质像一个密封凝胶,在充电过程中不会轻易自然解体。
锂聚合物电池和锂离子电池技术都能代替Ni-Gd电池。但是价格太高,市场还未完全接受,特别是锂聚合物技术。锂聚合物电池在相同体积下比锂电池容量大,且完全没有记忆效应锂聚合物电池其实是一种凝胶状物质,容易做成各种形状,而且无害。
什么是软包电池
什么是软包电池
磷酸铁锂和锰酸锂软包电池是在原有钢壳、铝壳、塑壳电池的基础上发展起来的第三代动力锂电池,以其更轻、更薄、循环寿命长、安全性能好、能量密度高、放电平台稳定、功率性能出色、环保无污染等优势,受到国内外用户的青睐。 产品广泛应用于电动自行车、电动摩托车、电动汽车、电动工具、电动玩具、太阳能光伏发电系统、风力发电系统、移动通讯基站、大型服务器备用UPS电源、应急照明、便携移动电源及矿山安全设备等多种领域。其辅助产品主要应用领域有笔记本电脑、LED手电筒、手机、移动DVD、GPS等产品。 公司提供客制化服务,可根据尺寸、电压、容量等灵活订制产品,充分满足客户需求。 软包电池八大性能优势: 1.安全性能好 磷酸铁锂和锰酸锂软包装电池在结构上采用铝塑软包装,有别于液态电芯的金属外壳,一旦发生安全隐患,液态电芯容易爆炸,而磷酸铁锂和锰酸锂电芯最多只会鼓涨。 2. 厚度小,能做得更薄 普通液态锂电采用先订制外壳,后塞正负极材料的方法,厚度做到3.6mm以下时存在技术瓶颈,磷酸铁锂和锰酸锂电芯则不存在这一问题,厚度可做到2.5mm以下,符合时下电动自行车需求方向。 3. 重量轻 磷酸铁锂和锰酸锂软包装电池重量较同等规格的钢壳磷酸铁锂电池轻40%,较塑壳电池轻20%。 4. 容量大 同等规格的磷酸铁锂和锰酸锂软包装锂电池较钢壳电池容量高10-15%,较铝壳电池容量高5-10%,成为电动摩托车及电动汽车的首选,现在市面上新出的电动摩托车及电动汽车也大多采用磷酸铁锂电芯。 5.
内阻小 磷酸铁锂电芯的内阻一般较钢/塑壳磷酸铁锂液态电芯小,目前国产磷酸铁锂电芯中,本公司的产品3.2v10Ah内阻甚至能做到10mΩ以下,极大地减低了电池的自耗电,延长电池储存时间及使用数。 6. 形状可订制 磷酸铁锂和锰酸锂软包装电池可根据客户的需求增加或减少电芯厚度,研发新的电芯型号,价格便宜,研模周期短,有的甚至可以根据电动车形状,量身订做,以充分利用电池外壳空间,提升电池容量。 7. 放电特性佳
4.9V高电压570 Whkg级锂金属软包电池!
背景介绍
富锂锰基层状氧化物(LRMOs)由于具有高比容量/工作电压,在高比能锂金属软包电池中有很好的应用前景。然而,由于表面氧的不可逆释放,LRMOs在高压下容量衰减快,电压衰减快,导致过渡金属(TM)迁移、相转移和界面副反应等问题。为了应对这一挑战,LRMOs的表面修饰被认为可以有效地阻止表面氧释放,例如表面涂层和构建阴极电解质界面(CEI)。与表面涂层相比,仅通过配制电解质在LRMOs表面构建有效的CEI被认为具有本征的稳定性。然而,要配制出能够原位生成功能良好的CEI以稳定LRMOs的高压电解质是一项巨大的挑战。
正文部分
01成果简介
近日,通过探索部分氟化电解质配方,提出了一种新的盔甲状正极电解质中间相模型,用于稳定4.9 V的LRMO正极。在配制的电解质中,氟碳酸乙烯(FEC)和三甲基硅基硼酸盐(TMSB)在很大程度上促成了4.9 V盔甲状正极电解质界面相的形成,该界面相外层为LiBxOy和LixPOyFz,内层富含LiF和Li3PO4。这种CEI有效地抑制了晶格氧损失,促进了Li+的平稳迁移,保证了LRMO正极具有优异的循环性能和倍率性能。结果表明,在4.8 V/0.5 C下,经过300次循环后,Li||LRMO电池的容量保持率达到了85.7%,平均库仑效率(CE)达到了99.64%。在4.9 V更高的截止电压下,经过100次循环后,电池的容量保持率达到了87.4%。与此同时,在4.8 V电压下,9 Ah级Li||LRMO软包电池具有576 Wh kg−1的能量密度,稳定循环寿命超过38次。
02图文导读
【图1】在(a)4.8 V和(c)4.9 V截止电压下,使用EE和FE电解液的Li| LRMO电池循环稳定性和库仑效率。电池在0.1(30 mA g−1)下循环3次,然后在0.5 C下循环。(b)LiPF6、EC、EMC和FEC分子的氧化还原电位。LRMO锂离子电池100次和200次循环后电化学阻抗谱(EIS)。
软包电芯结构
软包电芯结构
软包电芯是一种常见的锂离子电池结构,被广泛应用于电动汽车、电动工具、移动设备等领域。相比于其他电芯结构,软包电芯具有较高的能量密度、较轻的重量和较好的安全性能,因此备受青睐。
软包电芯的结构由正极、负极、电解质、隔膜和外壳组成。正极材料通常采用锂镍钴锰氧化物(NCM)或锂铁磷酸(LFP),负极材料则使用石墨。电解质是软包电芯中起到导电和隔离正负极的作用,常见的电解质有液态电解质和固态电解质。软包电芯的隔膜通常采用聚烯烃材料,如聚乙烯或聚丙烯。
软包电芯的外壳一般采用铝塑复合膜或铝箔包覆,以保护电芯内部结构并防止电池液体泄漏。与金属壳体的圆柱形电芯相比,软包电芯具有更大的灵活性,可以根据设备的形状和尺寸进行定制。此外,软包电芯还具有较好的散热性能,能够更好地承受高功率放电和充电。
软包电芯的优点之一是其较高的能量密度。软包电芯由于无需金属壳体,可以更充分地利用电芯内部空间,提高电池的能量密度。这使得软包电芯在电动汽车等对续航里程要求较高的领域具有较大优势。
另一个优点是软包电芯的轻量化设计。软包电芯相较于金属壳体电池,重量更轻,使得设备整体重量更轻便,适用于移动设备和便携式电子产品。轻量化设计也有助于提高电动汽车的能效,减少能源消耗。
软包电芯还具有较好的安全性能。软包电芯与金属壳体电芯相比,由于其内部采用软包材料,因此在受到外部冲击时更不容易短路和爆炸。此外,软包电芯的电解质也可以采用固态电解质,进一步提高电池的安全性能。
然而,软包电芯也存在一些缺点。首先,软包电芯的制造工艺相对复杂,生产成本较高。其次,软包电芯的循环寿命相对较短,容易受到机械应力的影响而损坏。此外,软包电芯的散热性能相对较差,需要配备散热系统以防止过热。
为了解决软包电芯存在的问题,目前研究者们正在不断努力改进电芯结构和材料。例如,使用新型材料和制造工艺,提高软包电芯的循环寿命和安全性能。同时,也在研究新型散热材料和散热系统,以提升软包电芯的散热性能。