
数控铣床FANUC编程
第四章 FANUC-Oi-MD系统数控铣床编程
4.1 FANUC-Oi-MD数控系统概述
数控系统是数字控制系统简称,英文名称为Numerical Control System,早期是由硬件电路构成的称为硬件数控(Hard NC),1970年代以后,硬件电路元件逐步由专用的计算机代替称为计算机数控系统。
计算机数控(Computerized numerical control,简称CNC)系统是用计算机控制加工功能,实现数值控制的系统。CNC系统根据计算机存储器中存储的控制程序,执行部分或全部数值控制功能,并配有接口电路和伺服驱动装置的专用计算机系统。
CNC系统由数控程序、输入装置、输出装置、计算机数控装置(CNC装置)、可编程逻辑控制器(PLC)、主轴驱动装置和进给(伺服)驱动装置(包括检测装置)等组成。
CNC系统的核心是CNC装置。由于使用了计算机,系统具有了软件功能,又用PLC代替了传统的机床电器逻辑控制装置,使系统更小巧,其灵活性、通用性、可靠性更好,易于实现复杂的数控功能,使用、维护也方便,并具有与上位机连接及进行远程通信的功能。
一、机床技术十四大发展趋势
1、机床的高速化
随着汽车、航空航天等工业轻合金材料的广泛应用,高速加工已成为制造技术的重要发展趋势。高速加工具有缩短加工时间、提高加工精度和表面质量等优点,在模具制造等领域的应用也日益广泛。机床的高速化需要新的数控系统、高速电主轴和高速伺服进给驱动,以及机床结构的优化和轻量化。高速加工不仅是设备本身,而是机床、刀具、刀柄、夹具和数控编程技术,以及人员素质的集成。高速化的最终目的是高效化,机床仅是实现高效的关键之一,绝非全部,生产效率和效益在“刀尖”上。
2、机床的精密化
按照加工精度,机床可分为普通机床、精密机床和超精机床,加工精度大约每8年提高一倍。数控机床的定位精度即将告别微米时代而进入亚微米时代,超精密数控机床正在向纳米进军。在未来10年,精密化与高速化、智能化和微型化汇合而成新一代机床。机床的精密化不仅是汽车、电子、医疗器械等工业的迫切需求,还直接关系到航空航天、导弹卫星、新型武器等国防工业的现代化。
3、从工序复合到完整加工
70年代出现的加工中心开多工序集成之先河,现已发展到完整加工,即在一台机床上完成复杂零件的全部加工工序。完整加工通过工艺过程集成,一次装卡就把一个零件加工过程全部完成。由于减少装卡次数,提高了加工精度,易于保证过程的高可靠性和实现零缺陷生产。此外,完整加工缩短了加工过程链和辅助时间,减少了机床台数,简化了物料流,提高了生产设备的柔性,生产总占地面积小,使投资更加有效。
4、机床的信息化
机床信息化的典型案例是Mazak410H,该机床配备有信息塔,实现了工作地的自主管理。信息塔具有语音、文本和视像等通讯功能。与生产计划调度系统联网,下载工作指令和加工程序。工件试切时,可在屏幕上观察加工过程。信息塔实时反映机床工作状态和加工进度,并可以通过手机查询。信息塔同时进行工作地数据统计分析和刀具寿命管理,以及故障报警显示、在线帮助排除。机床操作权限需经指纹确认。
5、机床的智能化-测量、监控和补偿
机床智能化包括在线测量、监控和补偿。数控机床的位置检测及其闭环控制就是简单的应用案例。为了进一步提高加工精度,机床的圆周运动精度和刀头点的空间位置,可以通过球杆仪和激光测量后,输入数控系统加以补偿。未来的数控机床将会配备各种微型传感器,以监控切削力、振动、热变形等所产生的误差,并自动加以补偿或调整机床工作状态,以提高机床的工作精度和稳定性。
6、机床的微型化
随着纳米技术和微机电系统的迅速进展,开发加工微型零件的机床已经提到日程上来了。微型机床同时具有高速和精密的特点,最小的微型机床可以放在掌心之中,一个微型工厂可以放在手提箱中。操作者通过手柄和监视屏幕控制整个工厂的运作。
7、新的并联机构原理
传统机床是按笛卡尔坐标将沿3个坐标轴线的移动X、Y、Z和绕3个坐标轴线转动A、B、C依次串联叠加,形成所需的刀具运动轨迹。并联运动机床是采用各种类型的杆机构在空间移转主轴部件,形成所需的刀具运动轨迹。并联运动机床具有结构简单紧凑、刚度高、动态性能好等一系列优点,应用前景广阔。
8、新的工艺过程
除了金属切削和锻压成形外,新的加工工艺方法和过程层出不穷,机床的概念正在变化。激光加工领域日益扩大,除激光切割、激光焊接外,激光孔加工、激光三维加工、激光热处理、激光直接金属制造等应用日益广泛。电加工、超声波加工、叠层铣削、快速成型技术、三维打印技术各显神通。
9、新结构和新材料
机床高速化和精密化要求机床的结构简化和轻量化,以减少机床部件运动惯量对加工精度的负面影响,大幅度提高机床的动态性能。例如,借助有限元分析对机床构件进行拓扑优化,设计箱中箱结构,以及采用空心焊接结构或铅合金材料已经开始从实验室走向实用。
10、新的设计方法和手段
我国机床设计和开发手段要尽快从甩图板的二维CAD向三维CAD过渡。三维建模和仿真是现代设计的基础,是企业技术优势的源泉。在此三维设计基础上进行CAD/CAM/CAE/PDM的集成,加快新产品的开发速度,保证新产品的顺利投产,并逐步实现产品生命周期管理。
11、直接驱动技术
在传统机床中,电动机和机床部件是借助耦合元件,如皮带、齿轮和联轴节等加以连接,实现部件所需的移动或旋转,机和电是分家的。直接驱动
技术是将电动机与机械部件集成为一体,成为机电一体化的功能部件,如直线电动机、电主轴、电滚珠丝杆和力矩电动机等。直接驱动技术简化了机床结构,提高了机床的刚度和动态性能,运动速度和加工精度。
12、开放式数控系统
数控系统的开放是大势所趋。目前开放式数控系统有三种形式:1)全开放系统,即基于微机的数控系统,以微机作为平台,采用实时操作系统,开发数控系统的各种功能,通过伺服卡传送数据,控制坐标轴电动机的运动。2)嵌入系统,即CNC+PC,CNC控制坐标轴电动机的运动,PC作为人机界面和网络通信。3)融合系统,在CNC的基础上增加PC主板,提供键盘操作,提高人机界面功能,如Siemens840Di和Fanuc210i。
13、可重组制造系统
随着产品更新换代速度的加快,专用机床的可重构性和制造系统的可重组性日益重要。通过数控加工单元和功能部件的模块化,可以对制造系统进行快速重组和配置,以适应变型产品的生产需要。机械、电气和电子、液和气、以及控制软件的接口规范化和标准化是实现可重组性的关键。
14、虚拟机床和虚拟制造
为了加快新机床的开发速度和质量,在设计阶段借助虚拟现实技术,可以在机床还没有制造出来以前,就能够评价机床设计的正确性和使用性能,在早期发现设计过程的各种失误,减少损失,提高新机床开发的质量。
二、重点发展范围
1、高速、精密数控车床,车削中心类及四轴以上联动的复合加工机床。主要满足航天、航空、仪器、仪表、电子信息和生物工程等产业的需要。
2、高速、高精度数控铣镗床及高速、高精度立卧式加工中心。主要满足汽车发动机缸体缸盖及航天航空、高新技术等行业大型复杂结构支架、壳体、箱体、轻金属材料零件和精密零件加工需求。
3、重型、超重型数控机床类:数控落地铣镗床、重型数控龙门镗铣床和龙门加工中心、重型数控卧式车床及立式车床,数控重型滚齿机等,该类产品满足能源、航天航空、军工、舰船主机制造、重型机械制造、大型模具加工、汽轮机缸体等行业零件加工需求。
4、数控磨床类:数控超精密磨床、高速高精度曲轴磨床和凸轮轴磨床、各类高精高速专用磨床等,满足精密超精密加工需求。
5、数控电加工机床类:大型精密数控电火
花成形机床、数控低速走丝电火花切割机床、精密小孔电加工机床等,主要满足大型和精密模具加工、精密零件加工、锥孔或异型孔加工及航天、航空等行业的特殊需求。
6、数控金属成形机床类(锻压设备):数控高速精密板材冲压设备、激光切割复合机、数控强力旋压机等,主要满足汽车、摩托车、电子信息产业、家电等行业板金批量高效生产需求及汽车轮毂及军工行业各种薄壁、高强度、高精度回转型零件加工需求。
7、数控专用机床及生产线:柔性加工自动生产线(FMS╱FMC)及各种专用数控机床,该类生产线是针对汽车、家电等行业加工缸体、缸盖、变速箱箱体等及多品种变批量壳体、箱体类零件加工需求。
4.2 常用编程指令
一:准备功能(G功能)
准备功能G代码用来规定刀具和工件的相对运动轨迹、机床坐标系、坐标平面、刀具补偿、坐标偏置等多种加工操作。数控加工常用的G功能代码见表4-1.
表4-1
G代码 组 功能 附注
G00
01 定位 (快速移动) 模态
G01 直线插补 模态
G02 顺时针方向圆弧插补 模态
G03 逆时针方向圆弧插补 模态
G04 00 停刀,准确停止 非模态
G17
02 XY平面选择 模态
G18 XZ平面选择 模态
G19 YZ平面选择 模态
G28 00 机床返回参考点 非模态
G40
07 取消刀具半径补偿 模态
G41 刀具半径左补偿 模态
G42 刀具半径右补偿 模态
G43
08 刀具长度正补偿 模态
G44 刀具长度负补偿 模态
G49 取消刀具长度补偿 模态
G50
11 比例缩放取消 模态
G51 比例缩放有效 模态
G50.1
22 可编程镜像取消 模态
G51.1 可编程镜像有效 模态
G52 00 局部坐标系设定 非模态
G53 00 选择机床坐标系 非模态
G54
14 工件坐标系1选择 模态
G55 工件坐标系2选择 模态
G56 工件坐标系3选择 模态
G57 工件坐标系4选择 模态
G58 工件坐标系5选择 模态
G59 工件坐标系6选择 模态
G65 00 宏程序调用 非模态
G66
12 宏程序模态调用 模态
G67 宏程序模态调用取消 模态
G68
16 坐标旋转 模态
G69 坐标旋转取消 模态
G73
09 排削钻孔循环 模态
G74 左旋攻螺纹循环 模态
G76 精镗循环 模态
G80 取消固定循环 模态
G81 钻孔循环 模态
G82 反镗孔循环 模态
G83 深孔钻削循环 模态
G84 攻螺纹循环 模态
G85 镗孔循环 模态
G86 镗孔循环 模态
G87 背镗循环 模态
G88 镗孔循环 模态
G89 镗孔循环 模态
[全]FANUC数控铣床编程实例-复杂凹十字台加工
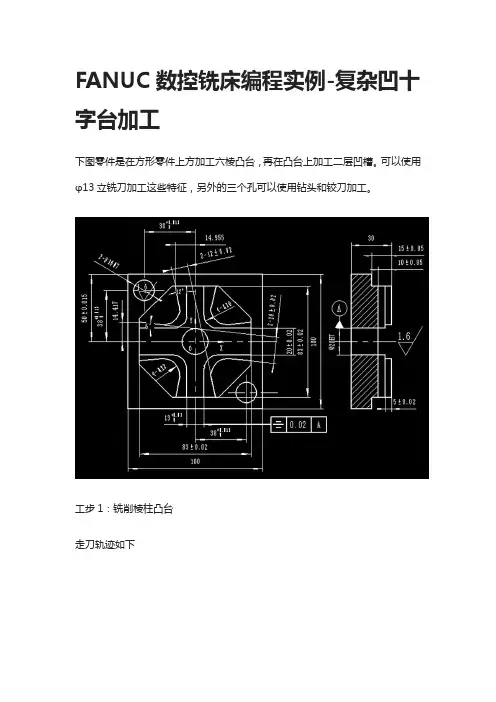
FANUC数控铣床编程实例-复杂凹十字台加工
下图零件是在方形零件上方加工六棱凸台,再在凸台上加工二层凹槽。可以使用φ13立铣刀加工这些特征,另外的三个孔可以使用钻头和铰刀加工。
工步1:铣削棱柱凸台
走刀轨迹如下 参考程序
T3M6
G90G54G40G43H3G00Z100M03S2500
M08
G00X70Y23
G00Z5 #1=-1
N10 G1Z#1F500
G1G41X41.5D1F800
Y-17.19
X17.19Y-41.5
X-17.19
X-41.5Y-17.19
Y17.19
X-17.19Y41.5
X17.19
X41.5Y17.19
X43Y10
G1G40X70Y23
#1=#1-2
IF [#1GE-15] GOTO 10
G0Z100 T0M6
M9
M5
M30
仿真结果
工步2:切出四角余料
四角的余料可以使用旋转指令加工,使用小段直线加工即可。
参考程序
T3M6
G90G54G40G43H3G00Z100M03S2500
M08 G00Z5
#1=0
N10 G68 X0 Y0 R#1
G00X70Y41
#2=-1
N20G1Z#2F500
G1X35F800
G1X70F1500
#2=#2-2
IF [#2 GE -15] GOTO 20
G0Z5
#1=#1+90
IF [#1 LE 270] GOTO 10
G69
G0Z100
T0M6 M9
M5
M30
仿真结果
工步3:孔加工
因为三个孔都是通孔,垫铁放置要避让开孔的位置。 参考程序
T12M6 (钻孔8mm)
G90G54G40G43H12G00Z100M03S200
M08
Z50
G98G81X-38Y38Z-40R-10F60
X38Y-38 G80G00Z100
T8M6 (钻孔15.7mm)
G98G81X-38Y38Z-40R-10F60
X38Y-38
G80G00Z100
在FANUC系统的数控铣床上倒圆角的编程方法

·研究探讨·
240在FANUC系统的数控铣床上倒圆角的编程方法 菏泽技师学院 刘腾飞 【摘要】本文讲述了在FANUC系统的数控铣床上倒圆角的两种编程方法,特别是方法二解决了沿着形状不规则的轮廓倒圆角这一难题。 【关键词】倒圆角 分层加工 刀具半径补偿 G10 倒圆角就是把工件的棱角切削成圆弧面的加工,在数铣加工应用的非常频繁。圆角曲面可以看成是由无数等高线组成的,所以我们可以采用分层加工的方式倒圆角,每一层都沿着等高线走刀,一层一层的加工出圆角曲面。 方法一、计算每层的等高线轨迹 圆孔倒角等高线都是圆,高度增加圆的半径也在变大。编程时只要计算出每个高度圆的半径,然后使用圆弧指令G02或G03和宏程序编写加工程序。 程序的编写 O1000 程序名 N10 M6 T1 换上一号刀,Ф10mm立铣刀 N20 G54 G90 G40 设置加工初始状态 N30 G00 X0 Y0 刀具快速移动到X0 Y0处 N40 M03 S1000 主轴正转,转速1000r/min N50 Z5 刀具快速下降到Z5处 N60 #1=0 定义变量的初值(θ的初始值) N70 WHILE[#1LE90]DO1 循环语句,当#1≤90°时在N80~N120之间循环,加工圆角曲面 N80 G01 Z[10*SIN[#1]-10] F100 指定每一层的加工高度和进给速度 N90 G41 X[35-10*COS[#1]] D1 移动到每层铣削时的初始位置同时引入左刀补 N100 G3 I[10*COS[#1]-35] 逆时针加工整圆,分层等高加工圆角 N110 G40 G1 X0 移动到X0 YO处同时取消刀补 N120 #1=#1+5 角度值每次增加5°(增量值取得越小,圆角的加工精度越高) N130 END1 循环语句结束 N140 G0 Z100 快速抬刀到Z100处 N150 M30 程序结束 方法二、用刀具补偿值指令G10编程 只减小程序中的半径r,而不改变刀具实际半径R,加工轮廓就会向外偏移,偏移量就等于实际半径R-程序半径r。如果使R-r等于每层等高线相对于底层圆弧轮廓的水平偏移量,偏移后的轮廓就能和每一层的等高线轨迹重合。只要把r设成变量#101,并通过刀具补偿值指令G10输入到程序中就可以实现刀具自动偏移按等高线轮廓加工圆角。 程序的编写 要想在程序中改变刀具半径,就需要用到输入刀具补偿值的指令——G10,编程格式:G10 L12 P0 R#101(P:刀具补偿号R:刀具补偿量) O1002 程序名 N10 M6 T1 换上一号刀,Ф10mm立铣刀 N20 G54 G90 G40 设置加工初始状态 N30 G00 X0 Y0 刀具快速移动到X0 Y0处 N40 M03 S1000 主轴正转,转速1000r/min N50 Z5 刀具快速下降到Z5处 N60 #1=0 定义变量的初值(θ的初始值) N70 #101=5 定义变量的初值(刀具半径R的初始值) N80 WHILE[#1LE90]DO1 循环语句,当#1≤90°时在N90~N150之间循环,加工圆角曲面 N90 G10 L12 P1 R#101 指定一号刀具的半径补偿值 N100 G01 Z[10*SIN[#1]-10] F100 指定每一层的加工高度和进给速度 N110 G41 X25 D1 移动到每层铣削时的初始位置同时引入左刀补 N120 G03 I-25 逆时针加工整圆,分层等高加工圆角 N130 G40 G1 X0 移动到X0 YO处同时取消刀补 N140 #1=#1+5 角度值每次增加5°(增量值取得越小,圆角曲面的加工精度越高) N150 #101=10*COS[#1]-5 计算一号刀具的半径补偿值 N160 END1 循环语句结束 N170 G0 Z100 快速抬刀到Z100处 N180 M30 程序结束 上面讲了两种倒圆角的编程方法: 第一种方法思路简单但,只适用于在轮廓比较规则的型腔上加工圆角,像圆孔、方形型腔等,如果型腔的轮廓比较复杂或者不规则就难以实现了; 第二种方法用在程序中改变刀具半径的方法编程,因为这种方法只按型腔的轮廓编程,因此可以简化编程,而且能够实现在任何形状的型腔上加工倒角。实际上任何由等高线组成的曲面都可以用这种方法来加工。 这两种方法并不只局限于FANUC系统,它们的编程思路同样可以用到其他系统当中。 【参考文献】 [1]王荣兴主编,《加工中心培训教程》 机械工业出版社,2006 [2]马彦主编,《数控铣床操作与常见故障排除》 机械工业出版社,2007
fanuc c轴旋转控制指令

Fanuc数控系统是一种广泛使用的数控系统,而Fanuc C轴旋转控制指令是该系统中常用的一种指令。C轴是机床中常见的一种旋转轴,用于控制工件或刀具的旋转运动。Fanuc C轴旋转控制指令可以实现对C轴的精确控制,从而实现工件的精确加工和刀具的精确定位。
Fanuc C轴旋转控制指令主要包括以下几个方面的内容:
1. 指令格式:Fanuc C轴旋转控制指令的格式通常为“C轴指令位置区域+轴旋转角度”,其中轴指令位置区域指定了要控制的C轴,轴旋转角度指定了C轴要旋转的角度。“G00 C1 X30.0”表示将C1轴旋转30度。
2. 指令功能:Fanuc C轴旋转控制指令的主要功能是控制C轴的旋转运动。在数控加工中,通常需要将工件或刀具围绕C轴进行旋转,以实现复杂的加工操作。Fanuc C轴旋转控制指令可以精确地控制C轴的旋转角度和速度,从而实现精确的加工操作。
3. 指令应用:Fanuc C轴旋转控制指令广泛应用于各种数控加工中,特别是在对径向对称的工件进行加工时,C轴的旋转控制尤为重要。通过合理的C轴旋转控制指令,可以实现工件的精确旋转定位、对称加工、螺旋加工等操作,从而提高加工精度和效率。
4. 指令注意事项:在使用Fanuc C轴旋转控制指令时,需要注意以下几个方面的事项。需要合理设置C轴的零点和旋转方向,以确保旋转运动的准确性。需要根据加工要求合理选择C轴旋转的角度和速度,以避免加工质量不佳。还需要注意C轴的安全保护,避免因误操作或其他原因导致C轴的损坏或事故。
Fanuc C轴旋转控制指令是Fanuc数控系统中非常重要的一种指令,它可以实现对C轴的精确控制,为数控加工提供了强大的支持。合理使用Fanuc C轴旋转控制指令,可以实现工件和刀具的精确旋转定位,提高加工精度和效率,为数控加工提供了强大的支持。Fanuc C轴旋转控制指令在现代数控加工中扮演着非常重要的角色。随着科技的不断发展,加工行业对加工精度和效率的要求也越来越高。而Fanuc C轴旋转控制指令的出现,为加工行业带来了极大的便利和提升。接下来,我们将继续探讨Fanuc C轴旋转控制指令的应用及注意事项,以及它在数控加工领域的重要性。
fanuc-oi数控铣床加工中心编程技巧与实例

fanuc-oi数控铣床加工中心编程技巧与实例
一、fanuc-oi数控铣床加工中心编程技巧
在fanuc-oi数控铣床加工中心编程中,有一些技巧可以帮助操作者提高效率和准确性。要熟练掌握fanuc-oi数控系统的基本操作和功能,包括编程界面的布局、参数设置、常用指令等。在编程过程中要注意正确使用G代码和M代码,合理安排刀具路径,避免工件干涉和碰撞。另外,还需要精确计算刀具补偿值,保证加工出来的零件尺寸精准。要及时保存和备份编程数据,以防意外情况发生。对于复杂的加工任务,可以考虑使用宏编程或子程序,提高编程的复用性和可维护性。
二、fanuc-oi数控铣床加工中心编程实例
以fanuc-oi数控铣床加工中心编程为例,假设我们需要加工一个复杂的铝合金零件。在编程之前要对零件的图纸进行仔细分析,确定加工顺序和切削参数。在fanuc-oi数控系统中进行编程,设置好工件坐标系、刀具半径补偿、进给速度、主轴转速等参数。接下来,按照加工顺序,逐步编写G代码和M代码,控制刀具的移动轨迹和加工过程。在编程过程中,要考虑好刀具的选择和刀具路径,避免碰撞和干涉。进行仿真和调试,确保编写的程序没有错误,可以顺利加工出符合要求的零件。
三、关于fanuc-oi数控铣床加工中心编程的个人观点和理解
在fanuc-oi数控铣床加工中心编程中,技巧和实例只是基础,更重要的是理解加工原理和工艺要求。在实际操作中,需要根据不同的零件特点和加工要求,灵活运用编程技巧,确保加工效率和加工质量。保持对新技术和新工艺的学习和探索,不断提高自身的编程水平和创造力。通过不断的实践和总结,形成自己的一套fanuc-oi数控铣床加工中心编程经验和方法,提高工作效率和竞争力。
总结:
通过fanuc-oi数控铣床加工中心编程技巧与实例的介绍,我们可以更全面、深刻地理解在实际应用中,如何合理地进行加工中心编程。熟练掌握fanuc-oi数控系统的基本操作和功能,合理选择加工策略和路径,对加工过程进行仿真和调试,将有助于提高加工效率和加工质量。在未来的工作中,我们还需要不断学习和实践,丰富自己的编程经验,以应对更复杂的加工任务和挑战。fanuc-oi数控铣床加工中心编程是一个非常重要的技能,在制造业中起着至关重要的作用。随着工业自动化程度的不断提高,数控铣床加工中心已经成为工厂中不可或缺的设备,而对其编程技巧的掌握更是必不可少的。下面,我们将进一步深入探讨fanuc-oi数控铣床加工中心编程的相关主题,并共享一些更高级的技巧和实例。
FANUC系统数控铣床GM指令代码表

FANUC系统数控铣床GM指令代码表
数控
G00 01 定位 G00 IP…
G01 直线插补 G01 IP…F…
G02 圆弧插补CW(顺时针)
G03 圆弧插补CCW(反时针)
G04 00 暂停 G04 X(U,P)…(Q…)
X(U,P);停刀时间 (Q)Q1-Q4
G08 先行控制 G08 P…
G09 准确停止
G10 可编程数据输入 G10 IP….
G11 可编程数据输入方式取消
G15 17 极坐标指令取消
G16 极坐标指令
G17 02 选择XpYp平面
G18 选择ZpXp平面
G19 选择YpZp平面
G20 06 英寸输入
G21 毫米输入
G22 04 存储行程检测功能有效
G23 存储行程检测功能无效
G25 24 主轴速度泼动监测功能无效
G26 主轴速度泼动监测功能有效
G27 00
返回参考点检测 G27 IP…
G28 返回参考点 G28 IP…
G29 从参考点返回 G29 IP…
G30 返回第2、3、4、参考点 G30 IP…
G31 跳转功能 G31 IP…F…P…
G33 01 螺纹切削 G33 IP…F…
G37 00 自动刀具长度测量 G37 IP…
G39 拐角偏置圆弧插补
G40 07 取消刀尖R补偿 G40 X(U)--Z(W)--I-- K--
G41 刀尖R补偿(左)
G42 刀尖R补偿(右)
G43 08 正向刀具长度补偿 G43 Z… H…
G44 负向刀具长度补偿 G44 Z.. .H…
G45 00 刀具偏置值增加 G45 IP… D…
数控常用编程指令

课题: 数控常用编程指令
不同机床因其所使用的数控系统不同,程序也略有差异。编程时,必须严格按照所使用机床的编程说明书规定的格式书写,以下用FANUC 0i 系统为例说明。
一、数控程序结构
例如:%
O0050; 程序号(程序开始)
G50 X120.0Z180.0;
T0101;
S800M03; 程序内容
G00X25.0Z2.0;
……
M30; 程序结束
%
程序由程序开始(程序号)、程序内容和程序结束三部分组成。
地址(字母)和数字组成字,若干个字组成程序段,若干个程序段组成程序。字是组成程序的单元。
字-地址格式(地址可变程序段格式)中,每个字长不固定,各个程序段中的长度和功能字的个数都是可变的;在上一程序段中写明的、本程序段里又不变化的那些字,可以不重写,仍然有效。
字-地址格式编写的程序简短、直观、易检查和修改,故目前广泛应用。
1.程序开始
程序号为程序的开始部分,每个程序都要有程序号。
FANUC——“O” 西门子——“%” 与文件名称不完全相同。
(程序开始符、结束符是同一个字符,ISO代码中是%,EIA代码中是EP,书写时要单列一段。)
2.程序主体
由若干个程序段(行)组成。
程序段格式由语句号字、数据字和程序段结束组成。
如:N20G01X35.Y-46.25F100.0;
数车一般格式:N(1~4)G2X±5.3 Z±5.3F5.3S4T4M2;
3.程序结束
常用M30结束整个程序。
4.程序字的说明
表示地址符的英文字母的含义
功 能 地 址 字 母 意 义
程序号 O、P 程序编号,子程序号的指定
程序段号 N 程序段顺序编号
数控仿真-数控铣床编程与加工全过程
数控仿真-数控铣床编程与加⼯全过程
数控铣床编程与加⼯
第⼀章数控铣床编程与加⼯
熟悉数控铣操作⾯板
⼀、进⼊系统
打开“开始”菜单。在“程序/数控加⼯仿真系统/”中选择“数控加⼯仿真系统(FANUC)”点击,进⼊。
1.1 软件操作介绍
1.1.1 选择机床
如图1-1-1-1点击菜单“机床/选择机床…”,在选择机床对话框中控制系统选择FANUC,机床类型选择铣床并按确定按钮,此时界⾯如图1-1-1-2所⽰。
1.1.2机床回零在操作⾯板的旋钮位置点击⿏标左键,再点击按钮,再点击
按钮,点击
三个轴中分别点击,此时X、Y、Z三个轴将分别回零,相应操作⾯板上X、
Y、Z轴的指⽰灯亮,同时CRT屏幕上的X、Y、Z坐标发⽣变化;此时CRT和操作⾯板上的指⽰灯如图1-1-2-1所⽰,同时机床的变化如图1-1-2-2所⽰。
图1-1-1-1
图1-1-1-2
图1-1-2-1 CRT 界⾯ 1.1.3 安装零件
点击菜单“零件/定义⽑坯…”,在定义⽑坯对话框(如图2-1-3-1)中可改写零件尺⼨⾼和直径,按确定按钮。点击菜单“零件/放置零件…”,在选择零件对话框(如图1-1-3-2)中,选取名称为“⽑坯1”的零件,并按确定按钮,界⾯上出现控制零件移动的⾯板,可以⽤其移动零件,此时点击⾯板上的退出按钮,关闭该⾯板,此时机床如图1-1-3-3 所⽰,零件已放置在机床⼯作台⾯上。
图1-1-3-1 图 1-1-3-2
图1-1-2-2
图 1-1-3-3 移动零件⾯板及机床上的零件
1.1.4 输⼊NC 程序
点击菜单“视图/控制⾯板切换”,打开FANUC 系统的MDI 键盘,此时界⾯如图1-1-4-1所⽰。
图1-1-4-1 点击编辑状态上的键,CRT 如图2-1-4-3所⽰;在通过状态⼀次输⼊O0001,再点击
键,即可输⼊预先编辑好的数控程序,此时CRT 如图1-1-4-2所⽰。
图1-1-4-2 输⼊数控程序前后的CRT 界⾯
如何通过MDI 键盘编辑和输出数控程序,在后⾯数控程序编辑介绍。(参见第⼆部分第四章FANUC 系统中4.2“数控程序处理”)
数控铣床编程与操作
项目2 数控铣床编程与操作
项目描述:
本项目以FANUC 0i系统为主兼顾其他常用系统,掌握用数控铣床加工零件的步骤和方法,其过程如下:
⑴ 根据零件图进行图纸分析和工艺分析:
理解零件加工技术要求,如零件的结构特点、材料性能、尺寸精度、形位精度、表面精度等。
确定加工方案:工件装夹方法、加工顺序、走刀路线、刀具和切削用量的合理选择,作出成本核算。
应用工艺编制的基本知识,制订符合技术规范的工艺文件,并评价、完善工艺方案。
⑵ 应用数控加工程序编制的基本知识,手工编制加工程序,并利用数控仿真软件进行仿真加工及程序检查。
⑶ 遵守操作规范,使用数控机床及相关工艺装备,完成典型综合零件的数控加工,养成良好的文明操作习惯,培养团队沟通和协作能力。
⑷ 使用测量工具,检测产品,进行评价,提出改进方案。
⑸ 整理工艺文件并存档。
基本任务 FANUC 0i系统数控铣床的编程与操作
任务1.1 FANUC 0i系统数控铣床的基本操作
先通过仿真软件的练习,掌握简单零件的编程和加工,熟悉数控铣床操作面板的结构、各功能键的作用,基本编程指令的运用、程序的输入和编辑方法、对刀和零件的加工方法,再在机床上进行零件的数控编程与操作。
1.1.1M、S、T、F指令及常用单一G指令
数控系统不同,其功能指令也不完全相同,下面是FANUC 0i系统数控铣床的编程指令。
一、辅助功能M指令(M功能)
辅助功能M指令是控制机床或系统得辅助功能动作,如主轴正反转、冷却液开停、程序结束等。M指令由字母M和其后的两位数字组成。表1-1为FANUC 0i系统数控铣床常用M指令。
表1-1 ANUC 0i系统数控铣床常用M指令
代码 意义 格式
M00 停止程序运行
M01 选择性停止
M02 结束程序运行
M03 主轴正向转动开始
M04 主轴反向转动开始
M05 主轴停止转动
数控机床编程指令的解释
程序名为:O后面加4个数字,(如O0001)
S为主轴转速(如:S600)
T为车刀名,格式为T后加4个数字,前两个数字代表几号车刀。(如:T0101代表用第一号车刀)
FANUC数控系统常用M代码:
M03:主轴正传
M04:主轴反转
M05:主轴停止
M07:雾状切削液开
M08:液状切削液开
M09:切削液关
M00:程序暂停
M01:计划停止
M02:机床复位
M30:程序结束,指针返回到开头
M98:调用子程序
M99:返回主程序
FANUC数控系统G代码:
代码名称-功能简述
G00------快速定位
G01------直线插补
G02------顺时针方向圆弧插补
G03------逆时针方向圆弧插补
G04------定时暂停
G05------通过中间点圆弧插补
G07------Z 样条曲线插补
G08------进给加速
G09------进给减速
G20------子程序调用
G22------半径尺寸编程方式
G220-----系统操作界面上使用
G23------直径尺寸编程方式
G230-----系统操作界面上使用
G24------子程序结束
G25------跳转加工
G26------循环加工
G30------倍率注销
G31------倍率定义
G32------等螺距螺纹切削,英制
G33------等螺距螺纹切削,公制
G53,G500-设定工件坐标系注销
G54------设定工件坐标系一
G55------设定工件坐标系二
G56------设定工件坐标系三
G57------设定工件坐标系四
G58------设定工件坐标系五
G59------设定工件坐标系六
G60------准确路径方式
G64------连续路径方式
数控铣床G代码(FANUCOI)
数控铣床G代码(FANUC OI) 代码 功能 组别 代码 功能 组别 ★G00 快速定位 01 G52 局部坐标系统 00 G01 直线插补 ★G54 选择第1工件坐标系 12 G02 顺时针插补 G55 选择第2工件坐标系 G03 逆时针插补 G56 选择第3工件坐标系 G04 暂停 00 G57 选择第4工件坐标系 G09 确定停止检验 G58 选择第5工件坐标系 G10 自动原点补正,刀具补正设定 G59 选择第6工件坐标系 ★G17 xy平面选择 02 G73 高速深孔啄钻循环 09 G18 Xz平面选择 G74 攻左螺纹循环 G19 Yz平面选择 G76 精镗孔循环 G20 英制单位输入选择 06 ★G80 取消固定循环 G21 米制单位输入选择 G81 钻孔循环 09 ★G27 参考点返回检查 00 G82 沉孔钻孔循环 G28 参考点返回 G83 深孔啄钻循环 G29 由参考点返回 G84 攻右螺纹循环 G30 第2、3、4参考点返回 G85 铰孔循环 G33 螺纹切削 01 G86 背镗循环 ★G40 取消刀具半径补偿 07 ★G90 绝对坐标编程 03 G41 左刀补 G91 增量坐标编程 G42 右刀补 G92 定义编程原点 00 G43 刀具长度正补偿 08 ★G94 每分钟进给量 05 G44 刀具长度负补偿 ★G98 Z轴返回起始点 10 ★G49 取消刀具长度补偿 G99 Z轴返回R点 注:1.标有★的G代码为电源接通时的状态。 2.“00”组的G代码为非续效指令,其余为续效代码。 3.如果同组的G代码出现在同一程序中,则最后一个G代码有效。 4.在固定循环中,如果遇到01组的G代码,固定循环被取消。 M功能:数控铣床和加工中心的M功能与数控车床基本相同