
数控机床FANUC OM系统参数丢失的处理
数控机床FANUC OM系统参数丢失的处理
FANUC数控铣参数
数控系统参数是数控机床的灵魂,数控机床软硬件功能的正常发挥是通过参数来设定的。机床的制造精度和维修后的精度恢复也需要通过参数来调整,所以数控机床没有参数等于是一堆废铁。数控机由于数控系统参数全部丢失而引起的机床瘫痪,称为“死机”。“死机”固然可怕,若我们掌握了解决的方法和预防措施,问题就容易了。下面是针对FANUC OM系统出现“死机”情况的分析和处理。仅供从事数控人员参考。
一、引起“死机”的主要原因。
1、做DNC通讯中,在M51执行动作完成后,M50尚未解除M51时不能执行M30自动断电功能,否则会出现“死机”现象。
2、在执行M51动作,进行DNC通讯期间若断电,可能会出现“死机”。
3、在更换电池时,没有开机或断电,就会使参数丢失。若长期不开机,电池耗尽,也会丢失参数。
4、误操作,若同时按住Reset及Delete两键,并按电源Power ON,就会消除全部参数。
5、处理P/S报警有时会引起参数丢失。如:处理P/Sl01报警(DNC)执行中断共有三种方法。在前两种排除不掉报警时,必须要用第三种方法,而最后一种会“死机”。
A: ① PEW=1
② Power OFF ③ 同时按Delete Power ON两键
④PWE=O
B: ① PWE=1
② 参数901 =01000100改为0
③ 按DEL键
④ Power OFF
⑤ Power ON
⑥ 参数901 = 010001000
⑦ PWE= 0
C: ① 备份所有PC、NC、DGN参数(会死机)
② Power OFF
③ 同时按RESET POWER ON键,PWE= 1
④ 输入900以上参数,输入NO.1-900参数输入DGN参数
⑤ POWER OFF
⑥ POWER ON
⑦ PWE=0(应按A、B、C序排除,若A、B都不能排除就只有用C方法)
二、“死机”后的状态显示
CRT显示屏上出现如下报警:
417# X AXIS DGTL PARAM 417#、427#、437#报警分别
427# Y AXIS DGTL PARAM 为X、Y、Z(或第3轴)马达
437# Z AXIS DGTL PARAM 参数设定异常 ……
……
等
417#报警:X轴有以下条件之一,就会造成此警示。
① 在参数NO.8120的马达形式,设定指定范围以外的值。
② 在参数NO.8122的马达旋转方向,未设定正确值(111或-111)
③ 在参数NO.8123马达每一转的速度反馈脉冲数,设定0似下的不正确值。
④ 在参数N0.8124马达每一转的位置反馈脉冲数,设定0以下的不正确值。
427#:Y轴参数分别为NO.8220 NO.8222 NO.8223 NO.8224
427#:Z轴(OM)或第3轴(OT)参数分别为NO.8320 NO.8322
NO.8223 NO.8324
原因是所有轴的设定参数全部丢失引起各轴伺服报警。此时机床瘫痪,功能尽失。
三、“死机”的具体的处理过程:
如果机床出现“死机”,首先请与机床制造厂商联络。最好在厂方指导下排除故障,恢复运行。下面是本人实际遇到的问题及取得厂商支持的处理方法:
1、CLEAR(清除)剩余参数
同时按下RESET,DELETE两键,并按Power ON直到CRT显示屏出现版本号,且变换后才松开。 2、INPUT(输入)参数
选择MDI模式,翻开参数(PARAM)画面,按下急停,打开保护器,PWE=1,然后输入参数。输入方法有:MDI手动输入和DNC传输两种。
A、手动输入法:依照随机附的参数表一一输入所有参数
①所有PC,NC参数
②以上功能参数
③96N参数
B、DNC输入法:
1) 须先设定
①1SO=1
②参数2.0=1 2.7=0 12.0=1 12.7=0 50=11 51=11(停止位=2)
③参数:250=10 251=10 552= 10 553 = 10(波特率=4800)
④参数:900=00111001(OMC) =00111011(OMF)
⑤参数:901 =01000100 917=10 (画面出现选择条件时选Delete)
⑥参数:38.3=1(半键型先设为“1”,待读人参数后,再设38.3=0)
设定后,若CRT显示屏出现NOT Ready则不能传输,须重新设定。
2)输入操作:
①MDI模式下,执行M51(DNC开)翻开参数画面,同按下EOB、INPUT两键,CRT右下角出现“SKP”(标头)闪动。
②PC个人电脑准备好DNC通讯软件(如V24)设置环境参数:
COM1:BaudRate =4800 Parity =None
Data Bit=8bit
Stop Bit =2
Code=130
COM1:BaudRate =4800
Parity:None
Data Bit=86bit
stop Bit =2
code=ISO
Active Port=COM1
然后敲下“ENTER”键,此时机床CRT上“SKP”变为“INPUT”闪动,即为正输入参数中。输入完毕执行M50(DNC关),再用手敲人NO.9m以上功能参数。(请依照参数表)
③传输DGN参数翻开DGN画面即可。
④若有TAPE(纸带)方式,请从TAPE方式直接传输,方法同前所述。
3、试机检验各种功能和机床精度。
1)程序输入完后,先不要移动机床及执行M、S、T功能。
2)将参数:N0.508=0 N0.509=0 NO.510=0(X、Y、z轴原点补正)N0.700、N0.701、N0.702先设为为99999999。
3)做三轴的手动回零。
4)输入参数NO.508 NO.509 No.510(依照机床参数表) 5)断电后,再送电,再做手动回零(为防撞机,先将各轴移至中间位置)
6)输入参数NO.700 NO.701 NO.702(依照机床参数表)
7)此时完成全部参数设定。可以仔细检查各功能,是否恢复正常,检验机床各项精度。
四、预防“死机”和机床参数做备份的重要性:
数控机床的参数如此重要,一旦丢失会造成死机,严重影响生产。若请厂家来人处理时间很长,费用高,损失大。如果能及时快速处理,恢复生产,就可以将损失降至最低限度。如何及时处理?只有认真做好以下预防工作:
1、随机文件附有参数表,一定要交设备部分妥善保管,机床编号要注明;即使用一型号的机床有些关键参数都不一样。
2、有DNC通讯软件的用户,可以将每台机床的各种参数,输至电脑作备份;并标明该机床的编号有参数类型。
3、对长期停机的机床应每周开2、3次两小时以上。严格按机床维护说明书的要求和方法,更换电池,应选用高性能,高容量的电池。
4、在执行M51时,不能执行M30自动断电功能。经常停电的地区停电前供电部门应事先通知。
5、在机床出现P/S报警时需专职维修人员在场处理,严禁非专职人员随便修改参数。
通过以上各项措施可以预防数控机床参数丢失,虽然这种“死机”现象极少发生,且有偶然性, 但万一发生就会带来极大的损失,因此预防工作必须要做好。若一时不慎而丢失参数请及时与机 床厂家联络,再结合维护说明将备份参数输入机床,即可恢复运行。
FANUC Oi-D机床参数全清手动恢复机床运行方法
59科技资讯
科技资讯 SCIENCE & TECHNOLOGY INFORMATION2013 NO.28SCIENCE & TECHNOLOGY INFORMATION工 业 技 术
1 数控系统上电全清参数方法上电前同时按住RESET+DELETE,当出现ALL FILE INITIALIZE OK?(no=0,yes=1),ADJVST THE DATE/TIME?(no=0,yes=1),LOAD SYSTEM LABEL:END.选择1后系统参数就会全部清除。2 系统参数恢复方法(1)采用存储卡恢复,这里不做详细讲FANUC 0i-D机床参数全清手动恢复机床运行方法①
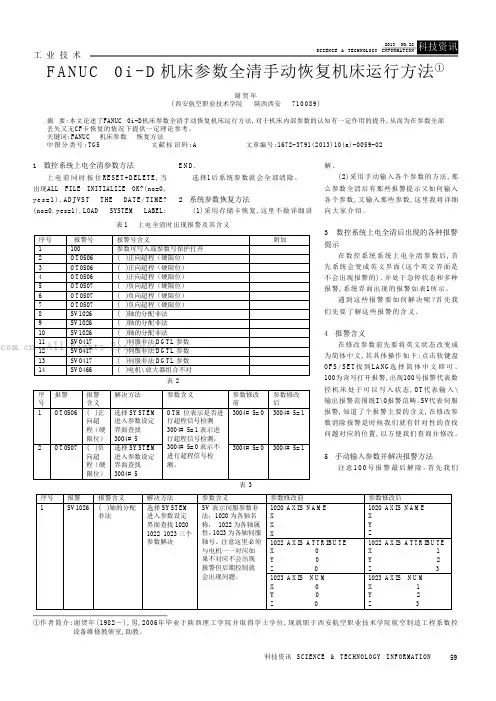
谢贺年(西安航空职业技术学院 陕西西安 710089)摘 要:本文论述了FANUC 0i-D机床参数全清手动恢复机床运行方法,对于机床内部参数的认知有一定作用的提升,从而为在参数全部丢失又无CF卡恢复的情况下提供一定理论参考。关键词:FANUC 机床参数 恢复方法中图分类号:TG5文献标识码:A文章编号:1672-3791(2013)10(a)-0059-02解。(2)采用手动输入各个参数的方法,那么参数全清后有那些报警提示又如何输入各个参数,又输入那些参数,这里我将详细向大家介绍。3 数控系统上电全清后出现的各种报警提示在数控系统系统上电全清参数后,首先系统会变成英文界面(这个英文界面是不会出现报警的),并处于急停状态和多种报警,系统界面出现的报警如表1所示。遇到这些报警要如何解决呢?首先我们先要了解这些报警的含义。4 报警含义在修改参数前先要将英文状态改变成为简体中文,其具体操作如下:点击软键盘OFS/SET找到LANG选择简体中文即可。100为读写打开报警,出现100号报警代表数控机床处于可以写入状态,OT代表输入\输出报警范围既I\O报警范畴。SV代表伺服报警,知道了个报警主要的含义,在修改参数消除报警是时候我们就有针对性的查找问题对应的位置,以方便我们查询并修改。5 手动输入参数并解决报警方法注意100号报警最后解除。首先我们序号 报警号 报警号含义 附加 1 100 参数可写入或参数写保护打开 2 OT0506 ( )正向超程(硬限位) 3 OT0506 ( )正向超程(硬限位) 4 OT0506 ( )正向超程(硬限位) 5 OT0507 ( )负向超程(硬限位) 6 OT0507 ( )负向超程(硬限位) 7 OT0507 ( )负向超程(硬限位) 8 SV1026 ( )轴的分配非法 9 SV1026 ( )轴的分配非法 10 SV1026 ( )轴的分配非法 11 SV0417 ( )伺服非法DGTL参数 12 SV0417 ( )伺服非法DGTL参数 13 SV0417 ( )伺服非法DGTL参数 14 SV0466 ( )电机\放大器组合不对 表1 上电全清时出现报警及其含义
FANUC数控系统维修及参数2
FANUC数控系统维修及参数
2009-8-15 8:41:04
FANUC数控系统维修技巧1
由于现代数控系统的可*性越来越高,数控系统本身的故障越来越低,而大部分故障主要是由系统参数的设置,伺服电机和驱动单元的本身质量,以及强电元件、机械防护等出现问题而引起的.
设备调试和用户维修服务是数控设备故障的两个多发阶段。设备调试阶段是对数控机床控制系统的设计、PLC编制、系统参数的设置、调整和优化阶段。用户维修服务阶段,是对强电元件、伺服电机和驱动单元、机械防护的进一步考核,以下是数控机床调试和维修的几个例子 :
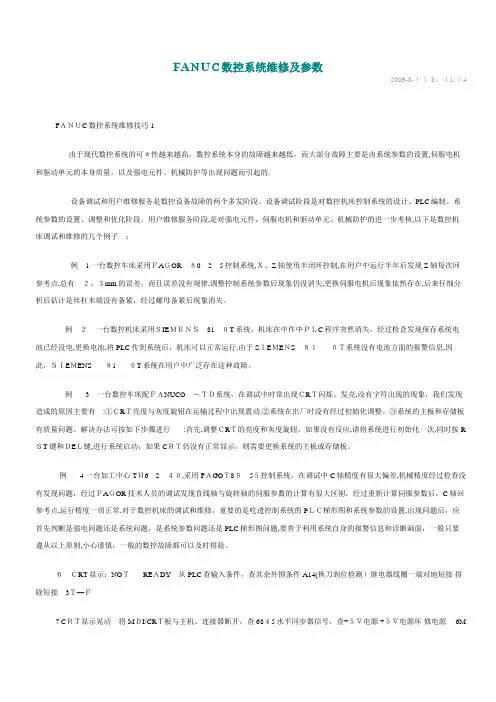
例 1 一台数控车床采用FAGOR 80 2 5控制系统,X、Z轴使用半闭环控制,在用户中运行半年后发现Z轴每次回参考点,总有 2、3mm的误差,而且误差没有规律,调整控制系统参数后现象仍没消失,更换伺服电机后现象依然存在,后来仔细分析后估计是丝杠末端没有备紧,经过螺母备紧后现象消失。
例 2 一台数控机床采用SIEMENS 81 0T系统,机床在中作中PLC程序突然消失,经过检查发现保存系统电池已经没电,更换电池,将PLC传到系统后,机床可以正常运行.由于SIEMENS 81 0T系统没有电池方面的报警信息,因此,SIEMENS 81 0T系统在用户中广泛存在这种故障。
例 3 一台数控车床配FANUCO -TD系统,在调试中时常出现CRT闪烁、发亮,没有字符出现的现象,我们发现造成的原因主要有 :①CRT亮度与灰度旋钮在运输过程中出现震动.②系统在出厂时没有经过初始化调整。③系统的主板和存储板有质量问题。解决办法可按如下步骤进行 :首先,调整CRT的亮度和灰度旋钮,如果没有反应,请将系统进行初始化一次,同时按RST键和DEL键,进行系统启动,如果CRT仍没有正常显示,则需要更换系统的主板或存储板。
FANUCOM全参数说明书
FANUCOM全参数说明书
71.6 1改成0 PMC启动时读⼊芯⽚程序
FANUC 0系统参数功能⽬录
(其中:0—T或0—M栏中为0的表⽰该类数控机床拥有此项功能,否则不具备次功能)表1 SETTING参数
参数号符号意义—T
—M
0000 PWE 参数写⼊0 0 0000 TVON 代码竖向校验0 0 0000 ISO EIA/ISO代码0 0 0000 INCH MDI⽅式公/英制0 0 0000 I/O RS—232C⼝0 0 0000 SEQ ⾃动加顺序号0 0
表2 RS232C⼝参数2/0 STP2 通道0停⽌位0 0 552 通道0波特率0 0 12/0 STP2 通道1停⽌位0 0 553 通道1波特率0 0 50/0 STP2 通道2停⽌位0 0250 通道2波特率0 0 51/0 STP2 通道3停⽌位0 0 251 通道3波特率0 0 55/3 RS42 Remote Buffer ⼝RS232/522 0 0 390/7NODC3 缓冲区满0 0
表3 伺服控制轴参数1/0 SCW 公/英制丝杠0 0
3/0.1.
2.4 ZM
回零⽅向0 0
8/2.3. 4 ADW
轴名称30/0.4 ADW 轴名称0
32/2.3 LIN 3,4轴,回转轴/直线轴0
388/1 ROAX 回转回转轴循环功能0
388/2 RODRC 绝对指令近距离回转0
388/3 ROCNT 相对指令规算0
788 回转轴每转回转⾓度0
11/2 ADLN 第4轴,回转轴/直线轴0 398/1 ROAX 回转轴循环功能0
398/2 RODRC 绝对指令近距离回转0 398/3 ROCNT 相对指令规算0 788 回转轴每转回转⾓度0
860 回转轴每转回转⾓度
0 0
500—503 INPX,YZ,
4
到位宽度0 0
504—507SERRX,
Y,Z,4
运动时误差极限0 0
508—511 GRDSX,Y,
Z,4
栅格偏移量0 0
512—515 LPGIN
浅谈数控机床原点丢失后的重设
TECHNOLOGY AND INFORMATION工业与信息化
78 科学与信息化2020年6月上浅谈数控机床原点丢失后的重设
钟兵
河南化工技师学院 河南 开封 475000
摘 要 数控机床在使用过程中绝对值编码器的电池需要定期更换,如果提示电池电压低此时电池电量已经接近耗
尽,如果没有及时发现并更换电池,就会造成机床原点丢失,数控机床无法回到参考点,这时就需要重新设定原
点。文章针对重设机床原点的一般方法进行了论述、归纳、总结。
关键词 机床原点;参考点;系统参数;报警信息;
前言
在数控编程时为了描述机床的运动,设立了数控机床坐标
系,这个坐标标的原点就叫机床原点,这个点的位置在出厂之
前已经固定好了。它是机床调试和加工时的一个基准。机床参考
点是为建立机床坐标系而在机床上专门设置的固定点。数控系统
开机后并不知道机床原点的位置,我们需要让刀架回到参考点,
参考点到机床原点的相对距离已经固化到机床中,在机床厂家出
厂时已经精密测量确定。以数控车床为例,机床开机刀架回参考
点,从而建立机床坐标系,并确定出机床原点的位置。
1 机床原点的丢失
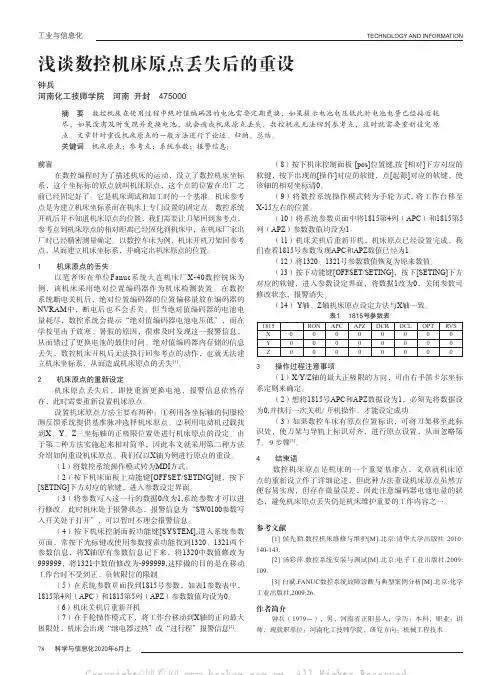
以笔者所在单位Fanuc系统大连机床厂X-40数控铣床为
例,该机床采用绝对位置编码器作为机床检测装置。在数控
系统断电关机后,绝对位置编码器的位置偏移量放在编码器的NVRAM中,断电后也不会丢失。但当绝对值编码器的电池电
量耗尽,数控系统会提示“绝对值编码器电池电压低”,而在
学校里由于放寒、暑假的原因,很难及时发现这一报警信息,
从而错过了更换电池的最佳时间。绝对值编码器内存储的信息
丢失,数控机床开机后无法执行回参考点的动作,也就无法建
立机床坐标系,从而造成机床原点的丢失[1]。
2 机床原点的重新设定
机床原点丢失后,即使重新更换电池,报警信息依然存
在,此时需要重新设置机床原点。
设置机床原点方法主要有两种:①利用各坐标轴的伺服检
测反馈系统提供基准脉冲选择机床原点。②利用电动机过载找
到X、Y、Z三坐标轴的正极限位置处进行机床原点的设定。由
发那克(FANUC)故障与维修经验总结

发那克(FANUC)故障与维修经验总结
发那克(FANUC)故障与维修经验总结
cnc,电脑锣数控机床的故障分析:
数控机床的应用越来越广泛,其加工柔性好,精度高,生产效率高,具有很多的优点。但由于技术越来越先进、复杂,对维修人员的素质要求很高,要求他们具有较深的专业知识和丰富的维修经验,在数控机床出现故障才能及时排除。我公司有几十台数控设备,数控系统有多种类型,几年来这些设备出现一些故障,通过对这些故障的分析和处理,我们取得了一定的经验。下面结合一些典型的实例,对数控机床的故障进行系统分析,以供参考。
一、NC系统故障
1.硬件故障
有时由于NC系统出现硬件的损坏,使机床停机。对于这类故障的诊断,首先必须了解该数控系统的工作原理及各线路板的功能,然后根据故障现象进行分析,在有条件的情况下利用交换法准确定位故障点。
例一、一台采用德国西门子SINUMERIK SYSTEM
3的数控机床,其PLC采用S5─130W/B,一次发生故障,通过NC 系统PC功能输入的R参数,在加工中不起作用,不能更改加工程序中R参数的数值。通过对NC系统工作原理及故障现象的分析,我们认为PLC的主板有问题,与另一台机床的主板对换后,进一步确定为PLC主板的问题。经专业厂家维修,故障被排除。
例二、另一台机床也是采用SINUMERIK SYSTEM
3数控系统,其加工程序程序号输入不进去,自动加工无法进行。经确认为NC系统存储器板出现问题,维修后,故障消除。
例三、一台采用德国HEIDENHAIN公司TNC
155的数控铣床,一次发生故障,工作时系统经常死机,停电时经常丢失机床参数和程序。经检查发现NC系统主板弯曲变形,经校直固定后,系统恢复正常,再也没有出现类似故障。 2.软故障
数控机床有些故障是由于NC系统机床参数引起的,有时因设置不当,有时因意外使参数发生变化或混乱,这类故障只要调整好参数,就会自然消失。还有些故障由于偶然原因使NC系统处于死循环状态,这类故障有时必须采取强行启动的方法恢复系统的使用。
FANUC系列的OM系统常用参数
FANUC系列的OM系统常用参数
一、具有可靠性和稳定性的FANUC系列OM系统参数
1、IPR:该参数用于控制机械臂的制动器状态。IPR设置为1,机械臂可以把制动器打开。IPR设置为0,机械臂制动器收紧。
2、SVO:该参数用于控制机械臂的伺服系统。SVO设置为1,机械臂伺服系统打开。SVO设置为0,机械臂伺服系统关闭。
3、SPEED:该参数用于控制机械臂的运行速度。SPEED设置越高,机械臂的运行速度越快,SPEED设置越低,机械臂的运行速度越慢。
4、CYCLE:该参数用于控制机械臂运行的模式,它决定了机械臂的行为如何运行。
5、CMD_DG:该参数用于控制示教模式,它决定了机械臂如何响应示教指令。
6、ERROR:该参数用于控制机械臂的异常处理。当发生错误时,机械臂将停止运行,并显示错误代码,以便进行定位。
7、E_STOP:该参数用于控制紧急停止状态。当E_STOP被设置为1时,机械臂将停止运行,并将状态保存下来,以便之后恢复正常操作。
8、SW_POS:该参数用于控制机械臂坐标系的安装位置。SW_POS允许用户自定义机械臂坐标系的安装位置,以便在不同的工作环境中达到最佳性能。
9、EL_MODE:该参数用于控制机械臂角度模式。
FANUC OM全参数说明书
实用标准文案
文档
71.6 1改成0 PMC启动时读入芯片程序
FANUC 0系统参数功能目录
(其中:0—T或0—M栏中为0的表示该类数控机床拥有此项功能,否则不具备次功能)
表1 SETTING参数
参数号 符号 意义 0—T 0—M
0000 PWE 参数写入 0 0
0000 TVON 代码竖向校验 0 0
0000 ISO EIA/ISO代码 0 0
0000 INCH MDI方式公/英制 0 0
0000 I/O RS—232C口 0 0
0000 SEQ 自动加顺序号 0 0
表2 RS232C口参数
2/0 STP2 通道0停止位 0 0
552 通道0波特率 0 0
12/0 STP2 通道1停止位 0 0
553 通道1波特率 0 0
50/0 STP2 通道2停止位 0 0
250 通道2波特率 0 0
51/0 STP2 通道3停止位 0 0
251 通道3波特率 0 0
55/3 RS42 Remote Buffer 口RS232/522 0 0
390/7 NODC3 缓冲区满 0 0
表3 伺服控制轴参数
1/0 SCW 公/英制丝杠 0 0
3/0.1.2.4 ZM 回零方向 0 0
8/2.3.4 ADW 轴名称 0
30/0.4 ADW 轴名称 0
32/2.3 LIN 3,4轴,回转轴/直线轴 0
388/1 ROAX 回转回转轴循环功能 0
388/2 RODRC 绝对指令近距离回转 0
388/3 ROCNT 相对指令规算 0
788 回转轴每转回转角度 0 实用标准文案
文档 11/2 ADLN 第4轴,回转轴/直线轴 0
398/1 ROAX 回转轴循环功能 0
398/2 RODRC 绝对指令近距离回转 0
398/3 ROCNT 相对指令规算 0
788 回转轴每转回转角度 0
Fanuc 0i 系统数控机床参数设置小经验三则
Fanuc 0i 系统数控机床参数设置小经验三则
为防止他人误删或修改机床参数,可通过下面方法隐藏系统参数,这样按SYSTEM功能键就看不到参数显示。具体方法如下:
在MDI方式下,按OFF/SET键两次(或按OFF/SET键再按SETTING键),翻页至3208号参数,把第0位改为1,如图1所示。这时在参数界面下已看不到参数。若想让参数再正常显示,只需在MDI方式下把3208的第0位再改为1即可。
图1
缩放功能的有关设置
一、使用各轴同比例缩放功能,即G51 X Y Z P 方式,参数设置如下:
1、将参数8132的第五位(SCL)设为1。此位控制是否使用缩放功能,为1使用,为0则不使用。
2、将参数5400的6位(XSC)为设为0。此位控制是否使用各轴不同倍率缩放功能。为0时不能使用不同倍率缩放,只能使用P指令缩放
3、将5400的第7位(SCR)最好也设为1。该位控制缩放的倍率单位,为1时缩放的倍率单位为0.001倍,为0时缩放倍率单位为0.00001倍,这样会使P或I、J、K后的输入位数无谓增多。
通过这三步设置即可使用P指令对各轴进行同比例缩放,P后用不带小数点的数值表示,如P500表示缩小0.5倍。若P后用加点的数值则报警,提示为小数点使用非法。
二、使用各轴不同比例缩放功能,即G51 X Y Z I J K 方式。参数设置如下:
1、参数8132的第五位仍然为1,
2、参数5400的第六位改为1,使各轴缩放倍率功能有效,此时就不可使用P指令进行同倍率缩放。
3、把要使用不同倍率缩放轴的参数5401的第0位置1。
不设置5401的第0位或该位参数设置错误,使用I、J、K缩放时均会出现报警。
5401的第0位控制各轴缩放是否有效,为0时不能使用I、J、K指令缩放。为1时可使用。5401参数下有X、Y、Z三个轴共三列参数,如下图所示。经试验发现,如果三个轴的第0位都设为1或都设为0,使用I、J、K指令缩放时均会出现142号报警,提示为“非法的缩放比例”。此处的关键是X、Y、Z轴的第0位不要同时设为1,如果在X、Y平面缩放,就只设X、Y的第0位为1,Z轴的第0位为0,同理要使用XZ平面,就设XZ的第0位为1,Y的第0位为0。
FUNUCOi数控系统数据的备份与恢复
FUNUCOi数控系统数据的备份与恢复
随着数控机床的广泛应用,FUNUCOi数控系统也被广泛使用。在使用过程中,数据的备份和恢复是非常关键的,它可以帮助我们保护重要的数据,并且在需要时快速恢复数据。接下来,本文将介绍FUNUCOi数控系统数据的备份与恢复方法,以便您在使用过程中能够更好地保护您的数据。
一、数据备份
1.手动备份
FUNUCOi数控系统可以使用手动备份功能来备份各种数据类型,包括程序、参数设置、系统设置等。手动备份分为三种方式:备份到卡、备份到U盘和网络备份。
备份到卡和备份到U盘都需要使用外部设备,将备份的数据存储在卡或U盘上。这种方式优点是方便、快捷、灵活,缺点是存储介质易丢失、丢失后数据无法恢复。
网络备份可以备份数据到指定的网络设备上,比如备份到远程服务器、备份到NAS等。这种方式的优点是备份数据可靠,缺点是需要网络环境支持,且备份时间较长。
2.自动备份
自动备份是FUNUCOi数控系统的一个重要功能,它可以定时自动备份程序,可避免人为操作的失误,提高数据备份的可靠性。使用自动备份功能需要设置备份周期、备份介质、备份目录等参数,可以自动备份到卡、U盘或网络设备上。
二、数据恢复
在数据备份出问题或数据丢失时,需要进行数据恢复操作,恢复有手动恢复和自动恢复两种方式。
1.手动恢复
手动恢复需要手动选择备份数据进行恢复。可以将备份数据复制到卡、U盘或磁盘上,然后进行手动恢复操作。手动恢复操作需要选择恢复数据类型,然后选择要恢复的备份数据,最后确认恢复操作。
2.自动恢复
自动恢复需要在数据备份时设置自动恢复参数,包括自动备份介质、自动备份路径、自动备份周期等参数。在进行系统重置或出现数据丢失时,系统会自动恢复备份数据,以恢复系统的正常运行。
总之,数据备份和恢复在FUNUCOi数控系统中是非常重要的,帮助我们保护重要的数据,并在需要时快速恢复数据。在使用过程中,一定要设置好备份和恢复参数,保障数据的安全性和可靠性。数据分析是通过对数据进行收集、处理、分类、展示等方式来揭示数据中的规律、趋势、问题和机遇等。在数据分析过程中,我们需要列出相关数据,并进行深入分析,以便更好地理解数据中的信息和趋势。
FANUC 0i-D数控系统的数据自动备份与恢复
FANUC 0i-D数控系统的数据自动备份与恢复
何为
【摘 要】分析数据备份在机床维修时的意义,重点阐述了数控系统在几种工作状态下自动备份与恢复的方法,以及具体操作步骤.
【期刊名称】《机械工程师》
【年(卷),期】2014(000)003
【总页数】2页(P146-147)
【关键词】数控系统;数据自动备份;数据恢复
【作 者】何为
【作者单位】四川信息职业技术学院,四川广元628017
【正文语种】中 文
【中图分类】TG659
0 引言
数控机床日常维护与维修中经常会遇到更换损坏的硬件设备、设备改造、数控系统后备电池失效、存储器或元件老化、机床长期闲置不用等情况,此外,没有对机床定期上电、机床在DNC 状态下加工或数据进行通信过程中电网瞬时停电、机床受外部电磁干扰等情况下都会造成机床数据丢失。为了确保机床故障后能够迅速恢复状态,有效及时地备份机床的数据就十分必要。而且机床的备份越新,就越能够最大程度恢复机床的原有状态,为尽快恢复生产赢得宝贵时间。所以实际生产中就需要经常、定期地对机床数据进行备份更新。本文主要介绍FANUC 0i-D 系统数据自动备份与恢复。
1 自动备份数据的意义
自动备份可以说成数控系统的FLASHI ROM/SRAM中所保存的数据自动备份到不需要电池的FLASH ROM中,并根据需要加以恢复。当由于电池耗尽等不可预料的原因而导致数控系统的数据丢失时,可以简单恢复数据。
此外,通过数据设定,最多可以备份3 次不同的文件。可以将数控系统数据迅速切换到机床调整后的状态和任意的备份状态。有如下3 种自动备份数据的方法:①接通电源时每次都自动备份数据;②接通电源时每经过设定天数自动备份数据;③在急停状态下通过开始操作自动备份数据。
1)自动备份数据种类。
将数控系统的如下数据自动备份到不需要电池的FLASH ROM 中:①写在FLASH
ROM 中的数控系统加工程序和目录信息;②在SRAM 中保存的数据和刀具补偿值等各类数据。