
数控加工工序卡片
数控加工工序卡
数控加工工序卡片
产品型号 零件图号
产品名称 电动机 零件名称 联结轴
材料牌号 40Cr 毛坯种类 锻件 毛坯外形尺寸 Φ95×55 备注
工序号 工序名称 设备名称 设备型号 程序编号 夹具代号 夹具名称 冷却液 车间
3 车 数控车床 CK6140 O0001 1
三爪自定心卡盘 油基切屑液 金工车
间
工 步 号 工步内容 刀
具
号
刀具 量具及检具 主轴转速 (r/min) 切削速度 (m/min) 进给速度 (mm/min) 背吃刀量 (mm) 备注
1 安装零件,夹持15mm
2 车端面保证总长 T1 90°车刀 游标卡尺,外径千分尺 800 50 50 2
3 粗车外圆至Φ52至34mm T1 90°车刀 游标卡尺,外径千分尺 800 50 50 10
4 精车外圆至Φ50至 T2 75°车刀 卡板 1000 100 100
5 轴肩处倒圆R3 T2 75°车刀 500 20 20
6 钻Φ20的通孔 T3 麻花钻 游标卡尺 300 60 60
7 扩Φ20的孔至Φ22 深度为 T4 扩孔刀 塞規 300 40 40
8 镗Φ22的孔至Φ1.01.0- T5 镗孔刀 塞規 700 100 30
9 去毛刺倒棱 T6 倒角刀 500 20 20 1
编制 审核 共3页
第1页
数控加工工序卡
数控加工工序卡片
产品型号 零件图号
产品名称 电动机 零件名称 联结轴
材料牌号 40Cr 毛坯种类 锻件 毛坯外形尺寸 Φ95×55 备注
工序号 工序名称 设备名称 设备型号 程序编号 夹具代号 夹具名称 冷却液 车间
4 车 数控车床 CK6140 O0002 2 专用夹具
油基切屑液 金工车
间
工 步 号 工步内容 刀
具
号
刀具 量具及检具 主轴转速 (r/min) 切削速度 (m/min) 进给速度 (mm/min) 背吃刀量 (mm) 备注
1 掉头,夹持零件三分之一处
2 车端面保证总长 T7 45°车刀 游标卡尺 800 50 50
3 粗车长度为12mm的外圆至Φ91 T7 45°车刀 游标卡尺,外径千分尺 800 50 50
4 精车外圆至Φ90 T8 45°车刀 卡板 1000 100 100
5 粗车长度为2mm外圆Φ90至Φ49 T1 90°车刀 游标卡尺,外径千分尺 800 50 50
6 精车外圆Φ49至Φ470016.0- T2 90°车刀 卡板 1000 100 100
7 扩Φ20的孔至Φ39 孔深为10mm T4 扩孔刀 塞規 300 40 40 1
8 镗Φ39的孔至Φ40 T5 镗孔刀 塞規 700 100 30
9 去毛刺倒棱 T6 倒角刀 500 20 1
编制 审核 批准 共 3 页 第 2 页
附表5 数控加工工序卡
数控加工工序卡片
产品型号 零件图号
产品名称 电动机 零件名称 联结轴
材料牌号 40Cr 毛坯种类 锻件 毛坯外形尺寸 Φ95×55 备注
工序号 工序名称 设备名称 设备型号 程序编号 夹具代号 夹具名称 冷却液 车间
5 铣 数控铣床 XK5032 O0003 3 专用夹具 乳化液
金工车
间
工 步 号 工步内容 刀
具
号
刀具 量具及检具 主轴转速 (r/min) 切削速度 (m/min) 进给速度 (mm/min) 背吃刀量 (mm) 备注
1 钻6个深度为10mm的均布的Φ的孔 T1 钻头 内径千分尺 600 15 50
2 扩孔至Φ8 T2 立铣刀 塞規 300 10 40
3 去毛刺倒棱 T3 倒角刀 游标卡尺 500 20 60
4 攻M8螺纹孔 T4 丝锥 螺纹塞规 600
编制 审核 批准 共 3 页 第 3 页
数控加工工艺过程卡

7、钻2-Ф8的锥销孔
麻花钻Ф8
8、钻螺纹5-M8-6H深18和14-M8-6H深15的中心孔
中心钻Ф6
9、扩螺纹5-M8-6H深18和14-M8-6H深15的中心孔至
扩孔刀Ф7
10、攻螺纹5-M8-6H深18和14-M8-6H深15
Ф8的丝锥
11、钻锥销孔2-Ф12的中心孔
麻花钻Ф10
12、精铰孔2-Ф12的中心孔至尺寸 保证Ra=1.6mm
镗刀Ф78的
3、粗镗孔Ф75J7至Ф73
镗刀Ф73
4、粗镗孔Ф68H7至Ф66
镗刀Ф66
5、粗镗孔Ф62J7至Ф61
镗刀Ф61
6、钻6-M10-6H的中心孔
中心钻Ф8
7、半精镗孔Ф85H7至Ф84.5
镗刀Ф84.5
8、半精镗孔Ф80J7至Ф78.9
镗刀Ф78.9
9、半精镗孔Ф75J7至Ф74.8
镗刀Ф74.8
17、精镗孔Ф62J7至尺寸
镗刀Ф62
18、钻18-Ф6.2的锥孔
麻花钻Ф6.2
19、倒60º的锥角
成形铣刀Ф6.2
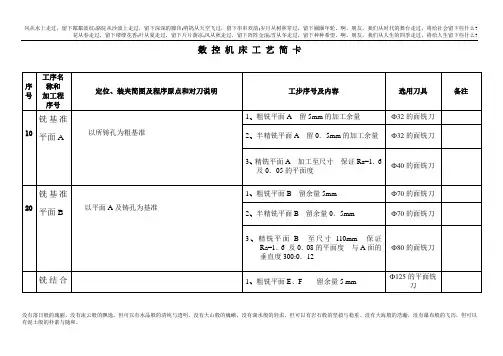
数控机
定位、装夹简图及程序原点和对刀说明
工步序号及内容
选用刀具
备注
50
镗各配合孔
钻孔
攻螺纹
一面两孔定位
20、钻2-Ф30的孔
麻花钻Ф30
21、钻Ф6的孔
镗刀Ф67.8
29、攻螺纹6-M10-H7
M10-H7的丝锥Ф10
30、精镗孔Ф80H7至尺寸
镗刀Ф80
31、精镗孔Ф75H7至尺寸
镗刀Ф75
32、精镗孔Ф68J7至尺寸
镗刀Ф68
33、钻Ф14的通孔
数控加工工艺与编程课程设计加工工艺过程卡片(空白表格)
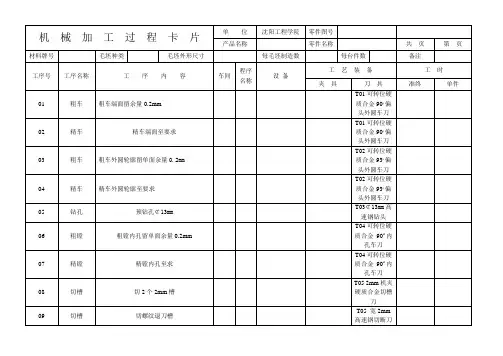
精镗
精镗内孔至求
T04可转位硬质合金90º内孔车刀
08
切槽
切2个2mm槽
T05 2mm机夹硬质合金切槽刀
09
切槽
切螺纹退刀槽
T05宽2mm高速钢切断刀
10
车
车螺纹
T06可转位硬质合金外螺纹刀
11
切断
切断
T07宽4mm高速钢切断刀
设计(日期)
审核(日期)
标准化(日期)
会签(日期)标记处数Fra bibliotek更改标记
更改文件号
日期
签字
T01可转位硬质合金90º偏头外圆车刀
03
粗车
粗车外圆轮廓留单面余量0.2mm
T02可转位硬质合金93º偏头外圆车刀
04
精车
精车外圆轮廓至要求
T02可转位硬质合金93º偏头外圆车刀
05
钻孔
预钻孔¢13mm
T03¢13mm高速钢钻头
06
粗镗
粗镗内孔留单面余量0.2mm
T04可转位硬质合金90º内孔车刀
机 械 加 工 过 程 卡 片
单 位
沈阳工程学院
零件图号
产品名称
零件名称
共页
第页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯制造数
每台件数
备注
工序号
工序名称
工 序 内 容
车间
程序
名称
设备
工 艺 装 备
工 时
夹具
刀具
准终
单件
01
粗车
粗车端面留余量0.2mm
T01可转位硬质合金90º偏头外圆车刀
02
精车
精车端面至要求
数控加工工艺过程卡
数控机床工艺简卡没有落日般的瑰丽,没有流云般的飘逸,但可以有水晶般的清纯与透明。
没有大山般的巍峨,没有湖水般的轻柔,但可以有岩石般的坚毅与稳重。
没有大海般的浩瀚,没有瀑布般的飞泻,但可以有泥土般的朴素与随和。
数控机床工艺简卡没有落日般的瑰丽,没有流云般的飘逸,但可以有水晶般的清纯与透明。
没有大山般的巍峨,没有湖水般的轻柔,但可以有岩石般的坚毅与稳重。
没有大海般的浩瀚,没有瀑布般的飞泻,但可以有泥土般的朴素与随和。
数控机床工艺简卡没有落日般的瑰丽,没有流云般的飘逸,但可以有水晶般的清纯与透明。
没有大山般的巍峨,没有湖水般的轻柔,但可以有岩石般的坚毅与稳重。
没有大海般的浩瀚,没有瀑布般的飞泻,但可以有泥土般的朴素与随和。
数控机床工艺简卡没有落日般的瑰丽,没有流云般的飘逸,但可以有水晶般的清纯与透明。
没有大山般的巍峨,没有湖水般的轻柔,但可以有岩石般的坚毅与稳重。
没有大海般的浩瀚,没有瀑布般的飞泻,但可以有泥土般的朴素与随和。
数控机床工艺简卡没有落日般的瑰丽,没有流云般的飘逸,但可以有水晶般的清纯与透明。
没有大山般的巍峨,没有湖水般的轻柔,但可以有岩石般的坚毅与稳重。
没有大海般的浩瀚,没有瀑布般的飞泻,但可以有泥土般的朴素与随和。
没有落日般的瑰丽,没有流云般的飘逸,但可以有水晶般的清纯与透明。
没有大山般的巍峨,没有湖水般的轻柔,但可以有岩石般的坚毅与稳重。
没有大海般的浩瀚,没有瀑布般的飞泻,但可以有泥土般的朴素与随和。
没有落日般的瑰丽,没有流云般的飘逸,但可以有水晶般的清纯与透明。
没有大山般的巍峨,没有湖水般的轻柔,但可以有岩石般的坚毅与稳重。
没有大海般的浩瀚,没有瀑布般的飞泻,但可以有泥土般的朴素与随和。
数控铣削零件数控加工工序卡 (1)
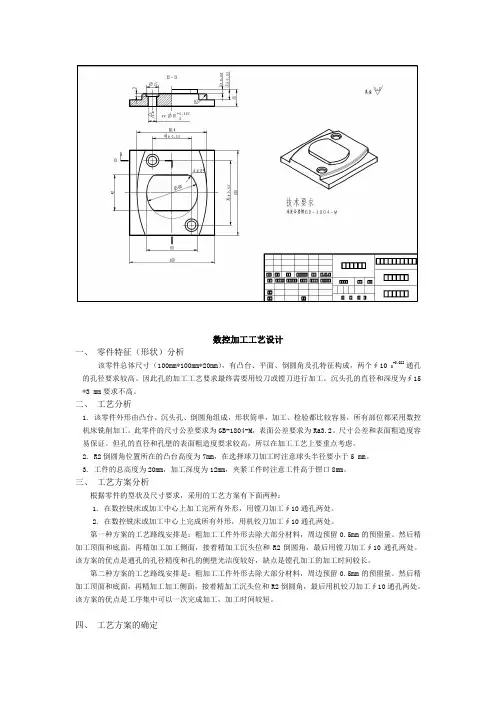
数控加工工艺设计一、零件特征(形状)分析该零件总体尺寸(100mm*100mm*20mm),有凸台、平面、倒圆角及孔特征构成,两个∮10 0+0.022通孔的孔径要求较高。
因此孔的加工工艺要求最终需要用铰刀或镗刀进行加工。
沉头孔的直径和深度为∮15 *3 mm要求不高。
二、工艺分析1. 该零件外形由凸台、沉头孔、倒圆角组成,形状简单,加工、检验都比较容易,所有部位都采用数控机床铣削加工。
此零件的尺寸公差要求为GB-1804-M,表面公差要求为Ra3.2。
尺寸公差和表面粗造度容易保证。
但孔的直径和孔壁的表面粗造度要求较高,所以在加工工艺上要重点考虑。
2. R2倒圆角位置所在的凸台高度为7mm,在选择球刀加工时注意球头半径要小于5 mm。
3. 工件的总高度为20mm,加工深度为12mm,夹紧工件时注意工件高于钳口8mm。
三、工艺方案分析根据零件的型状及尺寸要求,采用的工艺方案有下面两种:1. 在数控铣床或加工中心上加工完所有外形,用镗刀加工∮10通孔两处。
2. 在数控铣床或加工中心上完成所有外形,用机铰刀加工∮10通孔两处。
第一种方案的工艺路线安排是:粗加工工件外形去除大部分材料,周边预留0.5mm的预留量。
然后精加工顶面和底面,再精加工加工侧面,接着精加工沉头位和R2倒圆角,最后用镗刀加工∮10通孔两处。
该方案的优点是通孔的孔径精度和孔的侧壁光洁度较好,缺点是镗孔加工的加工时间较长。
第二种方案的工艺路线安排是:粗加工工件外形去除大部分材料,周边预留0.5mm的预留量。
然后精加工顶面和底面,再精加工加工侧面,接着精加工沉头位和R2倒圆角,最后用机铰刀加工∮10通孔两处。
该方案的优点是工序集中可以一次完成加工,加工时间较短。
四、工艺方案的确定此零件的外形各个部分的尺寸精度及表面光洁度要求不高,采用数控铣床加工比较容易达到要求,但通孔的尺寸精度及孔壁的表面精度要求比较高,需要采用镗刀或者机铰刀加工才能达到加工要求。
数控加工工艺文件

(1)工序卡数控加工工序卡与普通加工工序卡有许多相似之处,但不同的是该卡中应反映使用的辅具、刃具切削参数、切削液等,它是操作人员配合数控程序进行数控加工的主要指导性工艺文件,工序卡应按已确定的工步顺序填写。
曲型数控加工工序卡见表2-3。
表2-3数控加工工序卡若在数控机床上只加工零件的一个工步时,也可不填写工序卡。
在工序加工内容不十分复杂时,可把零件草图反映在工序卡上,并注明编程原点和对刀点等。
(2)数控刀具调整单数控刀具调整单主要包括数控刀具卡片(简称刀具卡)和数控刀具明细表(简称刀具表)两部分。
数控加工时,对刀具的要求十分严格,一般要在机外对刀仪上,事先调整好刀具直径和长度。
刀具卡主要反映刀具编号、刀具结构、尾柄规格、组合件名称代号、刀片型号和材料等。
它是组装刀具和调整刀具的依据。
刀具卡的格式见表2-4。
表2-4数控刀具卡片零件图号JS0102-4数控刀具卡片使用设备刀具名称镗刀TC-30 刀具编号T13003 换刀方式自动程序编号序号编号刀具名称规格数量备注刀具组成1 7013960 拉钉 12 390.140-5063050 刀柄 13 391.35-4063110M 镗刀杆 14 448S-405628-11 镗刀体 15 2148C-33-1103 精镗单元φ50~φ72mm 16 TRMR110304-21SIP 刀片 1备注编制审核批准共页第页表2-5数控刀具明细表零件图号零件名称材料数控刀具明细表程序编号车间使用设备JS0102-4刀号刀位号刀具名称刀具图号刀具刀补地址换刀方式加工部位直径/mm长度/mm设定补偿设定直径长度自动/手动T13001 镗刀φ63 137 自动T13002 镗刀φ64.8 137 自动T13003 镗刀φ65.01 176 自动T13004 镗刀φ65×45°200 自动T13005 环沟铣φ50 φ50 200 自动表2-6数控加工刀具卡(车削加工)注:刀具型号组成见国家标准GB5343·1-93《可转位车刀型号表示规则》和GB5343·2-93《可转位车刀型式尺寸和技术要求》;刀片型号和尺寸见有关刀具手册,GC435为山特维克(Sand Vik)公司涂层硬质合金刀具牌号。
机械加工工艺过程卡片、工序卡、刀具卡片
刀补地址
备注
直径
长度
直径
长度
直径
长度
1
2
3
4
5
6
7
8
日期
数控加工工序卡片
产品名称
共页
第页
工序号
工序名称
零件图号
夹具名称
零件名称
夹具编号
材料
设备名称
程序编号
车间
编制
批准
审核
日期
序号
工步工作内容
刀具号
刀具规格
主轴转速
r/min
进给速度mm/min
切削深度
mm
1
2
3
4
5
6
7
8
产品名称
零件图号
零件名称
程序编号
编制
审核
批准
年月日
共页
第页
工步序号
刀具号
刀具名称
刀具/mm
机械加工工艺过程卡片
产品型号
零件图号
文件编号
产品名称
零件名称
共页
第页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯件数
每台件数
备注
工
序
号
工序
名称
工序内容
车间
工段
设备
工艺装备
工时
准终
单件
描图
描校
底图号
装订号
设计
(日期)Leabharlann 校核(日期)标准化
(日期)
会签
(日期)
审核
(日期)
标记
处理
更改文件号
签字
日期
标记
处理
更改文件号
签字
数控工艺过程卡片
铣
机械加工工艺过程卡片
毛 坯 种 类 序 内
产品型 产品名称
零件图号 零件名称 每毛坯件数 备 工 1 艺 轴 每 台 件 数 装 备 共 页 第 备 注 工 时 页
45 工
铣 铣 钻 检验 钳
10 入库
标 处 更改文件 记 数 号
签 字
日
期
标 处 更改文件 记 数 号
签 字
日 期
毛坯外形尺寸 200×50 车 工 容 设 间 段
准终 单件
制造毛坯 90mm×90mm×40mm 粗、精铣 6 个面至尺寸 80mm×80mm×30mm 粗铣凸台轮廓,侧部留 0.4mm 的精加工余量 精加工凸台轮廓 粗铣凸台上圆弧键槽,底部和侧部 精铣凸台上圆弧键槽 钻孔 4xФ 10mm 手检 去毛刺 入库 设 计(日 期) 校 对(日期)审 核(日期)标准化 (日期) 会 签(日期) 铣削加 工中心 铣削加 工中心 铣削加 工中心 铣削加 工中心 铣削加 工中心 铣削加 工中心 铣削加工中心 铣削加工中心 铣削加工中心 铣削加工中心 铣削加工中心 铣削加工中心
工艺卡片
机械加工工艺过程卡片及机械加工工序卡片班级:学号:设计者:日期:机械加工工艺过程卡片产品型号零件图号产品名称零件名称轴套第1页共1页材料牌号45钢毛坯种类铸件毛坯外形尺寸每毛坯件数每台件数 1 备注工序号工名序称工序内容车间工段设备工艺装备工时准终单件铸铸造毛坯铸造车间清沙清沙热处理正火热处理热处理车间1 铣铣零件底座底面尺寸为30mm×100mm,并铣两个底面内侧6×100mm,厚度为2mm的阶梯面。
金工加工中心专用夹具2 铣4次钻底座上的孔φ8mm,鍯沉头孔φ12mm。
金工加工中心专用夹具3 车车零件φ122063.0mm两端面圆。
金工CA6140车床专用夹具4 铣铣零件内圆中的6个肋板表面。
金工XA6132卧式铣床专用夹具5 铣6次攻两端面φ122mm上的M5---7H的螺纹孔,深度为12mm。
金工加工中心专用夹具6 铣钻M4—7H中底孔和φ10mm的通孔。
金工加工中心专用夹具7 铣2次攻M4—7H的螺纹通孔。
金工加工中心专用夹具钳去毛刺检验检验零件图上各尺寸设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期产品名称零件名称微电机壳共 3 页第 1 页车间工序号工序名称材料牌号工序1和2铣毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸造件设备名称设备型号设备编号同时加工件数数控车床夹具编号夹具名称切削液三爪卡盘、软爪工位器具编号工位器具名称工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 铣底座底面30mm×100mm;专用夹具粗600精1000粗200精150粗2.5精0.52 铣底座底面6mm×100mm×2mm;粗1500精1800粗200精150粗1.5精0.53 钻中心孔;1200 120 24 钻4-Ф8通孔;850 1505 铣4-Ф12沉孔。
机械加工工艺过程及工序卡片
车
校正夹具端面的圆跳动不大于0。03mm;同时装夹两工件,找正中心,车台阶面及孔至尺寸φmm
机加工
CL6140
直角内孔车刀,精度0。02mm、量程0~150mm游标卡尺,Φ56mm塞规,12°活扳手
9
铣
将夹具装上工作台,找正夹紧,同时装上6件工件,铣平面至表面精度要求,保证尺寸24mm
机加工
B1—400K
专用夹具,45°端面车刀
260
29
02
4
设计日期
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工序卡片
零件图号
CL6140
零件图号
20029
零件名称
卧式车床
零件名称
拔叉
共14页
第7页
(工序简图)
车间
工序号
工序名称
材料牌号
机加工
07
刨
HT200
毛坯种类
造型、浇注、清砂
铸
3
漆
非加工表面涂红丹底漆
铸
4
划
按图划出φ20H7孔十字中心线,并打上样冲眼
机加工
立德粉,划针,样冲头,小锤子
5
粗车
用单动卡盘夹右端面尺寸35mm处,找正左端面,车左端面,保证尺寸16.5mm;钻孔φ20H7至尺寸φ19mm,装夹不变,精车左端面,保证尺寸16mm;
车孔φ20mm留余量0。05~0.08mm,孔口倒角C1;铰孔尺寸至φ20H7
处数
更改文件号
签字
日期
235
59
机械加工实用工艺过程及工序卡片
机械加工实用工艺过程及工序卡片机械加工是一种常见的制造工艺,通过在加工工序中使用机械设备将原材料进行加工,以获得所需要的最终产品。
机械加工过程通常包括各种工序,每一个工序都有着特定的工艺要求,为此,制定工序卡片是非常重要的。
下面是一份机械加工实用工艺过程及工序卡片的范例:工件名称:零件A工序序号:1工序名称:车削外圆设备名称:数控车床刀具类型:外圆车刀刀具编号:T001切削方式:顺切加工程序:G01X100Z10切削速度:150 m/min进给速度:0.1 mm/r切削深度:1 mm工件材料:钢工序序号:2工序名称:镗孔设备名称:数控镗床刀具类型:铰式刀具刀具编号:T002切削方式:顺切加工程序:G01X50Y50切削速度:100 m/min 进给速度:0.05 mm/r 切削深度:2 mm工件材料:铜工序序号:3工序名称:铣削平面设备名称:立式铣床刀具类型:平面铣刀刀具编号:T003切削方式:插切加工程序:G01X80Y80切削速度:180 m/min 进给速度:0.1 mm/r切削深度:0.5 mm工件材料:铝合金以上是工艺过程及工序卡片的一部分示例。
在实际的工程实施中,可能还需要其他的信息,如夹具、夹具定位、工序间隔时间等等。
这些信息需要根据具体的工程要求进行补充。
在制定工艺过程及工序卡片时,需要考虑以下几个方面:1.工艺要求:根据零件的要求,确定所需的工序及顺序。
2.设备选择:根据工艺要求,选择适合的加工设备进行加工。
3.刀具选择:根据零件的加工要求,选择适合的刀具进行加工。
4.参数设定:根据刀具、材料等因素,确定切削速度、进给速度等加工参数。
5.运行程序:编写相应的数控程序或手动操作程序,确保正确的加工过程。
通过制定工艺过程及工序卡片,工作人员可以根据卡片上的信息进行操作,大大提高了工作效率和工作质量。