
钻头的刃磨方法
钻头的刃磨方法
1、标准麻花钻的刃磨要求
①顶角为118°±2°。
②外缘处的后角为10°-14°。
③横刃斜角为50°-55°。
④两主切削刃长度以及和钻头轴心线组成的两个角要相等。
⑤两个主后面要刃磨光滑。
2、标准麻花钻的刃磨及检验方法
①两手握法:右手握住钻头的头部,左手握住柄部。
②钻头与砂轮的相对位置:钻头轴心线与砂轮圆柱母线在水平面内的夹角
等于钻头顶角的一半,被刃磨部分的主切削刃处于水平位置。
③刃磨动作:将主切削刃在略高于砂轮平中心平面处先接触砂轮右手缓慢
地使钻头绕自己的轴线由下向上转动,同时施加适当的刃磨压力,这样
可使整个后面都磨到。
左手配合右手作缓慢的同步下压运动,刃磨压力
逐渐加大,这样就便于磨出后角其下压一速度及其幅度随要求的后角大
小而变,为保证钻头近中心处磨出较大后角,还应作适当的右移运动。
刃磨时两手动作的配合要协调、自然。
按此不断反复,两后面经常轮换,直至达到刃磨要求。
④钻头冷却:钻头刃磨压力不宜过大,并要经常蘸水冷却,防止因过热退
火而降低硬度。
⑤砂轮选择:一般采用粒度为46-80、硬度为中级的氧化铝砂轮为宜。
砂轮
旋转必须平稳,对跳动量大的砂轮必须进行修整。
⑥刃磨检验:钻头的几何知角度及两主切削刃的对称等要求,可利用检验
样板进行检验。
但在刃磨过程中最经常的还是目测主方法。
目测检验时,把钻头切削部分向上竖立,两眼平视,由于两主切削刃一前一后会产生
视差,往往感到左刃(前刃)高而右刃(后刃)低,所以要旋转180°后
反复看几次,如果一样,就说明对称了。
钻头外缘处的后角要求,可通
过控制横刃斜角的合理数值来保证。
3、钻头横刃的修磨:标准麻花钻的横刃较长,且横刃处的前角存在较大的负值。
因此在钻孔时,横刃处的切削为挤刮状态,轴向抗力较大,同时,横刃长定心作用不好,钻头容易发生抖动。
所以,对于直径在6mm以上的钻头必须修短横刃,并适当增大近横刃处的前角。
①修磨要求:把横刃磨短成0﹑5-1﹑5mm,修磨后形成内刃,使内斜角为
20°-30°内刃处前角为0°-负15°。
②修磨时钻头与砂轮的相对位置:钻头轴线在水平面内与砂轮侧面左倾约
15°夹角,在垂直平面内与刃磨点的砂轮半径方向约成55°下摆角。
【工程师手册】6个小技巧轻松磨好麻花钻头
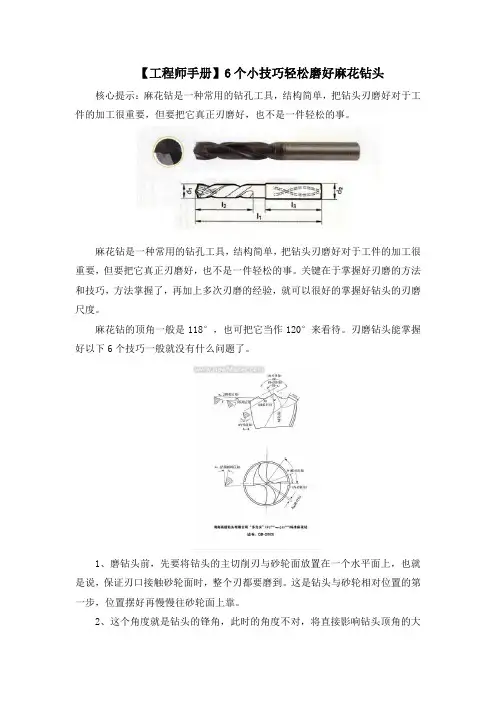
【工程师手册】6个小技巧轻松磨好麻花钻头核心提示:麻花钻是一种常用的钻孔工具,结构简单,把钻头刃磨好对于工件的加工很重要,但要把它真正刃磨好,也不是一件轻松的事。
麻花钻是一种常用的钻孔工具,结构简单,把钻头刃磨好对于工件的加工很重要,但要把它真正刃磨好,也不是一件轻松的事。
关键在于掌握好刃磨的方法和技巧,方法掌握了,再加上多次刃磨的经验,就可以很好的掌握好钻头的刃磨尺度。
麻花钻的顶角一般是118°,也可把它当作120°来看待。
刃磨钻头能掌握好以下6个技巧一般就没有什么问题了。
1、磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到。
这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠。
2、这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角。
这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准。
这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口。
3、刃口接触砂轮后,要从主切削刃往后面磨,也就是从钻头的刃口先开始接触砂轮,而后沿着整个后刀面缓慢往下磨。
钻头切入时可轻轻接触砂轮,先进行较少量的刃磨,并注意观察火花的均匀性,及时调整手上压力大小,还要注意钻头的冷却,不能让其磨过火,造成刃口变色,而至刃口退火。
发现刃口温度高时,要及时将钻头冷却。
4、这是一个标准的钻头磨削动作,主切削刃在砂轮上要上下摆动,也就是握钻头前部的手要均匀地将钻头在砂轮面上上下摆动。
而握柄部的手却不能摆动,还要防止后柄往上翘,即钻头的尾部不能高翘于砂轮水平中心线以上,否则会使刃口磨钝,无法切削。
这是最关键的一步,钻头磨得好与坏,与此有很大的关系。
在磨得差不多时,要从刃口开始,往后角再轻轻蹭一下,让刃后面更光洁一些。
标准麻花钻头刃磨操作规范标准
标准麻花钻头刃磨操作规的教学方法发布时间:2014-11-14 点击次数:314次标准麻花钻头刃磨操作规的教学方法一,刃磨质量要求高,技能掌握难度大,经过长期教学实践,总结出一套较规的刃磨方法。
技巧,常常越磨越差。
怎样才能使学生掌握好刃磨好刃磨的技巧呢?笔者的做法是先让学生理解、熟记以下四句口诀,再进行刃磨:钻刃摆平轮面靠,钻轴左斜出锋角。
由刃向背磨后面,上下摆动尾别翘。
对照以上口诀,要掌握好操作方法及要领:(1)两手的握法。
右手握住钻头的中部,左手握住柄部。
如图2所示。
(2)钻头主切削刃与砂轮外轮缘相切摆平,钻头的轴心线与砂轮圆柱母线在平面的夹角等于59°,刃磨部分的主切削刃处于水平位置。
如图2(a)所示。
1标准麻花钻头的刃磨要求标准麻花钻头有一尖(钻心尖),5刃(两主切削刃、两副切削刃、一横刃),4面(两个前刀面和两个后刀面),5角(前角、后角、锋角、横刃斜角、主偏角),刃磨的基本要:(1)顶角(锋角)2Φ=118°±2°;(2)外缘处的后角为10°-14°之间(直径小于15毫米);(3)横刃斜角为50°-55°;(4)两主切削刃的长度以及和钻心轴线组成的两个ψ角要相等。
如图1。
图2标准麻花钻的刃磨方法(3)使主切削刃处于略高于砂轮水平中心平面图1标准麻花钻的刃磨角度处(约比水平中心高5-10毫米),先接触砂轮(如图2(a)所示,右手缓慢地使钻头绕自己的轴心由下向上转动(约35°左右),同时施加适当的刃磨压力,这样可使整个后面都磨到,左手配合作缓慢同步下压运动,下压的速度及幅度随要求的后角大小而变。
2标准麻花钻头的刃磨方法为保证钻头中心处磨出较大的后角,还应作适当的右移运动,刃磨时两手动作的配合要谐调自然,不断反复,两后面经常轮换,至达到刃磨要求为止。
(4)钻头的冷却。
钻头刃磨压力不宜过大,并要求经常浸入水中冷却,以防止因过退火而降低硬度,关键在于刃磨时压力要适宜,以不使钻头发蓝为宜。
正确钻头刃磨方法
正确的钻头刃磨方法2006-12-30 来源:减速机信息网浏览:3366标准麻花钻刃磨方法和技巧标准麻花钻是一种非常普通钻孔工具。
它结构简单,刃磨方便,但要把它真正刃磨好,把刃磨方法和技巧掌握好,对初学职校学生来说,也一样轻松事。
工厂里也有这样情况,工作了十几年工人,磨不好麻花钻少。
这是什么原因呢?关键是方法和技巧。
方法掌握了,问题就会迎刃而解。
学生工艺课中都已经学过了标准麻花钻相关知识,对标准麻花钻刃磨要求基本上能背下来:①顶角2 为118°±2º②孔缘处后角α0为10°-14°③横刃斜角为50°-55°④两主切削刃长度以及和钻头轴心线组成两个角要相等⑤两个主后刀面要刃磨光滑。
光有理论是不够,一定要让学生站砂轮机前亲自动手,动手盲目刃磨。
手把手指导学生刃磨方法和技巧,那么理论知识再好学生,你让他第一次去刃磨一个标准麻花钻,十有八九是不能钻削。
为什么呢?理论还没有对实践起指导作用。
学生还没有掌握刃磨技能和技巧。
常用标准麻花钻只刃磨二个主后刀面和修磨横刃,但刃磨以后要保证顶角、横刃斜角以及两主切削长短相等,左右等高。
修磨横刃以后,使钻头钻孔过程中切削轻快,排屑正常,确实有一定难度。
首先要帮助学生树立起信心,信心决定动力。
掌握了方法和技巧以后,刃磨出一个合格标准麻花钻也并很难。
其次要明确告诉他们少磨多看,盲目刃磨,越磨越盲目,把一支长长钻头磨完了,还不知其然。
少磨多看,多分析、多理解,理论才会慢慢指导实践。
少磨,就是不要领时少磨、不磨。
这样可以节约盲目刃磨产生浪费,也可以潜心研究一番如何磨。
多看,就是看书本上知识、图解,看教师刃磨动作,看刃磨好合格标准麻花钻,看各种有刃磨缺陷麻花钻。
静心看,用心看,这是非常重要。
使他们对麻花钻“好”与“坏”有一个基本认识。
“少磨”首先是“不磨”,拿到钻头匆匆即磨,肯定是盲目磨。
刃磨前摆放好位置,才能为下一步“磨好”打实基础,这一步相当重要。
师傅们总结的磨钻头口诀!看实用不实用!

师傅们总结的磨钻头口诀!看实用不实用!口诀一:“刃口摆平轮面靠”这是钻头与砂轮相对位置的第一步,往往有学生还没有把刃口摆平就靠在砂轮上开始刃磨了。
这样肯定是磨不好的。
这里的“刃口”是主切削刃,“摆平”是指被刃磨部分的主切削刃处于水平位置。
“轮面”是指砂轮的表面。
“靠”是慢慢靠拢的意思。
此时钻头还不能接触砂轮。
口诀二:“钻轴斜放出锋角”这里是指钻头轴心线与砂轮表面之间的位置关系。
“锋角”即顶角118°±5°的一半,约为60°这个位置很重要,直接影响钻头顶角大小及主切削刃形状和横刃斜角。
要提示学生记忆常用的一块30°、60°、90°三角板中60°的角度,学生便于掌握。
口诀一和口诀二都是指钻头刃磨前的相对位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好斜角,或为了摆好斜放轴线而忽略了摆平刃口。
在实际操作中往往很会出这些错误。
此时钻头在位置正确的情况下准备接触砂轮。
口诀三:“由刃向背磨后面”这里是指从钻头的刃口开始沿着整个后刀面缓慢刃磨。
这样便于散热和刃磨。
在稳定巩固口诀一、二的基础上,此时钻头可轻轻接触砂轮,进行较少量的刃磨,刃磨时要观察火花的均匀性,要及时调整压力大小,并注意钻头的冷却。
当冷却后重新开始刃磨时,要继续摆好口诀一、二的位置,这一点往往在初学时不易掌握,常常会不由自主地改变其位置的正确性。
口诀四:“上下摆动尾别翘”这个动作在钻头刃磨过程中也很重要,往往有学生在刃磨时把“上下摆动”变成了“上下转动”,使钻头的另一主刀刃被破坏。
同时钻头的尾部不能高翘于砂轮水平中心线以上,否则会使刃口磨钝,无法切削。
磨钻头技巧正确方法

磨钻头技巧正确方法
磨钻头是机械加工中非常重要的一环,也是常常被忽视的一个环节。
磨钻头技巧正确的方法,可以有效提高钻头的使用寿命以及加工精度。
下面,让我们来一起学习正确的磨钻头技巧:
一、磨钻头之前的准备
在磨钻头之前,需要做好以下准备工作:
1.选择合适的工具:选择质量好、尺寸合适的磨头,以及磨头磨房使用的磨具和磨料。
2.清洁磨头:用风枪或工业吸尘器将磨头表面的灰尘和切屑清除干净。
3.检查磨头:检查磨头的锋利度、缺口和表面状况,确定是否需要磨削。
二、磨钻头步骤
1.用砂轮磨削钻头底部,将底部磨成合适的直径和长度。
2.用油石磨削钻头表面和刃口,保持刃口具有良好的形状和钝化角度。
3.用油石将钻头的两面和两侧磨削成合适的角度和夹角,保证钻孔直线度和孔壁光滑度。
4.用油石将钻头两侧的刃口进行均匀的切削,使得切削角度和切削深度均匀。
三、注意事项
1.磨削时要注意保持磨削的力度和速度,避免过度磨削或过快磨削,导致切削角度和切削深度不均匀。
2.在磨削时要遵守磨削的方向,使得钻头表面和刃口磨削后均匀、光滑。
3.在磨削底部时,要保证底部的直径和长度合适,否则会导致钻孔的直线度和孔径不一致。
4.在磨削刃口和两侧时,要遵守切削角度、切削深度和切削速度,保持均匀、平稳的磨削过程。
总之,磨钻头技巧正确的方法可以有效提高钻头的使用寿命和加工精度,同时也可以提高工作效率。
因此,我们需要认真地学习和掌握这
些技巧,并在工作中不断地实践和总结,以保证钻头的长期稳定运行。
2016新编钻头知识以及正确的钻头刃磨方法

钻头大家应该不会陌生,大家经常看到像一把枪一样的东西在墙上打孔的那玩意儿就是一个钻头,大家也知道一个钻头用不了多久,所以回利加工利用就是很正常的了,今天就是来跟大家介绍钻头刃磨的方法,如果是从事这个行业的,那可是一定要花点时间看看哦。
麻花钻是一种形状复杂的孔加工刀具,它的应用较为广泛。
只有在刃磨前摆放好位置,才能为下一步的“磨好”打实基础,这一步相当重要。
同时钻头的尾部不能高翘于砂轮水平中心线以上,否则会使刃口磨钝,无法切削。
为什么呢?理论还没有对实践起指导作用。
”这里是指从钻头的刃口开始沿着整个后刀面缓慢刃磨。
这里运用四句口诀来指导刃磨过程。
在稳定巩固口诀一、二的基础上,此时钻头可轻轻接触砂轮,进行较少量的刃磨,刃磨时要观察火花的均匀性,要及时调整压力大小,并注意钻头的冷却。
“钻轴斜放出锋角。
只有少磨多看,多分析、多理解,理论才会慢慢地指导实践。
要提示学生记忆常用的一块30°、60°、90°三角板中60°的角度,学生便于掌握。
扩孔钻的类型主要有两种,即整体锥柄扩孔钻和套式扩孔钻。
锪孔部制成60°锥度,保护锥制成120°锥度。
其次要明确地告诉他们少磨多看,盲目的刃磨,越磨越盲目,把一支长长的钻头磨完了,还不知其所以然。
“锋角”即顶角118°±2o的一半,约为60°这个位置很重要,直接影响钻头顶角大小及主切削刃形状和横刃斜角。
多看,就是看书本上的知识、图解,看教师的刃磨动作,看刃磨好的合格的标准麻花钻,看各种有刃磨缺陷的麻花钻。
直柄钻头,钻头在刀具中是要求最高的,但在现实中许多的人都不会考虑那么多,现在工厂用的钻头主要有高速钢钻头和硬质合金钻头一般来说,直径大于D25以上便很少硬质合金的刀体。
孔加工刀具一般可分为两大类:一类是从实体材料上加工出孔的刀具,常用的有麻花钻、中心钻和深孔钻等;另一类是对工件上已有孔进行再加工的刀具,学生还没有掌握刃磨的技能和技巧。
磨钻头技巧
三尖七刃锐当先、月牙弧槽分两边,侧外刃再开槽,横刃磨低、窄又尖。
群钻优于其它钻头的原因:标准麻花钻60% 的轴向阻力来自横刃,因横刃前角达-60 °左右。
“群钻”把麻花钻横刃磨去80% ~90% ,并形成两条内刃,内刃前角由-60 °加大为0°~-10°,从而使轴向阻力减少50% 左右,进给感觉特别轻快。
群钻再外直刃上刃磨出月牙槽,从而使分屑更细,排屑更流畅。
钻孔时产生的环行筋,有利于钻头定心,保证钻孔“光”和“圆”。
其钻矩降低30% 左右,所以它可以用较大的进给量钻孔。
外刃锋角135 °,内刃锋角120 °,钻尖高0.06d ,使它同时具备优良的钻薄板性能。
由于切削阻力小,定心准、稳,所以特别适合在手电钻上使用。
麻花钻对于机械加工来说,它是一种常用的钻孔工具。
结构虽然简单,但要把它真正刃磨好,也不是一件轻松的事。
关键在于掌握好刃磨的方法和技巧,方法掌握了,问题就会迎刃而解。
我这里介绍一下对麻花钻的手工刃磨技巧。
麻花钻的顶角一般是118 °,也可把它当作120 ° 来看待。
刃磨钻头主要掌握几个技巧:1、刃口要与砂轮面摆平。
磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到。
这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠。
2、钻头轴线要与砂轮面斜出60 °的角度。
这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角。
这里是指钻头轴心线与砂轮表面之间的位置关系,取60 °就行,这个角度一般比较能看得准。
这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口。
3、由刃口往后磨后面。
刃口接触砂轮后,要从主切削刃往后面磨,也就是从钻头的刃口先开始接触砂轮,而后沿着整个后刀面缓慢往下磨。
浅谈标准群钻的刃磨方法
浅谈标准群钻的刃磨方法钻孔时,一般多采用标准麻花钻。
由于钻头本身存在许多缺陷,而且是在半封闭的状态下进行切削的,转速高、切削量大、排屑又很困难,所以孔的加工精度低,尺寸精度达到IT11~IT10,表面粗糙度达到Ra50~Ra12.5。
因此标准麻花钻只能用于加工要求不高或作为孔的粗加工。
对于精度要求高的孔的加工,必须对钻头进行改良,用标准麻花钻修磨标准群钻是一种简易可行的方法。
一、问题的提出2000年9月至11月期间,笔者负责技术学院99级机电专业的钳工中级实训教学工作。
按教学要求,必须使学生掌握一定的钻孔技术,包括钻孔基本操作和标准麻花钻的刃磨等。
要求学生掌握一般的刃磨方法如:顶角、后角及横刃的刃磨;按图样要求用自己修磨的钻头完成钻孔作业。
课题结束后,收集学生工件进行检测、评分,发现钻孔工件普遍存在以下几个问题:一是孔径大于规定尺寸;二是孔壁粗糙,有撕痕现象;三是孔位偏移;四是孔形不圆,呈多角形等。
类似这些问题在以往钳工实训教学、集团公司钳工技能大赛等各种场合也经常出现,但我们一直没有想到彻底解决问题的方法。
二、钻孔精度低的原因分析发现问题后,笔者对钻孔课题进行了总结分析,通过查找相关资料,向有经验的教师请教,并且修磨麻花钻试钻孔,发现影响钻孔精度的因素较多,如钻床精度、划线定位、工件装夹、钻头的刃磨、切削用量的选择及切削液的选用等。
通过比较分析,初步确定造成钻孔精度低的主要因素是标准麻花钻的刃磨问题。
在教学中对标准麻花钻的缺陷认识不足,修磨方法过于简单。
标准麻花钻在实际生产中应用十分广泛,但也有一些缺陷;如横刃较长,定心作用不良,容易使孔钻偏斜;主切削刃上各点的前角大小不一样,靠近横刃处前角为负值,钻头的棱边较宽、副后角为0º,产生严重的挤刮和磨擦;主切削刃全宽参加切削,使切屑卷曲成螺旋卷,排屑困难、摩擦严重使孔壁粗糙等。
针对标准麻花钻存在各种缺陷,必须对钻头进行修磨:修磨横刃(长度为原来的1/3~1/5)、修磨主切削刃、修磨前刀面、修磨分屑槽等。
标准麻花钻头刃磨的方法和技巧
标准麻花钻头刃磨的方法和技巧帖子创建时间: 2013年11月06日 22:58 评论:0浏览:2337麻花钻头对于机械加工来说,它是一种常用的钻孔工具。
结构虽然简单,但要把它真正刃磨好,也不是一件轻松的事。
关键在于掌握好刃磨的方法和技巧,方法掌握了,问题就会迎刃而解。
我这里介绍一下对麻花钻的手工刃磨技巧。
麻花钻的顶角一般是118°,也可把它当作120°来看待。
刃磨钻头主要掌握几个技巧:1、刃口要与砂轮面摆平。
磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到。
这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠。
2、钻头轴线要与砂轮面斜出60°的角度。
这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角。
这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准。
这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口。
3、由刃口往后磨后面。
刃口接触砂轮后,要从主切削刃往后面磨,也就是从钻头的刃口先开始接触砂轮,而后沿着整个后刀面缓慢往下磨。
钻头切入时可轻轻接触砂轮,先进行较少量的刃磨,并注意观察火花的均匀性,及时调整手上压力大小,还要注意钻头的冷却,不能让其磨过火,造成刃口变色,而至刃口退火。
发现刃口温度高时,要及时将钻头冷却。
4、钻头的刃口要上下摆动,钻头尾部不能起翘。
这是一个标准的钻头磨削动作,主切削刃在砂轮上要上下摆动,也就是握钻头前部的手要均匀地将钻头在砂轮面上上下摆动。
而握柄部的手却不能摆动,还要防止后柄往上翘,即钻头的尾部不能高翘于砂轮水平中心线以上,否则会使刃口磨钝,无法切削。
这是最关键的一步,钻头磨得好与坏,与此有很大的关系。
在磨得差不多时,要从刃口开始,往后角再轻轻蹭一下,让刃后面更光洁一些。
钻头怎么样磨又快又锋利
钻头怎么样磨又快又锋利
钻头可以用手磨机来磨,这样子磨出来的钻头又快又锋利。
1、磨钻头前:先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到。
在打磨钻头之前,必须确保正确的位置,即将钻头放在砂轮表面所在的平面上。
确保当刀刃接触砂轮时,所有没有偏差的零件都可以磨到,而不是接触一部分。
这是第一步,也是最重要的一步,当摆对位置时,才能执行下一步。
位置摆好再慢慢往砂轮面上靠。
2、角度一定要找:,如果角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角。
钻头的轴线应与砂轮面保持60度角,如果找不到合适的角度,则会影响钻头的切削效果。
不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口。
3、从边缘往后磨:打磨时,刀刃接触砂轮后,应从主边缘向后磨削,即钻头的边缘将接触砂轮,然后砂轮应沿整个钻头缓慢并向后移动。
如果是新手,您将无法掌握磨削的强度,然后轻轻地接触砂轮,注意火花,慢慢掌握手的强度,及时调整手的位置和压力,以及注意冷却钻头,切勿过度研磨,以免引起变色。
只要发现刀刃温度过高,就应立即冷却。
4、刃尖要两侧对称:首先研磨一侧,然后另一侧。
必须仔细观察两侧是否对称,并慢慢修复。
两侧之间的间隙不能太大,这将大大降低刀刃的效果并且无法弥补。
两刃磨好后,对直径大一些的钻头还要注意磨一下钻头锋尖。
钻头两刃磨好后,两刃锋尖处会有一个平面,影响钻头的中心定位,需要在刃后面倒一下角,把刃尖部的平面尽量磨小。