
新代数控系统操作基础
新代数控系统操作基础台湾新代数控系统操作基础一(基本操作调程式执行加工新代系统主菜单画面主菜单F2(程式编辑)?F8(档案管理)?移动光标选选取所要的程式 ?Enter?后退一页?F4(执行加工)?检查所选程式是否调出?自动模式?选择手轮模拟功能?程式启动?正方向摇动手轮,到工件顶上走几刀,观察刀路是否正确?取消手轮模拟功能,让机床自动跑程式。
执行加工画面如下:程式当前所当前使用的程式名使用的坐标系统从网络调程式主菜单F2(程式编辑)?F8(档案管理)?F8(网络档案输入)?移动光标选程式?确定?确定.加工中修改主轴转速主菜单?F4(执行加工)?F4(加工参数设定)?移动光标到主轴转速栏?输入所需的主轴转数?按Enter确认。
所出现的对话框如下图:在此输入所需的主轴转数分中功能主菜单F1(机台设定)?F5(设定工件坐标系统)?F5(分中功能)?在工件左侧铣一刀或碰一下?按PX1?在工件右侧铣一刀或碰一下按PX2.在工件前侧铣一刀或碰一下PY1按一下?后侧铣或碰按PY2?退页?G54(或G55,56……) ?F3(辅助坐标设定)自动对刀主菜单F1(机台设定)?F5设定工件座标系统)?F6(自动对刀)?自动模式?进给倍率打到100%—?F1(自动对刀起动)?待停止后?检查“数”是否抓到.备注说明:当测量模式选 1,单刀单工件:指无刀库,主轴上只能用一把刀,工作台上多数情况下只有一个待加工工件,使用一个工件坐标(如:G55)。
此时的落差(对刀仪与待加工工件表面的高度差),放在外部偏移Z轴坐标中。
当工件坐标号码设“0”时,对刀完成后,当前的刀长会记录在辅助点坐标Z轴中,此时还要退回到机台设定画面中,找到相应的工件坐标,按F3,Z轴做辅助点自动设定。
当工件坐标号码设“1”时,对刀完成后,当前的刀长会自动记录到工件坐标G54的Z轴中,无需再做辅助点坐标设定。
如此依次类推,设“2”对应到G55,设“3”对应到G56…。
在加工完成后,如果想跑一次当前的程式,只需将相应的改变工件坐标(如G54、G55、G56)Z轴的坐标值。
当测量模式选 2,对刀画面变化成如下图所示:在此输入工件坐标号码编号备注说明:当测量模式选2,单刀多工件:指无刀库,主轴上只能用一把刀,工作台上有多个待加工工件,使用多个工件坐标(如:G54,G55,G56…)。
此时的落差(对刀仪与待加工工件表面的高度差),放在不同的工件坐标系Z轴坐标中。
当上图的落差设定编号设“0”时,对刀的落差会放在辅助点坐标Z轴中;当落差设定期编号设“1”时,对刀落差会放在工件坐标系G54的Z轴中;当落差设定期编号设“2”时,对刀落差会放在工件坐标系G55的Z轴中。
依此类推,设3,4,5分别对应G56,G57,G58…。
在加工完成后,如果想跑一次当前的程式,只需将相应的改变外部偏移Z轴的坐标值,Z轴外部偏移坐标值的改变,对所有工件坐标有效。
落差设定主菜单F1(机台设定)?F5(设定工件座标系统)?F6(自动对刀)?自动模式?进给倍率100%?F1(自动对刀起动)?待停止后?用手轮将Z轴至工件表面?按F3(落差设定) ,此时控制器会自动计算落差,并放在预先设定的位置。
注意:同一个工件在不重新装夹或不改变基准面的情况下,落差是不变的,因为工件与对刀仪高度永远是恒之不变的.如下图所示:断点回归若执行程式中途因断刀或中途换刀需重新执行时,勿需从头开始加工。
新代控制器提供断点回归功能。
此时,可起用断点回归功能.先按程式暂停键,让机台停下来,再按操作面板左上角红色复位键RESET,系统会自动记下当前程式执行到的行数。
操作步骤如下进行:主菜单F4(执行加工)?输入行数(一般少于断点时的行数) ?Enter确认?F1(确定) ?选择自动模式?手轮模拟功能启动?执行程式启动?摇动手轮至工件断点加工位置?检查刀路位置是否正确,待正确后?取消手轮模拟功能按RESET复位键后,启动按钮,让机台自动跑程式。
系统会记录下当前断点行号位置换刀完毕后,在自动模式下,在此画面中输入系统记录下来的断点行号数,直接输入数字即可,无需在数字前加N或L,再按Enter确认,系统会自动扫描到所需的程式位置。
系统使用期限设定主菜单?按F6(参数设定)?翻下页(按最右边头)?F2(使用期限设定)出现如下对话框:检查代码:四位数字,常在变化;启用密码:系统被锁机后,重新开机的口令;使用代码:机床设置的机床密码控制器高速高精主菜单?按F6(参数设定)?翻下页(按最右边头)?F4( 高速高精参数设定)?输入密码HSHP确定,出现如下对话框:网络设定主菜单?按F6(参数设定)?翻下页(按最右边头)?F3(网络设定)出现如下对话框:(注):上图为CNC出厂默认信息,根据电脑的设置而改变控制器的配置,以实现网络连接,这样更方便、简捷。
控制器名称:不同控制器有不同的名称,且不可与网络上相连的其他电脑或控制器同名。
位址设定:根据电脑上的IP地址而设定,若个人电脑上IP地址为:192.168.0.10,则控制器中位址设定为:192.168.0.15,前三位一样,最后一位不同且范围在1~254之间即可。
子网络掩码:255.255.255.0 (IP地址设为192.168.0._或者210.20.98._) 255.0.0.0 (IP地址设为10._._._)连线PC名称:与控制器相连接的电脑名称.连线目录名称:此名称为与控制器相连接的电脑上创建的共享文件夹名称. 注:如果需要设置工作组则按Page Down(按键上的下一页)打开此画面(通常不需设置,因为工作组不一样也可网络连接):工作组群:这台控制器在网络中所要加入的工作组的名称,需依使用者所在控制器中的网络名称来决定,预设值为“SYNTEC”连线使用者:此为连接电脑所要使用的名称,可使用电脑的名称关闭DHCP: 控制器是否要激活DHCP功能, 预设为1:关闭设定方式建议(1)与PC一对一连接时, 建议不修改使用默认值(2)当有内部局域网络时, 且网络内有使用DHCP服务器时可以设为0:开启, 若无DHCP服务器而设为开启, 有可能导致开不了机重设网络密码: 控制器开机时会依照联机使用者所设定的密码来登入控制器, 在第一次设定时会用Enter键来表示不需要询问密码, 若有设定密码则每次开机时都会停下等待密码输入, 此时可将此字段设1, 下次开机时会要求使用者重设密码连线使用者:此为电脑开机时所使用的用户名称。
连线密码:此为电脑开机时所使用的用户开机密码。
网络线制作方法网络线通常分为直通线与对等线两种直通线:用来与集线器或者交换机连接,达到多台电脑的资源共享对等线:单独的电脑与控制器连接以实现网络连接直通线两头的图示说明:发送端接收端橙綠藍棕橙綠藍棕橙藍綠棕橙藍綠棕白白白白白白白白RJ45接頭RJ45接頭UTPUTP線線对等线两头的图示说明:发送端接收端橙綠藍棕綠橙藍棕橙藍綠棕綠藍橙棕白白白白白白白白RJ45接頭RJ45接頭UTPUTP線線注:1.请检查网络线两头的8根线颜色是否和接线图示完全相同,如果颜色不一致会造成网络无法连接。
2.请检查网络线水晶头的8个小铜片是否全部压到低部,如果压不到低部,会造成网络线无法导通。
3.请检查水晶头接的底端,看是否8根铜线都插在低端,如果参差不齐,有可能会引起网络线无法导通。
4.如果有网络测试仪直接检查网络线效果会更好。
网络布线1( 如果控制器与电脑相连是经过集线器或者交换机,那么网络线则选用两根直通线,一根线是电脑与集线器或者交换机相连,另外一根线是控制器中的主机板网卡与集线器或者交换机相连接2( 如果控制器直接与电脑相连接,那么直接选用对等线相连接起来就可以了。
注:1. 固定网络线时切记勿压,钉子勿直接穿入网络线,这样会使网络有可能开成短路。
2(网络线尽量离开一些干扰性比较大的地方网络疑难问题解决方法,、开机过程中出现 Error 53: The computer name specified in thenetwork path cannot be located.上述问题为CPU网卡的网络驱动程序无法找到网络上所要连接的电脑,排除方法如下:(1). 确认所要连接的电脑是否已经开机;(2). 如果已开机,检查所要共享的目录是否已共享出來,至于所要连接的电脑及目录名称,请检查控制器中网络设定中的连线PC名称、连线目录名称是否与电脑上相符或者C:\NET\net use n: \\young\public“young”为所要连接的电脑名称““public”为电脑里所共享出来一个共享文件夹名称(3)在PC电脑“开始”—>“运行”,输入,例:“ping210.20.98.21”(210.20.98.21为控制器中的IP地址),如果出现下述对话框,说明控制器中的IP地址与电脑上的IP地址不在同一个网段,IP地址需要重新验证一下是否两个IP地址的最后一位不同,例:电脑IP地址为: 210.20.98.15 控制器IP地址为: 210.20.98.21 。
(4)可以用(3)的方法,试验一下电脑的IP地址,如果也出现上述情况,说明电脑的网卡有问题,需更换网卡(5)若出现下述对话框,说明控制器与网络连接正确,网络可以实现通讯;如果上述对话框中“time<50ms,或者time<100ms”,请检查电脑中是否含有病毒,如果电脑中有病毒则会影响控制器中的文件导致中病毒。
(6)若使用ping可以找到控制器及计算机, 但依然有Error53, 请再检查一次PC的计算机名称设定与分享目录名称是否正确2、开机过程中出现下述界面,且两个“The command completed successfully.”同时出现,说明网络实现网络通讯。
2. LANA 0 reported Error 52: A duplicate workgroup orcomputer name exists on the network此问题为在此网络内有两台以上名字叫cnc的控制器,请检查;排除方法为(1).进入控制器网络设定画面, 将控制器名称改为SYNTEC1, SYNTEC2 … 等不同的名称(2) 按确定重新开机即可3. Error 5: Access is denied此问题一般发生在联机PC为2000或Xp时, 控制器的使用者名称在登入PC时被拒绝, 主要原因是联机用户被设定为”下次登入时需变更密码”, 排除方法为(1)修改CNC用户设定 1.“开始” -> “设置” -> “控制面板” -> “系统管理工具”-> “计算机管理”-> “本机使用者和群组” -> “使用者”, 找到Cnc使用者, 按鼠标右键选择属性如下图(2)勾选”使用者无法变更密码”及“密码永久有效”二.注意事项及安全知识1. 工件分中,抄数不可输错数,认真检查.2. 不可碰坏对刀仪,工作台上工件不可超过工作台左边侧面,右边不可撞到立柱,虎钳把手锁紧工件后应取下。
SYNTEC-新代系统指令功能
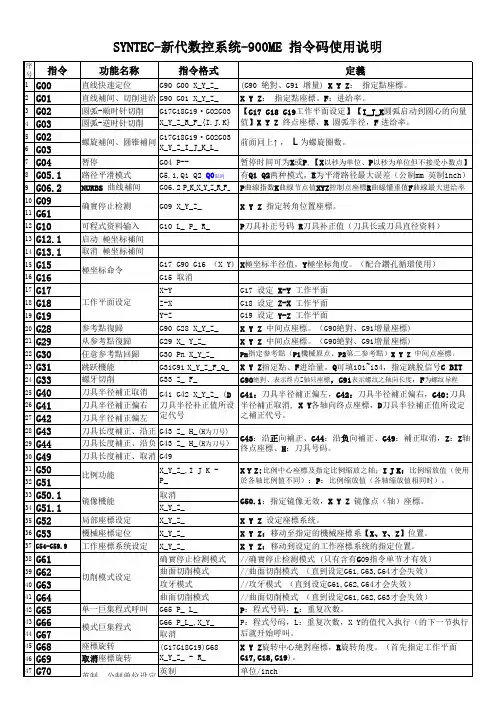
刀具半径补正值所设 半径補正取消, X Y各轴向终点座標,D刀具半径補正值所设定
定代号
之補正代号。
刀具长度補正、沿正 G43 Z_ H_(H为刀号)
刀具长度補正、沿负 G43 Z_ H_(H为刀号)
G43:沿正向補正、G44:沿负向補正、G49:補正取消,Z:Z轴 终点座標、H:刀具号码。
刀具长度補正、取消 G49
程式结束、回复到起
点 呼叫副程式
M98 P_H_L_
副程式返回值程式 子程式调用
RESET 用于重新程式设定。
ห้องสมุดไป่ตู้
【复位键】
ENTER 用于位址键或数字键之输入。
【输入确认键】
HELP 按下此键,即可得到即时的線上指引。 【帮助】
/ 于编辑程式时需區段跳越之區段。
【跳段字符】
90
91 ※ SYNTEC 900M Gcode采用国际通用 RS274D 规格, 舆 FANUC 0M 唯一差役是 G70、G71 (公、英制) 相
機械座標定位
X_Y_Z_
X Y Z:移动至指定的機械座標系【X、Y、Z】位置。
工作座標系统设定 X_Y_Z_
X Y Z:移动到设定的工作座標系统的指定位置。
确實停止检测模式 //确實停止检测模式 (只有含有G09指令单节才有效)
切削模式设定
曲面切削模式 攻牙模式
//曲面切削模式 (直到设定G61,G63,G64才会失效) //攻牙模式 (直到设定G61,G62,G64才会失效)
功能名称
指令格式
定義
直线快速定位
G90 G00 X_Y_Z_
直线補间、切削进给 G90 G01 X_Y_Z_
圆弧-顺时针切削 圆弧-逆时针切削
新代数控系统220MA -5应用手册
新代数控系统220MA -5应用手册
新代数控系统220MA-5是一种高性能的系统,它在自动
化控制行业中有着广泛的应用。
220MA-5系统集成了先进的
数字号处理和精密控制技术,可以满足多种不同的工业控制需求。
本文将介绍220MA-5的应用手册,详细说明如何使用该
系统。
1.安装步骤220MA-5系统的安装非常简单,只需要按照
说明安装步骤即可。
首先,将220MA-5系统安装到主板上,
然后将电源插头插入插座,并将控制器电缆连接到控制器上。
最后,将控制器电源插头插入插座,安装完成。
2.提供的功能220MA-5系统提供了高性能的调控功能,
可以满足多种不同的工业控制需求。
它可以实现自动控制,可以自动检测和监控系统的运行状态,并及时发出相应的报警号。
此外,该系统还可以实现故障诊断,可以检测和分析系统中可能存在的故障,以便及时处理故障。
3.系统维护220MA-5系统的维护非常重要,可以保证系
统的正常运行。
定期检查系统的外部连接,确保连接处的接触良好;定期检查系统的内部组件,确保组件的正常运行;定期检查系统的软件,确保软件的正确运行;定期检查系统的电源,确保电源的正常供电。
4.系统升级当220MA-5系统的软件版本过时时,可以通
过系统升级来更新系统。
首先,下载最新的软件版本,然后将其复制到控制器的存储介质中,最后在控制器界面上点击“升级”按钮,完成系统升级。
以上就是220MA-5系统应用手册的介绍,通过以上介绍,我们可以更好地了解220MA-5系统,并能够更好地使用它。
最新SYNTEC-新代系统指令功能整理

序号指令功能名称指令格式定義1G00直线快速定位G90 G00 X_Y_Z_(G90 絶對、G91 增量) X Y Z : 指定點座標。
2G01直线補间、切削进给G90 G01 X_Y_Z_X Y Z :指定點座標。
F :进给率。
3G02圆弧-顺时针切削4G03圆弧-逆时针切削5G026G037G04暂停G04 P--暂停时间可为X 或P,【X 以秒为单位、P 以秒为单位但不接受小数点】8G05.1路径平滑模式G5.1,Q1 Q2 Q0取消有Q1 Q2两种模式,E 为平滑路径最大误差(公制mm 英制inch )9G06.2NURBS 曲线補间G06.2P_K _X _Y _Z _R _F _P 曲線指数K 曲線节点值XYZ控制点座標R 曲線懽重值F 曲線最大进给率10G0911G6112G10可程式资料输入G10 L_ P_ R_P 刀具补正号码 R 刀具补正值(刀具长或刀具直径资料)13G12.1启动 極坐标補间14G13.1取消 極坐标補间15G15G17 G90 G16 (X Y)X 極坐标半径值,Y 極坐标角度。
(配合鑽孔循環使用)16G16G15 取消17G17X-YG17 设定 X-Y 工作平面18G18Z-X G18 设定 Z-X 工作平面19G19Y-ZG19 设定 Y-Z 工作平面20G28参考點復歸G90 G28 X_Y_Z_X Y Z 中间点座標。
(G90絶對、G91增量座標)21G29从参考點復歸G29 X_ Y_Z_X Y Z 中间点座標。
(G90絶對、G91增量座標)22G30任意参考點回歸G30 Pn X_Y_Z_Pn 指定参考點(P1機械原点、P2第二参考點)X Y Z 中间点座標。
23G31跳跃機能G31G91X_Y_Z_F_Q_X Y Z 指定點、F 进给量,Q 可填101~134,指定跳脱信号 C BIT24G33螺牙切削G33 Z_ F_G90絶對、表示终点Z 轴只座標,G91表示螺纹之轴向长度,F 为螺纹导程25G40刀具半径補正取消26G41刀具半径補正偏右27G42刀具半径補正偏左28G43刀具长度補正、沿正G43 Z_ H_(H 为刀号)29G44刀具长度補正、沿负G43 Z_ H_(H 为刀号)30G49刀具长度補正、取消G4931G5032G5133G50.1取消34G51.1X_Y_Z_35G52局部座標设定X_Y_Z_X Y Z 设定座標系统。
数控雕铣机新代系统安全操作及保养规程
数控雕铣机新代系统安全操作及保养规程1. 前言数字控制(Numerical Control,NC)雕铣机是一种高精度、高效率的机床,采用数控系统控制工作过程。
为了确保使用者的安全以及机器的长期稳定工作,本文档旨在介绍数控雕铣机新代系统的安全操作规程以及保养规程。
2. 数控雕铣机系统安全操作规程2.1 个人安全•佩戴个人防护装备,如防护眼镜、工作手套和耳罩等。
•清洁工作区域,以防止滑倒和杂物造成的意外伤害。
•禁止穿松散的衣物和长发,以免被机器吸入。
•避免使用水或湿手触摸控制面板和电源开关,以防电击。
2.2 设备操作安全•在操作前,确保机器电源已关闭,并确认工作区域没有杂物。
•严禁在操作过程中将手指或其他身体部位靠近刀具或运动部件,使用者应站在安全位置进行操作。
•严禁修改或更改数控雕铣机的机械结构,除非获得制造商的授权。
•在操作后,将机器的所有部件归位,并保持工作区域的整洁。
2.3 电气安全•定期检查数控雕铣机的电源线路是否有损坏或老化现象,及时更换受损的电线。
•在进行任何电气维修或检修工作前,务必断开电源。
•严禁用湿手或带有金属物质的手触摸电气部件。
2.4 紧急情况处理•在发生机器故障或异常情况时,应立即关闭电源并通知专业维修人员。
•在紧急情况下,使用紧急停止按钮来立即切断电源。
3. 数控雕铣机系统保养规程3.1 维护计划•制定并执行定期维护计划,以保持数控雕铣机的正常运行。
•根据制造商提供的维护手册,进行定期保养,包括润滑和清洁。
•定期检查电气线路,确保电源稳定且不出现异常。
3.2 润滑保养•定期检查机床润滑系统的油液状态,并按照制造商指导添加或更换润滑油。
•润滑油箱应保持清洁,防止杂质进入液压系统。
•确保润滑油供应充足,以保持各部件的正常运转。
3.3 清洁保养•定期清洁数控雕铣机的外壳和工作表面,避免杂质和灰尘影响机器运行。
•使用适当的清洁剂和工具,注意不损坏机器零部件。
•定期检查电机、电器和电子部件,确保不受灰尘和油污积累的影响。
新代车床操作手册V8.0

目錄第一單元車床控制器面板操作說明 (3)1.1SNC車床控制器功能樹狀圖 (3)1.2 螢幕部分 (4)1.3主功能畫面 (5)1.3.1F1:機台設定畫面 (6)1.3.1.1 F1:座標切換 (7)1.3.1.2 F2:1/2 座標 (7)1.3.1.3 F3:清除座標 (7)1.3.1.4 F4:相對座標全部清除 (7)1.3.1.5 F5:座標偏移量 (8)1.3.2F2:程式編輯畫面 (9)1.3.2.1 F1:插入循環 (10)1.3.2.2 F2:刪除行 (10)1.3.2.3 F3:編輯循環 (11)1.3.2.4 F5:檔案編輯子功能 (12)1.3.2.5 F7:教導 (16)1.3.2.6F4:圖形模擬 (18)1.3.2.7 F5:檔案管理 (21)1.3.3F3:圖形對話輸入(僅有對920T) (25)1.3.4F4:執行加工畫面 (26)1.3.4.1F1:座標顯示 (26)1.3.4.2F2:圖形調整 (27)1.3.4.3 F3:MDI 輸入 (28)1.3.4.4 F4:加工參數設定 (29)1.3.4.5 F5:刀具設定 (30)1.3.4.6 F8:工作記錄 (31)1.3.5F5:警報顯示畫面 (32)1.3.5.1 F1:現存警報 (32)1.3.5.2 F2:歷來警報 (32)1.3.5.3 F5: 儲存警報 (33)1.3.6F6:參數設定 (34)1.3.6.1 F1:回到第一頁 (34)1.3.7F7:診斷功能 (35)1.3.7.1 F1:PLC 狀態 (36)1.3.8F8:操作指引 (38)第二單元機械操作面板說明 (39)2.1第二面板操作功能說明 (39)2.1.1電源開 (39)2.1.2電源關 (39)2.1.3緊急停止 (39)2.1.4原點模式尋原點功能 (39)2.1.5手動連動模式 (39)2.1.6手動寸動模式 (40)2.1.7MPG寸動模式 (40)2.1.8自動加工模式 (40)2.1.9MDI加工模式 (41)2.1.10MPG模擬功能 (41)2.1.11程式空跑 (41)2.1.12單節執行 (42)2.1.13選擇停止 (42)2.1.14選擇跳躍 (42)2.1.15主軸控制 (43)2.1.16工作燈 (43)2.1.17加工液 (43)2.1.18工作台升 (43)2.1.19台面上升控制 (43)2.2文字鍵說明: (44)第三單元使用新代車床控制器900TE 方法 (46)3.1手動功能(JOG ,INC_JOG ,MPG) (47)3.2 原點復歸 (48)3.3 開啟檔案(編輯/軟碟機/RS232 ) (49)3.4 刀具設定(G40/G41/G42 ,G43/G44/G49) (50)3.5 刀具長度量測(G43/G44/G49) (51)3.5.1Z軸刀具長度測量程序 (52)3.5.2X軸刀具長度測量程序 (53)3.5.3刀具磨耗設定 (54)3.5.4刀鼻設定: (55)3.6 設定工作座標(G54..G59) (56)3.7 手動資料輸入(MDI ) (57)3.8 指定一個執行NC程式(自動) (58)3.9 圖形模擬 (59)3.10在新代控制器下檢查NC程式 (60)3.11.1 RS232功能 (61)3.11.2 DNC功能 (63)3.11.3 新代控制器軟體取代DNC軟體做RS232功能 (65)第一單元 車床控制器面板操作說明1.1 S N C 車床控制器功能樹狀圖座標切換1/2 座標清除座標相對座標全部清除設定工件座標系統機台設定F1插入循環刪除行編輯循環搜尋置換行數搜尋拷貝行插入行檔案編輯子功能快速定位教導直線切削教導圓弧教導取消圓弧中點教導刪除行教導步進連續放大縮小回復取消模擬參數設定圖形模擬開啟新檔拷貝檔案刪除檔案磁碟機輸入輸出至磁碟機RS232 輸入RS232 輸出檔案管理程式編輯F2圖形對話輸入F3座標顯示圖形調整MDI 輸入加工參數設定刀具設定工作表單執行加工F4現在警報歷來警報儲存警報警報顯示F5系統參數回到第一頁操作設定參數設定F6PLC I BitPLC O Bit PLC C BitPLC S BitPLC A Bit PLC Re g is te r PLC T ime r PLC Co unte r PLC 狀態系統資料公用變數狀態軟體安裝系統備份本地語文安裝目前語文備份系統管理診斷功能F7操作指引F8CNC 車床1.2 螢幕部分如下所示:本畫面說明:(1)程式編號(2)標題(3)時間(4)日期(5)資料輸入(6)提示(7)狀態(8)功能鍵選擇1.3主功能畫面下圖為SNC車床控制器的主功能畫面。
数控机床基础操作方法
数控机床基础操作方法
数控机床基础操作方法包括以下几个步骤:
1. 打开电源:先找到机床的电源开关,将其打开。
2. 初始化机床:按照机床的操作说明书,按下初始化按钮或输入特定的命令进行机床的初始化操作。
3. 选择工艺程序:根据加工零件的要求,选择相应的工艺程序。
通常可以通过键盘输入程序号或者选择菜单中的程序。
4. 装夹工件:将要加工的工件安装到机床的工作台上,并用夹具进行夹紧。
5. 设置工件坐标系:通过机床的坐标轴控制系统,设置工件坐标系的原点和参考坐标。
6. 设置加工参数:根据加工零件的要求,设置加工参数,包括加工速度、进给速度、切削速度等。
7. 运行程序:输入指令,启动加工程序。
程序将自动控制机床进行加工操作。
8. 监控加工过程:通过机床的显示屏或监控系统,实时监控加工过程,检查加
工状态是否正常。
9. 完成加工:当加工程序执行完毕后,机床会停止运动。
将工件从机床上取下,并进行必要的检查和测量。
10. 关闭机床:关闭电源开关,结束机床的操作。
需要注意的是,数控机床的操作方法可能因不同的机床品牌和型号而有所不同,操作前最好阅读相应的操作手册或咨询专业人员。
此外,在操作过程中应注意安全,避免发生意外事故。
数控车床新代说明书范本
3.8手动资料输入(MDI )38
3.9图形模拟39
3.10在新代操纵器下检查NC程序40
第四单元程序制作指令讲明41
4.1G码指令一览表41
4.2M码指令讲明42
第五单元新代操纵器网络连接44
5.1网络设定44
5.2网络疑难问题解决方法47
5.3联网最重要的三点51
相關功能說明如下:
1.3.
功能:坐标系统示切换.
操作方式:在“機台設定”画面,不管使用者何时按F1键,可切换显示四种坐标系统的数值,且会以较大的字体显示在屏幕的左上方,如下图所示:
1.3.
功能:设定工件的中心点.
操作方式:在“機台設定”画面,在讯息列显示输入X(或Y或Z),按下F2“1/2座標”,相对坐标的X(或Y或Z)轴即变成一半.
2.假如使用者没有设定任何G54..G59在NC程序,则CNC操纵器内为G54.
此功能键要紧功能为档案治理,编辑档案.主画面提供全屏幕编辑能力,可利用游标移动键(↑、↓、←、→)选择欲编辑的位置.进入本画面请按下主功能画面的F2“程式編輯”.如下图所示:
相关功能讲明如下:
1.3.
功能:插入一个单节或一个循环从对话窗口.(注此功能对大程序无效)
操作方式:在“程式編輯”画面下,按F3即可编辑一行循环,在游标目前的位置.
功能:在“程式編輯”画面下,做“搜尋”“置換”“行數搜尋”“拷貝行”“插入行”等动作.
操作方式:使用者能使用那个画面编辑更多的次功能.
1.3.2.4.1在“檔案編輯子功能”画面下的功能---“F1 :搜尋”
功能:字串搜寻.
操作方式:在“程式編輯”画面下,按F5“檔案編輯子功能”再按F1“搜尋”去查找字串,接着一对话窗口将跳出并要求使用者输入欲寻求字串,就如图所示,输入一字串之后,按F1键即可开始搜寻.
SYNTEC-新代系统指令功能
syntec6md数控系统说明书
syntec6md数控系统说明书1、参数修改:第一页面按显示屏下最右或左边按键,出现“参数设定”按键,找到要改的参数,需要输入密码时,输入参数密码“520”。
2、软限位检查:按机床行程检查机床软限位是否有效,确定机床软限位有效后,方可进行回零或其他操作。
#2401#2403#2405---机床正限位,#2402.#2404.#2406---机床负限位。
3.机床原点:软限位检查确定无误后,方可进行回零操作。
在选择“回零”模式,按各轴正向按键,机床回零(确定机床倍率开关不为0)。
4.刀库调整;调试换刀之前,必须重新确定刀库换刀点和主轴定位位置是否正确。
(为了安全,先断开控制刀库电机断路器)换刀参数:#2803Z轴第二参考点和#3409换刀Z轴安全高度,主轴定位---将主轴驱动器“U1-02”的数据输入到“A4-20”里。
排刀:将刀库转到“1号”刀杯,拍下“急停”,在“回零”模式下,同时按住“刀盘正转”和“刀盘反转”按键,此时,系统会显示“刀号复归完成”。
调试刀库需要移动Z轴时,将参数#3418改为1,可以手轮移动Z轴。
注意:刀库调试完成后,必须将参数#3418改为“0”。
5.四轴调整;M10四轴夹紧,M11四轴松开。
按键控制:AUX3按键B+为四轴正按键B-为四轴负按键。
6.机床刚性:“串列参数”--“Pn-100”位置环增益和“Pn-102”速度环增益。
注意:修改位置环增益和速度环增益时,三轴必须修改成一样的参数值,否者会影响机床精度。
7.机床反向间隙:参数#1241-#1260。
8.气压和润滑油:参数#3417=0时为正常状态。
#3417=1屏蔽气压报警,#3417=2屏蔽润滑油报警,#3417=3同时屏蔽气压和润滑油报警。
新代操作CNC
NDS数字编码开关使用说明2007年3月14日11:23:24 发布:sunlight版本更新记录项次更改内容纪录更改日期作者更改后版本01初版定稿2001/07/01V80新代车床控制器操作手册-2-目录第一单元车床控制器面板操作说明 (4)1.1SNC车床控制器功能树状图 (4)1.2萤幕部分 (5)1.3主功能画面 (6)1.3.1F1:机台设定画面 (7)1.3.1.1F1:座标切换 (8)1.3.1.2F2:1/2座标 (8)1.3.1.3F3:清除座标 (8)1.3.1.4F4:相对座标全部清除 (8)1.3.1.5F5:座标偏移量 (9)1.3.2F2:程式编辑画面 (10)1.3.2.1F1:插入循环 (11)1.3.2.2F2:删除行 (11)1.3.2.3F3:编辑循环 (12)1.3.2.4F5:档案编辑子功能 (13)1.3.2.5F7:教导 (17)1.3.2.6F4:图形模拟 (19)1.3.2.7F5:档案管理 (22)1.3.3F3:图形对话输入(仅有对920T) (26)1.3.4F4:执行加工画面 (27)1.3.4.1F1:座标显示 (27)1.3.4.2F2:图形调整 (28)1.3.4.3F3:MDI输入 (29)1.3.4.4F4:加工参数设定 (30)1.3.4.5F5:刀具设定 (31)1.3.4.6F8:工作记录 (32)1.3.5F5:警报显示画面 (33)1.3.5.1F1:现存警报 (33)1.3.5.2F2:历来警报 (33)1.3.5.3F5:储存警报 (34)1.3.6F6:参数设定 (35)1.3.6.1F1:回到第一页 (35)1.3.7F7:诊断功能 (36)1.3.7.1F1:PLC状态 (37)1.3.8F8:操作指引 (39)第二单元机械操作面板说明 (40)2.1第二面板操作功能说明 (40)新代车床控制器操作手册-3-2.1.1电源开 (40)2.1.2电源关 (40)2.1.3紧急停止 (40)2.1.4原点模式寻原点功能 (40)2.1.5手动连动模式 (40)2.1.6手动寸动模式 (41)2.1.7MPG寸动模式 (41)2.1.8自动加工模式 (41)2.1.9MDI加工模式 (42)2.1.10MPG模拟功能 (42)2.1.11程式空跑 (42)2.1.12单节执行 (43)2.1.13选择停止 (43)2.1.14选择跳跃 (43)2.1.15主轴控制 (44)2.1.16工作灯 (44)2.1.17加工液 (44)2.1.18工作台升 (44)2.1.19台面上升控制 (44)2.2文字键说明: (45)第三单元使用新代车床控制器900TE方法 (47)3.1手动功能(JOG,INC_JOG,MPG) (48)3.2原点复归 (49)3.3开启档案(编辑/软碟机/RS232) (50)3.4刀具设定(G40/G41/G42,G43/G44/G49) (51)3.5刀具长度量测(G43/G44/G49) (52)3.5.1Z轴刀具长度测量程序 (53)3.5.2X轴刀具长度测量程序 (54)3.5.3刀具磨耗设定 (55)3.5.4刀鼻设定: (56)3.6设定工作座标(G54..G59) (57)3.7手动资料输入(MDI) (58)3.8指定一个执行NC程式(自动) (59)3.9图形模拟 (60)3.10在新代控制器下检查NC程式 (61)3.11.1RS232功能 (62)3.11.2DNC功能 (64)3.11.3新代控制器软体取代DNC软体做RS232功能 (66)新代车床控制器操作手册-4-第一单元车床控制器面板操作说明1.1SNC车床控制器功能树状图座标切换1/2座标清除座标相对座标全部清除设定工件座标系统机台设定F1插入循环删除行编辑循环搜寻置换行数搜寻拷贝行插入行档案编辑子功能快速定位教导直线切削教导圆弧教导取消圆弧中点教导删除行教导步进连续放大缩小回复取消模拟参数设定图形模拟开启新档拷贝档案删除档案磁碟机输入输出至磁碟机RS232输入RS232输出档案管理程式编辑F2图形对话输入F3座标显示图形调整MDI输入加工参数设定刀具设定工作表单执行加工F4现在警报历来警报储存警报警报显示F5系统参数回到第一页操作设定参数设定F6PLCIBit PLCOBit PLCCBit PLCSBit PLCABit PLCRegister PLCTimer PLCCounter PLC状态系统资料公用变数状态软体安装系统备份本地语文安装目前语文备份系统管理诊断功能F7操作指引F8CNC车床新代车床控制器操作手册-5-1.2萤幕部分如下所示:本画面说明:(1)程式编号(2)标题(3)时间(4)日期(5)资料输入(6)提示(7)状态(8)功能键选择(1)(2)(3)(4)(5)(6)(7)Screen(8)新代车床控制器操作手册-6-1.3主功能画面下图为SNC车床控制器的主功能画面.SNC车床控制器之操作,系利用萤幕下方之F1F5功能键来操作,使用者仅须按下操作键盘上F1F5之功能键即可进入对应的次功能:新代车床控制器操作手册-7-1.3.1F1:机台设定画面显示现在位置的各种座标系统,并可用於相对座标系统的重新设定.进入本画面请按下主功能画面下的"F1机台设定".(注:当系统被启动这是最初的画面)本画面说明------X:X轴座标值.Y:Y轴座标值.Z:Z轴座标值.进给速率:每次切削时,指定刀具移动速度,单位为mm/min.主轴转速:主轴转速的RPM值.机械座标:(相对机台的座标)机台机械座标系统之现在位置,其系以机械座标显示於萤幕上.相对座标:相对座标系统之现在位置,其系以相对座标显示於萤幕上.绝对座标:(程式座标系统)程式原点设定座标系统之现在位置,其系以绝对座标显示於萤幕上.剩余距离:为表示执行刀座移动的指令中,刀座尚须要移动的距离,其正负号表示其移动的方向.新代车床控制器操作手册-8-相关功能说明如下:1.3.1.1F1:座标切换.功能:座标系统显示切换.操作方式:在"机台设定"画面,无论使用者何时按F1键,可切换显示四种座标系统的数值,且会以较大的字体显示在萤幕的左上方,如下图所示:1.3.1.2F2:1/2座标.功能:设定工件的中心点.操作方式:在"机台设定"画面,在讯息列显示输入X(或Y或Z),按下"F21/2座标",相对应座标的X轴(或Y轴或Z轴)即变成一半.1.3.1.3F3:清除座标.功能:相对座标之X轴(或Y轴或Z轴)座标值清除.(其余座标除外)操作方式:在"机台设定"画面下,在讯息列输入X(或Y或Z),按下"F3清除座标",相对座标的X轴(或Y轴或Z轴)即可清除.1.3.1.4F4:相对座标全部清除功能:相对座标XYZ轴座标值清除.(其余座标除外)操作方式:在"机台设定"画面下,按下"F4相对座标全部清除",可清除XYZ轴. 新代车床控制器操作手册-9-1.3.1.5F5:座标偏移量.功能:G54G59相对於机械座标的设定.操作方式:在"机台设定"画面下,按下"F5工作座标设定",出现画面如下图所示,再按下"F1机械座标自动设定",即可逐一设定G54G59相对於机械座标自动设定,(系统模式需为单节模式,即MDI模式)1."外部座标偏移":操作者能在同时设定所有的工作座标(G54…G59).2.假如使用者没有设定任何G54..G59在NC程式,则CNC控制器内定为G54. 新代车床控制器操作手册-10-1.3.2F2:程式编辑画面此功能键主要功能为档案管理,编辑档案.主画面提供全萤幕编辑能力,可利用游标移动键(↑,↓,←,→)选择欲编辑的位置.进入本画面请按下主功能画面的"F2程式编辑".如下图所示:新代车床控制器操作手册-11-相关功能说明如下:1.3.2.1F1:插入循环功能:插入一个单节或一个循环从对话视窗.操作方式:在"程式编辑"画面下,按下F1"插入行",即可在目前游标所在插入一行或一循环.(可参阅车床图形对话式(900TE)使用手册)1.3.2.2F2:删除行功能:删除目前游标所在的那一行.操作方式:在"程式编辑"画面下,按下"F2删除行",即可删除目前游标所在的那一行新代车床控制器操作手册-12-1.3.2.3F3:编辑循环功能:编辑本控制器已内建的单节或循环,从"输入对话视窗".操作方式:在"程式编辑"画面下,按F3即可编辑一行循环,在游标目前的位置.(可参阅车床图形对话式(900TE)使用手册)新代车床控制器操作手册-13-1.3.2.4F5:档案编辑子功能功能:在"程式编辑"画面下,做"搜寻""置换""行数搜寻""拷贝行""插入行"等动作.操作方式:使用者能使用这个画面编辑更多的次功能.新代车床控制器操作手册-14-1.3.2.4.1在"档案编辑子功能"画面下的功能---"F1:搜寻"功能:字串搜寻.目的:搜寻档案中的特定字串,以方便编辑或是确认档案中有此字串操作方式:1.在"程式编辑"画面下,按右键切换到下一层的功能键,再按F1"档案编辑子功能"(注:若为八个功能键则"档案编辑子功能"位於F5)2.再按"档案编辑子功能"中的F1"搜寻"寻找字串,此时一对话视窗将跳出并要求使用者去输入被寻找的字串,如下图所示3.键入被寻找的字串后按下F1"确定",系统会从游标所在处往下寻找出符合被置换的字串,并将游标停在该处新代车床控制器操作手册-15-1.3.2.4.2在"档案编辑子功能"画面下的功能---"F2:置换"功能:置换字串.目的:将使用者输入的字串取代档案中的特定字串操作方式:1.在"程式编辑"画面下,按右键切换到下一层的功能键,再按F1"档案编辑子功能"(注:若为八个功能键则"档案编辑子功能"位於F5)2.再按"档案编辑子功能"中的F2"置换"更换字串,此时一对话视窗将跳出并要求使用者去输入一被置换的字串和新的字串,如下图所示3.键入将被置换的字串和新的字串后按下F1"确定",系统会从游标所在处往下寻找出符合被置换的字串,并将游标停在该处4.此时可按下F1"置换"将该位置的字串以新字串取代,也可以按下F2"略过"不取代该字串,选择之后系统会自动再往下寻找符合的字串并等待确定置换5.按下F3"取消"则可停止置换功能新代车床控制器操作手册-16-1.3.2.4.3在"档案编辑子功能"画面下的功能---"F3:行数搜寻"功能:程式行数搜寻.目的:方便使用者直接跳到档案中的某一行浏览或是编辑操作方式:1.在"程式编辑"画面下,按右键切换到下一层的功能键,再按F1"档案编辑子功能"(注:若为八个功能键则"档案编辑子功能"位於F5)2.再按"档案编辑子功能"中的F3"行数搜寻",此时一对话视窗将跳出并要求使用者去输入欲寻找的行数,如下图所示3.键入要寻找的行数后按下F1"确定",系统会找到该行并将游标停在该行,如果输入行数超过档案所有行数,则系统会将游标停在最后一行1.3.2.4.4"档案编辑子功能"画面下的功能---"F4:拷贝行"功能:拷贝目前游标位置整行程式到下一行.操作方式:在"程式编辑"画面下,按F5"编辑"再按F4"拷贝行",把目前游标位置整行程式拷贝到下一行.1.3.2.4.5"编辑"画面下的功能---"F5:插入行"功能:在目前游标位置前插入一行程式操作方式:在"程式编辑"画面下,按F5"编辑"再按F5"插入行"即可插入新的一行程式.新代车床控制器操作手册-17-1.3.2.5F7:教导功能:教导现在的绝对值座标到NC程式.操作方式:在"程式编辑"画面下,按F7"教导"教导画面相关功能如下:1.3.2.5.1F1:快速定位教导功能:以现在的绝对值座标,加入"G00"程式到NC程式中.1.3.2.5.2F2:直线切削教导功能:以现在的绝对值座标,加入"G01"程式到NC程式中.1.3.2.5.3F3:圆弧教导功能:加入"G02"或"G03"码到NC程式.第一次按:按此功能键"圆弧教导",CNC自动填入圆弧中点的目前数值第二次按:按此功能键"圆弧教导",CNC自动计算G02或G03,并自动地将完整的程式填入NC程式.新代车床控制器操作手册-18-1.3.2.5.4F4:取消圆弧中点教导功能:在圆弧教导时,使用者可使用此键取消中点教导功能.1.3.2.5.5F5:删除行功能:当使用者使用教导功能,使用者能使用此"删除行"键去删除整行指令. 新代车床控制器操作手册-19-1.3.2.6F4:图形模拟功能:模拟工件程式能证明所编辑的程式是否正确.操作方式:在程式编辑画面下,按F4F7"图形模拟"相关功能说明如下:1.3.2.6.1F1:步进功能:模拟NC档,一个单节一个单节的检查加工程式.操作方式:在程式编辑画面下,按F7"图形模拟"接著按F1"步进",操作者能使用此功能去一个单节一个单节的检查NC程式.1.3.2.6.2F2:连续功能:模拟NC档一次.操作方式:在程式编辑画面下,按F7"图形模拟"然后按F2"连续",操作者能透过此功能去检查NC档加工整体的模拟图.新代车床控制器操作手册-20-1.3.2.6.3F3:放大缩小功能:放大缩小模拟图.操作方式:在程式编辑画面下,按F7然后再按F3,操作者能利用"←","↑","→","↓"游标去移动决定放大缩小范围的框框,接著使用"PageUp""PageDn"键去放大这个局部范围.1.3.2.6.4F5:回复功能:回复已被局部放大的模拟图形.1.3.2.6.5F6:取消功能:取消模拟动作.新代车床控制器操作手册-21-1.3.2.6.6F8:模拟参数设定功能:设定模拟参数模拟参数叙述:路径颜色:使用者能利用这个参数选择切削路径颜色游标颜色:使用者能利用这个参数选择切削点颜色绘图模式:使用者能利用这个参数选择模拟平面垂直/水平角:在XYZ绘图模式,使用者能利用这两个参数选择3D视角视窗范围:模式(0:模拟,1:直接画)0:当操作者切换其主萤幕到F4"执行加工",CNC将自动地模拟在萤幕中.1:当操作者切换其主萤幕到F4"执行加工",CNC不会自动地模拟在萤幕中,但是直接绘於切削游标中.X最小值/X最大值,Y最小值/Y最大值,Z最小值/Z最大值:在"直接画"模式,操作者可从这些参数设定绘图视窗;最好的方法:模拟后,使用位於萤幕上方的X,Y,Z范围.新代车床控制器操作手册-22-1.3.2.7F5:档案管理在程式编辑画面下,按F5就会显示下图,使用者能使用方向键(↑,↓)去选择档案来编辑,按【ENTER】键后,档案的内容将被显示在萤幕上.相关功能说明如下:1.3.2.7.1F1:开启新档操作方式:步骤1:按下"开启新档"一个对话式视窗将显示在萤幕中,键入新的档名接著按【ENTER】.步骤2:一个空的编辑画面将显示等待使用者键入新的程式.l.3.2.7.2F2:拷贝档案操作方式:按F2后,一个对话式视窗将显示在萤幕中,键入新的档名接著按【ENTER】,先前的档案将被拷贝以不同的档名存入硬碟.1.3.2.7.3F3:删除档案操作方式:从按(↑,↓)键选择一个档案删除,选择后将显示一个对话式视窗确认是否删除已被选择的档案.新代车床控制器操作手册-23-1.3.2.7.4F4:磁碟机输入功能:从磁碟机输入操作方式:插入一个磁片到软碟机接著按F4,从按(↑,↓,←,→)键选择一个档案,按【ENTER】从软碟片中输入一个档案.P.S.1.软碟片格式是ASCI码2.新代CNC也能接受*.ZIP格式,当从软碟片输入资料时,CNC也能自动地解压缩3.假如NC档太大,操作者也能使用更多的磁碟片输入NC档,分割一个大的档案到一些磁碟片,接著输入相同的档名的档案从磁碟片到硬碟机,操作者选择添加档案但是并不会复写,这是很容易安装大档案的方式4.假如操作者有安装乙太网路,更容易从网路安装大容量档案.1.3.2.7.5F5:输出至磁碟机功能:输出档案至磁碟机操作方式:从按(↑,↓,←,→)键选择一个档,接著按F5,之后在萤幕中出现一个对话式视窗,接著按【ENTER】键,确任这个操作.新代车床控制器操作手册-24-1.3.2.7.6F6:RS232输入/F7:RS232输出功能:使用RS232通讯功能去输入/输出NC档案操作方式:在提示对话框键入一个档名.新代车床控制器操作手册-25-1.3.2.7.7RS232通讯参数设定CNC参数设定从:3901到3929新代车床控制器操作手册-26-1.3.3F3:图形对话输入(仅有对920T)在主画面下,按"F3"键到开始输入对话框,如下图所示;使用者在提示对话框内键入必要的参数后,SNC车床就能立刻开始车削工件了.新代车床控制器操作手册-27-1.3.4F4:执行加工画面此功能键显示加工速度,加工时间和手动资料输入(MDI)以及加工中常用的资讯,如座标显示或范围,程式显示在执行中.进入本画面请按下主功能画面的"F4 执行加工画面".其各个功能键分别列述如下:1.3.4.1F1:座标显示功能:切换四大座标系统以及工件图形模拟路径显示与绝对座标之组合(绝对座标显示在左半边萤幕的右上角)操作方式:在"执行加工"画面下,按下F1"座标显示"键,即出现以下座标系统图形:新代车床控制器操作手册-28-1.3.4.2F2:图形调整相关功能说明如下:1.3.4.2.1F1:放大缩小功能:放大缩小工件图.操作方式:在"执行加工画面"下,按F2接著按F1,操作者能使用游标去移动放大缩小的框框,去选定欲放大的范围.1.3.4.2.2F2:回复功能:回复之前以被放大缩小的工件图形.操作方式:在"执行加工画面"下,按F2"图形调整"接著按F2"回复"1.3.4.2.3F5:模拟参数设定功能:设定模拟参数操作方式:在"执行加工画面"下,按F2"图形调整"接著按F5"模拟参数设定".新代车床控制器操作手册-29-1.3.4.3F3:MDI输入功能:手动资料输入操作方式:1.在"执行加工"画面下按F3,接著键入单行的G或M机能程式2.按F1(OK)确定执行输入的指令.3.接著键入的指令显示在右上角.4.压下机械面板上的【循环启动】开关,执行此单行指令.如下图所示:新代车床控制器操作手册-30-1.3.4.4F4:加工参数设定功能:设定工件数及需求工件数操作:从此萤幕使用者能设定所需求的工件数.1.当CNC执行到M02,M30,M99时,工件数将自动地加一.2.当工件数到达需求工件数,CNC就停止执行.新代车床控制器操作手册-31-1.3.4.5F5:刀具设定功能:设定刀具补偿,包含:刀具长度,刀具磨耗,刀鼻补偿.如下描述:操作方式:刀长:G43/G44刀具长度Hn补偿.刀长磨耗:刀具长度小尺寸调整.刀鼻:G41/G42刀鼻半径Dn补偿(非直径)操作步骤:1.主画面下按F4"操作设定"2.按下F5"刀具设定"3.F1"刀具磨耗"4.F2"刀具长度"5.F3"刀鼻"e"PageUp","PageDown","↑","↓","←","→"选择刀具号码和X,Y条件新代车床控制器操作手册-32-1.3.4.6F8:工作记录功能:这个表格能记录300组的执行加工档,对於终端的使用者去知道加工的历程很有帮助.新代车床控制器操作手册-33-1.3.5F5:警报显示画面警报显示是当系统运作过程中或工件程式执行中,发生一些错误以致系统无法继续执行时,系统会发出警告讯息,使用者可在"警报显示"的画面中了解发生警报的原因进行排除.进入本画面请按主功能画面下的"F5警报显示".如下图所示:相关功能说明如下:1.3.5.1F1:现存警报操作方式:在"警报显示"画面下,按下F1键可显示目前系统所发生的警报1.3.5.2F2:历来警报操作方式:在"警报显示"画面下,按下F2键可显示系统曾经所发生的警报.新代车床控制器操作手册-34-1.3.5.3F5:储存警报功能:储存警报档案.操作方式:在"警报显示"画面下,按下F5功能键即出现如下图,依照"储存警报"视窗的讯息指示动作,首先输入欲储存的档案名称(*alm),以游标移动键(←,→,↑,↓),选定磁碟机的所在后,按下【ENTER】,即可将曾经所发生的警报储存成档案(*.alm).新代车床控制器操作手册-35-1.3.6F6:参数设定在主画面下,按F6再接著按F1就会进入此功能.如下图所示:相关功能叙述如下:1.3.6.1F1:回到第一页功能:伺服系统的参数驱动,例如:伺服参数,机构参数,程式行程范围,最高加工速度等等..操作方式:当系统在手动资料输入(MDI)模式,使用者须要设定参数及状态栏还显示"未就绪"之前,按停止键,接著只要改变任何参数值,一定要重新启动系统始可生效.新代车床控制器操作手册-36-1.3.7F7:诊断功能这个画面提供使用者直接地使用记忆体范围,包括:参数检查,参数设定和NC对话式功能,其也能维修及除错控制器装置;在主画面中,按F6接著按F2就到这个功能,如下图所示:新代车床控制器操作手册-37-相关功能叙述如下:1.3.7.1F1:PLC状态功能:为了升级系统软体,或LADDER,系统参数…新代车床控制器操作手册-38-1.3.7.2F2:系统资料功能:1.3.7.3F3:公用变数状态1.3.7.4F2:系统管理新代车床控制器操作手册-39-1.3.8F8:操作指引假如使用者有一些关於SNC车床控制器的问题,除了使用操作手册外,使用者也能使用此功能寻求线上指引,在主功能画面下,按"F8"到线上寻求指引.新代车床控制器操作手册-40-第二单元机械操作面板说明2.1第二面板操作功能说明2.1.1电源开打开控制器电源,准备开始操作机械2.1.2电源关机器使用完后,关掉控制器电源2.1.3紧急停止在人员安全或机台操作发生安全顾虑时,压下此钮,机台所有机电控制会跳脱,此时,除了控制器尚有电源之外,伺服,主轴,加工液所有的重电皆跳脱以确保人员或机械的安全性.2.1.4原点模式寻原点功能说明:当CNC打开电源,必须做原点模式寻原点功能操作方式:1.由模式选择旋钮选择进入"原点模式"2.按机台运动方向控制键『X+,X-,Y+,Y-,Z+,Z-』C机械开始复归至原点2.1.5手动连动模式说明:使用者能藉由此模式,按"JOG"键来做机台移动.操作方式:1.模式选择旋钮选择进入"手动连动模式"2.按机台运动方向控制键『X+,X-,Y+,Y-,Z+,Z-』,机台将移动4.操作者能利用JOG%或G01%调整寸动切削量5.操作者按机台移动键和快速定位键"?"在同时,CNC机台将以"快速定位"的速度来移动6.操作者能利用G00%快速寸动切削量G00%:调整G00%(F0.25%.50%.100%)G01%:调整G01/G02/G03切削率%:新代车床控制器操作手册-41-2.1.6手动寸动模式说明:使用者能藉由此模式,按"JOG"键来做机台移动.操作方式:1.模式选钮选择"手动寸动模式".2.按机台移动键『X+,X-,Y+,Y-,Z+,Z-』,机台以固定的距离来移动.3.可藉由G00"旋钮开关"来调整固定移动的距离;移动的距离范围---*1:1um,*10:10um,*100:100um2.1.7MPG寸动模式说明:使用者能藉由此模式,旋转"MPG(移动手轮)"来做机台移动.操作方式:1.模式旋钮选择"MPG寸动模式"2.选择欲移动的轴从模式旋钮3.选择增量距离4.按机台移动键『X+,X-,Y+,Y-,Z+,Z-』,机台以固定的距离来移动;移动的距离范围---*1:1um,*10:10um,*100:100um,*1000:1000um2.1.8自动加工模式说明:可使用此功能自动执行NC程式操作方式:1.模式旋钮转至"自动加工模式".2.在原点复归后,自动加工模式始有效.3.设定工作座标(G54..G59),假如没有设定任何G54..G59在NC程式CNC 内定值为G54.4.到"刀具设定"设定刀具半径补偿及刀具长度补偿.5.按"起动"键,执行NC程式.6.假如必要情况,则按"紧急停止开关"开关暂停NC程式.新代车床控制器操作手册-42-2.1.9MDI加工模式说明:可用此功能执行单节程式,而不用去执行NC程式.操作方式:1.模式旋钮转至"MDI加工模式"2.在原点复归后,MDI加工模式始有效.3.在主画面下选择F4"执行加工画面".4.按下F3"MDI输入",萤幕中将显示一个对话框.5.在对话框键入资料后,按"ENTER"键输入资料.6.按"起动"键,执行MDI单节程式.7.假如目前单节程式语法正确,程式随著程式的执行而从萤幕上消失.2.1.10MPG模拟功能说明:可使用此功能检查NC程式操作方式:1.模式旋钮转至"自动模式".2.按"MPG模拟功能"按键,此按键灯"亮".3.按"起动"键,执行NC程式.C将改变机械状态从"就绪"变为"加工中"5.机器本身一直保持没有移动6.可旋转"旋转手轮"来执行NC程式.7.MPG(旋转手轮)旋转越快,机械移动速度越快.8.MPG(旋转手轮)停止,CNC机器本身也跟著停止.9.此功能可立即得知程式"能"/"不能"加工.P.S.此功能很人性化的辅助使用者去检查程式.2.1.11程式空跑说明:本功能为检查NC程式操作方式:1.模式旋钮转至"自动模式"2.按"程式空跑"按键,此按键灯"亮".3.按"起动"键,执行NC程式.C将改变机械状态,从"就绪"变为"加工中"5.此功能可立即得知程式"能"/"不能"加工.新代车床控制器操作手册-43-2.1.12单节执行说明:可使用此功能检查NC程式操作方式:1.模式旋钮转至"自动模式"2.按"单节执行"键,其讯号灯将"亮"3.按"起动"键,执行NC程式.C将执行NC程式,但是只有执行一个单节就停止C将改变机械状态,从"加工中"变为"暂停"6.再次按下"起动",则CNC将继续执行到下一单节.7.此功能针对使用者去将程式一个单节一个单节的检查.2.1.13选择停止说明:可利用此功能设定NC程式中的M01是否停止.操作方式:1.模式旋钮转至"自动模式"2.按"选择停止"键,其讯号灯将"亮"3.按"起动"键,执行NC程式.4.当CNC执行程式中有"M01"时,CNC将停止.C将改变机械状态从"加工中"变为"暂停"6.此功能使用於换刀及工件检查.2.1.14选择跳跃说明:可使用此功能设定机器执行到"/"该行是否执行或省略跳过. 操作方式:1.模式旋钮转至"自动模式"2.按"选择跳跃"键,其讯号灯将"亮"3.按"起动"键,执行NC程式.4.当CNC执行到含有"/"符号的单节,CNC将自动跳过此单节.5.假如此键没有按,CNC将会执行此单节.新代车床控制器操作手册-44-2.1.15主轴控制主轴正转(CW)主轴停止主轴反转(CCW)主轴寸动:主轴转动时,按本键,主轴速度降为寸动速度2.1.16工作灯开/关工作灯用2.1.17加工液开/关加工液用2.1.18工作台升2.1.19台面上升控制新代车床控制器操作手册-45-2.2文字键说明:AZ:位置键,共有26个按键,用於指令位置.09:数字键,用於输入资料.DEL:用於程式编辑时,消除字语.INS:用於程式编辑时,插入字语.。