
各类工程图技术要求
各类工程图技术要求[各类工程图技术要求;一、一般技术要求;制件去除表面氧化皮;;制件不得有划痕、擦伤等损伤零件表面的缺陷;去除毛;未注倒角均为0.5×45%%d;未注越程槽均为1;二、未注公差技术要求(金属件);未注公差尺寸的极限偏差按GB/T1804-m;未;三、表面处理技术要求;表面镀白(黑)锌处理;表面喷漆(喷塑)处理;表面;表面滚花,直纹(网纹)m=0.4GB/T640]一、一般技术要求制件去除表面氧化皮;制件不得有划痕、擦伤等损伤零件表面的缺陷;去除毛刺飞边;锐角倒钝;未注倒角均为0.5×45%%d;未注越程槽均为1.2×0.3;表面平整无毛刺;二、未注公差技术要求(金属件)未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;未注长度尺寸允许偏差±0.5;三、表面处理技术要求表面镀白(黑)锌处理;表面喷漆(喷塑)处理;表面发黑处理;表面电泳处理;表面镀铬处理;表面抛光处理;表面滚花,直纹(网纹)m=0.4 GB/T 6403.3;四、热处理技术要求制件氮化450-480HV;制件毛坯须调质处理220-260HB;制件调质处理30-35HRC;制件高频淬火45~50HRC;制件渗碳处理,深度>0.1;制件进行高温回火处理;制件整体淬火40-45HRC;五、铸件技术要求1、压铸件技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;未注倒角均为0.5×45%%d;未注壁厚2.5;未注筋板1.5~2;未注过渡圆角R0.5-R2;未注脱模斜度≤1%%d;制件饱满光洁、无气孔、缩松、裂纹、夹渣、缺料等缺陷;各脱模顶料推杆压痕均应低于该制件表面0.2;制件要求符合GB/T 15114《铝合金压铸件》标准规定;表面喷漆(喷塑)处理,不得污染到已加工表面;加工表面在表面处理后加工,加工后涂油保护;未注尺寸参照三维造型;制件表面处理及其它要求按客户定;2、砂型铸造技术要求未注铸造圆角R5-10;铸件应彻底清砂,浇冒口应清除平整;铸件需人工时效;铸件不得有砂眼、气孔、缩松、裂纹等缺陷;粗加工后应再次进行人工时效;不加工表面涂底漆;六、冲压件技术要求制件未注公差尺寸的极限偏差按GB/T 15055-m;制件未注形位公差按GB/T 13916-2级;制件不得有裂纹或缺损;制件表面平整,不得有沟痕、碰伤等损坏表面,降低强度及寿命的缺陷;去除边角毛刺;表面处理:七、塑料件技术要求未注公差尺寸的极限偏差按GB/T 14486-MT6级;制件应饱满光整、色泽均匀;无缩痕、裂纹、银丝等缺陷;浇口、溢边修剪后飞边≤0.3,且不得伤及本体;未注壁厚3;未注筋板1.5~2;表面打光(喷砂)处理;未注过渡圆角取R0.3~R1,脱模斜度≤0.3%%d;各脱模顶料推杆压痕均应低于该制件表面0.2;与对应装配结合面外形配合错位≤0.5;制件应进行时效处理;制件机械强度须符合GB 3883.1标准规定;制件内腔表面打上材料标记和回收标志;未注尺寸参照三维造型;制件表面处理及其它要求由客户定;八、焊接件技术要求未注公差线性及角度尺寸的极限偏差均按GB/T 19804-B级;未注形位公差按GB/T 19804-F级;焊缝应均匀平整,焊渣清理干净;焊缝应焊透,不得烧穿及产生裂纹等影响机械性能的缺陷;九、各类零、部件技术要求1、齿轮(齿轴)技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;制件毛坯须调质220~260HB;制件材料的化学成分和力学性能应符合GB/T 3077的规定;齿面接触斑点:按齿高不小于40%,按齿长不小于50%;齿面高频淬火回火至49-52HRC;制件表面不应有锈迹、裂纹、灼伤等影响使用寿命的伤痕及缺陷;最终工序热处理表面不得有氧化皮;2、一般轴芯(无铣齿)技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;未注倒角均为0.5×45%%d;未注越程槽均为1.2×0.3;制件毛坯须调质220~260HB;尺寸%%c 档车正反两条螺旋槽,螺距10,深0.4;螺纹表面不允许有磕碰、乱扣、毛刺等缺陷;热处理:表面处理:3、包轴毛坯(一次成型)技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;绝缘层应饱满光洁,无裂纹、气孔、缺料、杂质等缺陷;包轴毛坯:绝缘层%%c 档(注:指冲片配合档)与轴芯间应能承受50Hz,实际正弦波电压2500V历时1min不击穿,其余绝缘层档3750V历时1min不击穿;一次成型:铁芯与轴芯间应能承受50Hz,实际正弦波电压2500V历时1min不击穿,其余绝缘层档3750V历时1min不击穿;4、包轴(加工)技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;塑层应饱满光洁,无裂纹、气孔、缺料、杂质等缺陷;塑层%%c 档(注:指冲片配合档)与轴芯间应能承受50Hz,实际正弦波电压2500V 历时1min不击穿,其余塑层档3750V历时1min不击穿;制件磨加工后应烘干除水处理;未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;绕组接线按转子绕线原理图;绕组绝缘漆应均匀充满绕组并充分固化,漆膜应均匀无气泡或裂痕;云母槽开深0.8~1,槽宽0.6,槽内不得残留云母片;绕组冷态绝缘电阻不低于50MΩ;装风叶后校动平衡,其精度应不低于G6.3级;去重不允许有冲片铣穿、残缺现象;铁芯外圆不加工,绝缘漆不得高出铁芯外圆,并不得有明显积瘤;铁芯与轴芯间应能承受50Hz,实际正弦波电压2500V,1min不击穿;绕组与铁芯间应能承受50Hz,实际正弦波电压1250V,1min不击穿;匝间绝缘应能承受1000Hz,峰值为2100V,历时3s不击穿;换向器与轴芯间应能承受50Hz,实际正弦波电压3750V,1min不击穿;应去除铁屑、铜粉、油污等杂质;铁芯外圆应涂透明淡金水防锈处理;6、定子技术要求绕组绕制整齐无松散;引线接头应牢固可靠且充分绝缘;绕组与铁芯间应能承受50Hz,实际正弦波电压1250V历时1min不击穿;匝间绝缘应能承受1000Hz,峰值为2100V,历时3s不击穿;绕组绝缘漆应均匀充满绕组并充分固化,漆膜应均匀无气泡或积瘤;铁芯表面不得有明显绝缘漆;7、定、转子铁芯技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;冲片叠装应紧密可靠,片间无夹杂,表面及槽内无污物和油渍;冲片按同一冲制方向压装;冲片齿槽口整齐与转轴平行,误差不大于0.5;铁芯两端弹开度不大于0.5;8、定、转子冲片技术要求制件未注公差尺寸的极限偏差按GB/T 15055-m;制件未注形位公差按GB/T 13916-2级;制件应表面平整,完整无缺料;尖角处允许用R0.3过渡;制件毛刺不大于0.05(注:高速冲时不大于0.02);制件应不含油脂,剪切油不能用机油;表面不得有划痕、折痕;裁边不起毛;10、换向器技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;外观完整,表面光滑,应无裂纹、毛刺、锈蚀、气孔、夹杂等缺陷;绝缘电阻:室温下内孔与换向片之间大于50MΩ;云母片厚度取0.5;换向片对换向器轴线偏斜度不大于云母片厚度的1/3;介电强度:片间承受频率50Hz,泄露电流为0.1mA,实际正弦波电压600V历时1s不击穿;换向片与内孔轴芯间承受频率50Hz,泄露电流为0.25mA,实际正弦波电压3750V历时1min不击穿;试验与检验应符合JB/T 10107《电动工具换向器》标准要求;11、电缆线技术要求电缆线长度尺寸指工具电缆出口至插头的导线部分,不包括插头和插脚;软电缆应符合GB/T 5013《额定电压450V/750V及以下橡皮绝缘电缆》标准要求;聚氯乙烯电缆应符合GB/T 5023《额定电压450V/750V及以下聚氯乙烯绝缘电缆》标准要求;插脚与可触及插头表面的绝缘应能承受50Hz,实际正弦波电压3750V历时1min 不击穿;制件还应符合GB 1002《家用和类似用途单相插头插座型式、基本参数和尺寸》和GB 2099《家用和类似用途插头插座》标准要求;12、开关技术要求未注公差尺寸的极限偏差按SJ/T 10628-7级;除本图要求的外形尺寸、功能、图形、文字外,试验和检验均应符合GB/T 22692《电动工具开关》标准要求;开关的使用性能应保证5万次无故障正常使用;13、电缆护套技术要求未注公差尺寸的极限偏差按GB/T 3672.1-2级;未注形位公差按GB/T 3672.2-M 级;制件不得有缺料、破裂等缺陷。
制件应厚度均匀,色泽纯正,外表光洁无污渍、飞边;制件应按JB/T 9605《电动工具电源线护套》进行抗弯试验2万次后不得有裂纹或撕裂等缺陷;制件应能承受50Hz;实际正弦波电压2500V历时1min不击穿;14、碳刷技术要求未注公差尺寸的极限偏差按GB/T 1804-m;未注形位公差按GB/T 1184-K;刷体四边应倒角0.5×45%%d;刷辫与碳刷铜片焊接可靠,刷辫受力均匀,脱线率小于1%,若用锡焊则焊点应不高于铜片表面,且不得用腐蚀性焊剂;刷辫与碳刷体应用铜粉针压深埋固定,埋入深度应≥3;无冲击状态脱出力应≥50N;刷辫应用TSR型软铜绞线;15、电容技术要求未注公差尺寸的极限偏差按SJ/T 10628-7级;外观应无可见损伤,标记清晰;标称电容量最大允许偏差为±20%;试验和检验均应符合GB/T 14472《电子设备用固定电容器第14部分抑制电源电磁干扰用固定电容器》标准要求;16、电感技术要求制件应无可见损伤;标称电感量最大允许偏差为±25%;试验和检验均应符合GB/T 16513《抑制射频干扰固定电感器第2部分试验方法和一般要求的选择》标准要求;。
机械加工图纸标注法以和常见问题和要求内容

R1.5
其余 25 1.6 1×45º
1×45º 55
8 +0.036
0
23
0
194 -0.3 400
1:1 3×1 R0.5
15
23
20
32
95
技术要求
1.调质220~250HB; 2.未注圆角R1.5。
轴
制图 审核
材料 45 比例
数量 1 图号
轮盘类零件尺寸标注及分析
径向 以回 转轴 线为 尺寸 基准
在同一图样中同类图线的宽度应基本一致, 虚线、细点划线及双点划线的线段长度和间隔应 各自大致相等。粗线的宽度d应按照图的大小和 复杂程度,在0.5~2mm之间选择,细线的宽度约 为d/2。
注意事项
(1) 同一图样上,同类图线宽度应一致。 (2) 图线与图线相交时,应该是画线相交。只 有当细虚线处于粗实线的延长线上时,为表明 可见与不可见轮廓的界线,应留出间隙。若各 种图线重合,应按粗实线、点划线、虚线的先 后顺序选用线型。 (3) 画圆时,中心线超出轮廓线3~5mm。当圆 太小时,可用细实线代替点画线。
2、尺寸基准
基准是指零件在机器中或在加工、测量时计量尺寸的起点。 即基准是一些点、线、面,用以确定零件在机器、部件中 的位置或加工时在机床上的位置,从这一方面分,基准有 设计基准和工艺基准;从另一方面,基准又分为主要基准 和辅助基准
面基准:主要加工面、零件的结合面、 对称中心面、 端面、轴肩。
线基准:孔轴的中心线、 对称中心线。
五、工程图的尺寸标法及注意事项
应用举例:分析图中尺寸标注错误,并正确标注
分析:主要考察尺寸线与尺寸界线的区别。尺寸线不能用其他图 线代替,也不得与其他图线重合或画在其他图线的延长线上,尺 寸线与所标注的线段平行,而尺寸界线由图形的轮廓线、轴线或 对称中心线处引出,也可直接利用它们作尺寸界线。 3、尺寸线终端
GBT 18229-2000 CAD工程制图规则

中规定的设计程序及图形表示的
工程图的基本画法
在 工程制图中应遵守
和
中的有关要求
工程图中视图的选择
表示物体信息量最多的那个视图应作为主视图 通常是物体的工作位置或加工位置或安装位置 当
需要其他视图时 应按下述基本原则选取
在明确表示物体的前提下 使数量为最小
尽量避免使用虚线表达物体的轮廓及棱线
避免不必要的细节重复
工程图中的字体选用范围见表 表
汉字字型
国家标准号
字体文件名
应用范围
长仿宋体
图中标注及说明的汉字 标题栏 明细栏等
单线宋体 宋体
仿宋体 楷体 黑体
大标题 小标题 图册封面 目录清单 标题 栏中设计单位名称 图样名称 工程名称 地形 图等
图线 工程图中所用的图线 应遵照 工程图中的基本线型见表
中的有关规定 表
液体材料
气体材料
名称 非金属材料 除普通砖外
混凝土
木质件
透明材料
投影法
正投影法 正投影的基本方法 工程图中表示一个物体可有六个基本投影方向 相应的六个基本的投影平面分别垂直于六个
基本投影方向 通过投影所得到视图及名称见表 物体在基本投影面上的投影称为基本视图 表
投影方向
方向代号
方向
视图名称
自前方投影
本标准主要起草单位 机械科学研究院 中国标准化与信息分类编码研究所 中国建筑科学研究院
全国电气文件编制与图形符号标准化技术委员会
本标准主要起草人 杨东拜 强毅 王平 方天培 李世林 侯颖
中华人民共和国国家标准 工程制图规则
范围
本标准规定了用计算机绘制工程图的基本规则 本标准适用于机械 电气 建筑等领域的工程制图以及相关文件
机械制图与技术制图标准
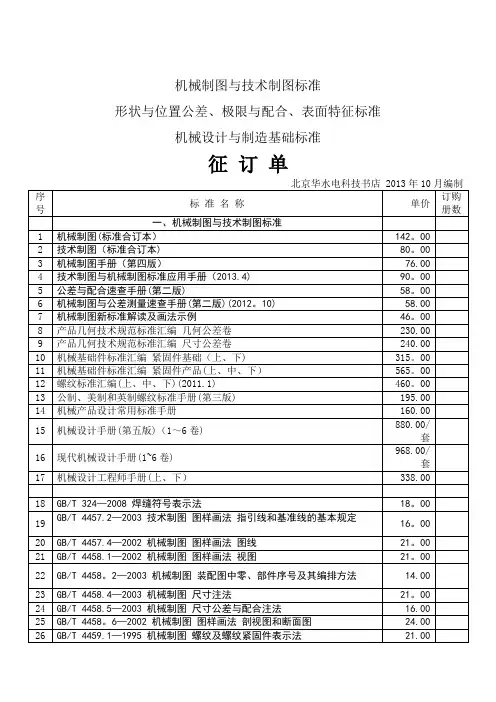
112
GB/T 4096—2001 产品几何量技术规范(GPS)棱体的角度与斜度系列
16.00
113
GB/T 5371-2004 极限与配合 过盈配合的计算和选用
15.00
114
GB/T 5847-2004 尺寸链 计算方法
18.00
115
GB/T 11334—2005 产品几何量技术规范(GPS) 圆锥公差
48.00
120
GB/T 1184-1996 形状和位置公差 未注公差值
21.00
121
GB/T 1958-2004 产品几何量技术规范(GPS) 形状和位置公差 检测规定
52。00
122
GB/T 4249—2009 产品几何技术规范(GPS) 公差原则
16。00
123
GB/T 4380-2004 圆度误差的评定 两点、三点法
14.00
83
GB/T 16722.4—2008 技术产品文件 计算机辅助技术信息处理 文件管理与检索系统
16。00
84
GB/T 16948—97 技术产品文件 词汇 投影法术语
21。00
85
GB/T 18594-2001 技术产品文件 字体 拉丁字母、数字和符号的CAD字体
28。00
86
GB/T 18617.1-2002 技术产品文件 CAD图层的组织和命名 第1部分:概述与原则
30。00
99
GB/T 16900—2008 图形符号表示规则 总则
14.00
100
GB/T 16901。1—2008 技术文件用图形符号表示规则 第1部分:基本规则
18。00
101
GB/T 16901.2—2000 图形符号表示规则 产品技术文件用图形符号 第2部分:图形符号(包括基准符号库中的图形符号)的计算机电子文件格式规范及其交换要求
图纸标注常见问题和要求国家标准新版

(3)叉架类零件
叉架类零件的结构形状比较复杂,常带有倾斜 或弯曲的结构,通常以其工作位置作为主视图的安 放位置。
(4)箱体类零件
箱体类零件包括机座、箱体或机壳等。
精选ppt
3) 图样中所标注的尺寸为该图样所示机件的最后完工尺寸, 否则应另加说明。
4)机件的每一尺寸,一般只标注一次,并应标注在反映该结 构最清楚的图形上。
5)常用的尺寸注法符号和缩精写选p词pt 见表1-7。
表1-7 常用的尺寸注法符号和缩写词
名称
符号或缩写词
名称
直径
φ
45°倒角
半径
R
深度
球直径
Sφ
沉孔或锪平
一个意思, 这是零件的一种工艺结构。 在GB/T4458.4-2003《机械制图 尺寸注法》中关于倒角5.9条是这样规定的:
45°的倒角可标注成C2的样式,非45°倒角应在图上单独标出角度,并 单独标出长度,而不能标成2×30°的样式。
精选ppt
七、零件表达方案的选择
为了把零件内、外结构和形状正确、完整、清晰地 表达出来,又能使读图方便、绘图简便,必须通过 读零件的了解,认真考虑主视图的选择和其它视图 的数量、画法,并且对零件表达的合理程度会随着 工作经验的积累而逐步提高。
线重合或画在其他图线的延长线上,尺寸线与所标注 的线段平行。(注意与尺项
应用举例:分析图中尺寸标注错误,并正确标注
分析:主要考察尺寸线与尺寸界线的区别。尺寸线不能用其他图 线代替,也不得与其他图线重合或画在其他图线的延长线上,尺 寸线与所标注的线段平行,而尺寸界线由图形的轮廓线、轴线或 对称中心线处引出,也可直接利用它们作尺寸界线。 3、尺寸线终端
工程图设计规范

1.目的本标准规定了结构设计中对2D文档的要求,以便保持2D图之一致性统一性,提升设计品质2.范畴本标准适用于科尔设计有限公司所有产品3.定义3.1零件:不采用任何装配工序由同一种名称和牌号的材料加工而成的单一成品;3.2部件:是用装配工序把组成部分(零件、分部件)连接(螺纹连接、铰接、焊接、热压、粘结)而成的成品3.3整件:是用装配工序把组成部分(零件、部件)连接而成的成品。
整件是级别最高的部件3.4通用件:是在不同类型或同类型不同规格的产品中互换的零、部件4.图样基本要求4.1总则4.1.1 图样必须按照有关制图的国家标准及其它标准或规定绘制,达到正确、完整、统一、清晰4.1.2 图样上名词、术语、代号、文字、图形符号及结构要素,均应符合有关标准或规定。
4.1.3 计量单位符合国标,并约定表示物理量数值的阿拉伯数字后写上国际单位符号。
4.1.4 图样上的视图与技术要求合起来,应能表明产品和零、部件的结构、轮廓及制造、检验时所必须的技术依据4.1.5 图样在能清楚表达产品和零、部件的结构、轮廓、尺寸及各部分相互关系的前提下,视图的数量应尽量少4.1.6 图样上的产品及零、部件名称,应符合有关标准或规定,如无规定时,尽量简短、确切,若该名称在其它相关技术文件上出现时,应完全一致4.1.7 约定采用第三视角画法,当客户有特别说明时,可以采用第一视角画法4.2 零件图的要求零件图是制造与检验零件用的图样,应包括必要的数据和技术要求。
4.2.1 每个专用零件图应绘制单独零件图样4.2.2 材料和零件组成一体时(如双色注塑),其附属在零件上的成形材料,可以在技术要求里说明4.2.3 零件图一般根据装配时所需要的形状、尺寸和表面粗糙度绘制。
零件在装配过程中加工的尺寸,应标注在装配图上,如必须在零件图中标注时,应在有关尺寸旁注明“配作”等字样或在技术要求中说明。
装配尺寸链的补偿量,一般标注在有关零件图上4.2.4 两个相互对称的零件,一般应分别绘制图样4.2.5 必须整体加工的成对或成组使用而又相同的分切零件,允许视为一个零件绘制在一张图样上,标注一个代号,视图上分切处的连线,用粗实线连接4.2.6 单个使用而采取整体加工比较合理的零件,在视图中一般可用双点划线表示零件以外的整体部分。
工程图绘图标准分解
一目的规范公司内部制图标准,完善公司文件系统。
二适用范围适用于惠州市阿图达机电有限公司所有工程类图纸。
三权责3.1 此文件为规范性文件,新制图纸必须按照此标准执行;3.2 研发中心负责《工程图绘图标准》的维护与变更工作;3.3 图纸设计人员必须按此标准制作、修改图纸;3.4 图纸审批人员必须监察图纸是否符合《工程图绘图标准》;3.5 《工程图绘图标准》文件为惠州市阿图达机电有限公司受控文件,未经批准,不得翻印,违者必究。
四定义图号:按照公司《WI-RD-03 工程图档编码命名规则》进行零部件图号的编码。
五作业内容目录第一章图幅及格式、标题和明细栏 2第二章比例3第三章图线3第四章字体5第五章尺寸标注6第六章图样画法10第七章装配的零部件标号及明细栏 1 2第八章绘图指引13第九章工程图纸的折叠方法14第十章结束语15第一章图幅及格式、标题和明细栏图幅及格式本司沿用国标GB/T-14689-2008标准,标题及明细栏本公司沿用GB/T 10609.1-2008、GB/T 10609.2-2009标准,并根据本公司实际情况,制作出适合本公司的通用图幅样板,通用图幅为A3、A4。
标题栏和明细栏、图幅以DWT格式为样,高宽距已定。
并以此为标准模板。
注意:1、上图中,注释内容在图档完成之前需填写完整,材料项可根据实际情况填写或备注,修改项目修改时填写。
2、根据所制零部件材料种类加工工艺不同,选用不同的对像之模板,以对应相关行业公差范围(塑胶件、冲压件等)。
3、对于不适用附栏之常规公差的图形,可将附栏常用公差打X划除。
第二章比例比例——图样中机件要素的线性尺寸与实际机件相应要素的线性尺寸之比。
本司沿用国标GB/T-14690-1993标准,参阅《机械设计手册》第一卷第二篇第一章(表2-1-2)强调:1、比例规范化,不可随意确定,按照表2-1-2选取。
2、画图时应尽量采用1:1的比例(即原值比例)画图,以便直接从图样中看出机件的真实大小。
QC工程图编写规范
QC工程图编写规范QC工程图编写规范1目的规定了检查课受入检查业务的QC工程图的作成方法。
2适用范围适用于检查课实施的业务(纳品接收、量产品检查、验收)。
3QC工程图的作成QC工程图基于初期流动规程,根据需要作成。
(1)作成部门QC工程图的作成部门是受入检查部门。
QC工程图的作成业务由核心小组作成,其承认由核心小组的组长承认。
内容的责任者是作成部门的部门领导。
受入检查的核心小组:检查课技术员(2)作成时期量产试作前完成。
·量产试作阶段:试作品完了后的量产前的寸法、性能检查明细·量产阶段:量产时的寸法、性能检查的明细4QC工程图的内容除了客户指定,如果具备了以下内容,QC工程图的样式由作成部门自己决定。
(1)工程①工程号/工程名/作业内容记载检查工程的作业名、内容,给工程编号。
工程号要带着工程图,工程图记号如下表。
②设备/治具要记录列出的工程使用的主要设备的名称。
(2)管理特性①制品特性为了使部品满足仕样要求,要记录管理的项目。
②工程特性为了满足制品特性,要记录作为一个工程的管理项目。
③特别特性记载了顾客要求的安全、法规的适合性和特别管理需要的项目。
受入检查时,确认图面上的记载内容后进行检查。
(3)管理方法①管理值要记载针对管理项目规定的判定基准。
②测定方法简单记载了各管理项目的测定方法。
③试样(量、周期)记载了针对各管理特性的抽样大小和频度。
④管理方法简单记载了管理工程的方法。
⑤实施者记载了实施担当者的职务。
⑥对应计划记载了发生不具合时和发生超出管理值时必须要处置的内容。
需要联络地址时,要记载联络地址。
另外,如果有具体的手顺书等,最好写上它的名称。
(4)标题部①工程名·量产试作阶段:试作品完了后的量产前的寸法、性能检查明细。
工程图纸绘制规范
1.目的本文件规定了上海奔腾企业(集团)有限公司,工程图绘制的方法和要求,以保证本公司工程图的规范和统一、正确。
2.适用范围:本文件的规定适用于本公司所有工程图绘制。
3.职责3.1技术中心研发部负责制定本公司所有工程图绘制的方法和要求。
3.2技术中心管理室负责按此文件要求对本公司所有工程图的标准化确认。
3.3其他各部门负责按此文件要求绘制本公司工程图。
4.图纸要求4.1图纸的构成:图纸由以下几部分构成,缺一不可:①图框②标题栏③零件明细表(组装图和爆炸图)④图面内容⑤技术要求。
4.2图框的选用:必须选用统一的标准图框。
根据图面大小采用合适的A2、A3、A4图框,视图统一采用第一角画法。
左上角注明图纸版本号,右下角注明图幅大小。
打印时不得放大或缩小打印。
4.3图纸中的文字用“T 访宋GB2312”、标注尺寸数字的高度为3.5mm,其余的除标准图框中的文字以外的的文字“技术要求”字高为一律为5mm。
“技术内容用”字高为一律为3.5mm。
4.4图纸的修改:按照要求划改,保留原尺寸。
版本由阶段标记如“B/0→B/1”,依次往后,并在标题栏注明修改内容及日期。
4.5图纸上的零件名与零件编号一定要与BOM上一致,在标题栏注明零件的材质、处理、加工方法。
4.6图纸的发放:图纸审批完后交由管理室备案,由管理室发往相关部门文控员并收回旧版本图。
5.受控尺寸的概念及标注5.1每一张零件图均需标上受控尺寸。
5.2受控尺寸:零件与零件之间的配合关系能影响到装配性能的相关尺寸,同时作为检验部门为来料检验时需要严格控制的尺寸,质检员易于测量的尺寸,称为受控尺寸。
5.3,并且受控尺寸必须标明尺寸的公差范围。
5. 4受控尺寸公差范围的提出依据:①根据零件之间的配合关系;②根据工艺水平;③根据此尺寸与其它零件间影响配合关系的关键尺寸的比例关系。
(注塑件需在试作过程中根据试模的情况作出调整)6.图纸的技术要求6.1零件的技术要求对内是针对检验部门的一个检验标准,对外是作为物料供应商的一个产品质量标准,因此设计、制图人员根据公司的质量标准或者客户的要求在图纸上必须明确相关的技术要求。
建筑制图国家标准及其基本规定
图1-5
三、圆规、分规
作用 圆规是画圆及圆弧的工具。 分规是用来量取尺寸和分割线段的工具。
圆规用法 1、圆规的铅芯应磨削成约65度 的斜面。 2、使用圆规时,将针尖调整得略长于铅芯头。 3、用圆规画圆或圆弧时,一般从圆的中心线 开始,顺时针方向转动圆弧,同时使圆规往前 进方向稍作倾斜,圆或圆弧应一次画完。
1、 将直尺(或三角板)放在直线AB和CD之间摆动,使刻 度0与5分别落在AB与CD 上,在图中记下1,2,3,4各分点的 位置;2、 过各分点作AB(或CD)的平行线,即完成作图。
(三)作圆内接正多边形
作圆内接正五边形
D
A N
M
B
C
作圆内接任意多边形(七边形 )
A 1 2 3 N 4 5 6 B
(d) 标题栏
(e) 会签栏
校名
制图 审核 (日期) (日期)
班级 学号
图号 成绩
(d) 制图作业用的标题栏
三、比例与图名
图样的比例,应为图形与实物相对应的线性尺 寸之比,比例的大小指比值的大小,如1:50比 1:100大。画图,多用缩小的比例绘制在图上 。 比例写在图名右侧,比图名字号小一号 或两号 图名下画一横粗线,粗度不粗于本图纸 所画图 形 中粗实线,横线的长度应以所写的文字所占 长短为准,不能任意画长。 当一张图纸中的各图只用一种比例时,也可把 该比例单独书写在图纸标题栏内。
错误
正确
提示
长尺寸在外,短尺寸在内。
错误
正确
提示
不能用尺寸界线作为尺寸线。
错误
正确
提示
轮廓线、中心线可以作为尺寸界线, 但不能用作尺寸线。
(五)半径、直径、球的尺寸标注 1、半径尺寸线应一端指向圆弧,另一端通 向圆心或对准圆心。直径尺寸线则通过圆心或对 准圆心。 2、标注半径、直径或球的尺寸时,尺寸线 应画上箭头 。 3、半径数字、直径数字仍要沿着半径尺寸 线或直径尺寸线来注写。当图形较小,注写尺寸 数字及符号的地位不够时,也可以引出注写。 4、半径数字前应加写拉丁字母 R 直径数字 前应加注直径符号Φ。注写球的半径时,在半径
Solidworks工程图添加技术要求方法
Solid w orks 工程图添加技术要求方法
这两天做图写技术要求,发现太罗嗦,而且大多都是重复性的,所以上网找教程学习,但是没有发现比较详细的这类教程,固通过参考和自我摸索,总结出此教程,希望能够减少大家的工作量,提高设计效率。
1、 建立模板文件夹
2、 制作模板
2、在任意位置添加一个注释。
这样的一个技术要求就做好了,把常用的技术要求都写入库,注意要添加自动编号。
也可把相类似的写在一起,不过都要求自动编号。
这样插入的时候才能自动编号。
3、
1、直接把要求的技术条件
从库中拖到工程图中。
拖动
完成按E SC或取消。
完成。