
淬火介质冷却曲线的判读和评价
淬火介质冷却曲线的判读和评价
1995年5月1日,国际标准组织(ISO)颁布了淬火油冷却特性测定方法《Industrial quenching
oils-determination of cooling characteristics-Nickel-alloy probe test method》(ISO9950)。在1988年,我国颁布了2个标准,即GB 9449《淬火介质冷却性能试验方法》(1995年调整为行业标准 JB/T 7951)和SH/T 0220《热处理油冷却性能测定法》。目前这3个标准在国内都被采用。JB/T 7951来自法国淬火液体小组 A*T*T*T*S*F*M联合委员会在1982年提出的《淬火油烈度-银探头试验方法》。SH/T 0220来自日本工业标准《热处理油》(JIS K 2242—80)。70年代初开始淬火油的研制工作时采用的是仿日的探头,一直沿用至今。国内大多数淬火介质生产厂和使用厂都采用此标准。 上述3个标准探头的相同点是①都是热电偶测试探头,而且都在探头几何中心。②都是K型热电偶。③探头形状都是圆柱形。 这3种探头的不同点是①ISO为12.5mm×60mmIncone1600镍基合金,JB和SH为银。②JB为16mm×48mm,SH为10mm×30mm。③ISO是铠装热电偶,外径1.5mm而JB、SH为0.5mm的偶丝。 2 判读方法的概述 冷却曲线判读的目的在于评价淬火介质的冷却能力。要评价就要有一个做为基准的参照系统。一般情况下,都是采用水和油。这是因为水和油是最早采用的淬火介质。而且一直到现在仍是最常用的淬火介质。Grossmann的H值也是如此,即以水的H值为1,油的H值为0.25。既使不是定量地评价,也仍然要以水和油的冷却能力为基础做出定性的评价。 第二条原则是冷却曲线与钢材连续冷却转变曲线的关系,即淬火介质冷却性能与所淬钢材的对应原则。这条原则是说明冷却曲线对应连续冷却转变曲线的不同阶段所应具备的冷却性能。原则上说,在JB、SH探头心部的热电偶测得的冷却曲线可认为是工件(小中尺寸)表面或次表面的冷却曲线,而ISO测得的曲线则被认为是工件(小中尺寸)心部或接近心部的冷却曲线。 3 ISO 9950的判读和评价 按照ISO 9950的规定,给出某个淬火介质的冷却性能的测试结果应分3个部分:冷却曲线(包括温度/时间曲线和温度/冷却速度曲线)、冷却时间和冷却速度。冷却时间和冷却速度的要求如表1。 表1 ISO冷却时间和冷却速度的要求 冷却时间/s 冷却速度/℃.s-1 850→600℃(精确到0.5s) 850→400℃(精确到0.5s) 850→200℃(精确到0.5s)
最大冷却速度(精确到0.5℃.s-1) 最大冷速所在温度(精确到0.5℃.s-1) 300℃的冷速(精确到0.5℃.s-1)
表2 ISO参照油及相近油的指标
名称 ISO 参照油 100SN N22 N32 150SN
40℃的运动 粘度/mm2.s-1 21±2 19±1 22±2.2 28.8±3.2 30±2
粘度指数 100±5 >98 >98 闪点/ ℃ 200±10
(闭口) >185 (开口) >170 (开口) >170 (开口) >200
(开口)
注:开口闪点比闭口闪点约高20~30℃。 3.1 参照油的要求 ISO 9950规定了参照油的主要理化指标如表2,我国成品油中和该油相近油的指标也列在表2。 国内与ISO参照油接近的油有100SN,N22,N32和150SN。可以认为100SN最接近ISO参照油,其次是N22机械油,不过N22不易获得,而N32机械油和150SN相近。N32机械油,是国内应用最普遍的机械油,一直做为淬火油而广泛应用,所以我们选用N32油做为参照油,更符合国情。ISO参照油和N32油的冷却性能列于表3。 表3 参照油冷却性能 名称 ISO参照油 N32机械油 最大冷速/℃.s-1 最大冷速所在温度/℃ 300℃时的冷速/℃.s-1
50±3 510±20 7±1 60±3 530±20 7±1
从850℃冷却到下列温度的时间/s 600℃ 400℃ 200℃ 13±1 20±1 52.5±2.5 12±1 16±1 45±3
3.2 自来水的冷却性能 在ISO 9950中没有自来水的冷却性能的指标,因为该标准原用于淬火油。在研究水基淬火介质时,也使用该标准,因此知道自来水的冷却性能也十分必要。30℃自来水的冷却性能见表4。最大冷速所在温度在不同的文献中相差较大,大约在530~630℃之间,作者认为,应在550℃±20℃。
表4 30℃自来水冷却性能
最大冷却速度/℃.s-1 220±20 最大冷速所在温度/℃ 550±20 300℃时的冷却速度/℃.s-1 100±3 从850℃冷却到下列温度的时间/s 600℃ 400℃ 200℃ 6±1 7±2 10±3
3.3 冷却性能的评价 3.3.1 冷却速度评价法 目前国外大多数人用冷却速度来评价淬火介质,它的要点是①当某一介质的冷却速度(最大冷速,最大冷速的温度,300℃的冷却速度)低于水或高于油则该介质的冷却能力就低于水或高于油。②最大冷速的温度越高,工件冷却易于躲开TTT曲线的鼻子而进入马氏体转变。③最大冷速越大,表明在沸腾阶段介质从探头表面脱去热量就越多。④到达300℃时冷却速度是评价介质低温区冷却性能的主要依据。在300℃的冷速超过50℃/s时,原则上认为该水基淬火液不宜用来代替油淬,因为这样易于引起过大的畸变甚至开裂。淬火油在300℃的冷速大致在(6~30)℃/s。 3.3.2 数值评价方法 (1) Segerberg方法[1] Segerberg的计算公式如下: HP=91.5+1.347Tvp+10.88CR-3.85Tcp (1) 式中 HP——淬火油的淬硬能力; Tvp——特性温度,℃; CR——在500~600℃之间的平均冷却速度,℃/s; Tcp——对流阶段开始温度,℃。 (2) 二次方度每秒法(参阅5.2) 该方法是作者基于下列一个假定提出的,即最大冷速和其所在温度的乘积与该介质的冷却能力(CP)成正比,计算公式如下: CP=0.011×最大冷速×最大冷速所在温度 (2) 公式(2)适用有机淬火液和淬火油,按此公式计算的几个实例见表5,参阅表7、8、10。 表5 几种介质的CP值
淬火介质 最大冷速/ ℃.s-1 最大冷速所 在温度/℃ CP值 ISO参照油(40℃) 50 510 280.5 N32油(40℃) 60 530 349.8 快速油(30℃) 95 620 647.9[2] 普通淬火油(30℃) 70 550 423.5[2] 15%PAG(30℃) 120 670 884.4[3] 20%PAG(40℃) 94 620 641.1[4] 15%聚丙烯酸钠(30℃) 58 550 350.9[3]
4 SH/ T 0220的判读和评价 按照SH/T 0220的规定,对淬火油的评价有两个指标,特性温度(℃)和800℃冷却到400℃的时间。事实上,对快速油和超速油来说,800℃冷却到300℃的时间非常重要。而对评价水基淬火液来说,还应以400℃冷却到150℃的冷却时间或平均速度来评价[5]。 4.1 N32油和水的冷却数据 按照SH/T 0220测定的N32油和水的冷却性能数据,见表6。 表6 N32油和自来水冷却性能 淬火 介质 特性 温度/℃ 特温
s 800→400℃ 冷却时间/s 800→300℃ 冷却时间/s 400→150℃
冷却时间/s
(N32油)/((80℃)) 510±10 5.2±0.2 5.5±0.3 12±1
(自来水)/((30℃)) 540±10 0.9±0.1 1.0±0.1 1.0±0.5 0.4±0.1 4.2 按照SH/T 0220评价的要点 4.2.1 淬火油的评价 参见SH 0564—93《热处理油》的技术指标。 4.2.2 有机淬火剂 在水基淬火剂中,有机淬火剂是以水代油的主体。关于有机淬火剂的评价国内没有统一的方法。在选择有机淬火剂代替油淬时,为了防止过大的畸变和开裂,对有机淬火剂的冷却性能应有一个要求。如3.3.1所述,ISO 9950是以300℃冷却速度来判定,但按SH/T 0220以300℃冷速来判定恐怕不能反映真实情况,作者同意日本村上义春的意见[5],用400→150℃的平均冷速评价比较合理。作者在文献[6]提出一个评价标准:SH/T 0220测定的400→150℃平均冷速120℃/s相当于ISO 9950在300℃时的冷却速度50℃/s,而平均速度 35℃/s则相当于300℃时冷速20℃/s。作者提出的这个标准可能比较保守,仅供参考。 4.2.3 冷却能力的数值表示方法 作者在文献[7]中,按照SH/T 0220方法提出了评价淬火油和有机淬火剂冷却能力的数值方法。该方法包括两个公式,分别计算淬火油和有机淬火剂的冷却能力CP 值,此方法与3.3.2(2)和5.2方法有一定的一致性,可互相参照。 淬火油CP值计算公式如下: CP=300+0.9Tvp+9CR-3Tcp (3) 式中 CP——淬火油冷却能力 Tvp——特性温度,℃
冷却曲线 冷却方式
冷却曲线冷却方式
"冷却曲线"和"冷却方式"通常用于描述热处理过程中的冷却过程。
1. 冷却曲线:冷却曲线是一种表示材料在冷却过程中温度与时间关系的图形。
它可以帮助工程师了解冷却过程,以便更好地控制冷却速度,从而达到理想的热处理效果。
冷却曲线通常包括三个阶段:加热阶段、等温阶段和冷却阶段。
2. 冷却方式:冷却方式是指冷却过程的具体方法。
常见的冷却方式有空气冷却、水冷、油冷、盐浴冷却等。
不同的冷却方式会影响材料的冷却速度和最终的热处理效果。
在钢铁热处理中,冷却方式的选择对钢的显微组织、力学性能和使用性能有很大影响。
例如,对于过冷奥氏体转变,如果冷却速度过快,可能导致马氏体转变,使钢材变得硬而脆;如果冷却速度过慢,可能导致珠光体片层过细,使钢材的韧性下降。
因此,选择合适的冷却方式和控制冷却速度是钢铁热处理的重要环节。
淬火介质、淬火加热温度及冷却方法介绍

淬火介质、淬火加热温度及冷却方法介绍淬火工艺是将钢加热到AC3或AC1点以上某一温度,保持一定时间,然后以适当速度冷却获得马氏体和(或)贝氏体组织的热处理工艺。
淬火的目的是提高硬度、强度、耐磨性以满足零件的使用性能。
淬火工艺应用最为广泛,如工具、量具、模具、轴承、弹簧和汽车、拖拉机、柴油机、切削加工机床、气动工具、钻探机械、农机具、石油机械、化工机械、纺织机械、飞机等零件都在使用淬火工艺。
(1)淬火加热温度淬火加热温度根据钢的成分、组织和不同的性能要求来确定。
亚共析钢是AC3+(30~50℃);共析钢和过共析钢是AC1+(30~50℃)。
亚共析钢淬火加热温度若选用低于AC3的温度,则此时钢尚未完全奥氏体化,存在有部分未转变的铁素体,淬火后铁素体仍保留在淬火组织中。
铁素体的硬度较低,从而使淬火后的硬度达不到要求,同时也会影响其他力学性能。
若将亚共析钢加热到远高于AC3温度淬火,则奥氏体晶粒回显著粗大,而破坏淬火后的性能。
所以亚共析钢淬火加热温度选用AC3+(30~50℃),这样既保证充分奥氏体化,又保持奥氏体晶粒的细小。
过共析钢的淬火加热温度一般推荐为AC1+(30~50℃)。
在实际生产中还根据情况适当提高20℃左右。
在此温度范围内加热,其组织为细小晶粒的奥氏体和部分细小均匀分布的未溶碳化物。
淬火后除极少数残余奥氏体外,其组织为片状马氏体基体上均匀分布的细小的碳化物质点。
这样的组织硬度高、耐磨性号,并且脆性相对较少。
过共析钢的淬火加热温度不能低于AC1,因为此时钢材尚未奥氏体化。
若加热到略高于AC1温度时,珠光体完全转变承奥氏体,并又少量的渗碳体溶入奥氏体。
此时奥氏体晶粒细小,且其碳的质量分数已稍高与共析成分。
如果继续升高温度,则二次渗碳体不断溶入奥氏体,致使奥氏体晶粒不断长大,其碳浓度不断升高,会导致淬火变形倾向增大、淬火组织显微裂纹增多及脆性增大。
同时由于奥氏体含碳量过高,使淬火后残余奥氏体数量增多,降低工件的硬度和耐磨性。
淬火时间、介质以及冷却方式的选择
淬火加热过程中,需要使用确定的内容有很多,例如淬火时间、淬火介质、冷却方法等等都需要根据加工工件的特性来进行选择与确定的。
本文就来从这三个方面具体介绍一下,淬火时间、介质以及冷却方式的选择方法。
一、淬火时间的确定淬火加热的时间应该包括工件整个截面加热到预定淬火温度,并使之在该温度下完成组织转变、碳化物溶解和奥氏体成分均匀化所需的时间,因此,淬火加热时间包括升温和保温两段时间。
在实际生产中,只有大型工件或装炉量很多情况下,才把升温时间和保温时间分别进行考虑。
一般情况下把升温和保温两段时间通称为淬火加热时间。
当把升温时间和保温时间分别考虑时,由于淬火温度高于相变温度,所以升温时间包括相变重结晶时间。
保温时间实际上只要考虑无溶解和奥氏体成分均匀化所需时间即可。
在具体生产条件下,淬火加热时间常用经验公式计算,通过试验最终确定。
常用公式为:加热时间=加热系数*装炉量修正系数*工件有效厚度二、淬火介质的确定淬火介质的选择,首先应该按照工件所采用的材料及其淬透层深度的要求,根据该种材料的端淬曲线,通过一定的图表来进行选择。
若仅从淬透层深度角度考虑,凡是淬火烈度大于按淬透层深度所要求的淬火烈度的淬火介质都可采用;但是从淬火应力变形开裂的角度考虑,淬火介质的淬火烈度越低越好。
所以,选择淬火介质的第一个原则应是在满足工件淬透层深度要求的前提下,选择淬火烈度最低的淬火介质。
结合过冷奥氏体连续冷却转变曲线及淬火本质选择淬火介质时,还应考虑其冷却特性,即淬火介质应作如下选择:在相当于被淬火钢的过冷奥氏体最不稳定区有足够的冷却能力,而在马氏体转变区其冷却速度却很缓慢。
此外,淬火介质的冷却特性在使用过程中应该稳定,长期使用和存放不易变质,价格低廉,来源丰富,且无毒及无环境污染。
在实践中,往往把淬火介质的选择与冷却方式的确定结合起来考虑。
例如,根据钢材不同温度区域对冷却速度的不同要求,在不同温度区域采用不同淬火烈度的淬火介质的冷却方式;又如为了破坏蒸气膜,以提高高温区的冷却速度,采用强烈搅拌或喷射冷却的方式等等。
铝合金淬火及效曲线测定实验ppt文档

Thank you !
后一个取样的同学需要关闭干燥箱电源; 3 严格按时效时间和温度进行时效处理,不得随意变动; 4 时效与随后的硬度测定时间不要间隔太长,最好尽快测量
硬度; 5 时效后务必将样品表面氧化层去除干净,保证实验结果的
可靠性
实验报告要求
1、所有实验数据均要造表并制图,并附在实验报告后面; 3、实验报告采用中南大学实验报告标准格式; 4、根据实验结果,给出误差分析,说明造成误差可能存 在的因素有哪些; 5、根据实验结果,说明时效工艺造成硬度变化的原因; 6、根据实验结果,说明时效温度对时效硬度峰值的影响;
13
实验安全注意事项
人身安全
安全第一,严格按照仪器和设备的操作流程进行操作,谨防烧烫 伤和触电;
设备完好
操作设备切忌粗暴,维持设备完好才能确保实验可靠地持续进行; 目前可用设备有限,更要珍惜!
实验室安全
做好实验室开关门钥匙的交接工作,确保人走断水断电关窗关门; 当实验完成后,试验台要清洁归原!
实验完成后,把样品交给班长 实验样品须回收
铝合金淬火及效曲线测定实验
一、实验目的
掌握铝合金淬火及时效操作方法 了解时效温度、时间对时效强化影响规律 加深对时效强化及其机理的理解 是铝合金改善力学性能的的主要热处理手段
铝合金的淬火时效一般是一个联合工艺,一般二者不 会单独出现;
淬火就是将高温状态迅速冷却到低温,钢的淬火是为 了获得马氏体,铝的淬火是为了获得过饱和固溶体,为随 后的时效的准备过饱和固溶体;铝合金的淬火又常称为固 溶处理;铝合金的时效是为了促使过饱和固溶体析出弥散 强化相
将试样取出测定压痕(d),再查表。
六、读数显微镜
• 放好样品 • 调焦 • 移动样品台,把压痕放置于刻度
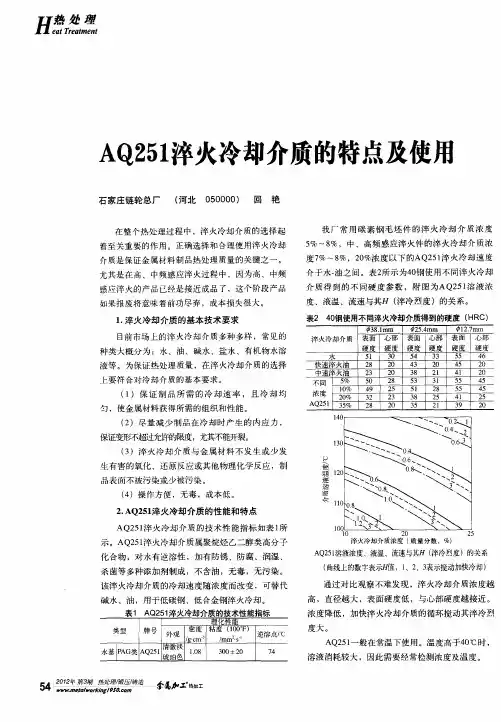
AQ251淬火冷却介质的特点及使用
表面 心部 硬 度 硬度 5 5 4 6 4 2 5 0 4 1 2 0
不同 l 5 %
浓度 1% 0
2 0%
5 0
4 9
3 2
2 8
2 5
2 3
5 3
5 1
3 8
3 1
2 8
2 5
5 5
5 5
41
4 5
4 5
2 5
AQ 5 3 % 21 5
AQ 5 淬火 冷却介质的技 术性 能指标如表 1 21 所
示 。A 2 1 火 冷 却介 质 属聚 烷 烃 乙二 醇 类高 分 子 Q 5淬
淬 火冷 却 介质 浓度 ( 质量 分数 ,%)
化合物 ,对水有逆溶性 ,加有防锈、防腐 、润湿 、 杀菌等多种添加剂制成 ,不含油 ,无毒 ,无污染。
.
A 21 Q 5 一般在 常温下使用 。温度高于4 ℃时 , 0
7 4
30 O 0 ±2
溶液消耗较大 ,因此需要经常检测浓度及温度。
5t w7 亭 4 w U *o 塾 l理侈om缁 ‘ 2 *1woH ̄ng 9¥O. i c
w. e m
’ 工 热 工 参 y 加 , “ ’… “ 曷 ~
匀 ,使 金属 材 料获 得 所需 的 组织 和 性 能 。 ( )尽 量 减 少 制 品 在 冷 却 时 产 生 的 内 应 力 , 2 保证变形不超过允许的限度 , 尤其不能开裂。
淬火冷却介质 表面 心部 表 面 心部 硬度 硬度 硬度 硬度 水 5 1 3 0 5 4 3 3 快速淬火油 2 2 4 2 8 0 3 0 中速淬火油 2 2 3 2 3 0 8 1
A 2 Q 淬火冷却介质的特点及使用 5 1
淬火介质的淬火冷却过程

淬火介质的淬火冷却过程1 蒸汽膜冷却阶段当红热的工件浸入淬火介质后,淬火介质会受热发生汽化并立即在其表面形成一层蒸汽膜,这层蒸汽膜的导热率很低,工件的热量主要通过蒸汽膜的辐射和传导作用来传递出去.因此工件在该阶段冷却速度比较缓慢. 蒸汽膜阶段持续时间的长短,主要取决于淬火介质的构成成份.淬火介质具有非常短的蒸汽膜阶段是非常重要和必需的.首先可以有效避免被处理零件发生不希望的组织转变(非马氏体组织);其次,可以实现零件上不同位置的均匀冷却,能够有效降低组织转变应力,从而减少变形.2 沸腾冷却阶段经过一段时间,零件表面上的蒸汽膜开始破裂(蒸汽膜维持的时间主要取决于淬火介质的构成成份及被处理零件的几何形状尺寸)并迅速进入沸腾冷却阶段.此时工件与淬火介质直接接触,淬火介质在工件表面产生强烈沸腾,工件的热量被介质汽化所吸收,散热速度加快,冷却速度很快达到最大值.工件表面温度迅速下降,而后液体沸腾逐渐减弱直至工件表面温度低于液体沸点,沸腾冷却阶段结束.3 对流冷却阶段当淬火工件的表面温度低于介质沸点时,进入对流冷却阶段,此时工件与介质之间的散热是以对流传导方式进行.介质本身由于温度差则产生自然对流及介质与工件之间的温差产生的热传导将工件的热量带走,这一阶段的冷却速度通常比较缓慢,但是搅拌速度的大小对其有着很大的影响.淬火液的几个重要参数a 蒸汽膜冷却阶段的持继时间b 沸腾冷却阶段的温度范围c 对流冷却阶段的冷却速度及其开始的温度最大冷却速度并不能反映出淬火介质冷却性能的优劣, 因为它只是温度-时间曲线上的最大斜率值,而非对应于TTT转变相图上C 曲线的位置(特别是鼻尖温度位置).淬火介质具有一个短暂的蒸汽膜阶段是相当重要和必需的,因为,当零件浸入淬火介质的最初几秒钟(有些情况下甚至在一秒钟之内)温度就会降低到500~600度左右的临界温度,此时如果蒸汽膜阶段过长,非马氏体的一些软组织如珠光体,贝氏体,托氏体等就会产生.对于合金含量较高的材料,其在TTT相图上的C曲线会右移,有时淬火介质蒸汽膜阶段较长也不会影响其最终淬火冷却效果,但是,蒸汽膜阶段的缩短有助于整个工件不同位置得到均匀冷却,能够减少应力,降低淬火变形.。
热处理C曲线
稳定的奥氏体区
过
冷 奥
+
氏产
体
区 A向产
A
A向产物 产
转变终止线
物 区
物
Ms 物转区变开始线
Mf
A1 A1~550℃;高温转变区; 扩散型转变;P 转变区。
550~230℃;中温转变 区;半扩散型转变;
贝氏体( B ) 转变区
230~ - 50℃;低温转 变区;非扩散型转变; 马氏体 ( M ) 转变区。
对马氏体转变来说,①若在Ms以上某一温度范围内 经塑性变形会促进奥氏体在该温度下向马氏体转变,使 Ms升高,产生应变诱发马氏体。②若在Ms~Mf温度范围 内的某一温度进行塑性变形也会促进奥氏体在该温度下 向形马不氏会体产转生变应。变③诱若发在马氏Md以体上某一温度范围内经塑性变
(四)应力 在奥氏体状态下施加拉应力或单向压应力,促进奥氏
总之,Co、Al可促进冷却转变,其他合金元素大多阻碍转变
SUCCESS
THANK YOU
2019/6/13
可编辑
(二)奥氏体状态 1. 奥氏体晶粒大小的影响 奥氏体晶粒度增加,晶粒愈细,晶界面积增多,使晶
界形核的珠光体易于形核,有利于珠光体转变发生,C曲线 左移;虽然使贝氏体转变速度增加,C曲线左移。但对晶内 形核的贝氏体转变影响不如珠光体转变大。对马氏体转变奥 氏体晶粒长大,缺陷减少及奥氏体均匀化。马氏体形成的阻 力减小,Ms升高。
(1)对珠光体转变
①非共析钢在发生珠光体转变之前有先共析相(铁素体、 渗碳体)析出,因此非共析钢的过冷奥氏体等温转变C曲线 在左上角有一条先共析相析出线,且先共析相析出线随含碳 量的变化而移动。
②共析钢的C曲线最靠右,亚共析钢的C曲线随含碳量增 加向右移动;过共析钢的C曲线随含碳量增加向左移动。
影响冷却特性的因素
摘要通过测试不同淬火介质在不同情况下的冷却特性,总结出温度、浓度、搅拌等因素对其影响。
采用不同的淬火介质(KR118、KR6480、自来水、无机盐溶液)对常用钢种ML35、45#、42CrMn、40Cr、60Si2Mn、55CrMn、65Mn进行淬火实验,通过对不同尺寸的试样进行硬度测试、淬硬层深度测试,金相对比,从而总结出不同淬火介质适用的钢种,为实际生产中选择合适的淬火介质提供参考数据。
关键词:冷却介质淬火试验合金钢冷却曲线淬硬层深度显微组织AbstractWe use the steel (ML35,45# ,42CrMn,40Cr,60Si2Mn,55CrMn,65Mn) to conduct quenching tests by different quenchants (KR118,KR6480,water).By measuring the hardness,taking photos of the organization and comparing the distortion for different sizes of sample,we can solve the problem that water-quenchant takes the place of oil and water in productive practice.Keywords:quenchant quench-test alloy-steel cooling curve ? microstructure1 文献综述1.1 研究背景及意义近年来,随着中国机械制造业特别是汽车工业的迅速发展,带动了机械零部件制造水平的不断提升。
尤其是加入WTO以后,企业为增强国际竞争力,对零部件的内在质量(热处理质量)有了更高的要求。
零件的热处理质量,取决于对加热和冷却两个过程的控制程度。
由于在热处理行业中,过去长期存在着“重热轻冷”(即重视工件的加热技术,而轻视淬火冷却技术)的倾向,且淬火冷却的生产实践又滞后于冷却转变的理论研究,致使随着淬火冷却技术落后于热处理其它技术领域的发展,是热处理行业中的一个薄弱环节[1]。
淬火液浓度检测方法效果评估
淬火液浓度检测方法效果评估1. 背景介绍淬火液是在金属加工过程中常用的一种冷却介质,用于快速冷却金属以改变其物理性质。
淬火液的浓度直接关系到其冷却效果,因此准确测量淬火液的浓度对于保证金属加工质量非常重要。
为了评估淬火液浓度检测方法的效果,本文将介绍一种评估方法并对其进行分析。
2. 淬火液浓度检测方法淬火液的浓度检测方法有多种,包括抽取样品后进行实验室测试,使用淬火液浓度检测仪器等。
在本次评估中,我们采用的是纸带法检测淬火液中的浓度。
纸带法是一种简单、经济且快速的检测方法,广泛应用于实际生产中。
3. 评估方法3.1 建立浓度标准曲线在评估淬火液浓度检测方法之前,首先需要建立浓度标准曲线。
我们选择三个不同浓度的淬火液样品,分别是A样品、B样品和C样品。
通过纸带法检测这三个样品的浓度,并记录测量结果。
然后,将实测值与实际浓度进行比较,得出浓度标准曲线。
3.2 检测方法效果评估使用淬火液中的未知浓度样品进行检测,通过纸带法测量其浓度。
然后,将测量结果与浓度标准曲线进行对比,计算误差百分比。
较低的误差百分比表示检测方法的效果较好。
4. 结果分析经过多次测量和对比分析,我们得出了淬火液浓度检测方法效果的评估结果。
平均误差百分比为2.5%,即该淬火液浓度检测方法的准确度较高,可靠性较好。
5. 总结本文介绍了一种评估淬火液浓度检测方法效果的方法,并通过实际案例进行了分析。
检测方法的准确度和可靠性对于金属加工过程中的生产质量至关重要。
通过评估,我们可以选择准确性较高的检测方法,以确保淬火液浓度的准确控制。
图1-34热处理工艺曲线示意图
图1-34热处理工艺曲线示意图二、钢的热处理金属材料在固体范围内进行加热、保温和冷却,以改变其内部组织,获得所需性能的一种方法称热处理。
热处理的种类很多,根据其目的、加热和冷却方法的不同,可以分为:普通热处理、表面热处理及其他热处理方法。
普通热处理有退火、正火、淬火、回火;表面热处理有表面淬火(感应加热、火焰加热等)、化学热处理(渗碳、渗氮等);其他热处理有真空热处理、变形热处理和激光热处理等。
热处理方法虽然很多,但都是由加热、保温和冷却三个阶段组成的,通常用热处理工艺曲线表示。
图1-34 热处理工艺曲线示意图一、钢的普通热处理根据加热及冷却的方法不同,获得金属材料的组织及性能也不同。
普通热处理可分为退火、正火、淬火和回火四种。
普通热处理是钢制零件制造过程中非常重要的工序。
退火1.退火工艺及其目的退火是将工件加热到适当温度,保温一定时间,然后缓慢冷却的热处理工艺,实际生产中常采取随炉冷却的方式。
退火的主要目的:①降低硬度,改善钢的成形和切削加工性能;②均匀钢的化学成分和组织;③消除内应力。
2.常用退火工艺方法根据处理的目的和要求的不同,钢的退火可分为完全退火、球化退火和去应力退火等。
表1-4 为主要退火工艺方法及其应用。
表1-4 常用退火方法的工艺、目的与应用名称工艺目的应用完全退火将钢加热至Ac 3 以上30~50℃,保温一定时间,炉冷至室温(或炉冷至600℃以下,出炉空冷)细化晶粒,消除过热组织,降低硬度和改善切削加工性能主要用于亚共析钢的铸、锻件,有时也用于焊接结构球化退火将钢加热至Ac 1 以上20~40℃,保温一定时间,炉冷至室温,或快速冷至略低于Ar 1 温度,保温后出炉空冷,使钢中碳化物球状化的退火工艺使钢中的渗碳体球状化,以降低钢的硬度,改善切削加工性,并为以后的热处理做好组织准备。
若钢的原始组织中有严重的渗碳体网,则在球化退火前应进行正火消除,以保证球化退火效果主要用于共析钢和过共析钢均匀化退火(扩散退火)将钢加热到略低于固相线温度(Ac 3 或Ac cm 以上150~300℃),长时间保温(10~15h),随炉冷却。