
塑料件设计的工艺准则
塑料件设计的工艺准则
The manuscript was revised on the evening of 2021
注塑件的工艺性
注塑件设计的一般原则:
a.充分考虑塑料件的成型工艺性,如流动性:
b.塑料件的形状在保证使用要求的前提下,应有利于充模,排气,补缩,同时
能适应高效冷却硬化;
c.塑料设计应考虑成型模具的总体结构,特别是抽芯与脱出制品的复杂程度,
同时应充分考虑到模具零件的形状及制造工艺,以便使制品具有较好的经
济性;
d.塑料件设计主要内容是零件的形状、尺寸、壁厚、孔、圆角、加强筋、螺
纹、嵌件、表面粗糙度的设计。
1壁厚
塑料件壁厚设计与零件尺寸大小、几何形状和塑料性质有关。
塑料件的壁厚决定于塑料件的使用要求,即强度、结构、尺寸稳定性以及装
配等各项要求,壁厚应尽可能均匀,避免太薄,否则会引起零件变形,产品壁
厚一般 2~4mm。小制品可取偏小值,大制品应取偏大值。
塑料件相邻两壁厚应尽量相等,若需要有差别时,相邻的壁厚比应满足以下
要求:
t :t1≤ ~ 2
4.2-1 图
t
1
t
塑料凸肩H与壁厚t之间关系如图2中,图a中H>t,则造成塑料件的厚
度不均匀,应改图b所示,H≤t可使塑料件壁厚不均匀程度减少。
2过渡圆角
为了避免应力集中,提高强度和便于脱模,零件的各面连接处应设计过渡
圆角。零件结构无特殊要求时,在两面折弯处应有圆角过渡,一般半径不小于
0.5~1mm,R≥t。
内外圆角半径
t
H
>
t
4.2-2图
a
b
H
≤
t
t
R≥t
R≥t
t
4.2-3图
零件内外表面的拐角处设计圆角时,应保证零件壁厚均匀一致,图中以R
为内圆角半径,R1为外圆角半径,t为零件的壁厚.
3加强筋
为了确保零件的强度和刚度,而又不使零件的壁厚过大,避免零件变形,
可在零件的适当部位设置加强筋。
L=(1~3)a
b=~1)a
R=~a
θ=2°~ 4°
当a≤2mm时,可选择a=b。
筋的高度与圆角半径.
表 1
4.2-4图
R =0.5t
R1=1.5t
R
R
1
t
4.2-5图
R
R
L
a
θ
>2b
b
h
t
R
4.2-6图
h 6
6~13 13~19 19以上
R
~
~3 3~5 6~7
设计加强筋时,应使中间筋低于外壁~1mm,以减少支承面积,达到平直
要求。
4孔的设计
孔的周壁厚会影响到孔壁的强度。孔口与塑件边缘间距离a不应小于孔径,
并不小于零件壁厚t的倍。孔口间的距离b不宜小于孔径倍,并不小于3mm。
孔的周壁厚H和突起部分的壁厚c和高度h、h与c之比不能超过3, 如图
支承面
加强筋
>
0
.
5
4.2-7图
b≥0.75d
a≥d
a
b
t
d
4.2-8图
D
D
4.2-9图
C
h
其尺寸可参考表2
表2
D
~3 >3~6 >6~10 >10~18 >18~30 >30~
50
H 和 C
1 4 5
孔深h≤2d情况下的最小直径
材料 PA 其它 玻璃纤维 塑压件
d(min) 1
5螺纹
内螺纹直径不能小于2mm,外螺纹直径不能小于4mm.螺距不小与.螺纹的
拧合长度一般不大于螺纹直径的倍,为了防止塑料螺纹的第一扣牙崩裂,并保证拧
0
.
2
~
0
.
8
≥
0
.
5
M12
4.2-10图
内螺纹
0
.
2
~
0
.
8
≥
0
.
5
4.2-11图
M12
外螺纹
t
D
t
t
>
3
4.2-12 图
t
入,必须在螺纹的始端和末端留有~的圆柱形.并注意:塑料件螺纹不能有退刀槽,
否则无法脱模。
6 嵌件
嵌入塑料件的零件,叫做嵌件.由于用途不同,嵌件的形式不同,材料也不同.
但使用最多的是金属嵌件.它的优点是提高塑料制品的机械强度、磨损寿命、
尺寸的稳定性和精度。
嵌件外塑料层最小厚度
表4
嵌件直径D
≤4 >4~8 >8~12 ≥12~16 ≥16
最小壁厚t
≥
≥2 ≥3 ≥4 ≥5
回旋体的轴及轴套嵌件形式。塑料层最小壁厚参照表4
7 压花
塑料件的周围上滚
花,也可以压制。
滚花必须是直的,并与
脱模方向一致,滚花的尺
寸可参考表5
t
0
.
5
~
1
A0.5~11X45°6~8≥2dL/2L4.2-13 图1~22~3d4.2-14 图R1~3DttB
轴
2~4
2
~
3
t
轴套
D
d
φ
≥2d
D=d(1.2~1.4)
B=A/1.5 ~ A/2.1
4.2-16 图
4.2-15 图
t
细花纹
D
h
6
0
°
粗花纹
R
h
D
R
0.5~1X45°
1
.
2
~
2
L
1
.
5
~
2
D
2
~
3
φ
L
2
a 图
b 图
L
表
5
直径
D
≤18 >18~50 >50~80 >80~120 ≤18 >18~50 >50~80
>80~120
齿距t
~ ~ ~ ~
4R
半径
R
~ ~ ~
~1 ~1 ~4 ~5 2~6
齿高h
≈
8塑料件常用自攻螺钉预留底孔直径选择
注: 1.
2.一般情况应选用a图结构,特殊情况可选b图结构;
表6
螺纹规格
φ
D
ST 5
ST 6
ST 7
ST 9
ST 11
(KT-28) 4X10 9
9 塑料尺寸公差值
表7
基本尺寸
(mm)
等 级
1 2 3 4 5 6 7 8
(mm)
≥3
>3~6
>6~10
>10~14
>14~18
>18~24
>24~30
>30~40
>40~50
>50~65
>65~80
>80~100
>100~120
>120~140
>140~160
>160~180
>180~200
>200~225
>225~250
>250~280
>280~315
>315~355
>355~400
>400~450
>450~500
注:1.表中公差数值用于基准孔取(+)号,用于基轴取(-)号;
2.表中公差数值用于非配合孔取(+)号, 用于非配合轴取(-)号, 用于非配
合长度取(±)号
10 塑料件成型质量问题和原因分析
质 量 问 题 原 因 分 析
1.飞边 1. 注模压力过大
2. 合模不紧
3. 模具分型面不干净
4. 塑料温度过高
5. 塑件在分型面上的投影面积超出机床允
许范围
6. 模板弯曲变形
2.变形 1. 冷却时间不足
2. 模具温度过高或不匀
3. 顶杆位置不合理
4. 塑件厚度不匀
3.气泡 1. 原料中含有水份或其他易挥发物
2. 塑料温度过高或受热时间过长
3. 注射速度过快
4. 注射压力太小
5. 模具温度太低
6. 注射活塞退回太早
7. 料筒内混入空气
4.成型不足 1. 加料量不足
2.注射速度过慢
3.注射压力太小
4.模具温度太低
5. 料筒及喷嘴温度偏低
6. 塑件在分型面上的投影面积过大
7. 回料太多
8. 浇注系统截面积小
9. 模具排气不良
10.注射活塞退回太早
11.料筒喷嘴被杂物堵塞
5.裂纹 1. 退模斜度不够
2. 模具温度太低
塑胶件通用结构设计
Rev.A
P17
壁厚:
壁厚影响收缩
Rev.A
P18
壁厚:
Rev.A
壁厚影响收缩
前后模温度差异大时,冷却效率所影响,冷面先收缩,但很快固化,收缩量 固定,但热面缓慢收缩,分子有较长时间重排,收缩量会更大,所以产品会 向热的一面弯曲(产品各处温度差 大于10 ̊C以上)
P19
Rev.A
壁厚:
壁厚影响收缩
PC 6485 UL.pdf
P25
肋骨:
肋骨厚度:
Rev.A
P26
Rev.A
肋骨:
肋骨厚度推荐值:
高光泽面, 可以选择更薄的厚度: <1.5mm, 厚度推荐值 <=1.0mm, 等于壁厚
P27
Rev.A
肋骨:
加强筋厚度与塑件壁厚的关系:
P28
肋骨:
薄壁肋骨问题:
-难填充 -靠近浇口比远处更难填充 -当壁厚在填充时,薄壁滞流冻结
圆角加大,应力集中减少。 内圆角R <0.3T----应力剧增。 内圆角R >0.8T----几乎无应力集中
Rev.A
P33
肋骨:
常见加强肋设计:
Rev.A
P34
肋骨:
常见加强肋设计:
Rev.A
P35
肋骨:
常见加强肋设计:
Rev.A
P36
肋骨:
常见加强肋设计:
Rev.A
P37
Rev.A
肋骨:
Rev.A
P2
Rev.A
壁厚:
壁厚的影响: 机械性能,感观,模塑性,成本
- 壁厚的选择是各方面的平衡 *强度 VS 减轻重量 *耐久性 VS 成本
产品结构设计准则--加强筋篇
产品结构设计准则--加强筋篇基本设计守则加强筋在塑胶部件上是不可或缺的功能部份。
加强筋有效地如『工』字铁般增加产品的刚性和强度而无需大幅增加产品切面面积,但没有如『工』字铁般出现倒扣难於成型的形状问题,对一些经常受到压力、扭力、弯曲的塑胶产品尤其适用。
此外,加强筋更可充当内部流道,有助模腔充填,对帮助塑料流入部件的支节部份很大的作用。
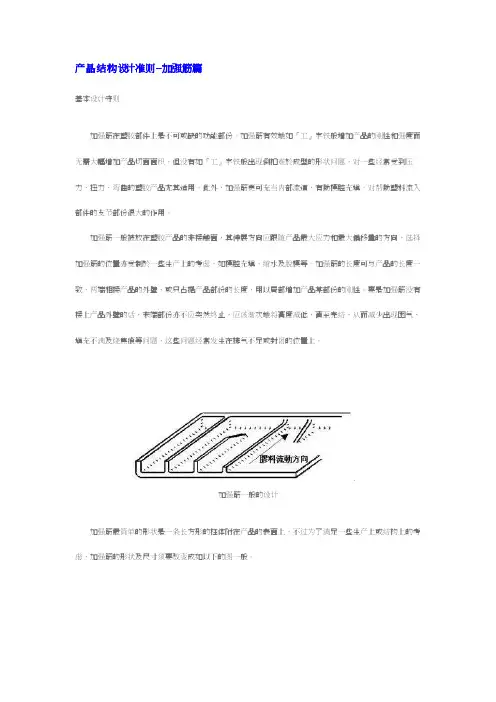
加强筋一般被放在塑胶产品的非接触面,其伸展方向应跟随产品最大应力和最大偏移量的方向,选择加强筋的位置亦受制於一些生产上的考虑,如模腔充填、缩水及脱模等。
加强筋的长度可与产品的长度一致,两端相接产品的外壁,或只占据产品部份的长度,用以局部增加产品某部份的刚性。
要是加强筋没有接上产品外壁的话,末端部份亦不应突然终止,应该渐次地将高度减低,直至完结,从而减少出现困气、填充不满及烧焦痕等问题,这些问题经常发生在排气不足或封闭的位置上。
加强筋一般的设计加强筋最简单的形状是一条长方形的柱体附在产品的表面上,不过为了满足一些生产上或结构上的考虑,加强筋的形状及尺寸须要改变成如以下的图一般。
长方形的加强筋必须改变形状使生产更容易加强筋的两边必须加上出模角以减低脱模顶出时的摩擦力,底部相接产品的位置必须加上圆角以消除应力集过份中的现象,圆角的设计亦给与流道渐变的形状使模腔充填更为流畅。
此外,底部的宽度须较相连外壁的厚度为小,产品厚度与加强筋尺寸的关系图a说明这个要求。
图中加强筋尺寸的设计虽然已按合理的比例,但当从加强筋底部与外壁相连的位置作一圆圈R1时,图中可见此部份相对外壁的厚度增加大约50%,因此,此部份出现缩水纹的机会相当大。
如果将加强筋底部的宽度相对产品厚度减少一半(产品厚度与加强筋尺寸的关系图b),相对位置厚度的增幅即减至大约20%,缩水纹出现的机会亦大为减少。
hgt4281-2011塑料焊接工艺规程
标题:深度解读hgt4281-2011塑料焊接工艺规程作为塑料焊接行业的重要准则之一,hgt4281-2011塑料焊接工艺规程对于塑料制品的生产和加工具有重要的指导作用。
本文将以此为主题,从深度和广度两个方面进行全面评估和探讨,帮助读者更深入地理解和应用这一重要的焊接标准。
1. hgt4281-2011塑料焊接工艺规程的概述hgt4281-2011是我国焊接协会发布的一项关于塑料焊接的标准,其中包括了塑料焊接的概述、要求、工艺规范等内容。
它的发布意味着我国对于塑料焊接工艺的技术要求与国际接轨,具有指导和规范的作用。
2. hgt4281-2011塑料焊接工艺规程的主要内容目前广泛使用的塑料焊接工艺主要包括热板(热气)焊接、摩擦搅拌焊接、热气焊接、超声波焊接、高频感应等多种方式。
而hgt4281-2011规程主要包括了这些工艺的具体要求和规范,包括焊接温度、压力、速度、时间、设备要求等详细内容,以及焊接后的检验和质量要求。
3. hgt4281-2011塑料焊接工艺规程的应用与操作作为一项标准规程,hgt4281-2011对于塑料焊接行业的从业人员来说具有指导作用。
它既可以作为企业生产的工艺标准,也可以作为技术人员进行培训和指导的重要依据。
在具体操作时,需要根据该标准的要求选择合适的焊接工艺和设备,严格按照规定的参数和要求进行操作,以保证焊接质量和产品的稳定性。
4. 我对hgt4281-2011塑料焊接工艺规程的个人看法作为塑料焊接行业的从业者,我认为hgt4281-2011塑料焊接工艺规程的发布是对整个行业的一次提升。
它为行业发展提供了规范和标准,使得产品质量得到了有效的保障。
而且,通过遵循这一标准,不仅可以提高产品质量,还可以提高生产效率,降低生产成本,对于企业的可持续发展具有重要意义。
总结和回顾本文通过对hgt4281-2011塑料焊接工艺规程的深度解读,希望读者能对这一标准有更深入的理解和应用。
产品结构设计准则加强筋篇

产品结构设计准则加强筋篇基本设计守则加强筋在塑胶部件上是不可或者缺的功能部份。
加强筋有效地如『工』字铁般增加产品的刚性与强度而无需大幅增加产品切面面积,但没有如『工』字铁般出现倒扣难於成型的形状问题,对一些经常受到压力、扭力、弯曲的塑胶产品特别适用。
此外,加强筋更可充当内部流道,有助模腔充填,对帮助塑料流入部件的支节部份很大的作用。
加强筋通常被放在塑胶产品的非接触面,其伸展方向应跟随产品最大应力与最大偏移量的方向,选择加强筋的位置亦受制於一些生产上的考虑,如模腔充填、缩水及脱模等。
加强筋的长度可与产品的长度一致,两端相接产品的外壁,或者只占据产品部份的长度,用以局部增加产品某部份的刚性。
要是加强筋没有接上产品外壁的话,末端部份亦不应突然终止,应该渐次地将高度减低,直至完结,从而减少出现困气、填充不满及烧焦痕等问题,这些问题经常发生在排气不足或者封闭的位置上。
加强筋通常的设计加强筋最简单的形状是一条长方形的柱体附在产品的表面上,只是为了满足一些生产上或者结构上的考虑,加强筋的形状及尺寸须要改变成如下列的图通常。
加强筋的两边务必加上出模角以减低脱模顶出时的摩擦力,底部相接产品的位置务必加上圆角以消除应力集过份中的现象,圆角的设计亦给与流道渐变的形状使模腔充填更为流畅。
此外,底部的宽度须较相连外壁的厚度为小,产品厚度与加强筋尺寸的关系图a说明这个要求。
图中加强筋尺寸的设计尽管已按合理的比例,但当从加强筋底部与外壁相连的位置作一圆圈R1时,图中可见此部份相对外壁的厚度增加大约50%,因此,此部份出现缩水纹的机会相当大。
假如将加强筋底部的宽度相对产品厚度减少一半(产品厚度与加强筋尺寸的关系图b),相对位置厚度的增幅即减至大约20%,缩水纹出现的机会亦大为减少。
由此引伸出使用两条或者多条矮的加强筋比使用单一条高的加强筋较为优胜,但当使用多条加强筋时,加强筋之间的距离务必较相接外壁的厚度大。
加强筋的形状通常是细而长,加强筋通常的设计图说明设计加强筋的基本原则。
药用塑料瓶设备工艺原理

药用塑料瓶设备工艺原理一、引言药用塑料瓶是医药包装行业的重要组成部分,主要用于包装常规药品、保健品和营养品等。
随着人们健康意识的提高,药品及其包装容器的质量与安全性越来越受到关注。
药用塑料瓶作为一种新型包装材料,具有防水、防氧化、耐腐蚀、易于成型等优点,已经成为医药行业中广泛使用的一种包装材料。
为了保证药用塑料瓶包装的质量和安全性,需要采用可靠的设备工艺,并严格控制生产过程中的质量。
本文将介绍药用塑料瓶设备工艺原理,以及如何通过控制工艺参数实现瓶壁厚度的均匀性和瓶口质量的一致性。
二、塑料瓶制造工艺药用塑料瓶一般采用注塑成型工艺。
其工艺流程如下:1.原料准备:将PP、PET等原料按照一定的配比放入混料机中,进行混料和干燥处理;2.注塑加工:将预先熔化的塑料通过注塑机的送料装置输送到模具内部,经过高温高压的作用,使得塑料熔化并填充到模具中形成瓶体,最终冷却成型;3.瓶口成型:将成型后的瓶体送入下一道工序——瓶口成型。
主要通过模具的打孔和拉伸等方式,将瓶口成型并形成口盖的形状。
整个过程中需要通过严格控制相关的工艺参数,包括注塑机温度、压力、速度等,以及模具的设计和加工精度、瓶体的冷却时间和速度等,才能保证瓶子的质量与安全性。
三、药用瓶设计原则药用瓶的设计必须符合一系列的设计原则,以保证产品的质量和安全性。
主要原则如下:1.瓶身要具有足够的刚度和承载能力,以防止瓶子变形或破裂,从而引起药品泄露或污染;2.瓶口应具有可密封性,防潮、防氧化等性能,并且应合适地与药品盖子相配合,以确保最佳的密封性;3.瓶身表面不能有较大的毛刺、砂眼等缺陷,保证表面光滑无毛刺;4.瓶子的颜色和材料应该符合相关药品包装的规定,特别是需要防光的药品应该选择紫外线防护材料制作塑料瓶。
四、塑料瓶工艺参数控制药用塑料瓶的工艺参数控制十分关键,一旦控制不好就会出现制品质量问题。
主要控制对象包括瓶子的壁厚、口径大小、瓶体强度等参数。
以下是控制塑料瓶壁厚度和瓶口直径大小的常见方法:1. 壁厚控制1.控制模具温度:模具温度决定了瓶体填充状态和表面质量。
(整理)c产品结构设计准则--加强筋篇
产品结构设计准则--加强筋篇基本设计守则加强筋在塑胶部件上是不可或缺的功能部份。
加强筋有效地如『工』字铁般增加产品的刚性和强度而无需大幅增加产品切面面积,但没有如『工』字铁般出现倒扣难於成型的形状问题,对一些经常受到压力、扭力、弯曲的塑胶产品尤其适用。
此外,加强筋更可充当内部流道,有助模腔充填,对帮助塑料流入部件的支节部份很大的作用。
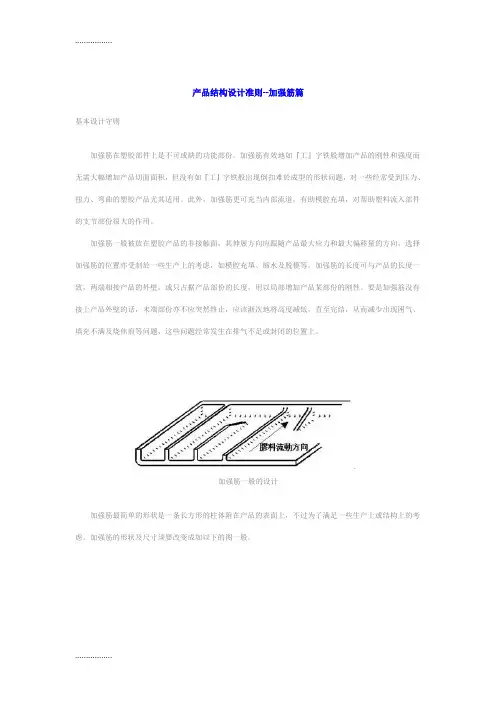
加强筋一般被放在塑胶产品的非接触面,其伸展方向应跟随产品最大应力和最大偏移量的方向,选择加强筋的位置亦受制於一些生产上的考虑,如模腔充填、缩水及脱模等。
加强筋的长度可与产品的长度一致,两端相接产品的外壁,或只占据产品部份的长度,用以局部增加产品某部份的刚性。
要是加强筋没有接上产品外壁的话,末端部份亦不应突然终止,应该渐次地将高度减低,直至完结,从而减少出现困气、填充不满及烧焦痕等问题,这些问题经常发生在排气不足或封闭的位置上。
加强筋一般的设计加强筋最简单的形状是一条长方形的柱体附在产品的表面上,不过为了满足一些生产上或结构上的考虑,加强筋的形状及尺寸须要改变成如以下的图一般。
长方形的加强筋必须改变形状使生产更容易加强筋的两边必须加上出模角以减低脱模顶出时的摩擦力,底部相接产品的位置必须加上圆角以消除应力集过份中的现象,圆角的设计亦给与流道渐变的形状使模腔充填更为流畅。
此外,底部的宽度须较相连外壁的厚度为小,产品厚度与加强筋尺寸的关系图a说明这个要求。
图中加强筋尺寸的设计虽然已按合理的比例,但当从加强筋底部与外壁相连的位置作一圆圈R1时,图中可见此部份相对外壁的厚度增加大约50%,因此,此部份出现缩水纹的机会相当大。
如果将加强筋底部的宽度相对产品厚度减少一半(产品厚度与加强筋尺寸的关系图b),相对位置厚度的增幅即减至大约20%,缩水纹出现的机会亦大为减少。
由此引伸出使用两条或多条矮的加强筋比使用单一条高的加强筋较为优胜,但当使用多条加强筋时,加强筋之间的距离必须较相接外壁的厚度大。
塑胶件结构设计手册培训
5.0 支柱(Boss)
支柱突出胶料壁厚是用以装配产品、隔开对象及支撑承托其它零件之用。空心的支柱可以 用来嵌入镶件、收紧螺丝等。这些应用均要有足够强度支持压力而不致于破裂。
支柱尽量不要单独使用,应尽量连接至外壁或与加强筋一同使用,目的是加强支柱的强度 及使胶料流动更顺畅。此外,因过高的支柱会导致塑料部件成形时困气,所以支柱高度一般是 不会超过支柱直径的两倍半。
最理的壁厚分布无疑是切面在任何一个地方都是均一的厚度,但为满足功能上的需求以致壁厚 有所改变总是无可避免的。在此情形,由厚胶料的地方过渡到薄胶料的地方应尽可能顺滑。太突 然的壁厚过渡转变会导致因冷却速度不同和产生乱流而造成尺寸不稳定和表面问题。
2.1 不同材料的常用壁厚
9
2.0 壁厚 [Wall Thickness]
15
4.1 拔模角标准 [ Draft Standard ]
注: 以上数据只供参考及以骨底的平面作中性面做出拔模角,如骨底是一个 非平
面的形状时,可选骨项的平面为中性面,但为避免加上拔模角后,骨厚超出比 例出现缩的问题,所以一般以骨顶为中性面时,出模角大概为0.5°~0.8°不等。 此外,如在制造出模角时出现问题,可以用cut代替draft造出拔模角。再者,可以 视乎情况而减少骨厚,作对加上draft angle后骨底数的调教。 (Fig. 4.1.2)
21
8.0 六角孔配圆Pin的设计 (紧钉)
在产品设计中,很多时因为功能及安全的问题,在外形上会出现拆件的情况,但亦都因为很 多因素,拆件后的组装会出现外形不相配的情况。所以便需要一些做淮数的定位柱来作外形的配 合。在外形上的定位一般多数以六角形的孔配紧配圆形的塑料柱,因为紧配的关系,所以六角孔 与圆柱之间是不需要虚位和做出模角,而且在六角孔和胶柱项必须加上一些导入角(Fig. 8.0.1~8.0.2)。很多时,六角孔配图柱会用作为胶水柱的装配之用。所以此时便需要使用x`的尺寸 给与六角孔与图柱较多的虚位藏入胶水。
塑胶产品结构设计规范
塑胶产品结构设计规范8.⽂件类型(4)1.品质体系类⽂件2.环境和职业安全体系类⽂件3.社会责任体系类⽂件⽂件编号版本编号 1⽣效⽇期2010-11-04 (盖受控印章处)产品⼆部塑胶产品结构设计规范制订申请部门会签批准产品中⼼运管计划处品质管理部销售中⼼⼯程部制造中⼼资材中⼼产品⼆部和灼热燃烧时间,t2+t3是否允许样品燃尽否否否是否允许燃烧颗粒或滴落物引燃脱脂棉否否是表6.1.1-2 球压温度评定PC 包胶PIN脚的包胶部分塑胶材料PC+ABS、PPO恒温箱测试温度95°125°125°表6.1.1-3 灼热丝燃烧评定要求3PCS,样条750±10℃(外壳厚度>0.2mm,650±10℃)判定标准30S内⽆可见⽕焰,实验样品落下的燃烧或灼热颗粒,应做到绢纸不得起⽕,松⽊板不得烧焦表6.1.1-4 胶壳跌落评定要求3PCS,2⾯/次,1M,⽔泥地⾯判定标准跌落后,外壳⽆破裂,⾼压测试能通过,电性正常6.1.2 壁厚选择塑件的壁厚要根据产品的具体要求、所选材料的性能、塑件外形的复杂程度及⼤⼩等因素确定,应尽量做到各部分壁厚均匀。
另外,需注意最⼩壁厚设计必须满⾜安规要求,具体可参考材料UL黄卡。
壁厚的选择应遵循以下原则:1、平⾯准则在⼤部份热融过程操作,包括挤压和固化成型,均⼀的壁厚是⾮常的重要的。
厚胶的地⽅⽐旁边薄胶的地⽅冷却得⽐较慢,并且在相接的地⽅表⾯在浇⼝凝固后出现收缩痕。
更甚者引致产⽣缩⽔印、热内应⼒、挠曲部份歪曲、颜⾊不同或不同透明度。
若厚胶的地⽅渐变成薄胶的是⽆可避免的话,应尽量设计成渐次的改变,并且在不超过壁厚3:1的⽐例下。
下图可供叁考:2、转⾓准则壁厚均⼀的要诀在转⾓的地⽅也同样需要,以免冷却时间不⼀致。
冷却时间长的地⽅就会有收缩现象,因⽽发⽣部件变形和挠曲。
此外,尖锐的圆⾓位通常会导致部件有缺陷及应⼒集中,集中应⼒的地⽅会在受负载或撞击的时候破裂。
塑胶件拔模角度如何选择设计
脱模角的大小是没有一定的准则,多数是凭经验和依照产品的深度来决定。
此外,成型的方式,壁厚和塑料的选择也在考虑之列。
一般来说,对模塑产品的任何一个侧面,都需有一定量的脱模斜度,以便产品从模具中顺利脱出。
塑件设计之拔模角度确定脱模斜度的大小一般以0.5°~1°居多。
具体选择脱模斜度注意以下几点:⑴、塑件表面是光面的,尺寸精度要求高的,收缩率小的,应选用较小的脱模斜度,如0.5°。
⑵、较高、较大的尺寸,根据实际计算取较小的脱模斜度。
⑶、塑件的收缩率大的,应选用较大的斜度值。
⑷、塑件壁厚较厚时,会使成型收缩增大,脱模斜度应采用较大的数值。
⑸、透明件脱模斜度应加大,以免引起划伤。
一般情况下,PS料脱模斜度应不少于2.5°~3°,ABS及PC料脱模斜度应不小于1.5°~2°。
⑹、带皮纹、喷砂等外观处理的塑件侧壁应根据具体情况取2°~5°的脱模斜度,视具体的皮纹深度而定。
皮纹深度越深,脱模斜度应越大。
⑺、结构设计成对插时,插穿面斜度一般为1°~3°。
⑻、取斜度的方向,一般内孔以小端为准,符合图样,斜度由扩大方向取得,外形以大端为准,符合图样,斜度由缩小方向取得。
⑼、一般情况下,脱模斜度不包括在塑件公差范围内。
⑽、外壳面脱模斜度大于等于3°。
除外壳面外,壳体其余特征的脱模斜度以1°为标准脱模斜度。
特别的也可以按照下面的原则来取:低于3mm高的加强筋的脱模斜度取0.5°,3~5mm取1°,其余取1.5°;低于3mm高的腔体的脱模斜度取0.5°,3~5mm取1°,其余取1.5°。
电动车用塑件标准
电动车用塑件标准3、塑件的模具结构要求: 3.1、关重部件的模具结构要求: 3.1.1前围的设计要求:见图3、图4。
(图3) (图4) 3.1.2连接部位的设计要求:见图5、图6。
(图5) (图6)3.1.3对加强筋的要求:对于受力部位或者是易变形部位要加加强筋,见图7。
前围面积太大,可简化设计,减轻ABS 重量中部塑件可漏空,方向柱上增加PP 挡泥板所有连接柱长度不少于13mm顶块和插片连接,插卡片处孔心至边端距8.5mm ,厚2.0mm (现有多数市场件顶块和插片,孔心至边端距7mm ,为增加强度,防变形,根据需要,PP 件局部应增加加强筋(图7)3.1.4对塑印的要求:关重件的厚度要相对较厚,不低于2.4mm ,防止塑印,其他装饰件的厚度不低于2.2mm ,见图8。
(图8)3.1.5边缘合缝的设计要求:见图9、图10。
(图9) (图10)4、塑件的技术要求:4.1本规范指在定义爱玛公司品质标准,对胶塑产品检验与判定的依据,同时为客户及协力厂商对本公司品质要求认知准则。
4.2、适用范围:本公司生产或加工组装所需塑件产品皆适用之。
4.3、电动车塑件关重部件名称定义:为减少前面板缩痕,及增加强度,关重部件的厚度不低于2.6mm该位置易出现裂缝,卡筋密度可适当增加左右侧边条易出现宽窄不一的现象,模具加工时需高度重视头罩、面板、前围、护板、尾箱盖、工具箱、踏板、座桶、电池盒、尾箱底、坐垫底板 4.3、尺寸要求:4.3.1塑件尺寸变形量不大于2/1000mm ;4.3.2塑件锁孔尺寸不小于标准要求尺寸,而且不大于0.2mm ; 4.3.3塑件装配点尺寸偏差不大于1mm ; 4.3.4塑件厚度公差不超过标准的0.05mm ;4.3.5关重部件的壁厚不低于2.6mm ,其余部件的壁厚不低于2.4mm 。
4.3.6连接柱的相关尺寸:H图22.5~3φ3.5φ7(2/3~3/4)Hφ3.5φ7图14.4、性能要求:4.4.1物理机械性能见表1:表14.4.2 热塑性塑料的热性能要求见表2:表2项目 单位 ABS PP AS 比热容 kJ/(kg.K) 1.26~1.67 1.93 1.34~1.42 线胀系数10 -5 K -15.8~8.510.8~11.23.6~3.8项目 单位 ABS PP AS 密度 g/cm 3 1.03~1.06 0.9~0.91 吸水率 % 0.2~0.25 0.03~0.04 软化温度(VST ) ℃ 88 130 拉伸屈服强度 MPa ≥40 20 ≥20 断后伸长率 % 23~60 200 硬度 ≥ 95 HRR 60 HRR ≥60 HRR成型收缩率 % 0.3~0.6 1.0~2.5 耐冲击强度 mm550500500备注以2Kg ¢26mmL480mm 的圆柱棒(接触端为r10mm 圆形球面)做自由落体冲击试验;耐自由落体破损的高度为检验高度标准(单位:mm )。