
成品检验报告表
成品检验报告表
页次
制造批号 产品名称规格 目标产量 生产日程 自 月 日至 月 日
包
装
前
检
验
包
装
后
检
验
检验项目
月 日 月 日 月 日 月 日 月 日 月 日
抽 样数 不合格数 % 抽 样数 不合格数 % 抽 样数 不合格数 % 抽 样数 不合格数 % 抽 样数 不合格数 % 抽 样数 不合
格数
%
合集下载
成品检验表格
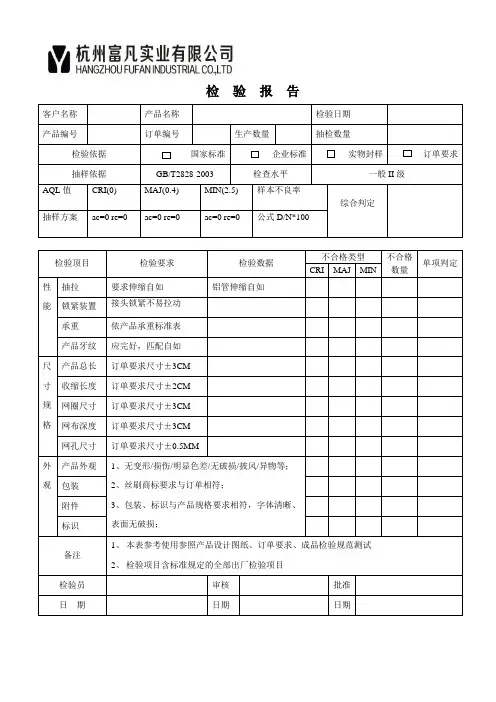
检验报告
客户名称
产品名称
检验日期
产品编号
订单编号
生产数量
抽检数量
检验依据
√
国家标准
企业标准
实物封样
订单要求
抽样依据
GB/T2828-2003
检查水平
一般II级
AQL值
CRI(0)
MAJ(0.4)
MIN(2.5)
样本不良率
综合判定
抽样方案
ac=0 re=0
ac=0 re=0
ac=0 re=0
公式D/N*100
检验顶目
检验要求
检验数据
不合格类型
不合格数量
单项判定
CRI
MAJ
MIN
性
能
抽拉
要求伸缩自如
铝管伸缩自如
锁紧装置
接头锁紧不易拉动
承重
依产品承重标准表
产品牙纹
应完好,匹配自如
尺寸规格
产品总长
订单要求尺寸ቤተ መጻሕፍቲ ባይዱ3CM
收缩长度
订单要求尺寸±2CM
网圈尺寸
订单要求尺寸±3CM
网布深度
订单要求尺寸±3CM
网孔尺寸
订单要求尺寸±0.5MM
外
观
产品外观
1、无变形/损伤/明显色差/无破损/披风/异物等;
2、丝刷商标要求与订单相符;
3、包装、标识与产品规格要求相符,字体清晰、表面无破损;
包装
附件
标识
备注
1、本表参考使用参照产品设计图纸、订单要求、成品检验规范测试
2、检验项目含标准规定的全部出厂检验项目
检验员
审核
批准
日期
日期
日期
成品出货检验报告模板
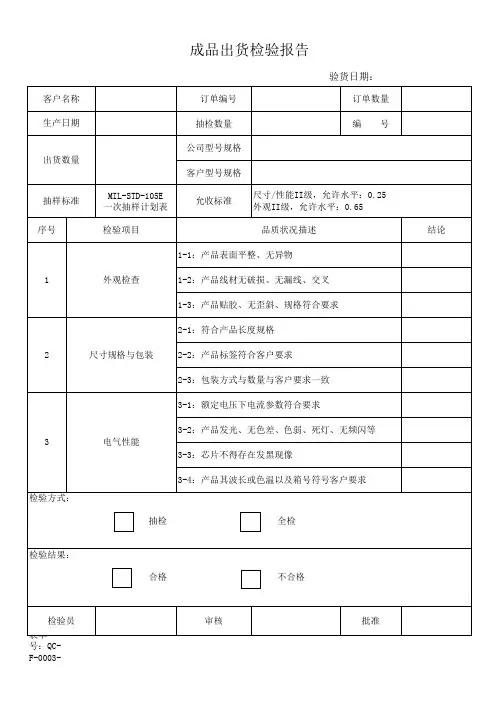
成品出货检验报告
验货日期:
客户名称
订单编号
订单数量
生产日期
抽检数量
编 号
出货数量 抽样标准 序号
公司型号规格
客户型号规格
MIL-STD-105E 一次抽样计划表
允收标准
尺寸/性能II级,允许水平:0.25 外观II级,允许水平:气性能
3-3:芯片不得存在发黑现像
检验方式:
3-4:产品其波长或色温以及箱号符号客户要求
抽检 全检
检验结果: 合格 不合格
检验员
表单 号:QCF-0003-
审核
批准
品质状况描述
结论
1-1:产品表面平整、无异物
1
外观检查
1-2:产品线材无破损、无漏线、交叉
1-3:产品贴胶、无歪斜、规格符合要求
2-1:符合产品长度规格
2
尺寸规格与包装
2-2:产品标签符合客户要求
2-3:包装方式与数量与客户要求一致
3-1:额定电压下电流参数符合要求
3-2:产品发光、无色差、色弱、死灯、无频闪等
半成品检验报告
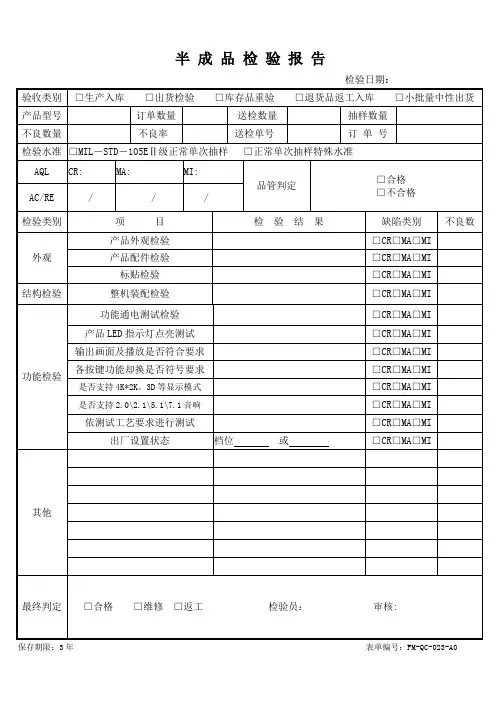
各按键功能却换是否符号要求
□CR□MA□MI
是否支持4K*2K、3D等显示模式
□CR□MA□MI
是否支持2.0\2.1\5.1\7.1音响
□CR□MA□MI
依测试工艺要求进行测试
□CR□MA□MI
出厂设置状态
档位或
□CR□MA□MI
其他
最终判定
□合格 □维修 □返工 检验员: 审核:
保存期限:3年 表单编号:FM-QC-023-A0
半成品检验报告
检验日期:
验收类别
□生产入库 □出货检验 □库存品重验 □退货品返工入库 □小批量中性出货
产品型号
订单数量
送检数量
抽样数量
不良数量
不良率
送检单号
订 单 号
检验水准
□MIL-STD-105EⅡ级正常单次抽样 □正常单次抽样特殊水准
AQL
CR:
MA:
MI:
品管判定
□合格
□不合格
AC/RE
/
/
/
检验类别
项 目
检 验 结 果
缺陷类别
不良数
外观
产品外观检验
□CR□MA□MI
产品配件检验
□CR□MA□MI
标贴检验
□CR□MA□MI
结构检验
整机装配检验
□CR□MR□MA□MI
产品LED指示灯点亮测试
□CR□MA□MI
输出画面及播放是否符合要求
□CR□MA□MI
□CR□MA□MI
是否支持4K*2K、3D等显示模式
□CR□MA□MI
是否支持2.0\2.1\5.1\7.1音响
□CR□MA□MI
依测试工艺要求进行测试
□CR□MA□MI
出厂设置状态
档位或
□CR□MA□MI
其他
最终判定
□合格 □维修 □返工 检验员: 审核:
保存期限:3年 表单编号:FM-QC-023-A0
半成品检验报告
检验日期:
验收类别
□生产入库 □出货检验 □库存品重验 □退货品返工入库 □小批量中性出货
产品型号
订单数量
送检数量
抽样数量
不良数量
不良率
送检单号
订 单 号
检验水准
□MIL-STD-105EⅡ级正常单次抽样 □正常单次抽样特殊水准
AQL
CR:
MA:
MI:
品管判定
□合格
□不合格
AC/RE
/
/
/
检验类别
项 目
检 验 结 果
缺陷类别
不良数
外观
产品外观检验
□CR□MA□MI
产品配件检验
□CR□MA□MI
标贴检验
□CR□MA□MI
结构检验
整机装配检验
□CR□MR□MA□MI
产品LED指示灯点亮测试
□CR□MA□MI
输出画面及播放是否符合要求
□CR□MA□MI
成品出货检验COA报告 空白表格

批注本地保存成功开通会员云端永久保存去开通
LOT NUMBER: PRODUCTION DATE: Customer P.O Properties
No 1 Total Product Length No 2 Total Product Width No 3 Tissue Main Fluff Length No 4 Tissue Main Fluff Width No 5 Total Product Weigth No 6 Total Absorbency
No 6 No 7 Total Visual w/ Absorbency Thermal
59.68 58.83 59.91 57.99 59.64 60.14 59.77 56.56 58.21 58.44 61.45 58.76 58.67 58.60 61.42 61.00 61.17 59.26 58.96 58.75 59.84 61.35 60.33 59.09 59.39 59.09 57.82 59.21 60.21 61.47 59.89 59.88 61.21 58.99 58.76 61.47 58.22 60.54 60.24 61.57 382.00 359.00 396.00 427.00 367.00 387.00 402.00 447.00 402.00 429.00 413.00 409.00 433.00 399.00 398.00 437.00 395.00 440.00 403.00 389.00 429.00 405.00 398.00 409.00 322.00 401.00 399.00 367.00 390.00 400.00 412.00 382.00 393.00 388.00 333.00 401.00 415.00 446.00 429.00 378.00
成品检验报告

2.2电动分合闸
设备具有电动分合闸装备时,应电动分合至少5次,能够自如分合到位,无异常现象。
3
绝
缘
电
阻
与
介
电
强
度
试
验
3.1绝缘电阻测定
各电器在耐压试验前所测得的绝缘电阻不得低于1
MΩ。
3.2介电强度试验
各电路,包括直接接入式测量仪表在内应能承受下列规定的交流正弦波介电试验电压,时间为1分钟而无击穿或闪络现象。
②在可能受到弯曲的地方需采用铜芯绝缘软线。引接至可动结构部件上的软导线束,必须套有阻燃软管。线束的长度应保证使其受弯半径大于10倍的线束外径。
1.7紧固件
紧固件应有可靠的防腐被覆层。各紧固处应装有防松装置。螺杆的长度应在紧固后伸出螺母不小于1扣和不多于7扣。
1
一
般
性
检
查
1.8接地螺栓
接地螺栓的最小尺寸应符合下列要求:
16
S>35mm2
S/2
1.10机械操作检查
所有机械操作零件、联锁、锁扣、门等的动作效果应符合设计要求,并且动作应灵活,操作应安全可靠。
1.11标志检查
铭牌、接地符号及其他标志应正确、清晰、齐全,安装位置应正确无误。
2
分合闸
检 验
2.1手动分合闸
所生产设备需要手动分合闸时,应手动分合闸至少5次,无卡壳、碰撞现象。
1.4导线和截面
导线的颜色和截面的选择应符合要求。
1.5电气间隙和爬电距离
电气间隙和爬电距离应满足下列要求:
额定绝电压Ui(V)
电气
间隙
爬电
距离
Ui≤60
5mm
5mm
60<Ui≤300
烤漆检验报告表
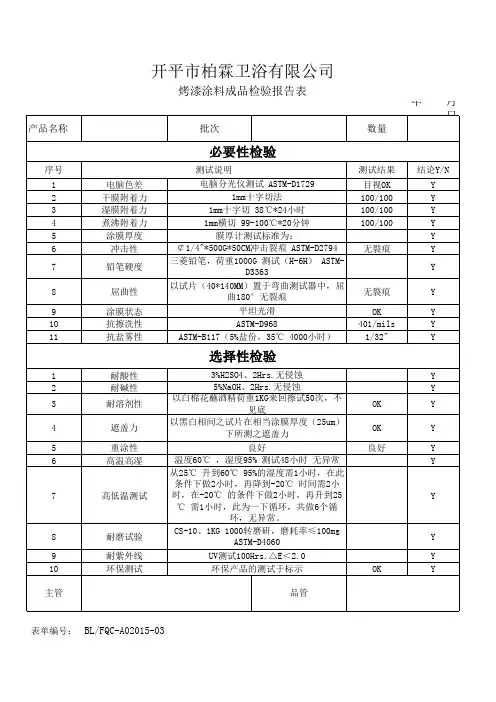
开平市柏霖卫浴有限公司
烤漆涂料成品检验报告表 年
产品名称 批次 数量
月
日
必要性检验
序号 1 2 3 4 5 6 7 8 9 10 11 电脑色差 干膜附着力 湿膜附着力 煮沸附着力 涂膜厚度 冲击性 铅笔硬度 屈曲性 涂膜状态 抗擦洗性 抗盐雾性 测试说明 电脑分光仪测试 ASTM-D1729 1mm十字切法 1mm十字切 38℃*24小时 1mm横切 99-100℃*20分钟 膜厚计测试标准为: ¢1/4"*500G*50CM冲击裂痕 ASTM-D2794 三菱铅笔,荷重1000G 测试(H-6H) ASTMD3363 以试片(40*140MM)置于弯曲测试器中,屈 曲180°无裂痕 平坦光滑 ASTM-D968 ASTM-B117(5%盐份,35℃ 4000小时) 测试结果 目视OK 100/100 100/100 100/100 无裂痕 结论Y/N Y Y Y Y Y Y Y 无裂痕 OK 401/mils 1/32" Y Y Y Y
7高低Leabharlann 测试Y8 9 10 主管
耐磨试验 耐紫外线 环保测试
Y OK Y Y
表单编号: BL/FQC-A02015-03
选择性检验
1 2 3 4 5 6 耐酸性 耐碱性 耐溶剂性 遮盖力 重涂性 高温高湿 3%H2SO4、2Hrs.无侵蚀 5%NaOH、2Hrs.无侵蚀 以白棉花蘸酒精荷重1KG来回擦试50次,不 见底 以黑白相间之试片在相当涂膜厚度(25um) 下所测之遮盖力 良好 温度60℃ ,湿度95% 测试48小时 无异常 从25℃ 升到60℃ 95%的湿度需1小时,在此 条件下做2小时,再降到-20℃ 时间需2小 时,在-20℃ 的条件下做2小时,再升到25 ℃ 需1小时,此为一下循环,共做6个循 环,无异常。 CS-10、1KG 1000转磨研,磨耗率≤100mg ASTM-D4060 UV测试100Hrs.△E<2.0 环保产品的测试于标示 品管 Y Y OK OK 良好 Y Y Y Y
成品出厂检验报告
产品名称
木质文件桌
检验依据
GB/T3976-2002
规格
600X450X760
检验时间
2009-04-12
生产数量
70组
抽检数量
3
序号
检验项目
单位
技术要求
检验结果
单项判定
1
工艺要求
mm
见QB/T3916
标准4,4条款
符合要求
合格
2
课 桌
桌面咼
mm
720±2
760〜761
合格
3
桌面净空咼
mm
>490
570
20
合格
5
吊柜深度
mm
<400
397-400
合格
6
后挡水板咼 度
mm
>30
27——29
合格
7
临边垂直度
mm
<2
1
合格
8
正视分缝
mm
<1.5
1.1——1.4
合格
检验结论:
编号:
产品名称
卫生洁具(洗面盆)
检验依据
中华人民共和国轻工行业
准QBZT253—-2001
规格
1000X600x12mm
检验时间
2009-03-22
检验结果
单项判定
1
工艺要求
见QB/T3916标准4,4
条款
符合要求
合格
2
桌面咼
mm
760±2mm
760、761
合格
3
桌面净空咼1
mm
>630
742、743
合格
4
成品检验报告样板
实验
离,镀膜层被胶带拉起面积需低于5%(4B),其测
试结果则OK.
将产品进行120度弯折,胶件不可脆断,允许表面产 生裂纹,但不许崩落,还原后允许折弯处油漆呈细粉 4 弯折测试 状,不允许呈现片 状或条状(宽度大于0.5mm)判 试折 NG,,反之为OK.
将产品进行120度弯折,胶件不可脆断,允许表面产
2
结构
5、产品表面雷雕图案、字体的尺寸位置要符合图档 要求
目视
6、以真机实配检测产品摄像孔位是否影响到手实配相吻合,不影响手机的正 常功能使用
试装
用百格刀在产品表面划出长宽各为1*1mm的100个方
格需见底材,用毛刷将残留刷干净,将3M600胶带平
3
附 着力
贴于细方格上,胶纸贴平整需除去内部空气 ,用橡皮 擦 用 力 擦 试 胶 带 完 全 接 触 到 , 再 以 90 度 方 向 迅 速 剥
用沾有99.5%的甲醇的纯棉面或棉花棒来回各擦试70 7 表面防醇 次(擦试行程为20mm),表面没有露底及明显褪色时 实验
为OK.
批准:
审核:
制表:
QH-QCFM22
客户 名
序号 测试项目
成品检验报告
机型: 单号:
订
日期:
检验要求/标准
检验方法 测试结果 判定结果 备注
1
尺寸
依据工程图纸检验尺寸或与真机实配
1、喷油后扣位无断裂 2、喷油后结构位置是否正确或者偏移 3、喷油后装配无松动 4、喷油后装配扣装到位、真机无外露
量 测/试 装
目视 目视
试装 试装
5
油墨硬度
生裂纹,但不许崩落,还原后允许折弯处油漆呈细粉 状 , 不 允 许 呈 现片 状或 条状 (宽 度大 于0.5mm )判
成品检验报告
收货单位:XXXX供货单位(盖章):
货品名称
XXX
产品型号
XXX
批次数量(套)
XXX(明细见附件)
合同编号
验收意见:
a).产品外观无明显划痕、锈蚀、损伤,输入、输出端口无破损、生锈或其它任何损伤,表面处理镀涂均匀一致;
b).产品外观、性能、所有零部件安装和完整准确性符合要求;
c).产品的配套及外包装符合合同要求;
d).产品功能,合格( )不合格( )。
f).其他意见:
验收人: 日 期:
正常
合格
XXXX
正常
合格
XXXX
正常
合格
指标3
XXXX
正常
合格
指标4
XXXX
正常
合格
指标5
XXXX
正常
合格
完整准确性验收
a)产品外观、性能、所有零部件安装和完整准确性符合图样要求;
b)产品的配套及外包装符合合同要求;
符合要求
合格
验证结论:
合格() 不合格( )
检验员/日期:
产 品 验 收 交 接 单
成 品 出 厂 检 验
产品名称
XXX
产品型号
XX
产品编码
验证方式
全功能检验
执行标准
出厂检验标准/实验标准
验证项目
标准要求
实测结果
合格情况
外观
外观无明显划痕、锈蚀、损伤,输入、输出端口无破损、生锈或其它任何损伤,表面处理镀涂均匀一致。
符合要求
合格
功
能
指标1
XXXX
正常合格Βιβλιοθήκη XXXX正常合格
指标2
XXXX