
立式加工中心设计阶段的静刚度分析
卧式加工中心部件的结构分析及轻量化设计
精密制造与自动化 2011年第1期
蠢
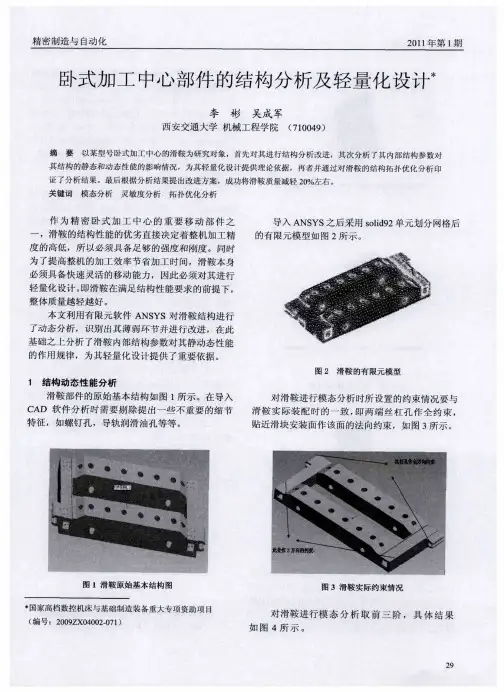
(a)第一阶振型(84.99 Hz)
(b)第二阶振型(180.67 Hz)
(e)第三阶振型(191.39 nz)
图4滑鞍前三阶振型图
由于整机最高工作频率不超过80 Hz,所以如
何改进滑鞍第一阶模态的变形情况是其结构改进的
重点。通过查看滑鞍第一阶振型动画可以得知主要
变形为滑鞍框架整体右移,而且变形量较大。主要
原因在于滑鞍的宽度不够,以至于对于中面的抗弯
30 刚度不足,同时通过其他两阶振型动画还得知滑鞍
的单侧的抗弯刚度刚度不足。再者,在导轨的安装
槽处存在一些较深的沟槽,会削弱滑鞍的静强度。
考虑到滑鞍上还需布置其他辅助装置,最终确
定将滑鞍的宽度由原来的1 100 mm拓宽至
1 300 rnlTl,同时对于靠近导轨安装槽处的壁厚适当加
大,改进之后的滑鞍通过分析均满足静动态性能要求。
2滑鞍轻量化设计
由于滑鞍的结构加宽之后总体质量约有
2 400 kg,达不到快速移动的要求,所以还必须对其
进行轻量化设计。轻量化设计的原则就是在结构满
足各个静动态性能要求的前提之下,其总体质量应
该越轻越好。
滑鞍外观尺寸既定的前提下,只能通过改变其
内部结构尺寸来达到减轻质量的目的。滑鞍内部主
要结构尺寸为滑鞍壁厚hl(导轨安装侧壁厚除外)
和横向筋板厚度h2,改变这两个参数对滑鞍质量具
有较大影响。当这两个参数变动时需要对滑鞍的静
动态性能进行灵敏度分析,以确保结构安全。
2.1滑鞍结构性能的灵敏度分析
分析说明如下:
(1)滑鞍壁厚hl的初始设计厚度为30 rlln3,变
动范围为25 ̄30 rnlTl;横向筋板厚度h2初始设计厚
度为25 mlrl,变动范围为20 ̄25 mm,每次变动量
为O.5 lnnl。
(2)分析的结构性能指标为前四阶固有频率和
各方向静切削力变形;
分析结果如图5、6、7、8所示:
I
艋
0 25 26 27 28 29 30
(完整版)数控车床主轴设计

- 1 -
绪 论
随着市场上产品更新换代的加快和对零件精度提出更高的要求,传统机床已不能满足要求。数控机床由于众多的优点已成为现代机床发展的主流方向。它的发展代表了一个国家设计、制造的水平,在国内外都受到高度重视。
现代数控机床是信息集成和系统自动化的基础设备,它集高效率、高精度、高柔性于一身,具有加工精度高、生产效率高、自动化程度高、对加工对象的适应强等优点。实现加工机床及生产过程的数控化,已经成为当今制造业的发展方向。可以说,机械制造竞争的实质就是数控技术的竞争。
本课题的目的和意义在于通过设计中运用所学的基础课、技术基础课和专业课的理论知识,生产实习和实验等实践知识,达到巩固、加深和扩大所学知识的目的。通过设计分析比较机床的某些典型机构,进行选择和改进,学习构造设计,进行设计、计算和编写技术文件,达到学习设计步骤和方法的目的。通过设计学习查阅有关设计手册、设计标准和资料,达到积累设计知识和提高设计能力的目的。通过设计获得设计工作的基本技能的训练,提高分析和解决工程技术问题的能力,并为进行一般机械的设计创造一定的条件。
- 2 -
一、设计题目及参数
1.1 题目
本设计的题目是数控车床的主轴组件的设计。它主要由主轴箱,主轴,电动机,主轴脉冲发生器等组成。我主要设计的是主轴部分。
主轴是加工中心的关键部位,其结构优劣对加工中心的性能有很大的影响,因此,在设计的过程中要多加注意。主轴前后的受力不同,故要选用不同的轴承。
1.2参数
床身回转空间400mm
尾架顶尖与主轴端面距离1000mm
主轴卡盘外径Φ200mm
最大加工直径Φ600mm
棒料作业能力50~63mm
主轴前轴承内和110~130mm
最大扭矩480N·m
二、主轴的要求及结构
2.1主轴的要求
2.1.1旋转精度
主轴的旋转精度是指装配后,在无载荷,低转速的条件下,主轴前端工件或刀具部位的径向跳动和轴向跳动。
机械制造专业_毕业设计_小型龙门加工中心基础件设计与受力分析(ANSYS模态分析)
1 第一章 概述
1.1课题研究的背景及意义 机床是现代制造技术的工作母机,在某种意义上,一个国家机床设计和制造水平的高低,决定着这个国家整个制造业水平的高低。在信息革命的推动下,现代工业技术发展迅猛。近年来,各国在信息工业,航空航天工业,军事工业,电子工业,能源工业等领域竞争日益激烈。随着这些高科技领域日益向高速、高效、精密、轻量化和自动化的方向发展,对机床的要求也越来越高。现代机床正向高速、大功率、高精度的方向发展。随着机床向高速度、大功率和高精度方向的发展,除了要求机床重量轻、成本低、使用方便和具有良好的工艺性
能以外,而着重要求机床具有愈来愈高的加工性能。而机床的加工性能又与其动态特性紧密相关。事实表明,随着机床的加工精度的不断提高,对机床动态特性的要求也愈来愈高。
多年来,由于受到理论分析和测试实验手段落后的限制,机床结构的设计计算主要沿用传统的结构强度为主的设计方法。传统设计方法主要是保证刀具和工件间具有一定的相对运动关系和满足机床几何精度要求,采用经验和类比的方法进行,设计的主要依据是静刚度和静强度,对机床的动态性能考虑较少。在利用传统方法进行机床结构的设计计算时,因为不能准确地把握机床结构与其动态特性之间量的关系,所以结构设计的结果常常是以较大的安全系数加强机床结构。这样的设计方法容易导致机床结构尺寸和重量的加大;其结果一则不能很好发挥材料的潜力,二来机床结构的动态性能也不会有根本的改进提高。所以,后来科研工作者对机床的动态特性、切削稳定性进行了大量的研究工作,最初是以实物或模型为基础,进行机床性能试验,从中发现规律,分析影响机床动态性能的主要原因,寻求解决问题的方法,处于弄清机理,说明现象的定性阶段。从二十世纪六十年代中期以来,由于计算机技术、振动理论和结构动力学理论等的发展,为机床的动态性能研究提供了坚实的理论基础和先进的测试手段,使研究进入一个全新的计算机辅助分析和优化设计的定量研究阶段,系统地建立了机床动态特性的研究理论,达到了一定的实用程度,并在不断地深化和发展。
XH715立式加工中心整机优化设计方案比较

XH715式加工中心整机优化设计方案比较★
口李磊 口洪荣晶 口张建润 口孙庆鸿 口彭文 口姚树健
摘要:应用CAD/CAE系统建立xH715立式加工中心的整机模型,并进行动态性能分析。对机床薄弱环节进行比
较优选设计与拓扑优化,表明拓扑优化结果更具有理论指导意义,为后续的详细设计提供参考。
关键词:动态分析优选法拓扑优化
中图分类号:TH122 文献标识码:A 文章编号:1000—4998(2006)10—0027—03
随着机床向高精度、高表面质量和高效率方向发
展,要提高机床的加工性能,需要研究机床的静刚度和
动态特性。复杂机械结构系统的动态设计,国内常采用
人一机交互的方式,对结构系统进行动力学建模和动
态特性分析,根据设计者的要求进行结构的动力学修
改,然后在计算机上进行再分析,经多次反复,直到所
设计的结构动态性能满足要求,其优化效果的好坏往
往取决于设计者的经验。而国外已经采用了拓扑优化
等较为先进的优化方法”。1。
本文分别采用优选和拓扑优化的方式对XH715
立式加工中心的动态性能进行整机优化,得到较为合
理的优化结果,为后续的详细设计提供原型。
Ⅱ整机建模及有限元分析
XH7157r式加工中心是中型三轴联动数控机床,
主轴设计最高转速为5 000 r/min,具有加工精度高、效
率高等优点,但也存在很多需要改进的地方。
(1)建立机床整机的CAD模型 该机床由床身、
主轴箱、立柱及工作台等几大部件组成,机床床身由8
个地脚螺栓固定于地面,立柱与床身通过螺栓连接,如
图1所示。
(2)机床动力学分析将整机模型经过适当简化,
导入有限元分析软件建立有限元模型,见图2。床身底
部地脚螺栓处加约束,进行模态分析,其约束模态频率
如表1所示。
由单件模态及整机振型可见:①主轴箱体模态相
对较高,而其他部件相对较低;②床身、工作台结构对
表1 机床单件及整机模态频率/Hz
-k国家自然科学基金资助项目(编号:50375026) 江苏省科技基础设施建设项目(编号:BM2005003)
数控机床的精度与应用范围

北京波尔福电气设备有限公司 /
地址:北京市海淀区海淀路19-1号中成大厦505室 网址: / 数控机床的精度与应用范围
1.数控机床的精度
数控机床的精度主要是指加工精度、定位精度和重复定位精度。精度是数控机未的重要技术指标之一。由于数控机床是以数字的形式给出相应的脉冲指令进行加工,数控机床的脉冲当量(即每输出一个脉冲,数控机床各运动部件的位移量或角位移量)就自然地与精度保持了某种联系。按不同精度等级的数控机床的要求,脉冲当量通常为0.010.000 5nm/脉冲。由于数控机床的进给传动链的反向间隙和丝杠螺距误差均可以进行自动补偿,因此数控机床一般都具有较高的加工精度。长期的实践表明,一般中、小型数控机床(非精密型)的加工精度值约为脉冲当量的10倍,因此数控机床的加工精度通常为0.10.005mm。在一般情况下定位精度通常是加工精度的1/2一1/3,因此数控机床的定位精度通常为0.05 -- 0.002 5mm。而重复定位精度通常是定位精度的1/2一1/3,因此数控机床的重复定位精度通常为0.025一0.001 mm。对于较大尺寸的零件加工的数控机床一般很注重定位精度,而对中、小型零件在考核加工尺寸的一致性时一般更注重重复定位精度。从总体上说,由于数控机床的传动系统和机床结构具有很高的静、动刚度和热稳定性,机床本身的零部件具有很高的加工精度,特别是数控机床的自动加工方式避免了操作者人为的误差,因此同一批加工零件的尺寸一致性非常好,加工质量稳定、产品合格率高。例如在采用点位控制的数控钻床上钻孔时,由于不再使用钻模板和钻套,钻模板的坐标误差造成的影响不复存在,又因为加工的敞开性改善了钻孔的排屑条件,可以进行有效的冷却,被加工孔的孔距精度,孔径尺寸精度和内孔表面质量均有所提高。在数拄机床对复杂零件的轮廓表面进行加工时,由于编程中已考虑到对进给速度进行控制,保证刀具沿轮廓的切向进给的线速度基本不变,因而可以获得较高的精度和表面质量。
数控机床的动态特性概述

数控机床的动态特性概述
李凯旋研究机床动态特性的重要性和必要性
由于受到理论分析和测试实验手段落后的限制,传统的机床设计
的主要依据是静刚度和静强度,对机床的动态特性考虑较少。结
果常常是以较大的安全系数加强机床结构。导致机床结构尺寸和重量加大。并不能从根本上改观机床的动态特性。现代机床正向高速,大功率,高精度的方向发展,
除了要求机床重量轻,成本低,使用方便和具有良
好的工艺性能外,对机床的加工性能要求也愈来愈高。机床的加工性能与其动态特性紧密相关。机床的动态特性的基本概念
机床的动态性能是指机床运转之后振动、噪声、热变形与磨损等性
能的总称。但长期以来主要指的是机床的振动性能,即主要指机床
抵抗振动的能力。【1】
振型)振型(一阶振型,二阶变形大小)动态柔度变形的能力。动刚度:动载荷下抵抗变形的能力。静刚度:静载荷下抵抗为临界阻尼系数为阻尼系数,阻尼比)(固有角频率固有频率
(/1rr,r/r2/ff
coconnnn
dk
机床结构的动态特性参数主要参数包括固有频率,阻尼比,振型,动刚度等。
机床的动态分析主要是研究抵抗振动的能力,包括抗振性和切削稳定性,【2】
切削自激振的能力)切削稳定性(机床抵抗主要零件的固有频率阻尼特性机床的结构刚度
振动的能力)抗振性(机床抵抗受迫激振力:由回转的不平衡质量作为振动系统的振动源产生的周期性简谐振动。
【1】诸乃雄,机床动态设计原理与应用[M]上海:同济大学出版社,1987:1-3
【2】陈雪瑞,金属切削机床设计[ M ] 太原: 山西科学教育出版社, 1988.147-151主要指标外力的激励频率与物体的固有频率相等时,物体的振动形态成为主振型或一阶振型。外力的激励频率是物体固有频率二倍时,物体的振动形态为二阶振型,以此类推.......机床的动态特性基本概念
抗振性的衡量标准一般用产生单位振动量所需要的激振力表示。切
削稳定性的衡量标准一般用切削时开始出现自激振动的极限切削宽
数控机床制造精度分配优化方法的研究
北京工业大学
硕士学位论文
数控机床制造精度分配优化方法的研究
姓名:康方
申请学位级别:硕士
专业:机械制造及其自动化
指导教师:范晋伟
20080501摘要
摘要
精度设计是机床设计中的重要一环,包含精度分析和精度分配两个互逆问
题,其中精度分配是指在满足给定整体精度的基础上优化设计机床组成零部件的
精度,有良好的实际应用意义。而精度分配在理论和实践方面还都不成熟,本文
正是以此为契机,对精度分配进行了较为系统研究。
首先,基于多体系统运动学理论,以三坐标数控机床ZK7640为研究对象,描述了其拓扑结构,低序体阵列,21项几何误差,并推导出相邻体变换矩阵,
最后建立了ZK7640的误差模型。该模型与机床结构一一对应,是机床精度分配
研究的基础。基于多体系统运动学理论进行精度分配优化设计,避免了在误差成
本模型中的线性误差和角性误差的量纲不一致,避免了伪优化结果。
然后,在误差模型的基础之上,单独考虑每一个误差参数对加工精度的影响,
计算了各个几何误差参数对机床加工精度的影响程度,并作为后续成本误差模型
的成本权数。
其次,基于遗传算法建立了精度分配的优化设计模型,使用MATLAB及其
遗传算法工具箱GADS进行了精度分配,得到优化的各个设计对象,并验证了
优化的参数能满足机床整体精度要求。
最后,为保证精度分配理论的完整性,本文尝试使用多学科优化设计方法建
立了动态精度分配的研究思路和理论框架。并尝试了载荷误差控制子系统的部分
研究,使用有限元分析软件ANSYS对机床立柱进行了动态特性分析。
通过进行此次精度分配的研究,细化了导轨和丝杠的三级和四级精度,为人
们更好的选择制造导轨和丝杠提供了很好的理论依据。
关键词数控机床;几何精度;精度分配;遗传算法;多学科优化设计方法Abstract
ABSTRACT
AccuracydesignisakeystepinmachinetooldesignandcontainstworeciprocalproblemsAccuracyAnalysisandAccuracyDistribution.AccuracyDistributionmeans
龙门加工中心立柱性能分析与拓扑优化设计
第2期
2013年2月 组合机床与自动化加工技术
Modular Machine Tool&Automatic Manufacturing Technique NO.2
Feb.2013
文章编号:1001—2265(2013)02—0050—04
龙门加工中心立柱性能分析与拓扑优化设计
杨彩芳,殷国富,苏 龙
(四川大学制造科学与工程学院,成都 610065)
摘要:立柱作为龙门加工中心的重要支撑部件,其结构性能直接影响整个龙门加工中心的精度,可靠
性和稳定性等性能指标。在对立柱进行静力,模态和能量分析的基础上,建立了基于ANSYS分析软
件的立柱结构有限元模型和拓扑优化方法,找出立柱存在的薄弱环节并对立柱筋板结构实施了优化
设计。最后,从经济性、动静态特性等方面对优化方案作了分析讨论,结果表明,该方法有效的提高
了立柱薄弱区域的刚度及共振频率,从而改善了其加工精度及其稳定性。
关键词:ANSYS;立柱;拓扑优化;能量分析;模态分析
中图分类号:TH122 文献标识码:A
The Performance Analysis and Topological Optimization Design for Gantry Machine Tool Column YANG Cai—fang,YIN Guo・fu,SU Long
(College of Manufacturing Science and Engineering,Sichuan University,Chengdu 610065,China) Abstract:As one of the important support components of gantry machine tool,the structural perform—
ance of the column will directly affect the processing precision,reliability,stability and other perform-
机床总体设计的基本要求
科技论坛 民营科技2013年第3期 机床总体设计的基本要求 施海波孙微 (齐重数控装备股份有限责任公司,黑龙江齐齐哈尔161005) 摘要:主要对机床总体设计的基本要求进行了详细介绍。 关键词:机床;总体设计;要求 机床与一般金属切削机床一样,可以经过切削将金属材料加丁 成各种机器零件。由于在数控机床加_T过程中,工作程序,运动部件 的坐标位置,以及其它辅助功能都是自动控制的。从整体来讲,数控 机床虽与一般机床本质相同,但有其特殊性。其基本要求如下: 1保证机床具有高精度、静刚度、抗振性和热稳定性 1.1高精度。数控机床的精度通常比一般机床高,在进行总体布局 和结构设计时,首先应着眼于保证机床的精度。如数控立式车床专 业标准中,工作台面的端面跳动和径向跳动比普通立式车床同项精 度在每米直径上压缩一倍。因此,在总体布局设计时。要充分考虑各 种结构适应各项精度的要求。 1.2静刚度。如果一台机床的定位系统精度很高,各导轨面的几何 精度也很高,但机床基础件及整体刚性不足,当部件移动或加工时, 由于负载变化产生变形,刀具与工件的相对位置改变,也不能保证 机床定位精度和加_T精度。机床结构的刚性特征,就整体而言,取决 于机床结构特点、连接方式、载荷的分布与传递。因此,提高机床的 静刚度、减少静变形,主要途径是合理布置各部件间相对位置,改善 受力情况,采用箱型或框架结构,减少结构层次,尽量避免悬臂受力 状态,有效地进行受力平衡等,把重力和切削力等产生的变形控制 在最小的限度之内,就能显著提高机床的整体刚度。 1.3抗振性。要充分发挥机床的效率,加大切削用量,还必须提高 机床的抗振性,避免在切削时发生共振式颤动。提高抗振性的途径 是提高结构的动刚度,而结构的动刚度是机械结构的质量、刚度、阻 尼、固有频率以及负载频率的函数。因此,单纯提高结构的静刚度, 并不一定都能有效地提高机械结构的动刚度,其措施如下:1)提高 机床构件单位重量的静刚度,即用最小的材料消耗,得到最大的弯 曲和扭转刚度。这就同时提高了构件或系统的固有频率,从而避免 发生共振,在低频干扰力的作用下,提高静刚度可以减低振动幅值。 2)增加阻尼对提高动刚度和提高颤动稳定性有很大作用。系统的阻 尼大部分是由结合面的阻尼引起的。改善机床部件的制造和装配质 量,可以提高系统的阻尼系数。接触面的光洁度对阻尼影响很大,提 高表面光洁度,一般可使阻尼增大,但表面光洁度过高或过低的表 面阻尼反而下降。有时把基础件型砂封闭在铸件中,即可增加刚度, 又可增加阻尼。3)提高各滑动副和连接件的接触刚度,部件相互连 接面之间的接触变形对总体刚度影响很大。为了减小接触变形,对 于有相对运动的部件,除合理选择尺寸比例外,还应采用合理的导 轨形式。一般来说,平导轨优于燕尾导轨,静压导轨优于动压导轨。 对于固定连接部件,连接刚度主要取决于两接触面的结构形式,有 效接触面的平直度和表面光洁度,以及螺钉的连接刚度。构件的结 合面必须配磨或配刮,以保证接触点分布均匀和增加实际接触面 积。4)合理配置各部件的固有频率,提高机床结构系统薄弱环节的 刚度。5)减少干扰力。在机床内部,干扰力主要来自高速旋转的不平 衡件、高速往复运动件,以及间隙和液压的脉动等。 1.4热稳定性。要保证机床按照指令实现正确的动作,还必须把机 床的热变形控制在最小限度内。因为数控机床利用率高,切削时间 比重增加,这个问题就更为突出。如在切削过程中,由于发热而使主 轴中心产生热位移和倾斜,即使伺服系统能保证坐标移动精度,也 无法确保机床的加工精度。因此,在考虑机床总体布局时,应充分注 意发热问题。 在数控机床中,各种传动机构,如齿轮副、滚珠丝杠、轴与轴承、 电磁离合器和导轨等,都要消耗一定的功率,其}肖耗功率的绝大部 分转化为热能。润滑系统、液压系统以及电气控制系统,都是机床的 热源。由于机床结构的差异,热量向各部分的传导不同,机床各部分 间产生温差,致使机床部件之间产生相对位移,即为机床的热变形。 2数控机床的布局应保证高效率,便于操作、调整和维修 2.1高生产率。提高生产率的途径,有下列方面:1)保证每把刀具 在粗加工中单位功率和单位时间内切下最大的金属量;在精加1二中 具有单位时间内最多的加工件数。要做到这点,就应有足够的切削 速度、进给量和功率。2)缩短非切削活动时间,即提高刀架快速移动 速度,减少机床调整、装卸丁件和换刀等辅助时间。 2.2便于操作、调整和维修。机床的总体布局必须充分考虑到操纵 机床的人,处理好人机关系。充分发挥人与机床各自的特点,使人机 的综合效能达到最佳。随之机床自动化程度的不断提高,应逐步减 轻操作者的体力劳动强度。在数控机床上,装夹刀具和工件、清理铁 屑、观察加工情况和维修等辅助工作,还或多或少要由操作者完成。 因此,在考虑数控机床总体布局时,除遵守机床布局的一般原则外, 还应考虑数控机床的特殊条件。 3机床的外形与色彩 机床在经济、适用的前提下,应注意造型设计,使机床美观大 方、匀称和谐。机床外形的设计应使部件的尺寸比例协调匀称,支承 件与被支承件的比例要适当,给人以稳定而安全的感觉。机床的造 型要适应人们审美观点的变化。同一机床的线条应尽量统一,体和 面的关系也应力求简单。 机床的色彩是附着于机床形体之上的,然而它却比造型往往更 具有吸引力,先于形体进入人的感官。机床的色彩调配得当,更能增 加机床的美感。通常以单身为宜,目前国内外在各种机床用的较多 的颜色是苹果绿,它给人以适宜、舒畅的感觉,同时也是一种耐油污 的隐蔽色。目前有些机床,尤其是加工中心,趋向于采用套色,颜色 比较和谐时,给人以清晰明快的感觉。采用套色可以减弱形体的笨 重感,突出造型的重点部位,增强机床产品的空间层次。机床的一些 外露和装饰件,还有一些形象符号,都要用醒目的颜色。警告部分, 为引起人们的注意,色调要鲜艳夺目。人们对机床色彩的爱好是不 同的,应根据不同对象的不同要求决定。随着时间的推移;也会有所 变化,提出新的要求。设计人员应随时注意它的变化,创造出具有时 代特点的与布局协调的色彩风格。 4数控机床的布局要注意提高综合技术与经济效果和适应工艺发 展 社会生产对机床的要求,应把使用和制造两个方面统一起来。 因此,要考虑制造厂的具体情况,特别是机床品种系列化,零部件通 用化和标准化及模块化。充分注意这些问题,必将提高综合技术与 经济效果。 随着生产技术的发展,数控机床已纳入自动生产线或柔性制造 系统中使用;因此,在布局上要考虑这一因素,使所涉及的机床即能 适应自动生产线中工件流通的需要,而且根据用户要求,以单机形 式满足需要。 作者简介:施海波(1985一),男,黑龙江齐齐哈尔人,本科学历,毕业于齐齐哈尔大学机械设计制造及其自动化专业,助理工程师,研究 方向为机床设计、制造。
立式车床工作台静压的控制
・机械研究与应用・ 经验交流
立式车床工作台静压的控制
刘克林 (天水星火机床有限责任公司技术中心,甘肃天水741024)
摘要:重点介绍静压工作台油膜厚度的自动控制方法。通过实时测量及PLC计算自动控制油泵电机的转速来调节 油泵出油的流量,从而保证不同重量的工件工作台静压油膜厚度保持不变。 关键词:静压原理;油膜厚度;转速控制;流量 中图分类号:TG68 文献标识码:B 文章编号:1007—4414(2012)O1—0109—02 Control of Hydrostatic Worktable in Vertical Lathe
Liu Ke..1in (Tianshui Spark machine tool Co.,Ltd.,Tianshui Gansu 741024,China) Abstract:This article introduces automatic control method about oil film thicknesss of hydrostatic worktable.Through live measurement,PLC calculates revolution speed of automatic control oil pump motor to modulate oil pump output flow。SO as to guarantee constant thickness of hydrostatic oil film of worktable loaded with diferent parts. Key words:hydrostatic theory;oil film thickness;revolutionary speed control;flow
1 引 言
立式车床是现代工业生产中不可或缺的一种重 要生产设备主要适用于盘类零件的加工。具有承载