
钣金放样
excel钣金放样系统1.2 (1)

788
394
序号等分角βn序号等分角βn0000130130260260390390※②咬口连接时要加出咬接量。⑤③此图为12等分时的样图。⑥公式符号示意图(mm)
①此构件大多以薄板拆边咬口成形。④展开高度H1和H以上下接触点的垂直高度为准。已知条件输入区(mm)填写区条件推出区横向外皮边总长a806横向里皮边总长a1798圆口外直径D470圆端中半径r233纵向外皮边总长b796纵向里皮边总长b1788圆周等分数m12钢板厚度δ4上部垂直距离H1712下部垂直距离H2712.00方端里皮边长b1a1/2短侧对口实长T1749.15红色数字为要更填的已知条件放样数据结果区(mm)方端里皮边长a1798圆端展开长S(可以验证等分弦长)1463.98任意素线长Ln(1/4)A区B区长侧对口实长T2749.15圆端每等分弦长y120.61790.36790.36746.63746.63素线长素线长846.44846.44说明屋檐承接漏斗连接管料计算(5.11)
729.98729.98按实际等分数可以增加,这是12等分时的数据。展开图样图蓝色数据为放样必用的数据
钣金件展开图的绘制方法,几张图告诉你
钣⾦件展开图的绘制⽅法,⼏张图告诉你
引⾔:计算机辅助设计(如:Solidworks/Radan/Ug/ProE/Catia等)在钣⾦加⼯⾏业中的普遍使
⽤,导致众多刚从事钣⾦设计⼈员可以轻松的通过软件将零件展开,但却不知道其展开原理,
本⽂就钣⾦件的展开图绘制作了⼀简要说明。
⼀.什么是展开图
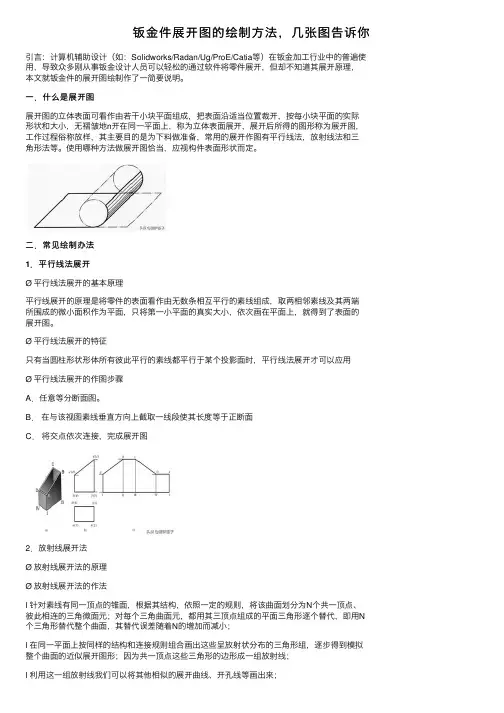
展开图的⽴体表⾯可看作由若⼲⼩块平⾯组成,把表⾯沿适当位置裁开,按每⼩块平⾯的实际
形状和⼤⼩,⽆褶皱地n开在同⼀平⾯上,称为⽴体表⾯展开,展开后所得的图形称为展开图,
⼯作过程俗称放样,其主要⽬的是为下料做准备,常⽤的展开作图有平⾏线法,放射线法和三⾓形法等。使⽤哪种⽅法做展开图恰当,应视构件表⾯形状⽽定。
⼆.常见绘制办法
1.平⾏线法展开
Ø 平⾏线法展开的基本原理
平⾏线展开的原理是将零件的表⾯看作由⽆数条相互平⾏的素线组成,取两相邻素线及其两端
所围成的微⼩⾯积作为平⾯,只将第⼀⼩平⾯的真实⼤⼩,依次画在平⾯上,就得到了表⾯的
展开图。
Ø 平⾏线法展开的特征
只有当圆柱形状形体所有彼此平⾏的素线都平⾏于某个投影⾯时,平⾏线法展开才可以应⽤
Ø 平⾏线法展开的作图步骤
A.任意等分断⾯图。
B. 在与该视图素线垂直⽅向上截取⼀线段使其长度等于正断⾯
C. 将交点依次连接,完成展开图
2.放射线展开法
Ø 放射线展开法的原理
Ø 放射线展开法的作法
l 针对素线有同⼀顶点的锥⾯,根据其结构,依照⼀定的规则,将该曲⾯划分为N个共⼀顶点、
彼此相连的三⾓微⾯元;对每个三⾓曲⾯元,都⽤其三顶点组成的平⾯三⾓形逐个替代,即⽤N
个三⾓形替代整个曲⾯,其替代误差随着N的增加⽽减⼩;
l 在同⼀平⾯上按同样的结构和连接规则组合画出这些呈放射状分布的三⾓形组,逐步得到模拟
整个曲⾯的近似展开图形;因为共⼀顶点这些三⾓形的边形成⼀组放射线;
l 利⽤这⼀组放射线我们可以将其他相似的展开曲线、开孔线等画出来;l 确定替代元的数量N是很重要的实际问题,N过⼤,增⼤⼯作量和劳动时间;
钣金放样实例

板金放样的魔法工具
张东风 编著
一贯原则:篇篇精彩,句句重点。两位高手:力求完美,漂亮出击。三个坚持:内容专业,详实完整,干净明了。四项最多:范例多,技巧多,用心多,回想多。五大目标:新手上路,按部就班。
资深老手,举一反三。
高手练功,如虎添一。
用心为师,严格要求。
企业应用,大大提升。
河南省郑州市冉北路九号
中国机械建设机械化施工公司
450051
cmiic@
13933543920
版权所有 违者必纠
文件说明
㈠作图法:只适用于小构件且不准,容易出错。
㈡计算法:虽然准确,但公式繁多,计算麻烦。
㈢软件法:投资大,且有很多不适用现场实际工程,不能修改。 在国民经济各个部门的建设和检修中,都少不了用金属板制做的各种构件,正确地展开放样是制做构件的第一道工序,它的正确与否对构件精确程度和质量起着重要的作用。目前国内钣金放样技术很落后,大多还在手工放样阶段,和先进国家相比差距很大,不能适应我国基础设施总体发展的要求。电脑虽然在各个工程部门和个人工程队中很普及,但是板金放样软件的应用确很少,一则是这方面的软件很少,另一个重要的问题是这方面的软件一般价格很高,少则七八百元,多则上千元,个人和小单位无力购买,为此作者总结了多年来在各个工程中的实际经验和体会,编成了这个放样系统,展示了当今工程安装中板金展开放样的最新技术。希望它在大家的支持下不断改进和提高完善。
目前板金展开放样传统的及常用的方法总结起来大至有以下几种:
本人总结以上各个优点编著这个依托EXCEL的放样系统,第一,EXCEL在各个工程电脑中一般是必安的软件,且方便易用,利用其强大的计算功能计算板金数据准确方便,而且又能够很方便的打印出来,一般会用EXCEL的人都会使用本软件。第二,在实际现场工地中板金放样有许多各个行业的特点,你可以根据你的特殊性很方便的修改这个程序的内容,也会新增加新的放样程序,这是其它高价工程软件所不居有的。第三,只要输入少量的数据就能瞬间完成各种板金展开数据的计算。
UG万能钣金放样办法

UG万能钣金放样办法
常规办法无法实现钣金与实体有很大区别,钣金是厚度统一的平面或是放样成型的钣金组合体,而实体可以是复杂性的曲面实体,对于复杂的曲面实体,用钣金做出来是要复杂展开计算及多层次组合折弯变形或多立体放样变化而成的,了解立体空间钣金前后展开放料的位置对准确放料有重要的作用,伸直与展开实体有区别,伸直有时面上的点或线不能跟过到展开的平面上,而展开实体都能跟过来,伸直的优点为可以任选一平面来展开多段的折弯,而展开实体只能一次性全展开到一平面
有难度,空间立体,钣金难绘出(要整体展开),是空间不平行面又扭曲的,连边还带弧形,且要求下图红色面倒不同大小的过角圆简单举例其它知识
二次折弯 45度 拼接办法:把两边的料先切出一个45度角在拼接事实上实体可以用你所示办法,钣金中不是这样的,钣金与实体有很大区别,钣金是厚度统一的平面或是放样成型的钣金组合体,而实体可以是复杂性的曲面实体,对于复杂的曲面实体,用钣金做出来是要复杂展开计算及多层次组合折弯变形或多立体放样变化而成的,你这个是直角倒相同圆好办点,当是复杂曲面倒不同大小圆就10分复杂的钣金折弯计算问题用UG怎样在圆弧边上折弯?有多种办法,高级弯边,折边弯边,次要轮廓弯边,放样弯边,具体要看你要怎样的效果,高级弯边能弯弧边,但只能限展平面一次,折弯只能是直线,不能是弧边,放样分为基本放样及次要放样,按效果分为直线放样及弧形放样,只要涉及弧形折弯,弧形压弯,弧形空间放样等都是复杂的问题,绘图时很多无法生成或是展平,直线放样就好办多了,有个细节要注意,本人试了下,放样命令中绘两线变放样钣金不成功,先绘好两线再点放样命令就可以,很奇怪啊,轮廓弯边分为基本及次要,按效果分直线轮廓弯边及弧形轮廓弯边,如图很多种情况,基本轮廓弯边不管是在直线上还是曲线上弯边,都与基本面分离了,而次要轮廓弯边跟基本面熔合了,注意次要轮廓弯边只能是绘直线,不能是其它线,想要弧形轮廓先绘直线再改折弯半径,如果在直线边上绘了弧形,那么成功后的次要轮廓弯边跟基本面不熔合,是分离的,只要涉及弧形折弯,弧形压弯,弧形空间放样等都是复杂的问题,绘图时很多无法生成或是展平,直线就好办多了,总之放样的功能比轮廓弯边更灵活一点,如图,立体空间复杂的也能实现,折边弯边就灵活点,但只限折边用,用途有限,最后一张成功找到空间位置,并成功知道展平后的位置,这就是展开放样的秘密,以上图示是解决对于复杂的倒不同面及同时倒不同大小角问题,及立体空间多次折弯如何准确知道展平面的放样轮廓线,及如何绘出成品后钣金件能展开的结构性模型(并非实体,实体不能展开)问题,以上出发点为解决放样的所有问题,不管是简单的放样还是复杂的放样钣金里的轮廓弯边---次要特征---具体操作---对于你提的问题可以延伸很复杂的问题,要讲清你的问题要分很多情况来具体讨论,我讲简单的给你,复杂的我上传到文库中,钣金是指能展平的钣金,轮廓弯边分为基本及次要,按效果分直线轮廓弯边及弧形轮廓弯边,如图很多种情况,基本轮廓弯边不管是在直线上还是曲线上弯边,都与基本面分离了,而次要轮廓弯边跟基本面熔合了,注意次要轮廓弯边只能是绘直线,不能是其它线,想要弧形轮廓先绘直线再改折弯半径,如果在直线边上绘了弧形,那么成功后的次要轮廓弯边跟基本面不熔合,是分离的,只要涉及弧形折弯,弧形压弯,弧形空间放样等都是复杂的问题,绘图时很多无法生成或是展平,直线就好办多了,总之放样的功能比轮廓弯边更灵活一点,如图,立体空间复杂的也能实现
放样折弯的刻面值

放样折弯的刻面值
放样折弯的刻面值通常是指在进行折弯操作时,为了防止材料过度变形或破裂,在材料表面形成的凹槽或刻痕的深度或尺寸。
在钣金加工中,放样折弯是一种常见的操作,它涉及到将金属板材弯曲成所需的形状。在折弯过程中,由于材料的应力分布和弯曲半径的不同,可能会导致材料表面出现裂纹或变形。为了避免这种情况,通常会在材料表面预先加工出凹槽或刻痕,以使材料在折弯时能够更好地承受应力,保持形状的稳定性。
刻面值的确定需要根据具体的材料、厚度、弯曲半径等因素进行计算和确定。一般来说,刻面值越大,材料的变形程度就越小,但过大的刻面值也可能会影响折弯的质量和外观。因此,在实际操作中,需要根据实际情况进行调整和优化,以达到最佳的折弯效果。
总之,放样折弯的刻面值是一个重要的参数,它决定了材料在折弯过程中的变形程度和折弯质量。正确地确定刻面值可以有效地提高钣金加工的质量和效率。
钣金加工件放样图绘制内容标准-诚瑞丰科技股份有限公司

钣金加工件放样图绘制内容标准-诚瑞丰科技股份有限公司
钣金加工件放样图又称为“放大样”,是按照施工图(视图)的基本要求或构件的主体形状,遵循正投影原理,将构件按中性层或里皮尺寸画在放样台、纸板或钢板上所得的单线图,画放样图的过程即为放样。
(1)图样比例与表示内容
放样图是以1:1的实尺比例进行绘制,并按钣金加工件中性层弯曲半径或里皮尺寸进行必要的计算及展开,以获得产品制造过程中所需要的放样图、数据、样杆、样板和草图等,然后完成在钢板或型钢上的划线号料等工作。它依据的施工图是将产品立体形状按一定比例放大或缩小绘制,如图4-20(a)所示。放样图上1:1的比例不仅能精确反映实物的尺寸和形状,还可直接用于展开,而且不必标注中性层、里皮以外的尺寸,也无须划出板厚,如图4-20(b)所示。同时施工图上不仅需表明投影关系,内部或局部的关系,绘画两个以上视图或剖视图及局部放大图等,还需标注构件的全部尺寸与形位公差、表面粗糙度、标题栏及有关技术说明等才能加工成形。
(2)图样绘制线条
放样图线条的粗细无关紧要,但常需要添加各种与展开有关的必要辅助线条,而去掉视图中与放样无关的线条,甚至可以去掉与展开下料无关的视图。
(3)如图4-21所示的锥管放样图与施工图,其差别很大,在放样图主视图上添划出了锥管头的锥顶点,并按照中性层法将锥管主、俯视图仅划成了单线图并标注。尤其在展开图上去掉了与展开下料无关的俯视图,并仅标注锥管的展开长度尺寸。
诚瑞丰公司专业研发定制钣金加工件,支持一站式个性化设计,10万平方米生产基地,欢迎联系合作。
下料展开基本方法
1 钣金件下料(展开)基本方法
一. 放样及其基本原理
放样又叫放大样。就是依据施工图纸要求,按正投影的原理把构件图画到地板、样板或钢板上,通过气割或剪切方法形成下料件。
1. 放样图
放样图有与施工图不同的特点:
放样比例一般只限于1:1;选用适当划线工具划线,利于下序加工;放样时可添加、借用必要辅助线,不划与下料尺寸无关的图纸线;放样的目的在于精确地反映实物、变形前实物形状;放样必须考虑钢板厚度对下序加工的影响,适当加、减预留量等。
2. 常用几何线、形的画法
1/ 垂直线画法:
1)用划规在直线上画垂直线。(图1.2-1)
2)用30°角斜边等于对边2倍的几何定理(三规求方法),用划规画垂直角线。(图1.2-2)
3)采用半圆法用划规画垂直角线。(图1.2-3)
4)用(勾3、股4、玄5)勾股玄定理,用钢板尺画垂直角线。(图1.2-4)
2/ 平行线画法:
1)切线法,用钢板尺、划规画平行线。(图1.2-5)
2)等距法,用钢板尺画平行线。(图1.2-6)
3/ 夹角平分线。用钢板尺、划规画角度平行线。(图1.2-7)
4/ 三边定尺,画三角形。用钢板尺、划规画三角形。(图1.2-8)
5/ 四边定尺,平移平行线画长矩形。用钢板尺、地规画四边形。(图1.2-9)
6/ 等分直线段。用钢板尺、划规、直角尺画线段等分线。(图1.2-10)
7/ 等分圆弧段(分度)。
1)平分 玄法。用钢板尺、划规画弧线等分段。(图1.2-11)
2)渐近法。用划规分别选 玄长,画弧线等分段。(图1.2-12)
3. 点、线、弧间的连接方法
1/ 已知三点的同心圆。用钢板尺、划规补画同心圆。(图1.3-1)
2/ 已知R尺寸画两相交线圆弧。用钢板尺、划规画夹角圆弧。(图1.3-2)
3/ 圆管斜口边(迂回弯头中心辅助线)。用钢板尺、划规画迂回线。(图1.3-3)
4. 心形、蛋圆形、制动销形的画法
15度弯头钣金放样实例
样板长S1
等分长y1展开长S2等分长y2
序号等分角序号等分角0000115115230230345345
序号等分角序号等分角0000115115230230345345公式符号示意图(mm)
说明①一般是成品管下料。③展开高度以上下接触点的垂直高度为准。② 要注意打坡口和不打坡口的情况。④此图为12等分时的样图。已知条件输入区(mm)填写区条件推出区圆管外直径D11620圆管中径D3810.5
1内皮半径r2805端节角度α17.5外皮半径r1810
红色数字为要更填的已知条件放样数据结果区(mm)成品管下料展开钢板下料展开5094.025092.52212.25212.19
114.22320.23端节任一素线长Ln(外皮接触)A区B区素线长素线长
A区B区素线长素线长111.25323.21124.87309.5824中半径r3807.5样板板厚t
端节任一素线长Ln(内皮接触)141.82292.63110.59323.87
114.86319.60125.45309.01多节任意度数圆管弯头计算(2.2)
材料厚度δ5弯头弯曲半径R1650管等分数n
142.29292.17端节任一素线长Ln(中性层接触)序号等分角序号等分角0000115115230230345345606075759090105105120120135135150150165165180180※展开图样图素线长素线长110.92323.54A区B区
270.38292.40114.54319.91125.16309.29
142.05125.16142.05292.40
按实际等分数可以增加,这是12等分时的数据。蓝色数据为放样必用的数据164.07189.71217.23244.74
114.54110.92309.29319.91323.54270.38244.74217.23189.71164.07
钣金加工件放样过程步骤确定-诚瑞丰科技股份有限公司
钣金加工件放样过程步骤确定-诚瑞丰科技股份有限公司
钣金加工件放样制造是一个详细的分工过程,通过制定切确的步骤,为确定量产钣金件做好铺垫。那么放样过程都有哪些工作内容呢?
(1)线形放样
线形放样是指根据结构制造需要,绘制构件整体或局部轮廓(或若干组剖面)的投影基本线形。
1)绘制线形图准备。
根据所要绘制图样的大小和数量,合理安排好各图在放样台或钢板上的位置。对于大型钣金结构件的放样,为了节省放样台面积和减轻放样劳动,允许采用部分视图重叠或单向缩小比例的方法。
2)构件基本线形的绘制。
线形放样时,以划出设计要求必须保证的轮廓线为主,因工艺需要须变动的线形可暂时不划。如图4-1(a)所示炉壳主体部件图样中,主视图可以垂直中心线和炉上口轮廓线为放样划线基准,俯视也可以两互相垂直的中心线为放样划线基准,分别准确地划好各个视图中的基准线,如图4-1(b)所示。然后,先划出必须符合设计要求的筒体件尺寸,以及由设计给定且不得改动的炉底位置。对于圆锥台件的尺寸,须在处理好接缝部位尺寸后才能划出。而钣金筒体件上的孔,则没有先后顺序。
3)线形放样要点。
进行线形放样,必须严格遵循正投影规律。同时,对于有复杂曲面的金属结构,如船舶、飞行器、车辆等,则往往采用平行于投影面的剖面剖切,划出一组或几组线形表示结构的完整形状和尺寸,如图4-23所示,所划出的线形图必须满足光顺性和协调性要求。
(2)结构放样
结构放样是指在线形放样的基础上,依据制造工艺要求进行工艺性处理的过程,它包括接缝形式确定、接缝位置布置、结构样板草图绘制、各种样板及胎架绘制等内容,见表4-18。
(3)展开放样
展开放样是在结构放样的基础上,对不反映实形或需展开的部位进行展开,以求取实形的过程。一般展开放样的具体过程如下。
1)板厚处理。根据加工过程中的各种因素,合理考虑板厚对构件形状、尺寸的影响,划出欲展开构件的单线图(即所谓理论线)。
2)展开作图。利用已划出的构件单线图,运用投影理论和钣金展开的基本方法,作出钣金加工的展开图。
钣金放样
第1章 展开放样基本知识
常永清 齐
鲁
石
化
培
训
中
心
1.1 基本几何作图法
有些零件的形状虽然是多种多样,有时甚至是
复杂的,但是任何一个复杂的图形,都是由直线、曲线、角度和圆等构成的。
1.1.1 画线的方法
1.1.1.1 垂直平分线的画法
1.1.1.2 过直线上定点作垂线的画法 齐
鲁
石
化
培
训
中
心
图1-2 作直线上定点的垂线 图1-1 垂直平分线的画法 1.1.1.4 与已知直线成定距离的平行线的画法 齐
鲁
石
化
培
训
中
心
图1-4 平行线画法 1.1.1.5 等分任一线段的画法
齐
鲁
石
化
培
训
中
心
图1-6 三等分画椭圆 图1-5 等分线段画法
1.1.1.6 已知长轴不知短轴画椭圆 1、三等分面法
2. 四等分画法; 3.已知短轴不知长轴面椭圆;4.四圆
心法画椭园(近似画法)
齐
鲁
石
化
培
训
中
心
图1-7 四等分画椭圆 图1-8 已知短轴画椭圆 图1-9 四圆心法画椭圆
5.同心园法画椭圆
齐
鲁
石
化
培
训
中
心
图1-10 同心圆法画椭圆
6.平行四边形法画椭圆
齐
鲁
石
化
培
训
中
心
如图1-11所示,已知长轴为 AB, 短轴为 CD, 其作图步骤是: (1) 先作十字线得交点为 0, 通过已知长短轴的A、B、C、D 四点分别作AB与 CD的平行线,成交为矩形得交点为 E、F、 G、H 。将OA及AE 线段分别作 4 等分,从 C 作 AE 线上各等分点的连线,见图1-11a ;(b) (2) 从D作 OA 线上各等分点的连线并延长交于从 C与AE各等分点的连线上得交点 1、2、3, 见图 1-11b 。将 A-1-2-3-B 顺序连成曲线即可得四分之一椭圆弧; (3) 同理分别画出其他三边曲线即可完成椭圆作图。
齐
鲁
石
化
培
训
中
心
图1-11 平行四边形画椭圆 #圆的五等分法 已知一圆和圆心O,将该园分成五等分,并内接五边形。 ①作两条相垂直的直径AB和CD的交点O; ②以OB 线的中点G为圆心,GC为半径画圆弧交OA线于O点; ③以弦长CH为半径,以C点为起点,在圆周上依次截取五等分。 齐