
CA6140车床拨叉夹具设计说明书
课程设计说明书设计题目:设计“CA6140车床拔叉”零件的机械加工工艺规程及工艺装备(大批生产)设计者XXX指导教师XXX前言通过所学的专业课知识(《公差与配合》、《工程材料》、《机械原理》、《机械设计制造》、《机械制造技术基础》等)和金工实习使我们对机械设计制造有了一定的感性和理性认识。
这次机床工艺及夹具设计让我们对所学的专业课得以复习、巩固和应用。
是理论和实践相结合的有效手段。
不仅为大四的毕业设计做准备,而且为以后的工作打下一定的基础。
在这次设计中,我们主要设计C6140拨叉的夹具。
在设计中阅读大量的参考资料并且得到老师的指导由于能力有限在设计中难免有不足之处,恳请各位老师、同学批评指正。
一、零件的分析(一)零件的作用题目给定的零件是C6140拨叉(见附图1)它位于车床变速机构中,主要其换挡作用。
通过拨叉的拨动使车床滑移齿轮与不同的齿轮啮合从而达到要求的主轴转速。
宽度为30mm的面的尺寸精度要求很高,在拨叉工作工程中,和如果拨叉和槽的配合尺寸精度不高或者它们之间的空隙很大时。
滑移齿轮就达不到很高的定位精度,这样滑移齿轮就不能很好的与其他齿轮进行正确有效的啮合。
从而影响整个传动系统的工作。
所以拨叉宽度为30mm的面和槽之间要达到很高的配合精度。
(二)零件的工艺分析CA6140拨叉共有两组加工表面:1、这一组加工表面包括:A端面和轴线与A端面相垂直的花键底孔2、这一组加工表面包括: 六个方齿花键孔,及Φ25mm花键底孔两端的2×75°倒角。
对于两组加工表面可先加工一组表面,再用专用夹具加工另一组表面。
二、工艺规程设计(一)确定毛坯的制造形式此次所设计的拨叉材料为HT200,根据材料成型工艺可知用金属型铸造。
该零件能够承受较大载荷和冲击载荷,能够满足使用要求。
因为生产纲领为大批量生产。
因为零件形状简单故毛坯形状需与零件的形状尽量接近,又因内孔很小,可不铸出。
毛坯零件图见附图2。
(二)基准面的选择1、粗基准的选择:因为要保证花键的中心线垂直于拨动滑移齿轮的右端面。
所以以Φ40的外圆表面为粗基准。
2、精基准的选择:为了保证定位基准和加工工艺基准重合,所以选择零件的左端面为精基准。
(三)制定工艺路线工艺路线方案一:工序一:铸造毛坯;工序二:粗、半精铣左端面C面,工序三:钻孔并扩花键底孔Φ22并锪2×75°倒角;工序四:拉花键Φ25H7工序五:粗、半精铣底面D面;工序六:钻配作孔、螺纹孔;工序七:粗、半精铣槽;工序八:去毛刺;工序九:终检,入库。
工艺路线方案二:工序一:铸造毛坯;工序二:粗、半精铣左端面C面,工序三:终检,入库。
工序四:拉花键Φ25H7工序五:粗铣底面D面及18H11槽;工序六:半精铣底面D面及18H11槽;工序七:钻配作孔、螺纹孔;工序八:去毛刺;工序九:钻孔并扩花键底孔Φ22并锪2×75°倒角;比较两种工序加工方案,考虑到加工过程中粗精铣同一面可用同一夹具和刀具,为了减少换夹具及刀具的时间,缩短加工工时提高加工效率,故采用第一种加工方案。
(四)、机械加工余量、工序尺寸及毛坯尺寸的确定:C6140拨叉材料为HT200毛坯质量为0.84kg,δb=220MPa,HBS=157。
根据上述原始资料和加工工艺,分别确定各个加工表面的机械加工余量,工序尺寸以及毛坯尺寸。
根据零件图计算轮廓尺寸,长40mm,宽为80mm,高为75mm,故零件最大轮廓尺寸为80mm。
选取公差等级CT由《机械制造技术基础课程设计指南》中表5-1可查得毛坯件的公差等级为8~10级,,取为10级。
求铸件尺寸公差根据加工面的基本尺寸和铸件公差等级CT,由《机械制造技术基础课程设计指南》中表5-3可查得尺寸公差为CT=3.2mm 求机械加工余量由《机械制造技术基础课程设计指南》表5-5查得机械加工余量等级范围为D~F,取为E级求RAM(要求的机械加工余量)对所有的加工表面取同一数值,由《机械制造技术基础课程设计指南》表5-4查得最大轮廓尺寸为80mm、机械加工余量为E级,得RAM数值为0.7mm。
求毛坯尺寸2-M8通孔和Φ5锥孔较小铸成实心;C、D面单侧加工,应由《机械制造技术基础课程设计指南》式5-2求出,即:R=F+RAM+CT/2=80+0.7+3.2/2=82.3mmD面为单侧加工,毛坯尺寸由机械制造技术基础课程设计指南》式5-1求出,即:R=F+RAM+CT/2=72+0.7+3.2/2=74.3mm为了简化铸件的形状取R=75mm铸件毛坯尺寸公差与加工余量见下表:1、C面的单边总加工余量为Z=2.3mm。
查《机械制造技术基础课程设计指南》表5-49精加工余量故粗加工余量为Z=1.3m2、D面精加工余量同C面Z=1mm故D面粗加工余量Z=2mm3、花键孔要求以花键外径定心,故采用拉削加工φ。
由《机械制造技术基础课程设计指南》表5-42却定孔内空尺寸为1222H的加工余量分配:钻孔:φ20mm扩孔:φ22mmφ*6H9)拉花键孔(6-φ25H7*1222H4、铣18H11槽由《机械制造技术基础课程设计指南》表5-41查得粗铣后半精铣宽度余量Z =3mm粗铣后公差为+0.18~+0.27半精铣后公差为+0.11(IT11)(五)确定切削用量及基本工时工序一:铸造毛坯工序二:粗、半精铣左端面75×40面即C面。
一、粗铣面75×40面1、背吃刀量的确定因为切削余量较小故一次切削就可切除所有余量故a 10=z=1.3mm 。
2、进给量的确定。
选用硬质合金端铣刀刀具材料为YG6铣刀直径为8mm 齿数为10,选用X5032,立式升降台铣床,功率为7.5KW 。
由《实用机械加工工艺手册》表11-92可查得每齿进给量f z =0.14~0.24mm 取f z =0.2mm/z3、铣削速度的确定。
由《实用机械加工工艺手册》表11-94可查得灰铸铁的硬度为150~225HBS ,查得Vc=60~10m/min 。
则主轴转速为n =1000Vc/πD =238.8~437.9r/min 。
V f =f z Zn =477.6~875.6r/mm 。
故取n =300r/min ,V f =480mm/min 。
切削工时:由《切削用量简明手册》表3.26可查得入切量及超切量Y+∆=12mm 。
故t =fV Y L ∆++=4801275+ =0.18mim 。
二、 精铣75×40面 1、背吃刀量的确定由《实用机械加工工艺手册》表6-30查得半精铣的铣削用量为1mm ,即a p =1mm 。
2、进给量的确定选用与粗铣刀同样的刀具与机床,由《实用机械加工工艺手册》表11-92要求表面粗糙度为3.2查得每转进给量为0.5~1.0故取0.5mm/r3、铣削速度的确定由《实用机械加工工艺手册》查得铣削速度为60~110m/min 则机床主轴转速n =1000Vc/πD=238.8~437.9r/mim 取n =300r/min ,则V f =150mm/min 。
4、计算切削工时由《切削用量简明手册》表3.26查得入切量和超切量Y+∆=12mm 。
则t =fV Y L ∆++=1501280+ =0.61mim工序三 钻Φ22花键底孔,扩花键底孔Φ22倒2×75o 倒角1、钻Φ20的孔。
1)决定进给量由《切削用量简明手册》表2.7选择高速钢麻花钻头其直径d o =20mm 。
铸铁的硬度大于200HBS 查得进给量f=0.43~0.53mm/r 由于Y d =80/20=4查得修正系数K tf =0.95则f =0.41~0.50mm/r 。
由《切削用量简明手册》表2.8可查得钻头强度允许的进给量为f =1.75mm/r 。
由《切削用量简明手册》表2.9可知机床进给机构强度所允许的钻削进给量。
选用Z525钻床由表2.35查得进给机构允许的最大抗力Fmax =8830N ,d o ≤20.5,查f =0.93mm/s ,故取f =0.48由《切削用量简明手册》表2.19查得高速钢钻头钻孔的轴向力F =5510N 小于Fmax ,故可用。
2)确定钻头的磨钝标准及寿命。
由《切削用量简明手册》表 2.12查的钻头后刀面最大磨损量取0.6mm ,寿命为T=15mim 。
3) 确定切削速度 od vn π1000= 20*14.318*1000==286.6r/min由《切削用量简明手册》表2.35取n =272r/min 则实际切削速度 Vc =1000Dn π=100014.3*20*272=17.1 m/min 。
4)检验机床扭矩及功率由《切削用量简明手册》表2.20可查得f ≤0.5 mm/r 时,Mc =76.81Nm 。
当n c =272r/min 时由《切削用量简明手册》表2.35可查得Mm =144.2Nm 。
由《切削用量简明手册》表2.23查得Pc =1.1 kw 。
Pe =2.6×0.81=7.76 kw 。
因为Mc ≤Mm ,Pc ≤Pe ,故所选切削用量可用。
f =0.48mm/r ,n =n c =272r/min 。
Vc =17m/min 。
计算基本工时:t m =nfL 由《切削用量简明手册》表2.29查得入切量与超切量分别为10mm 和10mm 。
故:t m =nf L =48.0*2721080+=0.69 mim 。
二、扩φ20孔。
1、确定背吃刀量由《切削用量简明手册》查得背吃刀量为2mm 。
2、确定进给量由《切削用量简明手册》查的f =0.6~0.7mm/r 。
根据机床说明书取f =0.62mm/r3、计算切削速度1.17*31~2131~21⎪⎭⎫ ⎝⎛=⎪⎭⎫ ⎝⎛=Vn V =5.7~8.5 m/min由此可知主轴的的转速为:n =82.5r/min根据机床说明书取n =140r/min ,则实际切削速度v =1000140V π=9.67 m/min 4、计算切削工时由《切削用量简明手册》表2.5可查得Kv =30~60,取Kv =45。
由《机械加工工艺手册》表 3.5.1查得t m =fn L L L 21++,式中各参数:L=80mm ,L 1=1.707~2.107,取L 1=2mm 。
故t m =0.8min工序四 拉花键孔由《机械加工工艺手册》表4.1-42拉刀的齿开量查得矩形花键拉刀,工件材料铸铁的齿开量为0.04~0.1mm ,取齿开量为0.06mm 。
拉削速度由《机械加工工艺手册》表4.1-65查得表面粗糙度要切Ra =1.25~2.5,拉削速度为X 级的花键拉削速度为Vc =4.5~3.5 m/min 取Vc =3 m/min拉削级别由《机械加工工艺手册》表4.1-66查得。
毕业设计说明书C6140拨叉加工工艺及其夹具设计(工艺卡_装配图_零件图_毛坯图).
本科毕业设计(论文)车床CA6140拨叉加工工艺及夹具设计摘要此次设计任务是对拔叉零件的加工工艺、夹具以及拉刀设计,该工件由于上端面和底槽均与花键孔中心有位置关系,因此在工序安排上,先加工花键孔,再通过花键孔定位加工底槽和上端面,最后攻螺纹孔,其中各种夹具均采用专用夹具,由于该零件的尺寸小,所需的夹紧力不大,因此都采用手动夹紧,它的机构设计简单、方便,且满足夹紧要求。
在设计拉刀时,根据零件材料、切削余量等,选择并计算拉刀的各种参数,如拉刀的容屑槽、拉刀齿升量、拉刀齿型及齿数等并根据这些参数画出拉刀工作图。
关键词拔叉,加工工艺,定位,夹紧,拉刀车床本科毕业设计(论文)ABSTRACTABSTRACTThis design is to analyze the processing of plectrum C,tongs designs,and pulling knife designs,Because during the machining process,the top end and bottom slot of the workpiece are related to the core position of the key bore.then passes to spend key bore fixed position process the bottom slot with top end,offend the chread bore finally.And every kind of tongs adopt the appropriation tongs.Because such workpiece is small in its size and calls for a little clip tight,therefore all tongs adopt moving to clip tight.Its arganization design is simple,convenience,and satifly to clip tight,when designing the broaching cutting tool,this design choses and computes every kind of parameters,such as,the material of the broaching cutting tool,the rising level of the broaching cutting tool,the type of the pulling knife gear,and the number of the gears and so on,through the material of spare parts and cutting remaining measures,Key words Plectrum C, the processing craft, position, clip tight, broaching cutting tool.攀枝花学院本科毕业设计(论文) 1 绪论1 绪论夹具设计作为高等工科院校教学的基本训练科目,在毕业设计中占极其重要的位置。
ca6140车床拨叉工艺及夹具设计(831008)
ca6140车床拨叉工艺及夹具设计(831008)
CA6140车床拨叉工艺及夹具设计(831008)的详细精确步骤如下:
1. 工艺设计:
a. 确定加工零件的材料和尺寸要求。
b. 分析零件的几何形状和要求,确定加工顺序和工艺路线。
c. 根据零件的要求,选择合适的刀具和加工参数。
d. 设计车床拨叉的形状和尺寸,确保能够稳定夹持工件并
进行加工。
2. 夹具设计:
a. 根据工艺要求和工件的几何形状,确定夹具的类型和结构。
b. 设计夹具的夹持面和定位面,确保工件能够稳定夹持和
定位。
c. 设计夹具的夹持力和夹持方式,确保能够满足加工过程
中的力和振动要求。
d. 设计夹具的固定方式和连接方式,确保夹具能够牢固地
固定在车床上。
3. 制造夹具:
a. 根据夹具设计图纸,选择合适的材料进行制造。
b. 使用机械加工设备,如铣床、钻床等,加工夹具的各个部件。
c. 进行夹具的装配和调试,确保夹具能够正常工作并满足加工要求。
4. 调试和优化:
a. 将夹具安装在CA6140车床上,进行调试和测试。
b. 根据加工结果和实际情况,对夹具进行优化和调整,确保加工质量和效率。
总结:CA6140车床拨叉工艺及夹具设计包括工艺设计、夹具设计、制造夹具以及调试和优化等步骤。
通过精确的设计和制造,能够确保夹具能够稳定夹持工件并满足加工要求。
CA6140车床拨叉夹具设计

机械制造工艺学课程设计任务书题目:设计“CA6140车床拨叉”零件的机械加工工艺规程及工艺设备(年产量4000件)内容:1、零件图 1张2、毛坯图 1张3、机械加工工艺过程综合卡片 1张4、结构设计装配图 1张5、结构设计零件图 1张6、课程设计说明书 1份一、零件的分析(一)零件的作用题目所给的零件是CA6140车床的拨叉。
它位于车床变速机构中,主要起换档,使主轴回转运动按照工作者的要求工作,获得所需的速度和扭矩的作用。
零件上方的Φ20孔与操纵机构相连,二下方的Φ50半孔则是用于与所控制齿轮所在的轴接触。
通过上方的力拨动下方的齿轮变速。
两件零件铸为一体,加工时分开。
(二)零件的工艺分析零件实体图::零件的材料HT200,灰铸铁生产工艺简单,铸造性能优良,但塑性较差、脆性高,不适合磨削,为此以下是拨叉需要加工的表面以及加工表面之间的位置要求:1、小头孔Φ20以及与此孔相通的Φ8的锥孔、M6螺纹孔。
2、大头半圆孔Φ50。
3、拨叉底面、小头孔端面、大头半圆孔端面,大头半圆孔两端面与小头孔中心线的垂直度误差为0.07mm,小头孔上端面与其中心线的垂直度误差为0.05mm。
由上面分析可知,可以粗加工拨叉下端面,然后以此作为基准采用专用夹具进行加工,并且保证位置精度要求。
再根据各加工方法的经济精度及机床所能达到的位置精度,并且此拨叉零件没有复杂的加工曲面,所以根据上述技术要求采用常规的加工工艺均可保证。
二、工艺规程设计(一)确定毛胚的制造形式零件材料为HT200。
考虑零件在机床运行过程中所受冲击不大,零件结构又比较简单,生产类型为中批生产,故选择木摸手工砂型铸件毛坯。
查《机械制造工艺设计简明手册》第41页表2.2-5,选用铸件尺寸公差等级为CT-12。
(二)基面的选择基面选择是工艺规程设计中的重要工作之一。
基面选择得正确与合理,可以使加工质量得到保证,生产率得以提高。
否则,加工工艺过程中会问题百出,更有甚者,还会造成零件大批报废,使生产无法正常进行。
设计“CA6140车床拨叉”零件的机械加工工艺及工艺设备说明书

机械制造工艺学课程设计说明书设计题目设计“CA6140车床拨叉”零件的机械加工工艺及工艺设备设计者学号指导教师2006-9-27目录序言一.零件的分析 (1)(一)零件的作用.........................1 (二)零件的工艺分析......................2 二.工艺规程的设计...........................3(一)确定毛坯的制造形式. (3)(二)基面的选择.........................3 (三)制定工艺路线.. (3)(四)机械加工余量工序尺寸及毛坯尺寸的确定..5 (五)确立切削用量及基本工时..............7三.夹具设计.................................13(一)问题的提出 (13)(二)夹具设计…………………….13 四.参考文献………………………….17序言机械制造工艺学课程设计使我们学完了大学的全部基础课、技术基础课以及大部分专业课之后进行的.这是我们在进行毕业设计之前对所学各课程的一次深入的综合性的总复习,也是一次理论联系实际的训练,因此,它在我们四年的大学生活中占有重要的地位。
ﻩ就我个人而言,我希望能通过这次课程设计对自己未来将从事的工作进行一次适应性训练,从中锻炼自己分析问题、解决问题的能力,为今后参加祖国的“四化”建设打下一个良好的基础。
ﻩ由于能力所限,设计尚有许多不足之处,恳请各位老师给予指导。
一、零件的分析(一)零件的作用题目所给的零件是CA6140车床的拨叉。
它位于车床变速机构中,主要起换档,使主轴回转运动按照工作者的要求工作,获得所需的速度和扭矩的作用。
零件上方的φ25孔与操纵机构相连,二下方的φ60半孔则是用于与所控制齿轮所在的轴接触。
通过上方的力拨动下方的齿轮变速。
两件零件铸为一体,加工时分开。
(二)零件的工艺分析CA6140车床共有两处加工表面,其间有一定位置要求。
拨叉钻孔夹具说明书
第一部分设计任务书及课程设计的要求和内容加工 (2)其次部分序言 (4)第三部分拨叉Φ22mm 孔的钻床夹具设计 (5)第四部分.致谢与心得体会 (15)第五部分参考文献 (16)附录:夹具零件图与夹具装配图(草稿) .................. 17(18) CAD图另图 (19)第一部分:山西大同高校煤炭工程学院09机械设计及其自动化专业《机械制造设施设计》设计任务书设计题目:CA6140拨叉钻床夹具设计要求:设计加工孔①22mm的钻床夹具毛坯类型:铸件(两件铸在一起)设计时间:2022.1217——设计内容:1、熟识零件图2、绘制零件图(一张)3、绘制夹具总装图4、编写设计说明书备注:CA6140车床拨叉831002毛坯图其次部分:序言机械制造装备设计使我们学完了高校的全部基础课、技术基础课以及大部分专业课之后进行的.这是我们在进行毕业设计之前对所学各课程的一次深化的综合性的总复习, 也是一次理论联系实际的训练,因此,它在我们四年的高校生活中占有重要的地位。
就我个人而言,我盼望能通过这次课程设计对自己将来将从事的工作进行一次适应性训练,从中熬炼自己分析问题、解决问题的力量,为今后参与祖国的“四化”建设打下一个良好的基础。
制造背景:机械制造离不开金属切削机床,而机床夹具则是保证机械加工质量、提高生产效率、减轻劳动强度、降低对工人技术的过高要求、实现生产过程自动化不行或缺的重要工艺装备之一。
机床夹具被广泛用于制造业中,大量专用机床夹具的使用为大批量生产供应了必要条件。
在机床制造或修理中,经常遇到在圆柱上横穿孔的工件,这些工件的孔或螺纹孔的中心线不相交,需在车好圆柱后装配,画好孔的位置线,在按线加工孔或螺纹。
以前当工件画好线后,用四爪卡盘按线进行安装,再加工内孔。
在校正的过程中,调整夹在圆柱面上的两爪时,工件产生滚动,使划线孔的中心线产生角度位移,很难将工件校正, 而产生加工废品。
为此人们设计制造了夹具,通过30年的使用,效果很好。
CA6140车床拨叉6说明书
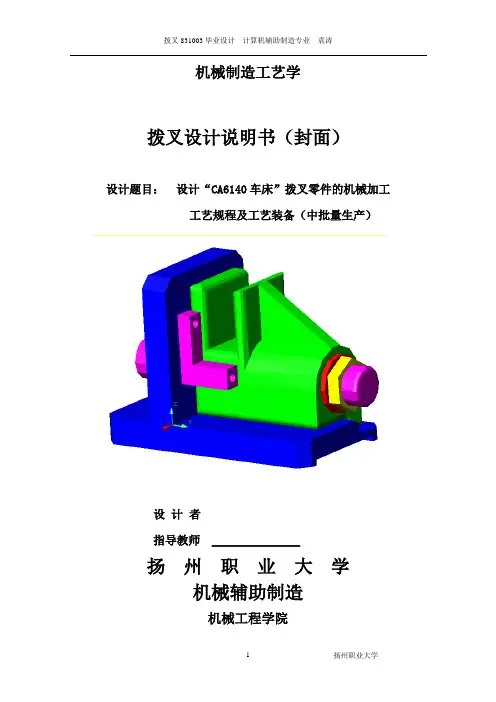
机械制造工艺学拨叉设计说明书(封面)设计题目:设计“CA6140车床”拨叉零件的机械加工工艺规程及工艺装备(中批量生产)设计者指导教师 _______________扬州职业大学机械辅助制造机械工程学院机床拨叉夹具设计说明书题目设计“CA6140车床”拨叉零件的机械加工工艺规程及工艺装备(中批量生产)内容 1.零件图一张 2.毛坯图一张3.机械制造加工工艺过程综合卡片一张4.机械制造加工工艺工序卡片七张4.结构设计装配图二张5.结构设计零件图一张6.毕业设计说明书一份前言通过机床工艺及夹具设计,汇总所学专业知识如一体(如《公差于配合》、《机械零件设计》、《金属切削机床》、《机械制造工艺》等)。
让我们对所学的专业课得以巩固、复习及实用,在理论与实践上有机结合;使我们对各科的作用更加深刻的熟悉与理解,并为以后的实际工作奠定坚实的基础!在些次设计中我们主要是设计CA6140拨叉的铣床夹具。
在此次课程设计过程中,我小组成员齐心协力、共同努力完成了此项设计。
在此期间查阅了大量的书籍,并且得到了有关老师的指点。
设计的目的:机械制造工艺学课程设计,是在学完机械制造工艺学及夹具设计原理课程,经过生产实习取得感性知识后进行的一项教学环节;在老师的指导下,要求在设计中能初步学会综合运用以前所学过的全部课程,并且独立完成的一项工程基本训练。
同时,也为以后搞好毕业设计打下良好基础。
通过课程设计达到以下目的:1、能熟练的运用机械制造工艺学的基本理论和夹具设计原理的知识,正确地解决一个零件在加工中的定位,夹紧以及合理制订工艺规程等问题的方法,培养学生分析问题和解决问题的能力。
2、通过对零件某道工序的夹具设计,学会工艺装备设计的一般方法。
通过学生亲手设计夹具(或量具)的训练,提高结构设计的能力。
3、毕业计过程也是理论联系实际的过程,并学会使用手册、查询相关资料等,增强学生解决工程实际问题的独立工作能力。
一.零件的分析(a)、零件的作用:题目给定的零件是CA6140拨叉(见附图1)它位于车床变速机构中,主要起换档,使主轴回转运动按照工作者的要求进行工作。
CA6140拔叉零件机械加工工艺规程及钻床夹具设计说明书
目录前言 ....................................................... 错误!未定义书签。
1. 零件的工艺分析............................................ 错误!未定义书签。
1.1 零件的用途......................................... 错误!未定义书签。
1.2 审查零件的工艺性.................................... 错误!未定义书签。
1.3 零件的生产类型...................................... 错误!未定义书签。
2 、确定毛坯、绘制毛皮的简图................................. 错误!未定义书签。
2.1 选择毛坯............................................. 错误!未定义书签。
2.2确定毛坯的尺寸公差和机械加工余量..................... 错误!未定义书签。
3. 拟定拨叉工艺路线.......................................... 错误!未定义书签。
3.1 定位基准的选择....................................... 错误!未定义书签。
3.2确定工艺路线......................................... 错误!未定义书签。
4. 机械加工余量、工序尺寸及公差的确定: ....................... 错误!未定义书签。
1.圆柱表面工序尺寸:..................................... 错误!未定义书签。
2.平面工序尺寸:......................................... 错误!未定义书签。
机械工艺夹具毕业设计25CA6140车床的拨叉设计铣8mm槽的铣床夹具说明书
程
设
计
说
明
书
设计题目:
制定 CA6140C 车床拨叉的加工工艺, 设计铣 8mm 槽的铣床夹具
设计要求:中批量生产
手动夹紧
通用工艺装备
设计内容:1、熟悉零件图; 2、绘制零件图(一张) ; 3、绘制毛坯图(一张) ; 4、编写工艺过程卡片和工序卡片(各一张) ; 5、绘制夹具总装图; .......................................................................................................................................................................2 一、零件的分析 ........................................................................................................................................................3 零件的作用 ........................................................................................................................................................3 零件的工艺分析 ................................................................................................................................................3 二 . 确定生产类型 ...................................................................................................................................................3 三 .确定毛坯 .............................................................................................................................................................3 四.工艺规程设计 .......................................................................................................................................................4 (一)选择定位基准:..........................................................................................................................................4 (二)制定工艺路线 ........................................................................................................................................4 (三)选择加工设备和工艺设备 ....................................................................................................................4 (四)机械加工余量、工序尺寸及工时的确定 ...............................................................................................5 五、 夹具设计 ........................................................................................................................................................8 (一)问题的提出..................................................................................................................................................8 (二)夹具设计......................................................................................................................................................8 3.定位误差分析 .................................................................................................................................................9 4 钻床夹具的装配图见附图 .............................................................................................................................9 参考文献: ................................................................................................................................................................9
CA6140车床拨叉831007说明书
机械制造工艺学课程设计说明书设计题目:CA6140拨叉机械加工工艺规程及夹具设计(831007)设计者:仇恒坦王云楠谭逢津高钦指导教师:何国旗2011年12月26日机械制造工艺学课程设计任务书题目:CA6140拨叉加工工艺规程及夹具设计内容:1、零件图 1张2、毛坯图 1张3、机械加工工艺规程 1张4、夹具结构设计装配图 1张5、夹具结构设计零件图 1张6、课程设计说明书 1份班级:机设093学生:仇恒坦王云楠谭逢津高钦指导教师:何国旗2011年12月19日序言通过工艺及夹具设计,汇总所学专业知识如一体(如《公差于配合》、《机械设计》、《金属切削机床》、《机械制造工艺》等)。
让我们对所学的专业课得以加强和巩固、复习及实用,在理论与实践上有机结合;使我们对各科的作用更加深刻的熟悉与理解,并为以后的实际工作奠定坚实的基础!就我个人而言,我希望能通过这次课程设计对自己未来将从事的工作进行一次适应性训练,从中锻炼自己分析问题、解决问题的能力,为自己以后生活打下一个良好的基础。
由于能力所限,设计尚有许多不足之处,恳请各位老师给予指导。
设计内容:(1)画零件图(2)绘制毛坯图(3)填写机械加工工艺过程综合卡片(4)选择夹具设计方案(5)绘制某一工序夹具草图及零件图(6)编写课程设计说明书原始资料:拨叉零件图831007,生产纲领为100000件/年。
一、分析零件图(一)零件作用拨叉是传动系统中用来拨动滑移齿轮,以实现系统调速、转向的零件。
其小头通过与轴的过盈配合来传递凸轮曲线槽传来的运动;大头的内部突起处与滑移齿轮的凹槽配合。
(二)零件的工艺分析1、零件选用材料为HT200,俗称灰口铸铁。
灰铸铁生产工艺简单,铸造性能优良,但塑性较差,脆性高,不适合磨削。
2、该零件主要加工表面及技术要求分析如下:(1)、零件上端面及孔φ50H13的上下端面与孔φ22H7的垂直度公差等级为9-10级。
表面粗糙度为Ra≤3.2um。
CA6140车床拨叉铣床夹具设计
目录一、设计题目 (1)二、拨叉的工艺分析 (2)三、工艺设计与计算 (4)四、工艺路线的拟定 (6)五、工序顺序的安排 (8)六、确定工艺路线 (9)七、工艺装配选用 (10)八、工序计算 (10)九、切削用量、时间定额的计算 (11)十、时间定额的计算 (12)十一、夹具设计 (14)十二、设计感想 (18)十三、参考资料 (18)十四、附录 (19)一、设计题目图1-1为CA6140车床拨叉的零件图和三维图样。
已知:Q=8500台/年,m=1件/台,637.010/kg mmρ-=⨯,工件工作过程中不会受到冲击载荷,毛坯选用铸件。
试为该拨叉零件编制工艺规程。
图1-1 拨叉零件图和三维图样二、拨叉的工艺分析 1. 零件的作用题目给定的零件是CA6140车床拨叉,该拨叉主要位于机床的变速机构中,主要起换挡作用,使主轴回转运动按照要求工作。
拨叉头以孔套在变速叉轴上,并用销钉经mm 8φ孔与变速叉轴联结,拨叉脚则夹在双联变换齿轮的槽中。
当需要改变主轴回转速度的时候,扳动变速杆,变速操纵机构就通过拨叉头部的操纵槽带动拨叉与变速叉轴一起在变速箱中滑动,拨叉脚拨动双联变换齿轮在花键轴上滑动与其他齿轮啮合,从而改变主轴的回转速度。
2. 零件的技术要求该拨叉全部技术要求全部列于表3-1中。
表2-1 CA6140车床拨叉技术要求表加工表面尺寸及偏差mm公差及精度等级表面粗糙度Ram μ 形位公差/mmmm 22φ孔 021.0022+φ(H7)IT7 1.6 拨叉头顶面 50IT12 3.2拨叉脚两端面 07.021.020--(d11)IT11 3.2拨叉脚内表面 5.0055+φ(H12) IT12 3.2 拨叉脚两端侧面 5.0073+φ(H12) IT12 6.3 M8螺纹孔M88φ锥销孔8φIT7 1.6 拨叉脚切断端面 2IT146.33.零件的分析1.由表2-1可知,该拨叉共有两组加工表面,一组是mm 22φ的孔及其上端面、孔壁上mm 8φ的锥销通孔和M8的螺纹孔;一组是mm 73φ的两圆弧面和mm 55φ内弧面。