
热处理工艺分类及代号(GB
热处理工艺分类及代号(GB/T12693-90)
工艺总称 代号 工艺类型 代号 工艺名称 代号 加热方法 代号
热处理 5 整体热处理 1 退火 1
加热炉 1 正火
2
淬火 3
感应
2
淬火和回火 4
调质 5
稳定化处理 6
火焰 3 回溶处理、水韧处理 7
固溶处理和时效 8
电阻 4
表面热处理 2 表面淬水和回水 1
物理气相沉积 2
化学气相沉积 3
激光
5 等离子体化学气相沉积 4
化学热处理 3 渗碳 1
电子束
6
碳氮共渗 2
渗氮 3
氮碳共渗 4
等离子体
7 渗其它非金属 5
渗金属 6
其它 8 多元共渗 7
熔渗 8
加热介质及代号
加热介质 固体 液体 气体 真空 保护气氛 可控气氛 液体床
代号 S L G V P C F
退火工艺及代号
退火工艺 去应力退火 扩散退火 再结晶退火 石墨化退火 去氢退火 球化退火 等温退火
代号 e d r g h s n
淬火冷却介质和冷却方法及代号
冷却介质和方法 空气 油 水 盐水 有机水溶液 盐浴 压力淬火 双液淬火 分级淬火 等温淬火 形变淬火 冷处理
代号 a o w b y s p d m n f z 渗碳、氮碳共渗后冷却方法及代号
冷却方法 直接淬火 一次加热淬火 二次加热淬火 表面淬火
代号 g r t h
铸铁的种类、牌号及应用
种类 牌号 应 用
灰铸铁GB9439-
88 HT100 机床上受轻负荷、磨损无关重要的铸件,如托盘、盖、罩、手轮、把手、重锤等形状简单且性能要求不高的零件
HT150 承受中等弯曲应力,磨擦面间压强高于500kPa的铸件,如多数机床的底座,有相对运动和磨损的零件,如溜板、工作台等,汽车中的变速箱、排气管、进气管等
HT200 承受较大弯曲应力,要求保持气密性的铸件,如机床立柱、刀架、齿轮箱体、多数机床身滑板、箱体、液压缸、泵体、阀体、刹车毂、飞轮、气缸盖等
HT250 炼钢用轨道板、气缸套、齿轮、机床立柱、齿轮箱体、机床机身、磨床转体、液压缸、泵体、阀体
HT300 承受高弯曲应力、拉应力、要求保持高度气密性的铸件,如重型机床床身、多轴机床主轴箱、卡盘齿轮、高压液压缸、泵体、阀体
HT350 轧钢滑板、辊子、炼焦柱塞、圈筒混合机齿圈、支承轮座、挡轮座
45钢热处理工艺
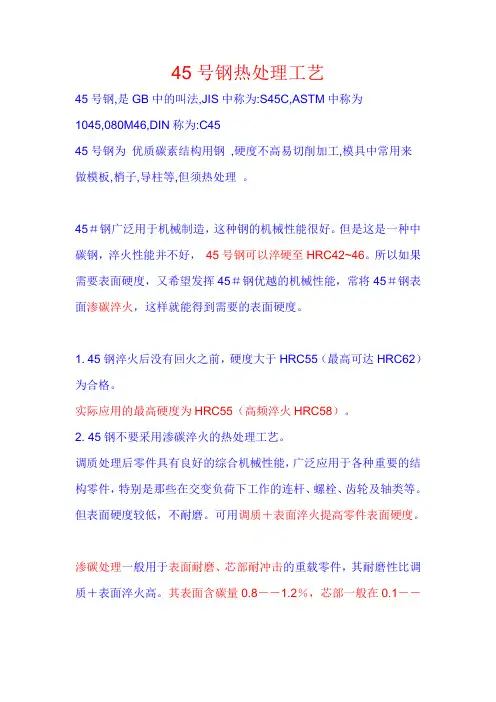
45号钢热处理工艺
45号钢,是GB中的叫法,JIS中称为:S45C,ASTM中称为1045,080M46,DIN称为:C45
45号钢为 优质碳素结构用钢 ,硬度不高易切削加工,模具中常用来做模板,梢子,导柱等,但须热处理 。
45#钢广泛用于机械制造,这种钢的机械性能很好。但是这是一种中碳钢,淬火性能并不好, 45号钢可以淬硬至HRC42~46。所以如果需要表面硬度,又希望发挥45#钢优越的机械性能,常将45#钢表面渗碳淬火,这样就能得到需要的表面硬度。
1. 45钢淬火后没有回火之前,硬度大于HRC55(最高可达HRC62)为合格。
实际应用的最高硬度为HRC55(高频淬火HRC58)。
2. 45钢不要采用渗碳淬火的热处理工艺。
调质处理后零件具有良好的综合机械性能,广泛应用于各种重要的结构零件,特别是那些在交变负荷下工作的连杆、螺栓、齿轮及轴类等。但表面硬度较低,不耐磨。可用调质+表面淬火提高零件表面硬度。
渗碳处理一般用于表面耐磨、芯部耐冲击的重载零件,其耐磨性比调质+表面淬火高。其表面含碳量0.8--1.2%,芯部一般在0.1--0.25%(特殊情况下采用0.35%)。经热处理后,表面可以获得很高的硬度(HRC58--62),芯部硬度低,耐冲击。
如果用45钢渗碳,淬火后芯部会出现硬脆的马氏体,失去渗碳处理的优点。现在采用渗碳工艺的材料,含碳量都不高,到0.30%芯部强度已经可以达到很高,应用上不多见。0.35%从来没见过实例,只在教科书里有介绍。可以采用调质+高频表面淬火的工艺,耐磨性较渗碳略差。
GB/T699-1999标准规定的45钢推荐热处理制度为850℃正火、840℃淬火、600℃回火,达到的性能为屈服强度≥355MPa
GB/T699-1999标准规定45钢抗拉强度为600MPa,屈服强度为355MPa,伸长率为16%,断面收缩率为40%,冲击功为39J
热处理国家行业标准目录现行237项(2018版)

序号标准代号标准名称备注1GB 15735-2012金属热处理生产过程安全、卫生要求2GB/T 10066.1-2004电热设备的试验方法 第1部分:通用部分3GB/T 10066.12-2006电热装置的试验方法 第12部分:红外加热装置4GB/T 10066.31-2007电热装置的试验方法 第31部分:高频感应加热装置发生器输出功率的测定5GB/T 10066.3-2014电热装置的试验方法 第3部分:有心感应炉和无心感应炉6GB/T 10066.4-2004电热设备的试验方法 第4部分:间接电阻炉7GB/T 10066.9-2008电热装置的试验方法 第9部分:高频介质加热装置输出功率的测定8GB/T 10067.412-2015电热装置基本技术条件 第412部分:箱式淬火炉9GB/T 10067.45-2014电热装置基本技术条件 第45部分:真空淬火炉10GB/T 10067.47-2014电热装置基本技术条件 第47部分:真空热处理和钎焊炉11GB/T 10201-2008热处理合理用电导则12GB/T 10561-2005钢中非金属夹杂物含量的测定--标准评级图显微检验法13GB/T 11354-2005钢铁零件 渗氮层深度测定和金相组织检验14GB/T 11809-2008压水堆燃料棒焊缝检验方法 金相检验和X射线照相检验15GB/T 12603-2005金属热处理工艺分类及代号16GB/T 13014-2013钢筋混凝土用余热处理钢筋17GB/T 13298-2015金属显微组织检验方法18GB/T 13299-1991钢的显微组织评定方法19GB/T 13302-1991钢中石墨碳显微评定方法20GB/T 13305-2008不锈钢中α-相面积含量金相测定法21GB/T 13320-2007钢质模锻件 金相组织评级图及评定方法22GB/T 13324-2006热处理设备术语23GB/T 13925-2010铸造高锰钢金相24GB/T 14999.1-2012高温合金试验方法 第1部分:纵向低倍组织及缺陷酸浸检验25GB/T 14999.2-2012高温合金试验方法 第2部分:横向低倍组织及缺陷酸浸检验26GB/T 15318-2010热处理电炉节能监测现行237项热处理国家行业标准目录(更新至20180101)序号标准代号标准名称备注现行237项热处理国家行业标准目录(更新至20180101)27GB/T 15519-2002化学转化膜 钢铁黑色氧化膜 规范和试验方法28GB/T 15749-2008定量金相测定方法29GB/T 16840.4-1997电气火灾原因技术鉴定方法 第4部分:金相法30GB/T 16923-2008钢件的正火与退火31GB/T 16924-2008钢件的淬火与回火32GB/T 17031.1-1997纺织品 织物在低压下的干热效应 第1部分:织物的干热处理程序33GB/T 17358-2009热处理生产电耗计算和测定方法34GB/T 17455-2008无损检测 表面检测的金相复型技术35GB/T 17879-1999齿轮 磨削后表面回火的浸蚀检验36GB/T 18177-2008钢件的气体渗氮37GB/T 18683-2002钢铁件激光表面淬火38GB/T 18876.1-2002应用自动图像分析测定钢和其他金属中金相组织、夹杂物含量和级别的标准试验方法 第1部分:钢和其他金属中夹杂物或第二相组织含量的图像分析与体视学测定39GB/T 18876.2-2006应用自动图像分析测定钢和其它金属中金相组织、夹杂物含量和级别的标准试验方法 第2部分:钢中夹杂物级别的图像分析与体视学测定40GB/T 18876.3-2008应用自动图像分析测定钢和其它金属中金相组织、夹杂物含量和级别的标准试验方法 第3部分 钢中碳化物级别的图像分析与体视学测定41GB/T 18983-2017淬火-回火弹簧钢丝42GB/T 1979-2001结构钢低倍组织缺陷评级图43GB/T 19944-2015热处理生产燃料消耗计算和测定方法44GB/T 20564.9-2016汽车用高强度冷连轧钢板及钢带 第9部分:淬火配分钢45GB/T 21638-2008钢铁材料缺陷电子束显微分析方法通则46GB/T 21736-2008节能热处理燃烧加热设备技术条件47GB/T 225-2006钢 淬透性的末端淬火试验方法(Jominy 试验)48GB/T 22560-2008钢铁件的气体氮碳共渗49GB/T 22561-2008真空热处理50GB/T 226-2015钢的低倍组织及缺陷酸蚀检验法序号标准代号标准名称备注现行237项热处理国家行业标准目录(更新至20180101)51GB/T 22894-2008纸和纸板 加速老化 在80℃和65%相对湿度条件下的湿热处理52GB/T 24562-2009燃料热处理炉节能监测53GB/T 24733-2009等温淬火球墨铸铁件54GB/T 24743-2009技术产品文件 钢铁零件热处理表示法55GB/T 25151.2-2010尿素高压设备制造检验方法 第2部分:尿素级超低碳铬镍钼奥氏体不锈钢选择性腐蚀检查和金相检查56GB/T 25744-2010钢件渗碳淬火回火金相检验57GB/T 25745-2010铸造铝合金热处理58GB/T 25746-2010可锻铸铁金相检验59GB/T 26069-2010硅退火片规范60GB/T 26656-2011蠕墨铸铁金相检验61GB/T 26871-2011电触头材料金相试验方法62GB/T 26872-2011电触头材料金相图谱63GB/T 27945.1-2011热处理盐浴有害固体废物的管理 第1部分:一般管理64GB/T 27945.2-2011热处理盐浴有害固体废物的管理 第2部分:浸出液检测方法65GB/T 27945.3-2011热处理盐浴有害固体废物的管理 第3部分:无害化处理方法66GB/T 27946-2011热处理工作场所空气中有害物质的限值67GB/T 28196-2011玻璃退火点和应变点测试方法68GB/T 28694-2012深层渗碳 技术要求69GB/T 28838-2012木质包装热处理作业规范70GB/T 28909-2012超高强度结构用热处理钢板71GB/T 28992-2012热处理实木地板72GB/T 30067-2013金相学术语73GB/T 30583-2014承压设备焊后热处理规程74GB/T 30822-2014热处理环境保护技术要求75GB/T 30823-2014测定工业淬火油冷却性能的镍合金探头试验方法76GB/T 30824-2014燃气热处理炉温度均匀性测试方法序号标准代号标准名称备注现行237项热处理国家行业标准目录(更新至20180101)77GB/T 30825-2014热处理温度测量78GB/T 30839.45-2015工业电热装置能耗分等 第45部分:箱式淬火电阻炉79GB/T 30840-2014燃气罩式退火炉基本技术条件80GB/T 3203-2016渗碳轴承钢81GB/T 3246.1-2012变形铝及铝合金制品组织检验方法 第1部分:显微组织检验方法82GB/T 3246.2-2012变形铝及铝合金制品组织检验方法 第2部分:低倍组织检验方法83GB/T 32529-2016热处理清洗废液回收及排放技术要求84GB/T 32539-2016高温渗碳85GB/T 32540-2016精密气体渗氮热处理技术要求86GB/T 32541-2016热处理质量控制体系87GB/T 32869-2016纳米技术 单壁碳纳米管的扫描电子显微术和能量色散X射线谱表征方法88GB/T 33040-2016热处理木材鉴别方法89GB/T 33161-2016汽车轴承用渗碳钢90GB/T 33522-2017渗碳轴承钢锻件 技术条件91GB/T 33954-2017淬火-回火弹簧钢丝用热轧盘条92GB/T 33957-2017热处理炉热平衡测试与计算方法93GB/T 33967-2017免铅浴淬火钢丝用热轧盘条94GB/T 34484.1-2017热处理钢 第1部分:非合金钢95GB/T 34560.4-2017结构钢 第4部分:淬火加回火高屈服强度结构钢板交货技术条件96GB/T 34564.2-2017冷作模具钢 第2部分:火焰淬火钢97GB/T 3488.1-2014硬质合金 显微组织的金相测定 第1部分:金相照片和描述98GB/T 34882-2017钢铁件的感应淬火与回火99GB/T 34883-2017离子渗氮100GB/T 34889-2017钢件的渗碳与碳氮共渗淬火回火101GB/T 34891-2017滚动轴承 高碳铬轴承钢零件 热处理技术条件102GB/T 3489-2015硬质合金 孔隙度和非化合碳的金相测定序号标准代号标准名称备注现行237项热处理国家行业标准目录(更新至20180101)103GB/T 34895-2017热处理金相检验通则104GB/T 36052-2018表面化学分析 扫描探针显微镜数据传送格式105GB/T 4194-2017钨丝蠕变试验、高温处理及金相检查方法106GB/T 4296-2004变形镁合金显微组织检验方法107GB/T 4297-2004变形镁合金低倍组织检验方法108GB/T 5099.1-2017钢质无缝气瓶 第1部分:淬火后回火处理的抗拉强度小于1100MPa的钢瓶109GB/T 5099.3-2017钢质无缝气瓶 第3部分:正火处理的钢瓶110GB/T 5168-2008α-β钛合金高低倍组织检验方法111GB/T 5617-2005钢的感应淬火或火焰淬火后有效硬化层深度的测定112GB/T 5953.1-2009冷镦钢丝 第1部分:热处理型冷镦钢丝113GB/T 5953.2-2009冷镦钢丝 第2部分:非热处理型冷镦钢丝114GB/T 6462-2005金属和氧化物覆盖层 厚度测量 显微镜法115GB/T 6611-2008钛及钛合金术语和金相图谱116GB/T 7216-2009灰铸铁金相检验117GB/T 7232-2012金属热处理工艺 术语118GB/T 7631.14-1998润滑剂和有关产品(L类)的分类 第14部分:U组(热处理)119GB/T 8014.3-2005铝及铝合金阳极氧化 氧化膜厚度的测量方法 第3部分:分光束显微镜法120GB/T 8121-2012热处理工艺材料 术语121GB/T 9095-2008烧结铁基材料渗碳或碳氮共渗层深度的测定及其验证122GB/T 9441-2009球墨铸铁金相检验123GB/T 9450-2005钢件渗碳淬火硬化层深度的测定和校核124GB/T 9451-2005钢件薄表面总硬化层深度或有效硬化层深度的测定125GB/T 9452-2012热处理炉有效加热区测定方法126CB/T 3385-2013船用钢铁零件渗氮层深度测定方法127JB/T 10174-2008钢铁零件强化喷丸的质量检验方法128JB/T 10312-2011钢箔测定碳势法序号标准代号标准名称备注现行237项热处理国家行业标准目录(更新至20180101)129JB/T 10407-2015内燃机 铝活塞奥氏体铸铁镶圈 金相检验130JB/T 10424-2004摩托车齿轮材料及热处理质量检验的一般规定131JB/T 10448-2005钢铁构件固体渗铝工艺及质量检验132JB/T 10895-2008可控气氛密封多用炉热处理技术要求133JB/T 10896-2008推杆式可控气氛渗碳线热处理技术要求134JB/T 10897-2008网带炉生产线热处理技术要求135JB/T 11077-2011大型可控气氛井式渗碳炉生产线热处理技术要求136JB/T 11078-2011钢件真空渗碳淬火137JB/T 11087-2011滚动轴承 钨系高温轴承钢零件 热处理技术条件138JB/T 11805-2014非调质钢件表面热处理139JB/T 11806-2014可控气氛底装料立式多用炉热处理技要求140JB/T 11807-2014热处理钢件火花试验方法141JB/T 11808-2014热处理用真空清洗机技术要求142JB/T 11809-2014真空低压渗碳炉热处理技术要求143JB/T 11810-2014真空高压气淬炉热处理技术要求144JB/T 12528-2015大型可控气氛高温井式渗碳炉机组145JB/T 13023-2017氮碳氧复合处理(QPQ)技术要求146JB/T 13024-2017热处理件清洗技术要求147JB/T 13025-2017热处理用聚烷撑二醇(PAG)水溶性淬火介质148JB/T 13026-2017热处理用油基淬火介质149JB/T 13027-2017重载齿轮渗碳热处理技术要求150JB/T 1460-2011滚动轴承 高碳铬不锈钢轴承零件 热处理技术条件151JB/T 2798-1999铁基粉末冶金烧结制品金相标准152JB/T 2850-2007滚动轴承 Cr4Mo4V高温轴承钢零件 热处理技术条件153JB/T 4202-2008钢的锻造余热淬火回火处理154JB/T 4215-2008渗硼
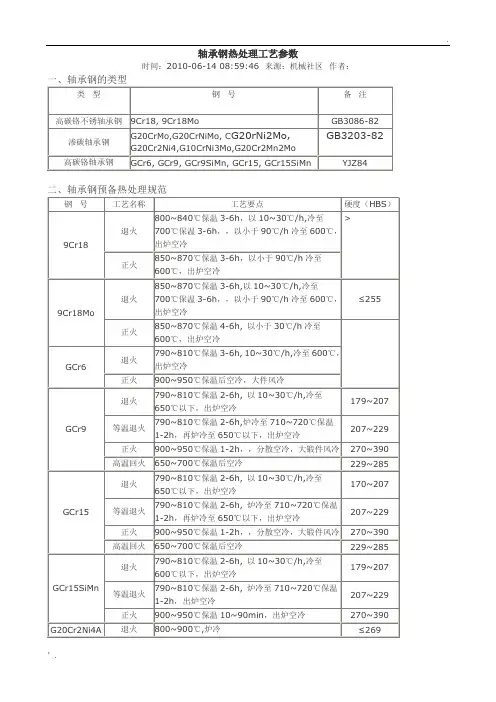
轴承钢的热处理工艺及参数和发展
.
’. 轴承钢热处理工艺参数
时间:2010-06-14 08:59:46 来源:机械社区 作者:
一、轴承钢的类型
类 型
钢 号 备 注
高碳铬不锈轴承钢 9Cr18, 9Cr18Mo GB3086-82
渗碳轴承钢 G20CrMo,G20CrNiMo, CG20rNi2Mo,
G20Cr2Ni4,G10CrNi3Mo,G20Cr2Mn2Mo GB3203-82
高碳铬轴承钢 GCr6, GCr9, GCr9SiMn, GCr15, GCr15SiMn YJZ84
二、轴承钢预备热处理规范
钢 号 工艺名称 工艺要点 硬度(HBS)
9Cr18 退火 800~840℃保温3-6h,以10~30℃/h,冷至700℃保温3-6h,,以小于90℃/h冷至600℃,出炉空冷 >
正火 850~870℃保温3-6h,以小于90℃/h冷至600℃,出炉空冷
9Cr18Mo 退火 850~870℃保温3-6h,以10~30℃/h,冷至700℃保温3-6h,,以小于90℃/h冷至600℃,出炉空冷 ≤255
正火 850~870℃保温4-6h, 以小于30℃/h冷至600℃,出炉空冷
GCr6 退火 790~810℃保温3-6h, 10~30℃/h,冷至600℃,出炉空冷
正火 900~950℃保温后空冷,大件风冷
GCr9 退火 790~810℃保温2-6h, 以10~30℃/h,冷至650℃以下,出炉空冷 179~207
等温退火 790~810℃保温2-6h,炉冷至710~720℃保温1-2h,再炉冷至650℃以下,出炉空冷 207~229
正火 900~950℃保温1-2h,,分散空冷,大锻件风冷 270~390
高温回火 650~700℃保温后空冷 229~285
GCr15 退火 790~810℃保温2-6h, 以10~30℃/h,冷至650℃以下,出炉空冷 170~207
常用压力管道法规、标准规范
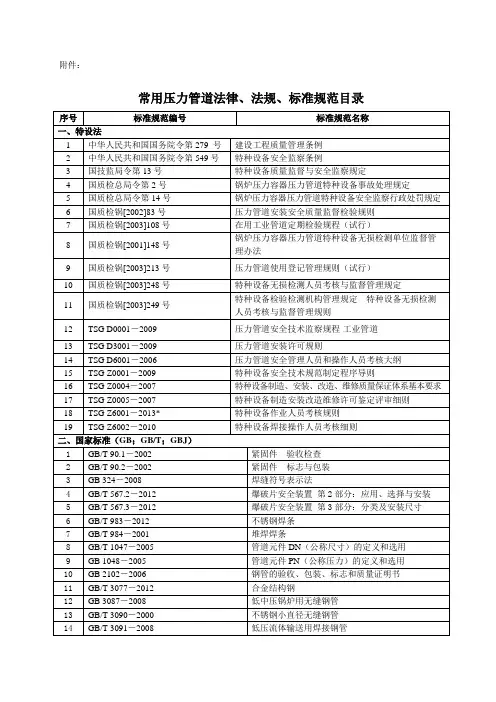
附件:
常用压力管道法律、法规、标准规范目录
序号 标准规范编号 标准规范名称
一、特设法
1 中华人民共和国国务院令第279 号 建设工程质量管理条例
2 中华人民共和国国务院令第549号 特种设备安全监察条例
3 国技监局令第13号 特种设备质量监督与安全监察规定
4 国质检总局令第2号 锅炉压力容器压力管道特种设备事故处理规定
5 国质检总局令第14号 锅炉压力容器压力管道特种设备安全监察行政处罚规定
6 国质检锅[2002]83号 压力管道安装安全质量监督检验规则
7 国质检锅[2003]108号 在用工业管道定期检验规程(试行)
8 国质检锅[2001]148号 锅炉压力容器压力管道特种设备无损检测单位监督管理办法
9 国质检锅[2003]213号 压力管道使用登记管理规则(试行)
10 国质检锅[2003]248号 特种设备无损检测人员考核与监督管理规定
11 国质检锅[2003]249号 特种设备检验检测机构管理规定 特种设备无损检测人员考核与监督管理规则
12 TSG D0001-2009 压力管道安全技术监察规程-工业管道
13 TSG D3001-2009 压力管道安装许可规则
14 TSG D6001-2006 压力管道安全管理人员和操作人员考核大纲
15 TSG Z0001-2009 特种设备安全技术规范制定程序导则
16 TSG Z0004-2007 特种设备制造、安装、改造、维修质量保证体系基本要求
17 TSG Z0005-2007 特种设备制造安装改造维修许可鉴定评审细则
18 TSG Z6001-2013* 特种设备作业人员考核规则
19 TSG Z6002-2010 特种设备焊接操作人员考核细则
二、国家标准(GB;GB/T;GBJ)
1 GB/T 90.1-2002 紧固件 验收检查
2 GB/T 90.2-2002 紧固件 标志与包装
3 GB 324-2008 焊缝符号表示法
常用压力管道法规标准规范
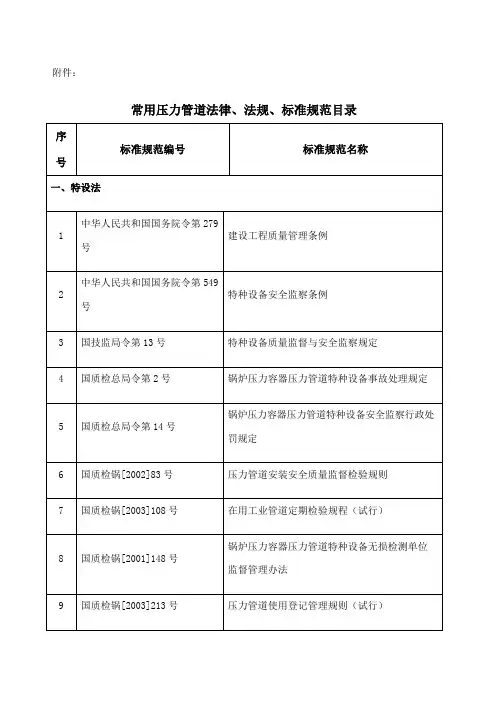
附件:
常用压力管道法律、法规、标准规范目录
序号 标准规范编号 标准规范名称
一、特设法
1 中华人民共和国国务院令第279
号 建设工程质量管理条例
2 中华人民共和国国务院令第549号 特种设备安全监察条例
3 国技监局令第13号 特种设备质量监督与安全监察规定
4 国质检总局令第2号 锅炉压力容器压力管道特种设备事故处理规定
5 国质检总局令第14号 锅炉压力容器压力管道特种设备安全监察行政处罚规定
6 国质检锅[2002]83号 压力管道安装安全质量监督检验规则
7 国质检锅[2003]108号 在用工业管道定期检验规程(试行)
8 国质检锅[2001]148号 锅炉压力容器压力管道特种设备无损检测单位监督管理办法
9 国质检锅[2003]213号 压力管道使用登记管理规则(试行) 10 国质检锅[2003]248号 特种设备无损检测人员考核与监督管理规定
11 国质检锅[2003]249号 特种设备检验检测机构管理规定 特种设备无损检测人员考核与监督管理规则
12 TSG D0001-2009 压力管道安全技术监察规程-工业管道
13 TSG D3001-2009 压力管道安装许可规则
14 TSG D6001-2006 压力管道安全管理人员和操作人员考核大纲
15 TSG Z0001-2009 特种设备安全技术规范制定程序导则
16 TSG Z0004-2007 特种设备制造、安装、改造、维修质量保证体系基本要求
17 TSG Z0005-2007 特种设备制造安装改造维修许可鉴定评审细则
18 TSG Z6001-2013* 特种设备作业人员考核规则
19 TSG Z6002-2010 特种设备焊接操作人员考核细则
二、国家标准(GB;GB/T;GBJ)
1 GB/T -2002 紧固件 验收检查
2 GB/T -2002 紧固件 标志与包装
3 GB 324-2008 焊缝符号表示法 4 GB/T -2012 爆破片安全装置 第2部分:应用、选择与安装
热加工专业标准体系表(2003年版)
武汉三维汽轮电机股份有限公司
热加工专业标准体系表 (2003年版) 情报信息中心 1 前 言 1.为了加强企业的标准化管理, 建立较完善有效的热加工标准体系, 特依据GB/T13016-1991 《标准体系表编制的原则和要求》 对原《热加工标准体系表(2002年版)进行了修订。 2.本体系表是按标准的应有属性代号编录的,根据国家机械工业局机管[1999]199号文通知,任何场合引用本体系表中的国家标准、行业标准都应使用标准的应有属性代号,即GB、GB/T、JB、JB/T。其版本以年代号为准。 3.本体系表自发布之日起,原《热加工专业标准体系表(2002年版)》作废。 本体系表由情报信息中心提出并归口。 本体系表由情报信息中心负责起草。 本体系表由袁秀英编制,刘敬东审定,潘永岳批准。 2 1 铸造 1.1 铸造基础标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T5611-1998 铸造术语 代替GB5611-85 2 GB/T6060.1-1997 表面粗糙度比较样块 铸造表面 代替GB6060.1-85 3 GB/T6414-1999 铸造尺寸公差与机械加工余量 代替GB6414-86 4 GB/T11351-1989 铸件重量公差 5 JB/T2435-1978 铸造工艺符号及表示方法 6 JB/T5105-1991 铸造模样起模斜度 7 JB/T5106-1991 铸件模样型芯头 基本尺寸 8 Q/CCF H0101-1997 热加工工艺文件的完整性、编号方法及签名制度 代替WF H0101-90 9 Q/CCF H0102-1997 热加工工艺文件格式及填写规则 代替WF H0102-90 10 WF H0103-1990 (1997年确认) 热加工工艺装备编号方法 1.2 造型材料标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T8729-1988 铸造焦炭 2 GB/T9442-1998 铸造用硅砂 代替GB9442-88 3 GB/T12216-1990 铸造用合脂粘结剂 4 JB/T2755-1980 铸造用亚硫酸盐木浆废液粘结剂 5 JB/T3828-1999 铸造用糖醇尿醛I型树脂 代替JB3828-84 6 JB/T6984-1993 铸造用铬铁矿砂 7 JB/T6985-1993 铸造用镁橄榄石砂 8 JB/T7526-1994 铸造用自硬呋喃树脂 9 JB/T7699-1995 铸造用木制模样和芯盒技术条件 代替JB/Z85-65 10 JB/T8583-1997 铸造用腹膜砂 11 JB/T8834-2001 铸造用壳型(芯)酚醛树脂 代替ZB G39005-89 12 JB/T8835-1999 铸造用水玻璃 代替ZB J31003-88 13 JB/T9222-1999 湿型铸造用煤粉 代替ZB J31002-88 14 JB/T9224-1999 检定铸造粘结剂用标准砂 代替ZB J31006-89 15 JB/T9226-1999 砂型铸造用涂料 代替ZB J31008-90 16 JB/T9227-1999 铸造用膨润土和粘土 代替ZB J31009-90 17 JB/T9233-1999 铸造用锆砂 代替ZBJ31005-88 1.3 熔炼材料标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T718-1982 铸造用生铁 2 GB/T1412-1985 球墨铸铁用生铁 3 序号 标 准 号 标 准 名 称 备 注 3 GB/T2272-1987 熔炼用生铁 代替GB2272-80 4 GB/T3282-1987 钛铁 代替GB3282-82 5 GB/T3648-1996 钨铁 代替GB3648-87 6 GB/T3795-1996 高炉猛铁 代替GB3795-87 7 GB/T4008-1996 锰硅合金 代替GB4007~ 4008-83 8 GB/T4137-1993 稀土硅铁合金 9 GB/T4138-1993 稀土镁硅铁合金 10 GB/T4139-1987 钒铁 代替GB4139-84 11 GB/T5683-1987 铬铁 代替YB64-76 12 YB/T5036-1993 磷铁 13 YB/T5051-1997 硅钙合金 代替YB/T5051-93 14 YB/T5210-1993 铸造用磷铜钛低合金耐磨生铁 15 YB/T5125-1993 含钒生铁 1.4 耐火材料标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T2273-1998 镁砂 代替GB2273-88 2 GB/T2988-1987 高铝砖 代替GB2988-82 3 GB/T2992-1998 通用耐火砖形状尺寸 代替GB2074-80 GB1590-79 4 GB/T3994-1983 粘土质隔热耐火砖 5 GB/T3995-1983 高铝质隔热耐火砖 6 GB/T3996-1983 硅藻土隔热制品 7 GB/T10695-1989 耐碱耐火浇注料 8 YB/T416-1980 镁质及镁硅质铸口砖 9 YB/T5009-1993 镁质耐火泥 代替GB2274-80 10 YB/T5010-1993 平炉用镁铝砖 代替GB2276-80 11 YB/T5011-1997 镁铝砖 12 YB/T5012-1997 高炉及热风炉用砖形状尺寸 13 YB/T5018-1993 炼钢电炉顶用砖形状尺寸 代替GB2993-82 14 YB/T5020-1993 盛钢桶用高铝质衬砖 代替GB2995-87 15 YB/T5021-1993 盛钢桶内铸钢用高铝质耐火砖 代替GB2996-87 16 YB/T5050-1993 高炉用粘土砖 代替GB3417-88 17 YB/T5083-1997 粘土质和高铝质耐火浇注料 代替GB3712-83 YB/T5083-1993 4 1.5 方法标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T2684-1981 铸造用原砂及混合料试验方法 2 GB/T7143-1986 铸造用硅砂化学分析方法 3 GB/T15056-1994 铸造表面粗糙度的评定方法 4 JB/T4153-1999 型壳高温透气性试验方法 代替JB4153-85 5 JB/T5107-1991 砂型铸造用涂料 试验方法 6 JB/T6983-1993 铸造材料消耗工艺定额 计算方法 7 JB/T7527-1994 铸造用自硬呋喃树脂性能测定方法 8 JB/T7528-1994 铸件质量评定方法 9 JB/T9220.1~ 9220.11-1999 铸造化铁炉酸性炉渣化学分析方法 代替JB/Z284.1 ~ 284.11-87 10 JB/T9221-1999 铸造用湿型砂有效膨润土及有效煤粉试验方法 代替ZB/T J31011 -90 11 JB/T9225-1999 铸造用粘土、膨润土化学分析方法 代替ZB J31007-89 1.6 其他标准 序号 标 准 号 标 准 名 称 备 注 1 JB6953-1993 铸造冲天炉烟尘排放标准 2 铸钢 2.1铸钢基础标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T5613-1995 铸钢牌号表示方法 代替GB5613-85 2 GB/T5615-1985 铸钢件热处理状态的名称定义与代号 2.2铸钢件技术要求 序号 标 准 号 标 准 名 称 备 注 1 GB/T2100-1980 不锈耐酸钢铸件技术条件 代替JB815-66 2 GB/T6967-1986 工程结构用中、高强度不锈钢铸件 3 GB/T7659-1987 焊接结构用碳素钢铸件 4 GB/T8492-1987 耐热钢铸件 5 GB/T11352-1989 一般工程用铸造碳钢件 代替GB5676-85 6 GB/T14408-1993 一般工程用与结构用低合金铸钢件 7 JB/T6402-1992 大型低合金钢铸件 8 JB/T6403-1992 大型耐热钢铸件 9 JB/T6404-1992 大型高锰钢铸件 10 JB/T6405-1992 大型不锈钢铸件 11 JB/T7024-1993 300~600MW汽轮机缸体铸钢件技术条件 5 序号 标 准 号 标 准 名 称 备 注 12 JB/T7031-1993 大型磨机类端盖铸钢件 13 JB/T7349-1994 混流式水轮机焊接转轮不锈钢叶片铸件 14 JB/T7350-1994 轴流式水轮机不锈钢叶片铸件 15 JB/T8709-1998 大型轧钢机机架铸钢件 16 Q/CCH H3002-2002 常用铸钢件技术条件 代替Q/CCF H3002 -1998 17 Q/CCH H3501-1998 水轮机叶片、导叶类铸钢件打磨留量 2.3铸钢方法标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T5677-1985 铸钢件射线照相及底片等级分类方法 2 GB/T7233-1987 铸钢件超声探伤及质量评级标准 3 GB/T8493-1987 一般工程用铸造碳钢金相 4 GB/T9443-1988 铸钢件渗透探伤及缺陷显示痕迹的评级方法 5 GB/T9444-1988 铸钢件磁粉探伤及质量评级方法 6 GB/T13925-1992 铸造高锰钢金相 3 铸铁 3.1铸铁基础标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T5612-1985 铸铁牌号表示方法 2 GB/T5614-1985 铸铁件热处理状态的名称定义与代号 3.2铸铁件技术要求 序号 标 准 号 标 准 名 称 备 注 1 GB/T1348-1988 球墨铸铁件 代替GB1348-78 2 GB/T3180-1982 中锰抗磨球墨铸铁件技术条件 3 GB/T8491-1987 高硅耐蚀铸铁 4 GB/T9437-1988 耐热铸铁件 代替JB640-65 5 GB/T9439-1988 灰铸铁件 代替GB5675-85 6 GB/T9440-1988 可锻铸铁件 代替GB5679-85 7 JB/T9228-1999 球墨铸铁用球化剂 代替ZB J31010-90 8 Q/CCF H2001-1997 汽轮发电机低磁性铸件技术条件 9 Q/CCF H2002-2000 灰铸铁件和球墨铸铁件技术条件 6 3.3铸铁方法标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T6296-1986 灰铸铁冲击试验方法 2 GB/T7216-1987 灰铸铁金相 3 GB/T9441-1988 球墨铸铁金相检验 代替JB1802-76 4 JB/T2122-1977 铁素体可锻铸铁金相标准 5 JB/T3829-1999 蠕墨铸铁金相 代替JB3829-84 6 JB/T4022.1~ 4022.2-1999 合金铸造性能测试方法 代替 JB4022-85 7 JB/T7945-1999 灰铸铁机械性能试验方法 代替GB977-84 8 JB/T9219-1999 球墨铸铁的超声声速测定方法 代替JB/Z265-86 4有色金属 4.1 有色金属基础标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T8063-1994 铸造有色金属及其合金牌号表示方法 代替GB8063-87 2 GB/T15073-1994 铸造钛及钛合金牌号和化学成分 4.2有色金属熔炼材料 序号 标 准 号 标 准 名 称 备 注 1 GB/T8737-1988 铸造黄铜锭 代替YB783-75 2 GB/T8738-1988 铸造锌合金锭 3 GB/T8739-1988 铸造青铜锭 代替YB784-75 4 GB/T8740-1988 铸造轴承合金锭 5 YB/T5216-1993 铌锰铁合金 4.3有色金属方法标准 序号 标 准 号 标 准 名 称 备 注 1 GB/T5678-1985 铸造合金光谱分析取样方法 2 GB/T11346-1989 铝合金铸件X射线照相检验针孔(圆形)分级 3 GB/T13822-1992 压铸有色合金试样 代替JB3072-82 4 JB/T4394-1999 稀土镁合金中稀土总量、硅、镁的化学分析方法 代替JB4394-87 5 JB/T5108-1991 铸造黄铜金相 6 JB/T7946.1-1999 铸造铝硅合金变质 代替GB10848-89 JB/T7946.1-95 7 JB/T7946.2-1999 铸造铝硅合金过烧 代替GB10850-89 JB/T7946.2-95
热处理价格表
热处理价格表
热处理价格表
● 热处理现行标准资料目录
序号 标准编号 标准名称 单价
1 JB/T3999-1999 钢件的渗碳与碳氮共渗淬火回火 10.00
2 JB/T4155-1999 气体氮碳共渗 5.00
3 JB/T4202-1999 钢的锻造余热淬火回火处理 10.00
4 JB/T4390-1999 高、中温热处理盐浴校正剂 5.00
5 JB/T4392-1999 有机物水溶性淬火介质性能测定方法 10.00
6 JB/T4393-1999 聚乙烯醇合成淬火剂 10.00
7 JB/T7951-1999 淬火介质冷却性能试验方法 5.00
8 JB/T8929-1999 深层渗碳 5.00
9 JB/T9197-1999 不锈钢和耐热钢热处理 10.00
10 JB/T9198-1999 盐浴硫氮碳共渗 15.00
11 JB/T9199-1999 防渗涂料技术条件 5.00
12 JB/T9200-1999 钢铁件的火焰淬火回火处理 10.00
13 JB/T9201-1999 钢铁件的感应淬火回火处理 10.00
14 JB/T9202-1999 热处理用盐 10.00
15 JB/T9203-1999 固体渗碳剂 10.00
16 JB/T9204-1999 钢件感应淬火金相检验 10.00
17 JB/T9205-1999 珠光体球墨铸铁零件感应淬火金相检验 10.00
18 JB/T9206-1999 钢件热浸铝工艺及质量检验 25.00
19 JB/T9207-1999 钢件在吸热式气氛中的热处理 5.00
20 JB/T9208-1999 可控气氛分类及代号 5.00
21 JB/T9209-1999 化学热处理渗剂技术条件 10.00
22 JB/T9210-1999 真空热处理 5.00
23 JB/T9211-1999 中碳钢与中碳合金结构钢马氏体等级 10.00
热处理的分类及特点
热处理的分类及特点
热处理工艺按其工序位置可分为预备热处理和最终热处理。
预备热处理可以改善材料的加工工艺性能,为后续工序作好组织和性能的准备。
最终热处理可以提高金属材料的使用性能,充分发挥其性能潜力。
热处理的分类如下图:
1.单液淬火 工件加热到淬火温度后,浸入一种淬火介质中,直到工件冷至室温为止 此法优点是操作
简便,缺点是易使工件产生较大内应力,发生变形,甚至开裂 适用于形状简单的工件,对于碳钢工件,
直径大于5mm的在水中冷却,直径小于5mm的可以在油中冷却,合金钢工件大都在油中冷却
双液淬火 加热后的工件先放在水中淬火,冷却至接近Ms点(300一200℃)时,从水中取出立即转到油
中(或甚至放在空气中)冷却 利用冷却速度不同的两种介质,先快冷躲过奥氏体最不稳定的温度区间
(650一550℃),至接近发生马氏体转变(钢在发生体积变化)时再缓冷,以减小内应力和变形开裂倾向 主
要适用于碳钢制成的中型零件和由合金钢制成的大型零件
分级淬火 工件加热到淬火温度,保温后,取出置于温度略高(也可稍低)于Ms点的淬火冷却剂(盐浴或
碱浴)中停留一定时问,待表里温度基本一致时,再取出置于空气中冷却 1.减小了表里温差,降低了
热应力
2.马氏体转变主要是在空气中进行,降低了组织应力,所以工件的变形与开裂倾向小
3.便于热校直
4.比双液淬火容易操作 此法多用于形状复杂、小尺寸的碳钢和合金钢工件,如各种刀具。对于淬透
性较低的碳素钢工件,其直径或厚度应小于lomm
等温淬火 工件加热到淬火温度后,浸入一种温度稍高于Ms点的盐浴或碱浴中,保温足够的时间,使
其发生下贝氏体转变后在空气中冷却 与其他淬火比
1.淬火后得到下贝氏体组织,在相同硬度情况下强度和冲击韧度高
2.一般工件淬火后可以不经回火直接使用,所以也无回火脆性问题,对于要求性能较高的工件,仍需回
火
3.下贝氏体质量体积比马氏体小,减小了内应力与变形、开裂
1.由于变形很小,因而很适合于处理—‘些精密的结构零件,如冷冲模、轴承、精密齿轮等2.由
压力容器焊接工艺、热处理工艺
1
一、压力容器焊接工艺
1 目的、范围
为保证压力容器的焊接质量,特制定本工艺。
本工艺适用于钢制压力容器的气焊、焊条电弧焊、埋弧焊、钨极气体保护焊、熔化极气体保护焊焊接工作。压力容器的焊接除应遵守本工艺外,还应符合设计文件的技术要求。
2 引用标准
NB/T 47014-2011 承压设备焊接工艺评定
NB/T 47015-2011 压力容器焊接规程
TGS Z6002-2010 特种设备焊接操作人员考核细则
NB/T 47018.1-2017 承压设备用焊接材料订货技术条件 第1部分:采购通则
NB/T 47018.2-2017 承压设备用焊接材料订货技术条件 第2部分:钢焊条
NB/T 47018.3-2017 承压设备用焊接材料订货技术条件 第3部分:气体保护电弧焊
丝和填充丝
NB/T 47018.4-2017 承压设备用焊接材料订货技术条件 第4部分:埋弧焊钢焊
丝和焊剂
JB/T 3223-2017 焊接材料质量管理规程
DL/T 869-2012 火力发电厂焊接技术规程
DL/T 752-2010 火力发电厂异种钢焊接技术规程
GB/T 30583-2014 承压设备焊后热处理规程
DL/T 819-2010 火力发电厂焊接热处理技术规程
NB/T 47013.1-2015 承压设备无损检测 第1部分:通用要求
NB/T 47013.2-2015 承压设备无损检测 第2部分:射线检测
NB/T 47013.3-2015 承压设备无损检测 第3部分:超声检测
NB/T 47013.4-2015 承压设备无损检测 第4部分:磁粉检测
NB/T 47013.5-2015 承压设备无损检测 第5部分:渗透检测
3 焊接工艺评定
施焊下列各类焊缝的焊接工艺应按NB/T 47014评定合格:
热处理术语
热处理术语
中文名称 英文名称 说 明
整体热处理 Bulk heat treatment 对金属材料或工件进行穿透加热的热处理工艺。
局部热处理 Local heat treatment 仅对工件的某一部位或几个部位进行热处理的工艺。
表面热处理 Surface heat treatment 仅对工件表层进行热处理以改变其组织和性能的工艺。
化学热处理 Thermo-chemical treatment 把金属材料或工件放在适当的活性介质中加热、保持,使一种或几种化学元素渗入其表层,以改变其化学成分、组织和性能的热处理工艺。
预备热处理 Conditioning heat treatment 为了调整原始组织,以保证工件最终热处理或(和)可加工性能,在最终热处理前预先进行的热处理。
可控气氛热处理 Heat treatmen in-controlled
atmosphere 为达到无氧化、无脱碳、按要求增碳的目的,在成分可以控制的炉气中进行加热和冷却的热处理工艺。
真空热处理 Vacuum heat treatment 在一定真空度的加热炉中,可实现工件无氧化的热处理工艺。
离子热处理 Ion heat treatment 在一定真空度的特定气氛中,利用工件(阴极)和阳极之间等离子体的辉光放电进行热处理的技术。
高能束热处理 High energy density heat
treatment 利用激光、电子束、等离子弧、感应脉冲、涡流、火焰等高功率密度能源加热工件的热处理技术。
淬火冷却介质 Quenching media 工件淬火冷却使用的介质。常用的有水、盐、碱、有机聚合物水溶液,油、熔盐、流态床、空气、氢、氮和惰性气体。
淬透性 Hardenability 以在规定条件下淬火所能达到的硬度分布表征的材料特性。
淬硬性 Hardening capacity 以钢在理想条件下所能达到的最高硬度表征的材料特性。