
转杯纺纱的前纺工艺与设备(谈春梅)
转杯纺纱的前纺工艺与设备(谈春梅)-CAL-FENGHAI-(2020YEAR-YICAI)_JINGBIAN转杯纺纱的前纺工艺与设备前言转杯纺纱可直接由条子纺成纱,制条是转杯纺纱的前纺准备工程。
就制条的工艺原理及工程实际过程而言,转杯纺与环锭纺纱相比,并无原则上的区别。
但因转杯纺纱机在纺纱工艺、机构及它们对成纱品质的关系等方面与环锭纺纱机有很大的差别,因而转杯纺纱对前纺条子的需求也与环锭纺纱不一样。
实践证明,前纺工艺与配置适当,能更好地发挥转杯纺纱的优势,包括:充分利用各种原料(含下脚料)降低原料成本;提高生产效率(降低断头率,减少清杯次数);降低劳动者的劳动强度;改善纱的品质(如条干、结杂数、强力);降低生产成本(如用电、机件消耗等)。
从而取得良好的经济效益。
1.转杯纺纱前纺工程的特点在工艺技术方面有如下特点。
(1)一般正牌纯棉纱常用普梳工艺纺中号及粗号纱(28tex以上),不用精梳条。
(2)可以利用各种天然纤维纯纺或与化纤混纺,制造混纺熟条。
(3)所用原料的纤维长度较环锭纺纱的纤维短,级别低,可混用大量落棉(落麻、短羊毛、绢纺落绵)。
但要求尽可能去除杂质、微尘。
应该特别强调的是,生条的含杂率、含微尘量对转杯纺纱的生产稳定与成纱品质关系极为密切,按实践经验,一般要求如下:①优质纱:生条含杂率O.07%-O.08%;正牌纱:生条含杂率专纺纱:生条含杂率<0.20%;个别场合:生条含杂率>O.5%。
②短绒率(16mm以下)在优质纱、正牌纱品种中,棉卷短绒率<1%(对比原棉);生条短绒率<4%(对比棉卷)。
可见,转杯纺纱对前纺工程的工艺要求主要是:降低生条中的含杂率和微尘量(目前一般厂缺乏微尘量测试手段,常用纺杯积尘量间接表示),能适应处理各种级别的原料,包括长度较短、长度整齐度差的原料,及适应多品种的纤维原料。
在实践中,工艺与设备还涉及经营与管理方面,应力求提高经济效益。
如:①若环锭纺棉纺厂内配备少量机台转杯纺纱机,此时前纺可利用原有前纺设备。
②应减少转杯纺纱厂(车间)的投资费用,节约前纺投资额(包括机台数,占地面积等)。
③转杯纺纱的劳动环境明显优于环锭纺纱,其前纺亦应有相应的改进,才能大大提高劳动生产率。
2.前纺配置类型国内多数厂目前的纺纱号数最细的为,最粗为97.2tex。
纺纯棉纱的厂,用棉等级低,约4.5~5级,长度~27.5mm,并大量使用环锭纺纱的清棉、梳棉和精梳的落棉。
这样,经济效益、成纱质量均好。
也有生产混纺纱,采用涤纶、腈纶(包括高收缩性腈纶)、粘胶、苎麻、紬丝等:纱的用途有机织、针织。
前纺的配置需适应机织纱,针织纱,废纺纱,化纤纯纺、混纺纱,丝、麻棉混纺纱等不同的工艺要求。
2.1机织纱近十余年来,引进了大量的国外先进设备,国内借鉴其优点,包括合作生产,新设备(国内型号及国外型号)成套大批涌现,实际运转性能良好,略作介绍如下:FA002型(或类似性能的型号)并联式圆盘抓棉机-FAl21型除金属装置-A006B(或A006CS)型自动混棉机(附A045型大风量凝棉器)-FA022-6或SFA011-6型多仓混棉机FA106型豪猪式开棉机(附A045B)-FA1O1型四刺辊开棉机(附A045B)-FA061A型强力除尘器-A062型电气配棉器(一配二)-A092AWT型双棉箱给棉机-FA141型成卷机-FA201A 型梳棉机-FA302型头道并条机-FA302型二道并条机(或FA303A-230型)该工艺流程可以根据各厂具体条件适当调整,说明如下。
开清棉部分:(1)采用了较多的新型机械,比较成熟。
例如:并联式双圆盘抓棉机配合大风量凝棉器可使两台抓棉机同时工作,对40~50包棉包高、低分段抓取;抓棉打手转速提高,打手采用稀密刀片,由圆盘近中心端向外周逐渐分段加密,抓取的棉束大小较为均匀;在打手电机处加装辅助的吹风风机,使吸棉更为有效。
(2)使用多仓混棉机,可有效地防止低级原棉之间的色差。
(3)对于含杂高、色差大的原棉亦可采用A035及其改进型开松除杂机或FA102、FA103型自由打击的单、双轴流式开棉机。
在开清棉流程中配置较多的混和、开松、除杂机械配合间道装置能适应多种品级的原棉及含杂较高的下脚料。
(4)四刺辊开棉机(亦称小棉束开松机)与强力除尘器结合对转杯纺纱有适用性,但需注意棉流、气流畅通,锯齿光洁,防止返花增加棉结。
梳棉部分:国产的各型高产梳棉机都能适用。
对于新机,刺辊部分如加有固定分梳板,能有效地防止硬的大杂物进人锡林、盖板区,但应注意后车肚的落棉量较大,吸落棉斗适量放大,防止堆积、阻塞。
锡林部分的前、后固定分梳板可以提高回转盖板的分梳、除杂性能,改善棉网和条子的均匀度。
梳棉机的吸风(吸尘、吸落棉)系统应力求工作正常。
并条部分:一般采用二道并合。
三罗拉压力棒式牵伸装置能控制纤维长度差异大的原料的条子,以改善熟条的纤维伸直度,一般熟条伸直度要求达到90%以上。
对于少量转杯纺机台的车间,完全可以利用环锭纺纱厂的原有前纺设备,但为了便于管理,宜单独成立转杯纺纱的前纺车间,至少把梳棉机和并条机单独分出运转和管理。
2.2针织纱针织纱一般要求成纱的条干均匀,捻度略低,严格防止纱的色差。
开清棉工序要求开松、混和、除杂的性能稳定。
有时使用的原棉等级,长度略为高一些,在开清棉工程也可采用FAl04型的六辊筒开棉机取代四刺辊型的设备。
并条机也可选用FA272F型,便于保持针织用纱的条干水平和一定的强力和捻度(有时在纺纱之后再采用定捻措施)。
2.3化纤纯纺、混纺纱开清棉工序在于开松、除尘及均匀,打手类型可采用梳针滚筒、三翼梳针或锯齿型,如FA107、FA107A型。
凝棉器采用防绕型,必要时采用FA175、FA172型清梳联喂棉箱,梳棉机上加装自调匀整器。
化纤与棉混纺,纺棉的流程仍采用机织纱或针织纱的流程。
在原棉不太复杂的地区可以不用多仓混棉机。
2.4麻棉混纺纱苎麻原料有的是直接将脱胶的精干麻经过软麻和切断(长度约50mm)。
有的是麻精梳的落麻。
混棉时麻棉同时混用,开清棉的工艺基本上类似于机织用纱。
但由于麻纤维的细度超过5dtex,必须混用较好的原棉,以提高其可纺性。
通常纺制53tex混纺纱,混比各50%,但混料时麻的混入量应增加5%以上,以备加工过程中落麻较多的影响。
有时对短麻原料还应给湿(或加乳化剂处理)。
2.5紬丝纱绢纺厂的落绵用于转杯纺,则其成纱条干的均匀度、疵点数、单纱断裂强度、纱的伸长率等均比绌丝纺纱工艺(环锭纺)的纱为优、产量高,因而经济效益明显。
该绌丝原料的特点为平均长度在30mm以上,且差异大,纤维比重小于棉,约为1.3,截面呈三角形,相当于棉纤维直径的1/2左右,强度稍高于棉,但易缠结,断裂伸长为棉之3~4倍。
纤维导电性差,易积聚静电,可略施防静电乳剂,但不宜多,因纤维之湿态强力低于干态,且其伸长率增大。
开清棉与梳棉、并条均可采用棉纺设备,但应注意:(1)开清工序以多松、多梳、少打为宜,打手速度稍低,尘棒隔距放大,多利用自由打击落出蛹屑等疵点。
(2)梳棉工序应采用紧隔距,降速分梳,稍轻定量和稍重加压,提高车间的空气相对湿度。
针布规格可参照化纤原料,使其易于转移,工作角稍大,齿密不过高。
(3)并条工序应减少并合数,低速度、重加压、紧隔距,对于超长纤维应予以拉断。
3.清梳联无回棉式清梳联设备,目前国内已有多家大型纺机厂生产,这是棉纺技术的发展方向,对于一定规模的转杯纺纱厂自有其采用的可能。
由于清、梳两工序的连接对于提高劳动生产率与稳定产品质量都是有利的,但要求:(1)开清棉设备具有良好的开松、除杂、混和与均匀作用,输出到梳棉工序的棉流均匀且开松良好。
开清棉各机的运转率高,故障及停台时间少(如自动出落棉)。
(2)梳棉机的产量不太低,每套清、梳联配台在6~8台,至多10台。
梳棉机亦要求少故障,开台数少变动。
(3)梳棉机上配以长片段闭环式自调匀整器。
如能结合清棉机械的供棉量无级自动调速则更好。
清梳联由于设备固定,在目前国产机械上,翻改品种与调节梳棉开台数尚有一定的限制。
4.双联梳棉机多年来,在转杯纺的前纺设备与工艺的讨论中,双联梳棉机是一个重要的话题。
据国内在80年代的调查,转杯纺纱厂所配备的梳棉机中,双联梳棉机约占一半(国产与进口双联梳棉机合计)。
可见,转杯纺用的梳棉机不是简单地就可以下结论的。
在国产机型中A190A型双联梳棉机和FA型的各式单联高产梳棉机都有优良的性能,并正在不断改进之中,归纳起来,在转杯纺纱中使用双联梳棉机的优、缺点及适宜的使用场合如下。
优点:(1)双联梳棉机具有良好的分梳、除杂(除小杂及微尘)、均匀、混和性能,以同样的原棉纺出的条子各项指标均较好,棉结、杂质小而少,色较白,可以提高转杯纺的纺纱性能。
此外成纱条干好,断头少,强度稍高,纺杯积灰量少,即使对于有较好排杂性能的纺纱器亦如此。
换句话说,应用双联梳棉机可以将用于纺低号纱的原棉,纺出较细号数的纱,成纱质量与该较细号转杯纱(采用较好配棉)并无逊色。
(2)加强开清棉机械的开松、除杂和去除微小尘杂的能力,在并条机上加强吸尘效能可以在一定程度上补抵梳棉机的作用,但双联梳棉机仍有其优点,尤其是机械状态(针布状态等)较差时,条子质量恶化缓慢。
(3)要纺制优质的转杯纱,采用双联梳棉机工艺是一种可取的办法。
对于一般质量要求的纱,普通高产梳棉机也能满足要求。
缺点:(1)双联梳棉机虽然其产量可以比单联机提高近50%,但是在机械占地面积、耗电、维修、保养等方面均有不利之处。
(2)目前国产A190A型双联梳棉机的使用经验尚不及FA型单锡林梳棉机那样普及,新的使用厂有一定的顾虑。
5.废棉处理在棉花原料尚处于供应紧张的状态下,充分利用环锭的清、梳、精梳落棉,甚至百分之百地利用作为转杯纺的原料,可以取得很大的经济效益。
废棉处理设备在国内已有多种型号的机器供应,如SFU001型(江阴澄江)、SFU101型(江阴)、CFU001型(武进戴溪)、JS51O型(湖北沙市)等多种机型,对于处理开清棉破籽和梳棉车肚落棉等均有效。
但是对于大量含有纤维疵点的斩刀花和精梳落棉则性能尚不够理想。
关于废棉处理的设备、工艺和各项产质量指标和环境指标国内已有多次会议讨论决定。
本文拟对百分之百地采用梳棉斩刀花及精梳落棉的处理,提请读者注意由上海棉纺经营公司、上海香花纺织厂和南通通州纺织厂等共同开发的ASFU121型废棉处理机利用清棉鼻形打手结合梳棉机的刺辊、锡林、盖板(废除道夫),即棉箱开棉机加清梳机的装备,其对上述再用棉的处理效果较为理想。
6.对于可纺性差的原料。
其前纺工艺和设备措施由于原棉(废棉)品质差,造成前纺各工序生活难做、不稳定,影响制品的产量和质量,常用的工艺和设备措施如下:(1)原料给湿、给乳剂抗静电,这对于短羊毛、绢纺下脚、苎麻、落麻常常有效。
转杯纺纱技术的技术进展——转杯纺纱发展战略的探讨

盎7
嘲 6
、
一 . . √ r
. . -
姜s
蟾 4
啦
2
作 者简 介 :徐 惠君, 男, 1 9 4 0 年生, 现 任 全国新 型纺纱专业委 员 会副 主任, 主要从事转杯纺纱及其装 备的开发研 究。
抖
J 斗
- 一
J 斗
J 廿
J 廿
J 廿
廿
抖
晷
誊
蘩
-_
重
 ̄ - 1
蓍
e , i
§
詈
作者单位 :上海淳瑞机械科技有限公司。
图1 1 9 8 8 —2 0 0 9 年世界转杯纺总量 变化
3 2 l 纺织导报 C h i n a T e x t i l e L e a d e r - 2 0 1 3 N o . 7
A D i s c u s s i o n o n t h e S t r a t e g y f o r D e v e l o p i n g
R o t o r . s p i n n i n g
- ,一
Ab s t r a c t :Th e a r t i c l e e l a b o r a t e s t h e d e v e l o p me n t h i s t o r y o f r o t o r - s p i n n i 1 1 g t e c h n o l o g y a t h o me a n d a b r o a d a s we l l a s r e n ov a t i Ot i S i n p r o c e s s , c h a r a c t e r i s t i c s o f t h e d e v e l o p me n t a l l d d e t f c i e n c i e s , a n d b a s e d O i l wh i c h, i t di s c u s s e d
Rieter公司转杯纺的优势

RS 4 BD 0
对 纱 线 的 要 求
RS . 4 BD 0
图 3 R t 是唯一一家能够根据 客户要求 。提 ie er
呼 一
供整条转杯纺纱生产线的系统供 应商
一
K4 U
N 纱线时. e1 0 速度是环锭纺的 1 倍 生产 N 6 0 e 纱线时 3 速度是环锭纺的 6 。此外.在转杯纺工艺中. 倍 梳棉机速 度可增至环锭纺工艺的 1 倍 .并条机速度是环锭纺工艺 , 5 的 1 倍。 _ 3
. 昌
堑
誉 孽 鲁 蛩 容 系 蚕 器 誊 系 誊 量 鸯 謇 袋豪 鎏 器 謇 茧 釜豢 蓑 重莹 萋
整经 一 环锭纱 转杯纱
一 环锭纺
转杯纺 ( 相当于锭数 }
图 5 印度和中国两大主要市场至今转杯纺 比重 比较小
圈 4 由于转杯纱疵点少 .织造时生产率更高 ( 客户的经验 )
和卷装运行 时间长等特点均降低 了运行成本。 这也是R4 0
区别于市场上其它转杯纺纱机的显著特点。 纺纱厂投资转杯纺的前景相当广阔 ( ) R4 生产 图5 。 0
罐 阻、 骓样舷 的纱线后道加工性能非 常好,最终成品经过适当的处理 , 加 ∞ ∞ 可满足多种质量需求。 鳓 ∞ 加 0
维普资讯
纺纱技术 s 山
Ri t r e 公司转杯纺的优势 e
N 6 e3
N 6 e 3
N 05 Ne 2 . № 1 . Ne 1 . e 2 . 05 64 64
织造 织造 织造 织造 织造 织造 捻系数 捻系数 捻系数 捻 系数 捻系数 捻 系数
图 2 转杯纺纱生产的投资成本低 得多 ( 客户计算 )
丽
RS 柏 BD
纺纱学梳理前准备
3.握持分割:靠锯齿或梳针刺入被握持的纤维层内,对纤 维层进行分割,使纤维束获得较细致的开松。 4.握持打击开松特点:作用较剧烈,纤维易损伤,打击撕扯下的 纤维块质量较大,纤维块尚未完全松解。
打击力P可以分解为P1和P2 若P2、P握>P纤束,须丛被分成两束; 若P握<P2<P纤束,纤维束整束从握持罗拉拖出; 若P2>P握>P纤束>P纤强,部分纤维拉断损伤。
小、重量大的杂质在打击力作用下被抛向尘棒工作 面,受到反射而被排除。 b.冲击除杂: 当原料经打手开松后,纤、杂未分
离,两者则沿打手切向以同一速度被抛向尘棒。尘 棒的冲击使棉块静止;而杂质在较大的冲击力作用 下冲破松散的纤维块, 从尘棒间排出。 c.撕扯分离排杂: 当纤维块一端受打手刀片击,
另一端接触尘棒受到阻力时,受到打手和尘棒的撕 扯而被开松,使杂纤分离,分离后的杂质靠本身的 重力由尘棒间落下。
a.环行式(圆盘)自动抓棉机 1-输送管 2-抓棉小手 3-抓棉打手 4-中心轴 5-内圈墙板 6-堆棉台 7-外圈墙板 8-行走轮
b.直行往复式自动抓棉机
组成:抓棉器、直行小车、转塔等
抓棉器:2只抓棉打手,300mm,18片刀盘,每盘6齿,锯齿片,排列均匀;2组
肋条;3只压棉罗拉,外侧2只130mm, R 侧1只116mm
5.安全防火、防轧装置和异纤检出装置
这类装置一般安装在输棉管道上,主要作用使检测并排除纤维流中可能 存在的金属、火星和异性纤维(有色纤维、异型纤维)等,防止火灾、 机械的轧坏,并尽可能检出其他机械不能排除的异性纤维。
(二)开清棉联合机的工艺流程
简要概括为下列设备流程: 自动抓棉机 开棉机 自动混棉机 棉箱输棉机 (清棉成卷机) 梳棉机 1.抓棉机
转杯纺实践与应用
转杯纺的使用实践李飞(咸阳纺织集团有限公司三分厂,陕西咸阳,712000)摘要:总结BD448与TQF268型转杯纺纱机的使用体会。
介绍了该转杯纺的主要性能特点、纺纱原理、主要部件组成、应用范围、环锭纺与转杯纺的差异,转杯纺的清洁对于延长机器寿命和提高产品尤为重要[1]。
关键词:转杯纺;分梳辊;纺杯;纺纱器;卷绕;引纱罗拉;喂棉罗拉;清洁;纺纱;气流纺;1.转杯纺的简介及其主要部件转杯纺又称气流纺,属于自由端纺纱方法[2]。
捷克伊文达在1969年瑞士巴塞尔ITMA展上,向市场推荐了气流纺技术,它的产能远远高出环锭纺,但最初气流纺技术生产的气流纱手感非常粗糙,因而在许多应用领域难以达到人们的期望。
然而,随着技术的不断提升,气流纺越来越接近环锭纱的特征。
今天,气流纺纱有速度高、纱卷大、适应性广、机构简单和不用锭子、钢领、钢丝圈的优点,可成倍的提高细纱的产量。
气流纱已成为牛仔布、针织内衣和许多其他产品的首选纱线。
目前我公司有5台泰坦TQF268型转杯纺纱机、2台欧瑞康BD448型转杯纺纱机,这两种转杯纺纱机的工作原理、主要部件基本相同,不同的是BD448型转杯纺是448锭长车,TQF268型转杯纺为240锭短车。
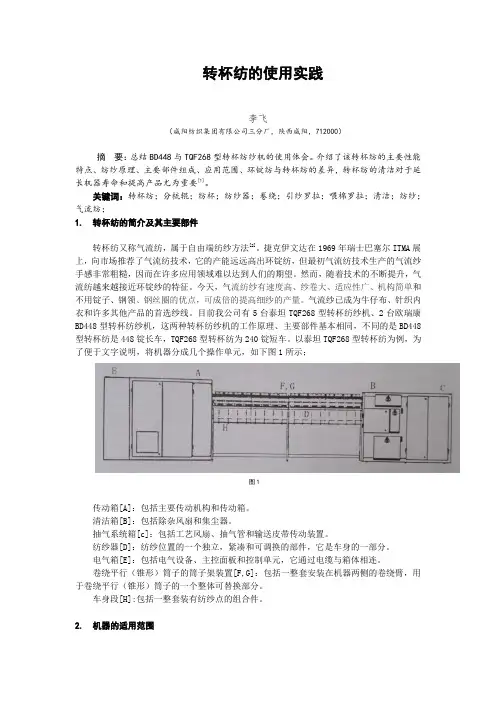
以泰坦TQF268型转杯纺为例,为了便于文字说明,将机器分成几个操作单元,如下图1所示;图1传动箱[A]:包括主要传动机构和传动箱。
清洁箱[B]:包括除杂风扇和集尘器。
抽气系统箱[c]:包括工艺风扇、抽气管和输送皮带传动装置。
纺纱器[D]:纺纱位置的一个独立,紧凑和可调换的部件,它是车身的一部分。
电气箱[E]:包括电气设备、主控面板和控制单元,它通过电缆与箱体相连。
卷绕平行(锥形)筒子的筒子架装置[F,G]:包括一整套安装在机器两侧的卷绕臂,用于卷绕平行(锥形)筒子的一个整体可替换部分。
车身段[H]:包括一整套装有纺纱点的组合件。
2.机器的适用范围环境温度为18-28°,相对湿度为55-65%,用于从梳理条子直接纺制成单根细纱,原料为各种短纤维和切断长度为40mm的纤维,粘胶纤维的允许长度为60mm,条子含杂率可达2%,所生产的单纱卷绕在平行或锥形筒子上,筒子纱在生产后道产品之前不必倒筒,所提供的条子可以是标准条子或压放在条筒中的条子[3]3.纺纱的工作原理条子从条筒中导出,被喂棉罗拉送进纺纱器的分梳装置中,开松的纤维在负压的作用下被输送到纺杯的凝聚槽表面,在这里纤维以须条状布置。
转杯纺纱技术进步的探讨

1 转杯纺技术进步是在激 烈竞争 中不断发展的
1 1 自排风式和抽气式转杯纺纱机 的竞争 .
捷 克 自排风 转杯纺 纱机 在2 世纪6 年代 至7 年代 统治 0 0 0 了整 个世界 的转杯 纺纱机 市场 。 但是西方三大机 械厂 商 ( 当
分之一。以 ‘ 自动转杯 纺 纱机 的 质量 , 普通转 杯 纺纱 机的 价格”赢得广大纺纱 企业 的青睐 。
文/ 徐惠君
r我国转杯纺纱调整振 兴期 间 ,本文就转杯纺技术进步及 其发展
1 趋势;新型转杯纺纱机的性能特点等问题进行探讨 ,以促使我 士
国转杯纺 持续 健康地发展。
Thi a) 1 n e tga e l c h 1 ) c l dv { c t nt l ~ op n p 1 'i v s i t d t1 t c 『 s e c 0K £i a a a 1 i e 。t c l e e1 i g t f e c f r t r s i i g a d a s h p | l ! p r )n f e 0tl l c l n y o o o p mlI n lo t e o e i j c l j 1 I _l e d 1 a n C O~
转 杯纺 纱 机媲 美 , 而机 器价格 不到 全 自动转 杯纺 纱 机 的三
代 表 机 型 t 系o l t
作者 简介: 徐惠君, 14 年 生, 男, 9 0 教授级 高工 从事转杯 纺纱机 研
究和 开 发 。
列
c系’ ;2B B0F0 o 列 Q3。 。oAl r T6 3 2 6 0 F 9等 , 8 , 等
12 机型的竞争 .
S hah rt 赐来福 ) c lfo s ( 公司从1 7 年 推 出Auo oo 99 tc r 系列
转杯纺重定量高效工艺的探讨

转杯纺 : 10 型转杯纺纱机 9台 , F6 3 每台 12 。其中直径 5 m 9头 4 m纺杯 4台 , 直径 6 m 纺杯 5台。 6m 产 品类 型 :6 4~ 7 2e 。 3 . 9 .t x
产量 : 日产 1 1 t 0~ 2 。
1 3 各工序 主 要工 艺参数 .
13 1 开清棉 工序 ..
表 2 半成 品质量指标
表 3 成 纱质 量指 标
维普资讯
8
纺
织
服
装
科
技
20 07年
第2 8卷
2 转杯 纺重 定 量 高效 的 选择 范 围
重定量高效工艺的核心是满足梳棉机重定量、 高产 量为前提条件 。清棉工序加重定量是为梳棉机重
定量作准备, 而精并粗细是为分解梳棉重定 量带来的压力 , 弥补梳棉工序造成 的缺 陷 , 从而达到合理配备 设备, 减少投资, 提高质量的 目的。最终贯彻用最经济 的手段 , 满足客户最基本 的需求 。因此 , 重定量高效 工艺的理论源 自于传统工艺的重定量 , 试验根基不能脱离工艺优选 ; 方法上则从属传统工艺理论的宏观统 筹, 系统分 解 , 追求 终 端 的范 畴 。管理 中运 用全 面管 理 更 细 化 的管 理 过 程 ; 备基 础 管 理 则 注重 动态 维修 设
转杯 纺 重 定 量 高效 工 艺 的探 讨
陈 玉峰 , 陆振挺 , 韩征 海
( 南项 城市纺织有限公司 , 河 河南 项 城 4 6 0 ) 6 2 0
摘要 : 定量 高效 工艺作 为 一 种 工 艺创 新 , 重 实现 了工 艺 创 造 效 益 、 加 效 益 的 目的 。为使 这 增
一
维普资讯
第2 8卷
转杯纺技术的现状与发展
克的B D系列 ,德 国 R U系列 ,Auo oo系列 、瑞 士 MI1 tc r /,
R1 列 、英 国 8 7 系 8 系列 、 日本 B 、HS 列等 先进 转 杯 S 系
作者简 介 :叶戬 春 , 男,16 年生 ,高工 ,北京 ,10 4 92 0 72
纺纱机 开 始 出 口我 国 。目前 国外 先进 的转 杯纺 纱机 大都 采
纺杯速度 /( r mi ) 3 万 ・ n
纺杯直径 / mm 6 3
6
4 6
l l
3 2
1. 25
3 0
1 4
2 8
1 5
2 8
大大 节省 用工人 数 占地面 积 .用电等 费用 . 来越 深 受 越 棉 纺企 业 青睐 。
纱筒重量 悖
l 0 3 0 3 0 3 0 5 0 5 0 0 5 0 0 0 0 0 0 0 0 0 0
中国棉纺织行业协会
叶戬春
自由端 纺纱 技 术在 纺纱机 理 中不 同于环 锭 纺纱技 术 ,
l 20
生产 出的产 品 因其独 特 的纱线 结构 和用 途 , 来越 被市 场 越
所 认可 。转 杯纺 技术 是新 型 自由端 纺纱 技术 中最 成熟 ,发 展 最快 的一 种 ,自上 世纪 7 年 代 以来 , 世 界转 杯纺 纱技 0 全
薹薹_萎薹善蓥莹善 塞 8墨8星 8
图 1 我国转杯 纺发展情况
中国棉 纺织 行业 协会 在 “ 一五 ” 十 发展 及 战略 规划 中 . 明确提 出发展 新 型纺纱 设备是 今后 我 国棉纺发展 的主要 方 向 。新型 自由端纺 纱技 术不 但纺 纱质 量好 ,产量 高 ,更重 要的是 缩短 了工 艺流程 . 比环锭 纺减 少 了粗 纱及络 纱工 序 ,
转杯纺纺制针织纱工艺研究(上)
抵抗 断裂能力 的综合指标。 如图 1 所示 ,f= a f f ,但曲线 o~ 8 a a , b C O 所围成
面 积 >ocO ba a围成 的面 积 ,这一 面积表 示拉 断这 根 纤 维外 力要作 的功 ,也 就 是材料 抵抗 外力破 坏时 所 具有 的能量 ,称 “ 裂功 ” 断 。强 伸性好 ,断裂功 大 ,
质量 、转杯工艺等 3 个方 面对转 杯纺纺制针织纱 进行了较为详尽的讨论 ,并对纺好转杯针织纱 提出 了建议。
关键词 :转杯纺 ;针织纱 ;纤维原料 ;前纺工艺 ;转杯纺工艺 中图分类号 :T 147 S0 . 文献标识码 :A 文章编号 :10 —25 (07 1 0 1 0 09 6 X 20 )O —00 — 3
i sd pout na io ,p0 slo p v t rdc l oe di t s ae. fi e rdc.I dtn r 0a fm r i epouta fr ippr nh d i p s i o nh g s e e nh
Ke o d y W r s: Roo s in n ; Kn t n y r tr pn i g it i g a n; Fi r a tr ; P e aa in e fr s in n e b m e a i l rp r t b o o e pn ig; Roo tr
不易破 坏 。
11 棉纤 维 的强伸性 .
棉纤维的强伸性好 ,纺纱过程中不易断裂 ,成 纱强 伸性 也好 。现 在 国内绝大 多数 企业 的试 验 中心 只检测棉纤维束强或单强 ,较少注意纤维伸长。强 伸性是代表纤维加工过程 中或在成纱后承受外力时
收稿 日期 :20 — 4 o o6 0 一 4 作者 简介 :汪
第二章 毛纺工艺设计 第一节 纺纱系统 一 、粗梳毛纺系统 洗毛初加工
(3) 梳毛机出条重量确定 出条重一般在10~ 20克/米。 原料:细羊毛轻些,粗羊毛重些。 针布:弹性针布条轻些,金属针布条重些。 梳理要求高的,轻些。 (4)梳毛条的质量 ① 毛网清晰,纤维分布均匀,无破洞,破边、云斑。 ② 毛粒有一定限制:64s~70s细毛条<30只/克, 60s毛条 < 20只/克。 ③ 出条重量差异<±0.5克。 ④ 出机毛条回潮应有一定要求。 梳毛的疵点主要为毛粒、草屑和毛片及条重不匀。
(2)牵伸倍数、出条重和并合根数确定: ① 牵伸倍数 精梳前由头针(6以下)到三针逐渐加大(二针6~7, 三针8),精梳后的四针(7左右)应比三针小些,末针 (8左右)可再稍高些。 ② 出条重量 主要控制三针和末针的出条重,三针一般在7 ~12 克/米之间(精梳机喂入要求)。末针下机条其重量 应符合标准规定。
6、毛条制造工艺设计及质量标准 毛条标准有物理指标和外观疵点
外毛毛条物理指标和外观品质标准
指标 细 支数 平均细度 (μm) 18.1~20.5 20.6~21.5 21.6~23.0 23.1~25.0 25.1~27.0 27.1~29.5 29.6~32.5 32.6~35.5 35.6~38.5 38.6~42.0 度 离散系 数(%) 22 23 23 24 25 25 26 26 26 26 平均长 度(mm) 68 71 75 80 85 90 100 110 110 110 物 理 指 标 长 度 离散系 数(%) 37 37 37 38 39 39 41 41 41 41 标准 (g/m) 17 17 17 17 19 19 19 19 19 19 外 观 疵 点 单 位 重 量 公差 (g/m) ±1 ±1 ±1 ±1 ±1.5 ±1.5 ±1.5 ±1.5 ±1.5 ±1.5 重量不 匀(%) 3 3 3 3 3.5 3.5 3.5 3.5 3.5 3.5 毛粒 (只/g) 草屑 (只/g)
纺纱概论—新型纺纱
(4)纱条引出后经电子清纱 器去除疵点后被卷绕在筒子上。
新型纺纱—喷气纺纱
喷气纺纱的成纱结构特点
• 1、喷气涡流纺(MVS)纱 的结构特点 涡流纱也是一种双重结构的纱,纱条的芯纤维是平行排列的、无
捻度,依靠旋转气流的作用使末端纤维包覆缠绕于芯纤维外部加捻成 纱。但与喷气纱不同的是,涡流纱的外层覆盖纤维比重大(约60 %),以致内部未加捻的纤维几乎被完全覆盖,表面纤维排列则更近 似于环锭纱。纱线毛羽很少,织物起球现象亦减少,染色性能及耐磨 性好。 • 2、 喷气纺(MJS)纱线结构
新型纺纱
新型纺纱概述
新型纺纱概述
1、环锭纺的特点和存在的问题 •特点: ①加捻和卷绕不分 (同时由锭子、钢领、钢丝圈完成) ②成纱结构紧密,强度较高。 ③适纺不同线密度的纱线。(细纱机牵伸范围大) •存在的问题: ①钢丝圈和纱线张力的制约 ②气圈稳定性的影响。 ③产量很难大幅度提高。
新型纺纱概述
新型纺纱---自由端纺纱
1、转杯纺原料
①天然纤维:棉、亚麻 ②再生纤维素纤维:粘胶、莫代尔、天丝 ③合成纤维(短纤维):涤纶、腈纶、 ④棉纺厂再用棉:精梳落棉、清花落棉、梳棉落棉
2、适纺纱支范围
国内:10~30英支,国际:6~40英支
3、转杯纺工艺流程
①开清棉 → 梳棉→并条 (二道)→ 转杯纺纱机
(二)非自由端纺纱 一般经过罗拉牵伸——加捻——卷绕三 个工艺过程,即纤维条自喂入端到输出端呈连续状态,加捻器 置于喂入端和输出端之间,对须条施以假捻,依靠假捻的退捻 力矩,使纱条通过并合或纤维头端包缠而获得真捻。自捻纺纱 、喷气纺纱、粘合纺纱就属于这种方法。
新型纺纱