
硬质合金刀具的镜面磨削
硬质合金刀具的镜面磨削
随着汽车发动机、航空航天工业、模具加工以及工程机械和其他高端精密机械加工领域对整体硬质合金刀具品质要求的不断提高,促进了国产整体硬质合金刀具从生产中低端产品向满足高端应用不断发展。据不完全统计,2010年我国金属切削刀具市场容量达330亿人民币,约占全球市场的20%,已成为全球最大的市场。其中,国产刀具约为220亿元,进口刀具约为110亿元。进口刀具基本上全是高端产品,而国产刀具中高端产品仅有20亿元,不到国产刀具总量的10%。可见,2010年我国高端刀具市场约有130亿元,而国产化率只有15%左右。
自2000年起,中国开始大批量引进国外先进的五轴、六轴数控工具磨床,虽然许多企业拥有了先进的设备,但却大批量生产中低档刀具,造成了巨大的资源浪费。而要生产高端的刀具,只有实现观念的转变,才能在生产工艺和砂轮选择上把握正确方向。
先进高效刀具是提高加工生产率和产品表面质量的重要因素之一。在高档数控加工中心上,可利用一把高效复合刀具替代多把单一功能刀具,按照加工程序自动完成复杂形状工件的加工,有利于提高生产效率、表面质量和降低生产成本。同时,采用先进高效刀具还能减少换刀时间、提高产品质量等。
在对高效刀具进行磨削加工时,当确定了刀具材料、结构形状以及磨床选型后,砂轮就成为决定加工成败的重要因素。砂轮的技术含量和质量则决定了能否生产出符合设计要求的高品质刀具,因此,高端砂轮与先进的数控五轴、六轴数控工具磨床配合使用,才能达到生产出高端刀具的目标。
为何要实现整体硬质合金刀具的镜面磨削?硬质合金刀具表面达到镜面级是高端产品的标志之一,同时也可以实现以下两个效果:(1)使刀具切削刃口的锯齿状降低到最低限度,增加刀具切削的锋利度,从而提高生产效率;(2)硬质合金刀具表面达到镜面级还可以避免积屑瘤的产生,延长刀具使用寿命。
加工实例:Φ8单刃雕刻刀
整体开槽:采用强力开槽(METROX)砂轮(1A1-D125-10T-10X-31.75H,粒度D46,线速度20m/s,进给速度100~120mm/min)、TTS精磨砂轮(1A1-D125-6T-10X-31.75H,粒度D25,线速度26m/s,进给速度200~300mm/min)、K10抛光砂轮(1A1-D125-6T-10X-31.75H,粒度D5,线速度30m/s,进给速度10~20mm/min)、TTS粗磨砂轮(第一后角,11V9-100D-3W-10X-31.75H,粒度D46,线速度24m/s,进给速度200mm/min)、TTS精磨砂轮(多重后角,11V9-100D-3W-10X-31.75H,粒度D25,线速度28m/s,进给速度300mm/min)、K10抛光砂轮(第一后角,11V9-100D-3W-10X-31.75H,粒度D5,线速度30m/s,进给速度10~20mm/min)。
端刃后角:采用TTS粗磨砂轮(第一后角,11V9-100D-3W-10X-31.75H,粒度D46,线速度24m/s,进给速度200mm/min)、TTS精磨砂轮(第二后角,11V9-100D-3W-10X-31.75H,粒度D25,线速度28m/s,进给速度300mm/min)、K10抛光砂轮(第一后角,11V9-100D-3W-10X-31.75H,粒度D5,线速度30m/s,进给速度10~20mm/min)。
对于砂轮修整和出刃问题,应注意砂轮修整(Truing)和出刃(Dressing)是完全不同的两个概念。抛光砂轮的出刃非常重要,需要配备专用的出刃油石。修整间隔(Truing interval)是判断砂轮耐磨性的主要依据,出刃间隔(Dressing
interval)是判断砂轮锋利度的主要依据。
对于磨削与挤压加工工艺来说,硬质合金刀具表面需要通过真正的磨削才能达到镜面级,而非挤压形成。磨削可以达到真正所需要的光洁度;挤压只能得到光亮度,这是绝对需要避免的。我们在使用强力开槽砂轮(METROX)时应注意选择:粒度(根据棒料直径和锯齿大小)、线速度(保证光洁度)和进给速度(取决于开槽深度和总的去除量)。
外圆磨

用磨具以较高的线速度对工件表面进行加工的方法称为磨削。磨削加工是一种多刀多刃的高速切削方法,它适用于零件精加工和硬表面的加工。
磨削的工艺范围很广,可以划分为粗磨、精磨、细磨及镜面磨。各种磨削方案所能达到的经济加工精度和表面粗糙度值见表1。
表1 外圆表面加工方案
序号 加工方法 经济精度(公差等级) 经济粗糙度Ra值/μm 使用范围
1 粗车 IT13~IT11 50~12.5 适用于淬火钢以外的各种金属
2 粗车-半精车 IT10~IT8 6.3~3.2
3 粗车-半精车-精车 IT8~IT7 1.6~0.8
4 粗车-半精车-精车-滚压 IT8~IT7 0.2~0.0255
5 粗车-半精车-磨削 IT8~IT7 0.8~0.4 主要用于淬火钢,也可用于未淬火钢,但不适用于有色金属
6 粗车-半精车-粗磨-精磨 IT7~IT6 0.4~0.1
7 粗车-半精车-粗磨-精磨-超精加工(或轮式超精磨) IT5 0.1~0.012 (或Rz0.1)
8 粗车-半精车-精车-精细车(金刚车) IT7~IT6 0.4~0.025 主要用于要求较高的有色金属
9 粗车-半精车-粗磨-精磨-超精磨(或镜面磨) IT5以上 0.025~0.006(或Rz0.1) 极高精度的外圆加工
10 粗车-半精车-粗磨-精磨-研磨 IT5以上 0.1~0.012 (或Rz0.1)
磨削加工采用的磨具(或磨料)具有颗粒小,硬度高,耐热性好等特点,因此可以加工较硬的金属材料和非金属材料,如淬硬钢、硬质合金刀具、陶瓷等;加工过程中同时参与切削运动的颗粒多,能切除极薄极细的切屑,因而加工精度高,表面粗糙度值小。磨削加工作为一种精加工方法,在生产中得到广泛应用。目前,由于强力磨削的发展,也可以直接将毛坯磨削到所需要的尺寸和精度,从而获得了较高的生产率。 1.砂轮的特性与选择
砂轮是磨削加工中最主要的一类磨具。砂轮是在磨料中加进结合剂,经压坯、干燥和培烧而制成的多孔体。由于磨料、结合剂及制造工艺等不同,砂轮的特性差别很大,因此对磨削的加工质量、生产率和经济性有着重要影响。砂轮的特性主要是由磨料、粒度、结合剂、硬度、组织、外形和尺寸等因素决定的。
磨削的加工范围
磨削的加工范围
磨削是一种常见的加工方法,广泛应用于各种材料的加工工艺中。磨削的加工范围非常广泛,可以用于金属、非金属、硬质合金等各种材料的加工,可以实现高精度、高表面质量的加工要求。本文将从不同角度探讨磨削的加工范围,以及磨削在工业生产中的重要性。
磨削的加工范围涵盖了各种不同形状和尺寸的工件。无论是平面、曲面、内孔、外圆、内螺纹等复杂形状的工件,都可以通过磨削加工来实现精密加工。磨削可以用于对工件表面进行粗糙度、平整度、圆度、圆柱度等各项指标的加工和控制,从而满足不同工件的加工要求。
磨削的加工范围还包括了各种不同硬度和性质的材料。金属材料如钢铁、铝合金等,非金属材料如陶瓷、玻璃、塑料等,硬质合金、陶瓷等超硬材料,都可以通过磨削加工来实现高精度加工。磨削可以有效地去除材料表面的氧化层、氧化皮、毛刺等缺陷,提高工件的表面质量和精度。
磨削的加工范围还包括了不同的加工精度要求。从数微米到数十微米的加工精度要求,都可以通过磨削来实现。磨削可以实现对工件表面粗糙度的控制,可以实现高精度的尺寸、形状和位置公差要求,可以实现对工件表面质量的要求,如镜面光洁度、光泽度等。
磨削的加工范围还包括了不同的加工环境和条件。无论是手动磨削、半自动磨削,还是全自动磨削;无论是常规磨削、高速磨削,还是超精密磨削,都可以根据不同的加工要求和条件来选择适合的磨削方法和设备。磨削可以在常温、高温、低温、真空、无尘等不同环境条件下进行加工,可以适应不同的工件材料和加工要求。
总的来说,磨削的加工范围非常广泛,可以满足各种不同形状、尺寸、硬度、性质、精度和环境条件的工件加工要求。磨削作为一种重要的加工方法,在工业生产中发挥着不可替代的作用。通过不断改进磨削技术和设备,提高磨削效率和质量,可以进一步拓展磨削的加工范围,满足不断增长的加工需求。希望本文对读者对磨削的加工范围有所启发,对磨削技术的发展和应用有所促进。
磨削加工技术
微磨削加工技术
微磨削加工技术主要分为精密和超精密磨削技术。
1 精密与超精密磨削的机理
精密磨削一般使用金刚石和立方氮化硼等高硬度磨料砂轮,主要靠对砂轮的精细修整,使用金刚石修整刀具以极小而又均匀的微进给(1O一15 mm/min),获得众多的等高微刃,加工表面磨削痕迹微细,最后采用无火花光磨,由于微切削、滑移和摩擦等综合作用,达到低表面粗糙度值和高精度要求。超精密磨削采用较小修整导程和吃刀量修整砂轮,靠超微细磨粒等高微刃磨削作用进行磨削u J。
精密与超精密磨削的机理与普通磨削有一些不同之处。
1)超微量切除。应用较小的修整导程和修整深度精细修整砂轮,使磨粒细微破碎而产生微刃。一颗磨粒变成多颗磨粒,相当于砂轮粒度变细,微刃的微切削作用就形成了低粗糙度。
2)微刃的等高切削作用。微刃是砂轮精细修整而成的,分布在砂轮表层同一深度上的微刃数量多,等高性好,从而加工表面的残留高度极小 。
3)单颗粒磨削加工过程。磨粒是一颗具有弹性支承和大负前角切削刃的弹性体,单颗磨粒磨削时在与工件接触过程中,开始是弹性区,继而是塑性区、切削区、塑性区,最后是弹性区,这与切屑形成形状相符合。超精密磨削时有微切削作用、塑性流动和弹性破坏作用,同时还有滑擦作用。当刀刃锋利,有一定磨削深度时,微切削作用较强;如果刀刃不够锋利,或磨削深度太浅,磨粒切削刃不能切人工件,则产生塑性流动、弹性破坏以及滑擦。
4)连续磨削加工过程。工件连续转动,砂轮持续切人,开始磨削系统整个部分都产生弹性变
形,磨削切人量(磨削深度)和实际工件尺寸的减少量之间产生差值即弹性让刀量。此后,磨削切
人量逐渐变得与实际工件尺寸减少量相等,磨削系统处于稳定状态。最后,磨削切入量到达给定值,
但磨削系统弹性变形逐渐恢复为无切深磨削状态 引。
2 精密与超精密磨床的发展
精密磨床是精密磨削加工的基础。当今精密磨床技术的发展方向是高精度化、集成化、自动化。英国Cranfield大学精密工程公司(CUPE)是较早从事超精
硬质合金镜面抛光方法
硬质合金镜面抛光方法
概述
硬质合金是一种具有高硬度、高耐磨性和高强度的材料,广泛应用于机械加工、模具制造、矿山工程等领域。然而,硬质合金的加工和抛光相对困难,特别是对于实现镜面抛光更为挑战。本文将介绍几种常用的硬质合金镜面抛光方法。
一、机械抛光
机械抛光是一种常见且有效的硬质合金镜面抛光方法。该方法通过使用机械设备和磨料来实现抛光的目的。首先,选用合适的磨料,如氧化铝砂或金刚砂,然后将磨料固定在抛光机的磨具上。接下来,将待抛光的硬质合金材料与磨具接触,通过旋转、摩擦和压力,使磨料在材料表面产生磨削作用,逐渐去除材料表面的凹凸不平,直至达到所需的镜面效果。
机械抛光的优点是操作简单、效率高,并且能够获得较好的表面质量。然而,由于硬质合金的硬度较高,机械抛光需要较长的时间和较高的能量消耗。此外,由于机械抛光容易产生热量,需要控制抛光过程中的温度,以避免对硬质合金材料造成损伤。
二、化学抛光
化学抛光是一种利用化学反应去除硬质合金表面杂质和氧化物的方法。常用的化学抛光方法包括酸洗和电化学抛光。酸洗是将硬质合金材料浸泡在酸性溶液中,通过酸的腐蚀作用去除表面的氧化物和杂质。电化学抛光是在电解液中通过外加电场,使硬质合金材料表面发生电化学反应,达到抛光的目的。
化学抛光的优点是可以快速去除硬质合金表面的杂质和氧化物,并且可实现较高的表面平整度和光洁度。然而,该方法需要注意选择合适的抛光液和操作条件,以避免对硬质合金材料造成腐蚀和损伤。同时,化学抛光对环境有一定的污染风险,需要注意处理废液。
三、研磨抛光
研磨抛光是一种通过研磨和抛光材料表面来改善硬质合金的表面质量的方法。常用的研磨抛光方法包括研磨纸、研磨布和研磨液。首先,选用合适的研磨纸或研磨布,将其固定在研磨设备上。然后,将硬质合金材料与研磨纸或研磨布接触,通过磨擦作用逐渐去除材料表面的凹凸不平,达到抛光的效果。研磨液则可以通过在研磨过程中提供润滑和冷却作用,减少磨损和热损伤。
ELID超精密磨削技术综述
.
. ELID超精密磨削技术综述
蔡智杰
天津大学机械工程学院机械工程系2014级硕士生
摘要:金属基超硬磨料砂轮在线电解修整(Electrolytic In-process Dressing, 简称ELID)磨削技术作为一种结合传统磨削、研磨、抛光为一体的复合镜面加工技术,开辟了超精密加工的新途径,具有广发的应用价值。本文将从工作原理、磨削机理、工艺特点、影响因素及磨削机床的分类等方面系统地介绍ELID超精密磨削技术,并通过分析国外研究应用状况,阐述该技术在精密加工制造行业的应用发展前景。
关键词:在线电解修整(ELID) 超精密镜面加工 金属基超硬磨料砂轮 硬脆材料 磨削机理
0 引言
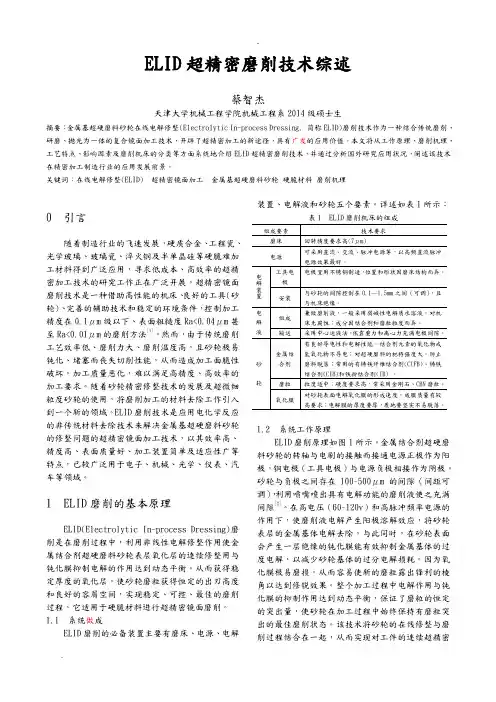
随着制造行业的飞速发展,硬质合金、工程瓷、光学玻璃、玻璃瓷、淬火钢及半单晶硅等硬脆难加工材料得到广泛应用,寻求低成本、高效率的超精密加工技术的研究工作正在广泛开展。超精密镜面磨削技术是一种借助高性能的机床、良好的工具(砂轮)、完善的辅助技术和稳定的环境条件,控制加工精度在0.1μm级以下、表面粗糙度Ra<0.04μm甚至Ra<0.01μm的磨削方法[1]。然而,由于传统磨削工艺效率低、磨削力大、磨削温度高,且砂轮极易钝化、堵塞而丧失切削性能,从而造成加工面脆性破坏,加工质量恶化,难以满足高精度、高效率的加工要求。随着砂轮精密修整技术的发展及超微细粒度砂轮的使用,将磨削加工的材料去除工作引入到一个新的领域。ELID磨削技术是应用电化学反应的非传统材料去除技术来解决金属基超硬磨料砂轮的修整问题的超精密镜面加工技术,以其效率高、精度高、表面质量好、加工装置简单及适应性广等特点,已较广泛用于电子、机械、光学、仪表、汽车等领域。
1 ELID磨削的基本原理
ELID(Electrolytic In-process Dressing)磨削是在磨削过程中,利用非线性电解修整作用使金属结合剂超硬磨料砂轮表层氧化层的连续修整用与钝化膜抑制电解的作用达到动态平衡。从而获得稳定厚度的氧化层,使砂轮磨粒获得恒定的出刃高度和良好的容屑空间,实现稳定、可控、最佳的磨削过程,它适用于硬脆材料进行超精密镜面磨削。
ELID磨削_硬脆材料精密和超精密加工的新技术
ELID磨削硬脆材料精密和超精密加工的新技术
张飞虎 朱 波 栾殿荣 袁哲俊
( 哈尔滨工业大学机械工程系 哈尔滨
150001 )
文 摘 金属基超硬磨料砂轮在线电解修整(
ElectrolyticIn2
processDressing,简称
ELID)磨削技术是国外近
年发展起来的一种硬脆材料精密和超精密加工新技术。本文介绍了
ELID磨削技术的基本原理、工艺特点和国
内外研究应用情况。应用
ELID磨削技术
,可对工程陶瓷等硬脆材料实现高效率磨削和精密镜面磨削。
关键词 精密和超精密加工
,磨削
,砂轮
,修整
ELIDGrindingANewTechnologyforPrecisionand
UltraprecisionMachiningofHardandBrittleMaterials
ZhangFeihu
ZhuBo
LuanDianrong
YuanZhejun
(
DepartmentofMechanicalEngineering,HarbinInstituteofTechnology
Harbin
150001 )
Abstract
ELIDgrindingwhichappliesmetalbondedgrindingwheelwithsuperhardabrasivesandelectrolytic
in2
processdressingisanewlydevelopedtechnologyforprecisionandultraprecisionmachiningofhardandbrittlema2
terials.Inthispaperthebasicprinciple,characteristics,researchandapplicationofELIDgrindingareintroduced.By
ELID,efficientgrindingandmirrorsurfacegrindingofceramicsandotherhardandbrittlematerialscanberealized.
ELID镜面磨削硬质合金的工艺参数实验研究
and 工艺与检测
ELID镜面磨削硬质合金的工艺参数实验研究
肖 强千学明 沈云波
(西安工业大学机电工程学院,陕西西安710032)
摘要:随着国防尖端技术的迅速发展,许多具有独特性能的新材料得到了日益广泛的应用,如光学玻璃、硬
质合金。但采用传统磨削工艺加工这些材料很难得到良好的表面质量。在线电解砂轮修整 (ELI]))磨削技术是~项新的、高效的磨削方法,它有效地实现了许多难加工材料的超精密加工和
高效加工。针对硬质合金的特性,用ELID磨削方法应用于硬质合金的精密加工,通过实验研究
ELID磨削中工艺参数对加工表面的影响规律,找到了在一定条件下优化的工艺参数。 关键词:ELID磨削 工艺参数表面质量
Study on the Experiment of ELID Grinding of Carbide Allay
XIAO Qiang,QIAN Xueming。SHEN Yunbo (School of Mech.&Elect.Engr.,Xi’an Technological university,Xi’all 710032,CHN)
Abstract:With the development of the most advanced national defense technology,materials with special perform— anee,such as optical glass,carbide alloy,are applied increasingly in recent years.But the well surface
of these materials ground was achieved difficultly with common grinding.ELID(Electrolytic In—process Dressing)grinding is a new and efficient method that uses a metal—bonded diamond grinding wheel in order to achieve a mirror surface finish,especially on brittle materials.According to feature of carbide al—
精密加工课后习题答案
. 1 1-1试述精密和超精密加工技术对发展国防和尖端技术的重要意义。
精密和超精密加工是国际竞争取得成功的关键技术。许多现代技术产品需要高精度制造。发展尖端技术,发展国防工业,发展微电子工业等都需要精密和超精密加工制造出来的仪器设备。
1-2从机械制造技术发展看,过去和现在达到怎样的精度可被称为精密和超精密加工
精密加工: 加工精度0.1~1um表面粗糙度Ra在0.02~0.1um
超精密加工:加工精度高于0.1um表面粗糙度Ra小于0.01um
1-3精密和超精密加工现在包括那些领域。
1)超精密切削(各种镜面)
2)精密和超精密磨削研磨(集成电路基片和高精度磁盘)
3)精密特种加工(电子束、离子束加工使美国超大规模集成电路线宽达到0.1um)
1-4试展望精密和超精密加工技术的发展。
对精密和超精密加工技术给予足够的重视,投入较多的人力物力进行研究和发展,在生产中稳定纳米加工,扩大应用亚微米加工技术,并开始纳米级加工的试验研究,则在10~15年内有希望达到美国等先进国家的水平。可先在某些单项技术上取得突破,逐步使我国的精密和超精密加工技术达到国际先进水平。
1-5我国的精密和超精密加工技术和发达国家相比情况如何
与发达国家相比,仍有不少的差距。不少精密机电产品尚靠进口。有些靠老工人手艺,且报废高。某些精密机电产品我国虽已能生产,但其中的核心关键部件仍需依靠进口,我国每年需进口大量尚不能生产的精密数控机床设备。
1-6我国要发展精密和超精密加工技术,应重点发展哪些方面的内容?
1)超精密切削、磨削的基本理论和工艺
2)超精密设备的关键技术、精度、动特性和热稳定性
3)超精密加工的精度检测、在线检测和误差补偿
4)超精密加工的环境条件;
5)超精密加工的材料
2-1金刚石刀具超精密切削有哪些应用范围?
用于加工铝合金、无氧铜、黄铜、非电解镍等有色金属和某些非金属材料。
用于加工陀螺仪、激光反射镜、天文望远镜的反射镜、红外反射镜和红外透镜、雷达的波导管内腔、计算机磁盘、激光打印机的多面棱镜、复印机的硒鼓、菲尼尔透镜
浅议轧辊磨削对铜带生产的影响
浅议轧辊磨削对铜带生产的影响
孙水珠
【摘 要】本文首先阐述了轧辊磨床、磨削工艺对轧辊磨削精度保证的必要性和重要性,重点探讨了轧辊磨削过程质量缺陷对铜带生产的影响.
【期刊名称】《有色金属加工》
【年(卷),期】2011(040)005
【总页数】2页(P46-47)
【关键词】轧辊磨床;轧辊磨削;铜带生产
【作 者】孙水珠
【作者单位】中铝洛阳铜业有限公司,河南洛阳471039
【正文语种】中 文
【中图分类】TG333.17
轧辊磨削就是依靠轧辊磨床将新辊或者使用后的轧辊进行在线砂轮磨制辊面的过程。而当前高精度黄铜带主要用途是电器接插件、连接器和端子,五金装饰用制锁带和铜门带;紫铜带主要用途是装饰用铜塑带,装饰用铜门带,变压器带和电子用散热器带;合金化铜主要用途是电子用框架材料,分立器件和接插件。铜带生产的减薄必须依靠轧机完成,而良好的轧辊是轧机工作的工具保证,因此轧辊磨削质量的好坏直接影响后续轧制带材质量,严重的质量问题会造成轧制带材报废,特别是高精度铜带材的表面质量更是对轧辊磨削提出了较高的要求。保证高的磨削质量除了人的因素以外,好的轧辊磨床是前提保障,因此首先探讨轧辊磨床,其次再讨论磨削过程对产生缺陷的影响。本文讨论仅限于轧辊磨床相关内容。
1 轧辊磨床
轧辊磨床主要用于有色、黑色板带生产行业,它的磨削机理具有一般大型外圆磨床特点,但其运动又复杂得多,除砂轮与工件(轧辊)作相对回转运动(主运动)外,还要求砂轮、工件二者作相对纵向运动的同时,作一定的径向相对位移,而且这个径向位移是不同于磨削锥度的复合运动。因此,它的传动机构比较复杂,机床工作精度要求较高。同时轧辊磨削精度和表面质量除了依靠精良的轧辊磨床工作精度之外,主要还取决于对特定的加工轧辊选用与之相匹配的砂轮、冷却液和磨削工艺参数。
1.1 磨床精度保证
床身结构:当前无论是国外肖特、赫克力斯高精度轧辊磨床,或是国内传统制造企业险峰机床和新型的华辰机床等,60型以上的高精度磨床床身基本上都采用工件床身与砂轮床身分离结构,优点就是保证工件的重量与转动不会影响磨削系统,精度稳定,磨架床身和托板床身均用床身刚性好,导向精度高的“V-平”贴塑静压导轨。国内铜陵金威铜业购买赫克力斯高精度轧辊磨床、中铝洛阳铜业购买肖特高精度轧辊磨床、中铝华中铜业购买险峰高精度轧辊磨床等都是磨床床身等工装精度保障的证明。
磨料及砂轮的适用范围(刚玉系与碳化系)
磨料及砂轮的适用范围(刚玉系与碳化系)
在节省成本的前提下,用最低的成本取得较好的磨削效果是磨削时必须考虑的。而各种磨料不同,砂轮磨具的成本也就不同。下面介绍几种磨料的大致适用范围,当然,这也视实际情况而定,本人的观点仅供参考吧。
棕刚玉砂轮(A)--磨抗张强度较高的金属,如碳素钢、合金钢、可锻铸铁、硬青铜等
白刚玉砂轮(WA)--磨淬火钢、合金钢、高速钢、高碳钢、薄壁零件等
单晶刚玉砂轮(SA)-- 磨不锈钢等韧性大、硬度高的材料及易变形烧伤的工件
微晶刚玉砂轮(MA)--磨轴承钢和特种球墨铸铁等。用于成型磨、切入磨、镜面磨等
铬刚玉砂轮(PA)--磨刀具、量具、仪表螺纹等工件表面粗糙度值要求低的工件
锆刚玉砂轮(ZA)--磨钛合金、耐热合金等
镨钕刚玉(NA)--磨合金工具钢、超硬高速钢、高温合金钢等
黑刚玉(BA)--适用于电镀底面抛光、铝制品和不锈钢的抛光
黑碳化硅(C)--磨铸铁、黄铜、铅、锌、皮革、塑料、木材、矿石等
绿碳化硅(GC)--磨硬质合金、光学玻璃、陶瓷等硬脆材料
立方碳化硅(SC)--不锈钢及轴承钢的大、小、微型轴承沟道的超精加工
碳化硼(BC)--适于对硬质合金和宝石等材料的研磨抛光
铈碳化硅(CC)--磨硬质合金、钛合金、超硬高速钢等
砂轮的选择及诺顿砂轮介绍
砂轮选择及诺顿砂轮介绍 砂轮选择及诺顿砂轮介绍砂轮选择在磨削中的重要性磨削加工一般作为工件加工的终工序,其任务就是要保证产品零件能达到图纸上所要求的精度和表面质量。磨削表面粗糙度与零件精度有密切关系,一定的精度应有相应的表面粗糙度。一般情况下,对尺寸要进行有效的控制,则粗糙度Ra值应不超过尺寸公差的八分之一,磨削表面粗糙度对零件使用性能的影响是:表面粗糙度值越小,则零件的耐磨性,耐蚀性,耐疲劳性越好。反之则相反。因此,在磨削加工中,必须注意降低表面粗糙度。影响磨削加工表面粗糙度的主要工艺因素中砂轮粒度对其有显著影响,砂轮粒度越细,同时参与磨削的磨粒就越多,则磨削表面粗糙度就越低。一般磨削时取46~80号粒度的砂轮,精磨时应选用150~240号粒度的砂轮,镜面磨削时应选用W10~W7粒度的树脂石墨砂轮,可获得较好的工件表面粗糙度。近年来随着新技术的开发应用,高精度磨削技术的发展,使磨削尺寸达到0.1~0.3μm,表面粗糙度达到0.2~0.05μm,磨削表面变质层和残留应力均甚小,明显提高的加工质量。成形磨削,特别是高精度的成形磨削,经常是生活中的关键问题。成形磨削有两个难题:一是砂轮质量,主要是砂轮必须同时具有良好的自砺性和形廓保持性,而这二者往往是有矛盾的。二是砂轮修整技术,即高效、经济的获得所要求的砂轮形廓和锐度。因而为了提高磨削的效率和精度,特别是对于难加工材料的高效精加工,高效和强力磨削采用了CBN砂轮,使得强力磨突破传统磨削的限制,生产率成倍提高,有些零件的毛坯不需要经过粗加工,可直接磨削成为成品,这不仅提高了加工效率,同时还提高了加工质量。如SG磨料。它是一种新颖的陶瓷氧化铝磨料,以纯刚玉为原料,将其在水中与氧化镁之类媒介结合,产生块状胶凝物,干燥之后形成脆性物体。再将其碾碎至所需粒度,在1300℃到1400℃到温度下烧结而成。其硬度大大高于普通氧化铝,且韧性好,因此可以在较高速度和较大载荷条件下运转,金属磨除率比普通氧化铝高三倍以上。它最大的优点是磨削区温度低,砂轮始终具有锋利的磨削刃,砂轮形状保持性好、时间长。立方氮化硼磨削。它是一种坚硬而耐磨的磨料,并具有高的导热性和耐化学侵蚀等优异的性质。最新一代的磨料是以尖锐、高强和可用于无支撑切削为特征的,这些特征可降低磨削加工过程中的磨削力,从而减少对工件的损伤。实际上,对磨料合成条件控制得严格与否将会直接影响到磨粒的最终晶型和包括强度、热稳定性和断裂特征在内的物理性质,从而影响到它的使用性能。如De Beers公司生产的四种ABN产品,这四种产品每种都具有自己不同的特性。ABN200是脆性的黑色磨料,主要用于陶瓷粘结磨削工具和金属包敷树脂粘结的磨削工具。ABN300具有与ABN200相似的强度,但颜色为琥珀色,通常应用于金属和环氧树脂粘结的磨削工具。ABN600为黑色,是一种典型的具有特定晶面的高强立方氧化硼磨料,也是应用于金属和环氧树脂粘结的磨具。ABN800则是最新一代的高强单晶立方氧化化硼材料。ABN800具有与ABN600相似的强度,但是,可以看到两者存在着显著的不同,前者具有尖锐棱角和高热稳定性。 在磨削过程中,块状或圆的磨粒可考虑采用与工件呈较大的负前角进行磨削。而对尖锐的多角状的粒子在多数情况下采用较大的正前角进行磨削。因此,在磨削碳化物含量较高的钢(如某些高速钢)时,最好选择具有负前角的磨料粒子。当加工更硬的强韧材料(如某些高速钢和表面硬化钢)时,具有较大的正前角的尖锐多角状磨粒具有潜在的优势。缓进给磨削中磨料特征的影响。在磨削过程中加在单个磨料粒子上载荷的种类与大小都将影响到磨粒的切削性能,进而影响到最佳磨料的选择。为说明这点,进行了台下的试验:使用端头半径为0.5mmr90°V型陶瓷粘结砂轮磨削M2高速钢,对两种ABN600和ABN800磨料进行测试,并对法向磨削力、功率和砂轮的磨损进行监测。可以看到,ABN800法向磨削力较低。当进给量提高时,切削率增加,磨削力也同时提高。但对于ABN800砂轮,磨削力的提高相对较小。而磨削功率随进给量的增加而提高的趋势与ABN600基本相同。尽管对于ABN800磨料制成的砂轮测出的磨削力和能量较低但曲率为0.5mm砂轮端面的磨损也同时减小。当进给量从而200mm/min提高到300mm/min时,三个参数增中的相对百分比,即切削功率提高50%。随着磨削条件的恶劣程度加剧,具有尖角状特征的磨粒的优点表现得更为突出。镍铬钢是一种较难磨削的材料。针对有尖锐棱角的磨料去屑率高的特点,用陶瓷粘结的砂轮对牌号为718的镍铬钢进行磨削试验。对两种高强磨料,ABN600和ABN800进行了如前的试验。可以看到,与ABN600相比,在工作台速度为150mm/min和200mm/min时,ABN800仍保持它的优点。当工作台速度进一步提高到300mm/min时,两种砂轮都表现出高的砂轮磨损速率。然而,试验结果表明,当使用尖锐磨料制成的砂轮磨削同样的材料时,在150mm/min和200mm/min的两种速度下,都可以得到合理的砂轮寿命。使用树脂粘结的砂轮进行M2高速钢平面磨削试验。实验中,用ABN600和ABN800两种磨料制成的小砂轮的尺寸为125mm×6mm。实验结果表明,使用尖锐的磨料的砂轮寿命长,而磨削功率低。众所周知,磨削过程中,在磨料和工件磨削面之间会产生瞬间界面高温。试验证明,与常用磨料相比,立方氧化硼产生的界面磨削温度更低。其中关键原因是立方氧化硼砂轮的比磨削能要比常用磨料的砂轮低。通过试验,可以看到,随着切削深度的提高,立方氧化硼砂轮之所以具有低的磨削能,主要得益于立方氧化硼具有高的热导率。综上所述,在不同材料和工艺条件的磨削中,合理选用砂轮,可降低磨削加工表面精度,提高磨削加工表面质量,能使磨削效率有成倍的提高,取得低成本加工的效果,并且砂轮寿命长,修整频率低,金属磨除率高,磨削力小冷却效果佳。诺顿砂轮介绍一、磨具磨料: 人类从新石器时代开始,就采用天然磨石打磨用具。伴 随着蒸汽机的发明,磨具磨料开始进入机械制造领域,并成为不可替代的工艺方法越来越大量使用,是获得高精度产品的重要手段。缔属于圣戈班集团的NORTON(诺顿)品牌,创建于一八八五年,是世界最早从事磨具磨料研究、生产的专业工厂,一百多年来倾心为用户提供保证磨削质量,提高磨削效率、降低制造成本的优质产品,是全球最大的磨具磨料制造商。在中国五十年代出版的工具书中都可以见到该品牌的介绍,从圣戈班NORTON在国内设厂生产后,是目前在中国大陆能买到的最佳性价比的国外品牌。