
质量档案管理整粒总混生产记录
质量档案管理整粒总混
生产记录
GE GROUP system office room 【GEIHUA16H-GEIHUA GEIHUA8Q8-
【最新资料,WORD文档,可编辑】
颁发部门
质量档案管理制度
接收部门
生效日期
管理标准---质量 制定人 制定日期
文件编
号
审核人 审核日期
文件页数 共2页 批准人 批准日期
分发部
门
1目的
规范产品质量档案的管理。
2 范围
适用于本厂产品质量档案管理工作。
3 责任
质监科专职统计员、技术科、生产科有关人员。
4 内容
4.1产品质量档案应包括以下主要内容:
4.1.1产品概况与特点
4.1.2药品的申请和审批文件
4.1.3批准文号及标准依据
4.1.4物料质量标准
4.1.5工艺路线和质量标准的变革
4.1.6检验方法的改进
4.1.7稳定性考察结果和质量稳定性分析报告
4.1.8重大质量事故、返工退货收回情况
4.1.9用户意见、用户访问记录
4.1.10其它
4.2质量档案资料的管理
4.2.1凡生产的产品都必须建立产品质量档案,产品质量档案资料被收集汇总后,
质监科专职统计员根据文件编号的原则按不同品种进行分类、编号、归档。
第2页/共2页
4.2.2质监科在固定地点存放质量档案资料,并由专职统计员进行保管。
4.2.3凡外部门查阅质量档案必须经质监科长批准,办理登记手续,限期归还。归
还时,统计员要核对无误才能归档。
4.2.4质量档案资料的销毁必须是过期后无保存意义的资料,销毁时必须经质监科
长批准,同时做好记录,记下被销毁资料的内容、名称、销毁人签名,并有监督人。
4.2.5质监科统计员有责任对产品质量档案的内容保密。
5 记录
记录名称 保存部门 保存时间
质量档案查阅登记表 质监科 至质量档案销毁
质量档案销毁记录 质监科 一年
QF-03-003-00
质量档案查阅登记表
查阅日期 产品名称 查阅部门(人) 质监科长 经手人 归还日期 备 注
QF-03-004-00
质量档案销毁记录
资料名称 内 容 销毁人 监督人 质监科长 备 注
欢迎下载阅读!
片剂批生产记录.汇总
xxxx 制药有限公司片剂批生产记录产品名称产品代码产品批号生产日期 ________________________产品规格 ________________________包装规格成品数车间主任 ________________________汇总制表人 _____________________片剂批生产记录目录1.批生产记录审核表2.批生产指令3.片剂生产物料平衡表4.粉筛操作记录5.称量操作记录6.粘合剂制备操作记录7.制粒干燥操作记录8整粒总混操作记录9.中间站颗粒进出站记录10.压片操作记录11.压片岗位质量监控记录12.中间站待包装品进出站记录13.批包装指令14.铝塑包装操作记录15.外包装操作记录16.工艺查证记录17.质量监控记录18.不合格品销毁记录XXXX制药有限公司批生产指令请按《工艺规程》组织生产备注:备注:QA签名:xxxx制药有限公司称量操作记录特殊情况及偏差处理:QA 签字: XXXX 制药有限公司 整粒总混操作记录 产品名称 产品代码 规格 产品批号 [生产日期 计划产量 指令单号 生产前准U 1.未见上批生产遗留物,并有上批清场合格 证副本。
是否匚 4.设备地面门墙面清洁兄 否口 2.生产文件齐备 是否匚 5.各种状态标志齐备 是口否口 3.设备完好,生产用具已清洁。
是 否6.领取并核对原 稱甫料是口 编号: 备 操作者 复核者 整粒筛目数(孔径)混 量 ⑦ kg ⑧ kg ⑨ kg ⑩ kg 总重量 kg 操作者: 复核者: 中间体 取样量(g) 颗粒水份 颗粒含量 总 kg kg 操作者: 检验 QA 检查结果 项 目 ⑤ ② ① kg 颗粒量(kg) 混合速度 总混后每桶重 kg 至 ⑥ 硬脂酸镁用量(kg) 混合时间 kg 复核者: 清场结果 无本批产品遗留物 清洁设备及容器内壁、器具、筛网、操 作台 更换相关生产文件及生产状态标志 清除本批废弃物料 清洁地面、门、墙面、顶棚 说明:凡符合要求,检查情况用“V”表示,不符合要求,检查情况用“x”表示。
批生产记录表格【范本模板】

生产指令共1页第1页成品放行单共1页第1页主配方品名:规格:批号:批量:共1页第1页内包装材料限额领料单品名:规格:批号:批量:共1页第1页领料人:复核人:QA质监员:年月日原辅料限额领料单品名:规格: 批号:批量:共1页第1页领料人:复核人: QA质监员:称量记录品名批号批量操作人复核人生产日期年月日班次班操作室共1页第1页整粒总混记录品名批号批量操作人复核人生产日期年月日班次班操作室机器型号机器编号共1页第1页压片制造记录品名批号批量操作人复核人生产日期年月日班次班操作间机器型号机器编号共2页第1页压片制造记录品名批号批量操作人复核人生产日期年月日班次班操作间机器型号机器编号检测用仪器型号编号共2页第2页外包装记录品名规格批号操作人复核人烘干日期年月日班次班操作室机器型号编号共1页第1页包装指令单共1页第1页配料记录共1页第1页品名批号批量操作人复核人生产日期年月日班次班操作室机器型号机器编号共1页第1页灭菌、分包记录品名规格批号操作人复核人灭菌日期年月日班次班操作室机器型号编号共1页第1页分检工序生产记录品名:规格:批号:批量:班次: 班生产日期: 年月日操作室:共1页第1页铝塑包装记录品名:规格克/片包装规格片/板批号:批量:班次:班机器型号机号生产日期:年月日操作室:操作人: 复核人:共4页第1页铝塑包装记录品名:规格: 克/片包装规格片/板批号: 批量:生产日期: 年月日操作人: 复核人:操作间: 班次:班共4页第2页铝塑包装记录品名: 规格:克/片包装规格片/板批号:批量:生产日期:年月日操作人:复核人:操作间: 班次:班共4页第3页铝塑包装记录品名: 批号: 批量:操作人: 复核人:班次:班生产日期:年月日操作间:机器型号:机号:共4页第4页颗粒外包记录品名规格批号操作人复核人烘干日期年月日班次班操作室机器型号编号共1页第1页包衣制造记录品名批号批量操作人复核人生产日期年月日班次班操作室机器型号机器编号共2页第1页包衣制造记录品名批号批量操作人复核人生产日期年月日班次班操作室机器型号机器编号共2页第2页颗粒干燥记录品名规格批号操作人复核人烘干日期年月日班次班操作室机器型号编号共1页第1页制粒记录品名批号批量操作人复核人生产日期年月日班次班操作室机器型号机器编号共1页第1页颗粒内包记录品名规格批号操作人复核人烘干日期年月日班次班操作室机器型号编号共1页第1页胶囊填充记录品名规格批号操作人复核人烘干日期年月日班次班操作室机器型号编号共1页第1页制粒工序物料平衡记录品名:批号:批量:生产日期年月日工艺员:共1页第1页胶囊填充工序物料平衡记录品名:批号:批量:生产日期年月日工艺员:共1页第1页药材粉碎工序物料平衡记录品名: 批号:批量:生产日期年月日工艺员:共1页第1页配料工序物料平衡记录品名: 批号:批量:生产日期年月日工艺员:共1页第1页整粒总混工序物料平衡记录品名:批号: 批量:生产日期年月日工艺员:共1页第1页压片工序物料平衡记录品名:批号:批量:生产日期年月日工艺员: 共1页第1页泡罩工序物料平衡记录品名:批号:批量:生产日期年月日工艺员:共1页第1页包衣工序物料平衡记录品名:批号:批量:生产日期年月日工艺员:共1页第1页批内包装材料物料平衡记录品名:批号:批量:生产日期年月日工艺员: 共1页1第页批外包装材料、标签、成品物料平衡记录品名:批号:批量:生产日期年月日工艺员:共1页1第页颗粒内包工序物料平衡记录品名:批号:批量:生产日期年月日工艺员: 共1页第1页净料称量工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页胶囊填充工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页提取浓缩工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页外包工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页真空干燥工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页配料清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页压片工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页铝塑内包工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页制粒工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页颗粒干燥工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页整粒总混工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页糖衣工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页颗粒内包工序清场工作记录品名批号规格清场日期年月日消毒液名称:、共1页第1页。
药企质量保证全套记录

药企质量保证全套记录1. 前言药企质量保证是保证药品质量安全的核心内容。
药企质量保证需要从药品研发开始,一直到药品上市销售和售后服务结束,贯穿药品生命周期的全过程。
药企质量保证的核心工作就是质量管理体系建设,通过完善的质量管理体系程序、制度、规范等手段达到提高管理效率的目的。
药企质量保证需要进行全面记录,以此来保证质量安全。
本篇文档将着重介绍药企质量保证的全套记录。
2. 质量管理文件药企质量管理的核心是质量管理文件的编制。
质量管理文件是保障药品质量的重要保证。
药企质量管理文件包括各类记录、制度和规程等等。
药企质量管理文件包括以下主要内容:•常规文件档案;•质量管理手册;•质量标准补充文件;•相关文件记录。
药企质量管理文件与业务工作紧密相关,文件编制必须在质量和有效性原则的指导下进行。
同时,质量管理文件要保持及时更新,定期修订。
3. 管理程序记录药企的质量管理程序大量使用记录流程。
管理程序记录包括的内容有:•质量管理计划记录;•工序流程记录;•过程控制记录;•现场检查和监督检查记录;•合格证和记录控制;•不合格品处理记录;•核对和验证记录等等。
药企质量管理程序记录是保证药品质量稳定、标准、安全的重要内容。
4. 质量控制记录药企质量控制记录包括:•药品原材料的进货、验收、抽样检验记录;•药品出厂前的各种检验记录;•药品标签和说明书记录;•质量控制报表等等。
药企质量控制记录是保证药品质量完整、准确、高效的重要内容。
5. 操作规程记录药企的操作规程记录通常包括:•各类化验方法、试验方法、检测方法的规程记录;•设备、仪器的操作记录;•校准、维护、保养的记录等等。
药企操作规程记录是保证药品质量稳定、标准、高效的重要内容。
6. 培训记录药品行业需要对新员工进行培训,同时对现有员工持续培训。
同时,药品行业的法律法规、行业标准、药品的生产、检验都需要员工进行定期的培训。
药企对于员工的培训记录有以下几个重要记录:•入职培训记录;•定期考核和培训记录;•参加行业培训活动记录;•员工技能、表现评估记录。
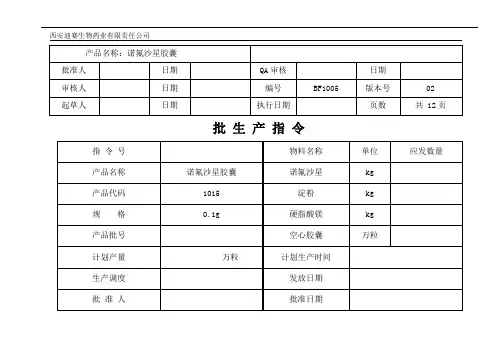
0913-2胶囊批生产记录
□按要求操作□未按要求操作
墙壁无粉尘,污渍,地面无积水、无物料残渍。
□ 合格□不合格
地漏清洁无污渍,并灌有消毒液进行水封
□ 合格□不合格
4.清洁洁具
执行《生产辅助器具清洁程序》(SOP-CLP 116)清洁洁具,
□按要求操作□未按要求操作
发放日期
批准人
批准日期
原辅料领料单
名称
物料编号
批号
上批留用
实发数量
检验报告号
发料人
领料人
领料日期
诺氟沙星
kg
kg
淀粉
kg
kg
硬脂酸镁
kg
kg
空心胶囊
万粒
万粒
称量记录
操作步骤
规定工艺要求
实际操作
1.称量前检查
房间号:G414
清场合格,有上批清场合格副本。
□符合要求□不符合要求
操作时间:
操作人:
复核人:
□ 合格□不合格
4.清洁洁具
执行《生产辅助器具清洁程序》(EOP-CLP 127)清洁洁具,
□按要求操作□未按要求操作
洁具放于洁具间
□ 合格□不合格
5.生产记录
本批记录填写符合要求,并将与本批产品有关的记录清理出现场。
□按要求操作□未按要求操作
6.更换房间状态标识
已更换为“清场合格(副本)”状态标识。
□ 合格□不合格
2.清洁容器具
执行容器具清洁标准操作程序(SOP-CLP 121)清洁容器具,
□按要求操作□未按要求操作
容器具内外表面无粉尘,污渍。
□ 合格□不合格
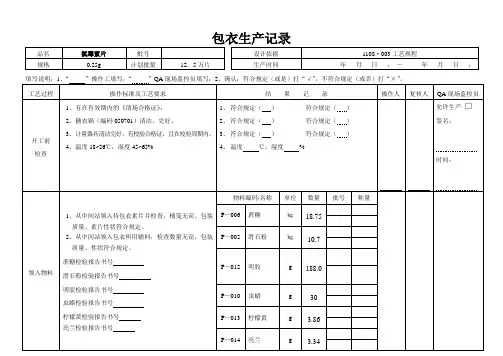
GMP质量管理体系文件 包衣生产记录
2、粉衣层不少于12层
3、糖衣层12层
4、色糖层8层
5、闷锅:20~30min
6、打光
7、晾片:温度室温
干燥时间24 h
8、糠衣片外观须色泽均匀,光滑平整,无斑点。
9、将干燥好的糖衣片装入双层无毒塑料袋中,称量后,装入不锈钢桶内,附上桶笺,转入中间站。
10、收集废弃物,统一处理。
用量
过程
1.物料平衡率:97.0—100.0%。
2.平衡率公式:
3.收率公式:
糖衣片重量(c):___kg(件)
剩余物重量(d):kg
废弃物重量(e):kg
平衡率=%
收率=%
操作人
复核人
QA现场监控员
废弃物处理
处理方式:处理人:
处理时间:QA现场监控员:
清场
项目
物料
记录
设备、器具
环境
签名
时间
结论
带班长检查
是
2.将188.0g明胶加冷纯化水546ml,使溶胀并加热溶化,加入单糖浆3L搅匀,配成隔离层液。
3.粉浆将5.35㎏滑石粉加入7.65L单糖浆中,搅匀,配成70%粉浆
4.将食用色素(柠檬黄3.86g亮兰3.34g)用少量单糖浆溶解,再加入单糖浆至2400ml,配制成含食用色素0.3%的有色糖浆。
1.纯化水:__kg蔗糖:__kg
备注
包衣生产记录
品名
氯霉素片
批号
设计依据
1108·003工艺规程
规格
0.25g
计划批量
12.5万片
生产时间
年月日:—年月日:
填写说明:1、“”操作工填写,“”QA现场监控员填写;2、确认:符合规定(或是)打“√”,不符合规定(或否)打“×”。
(整理)片剂批生产记录

批生产记录产品名称:
规格:
批号:
投料量:
入库数:
生产车间:
******制药有限公司
批生产指令
编号:SOR-SC001-00 指令号:号
批包装指令
编号:SOR-SC002-00 指令号:号
签发者:
签发日期:
清场合格证
清场合格证
副本原辅料处理生产前确认记录
编号:
年月日班
粉碎、筛粉岗位生产记录
配料室配料生产前确认记录
编号:
年月日班
配料室配料记录
制粒生产前确认记录
编号:
年月日班
粘合剂(润湿剂)配制记录
制粒生产记录
总混生产前确认记录
编号:
年月日班
总混合生产记录
压片生产前确认记录
编号:
年月日班
压片岗位生产记录
包衣生产前确认记录
编号:年月日班
包衣岗位生产记录
包衣岗位生产记录
包衣岗位生产记录
包衣浆液配制记录
称量记录
中间产品交接单(正本)
编号:S O R-S C011-00
中间产品交接单(副本)
编号:S O R-S C011-00
内包装生产前确认记录
编号:
年月日班
内包装岗位生产记录
铝塑包装岗位生产记录
外包装生产前确认记录
编号:
年月日班
外包装岗位生产记录
残次说明书、印字包装销毁记录
编号:SOR-SC007-00
车间化验室检查记录
合箱记录
片剂生产过程监督检查记录
QA :年月日
清场记录
编号:
精品文档
精品文档
片剂批生产记录汇总。
(完整版)药品批生产记录
□不符合要求
* 蒸汽 —对烘房进行检查
□正常 设备型号: CT-C-Ⅱ
□不正常 编号:
* 检查是否完好清洁待用
* 接通电源,开启排水阀门,打开风机,将烘房 温度设定符合要求,打开预警装置,将烘房试运行
—对摇摆式颗粒机进行检查
□完好清洁 □正常
□不完好清洁 □不正常
* 检查是否完好清洁待用
□完好清洁
□不完好清洁
* 检查应能过 100 目筛网
□已替换
□无偏差 □符合规定
□未替换
□有偏差(见偏差或备注) □不符合规定
* 检查低取代羟丙基纤维素应能过 80 目筛网
□符合规定
□不符合规定
* 检查微晶纤维素应能过 80 目筛网
□符合规定
□不符合规定
* 检查淀粉应能过 80 目筛网
□符合规定
□不符合规定
* 检查滑石粉应能过 80 目筛网
操作人kg不合格胶囊壳的重量kg使用的胶囊壳重量物料平衡100充填结束清场清除生产现场与本批生产有关的物品对设备进行清洁消毒胶囊充填机充杆计量盘上下模块顺位系统内表面外表面吸尘装置对工作区域进行清洁对计量器具进行清洁电子天平对工器具卫生洁具进行清洁消毒按规定存放替换状态标志用清场合格证替换生产许可证检查bpr的完整性有关凭证记录应附到备注应为9301000已清除未清除已清洁已消毒已清洁已清洁未清洁未消毒未清洁未清洁已清洁已清洁已清洁已消毒已定置未清洁未清洁未清洁未消毒未定置已替换已替换完整未替换未替换不完整页号
记录
批量:
页号: 1/3 万粒 工序:终混 文件编号:
生
产
记
录
操作人 复核人
□符合要求 □无 □符合要求
□完好清洁 □是 设备型号: HW-V □完好清洁 □已清洁□已消毒
颗粒剂总混岗位标准操作规程
颗粒剂总混岗位标准操作规程1、目的:建立标准的颗粒剂总混岗位操作规程,以确保操作的规范进行,从而保证产品的质量。
2、范围:适用于本公司生产车间颗粒剂总混岗位的生产操作。
3、责任:岗位操作人员、岗位管理人员、车间管理人员、QA对本规程的实施负责。
4、内容:4.1 班前检查4.1.1 厂房及附属设施4.1.1.1 检查操作间的顶棚、四壁(包含窗户)、地面及其交接处是否清洁。
4.1.1.2 检查操作间内的所有管道、风口、灯具及灯具与墙壁或顶棚的交接处是否清洁。
4.1.1.4 检查进入操作间的水、电、汽供应是否正常,是否满足生产要求。
4.1.2 空气净化系统4.1.2.1 洁净室的温度是否控制在18~26℃,相对湿度是否控制在45~65%,是否有记录;要求本生产岗位操作间应保持相对负压,并观察压差指示装置,与相邻房间静压差大于5Pa。
4.1.2.2 确认进入洁净室的空气是否净化,微生物数和尘粒数的监控是否在有效期内,是否符合生产要求。
4.1.3 设备、仪器、仪表、量具、衡器4.1.3.1 生产、检验用设备是否已清洗、消毒(灭菌),状态标志是否明显。
4.1.3.2 生产用仪器、仪表、量具、衡器其适用范围和精密度是否符合生产要求,是否有状态标志及校验合格证,是否定置放置, 是否良好,并符合生产和检验要求,处于待生产状态。
4.1.4 物料4.1.4.1 药品生产过程所需原辅料、中间产品,是否检验合格或明显的标签标示可用。
4.1.5 文件4.1.5.1 生产用现行标准文件(颗粒剂总混岗位标准操作规程)是否齐全。
4.1.5.2 上次记录或凭证是否填写完整;本次生产用记录和凭证是否准备齐全。
4.1.5.3 有质量部QA检查员核发的清场合格证,说明生产环境及室内的物品均符合生产要求。
4.2 生产前准备工作:4.2.1 岗位操作人员到达现场后,应先检查上一班次的清场情况,是否有清场合格证并检查是否在有效期内,如超过有效期,则按本岗位“清场标准操作规程”,进行清场。
01片剂批生产记录举例1
E本批废品数
平衡率:(B+C+D+E)/A×100% = %
限度为99%~100%
3
平衡率:×100% = %
限度符合规定()
4清场
4.1清除与本批无关的物品。
4.2废弃物移至规定地点,
4.3填写清场记录正副本,本次清场记录正本与上批副本及清场合格证、成品检验报告单一同贴至记录背面。
1.2依据批生产记录。核对待包装品品名、规格、批号、数量。
1.3核对小盒、说明书、纸箱,、数量应与生产指令相符。
1.1已核对。()
1.2已核对.()
待包装品板
1.3说明书_______张小盒_________个热收缩膜_________个纸箱_________个
2包装
2.1小盒打印批号等
2.2装小盒。(数量准确、不得漏装说明书)
备注:
操作按要求做好打“√”,否则打“×”
批生产记录
产品名称:
批号:
规格: g/片
密级:绝密
页码:2
岗位:制粒、干燥、整粒
批次量:万片
操作日期:年月日
起止时间:
操作步聚与内容
操作记录
操作人
复核人
1制粒前的准备:
1.1检查清场情况及标识。
1.2根据批生产指令对从中转站转来的原辅料的品名、批号、重量等进行复核。
1.3将原辅料倒入混合机内,密封。
1.1清场合格,状态标识齐全明确。()
1.2已核对:
品名:
批号:干粉总重:kg
2制粒
按“制粒标准操作规程”操作,将原辅料加入混合机中混合15分钟,加入粘合剂混合均匀,用规定的筛网制粒,规定的温度下干燥后加入润滑剂进行总混,将总混好的物料装在不锈钢桶中转入中转站,标明:品名、批号、重量、生产日期。
06-整粒岗位标准操作规程
(7)注意事项:加料时应注意加料速度,不要太快,以防堵塞;如有堵塞,应立即停机,按规定拆机处理。
4、工后清场
(1)按整粒机清洗SOP,进行设备清洁卫生。
(2)按相关的SOP,进行容器、场地的清洁卫生。
(3)关好水、电开关。
(4)填写清场记录。
文件类型生产sop文件文件编码sopps100600执行日期执行部门车间质量管理部批准日期执行日期变更原因及目的
整粒岗位标准操作规程
第1页共ቤተ መጻሕፍቲ ባይዱ页
文件类型
生产SOP文件
文件编码
SOP-PS-1006-00
执行日期
执行部门
车间、质量管理部
起草人:
起草日期:
审核人:
审核日期:
批准人:
批准日期:
修订号批准日期执行日期
变更原因及目的:
目的:建立整粒岗位的标准操作程序,使整粒工序的操作规范化。
范围:整粒工序的全过程。
责任者:操作工、车间管理人员、质量监督人员。
程序:
1、操作工按洁净区更衣程序进入工作岗位。
2、工前检查及准备
(1)检查上班次的清场合格证。
(2)检查容器、设备、场地的卫生。
(3)取下设备状态标志、清场状态标志,挂上工序卡。
(4)仔细阅读有关的生产指令,认真核对物料盛装容器上标签的程序。
(5)填写工前检查记录。
3、操作步骤
(1)取指令规定目数的筛网,装好。
(2)接通电源,开机检查有无异常,调节转速至指令的要求。
(3)将接料容器放好,加料进行整粒。
(4)整粒结束后,称重,填写好标签,贴在容器上。
(5)将颗粒送至总混工序,做好有关的交接手续。