
TB449-1976机车车辆用车轮轮缘踏面外形
中华人民共和国铁道部部标准
TB 449-76 机车车辆用车轮轮缘踏面外形
本标准适用于经过机械加工的机车车辆车轮
标记示例:轮缘踏面外形ATB449-76
车辆用车轮轮缘踏面外形
机车及煤水车用车轮轮缘踏面外形
发布单位 铁 道 部 实施 日 期1977年10月1日
提出单位标准计量研究所 主要起草单位 标准计量研究所
1 TB 499-76
TB 449-76 附录一 车辆用车轮轮缘曲线作图说明
1. 以OX、OY为座标轴,取OE=16毫米,过E点作BE线垂直于OX,取BE=25毫米。
2. 取点A、使A点的横座标为32毫米,纵座标为10毫米。
3. 在OX座标上取D、F两点,使DE=1毫米,EF=2毫米,通过D、F两点分别作垂直于OX
的垂线。
4. 在OX座标上,取OK=48毫米,过K点作kk′线段,使kk’与OX成1:20斜度。
5. 求O1、O2、O3、O4各点。
(1) 以B为圆为,取R=16为半径作弧,分别相交于D、F垂线,求得O1、O4。
(2) 以A为圆心,取AR=18为半径作弧ee′,作线段nn′平行于kk′,两线间垂直距
为18毫米,并使nn′相交于ee弧,求得O2。
(3) 以O1为圆心,取R=48-16=32毫米为半径作弧dd;又以O2为圆心,取R=18+48=66
毫米为半径作ff弧,使dd与ff相交求得O3。
6. 求M与N两点。
(1) 以O1为圆心,取R=16毫米为半径作弧bb;通过O3、O1两点作直线延长与bb相交
求得M。
(2) 以O3为圆心,取R=48毫米为半径作弧gg;通过O2、O3两点作直线相交于gg,求
得N。
7. 求BMNP曲线。以O1为圆心,R=16毫米为半径作BM弧;以O3为圆心,R=48
2 TB 449-76 毫米为半径作MN弧;以O2为圆心,R=18毫米为半径作NP弧。(P点为轮缘踏面1:20斜线
与aa圆弧相切的切点。)BM、MN、NP即为所求。
8. 求BHS曲线。
(1)求O5。以O4为圆心,取R23-16=7毫米为半径作弧jj′;作mm直线平行于OY,使其与
OY的垂直距为23毫米,并与jj弧相交求得O5。
(2)通过OS、OL两点作直线延长至H以外,以O4为圆心,R=16毫米为半径作BH弧;以O5为圆心,R=23毫米为半径作HS弧,使S点与OY直线相切,即求出BHS曲线。
3 TB 449-76
TB 449-76 附录二 机车及煤水车用车轮轮缘曲线作图说明
1. 以OX、OY为座标轴,取OE=16毫米,过E点作BE线垂直于OX,使BE=28毫米。
2. 取点A,使A点的横座标为33毫米,纵座标为10毫米。
3. 在OX座标上取D、F两点,使DE=EF=3毫米,通过D、F两点分别作垂直于OX的垂线。
4. 在OX座标上取OK=48毫米,过K点作kk′线段,使kk′与OX成1:20斜度。
5. 求O1、O2、O3、O4各点。
(1)以B为圆心,取R=16毫米为半径作弧,分别相交于D、F垂线,求得O1、O4。
(2)以O1为圆心,取R=48-16=32毫米为半径作弧dd′;又以A以圆心,取R=48毫米为
半径作弧ff,使dd与ff相交求得O3。
(3)以O3为圆心,取R=48+16=64毫米为半径作弧ee′,作nn平行于kk′,两线间垂
直距为16毫米,并使nn与ee相交求得O2。
6. 求M、N两点。
(1)以O1为圆心,取R=16毫米为半径作弧bb′;通过O3、O1两点作直线延长与bb′弧
相交求得M点。
(2)以O3为圆心,取R=48毫米为半径作弧gg′;通过O2、O3两点作直线相交于
4 TB 449-76 gg′弧求得N点。
7. 求BMNP曲线。
(1) 以O1为圆心,R=16毫米为半径作BM弧;
(2) 以O3为圆心,R=48毫米为半径作MN弧;
(3) 以O2为圆心,R=16毫米为半径作NP弧;(P点为轮缘踏面1:20斜线与aa′弧
的切点)。BM、MN、NP即为所求。
8. 求BHS曲线。
(1) 求O5。以O4为圆心,取R=48-16=32毫米为半径作弧jj,通过K点作mm直线平
行于OY,其垂直距为48毫米,并与jj弧相交求得O5。
(2) 以O4为圆心,取R=16毫米为半径作弧与O4、O5两点连线相交于H点,求得BH
弧。
(3) 以O5为圆心,取R=48毫米为半径作弧与OY相切于S点,求得HS弧。BH、HS
即为所求。
注:O2、O3两点的求法机车与车辆不同,主要是因为A点的所在位置不同,机车的A点位于R48毫米的圆
弧上。
5
机车车辆;--(车辆轮对的组装、检修与维护)

机车车辆;--(车辆轮对的组装、检修与维护) 1 / 27
毕业设计任务书
课 题 车辆轮对的组装、检修与保护
编 号
专 业 铁道机车车辆
班 级 313-2
学生姓名 张健豪
优选 机车车辆;--(车辆轮对的组装、检修与维护) 2 / 27
指导单位 湖南铁路科技职业技术学院
指导教师 李敏
优选 机车车辆;--(车辆轮对的组装、检修与维护) 3 / 27
绪 论
轮对指引车辆沿钢轨运动,同时还蒙受着车辆与钢轨之间的载
荷。轮对利用轴箱装置和构架联系在一同, 使轮对钢轨的转动转变为车体沿轨道的直线运动,并把车辆的重量以及各样载荷传达给轮对。所以说轮对是车辆不行或缺部分, 其构造和故障会直接影响机车车辆的运转质量和行车安全 ,故而对车辆轮对的组装、检修与保护 进行商讨。
要点词: 轮对组装、 检修与保护
- 2 - 机车车辆;--(车辆轮对的组装、检修与维护)
4 / 27
目 录
绪 论 ......................... 错误 ! 不决义书签。
目 录 ..................................... - 2 -
1. 轮 对 ....................... 错误 ! 不决义书签。
1.1 车轴 ..................................... 4
1.2 车轮 ..................................... 9
1.3 车轮的分类与标记 ....................................................................................................................................... 12
铁路货车主要轮对型式和基本尺寸
B
P 附录2
铁路货车主要轮对型式和基本尺寸
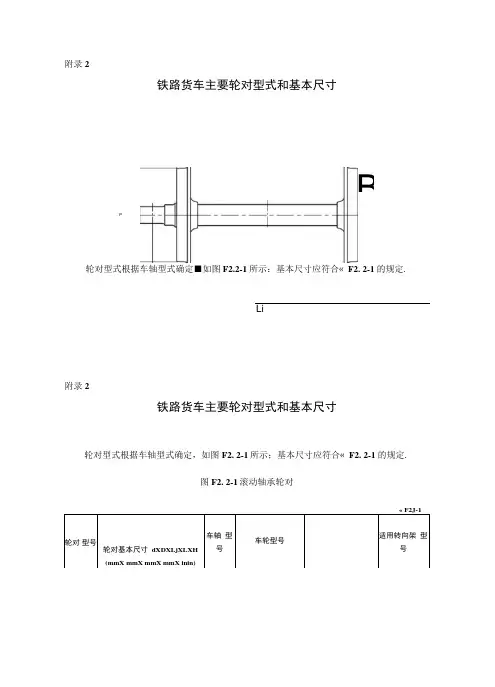
轮对型式根据车轴型式确定■如图F2.2-1所示:基本尺寸应符合« F2. 2-1的规定.
Li
附录2
铁路货车主要轮对型式和基本尺寸
轮对型式根据车轴型式确定,如图F2. 2-1所示;基本尺寸应符合« F2. 2-1的规定.
图F2. 2-1滚动轴承轮对
« F2J-1
轮对 型号
轮对基本尺寸 dXDXLjXLXH
(mmX mmX mmX mmX inin) 车轴 型号 车轮型号
适用转向架 型号 RE, 150 X 840X1981X1353X135 RE» MESA、
HEZB% HEZD 353130B(C353130)
353130A CTBU150
(SKF
ITALY V
0R-7030A) 转K5、 转K6
REa 150X840X1981X1353X135 REU HESA、 353130X2-2RZ 转K5、 轮对 型号 轮对基本尺寸 dXDXLjXLXH
(mm X mm X mm X mm X mm) 车轴 型号 车轮型号 納承型号 适用转向架 型号
HEZB% HEZD 35313O-2RS
(SKFTBU150) TBU150
(SKF
ITALY V
0R-7032)
TAR0L150/250TVP
B08997 AP150 转K6
RE: 150X840X1956X1353X135 RE! E 197730 /
RD> 130x840x1956X1353X135 RD2 D、HDS% HDSA%
HDZ% HDZA, HDZB%
HDZC. HDZD 352226X2-2RZ(TN)
SKF197726
197726TN
AP130 转8A%转8G 转8AG、转 KK 转
K2、 转K3、转K4.
RDn 130 X 915X1956X1353X135 RDH / 42726QT、152726QT
NJ3226X1.
关于lm型车轮踏面外形磨耗的研究与展望
垦圈前沿理论与策略关于LM型车轮踏面外形磨耗的研究与展望李好龙张世颖中车北京二七车辆有限公司,北京100072摘要:通过对厂修车辆车轮检测的外形和标准参考外形进行比对统计分析、研究并阐述,进而探讨车轮镟修的发展前景。关键词:磨耗;外形;分析随着我国铁路高速和重载发展。车轮磨耗现象日益严重,镟修间隔缩短。车轮镟修作业日益增加。本文通过抽样检测比对和统计分析摸索车轮磨耗后的外形(简称“磨耗外形”)与标准参考外形的差异,寻找磨耗外形是否存在规律性,对其分析研究,阐明观点及展望发展方向。一、标准与依据车轮踏面外形新车轮应符合LM型外形轮廓。四级修应符合LM一28型外形及以上,三级修(二级修、一级修)应符合LM一26型外形及以上。二、车轮镟修作业操作的现状车辆厂修时,轮轴修程为三级修或四级修.但对于车轮外形轮廓.须执行四级修限度。车轮预检。检查人员主要对车轮直径、轮辋厚度、轮缘厚度、踏面磨耗等进行预检,根据经验判定车轮能否满足镟修条件。镟修检测。镟修操作者进行加工前检测,主要检测项目为轮辋厚度、车轮直径、轮缘厚度等,根据镟修加工经验及经验公式确定镟修参考标准外形。因此,在依靠经验或经验公式的判定情况下,镟修时极易出现三种形式的浪费:一是该车轮在预检时将本能进行镟修的车轮判定为达不到镟修条件,判定报废.更换新品;二是镟修后能够满足限度要求,而根据经验公式得出的结果是不能镟修出符合限度要求的车轮外形。报废并补充新车轮;三是可以选择最小的加工总余量能加工出符合限度要求的车轮外形,而操作者追求简单省心,设定较大加工总余量,虽镟修后车轮外形符合限度要求,但较大的加工总余量将导致车轮轮辋厚度的非必要减小。三、车轮外形的比对分析与研究使用外形测量仪对车轮随机抽样检测。共计检测240片车轮的磨耗外形,实际有效样本为221片车轮。3.1前次镟修参考标准外形的判定通过将样本的磨耗外形分别与标准参考外形的轮辋内侧至轮缘外侧12mm处·168·以上重合。可以准确的比对出该车轮前次镟修时选用的标准参考外形。如图1所示。根据比对,踏面的主要磨耗部位为轮缘外侧参考线12mm以下部位,而轮缘外侧12mm以上至轮缘顶部较少出现磨耗情况。根据统计,有47片车轮约21.3%出现12mm以上的磨耗。3.2经济性与使用寿命的平衡性分析车轮的使用寿命在无其他缺陷的前提下,主要取决于镟修后的车轮直径和轮辋厚度是否满足修程限度。因此在满足标准和装用需求的前提下,镟修加工总余量越大,加工时间越长,成本越高,轮缘可以获取厚度越大,车轮轮辋剩余厚度越小,从车轮使用寿命和加工经济上考虑,加工总余量越小越有利于车轮寿命的延长.而轮缘厚度越大对后次车轮镟修越有利。因此加工总余量与轮缘厚度的确定至关重要,直接影响车轮的加工成本和使用寿命。将上述举例的磨耗外形与对应的标准参考外形点(0、0)重合,通过比对研究和统计,本次镟修在最小加工总余量的前提下能够加工出的车轮轮缘不小于前次加工时选定的标准参考外形的有215片车轮,约占97.3%。如图1所示:有6片车轮在最小加工总余量时加工出的车轮轮缘小于前次加工的标准参考外形,占比约为27%,该6片车轮的磨耗外形均为12mm处以上部位存在磨耗。同时滚动圆处的磨耗较轻微。,,’。镟∞{.一#E≈/^w黜埽jj/LM群}站、^一…~:≈3毫=‘,一!!==一,{一一——:≈'_———1:—一一。.}茬≈!《~j一.LM-29'5掣÷姆j~rM日‘§轱恃≠…·-一=。:二二__=三主二:}I一一r—\_7一~—~一‘‘№0#R。1“275盏”聪fj“’’5譬4。孵……一:=—=:—_。j二;二二1r一…—二-——卜—一一,:1图1判定前次标准参考外形及最小加工总余量下的外形比对样本中12mm处以上存在磨耗的41片车轮由于滚动圆处的磨耗较为严重.经比对后仍能镟修出轮缘不小于前次加工选定的标准参考外形。根据样本车轮磨耗外形的统计,以车轮滚动圆处的点(0。0)为基准.在最小的加工总余量的情况下,经过镟修后车轮轮缘厚度相比前次加工选定的标准参考外形的轮缘厚度平均增加O54mm。四、研究结论根据目前检修操作现状结合样本的对比分析.得出以下结论:41为产品质量追溯提够依据。根据检测出的磨耗外形与标准参考外形比对后能够准确的判断出上次镟修时选定的标准参考外形,以及在运用过程中车轮踏面的磨耗情况及趋势。4.2为最优的加工经济性提供依据。在最小加工总余量前提下,约973%的磨耗外形能够镟修出轮缘厚度不小于前次镟修选定的标准参考外形.且轮缘厚度平均增加054mm。五、前景展望经过本次的磨耗外形检测和标准参考外形轮廓比对。能够在理论上最大限度的降低加工和更新成本。同时延长车轮的使用寿命。将这种外形检测技术与轮辋厚度及宽度、车轮直径等检测有效融合实现自动化检测及信息电子共享化,同时与车轮镟修数控机床组成协同作业处理中心,将自动检测出的图形和数据与标准参考外形和限度通过处理、自动比对。再加入人工干预对踏面缺陷的加工补偿,协同作业处理中心将镟修前后的图形及数据直观显示,自动筛选出最优的镟修标准参考外形和加工总余量,为自动化、科学化、标准化加工生产奠定强有力的基础。参考文献:IIl《铁路货车轮轴组装检修及管理规则》(TG/CL224—2016)12】《机车车辆车轮轮缘踏面外形》(TB/T
城市轨道交通车辆转向架通用技术条件-最新国标

I 目 次
10 标志、包装运输和贮存 .............................................................. 范围..............................................................................1规范性引用文件....................................................................1术语和定义........................................................................2总体要求..........................................................................3各部件特性要求....................................................................4落成要求..........................................................................6检验方法..........................................................................6检验规则..........................................................................7质量保证..........................................................................12345678988
1 城市轨道交通车辆转向架通用技术条件
TB铁路行业标准目录

- 1 - TB铁路行业标准目录
序号 标 准 编 号 标 准 名 称 代替标准号
1 TB/T n 1-1985 铁路电话交换网 长途自动电话编号 TB n 1-78
2 TB/T n 3-1987 2000毫升轻油样品包装箱
3 TB/Z 5-1976* 螺旋道钉硫磺锚固及绝缘防锈涂料
4 TB/T 1.1-1995 铁道车辆标记 一般规则 GB 7703.1-87
5 TB/T 1.2-1995 铁道车辆标记 文字与字体 GB 7703.2-87
6 TB/T 2-1999 车辆用票插 TB 2-68
7 TB/T 3-1974 客车编组顺位牌插(A、B型)型式尺寸
8 TB/T 5-1993 客车运行区间牌 TB 5-86
9 TB/T 19-1999 货车手制动轴套 TB 19-74
10 TB/T 23-1999 机车车辆用防尘堵及链 TB 23-82
11 TB/T 24-1999 机车车辆用三通接头 TB 24-74
12 TB/T 25-1999 货车制动管吊组装 TB 25-74
13 TB/T 26-1999 货车制动管吊板 TB 26-74
14 TB/T 33-1999 货车用闸瓦插销 TB 33-74
15 TB/T 34-1999 货车用闸瓦销环 TB 34-74
16 TB/T 35-1999 货车用中心销 TB 35-68
17 TB/T 36-1999 车辆用从板 TB 36-74
18 TB/T 37-1999 货车用右闸瓦托 TB 37-74
19 TB/T 38-1999 货车用左闸瓦托 TB 38-74
20 TB/T 39-1974 车辆用闸瓦托 技术条件 TB 39-59
21 TB/T 40-1999 车辆用前从板座 TB 40-82
南京地铁电客车轮缘综合值(qR)测量问题初析

2016
1 / 14 南京地铁电客车轮缘综合值(qR)测量问题初析
南京地铁电客车轮缘综合值(qR)测量问题初析
吴井冰
摘要:介绍了南京地铁电客车轮对检修规程,重点分析了车轮轮缘外形尺寸对车辆运行性能的影响。
对比分析了用于检查车轮爬轨脱轨安全性的两种指标——轮缘综合值qR与垂直磨耗。最后对南京地铁在qR测试方面存在的问题进行了初步的探讨。
关键词:轮对检修,轮缘磨耗,轮缘综合值qR,垂直磨耗
1 概述
轮对承担着车辆的全部重量,车辆在钢轨上高速运行时轮对承受着从车体与钢轨两方面传递来的各种静、动作用力,受力复杂,它是影响车辆运用安全的关键部位。南京地铁电客车的正常维修按照技术规程对车辆尤其是走行部分的各类部件及尺寸进行全面检查测量。对轮对各类尺寸,如轮对内侧距、轮径尺寸、轮缘高度、轮缘厚度、轮缘综合值、轮径差等测量的技术标准如表1所示:
表1 轮对检修技术标准
2016
2 / 14 轮对内侧距L 轮径尺寸D 轮缘高度Sh 轮缘厚度Sd 轮缘综合值qR 轮径差 1353mm770mm 26mm 2 轮缘磨耗与车辆脱轨安全性
轮缘磨耗形式
车辆在正常的工作条件下,轮缘的磨耗并不严重,轮缘只在车辆通过曲线和道岔时,才因承受水平力的作用,与外轨内侧面摩擦而产生磨耗。在直线区段,轮对蛇行前进,轮缘磨耗并不大。如果轮对踏面磨耗严重或转向架组装不正,使轮对与钢轨间的相对位置不正常,则轮对易偏于线路一侧,使轮缘生产偏磨。
轮缘磨耗有以下三种形式:即轮缘厚度减小、轮缘顶部形成锋芒及轮缘垂向磨耗。轮缘磨耗过甚时,
1
会产生如下不良后果:
车辆走行装置复习试题和参考题答案
车辆走行装置复习试题和参考题答案
《车辆走行装置》课程复习资料
一、填空题:
1.206WP 型转向架采用 轴箱定位装置。
2.209HS 型转向架采用 定位结构。
3.209T 型转向架采用 定位结构。
4.RC 4型车轴比RC 3型车轴多出一端的一段 。
5.SFK 1型油压减振器的心阀上开有两个节流孔, 孔在下方。
6.D
H 0表示弹簧的 。
7.超声波探伤时要在工件和探头之间涂一层 ,以防止有空气层。
8.车号由基本型号、 和 三部分组成。
9.车辆的最前位与最后位车轴中心线间的水平距离称为 。
10.车辆定距是指车辆 的水平距离。车辆定距比是指 与车辆定距的比值。
11.车辆设计规定的最高允许速度称为 。
12.车辆在曲线上的偏移量有 α和 β两种。
13.车轮 一侧的垂直面称为车轮内侧面。
14.车轮的轮缘踏面外形有锥形、 和 。
15.车轮的直径是指 处的直径。
16.车轮内侧面与车轮外侧面的距离称为 。轮缘顶点是指距
16mm 处轮缘上的一点。
17.车轴的 裂纹对车轴的危害更大。检查车轴弯曲的方法为测量 。
18.承载鞍顶部为R mm 圆弧。
19.客车日常保养分为库列检、 、和乘务检查三种。
20.客车上用 滚子轴承。
21.客车摇枕常在下心盘座和 附近发生裂纹。
22.空气弹簧必须和 阀配合使用,才能使车体保持规定高度。
23.轮缘顶点是指距 16mm 处轮缘上的一点。 24.旁承的作用是防止车辆 。
25.轴荷重是指 允许担负的最大重量。
26.轴重是指每一轮对作用在 上的载荷。
27.铸钢侧架的主要故障为裂纹和 。
28.转8A 的基础制动装置采用 制动梁。
29.转8A 型转向架采用 式铸钢侧架。
30.转向架的前、后两位车轴中心线间的水平距离称为 。
二、判断题:
1.197726轴承每列有20个滚子。 [ ]
2.197726轴承有两个内圈,大端相对安装。 [ ]
TJJW 011-2014 HXD3型电力机车总体技术规范(报批稿)..
TJ/JW011—2014
HXD3型电力机车总体技术规范 TJ/JW011—2014
I 目 次
前言....................................................................... II
1 范围 ..................................................................... 1
2 规范性引用文件 ........................................................... 1
3 用途及应用环境 ........................................................... 3
4 基本技术要求 ............................................................. 4
5 电气部分技术要求 ......................................................... 8
6 机械部分技术要求 ........................................................ 24
7 制动及供风系统技术要求 .................................................. 33
8 司机室技术要求 .......................................................... 40
9 其他技术要求 ............................................................ 43
2016年铁道行业TB标准目录 - 全标准
序号标准编号标准名称收入时间
1CJT 365-2011地铁与轻轨车辆转向架技术条件2015.12.21
2CJT 366-2011自导向轮胎式车辆通用技术条件2015.12.21
3CJT 367-2011高速磁浮交通车辆通用技术条件2015.12.21
4CJT 5021-1995轻轨交通车辆通用技术条件2015.12.21
5GB 146.1-1983标准轨距铁路机车车辆限界2015.12.21
6GB 3314-2006内燃机车通用技术条件2015.12.21
7GB 3315-2006内燃机车制成后投入使用前的试验方法2015.12.21
8GB 3316-1982内燃机车功率确定方法2015.12.21
9GB 7928-2003地铁车辆通用技术条件2015.12.21
10GB 8601-1988铁路用整体辗钢车轮2015.12.21
11GB 8602-1988铁路用粗制轮箍2015.12.21
12GB 10479-2009铝制铁道罐车2015.12.21
13GB/T 1979-2001结构钢低倍组织缺陷评级图2015.12.21
14GB/T 3314-2006内燃机车通用技术条件2015.12.21
15GB/T 3367.1-2000铁道机车名词术语 柴油机零部件名词2015.12.21
16GB/T 3367.2-2000铁道机车名词术语 液力传动系统零部件名词2015.12.21
17GB/T 3367.4-2000铁道机车名词术语 内燃机车车体和转向架零部件名词2015.12.21
18GB/T 3367.5-2000铁道机车名词术语 空气制动装置零部件名词2015.12.21
19GB/T 3367.6-2000铁道机车名词术语 内燃机车术语2015.12.21
20GB/T 3367.7-2000铁道机车名词术语 柴油机术语2015.12.21
21GB/T 3367.8-2000铁道机车名词术语 液力传动术语2015.12.21
LMA经济型踏面的设计及其动力学性能验证
LMA经济型踏面的设计及其动力学性能验证
刘乐平;李海东;蔺聪聪;高群群;王林栋
【摘 要】设计了轮缘厚度为30 mm,28 mm,26 mm的3种LMA经济型踏面供动车所参考,分别从轮轨接触几何关系、蛇行运动稳定性、构架横向稳定性、车体平稳性、小曲线通过性能等方面与LMA踏面进行了对比,结果表明,3种经济型踏面各项动力学指标均满足要求而且有一定的安全裕量.
【期刊名称】《铁道机车车辆》
【年(卷),期】2014(034)002
【总页数】4页(P37-40)
【关键词】经济型旋修;LMA踏面;动力学性能
【作 者】刘乐平;李海东;蔺聪聪;高群群;王林栋
【作者单位】华东交通大学 载运工具与装备教育部重点实验室,江西南昌330013;华东交通大学 载运工具与装备教育部重点实验室,江西南昌330013;华东交通大学
载运工具与装备教育部重点实验室,江西南昌330013;华东交通大学 载运工具与装备教育部重点实验室,江西南昌330013;中国铁道科学研究院机车车辆研究所,北京100081
【正文语种】中 文
【中图分类】U260.331+.1
车轮旋修可以显著改善车轮磨耗后的轮轨接触几何关系,提高车辆运行的平稳性、乘坐舒适度。对车轮进行旋修时,如果参照原始车轮型面几何尺寸,轮缘每恢复1
mm,踏面有用金属就要旋掉2~3 mm[1],原始的LMA踏面轮缘厚度为32
mm,当一个磨耗后轮缘厚度为26 mm的车轮旋修时,踏面有用金属就要被削去12~18 mm甚至更多,而车辆在正常运行时,每运行10万km踏面有用金属才磨掉1 mm[2],因此参照原始LMA踏面旋修造成的经济损失是很大的。经济型踏面就是为减少踏面有用金属切削而制定的旋修参考踏面,其轮缘厚度要小于原始踏面的轮缘厚度,但是依然能够保证动车组安全、舒适运行。设计一系列经济型踏面供相关动车所借鉴和使用,有很强的工程价值。
国外对经济型踏面的研究相对较早,俄罗斯铁路运输科学研究院的专家们设计出新的轮缘厚度为30 mm和27 mm车轮修理的踏面外形[3]。欧洲标准EN13715[4]详细介绍了 1/40th,S1002,EPS 3 种踏面的薄轮缘设计方法并公布3种踏面不同轮缘厚度系列(每相邻两个系列之间轮缘厚度差为0.5 mm)的离散坐标值。