
异常处理流程图
序号
异常处理流程图工作重点责任部门责任岗位时效性相关表单
1流程开始////
2对外协的进料、加工、生产制程及本公司生产完成后的装配,依相关的标准文件进行检验和记录品保部QC作业员装配员/检测记录
3品管员依据相应的标准及严重程度进行判定,可放行的继续下道工序,自己无法判定或需要协助的与生产、设计讨论后进行判定。品保部品管部人员立即处理/
41.品管员对问题再次确认和判定,可接受进行下一工位,不可接受按要求对问题进行统计描述,填写相关异常单。2.品管员对问题性质进行判定,并通知相关责任部门到现场对问题进行分析和处理。品保部各责任部门品管部责任部门人员/检测记录
5各责任部门现场对异常进行确认、分析,制定临时对策方案,并将异常情况通知到采购部。各责任部门各责任部分人/
6品质部开出品质异常单,并由责任部门对异常问题填写纠正与预防措施具体内容。责任部门责任部门人员/
7由品管部对验证暂时对策、纠正与预防措施具体内容,并填写验证结果。验证OK后存档。品管部各责任部门品管部人员/
8将最终处理结果分发到相应部门(电子档)品管部品管部人员/
9流程结束///
编制:审核:批准:
苏州洛世奇热流道科技有限公司
异常处理流程图
异常联络
单
外协异常制程异常装配异常
检测
异常判
继续加工
填写品质异常单
技术异常
制程异常外协异常
填写临时对策
填写纠正预防对策
对改善措施的跟进验证结果
处理结果邮件各相应部门
品质异常处理作业流程图
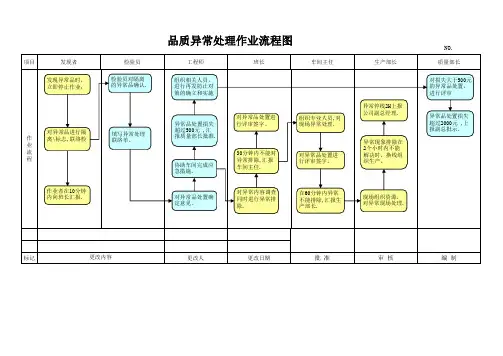
对异常品处置确 定意见。
对异常品处置进 行评审签字。
30分钟内不能对 异常排除,汇报 车间主任.
对异常内容调查 同时进行异常排 除.
组织专业人员,对 现场异常处理.
对异常品处置进 行评审签字。
在60分钟内异常 不能排除,汇报生 产部长.
生产部长
异常停线2H上报 公司副总经理.
项目
发现者
发现异常品时, 立即停止作业;
对异常品进行隔
作
离\标志,联络检
业
流
程
作业者在10分钟 内向班长汇报.
检验员 检验员对隔离 的异常品确认.
填写异常处理 联络单。
品质异常处理作业流程图
工程师
组织相关人员, 进行再发防止对 策的确立和实施
班长
车间主任
异常品处置损失 超过500元 ,汇 报质量部长批准.
异常现象排除在 2个小时内不能 解决时,换线组 织生产。
现场组织资源, 对异常现场处理.
NO.
质量部长
对损失大于500元 的异常品处置, 进行评审
异常品处置损失 超过2000元 ,上 报副总批示.
标记
更改内容
更改人
更改日期
批准
审核
编制
生产异常处理流程图12

2
相关人 员赶赴
生产部门/相关
4
确定是否停
总经办/总经理
制定应急处 5
相关部门 负责人
6
按照处理
生产部门 负责人
生产异常 报告单
生产部门按应急措施进行生产 调整生产
7
NO 验证 YES
应急措施的有效性由生产部与品质 生产部/品质部 生产异常 部共同验证,如验证不符合则重新 责任人 报告单 制定相关措施. 验证结果符合生产及品质相关要 求,可以在恢复生产后由品质部和 生产部对异常进行跟进确认.
8
恢复正
生产部负责人
9
制定长期
相关责任部门 生产恢复正常后相关部门应对问题 生产异常 负责人 的深层次的原因加以分析,并制定 报告单 长期预防措施.
10
预防措
生产部 负责人
生产异常 生产部应对责任部门的长期预防措 报告单 施执行结果进行跟踪
佛山市顺康达医疗科技有限公司
生产异常处理作业流程图
序号 出现生 1 作业流程 责任人 生产部门/相关 部门/发现者 表单 作业内容 生产异常出现时,应及时分析,或 立即向上级报告并及时开出生产异 常处理单 生产部负责人接到报告后应在规定 时间内赶赴现场;必要时可同时通 知相关部门负责人,相关部门负责 人接到通知后应在规定时间内赶到 现场. 相关部门负责人到达现场后立即对 异常进行分析,若部门负责人不能 到场应在规定时间内派人到达现 如不能立即处理应作出是否停产的 意见,并注明预计恢复生产的时 间.停产应由总经理批准. 相关部门负责人针对问题制定应急 生产异常 处理措施,制定措施时应尽可能地 报告单 降低影响
GM12品质异常处理流程_图文(精)

1目的明确并规范品质异常时的处理流程及方法。
2范围适用于公司来料、制程及市场出现产品品质异常处理。
3定义3.1 品质异常:产品不符合各种规范、标准要求,导致产品品质不良的情形。
3.2 重大品质异常:符合以下条件之一的产品品质异常3.2.1 产品存在严重缺陷或存在安全陷患。
3.2.2 损失费用超过1000元的制造品质异常。
3.2.3 损失费用超过2000元的来料品质异常。
3.2.4 损失费用超过4000元的市场品质异常。
3.2.5 产品异常导致客户退货或取消订单的市场品质异常。
4职责4.1售后服务部:国内市场品质异常反馈的收集,并将公司对所反映问题最终处理结果告知客户。
4.2外贸部:国外市场客户品质异常反馈反馈的收集,并将公司对所反映问题进行最终处理结果告知客户。
4.3采购部:协调供方从产品工艺方面给出产生异常原因及长期改善对策。
4.4生管部:负责对来料品质异常根据实际需求的程度给出建议处理方案。
4.5制造部:4.5.1 负责本部门异常问题的提报和责任内改善对策的拟定,落实异常纠正措施及改善措施。
4.5.2 负责来料及制程品质异常处理过程中返工/返修执行及费用核算。
4.6研发部4.6.1参与对重大品质异常及批量品质异常处理。
4.6.2负责品质异常中有关设计、工艺问题分析、整改与对策。
4.7品管部4.7.1对公司产品质量负责,收集所有品质异常,负责判定不良产生的原因和不良严重程度的级别,并结合不良给出处理方法。
4.7.2负责确认及提报品质异常问题及对策有效性的确认,并追踪改善措施的落实情况。
4.7.2负责制程异常原因之分析和临时处理对策的拟定,并落实异常责任内的改善措施。
4.7.3 品管部部长负责确定市场品质异常责任部门、原因及处理意见,并报生产总监或总经理批准。
4.8管理者代表:4.7.1负责审批制程重大质量异常的处理方案。
4.7.2负责来料品质异常处理过程中,当品管部评审意见与研发部评审意见不一致时质量评审。
货物异常处理流程v1.0

司机填写《异常问 题记录表》
接收指令并与 相关方确认对 异常货物进行 处理 新批次货 物取货
丢失货物 出入货物 台账
库管员 司机 调度
库管对异常货物计入 台账以备核对 异常货物处 理完毕 结束 返回RDC 库房
计划员安排新批次货物取货 计划后第一时间将计划传递 给规划组和运输组。
编制:
审核:
批准:
库管员 司机
货物异常
RDC库房 货物异商批 次质量问题货 物 货物封存等待 FAW-VW指令
货物丢失
货物外包装 破损或丢失
在途货物损坏 或丢失
供应商协调更 换异常货物
失盗报警
计划员 库管员 保安
查找货物损坏原因和损失 数量,填写《异常问题记 录表》 索赔或与相 关方协商解 决 异常货物 放入封存 区
货物异常处理流程图
责任单位 流程图
开始
制表时间;2011.07 LS-WX-LPG-003/01
注意事项
1、库管员发现货物异常须第 一时间上报其直属领导。 2、库管员在班组日记录表上 做好货物异常记录,交接班 时甲乙班组之间针对交班记 录做好交接。 在途货物 异常 供应商处 货物异常 1、供应商货物批次质量问题 需有FAW-VW文字指令,另计 划员电话确认。 2、司机监督供应商更换异常 货物至货物完好。 1、接收RDC库房货物失盗, 保安人员第一时间到达现场 并报警 2、计划组定期收集《异常问 题记录》对供应商参与KPI考 评。 3、封存区异常货物有专门异 常货物标示不经过质检员同 意任何人不得随意挪动。
异常信息快速反应机制和处理流程图

传染病疫情异常信息反应机制和处理流程疾病预防控制中心传染病疫情网络直报异常信息快速反应机制和处理流程图管局疾控机构传染病疫情网络直报异常信息快速反应机制和处理流程图传染病疫情和突发公共卫生事件网络直报监测记录宝泉岭管理局传染病疫情信息反应机制数据管理(一)审核各级CDC应在每个工作日至少每两个小时浏览、审核一次传染病个案报告卡片,节假日每天至少浏览、审核两次。
浏览、审核要有记录,填写附表1。
审核内容包括:1.有无以下异常情况:(1)甲类传染病:鼠疫、霍乱;(2)按照甲类管理的传染病:人感染告致病性禽流感、H1N1流感、SARS、脊髓灰质炎、肺炭疽等;(3)发病率极低(或已经消灭)的传染病:丝虫病、白喉、麻风病、黑热病等;(4)本地罕见的或未曾发生过的传染病:恶性疟、登革热、血吸虫病、包虫病等;(5)不明原因肺炎病例、不明原因死亡病例;聚集性的不明原因疾病(3例以上);(6)在一个自然村、集体单位或局部区域内集中发生多例传染性疾病;(7)本辖区内异常波动的病种。
发现以上异常情况时,可按照市级、县级疾病预防控制机构对疫情网络直报传染病进行审核发现异常情况处理流程图进行处置。
2.县级CDC审核辖区内责任报告单位报出的卡片质量(错项、漏项、逻辑错误等),对有疑问的卡片必须及时向责任报告单位查询与核对。
(二)确认1.对于甲类传染病及按甲类管理的传染病(如:鼠疫、霍乱、人感染告致病性禽流感、H1N1流感、SARS、脊髓灰质炎、肺炭疽等),须由有确认权限的单位进行审核确认,然后将信息立即反馈给县级CDC和责任报告单位,由责任报告单位通过网络进行订正。
3.对于常见的乙类、丙类传染病,由县级CDC审核确认,审核确认后的卡片由责任报告单位通过网络进行确认或订正,参与各级疾病预防控制机构的统计汇总。
(三)订正疫情管理人员收到订正报告卡时,应当日对数据库中的原报告卡进行修改、订正。
县级疾病控制机构疫情管理人员对调查或审核中发现传染病报告卡上信息有误的要当日订正,经调查排除法定传染病的病例,要及时删除该卡片。
品质异常处理作业流程图(精)
.客诉不良品的返工退货
1.品质接到客户的投个诉,一个工作日完成围堵措施;
2.品质窗口为定品质工程师来确认,具体的人员田丽兼职,5月19日之前定具体的人员
3.DOA,RMA,客诉由该品质工程师来处理;
4.对于功能的确认品质会做初步的检测与;
5.批量返工,由工程给出返工SOP;PMC直接下单进行批量返工;
6.对于客诉的严重性,将召开不同等级的品质会议;
1.来料产品规格书是工程承认后,给到IQC;
2.品质将主导MRB会议的召开;
1.首检由生产送检,生产,工程,品质签字确认;
2.合同评审的评审时必须对客制化信息进行确认,工程下达SOP给到生产,品质;;
3.品质根据客制化信息制定检验标准
4.品质对应只是生产部门,工程部门对生产部门的工艺,产品异常负责;
生产的变更
1.客户的变更及客户的客制化信息变更工程必须下达给到生产,品质人员;
2.品质设置白板,品质主导把每天的异常记录到白板上,现场对问题进行检讨与改善;品质人员
3.不能解决的问题,直接上升到各自领导层面
4.一码多料问题,由PMC整理后,在总监会议进行检讨;
的人员
,品质;;
与改善;品质人员:翟红云。
品质异常处理作业流程图
客诉处理流程客户投诉作业流程客 户不满意无效有效满意8.2MRB会议流程:供应商相关部门总经理品质部工程,工艺品质工程师发生客户投诉(不符合)客户投诉信息的反馈接获客户投诉信息依投诉内容对不符合进行追溯与确认跟踪不良设备的返回原因分析及提出对策并整理成书面资料回复品质部对策实施资料汇总/整理回复投诉单位跟踪/确认/评估对策实施的有效性开立《不符合改善对策表》结案客户满意度调查来料检查反馈或制程反馈NOYESNOYESNGOKOK8.3制程异常处理品质部品质经理生产部相关部门工程/开发开品质异常单QE 工程师确认与追溯各部门会签MRB 最终判定异常单COPY 各相关单位不合格批处理标示/隔离/退货/特采/报废QE 评估是否立案并转入MRB开不符合改善对策表COPY 供应商供应商分析原因,提出对策QE 确认/评估对策的符合性QE 确认改结案制程异常反馈YES NOYESNO开品质异常单QE 工程师确认不符合事实QE 工程师确认品质QC 对不良进行确认,对不良品及嫌疑品进行围堵必要时附测试报告(可靠,检验过程的)初步确认分析制程不良提出对策并实施;书面回复品质部初步确认分析不良产生原困分析不良产生原因提出对策并实施;书面回复品质部QE 整理异常报告相关部门会签对策实施效果追踪与确认最终判定与批示结案.客诉不良品的返1.品质接到客户的2.品质窗口为定品3.DOA,RM A,客诉由4.对于功能的确认5.批量返工,由工6.对于客诉的严重1.来料产品规格书是工程承认后,给到IQC;2.品质将主导MRB会议的召开;1.首检由生产送检,生产,工程,品质签字确认;2.合同评审的评审时必须对客制化信息进行确认,工程下达SOP 给到生产,品质;;3.品质根据客制化信息制定检验标准4.品质对应只是生产部门,工程部门对生产部门的工艺,产品异常负责;生产的变更1.客户的变更及客户的客制化信息变更工程必须下达给到生产,品质人员;2.品质设3.不能解决的问4.一码多料问题,由PMC整理后,在总监会议进行检讨;最终判定重大品质异常1.批量异常(同样问题5%以上)2.。
有限公司异常处理流程
1.查不良物料涉及到的所有产品、半成品 及其订单号、订单数量、生产批号。 2.功能问题查仓:抽检合格的,仍需全检 后才可使用(含原材料、半成品、成品) 。
制定应急方案 及预防措施
书面报告上级并 知会相关部门
跟踪处理结果
教育及培训
批
准
审核
制
定
制定部门
文件标题: 制程异常处理流程图
流 程 发现异常
文 件 编 号: 生 效 日 期: 版 本 / 状 态: 页 码:
要
WI11QE-YCCLLC-01
2011/1/20 A/1 1 of 1
求
现场确认并 反馈上级
பைடு நூலகம்
不良比例、订单号、订单数量、紧急 度、来料日期或生产日期。
原因分析
物料 半成品 成品 物料 成品 已出货产品 材料仓 成品仓 生产车间
生产异常处理时效及流程图
序号工作重点责任部门责任岗位时效性控制文件/表单1流程开始。
无无无无21.对首件制作、生产制程及本单位生产完成后的转序阶段依相关的标准文件进行检验与记录。
品保部制造部PQCFQC作业员班组长无无31.品检人员根据相关的标准及问题严重程度进行判定,可放行的继续下一工作,自己无法判定或需要协助的呈报品管主管判定。
品保部PQCFQC无无4 5生产异常处理时效性及操作流程图(试运行)流程图1.品管课长对问题再次确认与判定,可接收的进行下一作业,不可接收的要求QC对问题进行统计、描述,填写相关的异常表单(对于同一问题连续发生3次以上,需同时开出《纠正预防措施报告》)。
2.品管课长根据异常类型进行判定并电话通知QE工程师及相关的责任部门人员到现场进行问题分析与处理。
品保部各责任部门品管课长QE工程师各部门责任人员问题处理人员从接到电话通知到到达现场时间时效《首件检查记录表》《PQC制程巡检记录检验准备首件异常制程异常转序异常异常判定可接收进行下一作业不可接收异常判定可接收不可接收手工填写异常信息表单析与处理。
门任人时间巡检理单》《纠正预防措准: 会签区:审核:定:。
异常分析处理ppt报告
异常分析处理ppt报告一、引言在企业运营和管理过程中,出现各种异常情况是不可避免的。
异常情况可能是技术故障、人员失误、供应链问题等。
对这些异常情况进行及时的分析和处理是保证企业正常运营的关键。
本报告通过PPT形式,将展示异常分析处理的流程和方法,帮助大家了解如何应对和解决各类异常情况。
二、异常分析处理流程1.异常情况捕捉:要准确发现异常情况,我们需要设立有效的监测机制和控制指标。
通过各种手段如传感器、红旗指标、质量检测等,监测和获取数据信息。
2.异常情况识别:通过对捕捉到的异常情况进行识别和分类,确定其性质和影响范围。
这包括对异常情况的严重程度进行评估,并与预设的标准进行对比,以确定是否需要进行相应的处理。
3.异常情况分析:对已识别的异常情况进行深入分析。
通过查找异常情况发生的原因、背后的因素和可能的影响因素。
我们可以使用统计分析、数据挖掘、数据可视化等方法,深入了解异常情况的根本原因。
4.异常情况解决方案制定:针对不同的异常情况,制定相应的解决方案。
解决方案应具体可行,并考虑到企业的实际情况和资源限制。
在制定解决方案时,我们可以借鉴以往的经验和最佳实践,以提高解决方案的效果和可操作性。
5.异常情况处理执行:将制定好的解决方案付诸实施。
这需要明确责任人、时间节点和实施的具体步骤。
在执行过程中,需要及时跟踪进展,并进行必要的调整和优化,以确保解决方案的有效性。
6.异常情况评估和总结:在处理异常情况之后,我们需要对解决方案的效果进行评估和总结。
评估的方法包括对关键指标的监测和对业务流程的回顾。
根据评估结果,我们可以调整和改进处理异常情况的方法和流程。
三、异常分析处理方法1.因果图法:通过构建因果关系图,分析异常情况与潜在因素之间的关系。
因果图法可以帮助我们系统地理解和分析异常情况的根本原因,从而制定相应的解决方案。
2.故事线方法:通过将异常情况的发生过程和影响展示在时间轴上,帮助我们理清异常情况的发展轨迹,找出可能的关键节点和影响因素。