
高效抗疲劳磨削加工技术研究
专题研究
高效抗疲劳磨削加工技术研究
黄新春,张定华,姚倡锋,任敬心
(西北工业大学现代设计与集成制造技术教育部重点实验室,西安710072)
[摘要]通过对航空领域难加工材料磨削加工技术的分析,给出了高效抗疲劳磨削加工技术的概念和意义,并结
合高效抗疲劳磨削中的关键技术,以及高效抗疲劳对现代磨削加工技术的要求,阐述了磨削加工过程中的新技术
和新工艺,提出了表面完整性高效磨削技术:即在保证零件表面完整性的同时实现对磨削参数的优化选择,从而
实现高效磨削,为表面完整性高效抗疲劳磨削方法的研究提供了理论依据。
[关键词]磨削;抗疲劳;表面完整性;高效
[中图分类号]TG580.6[文献标识码]A[文章编号]1003-5451(2011)03-0001-04
ResearchonHigh-efficientandAnti-fatigueGrindingMachiningTechnology
HUANGXin-chun,ZHANGDing-hua,YAOChang-feng,etal
(KeyLabofContemporaryDesignandIntegratedManufacturingTechnology,
MinistryofEducation,NorthwesternPolytechnicalUniversity,Xia'n710072)
[Abstract]Byanalyzingthegrindingtechnologyofdifficult-to-machinematerialsintheaviation,theconceptandmiportanceofthehigh-efficientandanti-fatiguegrindingmachiningtechnologyweregiven.Combiningwiththekeytechnologyandtherequirementsof
themoderngrindingmachiningtechnology,theprocessofgrindingofnewtechnologyandnewcraftwasexpounded.Thesurfaceintegrityefficientgrindingtechnologywasproposed.Theintegrityoftheworkpiecesurfacewasfulfilledwhiletheoptmiizedselectionofgrind
ingparameterswasachieved.Theefficientgrindingwasrealized.Thetheoreticalbasisforthestudyofsurfaceintegrityhigh-efficient
andanti-fatiguegrindingmethodwasprovided.[Keywords]grinding;anti-fatigue;surfaceintegrity;high-efficiency
随着现代制造业及宇航事业的发展,对零件的可
靠性和延长寿命的要求日益苛刻。据统计,机械零构
件失效中,疲劳失效占到50%~90%;航空零件的失
效中,占到80%以上[1]。
在影响结构疲劳强度或疲劳寿命的诸多因素中,表
面粗糙度、表层应力状态及表层组织结构是最重要的因
素之一[2]。传统的磨削加工技术虽可获得好的构件精
度及表面粗糙度,但实际生产中长期存在着易出现磨削
裂纹、磨削烧伤、表面高拉应力状态等严重破坏构件表
面完整性、降低构件疲劳强度或疲劳寿命的突出问题,
造成构件缺乏高可靠性[3]。近年来包括新型高温钛合金、高温铌合金、镍基高温合金、钛铝和镍铝之间的系列
金属间化合物材料、先进陶瓷、金属基复合材料
(MMC)、陶瓷基复合材料(CMC)和碳/碳复合材料等新
材料技术不断涌现,工业化应用逐步深入,有效促进了
以航空、航天、汽车、舰船为代表的众多工业领域的技术
进步。但是,上述材料在大幅度提高了包括比强度、比
刚度、使用温度在内的各项综合性能指标的同时,也大
幅度增加了这些材料机械加工的难度。事实上其中很
多材料都已是现有传统工具包括超硬磨料工具和工艺
无法啃动的超级难加工材料。虽然考虑到加工的难度,
在研发新一代航空结构和功能材料时已经采用少余量12011年6月第47卷第3期航空精密制造技术AVIATIONPRECISIONMANUFACTURINGTECHNOLOGYJun2011Vol.47No.3和近无余量的制备技术,以使在结构零件的制造过程
中,能将必需的机械加工作业量控制到最小。但是就大
多数航空发动机的结构件而言,它们所需的尺寸形状精
度、表面粗糙度和表面完整性的要求最终仍然必需经由
机械加工提供保证[5、6]。传统的切削和磨削加工已无法
适应以这些难加工材料为基础的关键零部件的加工需
求,急需发展高效抗疲劳磨削技术以改善加工效率低、
无法满足构件疲劳性能和可靠性的不利局面。
因此,在广泛的加工领域,尤其是上述难加工材料
构件的制造领域,高效抗疲劳磨削加工技术是相关关键
构件加工过程中的重要技术手段,其先进性对相应工业
领域的发展及产品的竞争优势起着举足轻重的作用。
1高效抗疲劳磨削技术内涵
高效抗疲劳磨削技术,就是以获得构件高疲劳寿
命为主要判据,在满足加工精度要求前提下,应用高效
精磨的磨削加工方法,通过控制高效精密磨削加工时
的工艺参数域,以高效率获取难加工材料关键零部件
最终加工表面,具有加工表面完整性可优化控制的突
出特点,是精密加工领域中以关键零部件抗疲劳磨削
加工技术。
在高效精密磨削过程中,通过对磨削方法和磨削
工艺参数的优化选择,从而达到控制制造工艺形成的
无损伤或强化的表面状态[6]。在去除表面材料过程
中,由于热-力耦合机械作用或电-化学作用等,诱发
复杂的传热-传质现象和微观组织变化而形成的表面
变质层。通过控制表面变质层的状态,形成具有抗
疲劳的表面变质层,从而在获得好的表面完整性,提
高被加工表面的抗疲劳强度,形成抗疲劳式的高效精
密磨削技术。
要发展高效抗疲劳磨削技术,随着新型材料的出
现及新的加工工艺方法的应用,其对加工表面完整性
的要求日益严格,研究的内容更为广泛,主要表现以下
几个方面[7]:
磨削加工过程中,磨粒对表面微观组织、表面缺
陷影响的研究;
加工过程中造成位错密度变化和加工变质层的
研究;
磨削加工表面完整性主要特征参数对疲劳强度的影响,建立必要的数学模型;在模拟条件下分析研究
加工表面完整性对疲劳强度的影响,以便优化加工参
数及工艺过程;
探索无应力集中加工工艺,对高效低应力无
损伤磨削技术、绿色高效强力润滑技术、超精或超光滑
表面加工技术等对抗疲劳加工表面性能的影响进行深
入研究;加工工艺过程的模拟研究:利用有限元模拟加
工工艺过程中的所切材料的属性、刀具几何参数、切削
加工参数及其它工艺参数引起的切削力载荷、热载荷
和残余应力等因素、预测被加工零构件内部应力、应变
和温度等物理量的分布情况。
2高效抗疲劳磨削关键技术
2.1微细磨料精密、超精密磨削技术
目前,采用不适当的加工工艺及加工参数虽然可
以达到零件的一些基本要求,例如表面粗糙度和表层
金相组织的要求,但可能掩盖加工表面损伤,组织改变
和应力状态等各种缺陷,因而使构件的疲劳强度和应
力腐蚀抗力遭受严重损失。为此,发展了一种微细磨
料的精密、超精密磨削技术。这种技术的关键技术为:
采用精密、超精密磨床、精密修整、微细磨料磨具、
亚微米级以下的切深和洁净环境等;工作台具有高移
动精度、高主轴回转精度、高刚度和超精密微进给机
构。还要解决加工中心的检测与控制,超精密测量光
栅尺、双频激光干涉仪测量、扫描隧道显微镜、激光干
涉仪等测量设备[8]。另外,必须抑制砂轮振动,必须解
决砂轮动平衡难题,实现在线自动平衡和自动反馈。
2.2立方氮化硼(CBN)超硬磨料砂轮磨削技术
现代磨削技术中,CBN砂轮是获得低应力、抗疲
劳表面的最优效的技术手段,国内外进行了大量的实
验研究。采用CBN磨削技术可以获得残余应力很低
(甚至达到一定压应力)的磨削温度可控的无烧伤表
面。合理地选择CBN砂轮浓度、磨粒粒度及结合剂种
类,将可能形成无应力加工表面,提高零件的疲劳
强度。研究中指出了刚玉砂轮和CBN砂轮磨削
100Cr6(60HRC)的疲劳强度对比,在断裂概率为50%
条件下,刚玉砂轮磨削件的断裂强度为628N/mm2,而
CBN砂轮为1029MPa,大约提高了64%[9]。2高效抗疲劳磨削加工技术研究2.3缓进给磨削技术
缓进给磨削是一种高效的磨削加工工艺,它通过
增大磨削深度、降低进给速度,使砂轮与工件有较大的
接触面积并同时获得高的速度比,从而实现提高金属
磨除率和加工精度及减小表面粗糙度的目的,它与普
通磨削的区别在于其大的磨削深度ap(1~30mm)和
小的工件进给速度(vw=5~300mm/min)[10]。
缓进给磨削中,工件表面的温度随ap的增大及vw的减小而逐渐降低,并向工件深层扩展,磨削热被磨屑
带走的热量较多,所以工件表面温度较低,同时,由于
单颗磨粒承受的磨削力小,砂轮磨损比普通磨削小得
多。当前,缓进给磨削已成功用于磨削航空发动机中
的叶片榫齿,叶冠型面、封严齿及锁片槽等。磨削表面
基本上是压应力,这是该磨削技术的最大特点,而且大
切深和低工件速度是其缓进给磨削方法的主要特征。
2.4砂带磨削技术
砂带磨削在先进制造技术领域有着万能磨削
和冷态磨削之称的新型工艺,其已成为与砂轮磨削
同等重要的不可缺少的加工方法。高效砂带磨削技术
采用静电植砂方法使有一定长径比的磨料一律锋刃向
外以合理的间距直立排布在砂带的工作面上,从而就
赋予了砂带超常的静态锋利度。使高效砂带磨削的磨
削比能可被降低到接近切削比能的水平,材料去除率
则高达700mm3/mms上下,且热效应低,有冷态磨
削的美誉[11]。由于砂带磨削可有效的降低了磨削温
度,改善了加工表面完整性,被迅速应用在叶片类零件
的磨抛加工中,以替代手工磨抛切削加工刀痕,降低叶
片表面粗糙度,提高抗疲劳能力。
2.5磨削自动化、智能化和信息化技术
磨削加工中,由于砂轮线速度高引起的破碎现象
时常发生,砂轮破碎及磨损状态的监测是关系到磨削
工作能否顺利进行和保证加工质量和零件表面完整性
的关键;在高速磨削加工中,在线智能监测系统是保证
磨削加工质量和提高加工生产率的重要因素。
使用磨削机器人是磨削加工自动化的标志。磨削
机器人主要用于去除毛刺和抛磨加工。智能磨削系统
利用多传感器信息融合技术,对过程信息进行处理,为
决策与控制提供准确可靠的信息。根据传感器模块提
供的加工过程信息和磨削数据库,作出决策规划,确定
合适的控制方法,产生控制信息,通过控制器作用于加工过程,以达到最优控制,优化磨削条件,实现要求的
加工任务。
3表面完整性高效抗疲劳磨削技术
表面完整性高效抗疲劳磨削技术是从加工表面完
整性的主动控制出发,将加工表面优化在可获取构件
最佳疲劳性能或疲劳寿命的结构状态,以切实提高构
件的可靠性。
3.1磨削表面完整性对疲劳的影响
表面完整性是指零件由加工所形成的表面特征和
表层特性。如图1所示,表面特征指零件已加工表面
的几何特征,包括表面粗糙度,表面波纹深度,表面纹
切点跟踪磨削法磨削凸轮轴零件分析

精密制造与自动化 2010年第1期
切点跟踪磨削法磨削凸轮轴零件分析
郭力盛晓敏
湖南大学国家高效磨削工程技术研究中心(410082)
摘要分析了凸轮轴零件的切点跟踪磨削法的磨削运动特点。分析了砂轮中心位移模型,分析了恒线速磨削条
件下的凸轮理论转速,进行了凸轮转速的优化。最后对湖南大学开发的MKC200超高速数控非圆轮廓外表面磨床
进行了介绍。
关键词 凸轮轴切点跟踪磨削恒磨除率
1切点跟踪磨削原理 切点跟踪磨削也叫随动磨削。切削点跟踪磨削
是随着磨削技术和数控技术(特别是伺服驱动和控 制技术)的发展而出现的一种新型的工序集中式磨
削加工方法,其工作原理是通过控制工件的旋转运 动(C轴)和砂轮横向进给运动( 轴),使砂轮外
圆与工件被加工表面轮廓始终相切,并使切削厚度 相同,从而实现偏心圆和非圆表面的加工。切点跟
踪法主要用于汽车发动机凸轮轴零件的加工。 用切点跟踪法磨削曲轴时,以曲轴的主轴颈定
位,以主轴颈中心连线为中心线,一次装夹依次磨
出主轴颈和连杆颈。主轴颈的磨削方式与现有的主 轴颈磨床上磨削主轴颈方式相同。磨削曲轴连杆颈
时,根据曲轴旋转运动(C轴),控制砂轮的横向进
给运动( 轴),使之始终与连杆颈相切,曲轴旋转
一周,砂轮与连杆颈的切点(即磨削点)也绕连杆
颈运动一周,从而实现对连杆颈的磨削。图l所示 是用切点跟踪法磨削曲轴连杆颈时的示意图。
图1切点跟踪法磨削曲轴连杆颈时的示意图
在磨削凸轮轴时,通过头架旋转运动(C轴) 和砂轮横向进给运动( 轴)的联动完成凸轮桃形
轮廓的磨削。与用切点跟踪法磨削曲轴时类似。图 2所示是在勇克(几『NKER)公司JUCAM3000磨床
上磨削凸轮轴的例子。因为在磨削过程中,数控插 补所控制的轴( 轴和C轴)的运动轨迹是连续的,
因此有文献把这种磨削方法称为曲轴连续轨迹数控
磨削。又因为磨削曲轴或凸轮轴时,砂轮架的运动 为往复摆动,勇克公司称其为摆动式磨床。
平面磨床的自动化磨削工艺设计与优化
平面磨床的自动化磨削工艺设计与优化
这篇文章将围绕着平面磨床的自动化磨削工艺设计与优化展开讨论。首先,我将介绍平面磨床的基本工作原理以及其在工业制造中的重要性。接着,我将探讨自动化磨削工艺的设计和实施,包括自动化系统的选择、磨削参数的优化以及磨削工具的选择和刀具磨损监控。最后,将总结自动化磨削工艺设计与优化的关键问题和未来的发展方向。
平面磨床是一种用于加工平面和平行面的机床,广泛应用于汽车、飞机、机械制造等领域。其基本工作原理是通过旋转砂轮和工件的接触来移除工件上的金属,从而实现对工件平面的加工。平面磨床具有高精度、高效率和重复性好等特点,是磨削加工中不可或缺的工具。
自动化磨削工艺的设计和优化是提高平面磨削加工效率和质量的关键。首先,选择适合的自动化系统是设计和实施自动化磨削工艺的首要任务。常见的自动化系统包括数控系统、机器视觉系统和自动加载系统等。数控系统可以实现对磨削过程中各个参数的精确控制,提高加工精度和稳定性。机器视觉系统可以实时监测工件表面的形貌和表面质量,并根据监测结果调整磨削参数,实现自动化调整和优化。自动加载系统可以实现对工件的自动装卸,减少人工干预,提高生产效率。
在磨削参数的优化方面,可以通过实验设计和数值模拟等方法,找到最佳的磨削参数组合。磨削参数包括磨削速度、磨削深度、进给速度等。通过优化磨削参数,可以最大限度地提高加工效率和降低工件表面粗糙度。此外,磨削工具的选择也是优化工艺的重要方面。合适的磨削工具可以提高加工效率和工件表面的质量。常见的磨削工具包括砂轮、砥石和磨料等。针对不同的工件材料和加工要求,选择合适的磨削工具进行加工。
另外,刀具磨损的监控也是自动化磨削工艺设计和优化的重要环节。刀具磨损会导致加工精度下降、工件表面质量变差。因此,实时监测刀具磨损情况,并及时调整磨削参数,可以保持加工效率和质量的稳定。常见的刀具磨损监控方法包括声学监测、力信号监测和机器视觉监测等。通过这些监测方法,可以提前预知刀具磨损的情况,并采取相应的措施进行调整和替换。
高速精密磨削9CrWMn冷作模具钢的磨削力和比磨削能

高速精密磨削9CrWMn冷作模具钢的磨削力和比磨削能
王艳;徐九华;杨路
【摘 要】分析了高速精密磨削9CrWMn冷作模具钢的机理,采用DEFORM软件对高速磨削模具钢9CrWMn过程进行了磨削力仿真.使用高精密高速平面磨床对模具钢9CrWMn进行了高速精密磨削试验,并在线测量了多种工况下的磨削力.结果表明:在其他两组工艺参数不变时,随着工件进给速度增加,磨削力特别是法向磨削力会增大近45%;法向磨削力和切向磨削力随着砂轮的线速度上升而下降,法向磨削力下降近33%;磨削深度对磨削力影响较大,大的磨削深度对法向磨削力的影响尤其显著,可使法向磨削力增大近100%.分析了磨削工艺参数对比磨削能的影响规律,结果显示:随着磨削深度和工件进给速度的增大,比磨削能呈比较明显的下降趋势,符合磨削加工中的尺寸效应;随着砂轮线速度的增大,比磨削能呈上升趋势.最后,对高速磨削前后工件表面的微观形貌进行了对比分析,磨削力试验结果和仿真理论分析相一致.
【期刊名称】《光学精密工程》
【年(卷),期】2015(023)007
【总页数】12页(P2031-2042)
【关键词】高速磨削;冷作模具钢9CrWMn;磨削力;比磨削能;在线测量
【作 者】王艳;徐九华;杨路
【作者单位】上海理工大学机械工程学院,上海200093;南京航空航天大学机电工程学院,江苏南京210016;南京航空航天大学机电工程学院,江苏南京210016;南京航空航天大学机电工程学院,江苏南京210016 【正文语种】中 文
【中图分类】TG580.11
1 引 言
高速磨削加工技术是一种通过极大地提高磨削速度来达到提高材料切除率、加工精度和加工质量的高新磨削加工技术,它通常采用超硬磨料砂轮和能可靠实现高速运动的高精度、高自动化、高柔性的制造设备完成加工,是一种高效、经济的现代加工制造技术。该技术可大大提高加工生产率和工件表面质量,并能实现黏性金属和脆性金属等难加工材料的高效加工,极大地缩短产品的生产制造周期,大幅度降低加工成本。
ELID超精密磨削技术综述
.
. ELID超精密磨削技术综述
蔡智杰
天津大学机械工程学院机械工程系2014级硕士生
摘要:金属基超硬磨料砂轮在线电解修整(Electrolytic In-process Dressing, 简称ELID)磨削技术作为一种结合传统磨削、研磨、抛光为一体的复合镜面加工技术,开辟了超精密加工的新途径,具有广发的应用价值。本文将从工作原理、磨削机理、工艺特点、影响因素及磨削机床的分类等方面系统地介绍ELID超精密磨削技术,并通过分析国外研究应用状况,阐述该技术在精密加工制造行业的应用发展前景。
关键词:在线电解修整(ELID) 超精密镜面加工 金属基超硬磨料砂轮 硬脆材料 磨削机理
0 引言
随着制造行业的飞速发展,硬质合金、工程瓷、光学玻璃、玻璃瓷、淬火钢及半单晶硅等硬脆难加工材料得到广泛应用,寻求低成本、高效率的超精密加工技术的研究工作正在广泛开展。超精密镜面磨削技术是一种借助高性能的机床、良好的工具(砂轮)、完善的辅助技术和稳定的环境条件,控制加工精度在0.1μm级以下、表面粗糙度Ra<0.04μm甚至Ra<0.01μm的磨削方法[1]。然而,由于传统磨削工艺效率低、磨削力大、磨削温度高,且砂轮极易钝化、堵塞而丧失切削性能,从而造成加工面脆性破坏,加工质量恶化,难以满足高精度、高效率的加工要求。随着砂轮精密修整技术的发展及超微细粒度砂轮的使用,将磨削加工的材料去除工作引入到一个新的领域。ELID磨削技术是应用电化学反应的非传统材料去除技术来解决金属基超硬磨料砂轮的修整问题的超精密镜面加工技术,以其效率高、精度高、表面质量好、加工装置简单及适应性广等特点,已较广泛用于电子、机械、光学、仪表、汽车等领域。
1 ELID磨削的基本原理
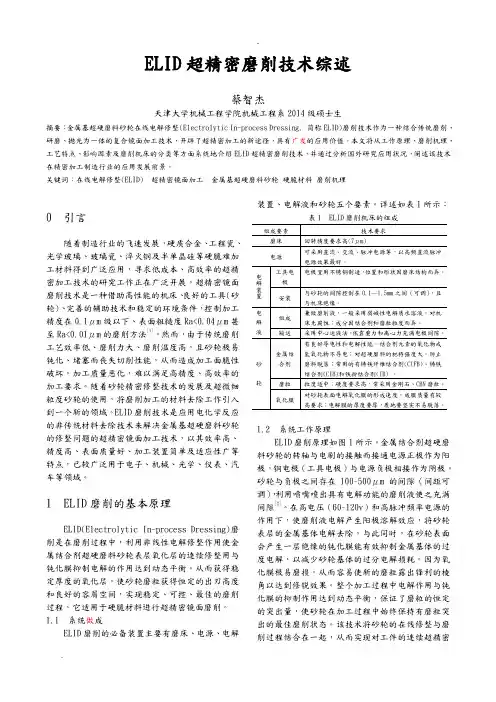
ELID(Electrolytic In-process Dressing)磨削是在磨削过程中,利用非线性电解修整作用使金属结合剂超硬磨料砂轮表层氧化层的连续修整用与钝化膜抑制电解的作用达到动态平衡。从而获得稳定厚度的氧化层,使砂轮磨粒获得恒定的出刃高度和良好的容屑空间,实现稳定、可控、最佳的磨削过程,它适用于硬脆材料进行超精密镜面磨削。
硬质合金材料的电解磨削加工工艺研究
130前沿技术Leading-edge technology硬质合金材料的电解磨削加工工艺研究戚桓瑜(武威职业学院,甘肃 武威 733000)摘 要:硬质合金在抗腐蚀方面也具有很好的性能,在导磁率方面也是比较优良的,因此,硬质合金材料在工业生产领域运用得比较多。在硬质合金加工领域,现有的方法有剩余的切削力和切割过程出现严重磨损等问题,因此,特别重要的是要找到有效和高质量的处理方法。本文首先对于硬质合金材料的特性进行了分析,在实际加工中并选择适当的电解液进行电解加工。根据电化学作用的原理,分析硬质合金材料的变形影响规律,通过其电解磨削方法,探讨其实际试验的结果,分析不同加工工艺中存在的特点,对比其优劣势。关键词:硬质合金材料;工艺;规律;电化学中图分类号:TG662 文献标识码:A 文章编号:1002-5065(2021)02-0130-2Study on electrochemical grinding of cemented carbideQIHuan-yu(Wuwei occupational college, Wuwei 733000,China)Abstract: Cemented carbide also has good performance in corrosion resistance and permeability. Therefore, cemented carbide materials are widely used in industrial production. In the field of cemented carbide machining, the existing methods have the problems of residual cutting force and serious wear in the cutting process. Therefore, it is particularly important to find effective and high-quality processing methods. In this paper, the characteristics of cemented carbide materials are analyzed, and the appropriate electrolyte is selected for electrochemical machining. According to the principle of electrochemical action, the deformation influence law of cemented carbide materials is analyzed. Through the electrolytic grinding method, the actual test results are discussed, the characteristics of different processing technologies are analyzed, and their advantages and disadvantages are compared.Keywords: cemented carbide material; technology; law; electrochemistry由于航空航天和国防工业对高速、机动性高、精度高等指标设备的要求,通常使用的金属材料具有简单的量化、薄壁和聚合等特点,如预制板,梁,肋骨等零件,这些产品主要是直接从新一代块状毛坯加工而成,在重量、对称性、光面、硬度和耐力方面具有很高的优势,对于零件有了一定的改善作用,方面机器的运行,而且对于航空工作的提升也有很大的促进作用,根据产品的条件,设计性能要求、结构重量降低、结构完整性提高是航空制造业发展的必然趋势。薄壁零件通常是在极为复杂的条件下使用,如高温、高压、高负载等,以确保精确度和耐久性。对试验和设备的可靠性提出了非常高的制造技术要求。然而,硬质合金材料的特点是尺寸大,去除率高,在生产过程中使用夹具,切割,热切割和剩余应力,很容易产生弯曲,弯曲,结合弯曲和其他变形处理,因此,零件的准确性很难满足设计要求,而且从某种意义上来说甚至成为废品。因此,研究硬质合金材料加工工艺的效率和精确度对于提高国防、航空航天等行业的水平是至关重要的,目前机械加工和研究中心的重点和困难[1]。1 硬质合金材料的电化学特性研究电化学反应是指在一定附加电压下,发生两个电极之间氧化反应的电化学过程,注不含电解液,并且在发生还原反应的阳极/电解液界面之间。所谓的电化学处理是用电解阳极溶解法去除零件的方法。在电化处理中,对阳极/电解液接口和电解液/阴极接口的反应在一定程度上取决于电量,这中间存在一定的关系,通过电路,即法拉第定律。法拉第二定律可被解释为与溶解物质的电化学当量成正比;当它通过一定数量的电荷通过表面的材料。2 电化学作用影响规律研究2.1 电化学作用原理电化学处理(Electrochemical Machining,ECM),这是一种用电解中的金属溶解的电化学阳极处理零件的方法,其尺寸和表面粗糙度有一定的精确度。在电解加工过程中,反应电流大,工具阴极与馈电负极、工件馈电正极相结合,同时,技术差距依然存在,电解液进入高速流。大间隙位置电流密度小,阳极溶解处理零件慢,间隔小,电流密度大,待加工零件的阳极可快速溶解,且工具阴极的固定进给和加工产品的阳极处理表面的溶解;这最终导致产品形成与工具阴极相同的轮廓。当阳极金属在钝化电解液中时,这中间会产生一定的化学反应,也就是氧化反应,而且从某种程度上来说还比较激烈,因此而形成不溶的氧化物,这些不溶性物质在阳极表面形成一层稠密的氧化物和基底结构,我们称之为腐蚀层。根据材料的特性,腐蚀层的厚度可以从几纳米到几十微米不等。正是由于外壳的密度作用,这种情况可能导致电子传输的不好,从而导致在腐蚀层内的金属基体不能继续参与反应,而电化学反应则很困难,因此,如果正确去除腐蚀层,就可以获得整个基底表面,并在必要时进一步去除材料,这将继续电化学反应。因此,研究阳极金属层的腐蚀性形成机制以及根据需要调整腐蚀性层特性是确定电解研磨技术的重要条件[3]。收稿日期:2021-01作者简介:戚桓瑜,男,生于1989年,汉族,甘肃成县人,本科,初级,研究方向:材料科学与工程,辅导员思想教育。131前沿技术Leading-edge technology2.2 电流密度对腐蚀层特性的影响材料表面在电流密度不同的情况下,在电化学作用后有一层黑色的腐蚀层。从纵向上来看,即电流变化方向,当电流密度比较小时,试样表面只有浅灰色腐蚀层,并且表面光滑,没有可见的剥离痕迹。当电解液的质量为10%,电流密度为25a/cm2试样a4的两端开始腐蚀,而当电解液的质量分数为20%,也可能产生较大的反应,当电流密度为10a/cm2时,c2试样的两端已经有剥离的迹象,因为电解液的质量越高,材料表面的电化学腐蚀越强,腐蚀层的氧化物含量越大,腐蚀层越松,越容易打开。在实际处理过程中,这种不均匀的腐蚀会使试样表面粗糙度降低。从横向上来看,随着电解液质量的增加,表面的腐蚀样品会出现更深层的颜色,说明电化学反应更为强烈,低电流密度的试样表面会更容易剥离。3 电解磨削加工工艺研究3.1 电解磨削加工研究方法电解磨削是一种加工方法,在一些领域中还是比较常见的,可将金属材料与电解法和机械磨削相结合,在加工零件表面连续进行电解,钝化,机械刮削后活化等过程中,在这种情况下,所处理的材料将被永久删除,直到它们得到一个精确的尺寸和质量表的产品。不同于电解加工硬质合金材料,电解磨削加工硬质合金材料中的工具阴极是一个导电的圆圈,电解液中的间隙与所处理的产品相接触。在加工过程中砂轮与加工零件所用电源的负极相联系,用于加工零件的电源的正极性和砂轮的恒定旋转。阳极钝化膜快速净化旋转导电砂轮,在产品表面再次出现矩阵金属并继续进行电解溶解过程。产品在电解和机械磨削的作用下连续加工,最终达到加工要求。金属的电解溶解率为95%~98%,机械研磨率为2%~5%。3.2 电解磨削加工与传统加工方式对比比较电解磨削与传统磨削的区别,参数包括表面粗糙度、残余应力、磨削力。通过这些方面的比较,进一步阐明了电解磨削与传统机械磨削相比的优越性。3.2.1 表面粗糙度对比
超声振动磨削技术、

超声振动精密磨削技术的发展
1、引言
随着科学技术的进步,金属间化合物、工程陶瓷、石英、光学玻璃等硬脆材料以及各种增韧、增强的新型复合材料因其高硬度、耐磨损、耐高温、化学稳定性好、耐腐蚀等优点在航空航天、国防科技、生物工程、计算机工程等尖端领域中的应用日益广泛;但由于这些材料的脆硬特性,传统加工方法已不能满足对这些材料零件的精密加工要求,,因此有关其精密超精密磨削加工技术便成为世界各国研究的热点。超声振动精密磨削技术便是顺应这一需要而发展起来的技术之一。
超声振动磨削技术的基本原理为:由超声波发生器产生的高频电振荡信号(一般为16~25KHz)经超声换能器转换成超声频机械振动,超声振动振幅由变幅杆放大后驱动工具砂轮产生相应频率的振动,使刀具与工件之间形成周期性的切削。即工具砂轮在旋转磨削的同时做高频振动。
超声加工技术的经历了从传统超声波加工到旋转超声波加工的发展阶段,旋转式超声加工是在传统超声加工的工具上叠加了一个旋转运动。这种加工用水带走被去除的材料并冷却工具,不需要传统超声加工中的磨料悬浮液,因此,这种方法被广泛的运用于超声振动磨削加工中[6]。
2、超声振动磨削技术发展回顾
1927 年,R.W.Wood 和 A.L.Loomis 就发表了有关超声波加工的论文,超声加工首次提出。
1945 年L.Balamuth 就申请了关于超声加工的专利。
20 世纪 50~60 年代日本学者隈部淳一郎发表了许多对振动切削进行系统研究的论文,提出了振动切削理论,并成功实现了振动磨削等加工 [8] 。
1960 年左右,英国 Hawell 原子能研究中心的科学家发明了新的超声磨削复合加工方法。超声振动磨削加工在难加工材料和高精度零件的加工方面显示了很大的优越性。
1986 年日本学者石川健一受超声电机椭圆振动特性启发,首次提出了“椭圆振动切
削方法”(elliptical vibration cutting)。
简述磨削的工艺特点
简述磨削的工艺特点
磨削是一种常见的金属加工工艺,用于将工件的表面进行细磨、精磨和抛光,以达到提高工件精度和表面质量的目的。磨削的工艺特点主要包括以下几个方面:
1. 磨削具有高精度和高表面质量的特点。相比于其他金属加工工艺,磨削可以实现更高的加工精度,达到更高的表面质量要求。磨削可以将工件的精度提高到数微米甚至亚微米级别,使得工件表面光洁度达到较高的要求。
2. 磨削具有广泛的适用性。磨削可以适用于各种形状的工件,包括平面、曲面、圆柱面、锥面等。而且,磨削可以加工各种不同材料的工件,如钢、铸铁、铜、铝、塑料等。这使得磨削成为一种非常常用的金属加工工艺。
3. 磨削可以实现高效率的加工。尽管磨削相对于其他加工工艺来说,加工速度较慢,但是磨削可以同时进行多个工件的加工,从而提高了加工效率。此外,磨削切削速度较低,磨削过程中不会产生较高的切削温度,从而减少了工件的热变形和残余应力。
4. 磨削可以实现较高的加工精度。通过磨削工艺,可以实现工件的高精度要求。磨削过程中,磨削刀具的尺寸几乎不会发生变化,因此可以保证工件的尺寸精度。同时,磨削可以去除工件表面的氧化皮、毛刺等缺陷,提高工件的表面质量。
5. 磨削可以改善工件的机械性能。磨削可以消除工件表面的残余应力,并提高工件的表面硬度。此外,通过磨削可以改善工件的耐磨性、抗疲劳性和抗腐蚀性能,提高工件的使用寿命。
总结起来,磨削作为一种常见的金属加工工艺,具有高精度、高表面质量、广泛适用、高效率、高加工精度和改善机械性能的特点。在实际的工程应用中,磨削工艺被广泛应用于各个行业,如航空航天、汽车制造、机械制造等领域。磨削工艺的发展也为工件的加工质量提升和工艺效率提高提供了有效的手段。
磨削温度场的研究现状与发展趋势
2.OO2年第36卷Ne6
磨削温度场的研究现状与发展趋势
王霖秦勇 刘镇昌 葛培琪孙建国 高伟 山东大学 摘要:综述了磨削温度场研究的历史、现状和发展趋势,介绍了有限元法和计算机仿真技术在磨削温度场研 究中的作用。 关键词:磨削温度场,有限元法,计算机仿真 Current State and Developing Trend ofResearch OilGrindingTemperatureField Wang Lin Qin Yong Liu Zhenchang Al矧rad:The curre'fit state and developingtrend of陀seaId1 oft ndingt叫Ipe咖field are sun ̄ariznd.Thefunctions of FEM and o3ol13utP ̄r slmnl ̄iort technology used in the H}searc}l on grinding tempemRw ̄field are introduced Keywonds: indi temperaturefield,FEM,computex simulation 1引言 在磨削加工过程中,被切削金属层较薄,与切削 加工时相比,被切金属层薄几十倍至几百倍。如此 小的切削厚度使得比切削力很大、比能很高并产生 大量的热量,其中6o%一95%的热量被传人工件, 仅有不到10%的热量被切屑带走。这些传人工件 的热量在磨削过程中常常来不及传人工件深处而聚 集在工件表面层形成局部高温,工件表面温度可选 1000。c以上,并在表面层形成极大的温度梯度(可达 600~1000 ̄C/mm)。因此,磨削的热效应对工件的 表面质量和使用性能有极大影响。特别是当温度在 界面上超过某一临界值时会引起表面的热损伤(包 括表面的氧化、烧伤、残余应力和裂纹),其结果将会 导致零件的抗磨损性能降低,应力锈蚀的灵敏性增 收穑日期:2001年11月 7
超高速精密非圆轮廓磨削研究进展
精密制造与自动化 2010年第1期
超高速精密非圆轮廓磨削研究进展
李波
湖南大学电气与信息工程学院(410082)
摘要阐明了非圆轮廓形零件超高速高精密磨削的必要性,深入讨论了非圆轮廓形零件超高速高精密磨削的磨
床数控系统集成、非圆轮廓形零件高速高精密磨削加工的研究进展。非圆轮廓形零件的高速高精密磨削加工有着 深远的意义。
关键词超高速磨削非圆轮廓形零件多轴运动控制器直线电机
许多产品都有非圆截面轮廓存在。随着现代工 业的发展,各类零件制造精度要求越来越高,形状
也越来越复杂。现代汽车发动机的活塞也不再是圆 柱形,而是要求具有椭圆鼓形。为提高强度和使用
寿命,机械轴也不再是圆柱形而是由几段圆弧组成。 菱柱体卫星天线中馈源要求有方与圆光滑的过渡实
体。同时由于现代高精度磨削技术的发展,使磨削
尺寸精度达到0.1~0_3 Ixm,表面粗糙度达到0.2~ 0.05 gm,明显提高了加工零件的质量。磨削加工作
为精密加工的一种方法在现代制造业中起着很重要
的作用,尤其是特性良好的直线电动机的应用,使 非圆截面形零件的精密加工成为了一个新的研究开
发热点。从国内来看大多数的研究和应用是基于车 削加工的,对于它的高速高精密磨削研究还不是很
多,因而致力于非圆轮廓形零件的高速高精密磨削 加工有着深远的意义。
在非圆零件磨削中,工件速度与磨床滚轮进给
必须经常改变,以与金属去除率的变化相~致。例 如,机床可能在一种非圆零件的旋转过程中,运行
三种或四种不同的工件旋转速度,软件必须能够启 动工件速度与滚轮进给的这些变化。
特殊的软件包让机床能够采用高速加工技术进
行非圆磨削,进一步优化了工艺。实质上,磨削采 用的高速加工技术,与维持恒定磨削表面长度的工
件旋转速度的变化有关。若在非圆磨削过程中工件 转速保持恒定,工件的某些部分将会转得太慢,同
时,其它部分可能转得太快。转动得太慢的区域,
因磨轮在其上停留时间太长,显示出凹痕与烧伤。 反之,转动得太快的区城,因切削不当,形成偏差。
超高速磨削技术在机械制造中的应用分析
超高速磨削技术在机械制造中的应用分析 曹环军侯建朝 (商丘职业技术学院河南・商丘476000) 摘要随着我国社会经济的不断发展和科学技术的不断进步,对机械制造的要求不断的增加,机械制造技术也不断 的提高。超高速磨削技术在机械制造领域中,发挥了重要的作用,有着广泛的应用。本文简述超高速磨削技术,分析 超高速磨削技术在我国机械制造中的应用。 关键词超高速磨削技术机械制造应用分析 中图分类号:TG580.6 文献标识码:A 超高速磨削技术因为具有较好的磨削效果,所以在我国 有着广泛的应用。机械制造行业是我国国民经济发展中的重 要组成,占有很大的比例。在机械制造中应用超高速磨削技 术,可以实现机械的精加工和精细磨削,缩短机械的加工时间, 降低生产成本,提高了工工作效率,促进了机械制造的发展。 l简述超高速磨削技术 高速磨削技术的砂轮线速度是45m/s,在实际的机械制造 过程中,磨削速度过低,不适应机械制造发展的新的速度需要。 在机械制造中应用超高速磨削技术,砂轮线速度达到了150m/ S,可以在机械生产过程中,发挥重要的作用。 在机械制造中应用超高速磨削技术,需要保证使用前基 本参数的稳定性,逐渐加大砂轮的转动速度,增加磨削数量, 保证磨屑的质量。在磨粒承担了一定的磨削力的时候,超高 速磨削的运行状态会逐渐呈现递减,降低磨削力。超高速磨 削技术,提高了设备的工作效率,减少了磨削力,延长了砂轮 的使用时间,可以提高机械加工零件的精度,保证零件的光洁, 实现机械制造零件的使用效果。例如,在机械制造中应用超 高速磨削技术,保证固定的磨粒进给量,可以削薄磨削厚度, 当磨削速度达到180--220m/s的时候,磨削状态会变成液态 形状,降低磨削速度,在一定的程度上,提高了机械制造加工 过程中的零件精度。 超高速磨削技术,可以提高磨削速度,在一定程度上提高 了机械制造的工作效率,如果保证磨削的速度和磨削的厚度 相适应,可以有效地实现对磨粒质量的控制,提高磨削的质量, 保证机械制造中零件的使用功能。因为超高速磨削技术具有 很高的磨削速度,所以在机械制造的零件加工中,提高了零件 表面的光滑度 在机械制造对硬脆材料的加工生产过程中, 应用超高速磨削技术可以保证磨削的厚度和质量,保证磨削 材料的流动状态,可以有效地提高机械加工设备的抗疲劳性。 2超高速磨削技术在机械制造中的应用 2.1超高速磨削的深磨技术 在机械制造中应用超高速磨削中的深磨技术,可以有效 地提高磨削生产过程中的工作效率,实现机械制造的快速生 产。深磨技术在机械制造的生产过程中,同样具有很高的磨 削速度,对砂轮运行速度的要求也非常高,可以保证零件在经 过磨削之后,表面会变得更加光滑。超高速磨削中的深磨技 术和普通磨削技术在机械制造的生产和加工过程中,存在一 定的差异。深磨技术在使用过程中,需要保证磨削速度控制 在60--250m/s,如果砂轮的材料是陶瓷,要保证砂轮的速度为 120m/s,比普通磨削技术的磨除率高了1o0—1oO0倍。 2.2超高速磨削的精密磨削技术 超高速磨削的精密磨削技术,可以通过对砂轮运行速度的 提高,保证零件表面的光滑性,实现机械制造中对零件表面风 塑性的加工。在机械制造中应用超高速磨削的精密磨削技术, 主要的作用和功能就是控制磨削零件的质量。精密磨削技术, 可以实现零件的精细磨削,精确零件的精准尺度。例如,在机 械制造的零件加工和生产过程中,加工较细磨料的时候,可以 根据磨削砂轮的特点进行磨粒。一般情况下,超高速精密技术 的磨削砂轮的材料是金刚石,通过同一个装置完成金刚石和零 件表面光滑度的磨削,需要对硅片的平面度进行控制,保证硅 片平面度在O.2一O_3纳米之间,零件的表面粗糙度要控制在1 纳米之内,这种方法可以有效地保证机械制造中的零件质量。 2.3超高速磨削中的材料 在机械制造的零件生产加工过程中,一些生产材料具有 非常大的硬度,在加工过程中会产生较高的温度。所以,在应 用超高速磨削技术对零件的厚度进行磨削的时候,对零件的 导热十分重要。降低零件在磨削过程中的热度,会增强磨屑 的粘度和韧性,导致加工困难。如果磨削工作的难度增加,可 能会在机械制造的加工过程中,造成零件变形的情况,损害砂 轮,影响了机械制造的生产质量。例如,在零件的磨削过程中, 砂轮出现裂痕,或者烧伤的现象,会影响零件的质量,降低磨 削的工作效率。因此,在对零件进行加工的时候,要根据零件 的材料,有选择性地进行加工和磨削 2.4超高速磨削的特点 随着科学技术的不断进步和发展,超高速磨削技术的水平 也不断的上升。在机械制造中应用磨削技术,可以有效地降低 生产成本,提高生产质量,促进了机械制造的发展。在超高速磨 削技术的应用过程中可以发现,超高速磨削技术具有明显的节 能环保特点,符合目前我国的可持续发展战略方针。在机械制 造中应用超高速磨削技术可以缩短零件加工的时间,降低电力 等能源消耗。在零件的加工生产过程中,提高了零件表面的光 滑度,延长了砂轮的使用时间,降低了材料和人力等方面的能源 消耗,提高了机械制造的工作效率,促进了机械制造的发展。 3总结 机械制造在我国的工业生产和发展过程中,发挥了重要 的作用,实现了零件的加工和使用。超高速磨削技术在机械 制造中的应用,可以有效地提高零件的加工和生产效率,缩短 了零件生产加工的时间,节约了能源,降低了生产成本,提高 了机械制造的经济效益,促进了机械制造的发展。不同的超 高速磨削技术,在机械制造中发挥了不同的作用。根据机械 制造零件生产加工的需要,结合超高速磨削技术的特点,选择 合适的技术,实现对零件的磨削,才能有效地控制机械制造的 质量,保证零件的有效使用。 参考文献 【1】牟影,刘宪伟有关超高速磨削技术在机械制造领域中的应用分析【J]中国 化工贸易,2013,18(1). [2J王安照超高速磨削技术在机械制造领域中的应用【J】.科技致富向导, 2012,17(24). 一科教导刊r电子版J・2013年第七期r下J一