
热处理硬度选择
60~65
56~62
50~55
40~45
T8
油淬
55~62
20Cr
渗碳、油淬
60~65
60~65
60~65
60~65
56~62
45~55
40Cr
油淬
50~60
50~55
50~55
45~50
40~45
35~40
35SiMn
油淬
48~53
48~53
48~53
35~40
65SiMn
油淬
58~64
有些带内锥孔或外圆锥度的主轴,工作时和配件并无相对滑动,但配件装配频繁,为了保证配合的精度与使用寿命,也必须提高主轴的耐磨性,一般硬度>45HRC
硬度高25~40HB
螺母与螺栓
螺母材料比螺栓低一级,硬度低20~40HB(可以避免咬死和减少磨损)
滚珠丝杠副
丝杠(GCr15SiMn)58~62HRC,螺母(GCr15)60~62HRC,钢球(GCr6)62~65HRC
起重机车轮与钢轨
轮缘踏面硬度≥200~300HB;钢轨轨面硬度≥220HB
整体淬火后的硬度与材料有效厚度关系的经验数据如下表
设计要求的硬度应小于最低值,不然就需改选材料来满足高的硬度要求
材?料
热?处?理
截?面?有?效?厚?度/mm
<3
4~10
11~20
20~30
30~50
50~80
80~120
淬?火?后?硬?度/HRC
承受冲击、疲劳应力的零件
冲击不大时,一般可用中碳钢全部淬硬;冲击力较大,一般用中碳钢全部淬硬,或表面淬硬;冲击力和疲劳应力都大时,一般是表面淬硬
从磨损或精度要求出发的零件
高速度或高精度一般要求硬度50~62HRC,如滚子轴承,中速度一般采用中硬度40~45HRC;低速度一般采用低硬度,正火或调质硬度220~260HB
15
渗碳、水淬
58~65
58~65
58~65
58~65
58~62
50~60
15
渗碳、油淬
58~62
40~60
35
水淬
45~50
45~50
45~50
35~45
30~40
45
水淬
54~59
50~58
50~55
48~52
45~50
40~45
25~35
45
油淬
40~45
30~35
T8
水淬
60~65
60~65
从尺寸零件,如汽轮机转子轴
轴径很大,虽然转速很高(3000r/min),但由于不可能淬到很高的硬度(一般只能达220HB左右),便不能一律要求高速度高硬度,而要通过降低配合件的硬度和其他措施来处理
摩擦副或两对相互摩擦的零件的硬度差
机床主轴
在滑动轴承中运转时:轴瓦用巴氏合金硬度低,约30HB左右,轴颈表面硬度可低些,一般为45~50HRC;锡青铜硬度高,一般约60~120HB,轴颈表面硬度相应要高一些,约≥50HRC;钢质轴承硬度更高,轴颈表面硬度则需要更高一些,因此还需要渗氮处理
58~64
50~60
48~55
45~50
40~45
35~40
GCr15
油淬
60~64
60~64
60~64
58~63
52~62
48~50
CrWMn
油淬
60~65
60~65
60~65
60~64
58~63
56~62
56~60
注:①北京起重机器厂资料。
传动链
链轮齿按工作条件和材料不同取40~45HRC、45~50HRC、50~58HRC。套筒滚子链的销轴表面硬度≥80HRA,滚子表面硬度76~80HRA,滚子表面硬度74~78HRA
起重机等的转盘的滚子与转动轨道①
滚子:购买。柱:GCr15SiMn,淬火60~65HRC。转动轨道表面硬度:材料50Mn,淬火50~55HRC,淬硬深2.5~4mm
硬度选择
零件结构特点、工作条件
选?择?要?点
承受均匀的静载荷、没有引起应力集中的缺口的零件
硬度越高,强度越高,可根据载荷大小,选择较高的硬度或与强度相适应的硬度(缺口一般是指槽、沟或断面变化很大)
有产生应力集中的缺口的零件
需要较高的塑性,使其在承载情况下,应力分布趋于均匀,减少应力集中现象,只能具有适当的硬度。如工作情况下不允许降低硬度,则可用滚压等表面强化处理,改善应力分布
cr12和skd11热处理硬度 -回复

cr12和skd11热处理硬度-回复热处理钢材的硬度是指通过对钢材进行加热、保温和冷却等一系列工艺处理,以改变钢材的组织结构和力学性能,从而使其具有更高的硬度和强度。
在热处理过程中,选用合适的热处理工艺和材料十分关键。
cr12和skd11是常见的工具钢材料,在热处理后可以获得非常理想的硬度和韧性,下面将详细介绍它们的热处理过程及所达到的硬度。
首先,我们来介绍一下cr12钢材。
cr12是一种高碳铬工具钢,其化学成分主要包含碳(C)1.45-1.70%,硅(Si)≤0.40%,锰(Mn)≤0.40%,磷(P)≤0.030%,硫(S)≤0.030%,铬(Cr)11.50-12.50%,钼(Mo)≤0.60%。
这种钢材具有高硬度、良好的切削稳定性和机械性能等特点,在冷热模具、矩形刀具和冲压模具等领域得到广泛应用。
针对cr12钢材进行热处理,首先需要对其进行加热处理。
加热温度一般选择在900-950摄氏度,并严格控制上下温度偏差,使得钢材均匀加热到所需温度。
接下来,进行保温工艺。
保温时间的长短会对cr12的硬度产生明显影响,通常保温时间为1-2小时。
在保温过程中,钢材的内部组织结构会逐渐发生变化,晶粒长大,同时产生相应的质量变化和力学性能。
完成保温后,即可进入冷却工艺。
冷却工艺的选择和控制对最终硬度的影响非常重要。
常用的冷却方法包括水淬(quenching)、油淬(oil quenching)和气淬(air quenching)等。
由于cr12属于高碳钢,具有较高的淬透性,一般采用油淬工艺较为适用。
经过油淬后,钢材会快速冷却,从而形成较高的硬度。
经过上述步骤,cr12钢材的硬度可以达到HRC58-62。
具体硬度值的确定和控制需要通过硬度试验和相关测量设备进行。
此硬度范围的cr12钢材适用于高强度的切削模具和冲压模具等应用环境,具备良好的耐磨性和塑性。
接下来,我们来介绍一下skd11钢材。
skd11是一种高碳高铬工具钢,其化学成分主要包含碳(C)1.40-1.60%,硅(Si)≤0.60%,锰(Mn)≤0.60%,磷(P)≤0.030%,硫(S)≤0.030%,铬(Cr)11.0-13.0%,钼(Mo)0.5-1.0%。
钢材热处理硬度标准

钢材热处理硬度标准
一、低碳钢
低碳钢是指碳含量较低的钢材,其热处理硬度标准通常在HRC (Rockwe11硬度)标度下进行评估。
以下是低碳钢热处理硬度标准的一般范围:
1.软态(软退火):HRC20-30
2.中态(退火):HRC30-45
3.硬态(正火):HRC45-60
4.过热(淬火):HRC60-75
5.回火:根据回火温度的不同,硬度会有所变化,回火温度越高,硬度越低。
二、中碳钢
中碳钢是指碳含量适中的钢材,其热处理硬度标准范围较广。
以下是中碳钢热处理硬度标准的一般范围:
1.软态(软退火):HRC20-30
2.中态(退火):HRC30-45
3.硬态(正火):HRC45-65
4.过热(淬火):HRC65-80
5.回火:根据回火温度的不同,硬度会有所变化,回火温度越高,硬度越低。
三、高碳钢
高碳钢是指碳含量较高的钢材,其热处理硬度标准通常在HRC标
度下进行评估。
以下是高碳钢热处理硬度标准的一般范围:
1.软态(软退火):HRC20-30
2.中态(退火):HRC30-45
3.硬态(正火):HRC45-70
4.过热(淬火):HRC70-85
5.回火:根据回火温度的不同,硬度会有所变化,回火温度越高,硬度越低。
需要注意的是,具体的热处理硬度标准可能会因不同的钢材类型、制造工艺和应用要求而有所差异。
在实际操作中,应根据具体的钢材类型和制造要求来确定热处理工艺和硬度标准。
热处理硬度选择
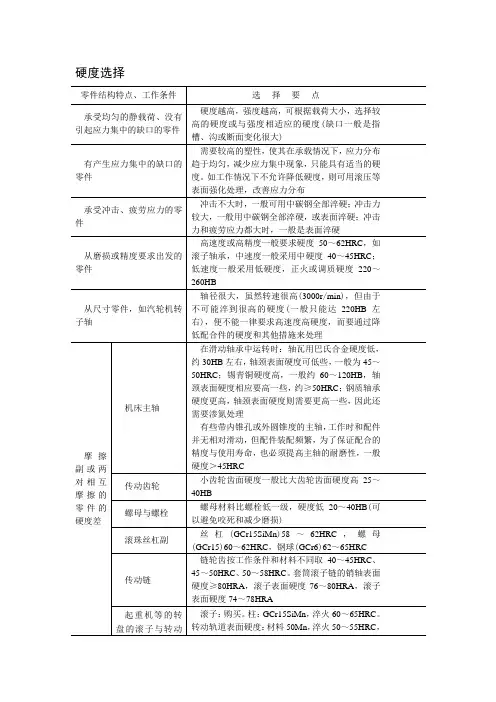
轮缘踏面硬度≥200~300HB;钢轨轨面硬度≥220HB
整体淬火后的硬度与材料有效厚度关系的经验数据如下表
设计要求的硬度应小于最低值,不然就需改选材料来满足高的硬度要求
材料
热处理
截面有效厚度/mm
<3
4~10
11~20
20~30
30~50
50~80
80~120
淬火后硬度/HRC
15
硬度选择
零件结构特点、工作条件
选择要点
承受均匀的静载荷、没有引起应力集中的缺口的零件
硬度越高,强度越高,可根据载荷大小,选择较高的硬度或与强度相适应的硬度(缺口一般是指槽、沟或断面变化很大)
有产生应力集中的缺口的零件
需要较高的塑性,使其在承载情况下,应力分布趋于均匀,减少应力集中现象,只能具有适当的硬度。如工作情况下不允许降低硬度,则可用滚压等表面强化处理,改善应力分布
60~65
56~62
50~55
40~45
T8
油淬
55~62
20Cr
渗碳、油淬
60~65
60~65
60~65
60~65
56~62
45~55
40Cr
油淬
50~60
50~55
50~55
45~50
40~45
35~40
35SiMn
油淬
48~53
48~53
48~53
35~40
65SiMn
油淬
58~64
58~64
有些带内锥孔或外圆锥度的主轴,工作时和配件并无相对滑动,但配件装配频繁,为了保证配合的精度与使用寿命,也必须提高主轴的耐磨性,一般硬度>45HRC
热处理硬度检测标准

热处理硬度检测标准热处理是一种常见的金属材料加工工艺,通过对金属材料进行加热和冷却的过程,可以改变其组织结构和性能,从而达到一定的硬度和强度要求。
而硬度检测则是评定材料是否符合热处理标准的重要手段之一。
本文将介绍热处理硬度检测的相关标准和方法。
1. 硬度检测的标准。
热处理后的材料硬度检测需要遵循一定的标准,以确保检测结果的准确性和可靠性。
常见的硬度检测标准包括国际上广泛应用的洛氏硬度(Rockwell Hardness)标准、巴氏硬度(Brinell Hardness)标准和维氏硬度(Vickers Hardness)标准等。
这些标准都有相应的检测方法和设备,用于评定材料的硬度值。
2. 硬度检测的方法。
硬度检测的方法根据不同的标准和要求而有所不同。
洛氏硬度检测主要通过在材料表面施加一定载荷,然后测量材料表面的残留印痕深度来确定硬度值。
巴氏硬度检测则是通过在材料表面施加一定载荷,然后测量压痕的直径来计算硬度值。
而维氏硬度检测则是通过在材料表面施加一定载荷,然后测量压痕的对角线长度来计算硬度值。
这些方法都有各自的优缺点,需要根据具体的情况选择合适的方法进行硬度检测。
3. 硬度检测的设备。
进行硬度检测需要使用相应的硬度检测设备。
常见的硬度检测设备包括硬度计、洛氏硬度计、巴氏硬度计和维氏硬度计等。
这些设备根据不同的检测方法和标准,具有不同的测量范围和精度。
在进行硬度检测时,需要根据具体的要求选择合适的设备,并严格按照设备操作说明进行操作,以确保检测结果的准确性。
4. 硬度检测的注意事项。
在进行硬度检测时,需要注意一些细节和注意事项,以确保检测结果的准确性。
首先,需要保证待测材料表面的平整度和清洁度,以免影响硬度检测的准确性。
其次,在进行硬度检测时,需要根据具体的标准和方法选择合适的载荷和时间,以确保检测结果的可靠性。
最后,需要对硬度检测设备进行定期的校准和维护,以确保设备的正常工作和检测结果的准确性。
总之,热处理硬度检测是热处理工艺中的重要环节,对材料的性能和质量有着重要的影响。
430热处理淬火硬度hrc范围

430热处理是一种常见的金属加工工艺,主要应用于不锈钢和合金钢等金属材料的热处理过程中。
这种热处理工艺可以通过对金属材料的加热和冷却过程进行控制,改变材料的物理性能和组织结构,达到增加材料硬度和耐磨性的效果。
在430热处理过程中,淬火是其中的重要环节,其结果将决定材料的硬度。
在进行430热处理淬火硬度测试时,需要根据具体材料的成分和热处理工艺参数来确定淬火硬度的范围。
以下是关于430热处理淬火硬度hrc范围的内容:1. 材料成分对430热处理淬火硬度的影响:430不锈钢是一种铬含量较高的不锈钢材料,其主要成分包括铬、镍、硅和铁等。
在进行热处理时,不同成分的含量会对材料的淬火硬度产生影响。
一般来说,铬含量越高,材料的淬火硬度也会随之增加。
在进行430热处理淬火硬度测试时,需要考虑材料的具体成分,以确定其淬火硬度范围。
2. 热处理工艺参数对430热处理淬火硬度的影响:除了材料成分外,热处理工艺参数也是决定430热处理淬火硬度范围的重要因素。
加热温度、保温时间和冷却速度等参数都会对淬火硬度产生影响。
一般来说,通过控制热处理工艺参数,可以在一定范围内调节材料的淬火硬度,以满足不同的使用要求。
3. 淬火硬度hrc范围的确定方法:在进行430热处理淬火硬度测试时,可以采用硬度测试仪进行测试,通过对不同淬火硬度测试样品进行测试,得到一组淬火硬度数据。
然后根据测试结果,确定材料的淬火硬度范围,以便在实际生产中进行参考和应用。
430热处理淬火硬度hrc范围是一个在材料加工和生产过程中非常重要的参数,它直接影响着材料的加工性能和使用寿命。
在进行430热处理淬火硬度测试和控制时,需要对材料成分和热处理工艺参数进行合理的分析和设计,以确保材料的淬火硬度满足设计要求。
在实际生产中,确定430热处理淬火硬度hrc范围的过程需要引起高度重视,因为淬火硬度的精确范围直接关系到材料的使用性能和品质。
对于不同的材料成分及热处理工艺参数,其淬火硬度的确定方法也会有所不同。
热处理调质硬度范围
热处理调质硬度范围
热处理调质硬度范围取决于所使用的热处理工艺和钢材的成分。
一般来说,热处理调质可以使钢材达到45-65 HRC(硬度Rockwell C)的范围。
具体的硬度取决于所需的强度和耐磨性
等特性,不同的应用可能需要不同的硬度范围。
热处理调质硬度范围是指在钢材经过热处理后,所达到的硬度的范围。
具体的硬度范围取决于钢材的成分、形状和热处理工艺等因素。
一般来说,调质是通过加热钢材至固定温度,保温一段时间,然后迅速冷却,最后回火来实现的。
不同的温度和时间可以获得不同的硬度范围。
常见的调质硬度范围如下:
1. 中低碳钢:通常调质硬度范围为30-55 HRC(洛氏硬度)。
2. 高碳钢:调质硬度范围为50-65 HRC(洛氏硬度)。
3. 合金钢:调质硬度范围为30-65 HRC(洛氏硬度),具体取决于合金元素的含量和种类。
4. 不锈钢:通常调质硬度范围为25-45 HRC(洛氏硬度)。
需要注意的是,硬度范围只是一种参考值,具体的硬度取决于热处理工艺的参数和正确性。
同时,调质后的钢材也可能存在硬度分布不均匀的情况,这需要通过适当的热处理工艺来解决。
热处理zl104硬度
热处理zl104硬度
ZL104铝合金是一种高强度铝合金材料,其硬度较高,通常需要进行热处理来达到所需的硬度。
热处理后的ZL104硬度取决于多种因素,包括热处理工艺、合金成分、热处理前的状态等。
根据不同的热处理规范,ZL104铝合金的硬度范围可能会有所不同。
一般来说,ZL104铝合金的热处理硬度范围为HB≥65(5/250/30),相当于HRC38-43左右。
其中,HB表示布氏硬度,HRC表示洛氏硬度。
需要注意的是,ZL104铝合金的硬度也会受到其他因素的影响,如合金的化学成分、热处理前的加工状态、热处理时的温度和时间等。
因此,在实际应用中,需要根据具体情况进行热处理工艺的调整和优化,以达到所需的硬度和性能。
h13模具钢 热处理 硬度
h13模具钢热处理硬度
H13模具钢经过热处理后的硬度取决于其处理规范,包括淬火和回火。
通常,H13模具钢经过淬火处理后,硬度可以达到HRC56-58。
而经过回火处理后,硬度则可以降低到HRC47-49。
如果需要进行更高硬度的处理,可以考虑进行二次回火,其硬度可以达到HRC47-49。
此外,H13模具钢的硬度还与其制造工艺和热处理工艺有关。
例如,经过氮化处理后,其硬度可以提高到HRC50-54。
而在退火状态下,其硬度约为HB245-205。
总体来说,H13模具钢是一种具有优良热稳定性和抗热疲劳性的热作模具钢,适用于制造需要承受较大冲击和摩擦的模具,如锻模、热挤压模和精锻模等。
在选择合适的硬度时,需要根据具体的使用要求和工艺条件来决定。
skd11的热处理工艺及硬度参数
skd11的热处理工艺及硬度参数摘要:一、SKD11钢的基本特性二、SKD11钢的热处理工艺1.软性退火2.淬火处理3.回火处理4.深冷处理三、SKD11钢的硬度参数1.常规热处理硬度2.深冷处理后的硬度正文:SKD11是一种高耐磨性、高韧性的通用冷作模具钢,日本JIS标准钢号,日立金属Hitachi牌号(SLD)。
SKD11钢质纯净,具有淬透性好、淬火变形量小的良好淬硬性。
该钢经球化退火软化处理,可加工性良好,碳化物颗粒细小均匀。
因为有化元素钼、钒的特殊加入,无须担心淬火开裂。
SKD11钢的热处理工艺主要包括软性退火、淬火处理、回火处理和深冷处理。
1.软性退火:目的是降低钢的硬度,提高塑性,改善加工性能。
软性退火温度一般控制在Ac1以下,保温时间根据实际需要调整。
2.淬火处理:将软化处理后的SKD11钢加热至淬火温度(一般为1020-1060℃),保温一段时间后,迅速冷却至室温,以获得高硬度的马氏体组织。
3.回火处理:淬火后,将SKD11钢重新加热至适当温度(一般为500-600℃),保温一段时间,然后冷却至室温。
回火处理的目的是消除淬火应力,稳定尺寸,提高钢的韧性。
4.深冷处理:为了获得更高的硬度和尺寸稳定性,模具在淬火后立即进行深冷处理,将温度降至-70至-80℃,保持3-4小时,然后再进行回火处理。
SKD11钢的热处理后硬度一般在50-60HRC之间。
需要注意的是,形状复杂和尺寸变化较大的零件,在深冷处理过程中有开裂的危险。
总之,SKD11钢经过合适的热处理工艺后,具有良好的耐磨性和韧性,广泛应用于制作高精度、长寿命的冷作模具和热固成型塑料模具。
产品常用钢材热处理硬度的一般要求
HB180~220
4. 进行表面淬火的硬度要求,可按表 1 相同钢号的淬火硬度高 2~3 个 HRC,但最高硬度不应大于 HRC62 (有特殊要求者除外)。
5. 表面淬火的深度,一般为 1~5mm。齿轮的轮齿表面淬火深度按表 2 的规定。
表2
齿轮模数 Mn ≤8 >8~20 >20~50
淬火深度 mm 1~2 2~4
2) 来图所提的要求与表 1 中相应的要求相似,但其硬度上、下限偏差在 20 个 HB 或 2 个 HRC 以内时。
表1
热处理后的硬度
钢号
正火
调质
淬火
渗碳
1Cr13
HB
HB
HRC
217~255
HRC
1Cr18Ni9
HB143~170
1Cr18Ni9Ti
HB143~170
2Cr13
229~269
3Cr13
55~60
217~269 241~285 40~48
179~229 229~269 38~45
毛胚表面淬火 HRC35~42
163~207 187~229 32~40
毛胚表面淬火 HRC30~38
170~217 217~255 40~48
187~229 229~269 42~50
163~207 207~241 40~48
197~241 207~255 35~42
35CrMo
207~255 229~269 38~45
35Mn
170~217 197~241 35~42
35Mn2
170~217 207~241 35~42
35SiMn
187~229 217~255 35~42
40Cr