
ZGM型磨煤机液压油加载系统压力异常波动处理_马旭峰
7 月 3 日 13:39 分 比 例 溢 流 阀 开 度 89.45%,加载油压从 13.58 MPa 一分钟内跌 到 13.15 MPa,到 13:45 分在 12.27 MPa 稳 住 。 7 月 6 日 20:41 分 比 例 溢 流 阀 开 度 89.21%,加载油压从 13.69 MPa 一分钟内跌 到 13.23 MPa,到 21:03 分在 10.23 MPa 稳 住。在此之前运行 12 小时均正常。两次情况 非常相似,即在油压跌幅 0.4MPa 的同时,比 例溢流阀开度到 100%,相当于没有油循环 通路,打闷泵,仍然油压下降,说明存在回油
【关键词】磨煤机 液压油加载系统压 力 异常波动
1.ZGM95N 磨煤机及液压加载系统简 介
浙 江 浙 能 长 兴 发 电 有 限 公 司 (4 × 300MW),制粉系统选用北京电力设备总厂 生产的 ZGM95N 型中速辊盘式磨煤机,其碾 磨部分是由转动的磨盘和三个沿磨盘滚动且 可自转的磨辊组成。由高压油泵站、油管路、 液动换向阀、加载油缸、蓄能器等部件组成的 液压加载系统通过静定的三点系统,将碾磨 力均匀作用在三个磨辊上。其变加载模式是 由相应给煤量的 4~20mA 电流信号,控制比 例溢流阀压力大小,变更蓄能器和油缸的油 压,从而实现加载力的变化。因最低出力较 低, 在低负荷运行时对锅炉的冲击比较小,增 强了机组在变负荷时对电网的动态响应能 力,提高了机组的调峰性能。同时,变加载磨 煤机的自动化水平较高,可以零负荷启动,降 低了电动机的启动力矩。与定加载运行方式 相比大大降低了磨煤机的电耗以及磨辊等耐 磨件的耐磨寿命。可以说液压加载系统是 ZGM95N 磨煤机具有相当技术含量和关键 作用的设备组件,其安全运行意义重大。
2009.6CHห้องสมุดไป่ตู้NA EQUIPMENT 193
考虑旁路不严,但在此前只启动液压油系统 时都能到非常高的压力,而且持续时间能超 过一小时,可以说明手动旁路切换阀及油泵 都不存在问题。全关关断阀,油压不下降,全 开关断阀,油压至零。证明关断阀作用完好。 由于整个油系统的主要部件是高度集成的模 块,在同类模块中存在间隙泄漏的情况也很 多见。但整体模块的调换仍然不能解决这一 问题。可见单纯、片面地考虑问题必然使解决 故障陷入僵局。跳出这一怪圈需要选择新的 思路 -- 模拟式比例溢流阀调节特性不好的 区域内,由于负荷突变影响多个油系统元件 组合动作成为产生这一综合性故障的直接原 因 。 7 月 13 日 ,#4D 磨 吊 上 盖 换 油 泵 PFG-214/RO,并更换数字式比例溢流阀后启 动 #4D 磨煤机。液压油系统曲线查看结果表 明线形跟随非常好,缺陷圆满解决。
通路。7 月 4 日晚 20:39 分至 7 月 5 日 14:07 分,曾试投定载运行。发现持续规律性锯齿 波,幅值分别为 14MPa 和 11MPa,间隔 20 分 钟左右,缓降速升,时间比例为 19:1。
3、液压油系统压力异常波动分析及处理 3.1 液压油 #4D 磨煤机液压油系统压力出现波动的 同时油温也偏高。通过冷却器的回油主要是 比例溢流阀回油,其次是通过磨辊调速阀的 回油。这些阀门通流部分的节流损耗,造成加 载油压缓降、油温渐次升高的例子也不鲜见。 对此类问题的处理手段主要考虑加强冷却, 比如清理冷却器、拆温控阀膜片使冷却水直 通,同时通过手动切换阀使油走旁路,等液压 油降温后加载油压即可恢复正常。然而 #4D 磨煤机液压油站冷却水温控阀拆除更换不锈 钢管后,试压 17MPa,比例溢流阀线性正常, 但正常运行十几小时后压力波动情况再次出 现。抗磨液压油采用 YB-N46,油液经过过滤 精度≤10μm 的过滤机过滤,油液清洁度达 到 NAS1638 标准八级。油质不达标将造成压 力波动、比例溢流阀工作不正常及损坏油泵。 该磨 5 月份大修结束,液压油站更换新油,工 作温度长期保持在 20~60℃范围内,不应有特 别大的油质问题。 3.2 运行方式 液压油压力出现波动均发生在加载负荷 较高的情况下,而定载运行更出现持续规律 性锯齿波,这在 ATOS 油系统使用历史中尚 属首例。为进一步明确发生原因,确定相关诱 因,在 7 月 9 日 #4D 磨从 3:00 开始定加载 13MPa,30T/h 煤量运行。16:42 液压油压力再 次出现频繁波动,从 15MPa 下滑至 10.7MPa 后快速上升至 13.7MPa。试验说明,液压油高 油压定载运行确实易出现持续规律性锯齿 波。 3.3 逐步排查阀站部件及解决问题 一般而言,油系统的异常回油通路通常
4.结语 由于模拟式比例溢流阀运行时间长后通 流孔变大,往往出现如油压不稳等异常状况, 而磨煤机油泵只在工况急剧下降时才予以更 换,抢修时间紧,强度大。尤其是一期油泵,更 换时需全部换油,存在一定难度,因此有必要 采取计划性更换油泵的手段。同时,建立磨煤 机油系统检修台帐以明确设备的健康水平; 模拟式比例溢流阀改换数字式以提高油压跟 随的线性;尽量避免高油压定载运行等合理 选择保养维护及运行方式,可大幅度延长磨 煤机液压油系统的使用寿命,同时为磨煤机 安全运行提供了可靠的保证。 作者简介:马旭峰(1977-),男,浙江富阳 人,工程师,长期从事发电企业锅炉设备检修 技术管理工作。 (作者单位:浙江浙能长兴发电有限公司)
T ECHNOLOGY 科技纵横
ZGM 型磨煤机液压油加载系统压力 异常波动处理
文 / 马旭峰
【摘 要】ZGM95N 磨煤机碾磨力由液 压加载系统产生。加载系统故障直接影响到 煤粉研磨效率及磨煤机出力,是至关重要的 设备组成部分。本文通过对一起液压油系统 压力异常波动原因的排查分析及实际处理, 归纳总结出一套行之有效的处理方法。
磨煤机液压油系统压力异常原因及解决方法
磨煤机液压系统压力异常原因及解决方法一概述1.1磨煤机工作原理:我公司磨煤机是由北京电力设备总厂生产的中速磨煤机ZGM113G磨煤机,是一种中速辊盘式磨煤机,其碾磨部分是由转动的磨环和三个沿磨环滚动的固定且可自转的磨辊组成。
需研磨的原煤从磨煤机的中央落煤管落到磨环上,旋转磨环借助于离心力将原煤运动至碾磨滚道上,通过磨辊进行碾磨。
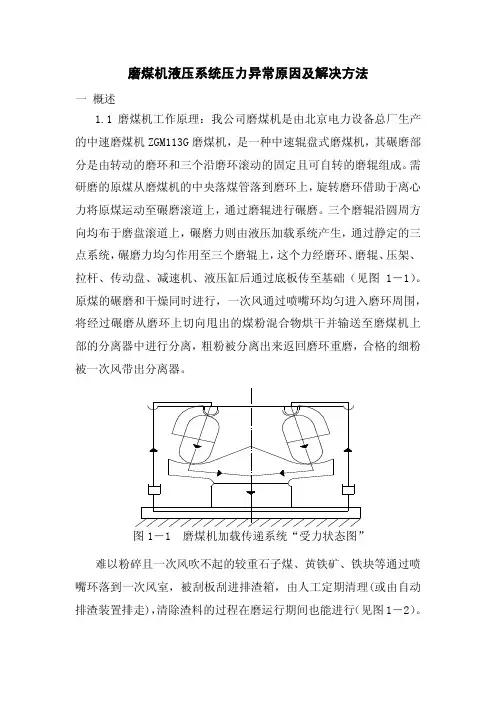
三个磨辊沿圆周方向均布于磨盘滚道上,碾磨力则由液压加载系统产生,通过静定的三点系统,碾磨力均匀作用至三个磨辊上,这个力经磨环、磨辊、压架、拉杆、传动盘、减速机、液压缸后通过底板传至基础(见图1―1)。
原煤的碾磨和干燥同时进行,一次风通过喷嘴环均匀进入磨环周围,将经过碾磨从磨环上切向甩出的煤粉混合物烘干并输送至磨煤机上部的分离器中进行分离,粗粉被分离出来返回磨环重磨,合格的细粉被一次风带出分离器。
图1―1 磨煤机加载传递系统“受力状态图”难以粉碎且一次风吹不起的较重石子煤、黄铁矿、铁块等通过喷嘴环落到一次风室,被刮板刮进排渣箱,由人工定期清理(或由自动排渣装置排走),清除渣料的过程在磨运行期间也能进行(见图1―2)。
图1―2 磨煤机工作示意图1.2 液压油站工作原理:磨煤机液压变加载系统是磨煤机的重要组成部分,由高压油泵站、油管路、加载油缸、蓄能器等部件组成。
其功能如下:液压系统为磨辊提供随负荷而变化的碾磨压力,其大小由比例溢流阀根据负荷变化的指令信号来控制液压系统的压力来实现。
高压油泵站安装在靠近磨煤机的基础上,加载油缸和蓄能器安装在磨煤机上,三个带蓄能器的油缸由高压油泵站提供动力。
高压油泵站用管道连接到加载油缸上,连接管道采用1Cr18Ni9Ti无缝钢管。
油箱容积800L,第一次加油量约700L。
采用L-HM46抗磨液压油,油液从空气滤清器加入,并需经过过滤精度≤10μm的过滤机过滤。
在高压油系统设备和管路全部安装完后,高压油系统必须打油循环,当高压油系统油液清洁度达到NAS1638标准八级时,高压油系统方可投入运行。
ZGM95G型磨煤机加载液压油系统维护工艺
圆柱棒无反应 ,且听不到明显的声音 ,则判断电磁 阀堵塞 或 动作 不到位 。这 时只能 清洗 电磁 阀 ,阀芯
磨损严 重 时要更 换 电磁 阀 。其 中 ,电磁 阀堵 塞不 会
使 油压 降低 , 它会使 油站 不能在升 降磨辊 之 间切 换 , 但 电磁 阀不 到位 会使供 油压 力 因泄油 而 降低 。
此 高压 油站 所用 的 电磁 阀都 是滑 阀 ,它们 靠 阀
力。加载油缸系统 中的电磁阀都具有记忆功能 ,即
电磁 阀通 电动作 后 会保持 工 作状态 , 除非 电磁 阀反
向通 电改变 其 阀位 。
2 系统常 见缺 陷原 因分析 和处理
2 1 高压 油站 加载压 力建 立不起 来 .
型) 载液压 油系 统经常 出现故障 ,造成停 磨 、倒磨 加 频繁 ,严 重威胁 机组 的安全 、稳定 、经 济运行 。 由 于设 备生 产厂 家所 提供 的资料 有 限 ,因此对加 载液 压 油系统 出现 的缺陷 ,排查 难度很 大 。检修人 员通
过 不断 的试 验 、排查 和摸索 ,从 中得 到 了一些宝 贵
9一
第l 2卷 (00年第 8期 ) 21
电 力 安 全 技 术 2 14 泵 出 口滤 网堵 塞 ..
J
阀 7 2 来控 制液 动换 向阀 动作油 缸 的油压 ;溢流 .用
阀 7 3用 来控 制定 加载压 力 ;溢 流 阀 8用来 控制供 . 油 主管 的最高压 力 ,它 起 一个安 全 阀 的作 用 。 以上 溢 流阀都 是手动 调压 的 ,而 比例 溢流 阀 l 6是一个 先
l 系统介绍
流量控制阀
.
71 .
压力 送器
液动换 向阀
磨煤机加载油压加不上去应如何判断处理

磨煤机加载油压加不上去应如何判断处理?磨煤机的磨辊的提升和下降都是靠高压油来提供动力的,磨煤机的液压油系统比较复杂,造成磨煤机加载油压加不上去的原因很多,为了便于区分问题,首先,让油泵运行起来,然后关闭比例溢流阀前的手动截止阀,观察液压油站的第一块总压力表的读数,这时根据不同压力表读数进行不同的分析。
一、.总压力表的读数较小(远小于17Mpa),磨煤机加载油压肯定加不上去。
造成上述现象的原因一般如下:1.油泵系统有问题。
2. 油站内的手动换向阀有问题。
3. 油站内的机械溢流阀有问题。
上述问题为其他专业负责,需进行相应的检修或调整。
二、.总压力表的读数较大(为17Mpa左右),磨煤机加载油压加不上去。
此时应打开比例溢流阀前的手动截止阀,进行进一步的检查、判断。
如磨煤机加载油压还不跟随指令,造成该现象的原因一般如下:1. 比例溢流阀阀芯问题,需机务处理。
2. 如排除比例溢流阀阀芯问题,则可能为热控问题。
应进行如下检查:a. 比例溢流阀的24V电源是否有问题。
有问题处理电源问题或更换电源。
b. 比例溢流阀的指令信号是否有问题。
有问题处理指令信号问题。
c. 如上述两条都无问题,一般需要进行比例溢流阀更换或重新调整,比例溢流阀更换后也需要调整。
三、比例溢流阀调整的方法:首先,给定比例溢流阀指令信号4mA,调整比例溢流阀的零点电位器,使比例溢流阀油压表(盘上最后块表)指示7Mpa左右。
其次,给定比例溢流阀指令信号20mA,调整比例溢流阀的量程电位器,使比例溢流阀油压表(盘上第二块表)指示17Mpa左右。
最后,因为调零点、满量程互相影响,需再调零点,满量程直至零点为7Mpa左右,满量程为17Mpa左右。
换阀后调整步骤:1.启泵;2.关闭手动截止阀;第一块总压力表的读数应为17Mpa以上3.打开手动截止阀;指令给到20 mA第一块总压力表的读数应为17Mpa以上,否则调比例溢流阀的机械零点(阀体上的右侧大螺丝)4.给定比例溢流阀指令信号4mA,调整比例溢流阀的零点电位器,(右1电位器 T 调死区顺时针是小,)使比例溢流阀油压表(盘上最后一块表)指示7Mpa左右。
ZGM113G磨煤机加载油站一般事故处理

•
•
在定加载的情况下压力也不正常(变 小或者无压力),且上面几种情 况都正常 • 油泵磨损造成,需更换新泵,原因是由于长
时间运行及油站中有杂质颗粒在高速运行 过程中对油泵造成了磨损; • 泵出口的过滤器滤芯长时间没有进行更换, 滤芯已经严重堵塞,造成压力不足; • 泵出口的软管管路磨损有泄漏,造成压力 有部分损失,可以将油泵拆出后检查泵出 口的管路是否正常
• •
高压油站油温高,冷却水没起作用,长 期运行会造成磨损加快
• 可以将冷却水投入的温度(一般为60度)设低点,
• • • •
由于是高压运行,油站温度会很高; 请确认冷却水电磁阀是否安装在回水管路上,有 可能电建在安装时会忽略这个问题; 冷却水的压力和流量不够,造成冷却效果不是很 好; 冷却水电磁阀有杂质卡死,可以将电磁阀拆开进 行清洗; 假如冷却效果还不是很好,可以建议将冷却水电 磁阀更换成直通球阀.
在我们面向的左位),手柄在右位此时系统 处于自循环状态,压力表无压力显示; • 此时可通过中控或者就地发降磨辊及定加 载两个指令,此只为确定油站电磁阀的具 体位置(油站中的电磁阀为三位四通,有三 个位置),选择定加载方式来确定.
发现压力表表1,表2和表3都有压力
• 只需要重新发定加载或者变加载指令确定
ZGM113G磨煤机加载油站一般事故处理
压力表
• • • • • •
表1—系统安全压力(10.1) 表2—定加载压力(10.5) 表3—变加载压力(10.4) 表4—控制油压力(10.3) 表5—磨辊提升压力(10.2) 表6—回油压力(21)
起动油泵后发现压力表上都无压力 (原来正常)
• 请确认手动阀的手动把柄在工作位置(即
定变方式即可.由于电磁阀为三个位置,同时 指令延时不一致造成运行人员操作时会出 现这种故障(变加载指令需要脉冲信号30秒 以上,其它指令5秒即可).
ZGM113N型磨煤机用液压系统故障原因分析及对策

ZGM113N型磨煤机用液压系统故障原因华能沁北发电有限责任公司河南省济源市459000摘要:本文主要对QB厂一期机组ZGM113N型磨煤机用液压系统原理进行论述,对磨煤机运行中液压系统常见故障原因进行分析,提出相应解决办法,为其他同类型设备提供借鉴。
关键词:ZGM113N型磨煤机、液压系统、故障、原因1.2.引言ZGM113N型磨煤机液压变加载系统是磨煤机的重要组成部分。
作为磨煤机运行碾磨力的提供者,液压加载系统运行的稳定性关乎磨煤机的安全经济运行。
液压加载系统靠近磨煤机,运行环境较差,长期运行中由于设备老化、油质下降、磨煤机振动等原因易发生故障,严重影响磨煤机的备用、运行,因此分析故障发生的具体原因,采取针对性的措施,对于制粉系统的安全经济运行具有重要意义。
1.2.设备概况QB厂一期600MW超临界机组采用冷一次风正压直吹式制粉系统,每台锅炉配置6台北京电力设备总厂生产的ZGM113N型中速辊式磨煤机,配套的液压油系统为伊顿威格士液压(上海)有限公司生产的变加载液压油系统。
液压油系统的主要功能是在磨煤机启动、停止过程中为磨辊升降提供动力,在磨煤机运行过程中为磨辊提供合适的加载压力,同时设计有定加载运行方式,为变加载运行方式提供备用功能,提高液压油系统的可靠性。
1.2.液压系统工作原理ZGM113 磨煤机是一种中速辊式磨煤机,研磨部分是由转动的磨环和三个沿磨环滚动的固定且可自转的磨辊组成。
原煤从磨的中央落煤管落到磨环上,在离心力作用下将原煤运动至研磨滚道上,通过磨辊进行研磨。
三个磨辊沿圆周方向均布于磨盘滚道上,研磨力由液压加载系统产生,通过静定的三点系统,研磨力均匀作用至三个磨辊上,这个力是经磨环、磨辊、压架、拉杆、传动盘、减速机、液压缸后通过底板传至基础。
图1:磨煤机液压系统力传递简化示意图ZGM113G磨煤机液压油系统为变加载系统,这种系统的液压碾磨力是可调的,在不同工况下可调节到相应的最佳碾磨力,这是通过改变比例溢流阀电流信号的输入来进行调节,当煤质发生变化或负荷快速变化时,碾磨力可以快速调节,液压加载磨煤机有更好的运行条件。
ZGM95Q磨煤机液压加载系统原理分析及故障研究
ZGM95Q磨煤机液压加载系统原理分析及故障研究作者:吴伟来源:《科技与创新》2014年第18期摘要:ZGM95Q磨煤机液压加载系统是当前磨煤机中最有技术含量、能起到关键作用的设备组成部分,它的运用对实现安全、可靠运行意义重大。
分析了ZGM95Q磨煤机液压加载系统的组成、工作原理和工作模式,针对磨煤机液压加载系统运行中出现的故障进行研究,并提出了解决方法。
关键词:磨煤机;液压加载系统;电磁换向阀;比例溢流阀中图分类号:TK223.25 文献标识码:A 文章编号:2095-6835(2014)18-0040-02随着ZGM95Q磨煤机液压加载系统的广泛运用,企业对液压加载系统故障诊断和维修人才的需求越来越迫切。
液压系统的保养、维修已经成为了磨煤机安全、可靠运行,企业生产安全、稳定,企业发展和提高经济效益的必要条件。
因此,对ZGM95Q磨煤机液压加载系统的原理分析和故障研究具有必要性和紧迫性。
1 ZGM95Q磨煤机工作原理图1 ZGM95Q磨煤机液压加载系统原理图ZGM95Q磨煤机是一种中速MPS磨煤机,其碾磨部分是由减速机带动的磨盘和3个沿磨盘滚动的且固定在压架上可自转的磨辊装置组成。
原煤经给煤机从磨煤机的落煤管落到磨盘上,旋转磨盘借助离心力的作用将原煤推至碾磨滚道上,通过磨辊碾磨。
3个磨辊沿圆周方向分布于磨盘滚道上,碾磨力则由液压加载系统产生。
图1所示的液压加载系统是ZGM95Q磨煤机的重要组成部分,该系统主要由液压加载油泵、三通切换阀、双筒滤油器、单向阀、手动换向阀组、定变加载电磁换向阀组、控制油电磁换向阀组、升降辊电磁换向阀组、比例溢流阀组、冷却器温控阀、冷却器、液控阀、液压油缸、蓄能器、主溢流阀、升磨辊压力溢流阀、降磨辊压力溢流阀、液控阀压力溢流阀、M1—M5压力表和油箱、管路等部件组成。
液压系统为磨辊提供了随给煤量而变化的加载压力——在磨煤机正常运行时,加载压力是由比例溢流阀根据给煤量变化的指令信号实现的,加载压力再通过3只加载油缸、加载杆和压架系统均匀作用至3个磨辊上。
ZGM133磨煤机液压油站油温异常升高的原因及举措
柬工案捷术
工 业 技 术
Z GM1 3 3磨煤机 液压油站油温 异常 升高
的原 因及 举措
时 均 宏
( 华电国际十里泉 电厂 , 山东 枣庄 2 7 7 0 0 0)
摘
-
要:近 年来建设投 产的 1 0 0 0 M W 火力煤机作为制粉设备 ,这种磨煤机适应变 负荷 能力强 ,噪音小等优点 。
0 引言
近年来建设 投产的 1 0 0 0 MW 火力发 电机组基 本都采用 了 ZGM1 3 3
型磨煤机作 为制粉设备 ,这种磨煤机 适应 变负荷能力强 ,噪音小等优 点 。为确保磨煤机 的出力和运行稳定 ,它的液压加载油站运行 状况显 得尤为重要 , 由于液压加载油压力处 于变加载状态 ,并且压 力必须保 持在 3 . 5 — 1 5 MP a ,因此压力油 很容易发 热使得油温 升高 。油温升 高后 得不 到有 效的冷却就会使得油质快 速老化 ,如更换不及 时的话会严重 3 采 取 的措 施 影响磨煤机 的稳 定运行 ,并且对磨煤 机液压变加载系统 的密封 件造成 针对 以上分析 的原 因我们采取 如下措施 : 严 重 的次 级 危 害 。 ( 1 )充 分利用 机组负荷 峰谷切换 磨煤机 定期对 磨煤机磨 盘炭精 密封 环进 行检查 ,发现有 磨损及时进行封堵 , 有效 的防止了磨煤机热 1 磨煤机液压变加载 系统工作原理 次风的泄漏。 磨煤机 液压 变加载系统是磨煤 机的重要组成部分 ,由液压泵站 、 ( 2 )利 用机组 小修期 间重新对 磨煤机液 压变加 载系统 比例溢油 管路 、加 载油缸、蓄能器等部 件组 成 。其功能如下 :液 压系统通过改 阀进行 实验 校正。 变加载油缸 的加载压力为磨辊提供 随负荷而变化 的碾磨 力 ,其大小 由 ( 3 )对 于磨煤 机液压 变加载 系统冷却器 冷却水 进 回水 管路更换 比例溢流 阀根据负荷变化 的指 令信号来控制液压 系统的加载压力来实 为六分管 ( 只更换 2台磨 煤机 以便于比较) ,加大冷却水量 。 现 。高压泵 站安装在靠近磨煤 机的基座上 ,蓄能器直接 安装在加载油 ( 4 )剩余 的 3台磨煤机将 油冷却 器冷却 水进水 管上 的电磁 阀阀 缸上 ,油 缸下端与磨煤机基 座铰接相连 ,三个带蓄 能器的油缸 由高压 芯拆除 ,以减少节流和发热。 泵站提供 动力。高压泵站 由管 路连接到加载油缸 上,连 接管路可采用 通过以上措施 的实施 ,磨煤机液压变加载油站 的油温得到 了有效 2 0 号冷拔无缝钢管 ,管道经过酸 洗钝化处理 ,管路连接采用焊接式管 的控制 ,基本维持在 4 5 ℃左右 。这样稳定运行运行半年左 右 ,磨煤机 接头 。油箱容积 9 2 0 L,第一次加油量约 8 2 0 L 。采用 YB — N4 6抗磨液压 液 压油站油温又开 始升 高。经过检查之前 所采取的措施都很正常 ,怀 油 ,油液经过 过滤精度 ≤ 1 0 b t m 的液压滤油机 进行过滤 。当系统油 液 疑是磨煤机液压 变加载油站油泵有 问题 ,随即将油泵取 出检查 发现油 清洁度达 到 N A S 1 6 3 8 标准八级时 ,液压泵站系统方可投入运行 。 泵的 P E密封损坏 ,将其更换 后油温恢复 正常。分析原 因为之前 由于 长期 高油 温运行造成 了油泵 P E密封 的老化 ,油泵 在油箱浸于 油中 , 2 磨煤机液压油 站油温 异常升高的原 因 油泵 P E密封 损坏 后 ,压力油在 油箱 内打循 环 ,由于油 压很高产 生大 本磨煤机液压 变加载系统油泵 采用 P F G 一 2 1 4 / R O型齿轮泵 , 压 力 量 的摩擦 热引起 了油温的升 高。现在将磨煤机 液压油泵 的 P E密封重 等级 2 5 MP a ,功率 7 . 5 k W ,转速 1 4 5 0 r / m i n ,最大 流量 2 0 L / m i n ,油 泵 新更换后油箱油温一直保持在 4 5 ℃安全范围 内。 最大工作压 力 1 5 M P a 。旋转 方 向从泵轴端 看为顺时针方 向。油 泵组安 装 在油箱上盖上 ,为加载系统提供动力油源 。 4 结束语 冷却器的最大油压 和水压 1 . 2 MP a ,换热量 7 . 5 …1 5 K W, 油 和水的 在磨煤 机运行中 ,加强对 液压 系统的监测 ,例 如工 作压力、噪声 流量 5 5 . . . 1 2 5 L / m i n ,换热管为 紫铜 管。冷却器用于冷却加载 系统的回 和 振动情 况、油 温、油质 及 油液清 洁度 的监 测 ,以便 及 时发现 问题 油 ,当油箱油温升到 6 O ℃时 ,冷油器回水 电磁 阀打开 通冷却水 以冷却 和采取 相应措施 ,确保其工作 正常 。辅助系统地运行健 康情况会直接 油液 ;当油箱油温低于 5 O ℃时 ,冷油器 回水 电磁 阀关 闭停冷却水 ,冷 影 响到磨 煤机健康稳定运行 ,因此 在运行过程 中,严禁 打开油箱人孔 却水为闭式水 。 盖和 注油孔 ,严防污染物侵入 油箱。我们定期利用 高性能的滤油机进 每台1 0 0 0 M W 机组共配置五 台磨煤机 ,磨煤机投产在运 行半年后 行在 线旁 路滤 油控制 油液 清洁度 ,保持 高压 油系统 油液 清洁度 达到 磨煤机液压变加载油站油温升至 6 O ℃以上甚至达 到 8 0 ℃而降不下来 , N A S 1 6 3 8 标准八级 ,含水 量≤千分之二 ,以进一 步提高加载系统 的运 造成了油质 的严重恶化和浪费 ,不得 不重新更换新油 。经过 联系厂家 行可靠性 。 分析检查 ,主要有 以下几方面 的原 因: ( 1 )磨煤机 磨盘炭 精密封 环磨损 造成热一 次风漏 风烘烤 磨煤机 作者 简介 :时均宏 ( 1 9 7 1 一 ),男, 山东滕 州人 ,助工,研究方 向 液压油系统管路和液压油缸使得 回油温度升 高。 ( 2 )磨煤机 液压加 载油 系统 比例 溢油 阀和 液动换 向阀参数 设定 火 电厂 锅 炉
中速磨煤机液压加载系统原理及故障分析
中速磨煤机液压加载系统原理及故障分析摘要:电站锅炉制粉系统常规采用中速磨冷一次风机正压直吹设计,中速磨煤机的稳定性决定了整个制粉系统的稳定性。
而液压加载系统故障是液压加载中速磨煤机的主要故障点,做好液压加载系统的故障分析和处理是减少制粉系统故障率的关键。
在中速磨制粉系统运行中,多台磨煤机均出现磨煤机加载压力异常下降的情况现象,直接影响磨煤机的出力,威胁到燃烧的稳定。
本文结合实际运行工况,进行分析,说明了中速磨煤机液压加载系统的工作原理,同时对加载油压异常下降的原因进行了分析并提出了处理方法。
关键词:中速磨煤机液压油变加载定加载某电厂中速磨煤机液压加载系统是磨煤机的重要组成部分,主要由高压油泵、控制阀组、油管路、加载油缸、蓄能器等部件组成。
其主要功能是为中速磨煤机磨辊提供随负荷而变化的碾磨压力,其压力的大小由控制阀组中的比例溢流阀根据负荷变化的指令信号来控制液压系统的压力来实现。
一、液压加载系统工作原理1、自循环状态。
手动换向阀手柄置于右位。
油泵从油箱中吸油,油液经滤油器、手动换向阀、回到油箱。
液压加载系统处于备用状态时,采用此状态运行。
2、变加载状态。
系统发出变加载指令信号时,手动换向阀手柄置于左位,抬放磨辊电磁换向阀在右位,液动阀控制电磁阀在右位,定变切换电磁阀在右位。
油泵从油箱中吸油,油液经滤油器、手动换向阀、电磁换向阀、主油路进入加载油缸。
旁路经过定变切换电磁阀、比例溢流阀、回到油箱。
加载油缸无杆腔油经液动阀,回油至油箱。
加载压力与指令信号成正比例关系,即加载压力随给煤量的变化而改变,此状态为磨煤机正常工作状态。
3、定加载状态。
系统发出定加载运行指令信号时,手动换向阀手柄置于左位,抬放磨辊电磁换向阀在右位,液动阀控制电磁阀在右位,定变切换电磁阀在左位。
油泵从油箱中吸油,油液经滤油器、手动换向阀、电磁换向阀、主油路进入加载油缸。
旁路经过定变切换电磁阀、溢流阀,回到油箱。
加载油缸无杆腔油经液动阀,回油至油箱。
ZGM123型中速磨煤机液压油系统的常见故障分析及对策探讨
ZGM123型中速磨煤机液压油系统的常见故障分析及对策探讨发表时间:2020-11-05T15:16:17.987Z 来源:《中国电业》2020年6月第18期作者:郭晓彪[导读] 锅炉重要辅机磨煤机的安全稳定运行是保证机组正常运行的基础,尤其是液压加载系郭晓彪同煤大唐塔山第二发电有限责任公司山西大同 037003摘要:锅炉重要辅机磨煤机的安全稳定运行是保证机组正常运行的基础,尤其是液压加载系统的安全稳定运行是值得深入研究的问题。
同煤大唐塔山第二发电有限责任公司660MW机组磨煤机配备FORNY公司液压油站,本文对ZGM123型中速磨煤机的液压加载系统原理进行分析,同时对液压加载系统在运行过程中的常见故障进行了详细阐述,其中主要有液压站油压建立缓慢、系统压力波动、系统压力加不上去,液动换向阀卡涩等问题。
针对以上问题给出了相应的解决措施从而保障磨煤机的安全经济运行,使整个机组的运行状态更加稳定。
关键词:ZGM123型中速磨煤机;常见故障分析;液压系统;溢流阀 1 ZGM123型中速磨煤机的工作原理 ZGM123型中速磨煤机是一种中速辊盘式磨煤机,这种磨煤机的碾磨部分主要是由转动的磨环以及其上所安置的沿中速磨辊运动的三个磨辊装置组成。
当原煤进入磨煤机的中央部位时,由于磨环的离心作用使得原煤进入碾磨的滚道上,再通过滚道上的磨辊进行碾磨。
其中磨棍的力量是通过液压的加载系统来产生,通过压架传动至其所固定的三个磨辊装置对磨盘滚道上的原煤进行来回碾磨,实现碾磨过程的均匀。
磨煤机液压变加载系统是磨煤机的重要组成部分,由液压加载油泵、三通切换阀、双筒滤油器、定变加载电磁换向阀组、升降磨辊电磁换向阀组、液控阀开关电磁换向阀组、比例溢流阀组、液控阀、集成大阀块、加载油缸、蓄能器、冷油器、油管路、压力表、油箱等部件组成。
液压系统为磨辊提供随负荷(给煤量)而变化的碾磨压力,其大小由比例溢流阀根据负荷变化(给煤量)的指令信号来控制液压系统的压力来实现。
中速磨煤机液压油站调试方法
浅析中速磨煤机液压油站调试方法【摘要】本文主要对目前330MW及以上机组使用的中速磨煤机液压油站液压油系统压力、定加载压力、抬辊压力、定变加载压力等主要运行参数进行整定,并介绍了中速磨抬辊不同步的处理方法。
【关键词】液压油系统压力;定加载压力;抬辊压力;定、变加载压力;中速磨抬辊不同步。
一、概述:目前中速磨煤机在我公司各电厂应用广泛,液压油站是中速磨煤机的重要组成部分,中速磨煤机磨辊抬起及定、变加载均依靠液压油站来提供可靠的液压力,一旦液压油站出现故障磨煤机将失去加载力被迫停运。
随着设备运行时间增加,中速磨煤机液压油站故障率也逐步升高,在对液压油站比例溢流阀、抬辊溢流阀、加载溢流阀等阀门进行检修后往往会造成系统压力、加载压力、抬辊压力发生改变,若不能将各压力参数调试准确,将严重影响磨煤机的安全运行,为确保磨煤机安全稳定运行,建议在进行上述工作后重新对液压油站系统压力、加载压力、抬辊压力进行重新调试。
根据自身现场工作经验及与厂家技术人员交流,现将中速磨煤机液压油站调试方法总结如下:二、液压油站系统压力、定加载压力调试1、在液压油站调试前确认液压油颗粒度达到8级及以上,防止比例溢流阀及各电磁阀卡涩;油温控制在20℃~55℃之间。
由运行人员就地配合检修人员操作就地控制柜相关按钮。
2、将就地控制柜控制切换开关切换到就地控制(切换开关在就地控制柜内)。
3、关闭液压站内的安全截止阀(顺时针旋转手柄至全关位置),打开系统溢流阀(逆时针旋转手柄至全开位置),打开定加载溢流阀(逆时针旋转手柄至全开位置),抬辊溢流阀(逆时针旋转手柄至全开位置)。
4、就地启动液压油泵,查看油泵电机正反转(从电机后看风扇顺时针转为正转逆时针转为反转,若逆时针转调整接线的项序使泵正传)。
5、确认泵正转,打开定加载开关(开关在就地控制柜内),打开加载开关(开关在就地控制柜内)。
关闭定加载溢流阀(手动调节),系统溢流阀全部放开(手动调节),抬辊溢流阀全部放开(手动调节),起泵(打开控制柜上的液压油站开关),调节系统溢流阀(手动调节,顺时针旋转手柄)使系统压力调整为5Mpa,检查各液压油管路是否漏油,如漏油应立即先停泵后关闭所有电磁阀,进行检修处理。