
【CN110000467A】激光加工PCD金刚石刀具刃磨装置及方法【专利】
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910271399.X(22)申请日 2019.04.04(71)申请人 华南师范大学地址 510006 广东省广州市番禺区外环西路378号华南师范大学信息光电子科技学院(72)发明人 张庆茂 董宇坤 郭亮 (74)专利代理机构 广州容大专利代理事务所(普通合伙) 44326代理人 刘新年 潘素云(51)Int.Cl.B23K 26/00(2014.01)B23K 26/082(2014.01)
(54)发明名称激光加工PCD金刚石刀具刃磨装置及方法(57)摘要本发明公开了一种激光加工PCD金刚石刀具刃磨装置及方法,该刃磨装置包括激光器光路部分以及样品夹持部分;激光器光路部分包括依次连接的激光器、激光器外光路、振镜;样品夹持部分包括第一定位支柱、第二定位支柱、控制升降螺柱、垂直升降平台、样品底座、夹持装置外壳;其中样品底座是为特定金刚石钻头尺寸而设计,加工不同尺寸的钻头时,可以通过更换样品底座实现加工,样品底座定位于垂直升降平台之上,通过样品底座与垂直升降平台的配合,精确定位样品的位置,垂直升降平台通过螺纹与控制升降螺柱连接,控制升降螺柱与电机相连,通过电机带动控制升降螺柱的转动,实现垂直升降平台的精确升降,
从而实现加工时的升降及定位。
权利要求书1页 说明书5页 附图3页CN 110000467 A2019.07.12
CN 110000467
A1.一种激光加工PCD金刚石刀具刃磨装置,其特征在于,包括激光器光路部分以及样品夹持部分;激光器光路部分包括依次连接的激光器、激光器外光路、振镜;激光器出射脉宽在皮秒或飞秒级的脉冲激光,激光器外光路将激光器出射激光调整为平行光,并分散激光能量密度,保护光路后面的光学元件,振镜包括内部的反射镜和出光处的聚焦镜头,通过内部的反射镜的转动,激光在焦点平面的扫描,实现加工不同部位,通过聚焦镜头聚焦激光,使激光的能量集中在某一点,并实现摆动在不同位置时,焦点始终处于同一平面;样品夹持部分包括第一定位支柱、第二定位支柱、控制升降螺柱、垂直升降平台、样品底座、夹持装置外壳;垂直升降平台中间设置有与样品底座相配合的定位槽,样品底座置于定位槽内,定位槽的旁边设置有半圆形,方便样品底座的取放;夹持装置外壳包括垂直相交的两平面,垂直升降平台置于其中一平面上方,另一平面面向垂直升降平台的边缘围有挡板形成一腔体;第一定位支柱、第二定位支柱通过孔贯穿垂直升降平台,两端通过孔分别与夹持装置外壳的一平面及另一平米上的挡板相连;控制升降螺柱通过螺纹孔贯穿垂直升降平台,两端通过孔分别与夹持装置外壳的一平面及另一平米上的挡板相连;控制升降螺柱置于第一定位支柱和第二定位支柱中间。2.根据权利要求1所述的激光加工PCD金刚石刀具刃磨装置,其特征在于,所述激光器为皮秒或飞秒激光器。3.一种激光加工PCD金刚石刀具刃磨方法,应用于权利要求1-2所述的刃磨装置,其特征在于,包括如下步骤:步骤S01:将垂直升降平台放置于夹持装置外壳对应位置,并使需要配合的孔保持同轴;步骤S02:将第一定位支柱、第二定位支柱从夹持装置外壳上方的孔处插入,并且通过垂直升降平台的对应孔,并加以固定;步骤S03:将控制升降螺柱从夹持装置外壳上方插入,并与垂直升降平台螺纹啮合;将控制升降螺柱与外部电机相连,从而控制其旋转;步骤S04:将样品底座放置于垂直升降平台的相应位置;步骤S05:将样品放入样品底座的相应位置;步骤S06:开启激光器,通过控制激光扫描与电动机转动,
实现PCD金刚石钻头的刃磨。权 利 要 求 书1/1页
2CN 110000467 A
金刚石材料简介

金刚石材料
基本概念:金刚石就是我们常说的钻石(钻石是它的俗称),它是一种由纯
碳组成的矿物。金刚石的化学式 NC----N个C,金刚石是原子晶体,一块金刚
石是一个巨分子,N个C的聚合体.只能用它的结构式表示.
代表材料:天然单晶金刚石,人造单晶金刚石,人造聚金刚石,CVD金刚石膜
1、 天然单晶金刚石
天然单晶金刚石是一种各向异性的单晶体。硬度达HV9000-10000,是自
然界中最硬的物质。这种材料耐磨性极好,制成刀具在切削中可长时间保持尺
寸的稳定,故而有很长的刀具寿命。 天然金刚石刀具刃口可以加工到极其锋
利。可用于制作眼科和神经外科手术刀;可用于加工隐形眼镜的曲面;可用于 金刚石手术刀
切割光导玻璃纤维;用于加工黄金、白金首饰的花纹;最重要的用途在于高速超精加工有色金属及其合金。如铝、黄金、巴氏合金、铍铜、紫铜等。 用天然金刚石制作的超精加工刀具其刀尖圆弧部分在400倍显微镜下观察无缺陷,用于加工铝合金多面体反射镜、无氧铜激光反射镜、陀螺仪、录像机磁鼓等。表现粗糙度可达到Ra(0.01-0.025)μm。
天然金刚石材料韧性很差,抗弯强度很低,仅为(0.2-0.5)Gpa。热稳定性差,温度达到700℃-800℃时就会失去硬度。温度再高就会碳化。另外,它与铁的亲和力很强,一般不适于加工钢铁。
2、 人造单晶金刚石
人造单晶金刚石作为刀具材料,市场上能买到的目前有戴比尔斯(DE-BEERS)
生产的工业级单晶金刚石材料。这种材料硬度略逊于天然金刚石。其它性能都与
天然金刚石不相上下。由于经过人工制造,其解理方向和尺寸变得可控和统一。 人造单晶金刚石刀具
随着高温高压技术的发展,人造单晶金刚石最大尺寸已经可以做到8mm。由于这种材料有相对较好的一致性和较低的价格,所以受到广泛的注意。作为替代天然金刚石的新材料,人造单晶金刚石的应用将会有大的发展。
3、 人造聚晶金刚石
金刚石刀具的焊接技术
前端的金刚石如何与后部的金属柄焊接,其焊接材料又是哪种材料
本篇文章来源于 “中国金属加工在线” 转载请以链接形式注明出处 网址:/zhidao/q/q32.htm
楼层: 1金刚石与后部金属柄的焊接通常是用火焰钎焊焊接的,其焊接材料采用铜基钎料,牌号可用HL105(型号BCu58ZnMn),钎剂可用硼砂或硼砂与硼酸的混合物.也许还有个事项得说明一下,就是最普遍的方法是采用气焊的方法.
回答者:beizhangnx - 操作员 1级 - 提交时间:2008-4-24 10:25:00
--------------------------------------------------------------------------------
楼层: 2保护气体钎焊金刚石所用钎料为银铜钛合金,合金银、铜、钛的成份比例分别为
68.8%、26.7%和4.5%。保护气体为氩(95%)与氢(5%)的混合气体。焊接在如图3所示的半开放式腔体进行。钎焊工艺过程如下:
(1)充分清除金刚石和金属基体表面上的氧化物;
(2)在保护气氛加热基体及钎料,直至钎料熔化并均匀散布于基体的指定位置,然后冷却;
(3)在基体的正确部位放置需焊接的金刚石,充入保护气体后重新加热至钎料熔化温度,再缓慢冷却至室温。采用钎焊法装卡金刚石刀头具有以下优点:焊接强度高,焊接面的剪切强度可达340MPa,可将重量仅为0.02克拉的金刚石刀头牢固地焊接在刀杆上;可在钎焊后对金刚石刀头再进行精磨,以保证刀具几何角度的加工精度;可使刀具前刀面高于刀杆,从而保证切屑排出顺畅,使切削过程及工件表面质量更加稳定可靠;可大幅度提高金刚石刀具的系统刚性。
本篇文章来源于 “中国金属加工在线” 转载请以链接形式注明出处 网址:/zhidao/q/q32.htm
硬质合金的焊接工艺现状与展望
作者:佚名 文章来源:网上搜集 点击数:359 更新时间:2008-1-5 19:21:50
精密与特种加工技术自考复习资料
一、 名词解释
1、 极性效应
在电火花加工中,把由于正负极性接法不同而蚀除速度不同的现象叫极性效应。
2、 线性电解液
如NaCl电解液,其电流效率接近100%的常数,加工速度vL和与电流密度i的曲线通过原点的直线(vL=ηωi),生产率高,但存在杂散腐蚀,加工精度差。
3、 平衡间隙 (电解加工中)
当电解加工一段时间后,工件的溶解速度vL和阴极的进给速度v相等,加工过程达到动态平衡,此时的加工间隙为间隙△b。
4、 快速成形技术
是一种基于离散堆积成形原理的新型成型技术,材料在计算机控制下逐渐累加成形,零件是逐渐生长出来的,属于“增材法”。
5、 激光束模式
激光束经聚焦后光斑内光强的分布形式。
6、 电极相对损耗(电火花加工中)
工具电极体积相对损耗用电极损耗速度Ve与工件电极Vw之比的百分数,既
θ=Ve/Vw×100%。
7、 混气电解加工
在气液混合器中将一定压力的气体与电解液混合成含无数小气泡的混合液再进入间隙进行加工的方法,可改善电解液性能,提高复制精度。
8、 晶体的解理现象
指晶体受到定向的机械力的作用时,可以沿平行于某个平面平整地劈开的现象。
9、 非线性电解液
如NaClO3、NaNO3电解液,其电流效率不是常数,V~I曲线为不通过原点的曲线。当电流密度I小于切断电流密度Ia时,加工速度为零,加工精度高,没有杂散腐蚀,加工生产率低。
10、 复合加工
把两种特种加工方法复合在一起,或者两种特种加工方法和常规机械加工方法复合在一起使之相辅相成,例如电解电火花加工、电解电火花磨削等。
11、 极间介质消电离
电火花加工中当脉冲电压结束时,放电通道中的带电粒子复合为中性粒子,恢复本次放电通道处间隙介质的绝缘强度,以免总在同一处放电。
12、 超声波加工
利用工具端面作超声频振动,通过磨料悬浮液加工脆性材料的一种成型方法。
金刚石刀具用途
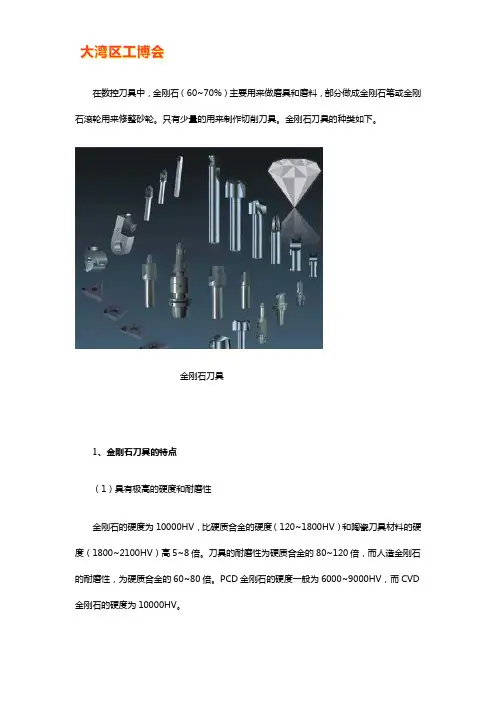
在数控刀具中,金刚石(60~70%)主要用来做磨具和磨料,部分做成金刚石笔或金刚石滚轮用来修整砂轮。只有少量的用来制作切削刀具。金刚石刀具的种类如下。
金刚石刀具
1、金刚石刀具的特点
(1)具有极高的硬度和耐磨性
金刚石的硬度为10000HV,比硬质合金的硬度(120~1800HV)和陶瓷刀具材料的硬度(1800~2100HV)高5~8倍。刀具的耐磨性为硬质合金的80~120倍,而人造金刚石的耐磨性,为硬质合金的60~80倍。PCD金刚石的硬度一般为6000~9000HV,而CVD金刚石的硬度为10000HV。
(2)有较低的摩擦系数
普通硬质合金对金属的摩擦系数为0.3~0.3,金刚石对有色金属的摩擦系数为0.1~0.3.低的摩擦系数在铣削加工中能降低切削力和切削热,减少刀具的磨损。
(3)切削刃十分锋利
因为金刚石刀具硬度极高,又经过精心的刃磨与研磨,不仅让刀具的表面粗糙度值很低,刀刃的钝面半径可达0.1~0.5μm。甚至达到0.008~0.005μm,为一般刀具的钝圆半径(5~50μm)的1/1000~1/6000。因此切削刃特别锋利,可以从工件上切下极薄的一层金属,可用来进行精密切削。
(4)很高的导热率
金刚石的导热率K为2000W/(m·K),为硬质合金导热率(20.93~83.74)的24~95倍。导热率高,更容易把切削热带走,降低切削区温度,同时允许较高的切削速度铣削。
(5)较低的热膨胀系数
金刚石的热膨胀系分别为高速钢的1/9~1/12,为硬质合金的1/5~1/7.因此,不会因切削热引起刀具尺寸发生变化,非常适用与对有色金属进行高速精密切削。
2、金刚石刀具材料的性能
金刚石刀具的种类
(1)天然单晶金刚石
天然单晶金刚石是一种各向异性的单晶体。硬度达HV9000-10000,是自然界中最硬的物质。这种材料耐磨性极好,制成刀具在切削中可长时间保持尺寸的稳定,故而有很长的刀具寿命。
聚晶金刚石( PCD )和聚晶金刚石复合片( PDC )

聚晶金刚石(PCD)和聚晶金刚石复合片(PDC)
与大单晶金刚石相比,作为刀具材料的聚晶金刚石(PCD)以及聚晶金刚石复合刀片(PDC)具有以下优点:①晶粒呈无序排列,各向同性,无解理面,因此它不像大单晶金刚石那样在不同晶面上的强度、硬度以及耐磨性有较大区分,以及因解理面的存在而呈现脆性。②具有较高的强度,特别是PDC材料由于有硬质合金基体的支撑而有较高的抗冲击强度,在冲击较大时只会产生小晶粒碎裂,而不会像单晶金刚石那样大块崩缺,因而PCD或PDC刀具不仅可以用来进行精紧密削加工和一般半精密加工,还可用作较大切削量的粗加工和断续加工(如铣削等),这大大扩充了金刚石刀具材料的使用范围。③可以制备大块PDC金刚石复合片刀具坯料,充足大型加工刀具如铣刀的需要。④可以制成特定形状以适合于不同加工的需要。由于PDC刀具大型化和加工技术如电火花和激光切割技术的提高,三角形、人字形以及其他异形刀坯均可加工成形。为适应特别切削刀具的需要还可设计成包裹式、夹心式与花卷式PDC刀具坯料。⑤可以设计或推测产品的性能,给与产品必要的特点以适应它的特定用途。比如选择细粒度的PDC刀具材料可使刀具的刃口的质量提高,粗粒度的PDC刀具材料能够提高刀具的耐用度,等等。
总之,随着PCD、PDC金刚石复合片刀具材料的讨论进展,其应用已经快速扩展到很多制造工业领域,广泛应用于有色金属(铝、铝合金、铜、铜合金、镁合金、锌合金等)、硬质合金、陶瓷、非金属材料(塑料、硬质橡胶、碳棒、木材、水泥制品等)、复合材料(纤维加强塑料、金属基复合材料MMCs等)的切削加工,尤其在木材和汽车加工业,已经成为传统硬质合金的高性能替代产品。
切削刀具用PDC、PCD材料要求:①金刚石颗粒间能广泛地形成D—D自身结合,残余粘结金属和石墨尽量少,其中粘结金属不能以聚结态或呈叶脉状分布,以保证刀具具有较高的耐磨性和较长的使用寿命。②溶媒金属残留量少。最好是在烧结过程中能起溶媒作用,而在烧结过程完成后将以不起溶媒作用的合金形式充填于烧结金刚石晶粒间隙中,或烧结后残留的溶媒性金属被隔离,避开溶媒金属与金刚石表面直接接触,以提高PCD的抗氧化本领,从而保证刀具具有充足的耐热温度。③金刚石晶粒细小均匀,不允许有异常长大晶粒,以提高材料的抗冲击韧性。④PCD层与基体间的结合界面或焊接(中介)过渡层结合强度高,并且有良好的热导性,以降低切削刃的温度。
金刚石刀具

金刚石的刀具发展与技术
侯文文 0840202211
摘要:本文主要对金刚石刀具的分类、加工方法、金刚石刀具的发展现状及应用领域作了简单的介绍,对聚晶金刚石刀具的刃磨技术作了详细的研究分析。
1、引言:随着现代加工制造业对高速切削加工的要求不断提高,对于各种难切削复合材料、工程陶瓷材料等,传统的切削加工刀具已不能满足高速切削的需要,而超硬切削刀具是解决以上问题的有效手段,其中,金刚石刀具的应用较为广泛。金刚石具有极高的硬度、良好的耐磨性和导热性、低摩擦系数和热膨胀系数,在现代切削加工中体现出难以替代的优越性,被誉为当代提高生产率最有希望的刀具材料之一。目前,金刚石刀具在机械加工中的应用日渐普及,已成为现代材料加工中不可或缺的重要工具。
2、金刚石刀具的基本介绍
2.1 天然金刚石(ND)刀具
为天然金刚石拉蔓峰谱,具有以下特征:
(1)1332尖锋处显示存在金刚石。
(2)波型幅度(FWHM)为4.1cm-1
显示为纯金刚石。ND是目前已知矿物中最硬的物质,主要用于制备刀具车刀。天然金刚石刀具精细研磨后刃口半径可达0.01~0.002µm。其中天然单晶金刚石(Single Crystalline Diamond,SCD)刀具切削刃部位经高倍放大1500倍仍然观察到刀刃光滑。SCD车削铝制活塞时Ra可达到4µm,而在同样切削条件下用PCD刀具加工时的表面粗糙时的Ra为15~50µm。故采用SCD刀具配合精密车床进行精密和超精密加工,可获得镜面表面。
2.2 聚晶金刚石(PCD)刀具
PCD是高温超高压条件下通过钴等金属结合剂将金刚石微粉聚集烧结合成的多晶体材料,又称烧结金刚石。聚晶金刚石刀具整体烧结成铣刀,用于铣削加工,PCD晶粒呈无序排列状态,属各向同性,硬度均匀,石墨化温度为550℃。刀具具有高硬度、高导热性、低热胀系数、高弹性模量和低摩擦系数。刀刃非常锋利等特点。
聚晶金刚石(PCD)刀具
PCD的定义,PCD是英文Polycrystalline diamond的简称,中文直译过来是聚晶金刚石的意思.它与单晶金刚石相对应.
摘自:中国机械资讯网
聚晶金刚石(PCD)刀具发展
1.概述
1.1 PCD刀具的发展
金刚石作为一种超硬刀具材料应用于切削加工已有数百年历史。在刀具发展历程中,从十九世纪末到二十世纪中期,刀具材料以高速钢为主要代表;1927年德国首先研制出硬质合金刀具材料并获得广泛应用;二十世纪五十年代,瑞典和美国分别合成出人造金刚石,切削刀具从此步入以超硬材料为代表的时期。二十世纪七十年代,人们利用高压合成技术合成了聚晶金刚石(PCD),解决了天然金刚石数量稀少、价格昂贵的问题,使金刚石刀具的应用范围扩展到航空、航天、汽车、电子、石材等多个领域。
1.2 PCD刀具的性能特点
金刚石刀具具有硬度高、抗压强度高、导热性及耐磨性好等特性,可在高速切削中获得很高的加工精度和加工效率。金刚石刀具的上述特性是由金刚石晶体状态决定的。在金刚石晶体中,碳原子的四个价电子按四面体结构成键,每个碳原子与四个相邻原子形成共价键,进而组成金刚石结构,该结构的结合力和方向性很强,从而使金刚石具有极高硬度。由于聚晶金刚石(PCD)的结构是取向不一的细晶粒金刚石烧结体,虽然加入了结合剂,其硬度及耐磨性仍低于单晶金刚石。但由于PCD烧结体表现为各向同性,因此不易沿单一解理面裂开。
PCD刀具材料的主要性能指标:①PCD的硬度可达8000HV,为硬质合金的80~120倍;②PCD的导热系数为700W/mK,为硬质合金的1.5~9倍,甚至高于PCBN和铜,因此PCD刀具热量传递迅速;③PCD的摩擦系数一般仅为0.1~0.3(硬质合金的摩擦系数为0.4~1),因此PCD刀具可显著减小切削力;④PCD的热膨胀系数仅为0.9×10 -6~1.18×10
-6,仅相当于硬质合金的1/5,因此PCD刀具热变形小,加工精度高;⑤PCD刀具与有色金属和非金属材料间的亲和力很小,在加工过程中切屑不易粘结在刀尖上形成积屑瘤。
PCD刀具
PCD的定义,PCD是英文Polycrystalline diamond的简称,中文直译过来是聚晶金刚石的意思.它与单晶金刚石相对应.
摘自:中国机械资讯网
聚晶金刚石(PCD)刀具发展
1.概述
1.1 PCD刀具的发展
金刚石作为一种超硬刀具材料应用于切削加工已有数百年历史。在刀具发展历程中,从十九世纪末到二十世纪中期,刀具材料以高速钢为主要代表;1927年德国首先研制出硬质合金刀具材料并获得广泛应用;二十世纪五十年代,瑞典和美国分别合成出人造金刚石,切削刀具从此步入以超硬材料为代表的时期。二十世纪七十年代,人们利用高压合成技术合成了聚晶金刚石(PCD),解决了天然金刚石数量稀少、价格昂贵的问题,使金刚石刀具的应用范围扩展到航空、航天、汽车、电子、石材等多个领域。
1.2 PCD刀具的性能特点
金刚石刀具具有硬度高、抗压强度高、导热性及耐磨性好等特性,可在高速切削中获得很高的加工精度和加工效率。金刚石刀具的上述特性是由金刚石晶体状态决定的。在金刚石晶体中,碳原子的四个价电子按四面体结构成键,每个碳原子与四个相邻原子形成共价键,进而组成金刚石结构,该结构的结合力和方向性很强,从而使金刚石具有极高硬度。由于聚晶金刚石(PCD)的结构是取向不一的细晶粒金刚石烧结体,虽然加入了结合剂,其硬度及耐磨性仍低于单晶金刚石。但由于PCD烧结体表现为各向同性,因此不易沿单一解理面裂开。
PCD刀具材料的主要性能指标:①PCD的硬度可达8000HV,为硬质合金的80~120倍;②PCD的导热系数为700W/mK,为硬质合金的1.5~9倍,甚至高于PCBN和铜,因此PCD刀具热量传递迅速;③PCD的摩擦系数一般仅为0.1~0.3(硬质合金的摩擦系数为0.4~1),因此PCD刀具可显著减小切削力;④PCD的热膨胀系数仅为0.9×10 -6~1.18×10
-6,仅相当于硬质合金的1/5,因此PCD刀具热变形小,加工精度高;⑤PCD刀具与有色金属和非金属材料间的亲和力很小,在加工过程中切屑不易粘结在刀尖上形成积屑瘤。
发展精密和超精密加工技术的重要性
发展精密和超精密加工技术的重要性
精密和超精密加工代表了加工精度发展的不同阶段,通常,按加工精度划分,可将机械加工分为一般加工,精密加工,超精密加工三个阶段
精密加工;加工精度在0.1 -1um,讲表面粗糙度在Ra 0.02-0.1um之间的加工方法称为精密加工
超精密加工;加工精度高于0.1um,加工表面粗糙度小于Ra 0.01um的加工方法称为超精密加工。
(微细加工、超微细加工、光整加工、精整加工等 )
二 提高加工精度的原因
提高制造精度后可提高产品的性能和质量,提高产品稳定性和可靠性;
促进产品小型化;
增强零件的互换性,提高装配生产率,并促进自动化装配。
三 发展超精密加工的重要性
1 超精密加工是国家制造工业水平的重要标志之一
超精密加工所能达到的精度、表面粗糙度、加工尺寸范围和几何形状是一个国家制造技术水平的重要标志之一。
金刚石刀具切削刃钝圆半径的大小是金刚石刀具超精密切削的一个关键技术参数,日本声称已达到2nm,而我国尚处于亚微米水平,相差一个数量级(国际上公认0.1nm~100nm为纳米尺度空间,100nm~1000nm为亚微米体系,小于1个纳米为原子团簇 );
金刚石微粉砂轮超精密磨削在日本已用于生产,使制造水平有了大幅度提高,突出地解决了超精密磨削磨料加工效率低的问题。
2 精密和超精密加工是先进制造技术的基础和关键
计算机工业的发展不仅要在软件上,还要在硬件上,即在集成电路芯片上有很强的能力,我国集成电路的制造水平约束了计算机工业的发展。
美国制造工程研究者提出的汽车制造业的“两毫米工程”(车身尺寸变动量控制在2mm以内 )使汽车质量赶上欧、日水平,其中的举措都是实实在在的制造技术。
3 国防工业上的需求
陀螺仪的加工涉及多项超精密加工,导弹系统的陀螺仪质量直接影响其命中率,1kg的陀螺转子,其质量中心偏离其对称轴0.0005μm,则会引起100m的射程误差和50m的轨道误差。
精密加工和超精密加工技术期末复习资料
考试复习题库
一、填空题(本大题共10小题,每小题2分,共20分)请在每小题的空格中填上正确答案。错填、不填均无分。
1、精密和超精密加工目前包含的三个领域:( 超精密切削 )、( 精密和超精密磨削研磨 )和( 精密特种加工 )。
2、金刚石晶体的激光定向原理是利用金刚石在不同的(结晶方向 )上因晶体结构不同而对激光放射形成不同的( 衍射图像 )进行的。
3、金刚石刀具在超精密切削时所产生的积屑瘤,将影响加工零件的( 表面质量 )和( 尺寸精度 )。
4、目前金刚石刀具主要用于( 铝、铜及其合金等软金属 )材料的精密与超精密加工,而对于( 黑色金属、硬脆 )材料的精密与超精密加工,则主要应用精密和超精密磨料加工。
5、金刚石刀具在超精密切削时所产生的积屑瘤,将影响加工零件的( 表面质量 )和( 尺寸精度 )。
6、金刚石有( 人工目测定向 )、( X射线定向 )和( 激光定向 )三种方法。
7、由于金刚石的脆性,在保证获得较小的加工表面粗糙度前提下,为增加切削刃的强度,应采用( 较大 )的刀具楔角β,故刀具的前角和后角都取得( 较小 )。
8、金刚石刀具适合加工( 铝合金 )、无氧铜、黄铜、( 非电解镍 )等有色金属和某些非金属材料。
9、单晶金刚石有( 100 )、( 110 )、( 111 )三个主要晶面。
10、研磨金刚石晶体时,( 110 )晶面摩擦因数最大,( 100 )晶面次之,( 111 )晶面最小。
11、在高磨削率方向上,( 110 )晶面的磨削率最高,最容易磨;( 100 )晶面的磨削率次之,( 111 )晶面磨削率最低,最不容易磨。
12、单晶金刚石的( 破损 )机理主要产生于( 111 )晶面的解理。
13、单晶金刚石的磨损机理主要属( 机械磨损 ),其磨损的本质是( 微观解理 )的积累。