
啤酒灌装生产线设计
目录1 前言 (3)2 总体方案设计 (4)2.1啤酒罐装传送带调速系统设计要求 (4)2.2方案比较 (5)2.3方案选择与方案论证 (8)3 罐装传送带调速系统分析 (9)3.1罐装传送带调速系统工艺流程 (9)3.2输入信息分析 (10)3.3输出信息分析 (11)4 罐装传送带调速控制系统硬件设计 (12)4.1罐装传送带系统总图设计 (12)4.2电器元件的选型 (13)5 罐装传送带调速控制系统软件设计 (14)5.1编程平台介绍 (14)5.2罐装传送带控制程序设计 (15)5.3罐装传送带程序的仿真调试 (19)6罐装传送带调速监控系统软件设计 (20)6.1MCGS组态软件介绍 (20)6.2上位机监控画面的组态设计 (22)6.3实时数据库的变量设置 (22)6.4脚本程序的设定 (23)6.5PLC与MCGS的连接 (23)7 总结 (25)8 参考文献 (26)1 前言近年来,社会的发展和进步对各行各业提出了越来越高的要求。
机械化加工企业为了提高生产效率和市场竞争力,采用了机械化流水线作业的生产方式,对不同的产品分别组成了自动流水线。
产品不断地更新换代,也同时要求相应的控制系统随之改,提高产品生产的效率。
在这种情况下,硬连接方式的继电接触式控制系统就不能满足经常更新的要求了。
这是因为,一是成本高,二是周期长。
在早期还出现过矩阵式顺序控制器和晶体管逻辑控制系统,由于这些装置体积大,功能少,本身存在很多不足,虽然在能够提高控制系统的通用性和灵活性,但均未得到广泛应该。
随着大规模集成电路和微处理器的发展和应用,在上世纪60年代出现了能够以软件手段来实现各种控制功能的革命性控制装置—可编程逻辑控制器(PLC)。
它把计算机的功能完备、通用性和灵活性好等优点和继电接触式控制系统的操作方便、简单易懂、价格低廉等优点结合起来了,因此它是一种能够完全适应于工业环境的通用控制装置。
PLC和原来的控制系统相比,增加了算术运算、数据转换、过程控制、数据通信等功能,能够很方便的完成大型而复杂的任务。
可编程序控制器作为工业自动化的支柱之一,在工业自动控制领域占有十分重要的地位。
众所周知,变频器是利用电力半导体器件的通断作用将工频电源变换为另一频率的电能控制装置。
在工业生产领域中,变频调速是异步电动机控制的一种比较合理和理想的调速方法,它通过改变定子供电频率来改变同步转速实现对异步电动机的调速,在调速过程中从高速到低速都能可以保持有限的转差率,因而具有高效率、宽范围和高精度的调速性能,能够很好地提高工业生产的效率。
在许多工业控制中,由于对生产效率的需要,要求电动机能够调速。
过去由于交流电动机调速困难,调速性能要求高的场合一般都采用直流调速,而直流电冬季结构复杂,体积大,维修困难,因此随着变频调速技术的成熟,交流调速正逐步取代直流调速,往往需要进行矢量控制和直接转矩控制,来满足各种生产工艺的要求。
利用变频器拖动电动机,起动电流小,可以实现软起动、多段速调速和无级调速,方便的进行加减速控制,是电动机获得高性能,大幅度地节约电能,因而变频器在工业生产和生活中得到了越来越广泛的应用。
随着电力电子元件的迅速发展,变频调速的应用己越来越广泛,而且中、小功率的变频器都有定型产品,无需用户进行主回路参数计算,即可以按机械设备的工艺要求直接选用变频器。
如能正确使用,其寿命可达10年以上,消耗的功率也大大下降,因此节能潜力非常大,最有效的节能措施就是采用变频调速器来调节流量,应用变频器节电率为20%~50%,效益显著。
综合上述可编程控制器和变频器控制的诸多优点,我们将二者结合起来,通过可编程控制器输出来控制变频器的多段速调速,让电动机转速跟随检测的反馈信号而变化,实现对灌装啤酒传送带速度的自动控制,使其与灌装机的速度相匹配,提高工业生产的效率。
本次设计将可编程控制器和变频器控制进行了充分的结合运用,将可编程控制器的开关量输出端直接与变频器的开关输入端相连,体现了由新的控制器带来新的控制理念的思想。
2 总体方案设计2.1 啤酒罐装传送带调速系统设计要求要求PLC根据瓶流通过变频器调整输送带的速度,即PLC根据瓶流情况选择多段速控制,做到输送带速度与灌装机速度很好的匹配。
系统构成如下图所示。
由光电检测开关检测瓶流速度,不同的瓶流速度对应变频器的不同速度,由PLC的输出端子去控制变频器的多段速控制端,实现速度的调整,实现与灌装速度相匹配。
图2.1 系统构成图在灌装速度不变的情况下,瓶流速度必须和灌装速度保持一致,为了保持一致,需要用一个光电传感器把检测到的瓶流脉冲输入到PLC,由PLC控制变频器多段速调速。
并且可以在MCGS上做到上位监控。
2.2 方案比较本次设计我们初构了两个设计方案 方案一:无级调速 基本原理:图2.2 方案一方框图由于变频器的频率指令信号可以从变频器的模拟输入端子送入,进行变频器的无级调速,且其模拟端子的输入信号可以是0~10V 、-10V~+10V 、4~20mA 。
因而我们将用光电传感器检测瓶流速度反馈信号送入PLC 与已知的罐装速度信号做差得到差值电压V ,然后对V 进行处理,将处理结果经中间处理单元(D/A 转换器、电平匹配处理单元等)处理后变为连续的电信号输入变频器的模拟信号输入端,从而控制变频器的频率连续变化,让变频器改变输出频率驱动电动机,实现对电动机的调速控制即控制瓶流速度与罐装速度相匹配。
使用该方法需要注意两点:一是必须根据变频器的输入阻抗来选择PLC 的模拟输出模块,二是必须选择PLC 的模拟输出模块与变频器的输出信号范围相一致。
方案二:多段速调速 基本原理:图2.3 方案二方框图通过变频器的多功能输入端的设定,即设定多级速度频率,可以实现多级调速运转,并可通过外部信号选择使用某一级速度,本次设计为3级速度频率。
用PLC 的开关量输入输出模块控制变频器的多功能输入端,以控制电机的正转和转速等,实现有级调速。
图2.4 多段速调速连线框图变频器的多段速调速可以通过RH、RM、RL三个输入端子的不同组合来设定7个不同的速度,并且速度多可以单独的通过控制面板在0~120HZ之间任意设定,设定范围广。
第1、2、3速在出厂时分别设定为50HZ、30HZ、10HZ,第4~7速未设定,需通过手动进行相关的设定。
如果将设定参数P63设定为8:REX(多段15速选择),就可以通过RH、RM、RL、REX 四个端子的不同组合来设定15速选择,但此时变频只能单向运转,不能反转运行。
图2.5 多段速调速速段分配表图2.6 多段速调速原理图用此方法可以有两种基本算法:算法一:多段调速之一次调解法,即用光电传感器检测瓶流速度并送入PLC与已知的罐装速度做差得到差值电压V,然后对V进行处理,得出需要调解的速度段数,由PLC输出以控制变频器的频率控制端,变频器改变输出频率驱动电动机,实现对电动机的调速即控制瓶流速度与罐装速度相一致,达到设计目的。
算法二:多段调速之渐次调解法,即用光电传感器检测瓶流速度并送入PLC与已知的罐装速度做差得到差值电压V,然后对V进行处理,将V与给定值进行比较,若小于一定范围,则速度降级,若大于一定范围,则速度升级,若在一定范围内,则速度级数不变。
另外,如果转速超越允许范围而过快,则PLC的Y3端口输出L1灯报警信号;反之如果转速低于允许范围而过慢,则由PLC的Y4端口输出L2灯报警信号,整个转速控制过程由PLC输出以控制变频器的频率控制端,以使变频器改变输出频率驱动电动机,从而实现对电动机的调速即控制瓶流速度与罐装速度一致,达到设计目的。
在该方案中,我们还增加了变频器的故障反馈保护系统,由变频器的A端输出,当变频器发生故障时,反馈控制信号经A端传送到PLC的输入控制端口X9端,经PLC逻辑运算后由Y5端输出,控制接触器KM1动作,及时切断变频器的主电源,起到保护作用。
2.3 方案选择与方案论证方案二的算法一调解速度比较迅速,但有时调解的速度级差较大,会对电动机有伤害,影响电动机的寿命;方案一的算法二调解速度较慢,虽然调解速度的级差较小,但比较平滑,有利于保护电机,而且接线简单,抗干扰能力强,使用方便,可靠性高,同用模拟信号进行速度给定的方法相比,这种方式的设定精度高,成本低,也不存在由飘移或偏差过大带来的各种问题。
且方案二能够对变频器起到很好的保护作用,能够及时避免变频器因为故障而损毁。
方案一为无级调速,调速精度高,控制效果好,平滑性好,但由于在中间处理单元中出现了模拟信号,就会存在温漂、信号电压差等误差影响,且算法较复杂,在选择PLC时还要求根据变频器的输入阻抗来选择PLC的模拟输入模块,同时还要让PLC的模拟输出模块与变频器的输入信号范围相一致,对于精度要求不高的系统,成本和效益比较差。
另外在多段调速中,系统的控制信号为数字信号,所以频率设定值比较准确,不会受温漂的影响。
且调速实现比较简单,易于实现,对于精度要求不高的场合非常适用。
因此,综合考虑各方面因素及要求,选择方案二的算法二作为本次设计的设计方案,经实验论证后也是完全可行的。
3 罐装传送带调速系统分析3.1 罐装传送带调速系统工艺流程图3.1 系统工艺流程图罐装传送带控制系统的系统设计目的是利用PLC 和变频器控制电动机转动带动皮带传动,然后将要灌装的瓶传送给灌装机,达到瓶流速度和灌装速度的协调,从而提高工作效率。
本次设计的工艺流程图如图3.1所示,系统启动后按下电机正转开关,若电机出现异常马上切断工作电源进行保护,若电机情况正常则电开始下一步工作。
电机开始转动,带动皮带传动,待灌装的瓶子在皮带的传动作用下经过光电传感器,传感器对瓶子进行计数送往PLC 进行数据处理,处理后得到的瓶流速度和PLC 存储器里面设定的值进行比较,判断是否需要进行调速,如果不需要调速电机按照原来的速度运转,如果需要进行调速,则PLC 输出控制信号给变频器多段速调速控制端,变频器接受到PLC 传送过来的控制信号后经内部处理,输出特定频率的电压实现对电机的变频调速。
变频器异常输出端反馈信号给PLC 输入,实现对变频器的保护。
3.2输入信息分析根据系统的功能需要,本系统的输入信号主要有10个,分别是启动按钮、停止按钮、自动、手动切换按钮、检测频率输入信号端、变频器突发信号进入端。
启动按钮用于启动调速系统开始工作,停止按钮用于结束调速系统 ,自动按钮用于控制电机自动调速运转,手动按钮用于手动控制电机转速,频率信号输入端是用于将光电传感器传来的脉冲信号传入PLC ,由PLC 进行逻辑处理,突发信号进入端用于检测变频器的异常以便于及时进行处理,防止变频器因此而损坏。
输入信号表如图3.2所示:输入端口列表图3.2 输入端口列表图3.3 输出信息分析根据系统的功能需要,本系统的输出信号主要有7个,其中Y0、Y1、Y2用于设定频率控制信号,控制电动机的低、中、高、速运转。
啤酒灌装生产线PLC控制设计
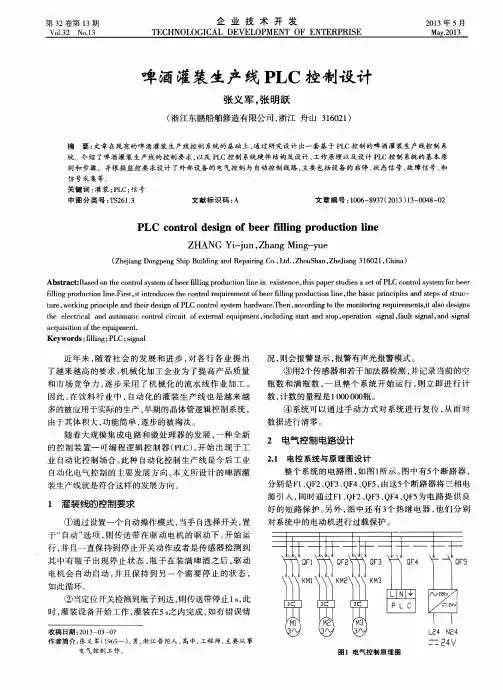
摘 要: 文章 在现 有 的啤 酒 灌装 生 产线控 制 系统 的 基础 上 , 通 过研 究 设计 出一套 基 于 P L C控制 的 啤 酒灌 装生 产 线控 制 系 统 。介 绍 了啤 酒 灌装 生产 线 的控 制要 求 , 以及 P L C控 制 系统硬 件 结构 及 设计 、 工作 原理 以及 设 计 P L C控 制 系统 的基 本原
Ab s t r a c t : Ba s e d o n t h e c o n t r o l s y s t e m o f b e e r i f l l i n g p r o d u c t i o n l i n e i n e x i s t e n c e , t h i s p a p e r s t u d i e s a s e t o f P L C c o n t r o l s y s t e m f o r b e e r il f l i n g p r o d u c t i o n l i n e . F i r s t , i t i n t r o d u c e s t h e c o n t r o l r e q u i r e me n t o f b e e r i f l l i n g p r o d u c t i o n l i n e , t h e b a s i c p r i n c i p l e s a n d s t e p s o f s t r u c — t u r e , wo r k i n g p r i n c i p l e a n d t h e i r d e s i g n o f P L C c o n t r o l s y s t e m h a r d wa r e . Th e n, a c c o r d i n g t o t h e mo n i t o i r n g r e q u i r e me n t s , i t a l s o d e s i ns g t h e e l e c t ic r a l a n d a u t o ma t i c c o n t r o l c i r c u i t o f e x t e r n a l e q u i p me n t , i n c l u d i n g s t a r t a n d s t o p, o p e r a t i o n s i na g l , f a u l t s i na g l , a n d s i na g l
易拉罐啤酒灌装生产线流程图
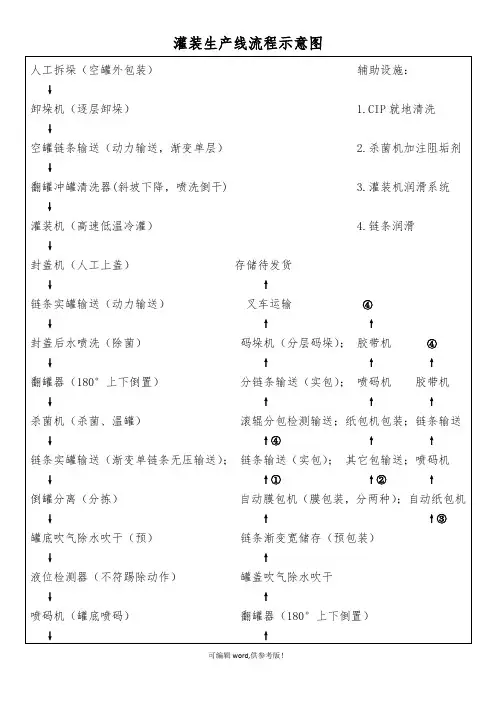
封盖后水喷洗(除菌)码垛机(分层码垛);胶带机④
↓↑↑↑
翻罐器(180°上下倒置)分链条输送(实包);喷码机胶带机
↓↑↑↑
杀菌机(杀菌、温罐)滚辊分包检测输送;纸包机包装;链条输送
↓↑④↑↑
链条实罐输送(渐变单链条无压输送);链条输送(实包);其它包输送;喷码机
↓↑①↑②↑
倒罐分离(分拣)自动膜包机(膜包装,分两种);自动纸包机
↓↑↑③
罐底吹气除水吹干(预)链条渐变宽储存(预包装)
↓↑
液位检测器(不符踢除动作)罐盖吹气除水吹干
↓↑
喷码机(罐底喷码)翻罐器(180°上下倒置)
↓↑
喷码检测器(不符踢除动作)→------→↑
【此文档部分内容来源于网络,如有侵权请告知删除,本文档可自行编辑和修改内容,感谢您的支持!】
灌装生产线流程示意图
人工拆垛(空罐外包装)辅助设施:
↓
卸垛机(逐层卸垛)1.CIP就地清洗
↓
空罐链条输送(动力输送,渐变单层)2.杀菌机加注阻垢剂
↓
翻罐冲罐清洗器(斜坡下降,喷洗倒干)3.灌装机润滑系统
↓
(人工上盖)存储待发货
↓↑
链条实罐输送(动力输送)叉车运输④
啤酒灌装生产线控制系统设计毕业设计

学位论文原创性声明
本人郑重声明:所呈交的论文是本人在导师的指导下独立进行研究所取得的研究成果。除了文中特别加以标注引用的内容外,本论文不包含任何其他个人或集体已经发表或撰写的成果作品。对本文的研究做出重要贡献的个人和集体,均已在文中以明确方式标明。本人完全意识到本声明的法律后果由本人承担。
作者签名:日期: 年 月 日
学位论文版权使用授权书
本学位论文作者完全了解学校有关保留、使用学位论文的规定,同意学校保留并向国家有关部门或机构送交论文的复印件和电子版,允许论文被查阅和借阅。本人授权大学可以将本学位论文的全部或部分内容编入有关数据库进行检索,可以采用影印、缩印或扫描等复制手段保存和汇编本学位论文。
The article introduced the PLC beginning of the relevant knowledge, and then to drink bottling line as an example, the use of Mitsubishi FX series programmable logic controller, PLC, introduced in the beverage bottling line in the application, given a detailed program design process. PLC control of the use of beverage filling production process, which can effectively improve the production efficiency of filling, and significantly increase the reliability of control systems and flexible. and take out the idea of control the level andpressure in fully automated filling Gland with a more mature PID algorithm in thefield of control finally.
啤酒自动灌装生产流水线控制系统的设计
·本科毕业设计(论文)题目啤酒自动灌装生产流水线操纵系统的设计学生姓名崔译丹学号201433070001 教学院系电气信息学院专业年级电气工程及其自动化2014级(双) 指导教师方玮职称讲师单位西南石油大学辅导教师职称单位完成日期2016 年05 月19 日Southwest Petroleum University Graduation ThesisThe Design of Automatic Beer Filling Production LineControl SystemGrade: 2014Name: Cui yidanSpeciality: Electrical Engineering and Automation Instructor: Fang weiSchool of Electrical Engineering and Information2016-53 / 91摘要本文要紧介绍的是基于三菱FX2N-64MR PLC的啤酒自动灌装生产流水线的设计。
该系统的设计包括硬件设计和软件设计,其中硬件设计包括三菱FX2N-64MR PLC外部电路的设计;软件部分包括程序的设计与调试。
在本设计中,包括自动操纵和手动操纵,选择适当的清洗机,灌装机,封盖机,包装机以及光电传感器实现了清洗、灌装、封盖、包装、检测等功能。
形成快速一体的自动灌装系统。
本设计中使用了计数器分不对合格品与不合格品进行检测,并设置了红灯绿灯便于操作者观看,另外,为了保证系统在出现意外故障时,能够得到专门好的解决,系统还配置了急停开关等。
关于检查出的不合格产品采纳推出装置将其移走。
并运用组态王软件实现了对整个自动灌装系统的实时监控,能够更好的了解和调整生产工艺及操纵程序。
关键词:啤酒灌装;三菱FX2N-64MR PLC;组态王;I / 91AbstractThis article introduce The design of automatic beer filling production line control system that based on Mitsubishi FX2N-64MR PLC(Programmable Logic Controller Programmable Logic Controller). In my design, it include two parts about hardware and software. The hardware parts include the design of the external circuit of Mitsubishi FX2N-64MR PLC. The software part includes the design and debugging of the program.In this design, including automatic control and the manual control, I select the appropriate cleaning machine, filling machine, capping machine, packaging machine and photoelectric sensor realized washing, filling, sealing, packaging, testing and other functions. They form an automatic filling system with rapid integration. This design using the counter respectivelyIII / 91for qualified products and unqualified products were detected, and set up a red light green light is convenient for the operator to observe. In addition, in order to ensure the system in the unexpected failure, can get very good solution, the system is also equipped with emergency stop switch. To check out the unqualified products using the launch device to move away. And the use of configuration software to realize the real-time monitoring of the automatic filling system, can better understand and modify the production process and control program.Keywords: Beer Filling;Mitsubishi FX2N-64MR PLC;KingviewV / 91目录1 绪论 (1)1.1 设计目的与意义 (1)1. 2 国内进展趋势 (1)1. 3本设计的要紧任务 (1)2 总体设计方案 (3)2.1 啤酒灌装生产流水线的差不多结构 (3)2.2 啤酒灌装生产流水线的工作原理 (4)3 系统硬件设计 (5)3.1 选择电气元件 (5)3.1.1 电动机的选择i / 91 (5)3.1.2清洗灌装封盖打包设备的选择 (5)3.1.3传感器的选择 (7)3.1.4 热继电器的选择 (8)3.1.5 接触器的选择 (9)3.1.6 低压断路器和熔断器的选择 (9)。
啤酒灌装生产线的PLC控制系统

啤酒包装自动生产线解决方案
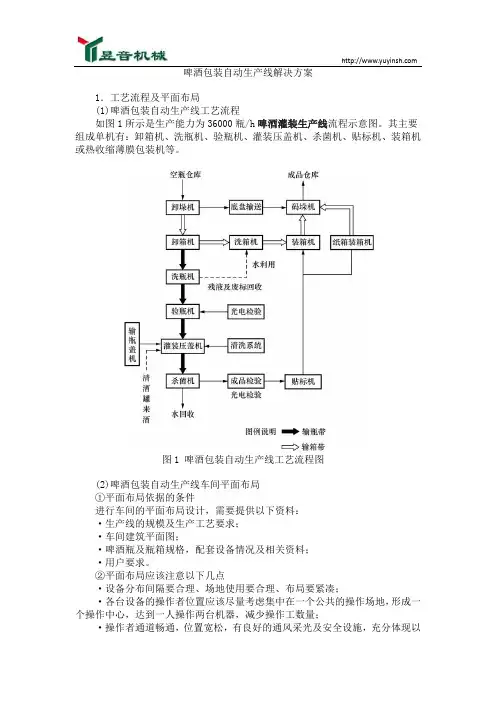
啤酒包装自动生产线解决方案1.工艺流程及平面布局(1)啤酒包装自动生产线工艺流程如图1所示是生产能力为36000瓶/h啤酒灌装生产线流程示意图。
其主要组成单机有:卸箱机、洗瓶机、验瓶机、灌装压盖机、杀菌机、贴标机、装箱机或热收缩薄膜包装机等。
图1 啤酒包装自动生产线工艺流程图(2)啤酒包装自动生产线车间平面布局①平面布局依据的条件进行车间的平面布局设计,需要提供以下资料:·生产线的规模及生产工艺要求;·车间建筑平面图;·啤酒瓶及瓶箱规格,配套设备情况及相关资料;·用户要求。
②平面布局应该注意以下几点·设备分布间隔要合理、场地使用要合理、布局要紧凑;·各台设备的操作者位置应该尽量考虑集中在一个公共的操作场地,形成一个操作中心,达到一人操作两台机器,减少操作工数量;·操作者通道畅通,位置宽松,有良好的通风采光及安全设施,充分体现以人为本的企业管理理念;·输送系统有较大的缓冲时间和贮存能力,使瓶子运送畅通;·车间内要有一定的空箱和木板堆放空间;·车间内或设备间有一定的维修场地;·预留以后扩大生产的余地。
③啤酒包装自动生产线平面布局形式可分为如下两大类:直线布局形式、U形布局形式。
U形布局方式:啤酒包装生产线U形布局方式优缺点:·脏瓶区与成品区分隔在车间的两端,二者相距较远,更符合水平卫生条件;·潮湿区与干燥区分开较远,使得贴标后的成品不容易受潮;·车间区域地面有利于成品堆放,工作环境较好;·卸垛机与码垛机分隔距离较长,使得木板输送线路拉长,投资较大。
直线布局形式:啤酒包装生产线直线布局方式优缺点:·卸垛机与码垛机之间的木板输送线路较短,节省投资;·卸垛机与码垛机布置在车间的同一端,铲车可以交替使用,提高利用率;·布局比较紧凑,中间有一个公共场地可作设备维修使用;·脏瓶区与成品区在车间的同一端,二者相距较近,有可能使得成品酒受到卸脏瓶时的尘埃污染。
啤酒灌装生产线装置结构
啤酒灌装生产线装置结构1 前言啤酒是一种常见的饮料,而啤酒生产线就是啤酒工厂中非常重要的一环节。
啤酒灌装生产线是将已经加工好的啤酒通过机器放入瓶子或罐子中的一个工作过程。
接下来,本文将对啤酒灌装生产线的装置结构进行详细介绍。
2 灌装机灌装机是啤酒生产线灌装工作流程的核心部分,其作用是将啤酒从一大容器中导入,然后发动机铺设瓶装系统。
灌装机由瓶洗机、灌装机、旋盖机三个部分组成。
其中,瓶洗机用于清洗空瓶,主要是用喷嘴将水喷入瓶子中,清洗出瓶子内壁的污垢。
灌装机则是将啤酒注入到清洗干净的瓶子中。
而旋盖机则用来封闭瓶子,啤酒灌装生产线中也称为盖机。
盖机的最终目标是封闭瓶口,从而将啤酒灌装在瓶中。
3 运输系统灌装机之后,瓶子和罐子需要通过机器转运到包装区,这个过程称为运输系统。
运输系统可以根据工艺要求而定制生产,有多个种类的运输机组成。
例如,自动输送机可以将瓶子从一个机器输送到另一个机器上。
通过输送带可以精确地搬运瓶子,确保瓶子在灌装机、旋盖机和包装机之间 PTT 工作。
4 包装机最后一个工作是啤酒包装的机器,这个工作是根据啤酒不同种类要求而安装的。
大多数啤酒生产线都需要在后面与机器或人配合完成啤酒包装。
如果只是生产普通的罐装啤酒,那么包装的方式就很简单了。
只需要用自动包装机将灌装好的啤酒罐从运输带上拿下来,然后直接成箱打包。
5 结论啤酒灌装生产线装置结构包含了灌装机、运输系统和包装机三个主要部分。
这些部分紧密配合,使得啤酒在生产线上能够被快速高效地灌装,并进行包装。
因此,了解啤酒灌装生产线装置结构是啤酒生产过程的重要组成部分,对于啤酒生产者和消费者都具有非常重要的意义。
啤酒灌装生产方案
啤酒灌装生产方案啤酒灌装生产方案啤酒作为人们生活中不可缺少的一部分,其生产过程及质量控制也备受关注。
而啤酒的灌装生产方案,更是影响着啤酒的质量和口感,因此需要制定科学、合理的生产方案。
一、生产设备首先,生产啤酒需要使用配套的生产设备,包括灌装机、贴标机、检查机、输送带等,这些设备应保证稳定、效率高、操作简便。
1.灌装机灌装机是啤酒生产线上不可少的一部分,它通过调节管道压力和啤酒流量控制啤酒灌装的速度和数量,在外壳内设置二次杀菌系统,确保啤酒质量每次灌装均无菌。
2.贴标机贴标机则用于贴标,要选用精度高、速度快、操作简便的贴标机。
3.检查机检查机用于检测和排除瓶子中异物,确保灌装出来的啤酒是干净卫生的。
4.输送带输送带连接各个设备,为生产线提供稳定的输送服务,应选用稳定、耐用的输送带。
二、生产流程在设备的基础上,制定合理的生产流程也是非常重要的。
一般而言,啤酒灌装生产流程分为以下几个步骤:1.清洗瓶子首先对瓶子进行清洗和消毒,确保瓶子洁净卫生,无杂质。
2.装瓶将清洗好的瓶子在灌装机上装满啤酒,注意控制灌装的速度和量,确保啤酒质量。
3.杀菌每个瓶子都要经过二次杀菌,保证啤酒杀菌无菌,提高啤酒的质量。
4.贴标贴标机将标签贴到瓶子上。
5.检查检查机对瓶子进行检测,确保瓶子内无异物,啤酒质量符合标准。
6.包装在检测结束后,将啤酒瓶子进行包装,包括一次性打码机使用,为啤酒注入出厂日期和生产批次。
三、质量控制为保证啤酒的质量,除了以上说到的流程控制外,还需要采取一定的质量控制措施:1.原材料质量检测首先要对原材料进行质量检测,确保原材料符合标准。
2.生产现场保洁对生产现场进行保洁,保证生产环境卫生干净。
3.生产设备维护定期对生产设备进行维护,确保设备正常运转,生产的啤酒质量符合标准。
4.产品品质检测对生产的啤酒进行品质检测,确保啤酒口感好,且符合安全卫生标准。
四、环保治理在生产生活中,粗放型发展模式已无法适应日益增强的环境保护意识,环保也是生产方案中需要考虑的问题。
啤酒玻璃瓶灌装生产线通用技术要求
啤酒玻璃瓶灌装生产线通用技术要求你们知道啤酒是怎么装进玻璃瓶里的吗?今天咱们就来讲讲啤酒玻璃瓶灌装生产线的一些要求呀。
有一个地方,他们想要生产很多很多的啤酒,然后把啤酒装到玻璃瓶里。
这就需要用到灌装生产线啦。
这个生产线啊,得保证啤酒能稳稳当当地进到瓶子里。
就像我们往小盒子里装糖果一样,如果不小心,糖果就会撒出来。
啤酒也一样,要是灌装的时候不注意,啤酒就会洒得到处都是呢。
这条生产线要很干净。
想象一下,如果生产线脏脏的,那灌进瓶子里的啤酒可能就会有脏东西。
这就好比我们吃饭的时候,如果碗没洗干净,饭吃起来就会不舒服。
比如说,有个小工厂,他们的灌装生产线很久没清理,结果灌出来的啤酒里有小灰尘,大家喝了都不开心,后来他们把生产线打扫得干干净净,灌出来的啤酒就变得清亮清亮的啦。
生产线的速度也很重要呢。
不能太快,也不能太慢。
太快的话,就像小朋友们跑步跑得太快容易摔倒一样,啤酒可能就灌不好,有的瓶子可能还没装满,有的可能会溢出来。
太慢的话,那生产的啤酒就太少啦,大家都等着喝啤酒,可它半天生产不出来。
就像我们排队买冰淇淋,如果卖冰淇淋的叔叔动作特别慢,我们就会等得很着急。
还有啊,用来灌装啤酒的瓶子得是好的。
不能有裂缝或者缺口。
要是有裂缝,就像我们的小水瓢有个小缝,水就会流出来。
有个卖啤酒的店,收到了一批有裂缝的瓶子,结果啤酒在运输过程中就漏了好多,损失可大啦。
而且呢,灌装生产线得很安全。
在它工作的时候,不能有什么危险的地方会伤到工人叔叔阿姨。
就像我们玩的玩具,如果有尖尖的刺,就会扎到我们的手。
在生产线上工作的叔叔阿姨们每天都要和它打交道,如果不安全,他们就可能会受伤。
这个生产线还要能准确地控制啤酒的量。
每一瓶啤酒都应该差不多一样多。
要是有的瓶子装得满满的,有的瓶子只有一点点,那大家买啤酒的时候就会觉得不公平啦。
就像分小饼干一样,如果有的小朋友分了好多,有的小朋友只有一点点,大家就会不开心。
所以呀,啤酒玻璃瓶灌装生产线的这些要求都很重要,只有满足了这些要求,我们才能喝到好喝又安全的啤酒呢。
啤酒自动灌装生产流水线控制系统的设计--毕业论文
·本科毕业设计(论文)题目啤酒自动灌装生产流水线控制系统的设计学生姓名崔译丹学号201433070001教学院系电气信息学院专业年级电气工程及其自动化2014级(双)指导教师方玮职称讲师单位西南石油大学辅导教师职称单位完成日期2016 年05 月19 日Southwest Petroleum University Graduation ThesisThe Design of Automatic Beer Filling Production LineControl SystemGrade: 2014Name: Cui yidanSpeciality: Electrical Engineering and Automation Instructor: Fang weiSchool of Electrical Engineering and Information2016-5摘要本文主要介绍的是基于三菱FX2N-64MR PLC的啤酒自动灌装生产流水线的设计。
该系统的设计包括硬件设计和软件设计,其中硬件设计包括三菱FX2N-64MR PLC 外部电路的设计;软件部分包括程序的设计与调试。
在本设计中,包括自动控制和手动控制,选择适当的清洗机,灌装机,封盖机,包装机以及光电传感器实现了清洗、灌装、封盖、包装、检测等功能。
形成快速一体的自动灌装系统。
本设计中使用了计数器分别对合格品与不合格品进行检测,并设置了红灯绿灯便于操作者观察,另外,为了保证系统在出现意外故障时,能够得到很好的解决,系统还配置了急停开关等。
对于检查出的不合格产品采用推出装置将其移走。
并运用组态王软件实现了对整个自动灌装系统的实时监控,可以更好的了解和调整生产工艺及控制程序。
关键词:啤酒灌装;三菱FX2N-64MR PLC;组态王;AbstractThis article introduce The design of automatic beer filling production line control system that based on Mitsubishi FX2N-64MR PLC(Programmable Logic Controller Programmable Logic Controller). In my design, it include two parts about hardware and software. The hardware parts include the design of the external circuit of Mitsubishi FX2N-64MR PLC. The software part includes the design and debugging of the program.In this design, including automatic control and the manual control, I select the appropriate cleaning machine, filling machine, capping machine, packaging machine and photoelectric sensor realized washing, filling, sealing, packaging, testing and other functions. They form an automatic filling system with rapid integration. This design using the counter respectively for qualified products and unqualified products were detected, and set up a red light green light is convenient for the operator to observe. In addition, in order to ensure the system in the unexpected failure, can get very good solution, the system is also equipped with emergency stop switch. To check out the unqualified products using the launch device to move away. And the use of configuration software to realize the real-time monitoring of the automatic filling system, can better understand and modify the production process and control program.Keywords:Beer Filling;Mitsubishi FX2N-64MR PLC;Kingview目录1 绪论 (1)1.1 设计目的与意义 (1)1. 2 国内发展趋势 (1)1. 3本设计的主要任务 (1)2 总体设计方案 (3)2.1 啤酒灌装生产流水线的基本结构 (3)2.2 啤酒灌装生产流水线的工作原理 (4)3 系统硬件设计 (5)3.1 选择电气元件 (5)3.1.1 电动机的选择 (5)3.1.2清洗灌装封盖打包设备的选择 (5)3.1.3传感器的选择 (7)3.1.4 热继电器的选择 (8)3.1.5 接触器的选择 (9)3.1.6 低压断路器和熔断器的选择 (9)3.1.7 信号电器的选择 ........................................................................................... (9)3.2 选择PLC ................................................................................................................ ..103.2.1 PLC的I/O分配表 ....................................................................................... ..113.2.2 PLC端口接线图........................................................................................... ..123.3主电路的设计 ........................................................................................................ ..124 系统程序的设计 (14)4.1系统流程图 (14)4.2 梯形图 (14)4.2.1 手动灌装流水线程序 (16)4.2.2 自动灌装流水线程序 (20)西南石油大学本科毕业设计(论文)5 系统组态设计 (25)5.1制作过程 (25)5.1.1 创建新工程 (25)5.1.2 构建数据词典 (26)5.1.3 组态画面和动画连接 (27)5.2组态设计运行和调试 (29)6 总结 (33)谢辞 (34)参考文献 (35)附录A 主电路接线图 (36)附录B PLC外部电路接线图 (37)附录C 梯形图 (38)啤酒自动灌装生产流水线控制系统的设计1 绪论1.1设计目的与意义传统的啤酒灌装生产线的电气设备控制系统是传统的继电器——接触器控制方式,在使用的过程中,生产工效低,人机对话靠指示灯+按钮+讯响器的工作方式,响应慢,故障率高,可靠性差,系统的工作状态、故障处理、设备监控与维护只能凭经验被动的去查找故障点。