
国内柠檬酸废水处理方法研究进展
2010年 第 9期 第 37卷 总第 209期
WWW.gdchem.com
113
国 内柠 檬 酸 废 水 处 理 方 法 研 究 进 展
周/口I友/X超,【 (安徽 丰原 生物 化 学股份 有 限公 司 生物 工程技 术 中心 ,安徽 蚌 埠 233010)
[摘 要]中 国是世界 上最大 的柠 檬酸 生产 和 出 口国,但柠 檬酸 生 产工 艺的 固有特 点使 其 生产过 程 中产 生大 量高 浓度 废水 ,对 环境造 成 严重污
(2)固形物含量高 ,主要原 因是废 水中钙离子浓度高 。 (3)由于生产工艺不 同,硫酸根含 量波动很大。 (4)废水产生量大且 不均 匀。 柠檬 酸废水 的这 些特点决定 了生化反应器 与处理 工艺 的 选 择 。
2 柠 檬 酸 废 水 处 理 方 法
目前 ,我 国主 要 采 用 生 物 法 对 柠檬 酸废 水 进 行 处 理 ,主 要 有 以下 几 种 方 法 。 2.1 厌 氧生物 法
中国是世界上最大 的柠檬酸生产 国和 出口国。目前 ,国内 柠 檬 酸 生产 一 般 采 用较 为 成 熟 的深 层 液 体 发 酵 法 ,即 利 用 黑 曲 霉孢子 自身产 生的淀粉酶 ,将薯干 、玉米等原料糖化 ,合成柠 檬 酸 。在柠 檬 酸 的合 成过 程 中 ,有 大 量 的废 水 产 生 ,大 约 每 生 产 1 t柠檬酸就有 1.5 t的废水 。柠檬 酸废 水的水质 成分十分复 杂、有机污染物浓度高、酸度大、处理难度较高 。这样 的废 水 如不加处理直接排放 ,将 对环境造 成严重的污 染。随着 社会 对 环境 的日益重视 ,更要求加强对柠檬 酸废 水处理工艺 的研究。
染 。文章 对我 国柠檬 酸 废水 处理 的 方法进 行 了综 述 ,着 重 介绍 了近 几 年发展 起 来 的几种 柠檬 酸 废水 处理 的 方法 如厌氧 生物法 、好 氧 生物 ቤተ መጻሕፍቲ ባይዱ、厌
氧 好 氧组 合法 、厌 氧 兼氧 一好 氧组 合法 、光 合细 菌法 、乳 状液 膜法 、微 波辐 射 二氧 化锰 处理法 、Fenton试 刹法 等 ,对不 同处 理 方法 的原理 和工
Zhou Youchao
(Center for Bio—engineering and Technology,Anhui BBCA Biochemical Co.,Ltd.,Bengbu 23301 0,China)
A bstract:China is the largest country ofcitric acid production and exportation,but the fixed characteristics ofcitric production technology produces am ounts of highly concentrated w astewater in the process.w hich 1cads to a serious environm ental pollution Severa1 wastewater treatm ent technologies of citric acid in recent years,including anaerobic treatm ent,aerobic treatm ent.anaerobic.aerobic treatment,anaerobic—facultative anaerobic —aerobic treatm ent,phOtosvnthetic bacteria method,em ulsion liquid m em brane,m icrowave radiation by M nO 2 and Fenton’S reagent m ethod were presented In addition,com parison of the principles and process routes between different technologies were presented
艺流程 做 了比较 。
[关键 词]柠檬 酸废 水 ;厌氧 兼 氧.好氧 组合 法 ;光合 细菌 法 ;乳状 渡膜 法 ;微波 辐射 二氧 化锰 处理 法
[中 图分类 号1x5
[文 献标识 码 1A
[文章 编 号】1007.1865f2om)o9一Ol13—02
Research Progress on D om estic Citric Acid W astew ater Treatm ent
1柠檬 酸废水 的水质特征
在 中 国 ,柠 檬 酸 生产 主 要 以薯 干 、玉 米 等 为 原 料 ,依 次 经 过原料处理、发酵、提取 、精制等工序制得产 品。柠檬酸 生产 过程产生的三废中 ,主要是废水 的污染 。与其他 行业相比 ,柠 檬酸生产废水 具有 以下特点…:
(1)废 水 有 机 物 浓 度 高 ,BOD/COD 比值 在 0l4~0.5左 右 , 具有 良好 的生化可降解性 。
厌氧生物法是指在无分子氧条件 下通 过厌 氧微生物(包括 兼氧微生物)的作 用,将废水 中的各种有机物分解为 甲烷和 二 氧化碳的过程 ,同时把部分有机物转化为细菌体 ,通过气、液、 固分离 ,使 废水得到净化 的一种废水处理 方法 。 2.1.1 管 道 消 化 式 厌 氧 消 化 器
管 道 消 化 式 厌 氧 消 化 器 是 在 其 内充 填 填 料 作 为 微 生 物 的 载体 ,能滞留高浓度厌氧 活性污 泥 ,增 强耐进水低 pH和耐 负 荷变化 的能 力。其优点是 酸性 的高浓度废水 无需进行 pH调整 可直接进入处理系统 ,从而减少 了药剂耗量 ,降低运行 的成 本, 便于管理操作 。缺点是其存在污泥流失现象 ,需要定期排泥 。 2.1.2 高 温厌 氧 消 化 池
柠檬酸废水处理技术

柠檬酸综合废水的处理工艺1废水水质与水量某柠檬酸厂生产过程中排放多股废水(浓糖水、洗糖水、洗滤布水等),重要具有大量的可溶性有机物(糖类、脂肪酸、蛋白质、淀粉等),其可生化性很好、不具有毒有害物质、展现黄色。
该厂柠檬酸产量为6X10't∕a,其废水水质、水量见表1。
表1柠檬酸综合废水水质、水量水量(m 3/d) C0D(mg∕1) BOD(mg∕1) PH温度 (℃)SS(mg∕1)色度(倍) 7000 1000060003~560-70 10002502工艺流程柠檬酸废水采用以预处理、厌氧UASB 为主体,三级好氧为后处 理日勺工艺流程(见图Do燃气利用2.1预处理废水首先通过预处理除去固体物质、减少水温、均化水质。
预处理构筑物包车间来水I.初沉池2.调节池3.冷却塔4.UASB5.中沉池6.HT (沉淀池7.一体式口化沟儿病熨床9,终沉池图1废水处理工艺流程图括初沉池、调整池、冷却塔,经预处理后废水水温降至37°C左右,到达中温厌氧发酵所需的规定,同步它还能保证处理系统运行的稳定性。
2.2UASB反应器建有2座UASB反应器,总体尺寸为40mX24mX12.8m,有效区高度为9.8mo每座反应器的总体积为6144命(为目前我国最大的单体单室反应器),有效体积率也高达76%。
实际运行的水力停留时间为32h,容积负荷为8kgC0D∕(m3∙d),CoD清除率为92%〜93%,这在我国大型的UASB反应器中也是较高日勺[k2]o2.3中沉池由于厌氧出水中带有一定的I污泥,而好氧进水规定污泥含量较低,因此在UASB反应器后建一座中沉池用来清除大部分的厌氧污泥。
2.4曝气沉淀池柠檬酸废水中具有大量的Ca-厌氧出水C/高达700〜900mg∕1),如不清除会对好氧设备及构筑物产生较大影响,曝气沉淀池就是针对清除Ca?♦而设计的。
在池中Ca?+因适量曝气形成钙盐沉淀或被污泥吸附最终通过排放污泥将其清除。
柠檬酸生产物废水处理工艺及展望

液 的上部母液便是“ 浓糖水 ” 。 菌处理废水也有不足需要连续添加新鲜 菌体 ; 菌体细胞 自然沉降 1 . 1 . 5 洗糖 水 中和工序得 到的 固相柠檬 酸钙调浆再送人 过滤机, 困难 , 需要借 助化 学絮凝剂等 , 增加 了处 理费用 ; 处理后 的废水一 继续使 用 8 0~9 0 ℃的热水洗去 固相 柠檬 酸钙 中的残糖及可溶解 般 不能达标排放 , 还需进一步净化处理 。 性杂质, 抽滤后排放 出“ 洗糖水” 废水 。 1 . 1 . 6沙柱 冲洗水 精 制工序 中要把 固体 物质在沙 滤器 中除去, 在 对沙柱进行定期 冲洗过程 中会形成“ 沙柱 冲洗水 ” 。 1 . 1 . 7炭柱废碱水 酸碱液经沙柱过滤后, 需要通过 活性炭柱进行 吸附, 炭柱再 通过 N a O H水 溶液再生 , 再 生所排放 的废水 即为“ 炭 柱废碱水 ” 。 1 . 1 . 8阳柱废酸水 炭柱酸解液经过 阳离子交换柱, 再生 时先 排放
行详细论述 , } 并 对工艺发展方 向进行 了简要展望。
、 l
பைடு நூலகம்
关键词: 柠檬酸废水; 处理工艺; 展望
的再生废水 , 【 形 成“ 再生冲洗水” 。 1 . 1 . 1 1 离 子交换淡 酸水 离子交 换柱再生前 , 需 要把淡 酸液排人
后 柱, 再用 清水把残液 冲向后柱, 这时所产 生的废水 即为“ 离 子交 换 淡 酸水 ” 。 柠檬 酸 , 又叫第一食用 酸味剂 , 被 广泛应用 于食 品 、 化工 、 铸 1 . 2柠檬 酸 生产 物 废 水 水 质 造、 电子 、 纺织、 塑料等工业 领域 。我 国是世界上最大 的柠檬 酸生 若 以生产 1 t 柠 檬酸计 算 ,各 工艺点 中所排 放废水 的水量 、 产 国 和 出 口 国 ,出 口量 在 全 球 柠 檬 酸 贸 易 总 量 中 的 比 重 超 过 了 C O D值 、 p H值及 含有 的主要成分情况见表 1 。 6 0 %。但柠檬酸在生产过程 中产生大量的高浓度废 水又会对 环境
MBR工艺深度处理柠檬酸废水的探究

MBR工艺深度处理柠檬酸废水的探究摘要:MBR工艺是近几年来新兴的一种膜处理工艺,在处理生活污水中运用比较成熟,处理效果比较好,但对一些其他行业的废水和深度处理方面,还在试探研究阶段。
通过小试探索MBR对柠檬酸废水深度处理的效果。
关键词:MBR工艺;柠檬酸废水;小试。
MBR process for advanced treatment of wastewater from citric acid researchAbstract: MBR technology is a emerging membrane treatment process in recent years,in the treatment of domestic sewage using comparative mature,the treatment effect is better. But some of the other industry waste water and the depth of processing, is also to test the research stage. Through the experiment exploring MBR on citric acid wastewater treatment effect.Key word:MBR; Citric acid wastewater; Miniature experiment小试目的山东某集团股份有限公司是国内较大柠檬酸生产企业,因工厂需搬迁,相应污水排放标准更加严格,COD要求小于50mg/l,目前运行的污水站出水COD在120左右,色度也不达标。
故用MBR反应器进行小试,探究MBR是否适用于柠檬酸废水的深度处理。
二、MBR介绍膜生物反应器(MBR)是一种用膜分离过程取代传统活性污泥法中二次沉淀池的水处理技术。
在传统的废水生物处理技术中,泥水分离通常是在二沉池中靠重力作用完成的,其分离效率依赖于活性污泥的沉降性能,沉降性越好,泥水分离效率越高。
0254.光合细菌法处理柠檬酸废水

光合细菌法处理柠檬酸废水日本自20世纪60年代起便开展利用PSB法处理高浓度有机废水的实验研究,先后成功地对食品、淀粉、粪尿、皮革等废水进行处理(并建立了日处理量几十至几千吨废水的大中型实用系统。
我国从20世纪50年代就对PSB进行了基础理论的研究,但应用研究起步较晚。
上海交大和南通发酵厂在利用光合细菌处理柠檬酸废水小试成功的基础上又进行了利用光合细菌处理柠檬酸废水的大量试验,并建立了日处理量150~2007t的柠檬酸废水处理装置。
将光合细菌与酵母菌两者综合起来处理柠檬酸废水,取得了较好的结果:第一步用热带假丝酵母处理后,柠檬酸废水的CODCr去除率为13.6%,出水pH为7.5,沉淀的酵母泥干重得率7.0g/L,其中蛋白质质量分数47%;第二步用光合细菌处理后,CODCr去除率为58%,总去除率达到63.7&,出水pH为9.6,絮凝沉淀的光合细菌泥干重得率1.2g/L,其中蛋白质质量分数51%。
光合细菌法与其他柠檬酸废水处理方法相比,具有处理效果好,无二次污染,运行稳定,耐冲击负荷,管理方便,处理成本低等优点,是一种方便快捷的柠檬酸废水处理方法。
厌氧—兼氧—好氧生物组合法在厌氧—好氧处理工艺中,普遍存在着好氧单元处理厌氧单元出水运行效果较差的现象,致使整体处理工艺难以达到满意运行效果。
其可能原因:1)厌氧出水中溶解氧很低,厌氧出水的氧化电位低,直接进入后续的好氧单元,其水质条件不能满足好氧微生物生长活动的需要;2)厌氧出水中某些厌氧产物如硫化物、氨等,对好氧微生物有一定的抑制作用。
在柠檬酸废水处理的工程中,若设计在厌氧、好氧单元之间增加一生物转化器,其功能为厌氧出水进入后续好氧处理前增加废水的溶解氧,去除废水中的厌氧产物,减轻其对后续好氧处理的抑制影响。
运行结果表明:因生产过程中硫酸钙的流失,厌氧出水中硫化物的质量浓度为96 mg/L,控制生物转化器内混合液溶解氧的质量浓度为1.0 mg/L~1.5 mg/L,硫细菌将废水中的硫化物氧化为单质硫和硫酸盐,出水中硫化物的质量浓度为3.4 mg/L,去除率达到96%。
柠檬酸回收及其在工业废水处理中的应用
柠檬酸回收及其在工业废水处理中的应用柠檬酸是一种广泛使用的有机酸,它不仅可以用于食品和饮料工业,同时也被广泛应用于医药、化妆品和洗涤剂等领域。
但是,由于柠檬酸的制备过程中会产生大量的废水和废酸,这些废物的排放不仅会污染环境,同时也会浪费资源,降低生产效率。
因此,柠檬酸的回收和再利用已经成为当前的热点问题之一。
一、柠檬酸回收的方法目前,柠檬酸的回收主要采用两种方法:结晶法和与其他有机物质的复配法。
结晶法是将废液中的柠檬酸进行结晶,从中分离出柠檬酸,并将废液排放。
该方法操作简单、成本低、可连续操作,因此是目前最常用的柠檬酸回收方法。
与其他有机物质的复配法是将废液中的柠檬酸与其他有机物质进行复配,形成可再利用的产品。
这种方法不仅可以回收柠檬酸,还可以利用废液中的其他有机物质,具有较高的综合利用价值。
二、柠檬酸回收在工业废水处理中的应用柠檬酸回收不仅可以减少工业废水的排放,还可以有效地处理工业废水,具有广阔的应用前景。
1. 沉淀污泥的处理柠檬酸回收可将废液中的柠檬酸和铁离子复配形成Fe-Citrate,可以被沉淀污泥吸附,从而有效地去除废水中的有机污染物和重金属离子。
同时,沉淀污泥中的有机物和重金属也可通过适当的处理方式进行回收利用。
2. 改善水质废水中含有大量的有机物质和重金属离子,这会对水环境产生极大的污染。
柠檬酸回收可以有效地去除废水中的有机物质和重金属离子,可以改善水质,保护水资源。
3. 替代其他化学药剂目前,废水处理中常用的化学药剂包括氯化铁、氯化铝、聚合氯化铝等。
然而,这些化学药剂在使用过程中会产生二次污染,同时也会造成成本上的浪费。
柠檬酸回收可以替代这些化学药剂,降低成本,减少污染。
三、结语综上所述,柠檬酸的回收并不困难,能够有效地减少工业废水的排放,并且能够有效地处理废水。
因此,柠檬酸回收在保护环境、提高资源利用率方面具有重要的意义。
希望未来能有更多的研究和应用,实现柠檬酸回收的可持续发展。
生物膜法处理柠檬酸废水的研究
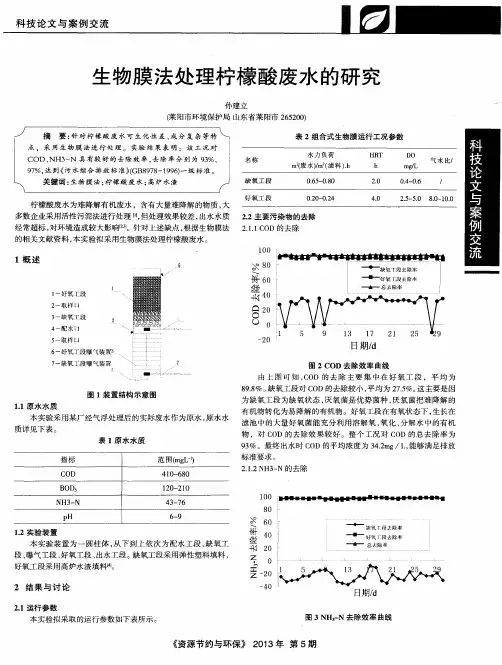
表 2组合式 生物膜运行工况参数
l L 、 、 9 7 % , 竺 《 污 水 综 合 排 放 标 准 》 ( G B 8 9 7 8 — 1 9 9 6 ) 一 级 标 准 。 }
生物膜 法处理柠檬 酸废水 的研 究
孙 建 立
( 莱 阳市环境保 护局 山东省莱阳市 2 6 5 2 0 0 )
广 / / 摘要 : 针 对 柠 檬 酸 废 水 可 生 化 性 差 、 成 分 复 杂 等 特
点 I , 采 用 生 物 膜 法 进 行 处 理 。 实 验 结 果 表 明 : 该 工 况 对 f
l O 0
1概 述
u
—
_ . 卜 一 缺鲺 T段去除举
槲 6 0
I 一好氧 段 2 一取样 口 、、 4 0
—
_ - 一 好钒 r 段去除率
一 . r 一 总 去除举
∞
—
3 一缺氧 T : 段
4 一配 水 啊 、
吕 2 0
0
—
5 一取样 u
为缺 氧工段为缺氧 状态 , 厌氧菌是 优势菌种 , 厌 氧菌把难 降解 的
有机物转 化为易降解的有机物 。好氧工段在有氧状态下 , 生长在 滤池 中的大量好 氧菌能充分利 用溶解 氧 , 氧化 、 分解水 中的有机 物 ,对 C O D的去除效果 较好 。整个工 况对 C O D的总去 除率为 9 3 %。最终 出水时 C O D的平均浓度为 3 4 . 2 m g /L , 能够满足排放
! 兰 竺 兰 ! 竺 兰
柠檬 酸废水为难降解有机废水 ,含有大量难降解 的物质 , 大 多数企业采用 活性 污泥法进行处理 _ l 1 , 但处理效果较差 , 出水水质 2 . 2主 要 污 染 物 的 去 除 经常超标 , 对环境造成较大影响 。针对上述 缺点 , 根据生物膜法 2 . 1 . 1 C O D的 去 除 的相关文献资料 , 本 实验拟采用生 物膜法处理柠檬酸废水 。
柠檬酸废水处理案例分析
柠檬酸废水处理案例分析柠檬酸厂生产规模较大,每天产生的柠檬酸废水约1500吨。
废水处理系统的设计主要有预处理、混凝沉淀、中和处理和生物处理等环节。
首先,对废水进行预处理。
柠檬酸废水中含有大量固体颗粒和悬浮物,需要通过格栅、除砂器和调节池等设备进行物理预处理。
格栅可以过滤掉较大颗粒的物质,除砂器可以去除废水中的沙粒等固体物质,调节池可以将废水进行混合、稀释和调节pH值。
其次,废水进入混凝沉淀池。
在此环节中,需要向废水中加入混凝剂,如聚合氯化铝,通过化学反应使废水中的悬浮物和泥沙结团。
混凝沉淀池通过设计合理的水力停留时间,使得大部分固体颗粒沉淀到底部,形成污泥。
清洁的水从上方流出,净化效果比较显著。
接下来是中和处理环节。
柠檬酸废水中含有大量酸性物质,需要通过加碱调节pH值。
中和反应通常采用石灰石粉末作为中和剂。
石灰石粉末与废水中的酸性物质反应生成水和盐,同时将废水的pH值调节到中性。
最后,通过生物处理来去除废水中的有机物。
柠檬酸废水中的有机物可通过好氧和厌氧生物处理来降解。
在好氧处理池中,通过通入大量的氧气,使废水中的有机物被微生物降解为二氧化碳和水。
在厌氧处理池中,由于缺氧环境,微生物将有机物分解为甲烷等可燃气体和二氧化碳。
柠檬酸厂的废水处理系统经过实践表明,在处理过程中需要严格控制各处理环节的操作参数,如混凝剂和中和剂的投加量、反应时间等,以确保废水处理效果达到标准要求。
同时,对于产生的污泥也需要进行处理,如污泥脱水和干化,以降低废物的处理量。
总之,柠檬酸废水处理是一项复杂的工程,需要结合实际情况设计合理的处理方案。
通过适当的物理、化学和生物处理技术,可以有效地去除废水中的有害物质,达到环保要求。
这对于柠檬酸生产企业的可持续发展和环境保护具有重要意义。
柠檬酸生产的废料处理方法与利用
柠檬酸生产的废料处理方法与利用于洋摘要:中国是世界上最大的柠檬酸生产和出口国,但柠檬酸生产工艺的固有特点使其生产过程中产生大量高浓度废水,对环境造成严重污染。
文章对我国柠檬酸废水处理的方法进行了综述,着重介绍了近几年发展起来的几种柠檬酸废水处理的方法如厌氧生物法、好氧生物法、厌氧-好氧组合法、厌氧-兼氧-好氧组合法、光合细菌法、乳状液膜法、微波辐射二氧化锰处理法、Fenton 试剂法等,对不同处理方法的原理和工艺流程做了比较。
关键字:柠檬酸废水;厌氧-兼氧-好氧组合法;光合细菌法;乳状液膜法;微波辐射二氧化锰处理法。
2000年世界柠檬酸总产量约为95万吨,我国的产量约为40碗吨,占世界总产量的40%左右。
生产能力已达70万吨/a,是世界上最大的柠檬酸生产国。
我国柠檬酸产量的80%左右用于出口,是世界上最大的柠檬酸出口国[1]。
柠檬酸作为一种重要的化工原料和食品添加剂被广泛应用,其生产是以薯干或玉米为原料,依次经原料处理、发酵、提取、精制等工序制得产品。
废水主要来自发酵和提取工序产生的废中和液、洗糖水、洗罐水和洗滤布水,主要含有淀粉质、蛋白质、各种有机酸、生产菌体所分泌的酶、发酵残留物、葡萄糖、氨氮和脂肪等有机物,COD 浓度为20 000-30 000 mg/L,属高浓度有机废水[2]。
针对柠檬酸废水处理,国内外研究、应用的方法以生物法为主,主要包括好氧生物法、厌氧生物法、厌氧-好氧法和光合细菌法等[3]。
1 柠檬酸生产废水的产生与排放玉米柠檬酸的生产工艺主要包括糖化、发酵、提取和精制等,柠檬酸废水的主要来源为:(1)糖化洗滤布水。
在糖化过程中,糖化液必须过滤除去玉米渣,过滤机的滤布需要定期清洗,产生“糖化洗滤布水”,主要含有淀粉、蛋白质、纤维素、玉米脂肪及钠离子等。
(2)二压洗滤布水。
糖液在发酵罐中发酵得到发酵液,经压滤机压滤去除菌丝体,成为发酵清液,送到提取车间。
压滤机的滤布需要定期清洗,由此而产生“二压洗滤布水”,主要含有柠檬酸、残糖、蛋白质和维生素等。
饮料行业CIP清洗产生的柠檬酸废液回收再利用的应用研究
饮料行业 CIP清洗产生的柠檬酸废液回收再利用的应用研究摘要:饮料行业在生产过程中须严格控制微生物指标。
生产线设备经过一段时间的运行,设备及管道内壁附着的饮料残渣为微生物繁殖提供有利的环境条件。
故为彻底控制微生物菌落总数指标,则须对设备及管道定期做CIP清洗(cleaning in place)。
研究饮料行业CIP清洗过程中产生的柠檬酸废液,通过膜法浓缩和蒸发结晶技术形成柠檬酸固体回收再利用,避免柠檬酸废液进入污水处理站生化系统产生的冲击、有机污染物泥量的增多以及酸碱中和增加的药剂成本。
通过实验结果表明,膜法浓缩和蒸发结晶工艺是可行的。
实验结果为工业化项目设计提供了宝贵的参考依据。
关键词:CIP清洗;柠檬酸废液;回收再利用;膜法浓缩;蒸发结晶前言CIP清洗可分为物理清洗和化学清洗两种方式。
物理清洗方式有蒸汽高温消毒、热水巴氏消毒等。
化学清洗方式有酸性洗涤剂、碱性洗涤剂、氧化型消毒剂、复合清洗剂等。
结合工厂自身的产品特性定制专门的CIP清洗程序。
某饮料厂总共2条生产线,连续生产时10天进行1次柠檬酸CIP清洗。
每条生产线清洗流程:3吨95℃热纯水→3吨柠檬酸清洗液(95℃)→3吨95℃热纯水。
清洗液的配置:25kg柠檬酸添加到3吨水中配成3吨柠檬酸清洗液,含量约为8400mg/l。
柠檬酸每月消耗量为25*2*3=150kg/月。
柠檬酸清洗液每10天排放一次,每次3吨*2条线=6t废液,平均每天处理量为0.6t/d,留部分余量,设计处理能力1.0t/d。
废水采用A/O生化工艺进行处理,其中生产线设备CIP时会产生高浓度柠檬酸废液,进入污水处理系统,会给污水处理系统带来极大的冲击,同时由于生化系统营养过剩,负荷加大,引起微生物疯长,产生大量的污泥,给污水处理系统的管理和恢复造成很大的麻烦。
1g柠檬酸约产生0.8gCOD,大量柠檬酸废水的生化处理必须调节pH到7.0以上,后续处理主工艺为A/O处理工艺,仅靠好氧分解柠檬酸,将对好氧菌产生冲击,且分解不完全。
厌氧好氧工艺治理柠檬酸废水(附厌氧好氧气浮法处理抗生素污水)
厌氧好氧工艺治理柠檬酸废水柠檬酸的生产是通过发酵工艺进行的,其排放的废水含有高浓度的可生物降解有机物,这些有机物多以碳水化合物及其降解产物为主。
世界各国对于柠檬酸废水的处理大都采用厌氧—好氧联合处理工艺,而这一工艺的核心——厌氧处理单元,除了采用厌氧接触工艺和厌氧滤器外,应用最多的还是70年代末开始用于食品发酵工业废水处理的UASB 厌氧反应器工艺。
1999年10月,某柠檬酸厂(现改名为某生化有限公司)柠檬酸废水治理工程通过了山东省环保局主持的工程验收,工程验收期间厌氧工段COD Cr容积负荷Nv≥8.0kgCOD Cr/(m3·d),去除率达93.2%,工程COD Cr 总去除率达98.0%。
目前运行稳定,效果良好。
现将该工程情况做简要介绍。
1 水质、水量的确定根据企业现有排水管路,所排放的废水主要包括浓废水和淡废水两部分,浓废水主要包括废糖水原液和洗糖水。
排放废水处理后要求达到《污水综合排放标准》GB 8978—1996味精工业二级标准,废水水质、水量及排放标准详见表1。
表1 废水水质、水量及排放标准排放废水水量(m3/d) PH值CODcr(mg/L)BOD5(mg/L)SS(mg/L)氨氮(mg/L)浓废水700 5-5.5 16000 6500 450 60淡废水700 5.5-6.0 1500 650 400 10合计1400 8750(均值)3750(均值)425(均值)35(均值)标准值6-9 300 150 200 252 工程设计2.1 工艺流程由车间排放的浓废水自流至浓水调节池,调节pH后由污水泵提升至UASB反应器,出水一部分回流至浓水调节池,它与UASB反应器形成集调节、厌氧降解为一体的处理系统;一部分自流至曝气调节池与淡废水混合,经曝气后由污水泵提升至沉淀池形成一级好氧系统;此时沉淀池出水已近达标,再自流至接触氧化池、气浮池进行好氧生化和物化处理(见图1)。