
用MasterCAM编制非圆曲线轮廓加工程序
用MasterCAM编制非圆曲线轮廓加工程序
蒋英汉
2008.6.15
用MasterCAM编制非圆曲线轮廓加工程序
关键词:自动编程、非圆曲线、NC程序
中国一拖高级技工学校蒋英汉随着数字控制技术与数控机床出现,给机械制造业带来了翻天覆地的变化。
数控技术已成为制造业实现自动化、柔性化、集成化生产的基础技术。
自90年代至今我国的数控机床在机械制造业的占有率不断提高,在航天、军工模具等行业已经成为主要的加工手段。
现在数控技术已经成为体现一个国家综合国力水平的重要标志。
新世纪机械制造业的竞争,其实就是数控技术的竞争。
目前,我国的数控机床已经有了数量,但使用确不高,其原因,不能及时合理的编制出加工程序就是其中只一。
所以提高我国编程人员的编程能力已经是迫在眉睫了。
CAD/CAM技术则是建立在数控技术之上的一种科学,它对数控技术和数控机床的应用提供了一个坚实的平台。
为提高编程人员的编程能力提供了一个途径。
Ma ste rC AM 软件是美国的CNC Software公司开发的基于PC平台的CAD/CAM系统,由于它对硬件要求不高,并且操作灵活、易学易用并具有良好的价格性能比,因而深受广大企业用户和工程技术人员的欢迎,广泛应用于机械加工、模具制造、汽车工业和航天工业等领域,它具有二维几何图形设计、三维曲面设计、刀具路径模拟、加工实体模拟等功能,并提供友好的人机交互,从而实现了从产品的几何设计到加工制造的CAD/CAM一体化。
是目前世界上应用最广泛的CAD/CAM软件之一。
以下介绍MasterCAM在编制非圆曲线轮廓加工程序的应用:
虽然非圆曲线轮廓可以在数控机床上用宏程序编制,但它对编程人员的编程能力要求特别高,时间周期较长,精度难以保证,而且不同系统的数控机床也不统用。
所以用CAD/CAM软件编制非圆曲线轮廓加工程序已经成了必然。
MasterCAM编制非圆曲线轮廓加工程序的主要步骤是:
(一)设计非圆曲线方程式文件
运用MasterCAM的方程式功能设计非圆曲线轮廓。
其方程式文件内容和注解:
step_var1= t (设置变量名)
step_size1 = 0.01 (设置步距大小)
lower_limit1 = 0 (设置变量下限)
upper_limit1 = 1 (设置变量上限)
geometry = line (设置图素类型)
angles = degrees (设置角度类型)
origin = 0, 0, 0 (设置曲线定位点)
r=100+6*sin(360*12*t)
x=r*cos(360*t) (坐标)
y=r*sin(360*t) (坐标)
z=6*sin(360*12*t) (坐标)
举例。
见图1,这是一心形凸轮。
设计方程式文件过程如下
其数学模型为,r=40(1-cost).
转化为参数方程即:x=40*(1-cos(t))*cos(t)
y=40*(1-cos(t))*sin(t)
(1)由于定位点不在坐标原点所以origin = 35, 0, 0
(2)根据技术要求确定步距,这里为1°。
(3)设置变量,这里t。
(4)设置变量,下限0°,上限为360°。
图1
在以上工作完成后,打开记事本文件,将上述内容输入并保存。
文件见下文。
step_var1 = t
step_size1 = 1
lower_limit1 = 0
upper_limit1 = 360
geometry = spline
angles = degrees
origin = 35, 0, 0
x=40*(1-cos(t))*cos(t)
y=40*(1-cos(t))*sin(t)
(二)绘制非圆曲线
绘制过程为:启动Mill—文件—下一页—附加功能—方程式—取文件—打开保存外交—Piot it即完成非圆曲线绘制。
如图2
图2。
MasterCAM 绘制复杂曲线与曲面

本文格式为WORD,能编辑和复制,感谢您的阅读。
MasterCAM绘制复杂曲线与曲面本文介绍了如何使用MaSterCAM的Fplot命令来实现精确绘制复杂曲线与曲面的方法。
在进行产品设计时用MasterCAM绘制复杂曲线与曲面,经常会涉及到复杂曲线、曲面的绘制,如齿轮的渐开线、心形线轮廓的凸轮、阿基米德螺旋面等,设计人员使用AutoCAD, ProIENGINEER或者UG 均能绘制出相应曲线、曲面,只是方法比较复杂,不利干掌握和使用。
本文介绍了设计者使用MasterCAM中的Fplot命令可以精确绘制各种复杂曲线、、曲面,只要调用软件中chook文件夹中的*.eqn文件,结合所绘制曲线、曲面的参数方程对文件稍加修改,便可得出所需要的曲线或曲面的形状。
通过这种方法绘制的曲线和曲面简便快捷,易于掌握,给设计者提供了方便。
一、运用Fplot绘制平面非圆曲线机械设计中常用的平面非圆曲线,包括椭圆、双曲线、抛物线、齿轮渐开线、摆线、心形线等。
在MasterCAM软件中只要输入曲线的函数方程,即可绘出曲线图形。
下面就以绘制心形线为例介绍平面非圆曲线的绘制方法。
(1)单击File\Edit\Other\Chooks,在对话框中选择所有*.eqn文件,软件会列出7个方程文件,这7个文件可以分为两类:第一类为平面曲线方程,如sine.eqn(正弦曲线)、Invol.eqn(齿轮渐开线)、Fplot.eqn(齿轮渐开线);第二类为空间曲面方程,如Candy.eqn(糖果状)、Chip.eqn(切屑状)、Drain.eqn(漏斗状)、Ellipsd.eqn(椭圆球)。
由于绘制的是平面非圆曲线,因此从第一类型选择sine.eqn(正弦曲线),文件打开后如下所示:step_varl = x\定义函数变量名为xstep_ sizel=0.2\变量x增量为0.2(数值越小,图形越接近真实形状)lower limitl=0\定义变量的最小值为0upper_limitl=6.28319定义变量的最大值为6.28319geometry=lines\定义几何图形的类型为直线(曲线可以用有限个点连接而成的折线去拟合)angles=radians\定义角度单位为弧度origin=0, 0,0\定义图形的起点y=sin(x)定义曲线方程(2)根据心形线的参数方程,把上述内容修改为下列形式:step varl=t\定义函数变量名为tstep_ sizel=0.2lower limitl=0upper_limitl=6.28319geometry=linesangles=radiansorigin=0, 0, 0x=50*cos(t)*(l+cos(t))\定义心形曲线的参数方程,其中t为心形线上任意点与原点连线和X轴正半轴之间的夹角。
基于宏程序的非圆曲线轮廓数控车床加工

图1
非圆曲线加工,就是采用多段圆弧或直线逼近非圆曲线轮廓。
实际手工编程中,主要采用直线逼近法,即用直线段逼近非圆曲线。
先将非圆曲线沿某一坐标轴方向进行若干等分,得到一系列节点,将这些节点中的相邻两点用直线段连接起来,以这些直线段代替两点间曲线段,就可以得到得到近似的非圆曲线。
应用这些方法加工非圆曲线时,节点越密,直线越靠近曲线,即曲线段加工精度越高。
际加工时,并非节点数越多越好,因为随着节点数目的增加,
随之增加,所以确定合理的节点数非常重要,只要在保证加工精度的节点数越少越好。
O1234;
M03 S800 T0101 F0.2;
G00 X46.0 Z2.0;
#1=30; 椭圆长半轴
#2=20; 椭圆短半轴
#3=30; 椭圆Z向起点
#4=-22;椭圆Z向终点
#5=#2*SQRT[#1*#1-#3*#3]/#1;计算椭圆拟合点的
G01 G42 X[2*#5] Z[#3-30]; 直线逼近拟合椭圆
#3=#3-1; Z向值等距变化更新
IF[#3 GE #4] GOTO 1; 条件判定式构成循环。
数控铣削平面非圆曲线轮廓的宏程序编程
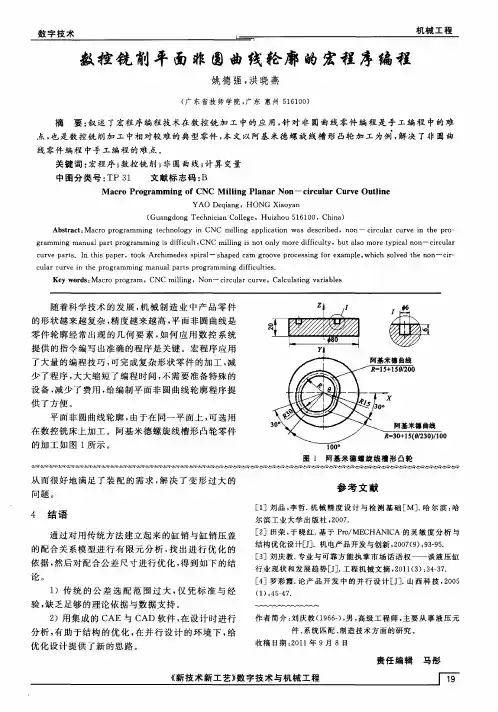
ga r mmi g ma u lp r r g a n n a a tp o r mmi g i d fi u t CNC mi i g i o n y mo e d fiu t ,b t lo mo e t p c ln n cr u a n s i c l , f l n n to l r i c ly u s r y ia o — ic l r l s f a
验, 缺乏 足够 的理 论依 据 与数 据支 持 。
2 )用 集成 的 C AE与 C AD软 件 , 在设计 时 进行
作 者 简 介 : 庆 教 (9 6) 男 , 级 工 程 师 , 要 从 事 液 压 元 刘 1 6一 , 高 主 件 、 统 匹 配 、 造 技 术 方 面 的研 究 。 系 制
点 , 是 数控 铣 削加 工 中相对 较难 的典 型零 件 , 文 以阿基 米德 螺 旋 线槽 形 凸轮加 工为例 , 决 了非 圆 曲 也 本 解 线零件 编 程 中手工 编程 的难 点 。
关键词: 宏程序 ; 数控 铣 削 ; 圆曲线 ; 非 计算 变量 中 图分类 号 : 1 TP 3 文献标 志码 : B
基于Mastercam编制非圆曲线数控车削程序
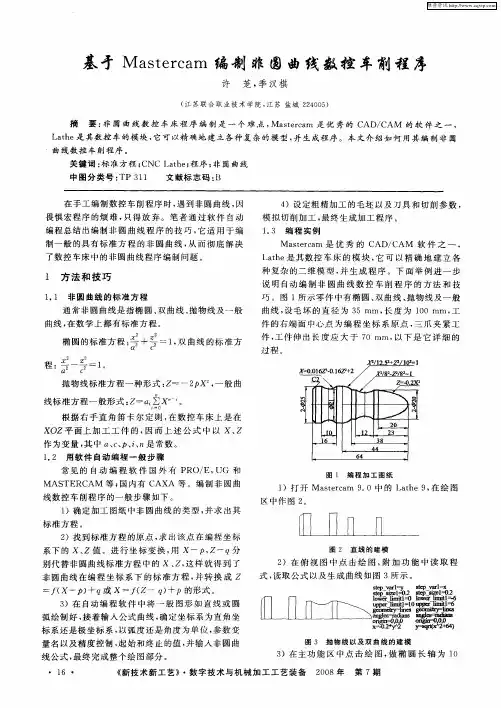
l 方 法 和 技 巧
1 1 非 圆 曲 线 的 标 准 方 程 .
说 明 自动 编 制 非 圆 曲 线 数 控 车 削 程 序 的方 法 和 技 巧 。图 1所示 零件 中有 椭 圆 、 曲线 、 物线及 一般 双 抛
曲线 , 毛坏 的直 径 为 3 l 长 度 为 1 0 II , 设 5Im, T 0 II工 TT
Matra 是 优 秀 的 C / AM 软 件 之 一 , secm AD C
了数控 车 床 中的非 圆 曲线 程序 编制 问题 。
L te是其 数控 车 床 的模 块 , 可 以精 确 地 建 立 各 ah 它
种 复杂 的二 维模 型 , 生成 程 序 。下 面举 例 进 一 步 并
2
椭 圆的标准 方 程 : + 一 1 双 曲线 的标 准方 ,
程 : ~ 一 。
抛 物线标 准方 程一 种形 式 : Z=一2 X , p 一般 曲 线标 准方 程一 般形 式 : Z—a∑ 。
根据 右 手 直 角笛 卡 尔定 则 , 数 控 车床 上 是 在 在 X0 Z平 面上 加 工 工 件 的 , 因而 上 述 公 式 中 以 X、 Z 作 为变 量 , 中 a c 、、 常数 。 其 、、 i 是
维普资讯
基 于 Matra 编制 非 圆 曲线 数控 车削程 序 secm
许 茏 , 汉 棋 季
( 苏联 合 职 业技 术 学 院 , 苏 盐城 2 4 0 ) 江 江 2 0 5
摘 要 : 圆 曲线 数 控 车床 程序 编 制 是 一 个 难 点 , secm 是 优 秀 的 C / AM 的软 件 之 一 , 非 Ma tra AD C L te是其数 控 车 的模 块 , 可 以精 确地 建立各 种 复杂 的模 型 , ah 它 并生成 程序 。本 文介 绍 如何 用其 编制 非 圆
数控编程非圆曲线数学的处理过程d
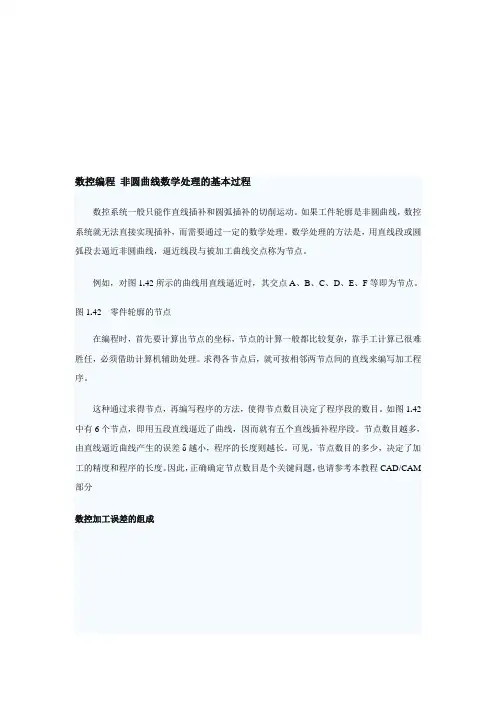
数控编程非圆曲线数学处理的基本过程数控系统一般只能作直线插补和圆弧插补的切削运动。
如果工件轮廓是非圆曲线,数控系统就无法直接实现插补,而需要通过一定的数学处理。
数学处理的方法是,用直线段或圆弧段去逼近非圆曲线,逼近线段与被加工曲线交点称为节点。
例如,对图1.42所示的曲线用直线逼近时,其交点A、B、C、D、E、F等即为节点。
图1.42零件轮廓的节点在编程时,首先要计算出节点的坐标,节点的计算一般都比较复杂,靠手工计算已很难胜任,必须借助计算机辅助处理。
求得各节点后,就可按相邻两节点间的直线来编写加工程序。
这种通过求得节点,再编写程序的方法,使得节点数目决定了程序段的数目。
如图1.42中有6个节点,即用五段直线逼近了曲线,因而就有五个直线插补程序段。
节点数目越多,由直线逼近曲线产生的误差δ越小,程序的长度则越长。
可见,节点数目的多少,决定了加工的精度和程序的长度。
因此,正确确定节点数目是个关键问题,也请参考本教程CAD/CAM 部分数控加工误差的组成图1. 43逼近误差数控加工误差△数加是由编程误差△编、机床误差△机、定位误差△定、对刀误差△刀等误差综合形成。
即:△数加=f(△编+△机+△定+△刀)其中:(1)编程误差△编由逼近误差δ、圆整误差组成。
逼近误差δ是在用直线段或圆弧段去逼近非圆曲线的过程中产生,如图1.43所示。
圆整误差是在数据处理时,将坐标值四舍五入圆整成整数脉冲当量值而产生的误差。
脉冲当量是指每个单位脉冲对应坐标轴的位移量。
普通精度级的数控机床,一般脉冲当量值为0.01mm;较精密数控机床的脉冲当量值为0.005mm 或0.001mm等。
(2)机床误差△机由数控系统误差、进给系统误差等原因产生。
(3)定位误差△定是当工件在夹具上定位、夹具在机床上定位时产生的。
(4)对刀误差△刀是在确定刀具与工件的相对位置时产生。
数控程序编制中的数值计算根据零件图样,按照已确定的加工路线和允许的编程误差,计算数控系统所需输入的数据,称为数控加工的数值计算。
数控车床加工非圆曲线宏程序编程技巧

数控车床加工非圆曲线宏程序编程技巧机械加工中常有由复杂曲线所构成的非圆曲线(如椭圆曲线、抛物线、双曲线和渐开线等)零件,随着工业产品性能要求的不断提高,非圆曲线零件的作用就日益重要,其加工质量往往成为生产制造的关键。
数控机床的数控系统一般只具有直线插补和圆弧插补功能,非圆曲线形状的工件在数控车削中属于较复杂的零件类别,一般运用拟合法来进行加工。
而此类方法的特点是根据零件图纸的形状误差要求,把曲线用许多小段的直线来代替,根据零件图纸的形状误差,如果要求高,直线的段数就多,虽然可以凭借CAD软件来计算节点的坐标,但是节点太多也导致了加工中的不方便,如果能灵活运用宏程序,则可以方便简捷地进行编程,从而提高加工效率。
一、非圆曲线宏程序的使用步骤(1)选定自变量。
非圆曲线中的X和Z坐标均可以被定义成为自变量,一般情况下会选择变化范围大的一个作为自变量,并且要考虑函数表达式在宏程序中书写的简便,为方便起见,我们事先把与Z 坐标相关的变量设为#100、#101,将X坐标相关的变量设为#200、#201等。
(2)确定自变量起止点的坐标值。
必须要明确该坐标值的坐标系是相对于非圆曲线自身的坐标系,其起点坐标为自变量的初始值,终点坐标为自变量的终止值。
(3)进行函数变换,确定因变量相对于自变量的宏表达式。
(4)确定公式曲线自身坐标系的原点相对于工件原点的代数偏移量(△X和△Z)。
(5)计算工件坐标系下的非圆曲线上各点的X坐标值(#201)时,判别宏变量#200的正负号。
以编程轮廓中的公式曲线自身坐标原点为原点,绘制对应的曲线坐标系的X ′和Z ′坐标轴,以其Z ′坐标为分界线,将轮廓分为正负两种轮廓,编程轮廓在X ′正方向称为正轮廓,编程轮廓在X ′负方向为负轮廓。
如果编程中使用的公式曲线是正轮廓,则在计算工件坐标系下的X坐标值(#201)时,宏变量#200的前面应冠以正号;如公式曲线是负轮廓,则宏变量#200的前面应冠以负号,即#201=±#200+△X 。
利用MasterCAM中Fplot功能绘制函数曲线
图3螺旋线1、4组成的螺旋槽界限曲面摘要:MasterCAM 中利用Add-ins 菜单中的Fplot*功能,建立曲线方程,绘制机械设计中常用的复杂曲线;通过对标准麻花钻头的实体造型过程的介绍,为使用者提供有益的借鉴。
关键词:MasterCAM Fplot*功能绘制复杂曲线1概述机械设计中常用的非圆曲线,包括椭圆、双曲线、抛物线、渐开线等。
在MasterCAM 软件中只要输入曲线的函数方程,即可绘出曲线图形。
下面就以绘制标准麻花钻头为例介绍非圆曲线的绘制和造型方法。
2钻头曲线钻头有两道螺旋槽,为4条不同的螺旋线,为了保证钻头必要的刚性和强度工作部分的钻芯直径向柄部方向递增,也就是钻芯增量,一般为每100mm 长度范围内钻芯直径增加1.4mm,钻头的横刃长度一般为钻头直径的1/10。
为了保证钻头必要的钢性和强度工作部分的钻心直径向柄部方向递增钻芯棱边螺旋槽横刃前刀面主后刀面副切削刀图1钻头的组成3利用Add-ins 菜单中的Fplot*功能绘制曲线Fplot*是MasterCAM 软件一个绘制复杂曲线、曲面的工具,它采用C 语言形式编制程序来绘制各种曲线、曲面。
求出绘制曲线的方程式,在桌面上新建一个txt 文件,根据方程式编写绘图程序,在该文件中编写完程序后保存,再把该文件的后缀名改为EQN 即可。
以直径50mm的钻头为例,介绍钻头的造型步骤,钻头4条不同的螺旋线方程式见表1。
step_var1=θ设置变量名称θstep_size1=10一个步距的尺寸为10lower_limit1=0设置变量下限为0upper_limit1=360设置变量上限为360geometry=sp lines 生成图形形状为样条线angles=degrees 角度采用度为单位origin=0,0,0曲线的定位点(原点)r=50钻头直径x=r *cos(θ)定义函数y=r *sin(θ)z=ω*θ①在桌面建立4个txt 文件,把表1中的4个螺旋线方程式分别输入到txt 文件中,并命名为螺旋线1、螺旋线2、螺旋线3、螺旋线4。
数控车加工非圆曲线编程探讨
数控车加工非圆曲线编程探讨摘要:随着科学技术的进步,现代化制造业较之传统制造业取得了相当大的进步,数控技术和数控设备是现代化制造业的基础,它们的发展水平关系到国家的经济发展、综合国力和战略地位,因此,我国在数控技术及产业发展方面采取了重大措施,使我国数控领域得到可持续发展。
本文简要介绍了数控机床的概念,详细论述了数控加工和数控加工的编程方法,并且重点研究了非圆曲线的编程方法。
关键词:数控机床;数控加工;非圆曲线加工;编程方法前言:数控技术也叫做数字化控制技术,是一种按照控制程序,控制程序是工作人员用计算机事先编好的,来执行对机械设备的运动轨迹和外设的操作时序逻辑控制功能,进行机械零件加工的技术,计算机软件的应用代替了原先用硬件逻辑电路组成的数控装置,实现了存储数据、处理数据、运算数据、逻辑判断等各种控制机能,是制造业信息化的重要组成部分。
随着智能化、网络化技术的发展,数控技术向着高效率、高质量、高精度的方向发展。
数控技术在信息产业、生物产业、航空航天国防工业等各领域得到广泛应用,以提高制造能力和水平,提高对市场的适应力和竞争力,数控技术的应用是制造业成为信息化的象征,对我国社会经济的发展起着越来越重要的作用,因此,为实现经济迅速发展、提高综合国力和国家地位,必须大力发展以数控技术为核心的现代化制造技术及其产业。
1.数控机床数控机床也叫做数字控制机床,是一种装有能够逻辑地处理具有控制编码或其他符号指令规定的程序控制系统,并通过译码,用代码化的数字表示出来,通过信息载体输入数控装置,经运算处理由数控装置发出的各种控制指令,来控制机床的动作,按照图纸要求的尺寸和形状,自动的将零件加工出来的自动化机床,具有高度柔性、高精度、加工质量稳定可靠、加工效率高、自动化程度高等优点,数控机床能够很好地解决复杂、精密、小批量、多品种零件的加工。
数控机床的基本组成包括加工程序载体(主机)、伺服与测量反馈系统、数控装置、数控机床辅助装置、机床主体。
例析非圆曲线轮廓循环的设定方法
例析非圆曲线轮廓循环的设定方法凸椭圆刀具路径分析:用控制角度尺寸,或者控制长度尺寸的方法来控制轮廓。
但是在控制长度尺寸时,在接近椭圆顶点时的,切削深度在Z向步距不变的情况下增大,不便控制,故采用控制角度尺寸的方法来控制轮廓。
刀具路径:先用行切方式粗车轮廓,再用沿轮廓环切的方式进行半精车,精车。
控制轮廓的方式有3种:控制角度、控制X向尺寸、控制Z向坐标。
凸椭圆右端粗车时,可以使用G90循环指令进行行切。
凹椭圆刀具路径分析:沿轮廓仿复进给做环形切削,依次从外向内进行粗车,半精车,精车。
在很多情况下,是已知曲线起点和终点的X坐标与Z坐标的,而不知道角度尺寸的大小。
但是,由于X坐标具有左右对称性,所以要通过控制曲线的起点与终点的Z坐标,来控制曲线的轮廓。
从上述分析可知:在车凹椭圆以及车凸椭圆的左侧轮廓时,由于会产生过切现象,是不能采用行切方式的,而必须使用环切方式。
在已知条件中,椭圆轮廓的起始点与终止点的坐标是容易知道的,故而优先考虑控制轮廓的起始点与终止点的Z坐标来控制曲线轮廓。
2 椭圆循环的定制定制原理:数控机床指令的开发就是利用FANUC0i系统所提供的除ISO标准G代码以外,对未指定的空代码集进行设定,调用所编制的B源宏程序,所调用的源宏程序号有严格的要求,与FANUC0i控制器中的参数严格对应。
3 椭圆循环指令G93指令使用要点该循环适用于FANUC-TB(TA,TC,TD)系统的数控车上使用。
由椭圆圆心决定椭圆位置,即由参数J、Q决定,轮廓凸或凹取决于参数S 的正负。
当参数A>B时椭圆长半轴在Z轴上,A<b时椭圆长半轴在x轴上。
< p=""></b 时椭圆长半轴在x轴上。
<>用棒料加工凸椭圆时,在椭圆右尖端的开始几刀切削深度很大,这时可将参数D适当增大,并增加切削次数。
采用合理的副偏角,避免产生过切。
在椭圆尖端处进给行距较大,轮廓比较粗糙,所以精车时步距要取较小值。
2-4-7初步掌握宏程序加工非圆曲线轮廓要点
项目十:宏程序加工非圆曲线轮廓一、知识能力目标:1.理论知识:学习宏指令编程基本知识;2.实践知识方面:学习用宏指令编程加工非圆曲线、三维倒角倒圆等。
二、教学实施:(一)宏指令编程在加工一些形状相似的系列零件或加工非直线、圆组成的曲线时,可以采用宏程序进行编程,减少编程工作量。
1.宏变量#1 —— #33 局部变量#100—— #999 公共变量#1000 —系统变量2.运算符与表达式(1)算术运算符 + - * /(2)条件运算符 EQ NE GT GE LT LE(3)逻辑运算符 AND OR XOR(4)函数 SIN[ASIN] COS[ACOS] TAN[ATAN] ABS SQRT FIX FUP ROUND LN EXP(5)表达式:用运算符连接起来的常数宏变量构成表达式如:175/SQRT[2] * COS[55 * PI/180 ]①赋值语句把常数或表达式的值送给一个宏变量称为赋值;格式:宏变量=常数或表达式如:#2 = 175/SQRT[2] * COS[55 * PI/180 ]#3 = 124.03.条件判别语句IF GOTO THEN(1)无条件表达式 GOTO n(2)IF[条件表达式] GOTO n(3) IF[条件表达式] THEN4.循环语句WHILE DO[1-3] END[1-3](1)格式: WIIILE [条件表达式 ] DO[1-3]END[1-3]5.宏程序的调用G65 G66 G67(1)宏程序的非模态调用G65(2)宏程序的模态调用G66 G67三、编程实例(一)零件图(图3-30)。