
药芯焊丝堆焊耐磨合金层工艺及性能研究
在一定的焊丝直径、焊接电流和电弧电压的工艺条件下,焊速增快,堆焊层的熔深及熔宽都有所减小。如果焊速过快气体保护效果变坏,可能产生气孔。反之,焊接速度过慢时,生产率低,且由于工件受热时间长,焊接变形增大。药芯焊丝焊接工艺参数见表2。
表2药芯焊丝焊接工艺参数
Table2 Experimenta dataofoverlap welding
含量(wt%)5.5~6.03.9~4.21.63.21.05 0.06 0.8 1.5
(
M粉=(M焊—M带×η)÷(η×Kb×Ke)
式中:焊为堆焊焊道中某合金元素要求的百分含量;
M带为钢带中某合金元素的百分含量;
η为合金元素过渡系数;
Kb为粉芯焊丝的加粉重量系数,亦称包粉量(粉芯成分与焊丝重量之比);
W2(CO)=2W+CO
WC分解生成的W元素,主要用来增加堆焊合金的红硬性。W与C原子的亲和力大,易结合成高熔点、高硬度的W2C,在随后的冷却过程中W2C析出,可有效地阻止晶粒的长大。图2为堆焊后的焊道金属金相图。由图可以看到,焊道中晶粒细小,呈规则多边形,铸状晶碳化物呈针状,碳化物也有部分呈树支形态,这些针状、树枝形态碳化物应是液态中析出的产物,既WC先分解、氧化、再结晶,然后在冷却过程中从液态中析出的W2C,因焊道冷却速度较快,碳化物呈针状或树枝形态,小的颗粒是未完全溶解的WC颗粒[5]。
药芯焊丝堆焊耐磨合金层工艺及性能研究
张玉峰1,王晓东2,姜忠宝1
(1.武汉军械士官学校,湖北武汉430075;2.山西建筑职业技术学院山西太原030006)
摘要:采用CO2气体保护焊方法,研制了一种耐磨损的Fe/Cr-WC系药芯焊丝堆焊合金。通过堆焊层的平均硬度、磨损失重及微观组织的分析,研究了堆焊合金的耐磨损性能。同时系统地讨论了药芯中合金元素Cr、WC、Mo、V对堆焊层硬度和耐磨性的影响规律,从而确定了药芯中最佳合金元素含量。结果表明Cr元素的含量为5.5%~6.0%,WC粉末的含量为3.9%~4.2%,Mo元素的含量在1.6%,V元素的含量在3.2%范围内时,Fe/Cr-WC系药芯焊丝堆焊合金的配比适当,堆焊层具有较好的硬度及耐磨性。
Keyword:Co2gasshielded arewelding; Weldingwire withfluxcored;Overlapwelding;Wear-resisancealloy
0引言
对于磨损失效零部件的修复而言,国内外大致可分为两类。一类是基于机械结合机理的技术,主要包括刷镀和喷涂等,基于机械结合机理技术的修复,缺陷是堆焊层与基体材料的结合强度低(如刷镀在150~200MPa之间,喷涂一般低于80MPa)[1];另一类是基于冶金结合机理的技术,常用方法有焊条电弧焊、CO2气体保护焊等。采用手工电弧焊进行堆焊,效率低、焊工劳动强度大,采用CO2气体保护焊修复磨损面,则是一种高效率的方法,但又缺少硬度高、耐磨性能好的堆焊合金材料。为了寻得CO2气体保护焊药芯焊丝堆焊合金材料,试验对比了不同成分的药芯与多种合金元素堆敷的工艺性能及焊层质量,研究了药粉组成对堆焊层硬度与耐磨性的影响规律,研制了一种耐磨损的Fe/Cr-WC系药芯焊丝堆焊合金。通过调节药粉元素含量,提高堆焊层的硬度,降低磨损量,使堆焊合金具有优异的耐磨损性能。
1实验
1.1试验材料
(1)Fe/Cr-WC系焊丝药粉组成:焊丝药粉以Cr元素为主要强化合金元素,添加适量WC粉末和Mo、V元素等而成,其化学成分见表1。
表1药芯焊丝化学成分
Table1 Composition ofwelding wire with flux cored
药粉组成Cr WC Mo V Mn Ti石墨烧结粉
图3堆焊层金属的硬度、磨损量与wc含量的关系
2.3 Mo、V元素对堆焊层性能的影响
为研究Mo、V元素的作用,固定其它合金元素的含量,调节药芯中Mo、V元素含量。Mo、V元素对堆焊层硬度及耐磨性的影响规律,如图4所示。
图4堆焊层金属的硬度、磨损量与Mo、V含量的关系
从图4可以看出,当Mo元素含量<0.45%时,堆焊层平均硬度较低,失重也较大。当Mo元素含量为0.45%~1.6%范围内变化时,随着Mo元素含量的增加,试样堆焊层的平均硬度有较大幅度的增长,从50.1HRC增加到55.8HRC,耐磨性也随之提高,失重ΔW由0.0610g减少到0.0346g;当V元素含量为<2.2%时,堆焊层的平均硬度相对较低,失重也较大。而当V元素的含量在2.2%~3.2%的范围内变化时,随着堆焊合金中V元素含量的增加,试样堆焊层表面的硬度增加幅度较大,由50.1HRC增加到56.9HRC,堆焊层失重ΔW由0.0348g减少到0.0316g,耐磨性明显增强。这是因为在堆焊过程中,熔池温度高达1000℃以上,熔池中的Mo、V元素与C元素会形成Mo2C、VC、V2C硬质相,分布在堆焊层中。随着Mo、V元素含量的增加,质相的数量相应增加,从而提高了堆焊层的硬度和耐磨性。由于合金粉末中C元素的含量是有限的,加之还含有其它碳化物形成元素,使得有过剩的Mo、V元素不能以硬质相的形式存在[6]。而且过剩的Mo、V元素会偏析于晶界,导致堆焊层易开裂,合金粉末中的Mo、V元素含量不能过高。Mo元素的含量控制在1.6%,V元素的含量在3.2%范围内时,Mo、V元素和C元素含量相匹配,较易形成硬质相,达到良好的强化效果,堆焊层耐磨性达到最好。
焊材规格焊接电流电弧电压焊接速度气体流量熔敷率熔敷速度
(mm)(A)(v)(cm/min)(L/min)(%)(kg/h)
1.2170~24024~2845 15 887.9
2试验结果与分析
2.1Cr元素对堆焊层性能的影响
药芯中Cr是主要的强化合金元素,Cr的含量对焊道金属硬度、耐磨性的影响如图1所示。
关键词:CO2气体保护焊;药芯焊丝;耐磨堆焊合金
图分类号:TQ153.1文献标识码:A
Research onPropertiesofFe/Cr-WCWeldingWirewithFlux CoredOverlap WeldingWear-resisanceAlloy
ZHANG Yufeng1; WANG Xiaodong2; JIANG Zhongbao1
3结论
(1)WC粉末和Cr、Mo、V元素堆焊合金系的配比适当,能使研制的Fe/Cr-WC系药芯焊丝堆焊合金层具有优异的耐磨损性能。
(2)研究中发现,Cr元素与C元素形成Cr7C3硬质相,Mo、V元素与C元素会形成Mo2C、VC、V2C硬质相,WC会发生氧化、再结晶、新相析出等各种物理化学反应形成WC、W2C等硬质相,分布在堆焊层中。
Ke为某合金元素在该铁合金中的百分含量,若为纯金属粉末则为100%。
1.2试验设备
焊接设备选用武汉军械士官学校研制的JXNB300逆变式CO2气体保护焊机;实验试样为普通碳素钢,规格100mm×40mm×20mm。耐磨性实验采用玄武三号实验机,磨损销的材料为40Cr(φ20mm),表面粗糙度Ra0.3-0.5μm,实验采用点接触式,载荷80N﹑速度0.787m/s(600r/min),大气环境;磨损失重用分析天平称重,取3次失重的平均值作为一个数据点;采用XJP-6A金相显微镜观察其金相组织。
2.2 WC对堆焊层性能的影响
WC本身熔点很高,较稳定,不容易分解,但焊接过程类似于冶炼的熔化过程,熔池温度高达1700℃以上,熔滴温度高达2000℃以上,焊丝在热源的作用下熔化,随后冷却凝固。在熔化-凝固过程中,WC会发生氧化、再结晶、新相析出等各种物理化学反应[4]。
2WC=W2C+C
W2C+O=W2(CO)
当药芯中Cr含量≤2%时,由于含Cr较低,堆焊层金属的硬度较低,失重较大,这也导致了堆焊合金在磨损过程中耐磨性能较低;当药芯中Cr含量2%~6%时,随着Cr含量的增加,试样堆焊层的平均硬度呈直线趋势增加,趋势明显,失重ΔW由0.05361g减少到0.04043g,堆焊层耐磨性明显增强。这是因为在堆焊层中,随着药芯中Cr元素含量的增加,堆焊层硬质相Cr7C3的数量也逐渐增加,所以堆焊层的硬度也就随之增加[3],堆焊层耐磨性也随之迅速提高。Cr含量不是越多越好,它应与C含量有适当的比例关系,才能明显地改善堆焊层的耐磨性,而超过适当的范围,性能不会明显提高,有时反而下降。由图1可以看出,Cr含量在6.0%~6.5%时,堆焊层硬度变化不大,失重稍有增加。由此可见,药芯中Cr含量5.5%~6.0%为最好。
图2药芯焊丝堆焊层金相图
Figure 2Microstructures of fwelding wire with flux cored overlap welding alloy
为了便于讨论WC对堆焊层的平均硬度及耐磨性的影响,绘制了图3。当WC元素含量为≤0.5%时,堆焊层平均硬度相对较低,失重也较大。但WC的含量由1.5%增加到4.0%的过程中,堆焊层的平均硬度迅速提高,由50.4HRC增加到55.2HRC,堆焊层失重ΔW由0.0518g减少到0.0334g。这是由于在高温的熔池中WC能形成WC、W2C等硬质相,使得堆焊层硬度增加,耐磨性增强。当WC的含量超过4.0%时,提高堆焊合金中的WC元素含量就会增大堆焊层的开裂倾向。试验得出当WC元素的含量在3.9%~4.2%范围内时,堆焊层性能为最佳。
(1.Wuhan Ordnance Noncommissioned Officer School, Wuhan,430075, China;2.SanxiConstructOccupation Technique Technolocy Taiyuan,030006,China)
Abstract:Adopt aCo2gasshielded areweldingmethod,useFe/Cr-WCweldingwire withfluxcoredto overlapweldingwear-resisancealloybydeveloped.Assing the average degree of hardness of the layer and wearing away to lose is heavy and the analysis of the tiny view organization, studied bearing ofwear resisance of welded alloyto wear away function.Systematically discussed the metal alloy chemical element in theflux coredat the same time Cr and WC, Mo and V towear resisance of welded alloydegree of hardness and bear the influence regulation of whettingfunction, made sureflux coredthus the content is in the best metal alloychemical element.Result expresses the content of Cr chemical element as 5.5%~6.0%, the content of WC powder is 3.9%~4.2%, in 1.6%, when the content of Mo chemical element's the content of V chemical element is in 3.2% scopes Fe/Cr-WC fasten going together with of theflux cored wiresilkwear resisance of welded alloyratio adequacy, thewear resisance of welded alloyhas better degree of hardness and bears to whetfunction.
高铬铸铁药芯焊带堆焊金属的组织和性能研究

碳化物 的横截 面硬度高于其纵截面的硬度。
一■-■
1 # 2 # 3 # 5 #
图 3高铬铸铁药芯焊带堆焊金属 的组织 23堆焊金属 的磨损实验结果及分析 .
图 1包有药粉的咬口连接钢管 ( 为药粉 2 1 为钢带 )
24 26 Fra bibliotek28
30
32
[ 关键词 ] 药芯焊带 高铬铸铁
0 引言 .
堆焊 组织性能 应用
分 布在其它类型的碳化物 中。C 对基体组织 、 碳化物的数量 、 分布和性 可 强度 和耐磨性 。 机械零件大多数 是用金属材料 制造的 , 由于零 件之间或零件 与物 能 有决定 性的影 响 , 以显著改变堆 焊金 属的硬度 、 PC 药粉 由高碳铬铁 、 金属铬 、 钒铁 、 硼铁 、 石墨 、 料之间的相对运动 , 会发生磨损 。堆焊 、 热喷涂 、 沉积 、 等技术 S C 钢带制备药芯 焊带 , 气相 电镀 在金属 表面制 备出耐磨合 金层是 目前制造 或修复 耐磨部件 的常用 方 铝镁合金 等粉末按 一定 比例混合 而成 。试 验用药芯焊带横 截面尺寸为 .m X1r a , 3高 法 , 但焊条 、 焊剂 的合金元 素过 渡系数低 , 以进行 自动堆 焊。药芯焊 35 m 2 m。堆焊金 属的主要 化学成 分见表 1 根据文献 [】 碳铬 难 r c 共 E的计算值 为 4 0 4 5 可 见 l . ~ . %, 2 3 ~ 丝的缺点是制造工艺复杂 , 价格较贵 , 药粉的填充率受限 。实芯焊丝合 铁共晶点的 c 、 含量 , 晶碳 当量 c 金元素的利用率较高 、 成分也 比较均匀 , 但制造困难。焊带堆焊均由带 3 为过共 晶合金 ,# # 5 为亚共 晶合金 。 钢制成 , 由于合金元素含 量较 多的带钢硬度较 高 , 制造 比较 困难 , 本文 2 堆焊金属 的组织分析 . 2 图3 为药芯焊带堆焊金属的组织 。可见 , # 3 、# 1 、# 2 为过共 晶组织 , 基于焊带 的上述现状 , 开发 了堆焊用药芯焊带 , 采用所研制的药芯焊带 数 可 1、 、 }3 # 生产设 备生产 出了药 芯焊 带 , 本文研究 了合 金元素对高铬铸铁 药芯焊 其碳化物 的体积 、 量依 次减少 。由表 1 见 , } # 2 堆焊金属合金 元素的含量依次降低 , 当量从 48%降为 4 5 碳 . 5 . %。碳当量越大离共 晶 3 带堆焊金属组织和性 能的影 响规律 。 1药芯焊带的制造 . 点越远 , 核率越高 , 析出碳化物在液相 中生长 的时 间也越长 , 形 先 形成 进一步增加 了碳 化物 的高 温停 留时间 。因 药芯焊带 由咬 口连接 的长扁形钢管和其 内部 的药粉组成 。药粉是 碳化物 的过程是放热过 程 , 合金粉末 、 矿石粉 、 粉末状化工产 品等混合而成 。药芯焊带 的制造工艺 此 , 提高碳当量使得碳 化物数量增 多, 体积增大 。 l 试 样 初 生 碳 化 物 纵 、 截 面 的 显 微 硬 度 分 别 为 18 H 样 横 2 4 V和 如下 : 3 4 V 3 试样初 生碳 化物纵 、 横截 面的显 微硬 度分别 3 鼬 麓H 为 15 靛罂 2 8 V和 利用 自 的药芯焊带生产设备沿钢带长度方 向( 向) 制 纵 将其轧制成 17 H ,# 29 V 合金元素 含量 的不同使得初生碳化物 的显微硬度 也有 横 截面 为 U形 , 同时向上述 U形糟 中加 入混合 均匀 的药 粉 , 充率 为 17 H 。可见 , 填 合金含量越多 , 当量越大 , 碳 初生碳化物 的显微硬度就越 高 , 生 初 2 %~ 0 然 后将 U 槽合 口, 成如图 1 0 6%, 形 形 所示 的咬 口连接 , 连接部位 差异 ,
药芯焊丝双丝高效堆焊技术的研究
V 13 o 4 o. 3N .
Au . 0 2 g 2 1
文章 编号 :6 2 6 8 ( 0 2 0 —4 9 0 1 7—9 7 2 1 )40 0—4
药 芯 焊 丝双 丝高 效 堆 焊 技 术 的研 究
赵 程 , 立亭 赵
( 岛科 技 大 学 机 电 工 程学 院 ; 面 技 术 研 究 所 , 东 青 岛 2 6 6 ) 青 表 山 6 0 1
表 2 双 丝 堆 焊 工 艺 参 数
Ta l Pr c s a a t r ft e t — r v ra i g be2 o e sp r me e s o h wo wie o e ly n
电弧 热被用 来加 热 熔 化母 材 金 属 , 因此其 堆焊 层 的稀 释率很 低 , 敷效 率也 高于单 丝堆 焊 , 就大 熔 这
表 1 基 体 与 焊 丝 化 学 成 分对 比
Ta l Co r s fc e c lc mp sto b el nt a to h mia o o ii n b t e a e me a n l i r e we n b s t la d wed ng wie
i y e fux c e r de t p l - or d wie und rt r e to o e he p ot c in fCO2 g s a .The o i a ir s op s a — ptc lm c o c e, c n
n ng e e t o m ir s o y, ne g ipe sv pe t o e e n i r h r e s t s e s i l c r n c o c p e r y d s r i e s c r m t r a d m c 0 a dn s e t r wa
高硬度铁素体不锈钢耐磨堆焊药芯焊丝
3 . 的参数 为 =1 。 = . 5 , / =0 1 对 应 23 0 , 0 2。 kD .; 弯 曲值 较 高 2 . 4 7和 2 . 4 8的参 数 分 别 为 O 宏军 、 邹 杨建 明 利 申请人 : 钢集 团钢 城企 业总 公 司 攀 本发 明公开 了一 种 高硬度 高碳 合金 锻钢 轧辊 的 复 合制 造 r 艺 , r 其工 艺顺 序依 次 为焊前 粗车 、 探伤 检 验 、 热 、 焊 过 渡层 、 焊 工 作层 、 氢处 理 、 辊 预 堆 堆 消 轧 成 品加 工 、 伤 检 验 。过 渡 层 堆 焊 材料 采 用 药 芯 焊 探
0 5 % ,. % ,. 5 ,. 0 % ,. 0 % ) 盘 条经 .7 0 1 8 05 % 0 09 0 09 ,
种高硬度 铁素体不 锈钢耐磨 药芯焊 丝 , 以低碳
钢 H8 0 A冷轧薄钢带 为外层包 皮 , 于包 皮 内配 以石 且
墨、 金属 和合金粉 末 构成 粉 芯 , 粉 芯各 组分 的质 量 该 分数 为 : 碳 铬 铁 5 % ~ 5 、 铁 1% ~1 % 、 高 0 7% 钒 0 6 钛
专 利公 开 日:0 8 0 .2 2 0 . 3 1
的参 数为 = 。 = . 5 , D=1 5 对应 扭 转 值 2 , 0 2 。L/ .; 较高 4 5和 4 . 4 5的 参 数 分 别 为 O =1 。 = . 5 , 1 0 , 02 。 .
L/ kD=1 5和 O =4 , =0 3 , kD :1 5 最 低 . l 。卢 . 。 ,/ J .,
1 。 = . 5 , D=1 5 这 也 是 能 够获 得 钢 丝 最 0 , 0 2 。 L/ .,
拉 丝 模 入 口锥 和 定 径 带 对 拉 拔
B对超粗耐磨药芯焊丝堆焊金属组织和性能的影响
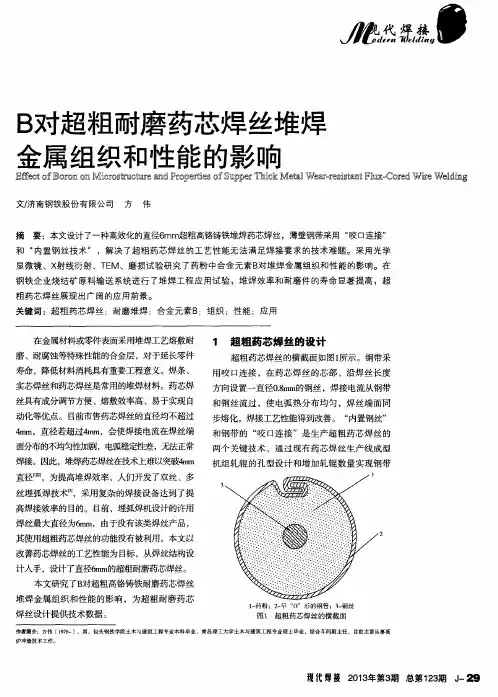
带制备 ,药芯焊丝内置钢丝为直径0 . 8 m m的H 0 8 A ,
药粉的填 充率 为5 8 %。药粉主要 组分为高铬铸
铁 、碳化铬 、金属铬 、石墨 、硼铁 、钒铁 、高 碳锰铁 、7 5 号硅铁 、铝粉 、铁粉 、碳酸钾 ,属 于金属粉 芯焊丝 。药粉的主要作用是脱氧 、合 金化、稳弧 。药粉中C r 、C 含量 ( 质量% ) 分别 为3 9 %和5 . 7 %,仅改变药粉 的B 含量 ,其他元素 含量不变 ,药粉中合金元素B 的含量见附表。
右。超粗药芯焊丝可采用大电流堆焊,具有高的
8 m m以上 ,且每道之间用水冷却试件。
2 . 2 组织分析与性能测试 采用O l y m p u s 金相显微镜分析堆焊金属的显 微组织 ,用H R 一 1 5 0 硬度计对堆焊金属进行洛氏
熔敷Hale Waihona Puke 度,这对于提高堆焊效率具有重要意义。
3 _ 2 B 含量对堆焊金属组织性能的影响
文/ 济 南钢 铁 股份 有 限 公司 方 伟
摘 要 :本文设计 了一种高效化的直径6 mm 超粗高铬铸铁堆焊药芯焊丝,薄壁钢带采用 “ 咬口连接 ”
和 “ 内置钢丝技术 ”,解决了超粗药芯焊丝的工艺性能无法满足焊接要求的技术难题 。采用光学 显微镜 、X 射线衍射 、T E M、磨损试验研 究了药粉中合金 元素B 对堆焊金属组织和性能的影响。在 钢铁企 业烧结矿原料输送 系统进行 了堆焊工程 应用试验 ,堆焊效率和耐磨件的寿命 显著提高 ,超
本文研究 了B 对超粗高铬铸铁耐磨药芯焊丝
堆焊金属组织和性能的影响 ,为超粗耐磨药芯 焊丝设计提供技术数据 。
炉冲渣技术工作。
l 一 药粉 ;2 - 晕 “ O ”形的钢管 ;3 - 钢丝
耐磨堆焊药芯焊丝

耐磨堆焊药芯焊丝一、摘要中速磨煤机抗磨损件(主如果高铬铸铁磨辊和磨盘)在磨制煤粉过程中不断磨损,其失效形式主如果煤对抗磨损件的摩擦损耗产生的三体磨料磨损,其磨损方式主如果煤中的硬质颗粒对抗磨损件表面造成的显微切削、犁沟塑变和碳化物的破碎与剥落;磨损机理为微切削磨损、塑性疲劳磨损、脆断和剥落磨损三种机制并存,但以微切削磨损为主。
针对中速磨煤机高铬铸铁抗磨损件的磨损失效机理,研制了两种焊接工艺性能优良,堆焊层具有高硬度和高耐磨性的多元合金强化型自保护药芯焊丝,并对研制焊丝自保护机制的实现和堆焊层高耐磨性的原因进行了探讨。
二、设计原则研制药芯焊丝(脚号58-O、60-O)外皮采用韩国进口低碳冷轧钢带H08AL,截面为O形,药芯填充系数调整范围45%~55%,先轧后拔工艺生产,成丝直径为3.2mm.研制药芯焊丝为金属粉型;合金系采用多元合金(Mo、W、V、Nb、Ni、Cu、Zr、Ti、B、Re等)强化的Fe-Cr-C系耐磨合金;主要采用造气-合金元素自保护机制。
研制药芯焊丝的成份如表1所示。
三、研制药芯焊丝的性能1.焊接工艺性能由于自保护药芯焊丝的工艺参数适应性小,所以实验中对其进行了优化,如表2所示。
药芯焊丝58-O,60-O的焊接工艺性能优良:电弧燃烧稳定,焊道成形好,飞溅少,气孔很少,堆焊层致密无缩松,表面有少量渣点,不予清理不影响持续多层焊接,烟尘不大,噪声低。
电弧稳定性和飞溅程度方面同类产品相较有突出表现。
表层主要缺点为横向微裂纹,是应力释放的正常现象,为大多数硬面堆焊所允许。
同一种自保护药芯焊丝在相同的焊接规范下由于采用的焊接设备不同,使得焊接工艺性能不同专门大。
58-O适合采用ZD7-1000型逆变直流明弧自动焊机焊接;60-O适合采用MZ-1000型埋弧自动焊机不加焊剂焊接,其焊道外观如图1所示。
含有熔敷金属化学成份的CO2气体保护焊丝2.熔敷金属化学成份参照GB984制作堆焊试样,经900~1000℃、保温40~60min、炉冷的软化处理后钻取粉末进行化学滴定和红外吸收分析,测得的研制药芯焊丝熔敷金属化学成份见表3。
Hardox400耐磨板堆焊用药芯焊丝的研究

磨板的堆焊修复着手 , 通 过 对 3个 不 同合 金 体 系 的 4组 药 芯 焊 丝 进 行 堆 焊 试 验 , 对 比 观 察 各 组 堆 焊 焊 缝 成 形 效 果
和微观 金相组织 , 并对堆焊层 进行宏观洛 氏硬度测试 , 最后优 选 出了一组 最适合 于 Ha r d o x 4 0 0耐磨板 修复用 F e — B C N b — N i 系堆焊药芯 焊丝 , 并对 其 进行 磨 粒 磨 损试 验 考察 其 耐 磨性 能 。结果 表 明 : 该 堆 焊层 硬 度值 为 HR C
6 0 . 1 , 堆焊焊缝 成形美观 、 饱满 , 焊 缝 中形 成 的 低 碳 马 氏体 为 耐 磨 骨 架 , 细小 N b C, F e B硬 质 相 弥 散 分 布 的 组 织 能
够 与基体组织很 好的熔合 。堆焊 层合金 相对耐 磨性 为基体材 料 的 5 . 2倍 , 具有 比 Ha r d o x 4 0 0耐磨 板优 异的耐磨
性 能
关键 词 : 堆焊
药芯焊丝
显微 组 织
耐磨 性
中 图分 类号 : T G 4 2 2 . 3
O 前
言
度、 强 韧性及 耐 磨 性 是 否 能 够 同母 材 相 当甚 至 高 于 母
材 。通过对 特 制 的 4组 不 同药 芯 焊 丝 分 别 试 验 , 并 对 堆焊 层 的微 观组 织 、 硬 度 和磨 粒磨 损性 能进行 分析 。
收 稿 日期 : 2 0 1 3— 0 3—1 1
计 分别 测试 4组 堆焊层 合金硬 度值 , 然后 制备 出 1 2 1 T I i q l '
×1 2 mm× 2 5 m m 的金 相试 样 , 抛 光后 用 5 % 的 三氯 化 铁 水溶 液侵 蚀 , 在 O L Y M P U S—B M5 1型 光 学 显 微 镜 下
高耐磨合金钢电弧喷涂药芯焊丝及应用研究
华中科技大学硕士学位论文高耐磨合金钢电弧喷涂药芯焊丝及应用研究姓名:戴明辉申请学位级别:硕士专业:材料工程指导教师:余圣甫2011-05-25华 中 科 技 大 学 硕 士 学 位 论 文摘要本论文研究成分配比不同的几种合金钢电弧喷涂药芯焊丝,在低碳钢表面进行喷涂形成高耐磨的高合金钢电弧喷涂涂层。
测试电弧喷涂涂层的显微硬度、耐磨粒磨损性能、孔隙率以及与基体的结合强度;通过金相显微镜、环境扫描电子显微镜(ESEM)、EDS能谱仪等分析手段研究了电弧喷涂涂层的微观结构;分析了Al、Ni、B对涂层性能以及组织结构的影响。
研究结果表明:喷涂药芯焊丝中Al含量的增加,并不能提高其结合强度。
Al 在电弧喷涂雾化阶段烧损较大,形成氧化铝,沉积在涂层表面时不利于金属雾化颗粒融合,成为夹渣,形成孔隙,降低涂层与基体的结合强度。
因此Al含量增加,涂层的孔隙率增加,显微硬度与耐磨性下降。
涂层中的B与Fe形成FeB与Fe2B的混合相,能与基体有效结合,与Ni形成Ni-Cr-B-Si系自熔合金,有良好的浸润性,因此B能促进涂层与基体的结合强度。
此外,B还与C形成B4C硬质相,还能与Cr形成硼铬化物CrB,Cr2B硬质相,分布在涂层中,提高涂层的耐磨性。
Ni在涂层中的主要作用是形成Ni-Cr-B-Si系自熔合金,提高涂层与基体的结合强度,对涂层的孔隙率、硬度以及耐磨性作用不明显。
通过对涂层表面的磨损形貌分析,表明涂层表面的磨损机理为微观切削磨损机理,磨粒在涂层表面主要产生压痕而不是切屑。
涂层中的孔隙与夹渣易于形成切屑,降低了涂层的耐磨性。
用研制的药芯焊丝对搅拌车的落料槽进行电弧喷涂,有效地提高了使用寿命,取得了良好的效果。
关键词:电弧喷涂;药芯焊丝;合金元素;耐磨性;结合强度华 中 科 技 大 学 硕 士 学 位 论 文AbstractIn the paper, we designed and investigated several alloy steel composition of flux cored wires for arc spraying. Alloy steel coatings with high wear resistance were deposited on low carbon steel surface. Micro-hardness, abrasive wear resistance, porosity, and the bonding strength of the arc sprayed coating were tested. Through the microscope, environmental scanning electron microscope (ESEM), EDS analysis, the microstructure of arc sprayed coatings was studied, moreover, the effects of Al, Ni, B on the coating performance and structure were also analyzed and assessed.The results manifested that with the increase of Al content, the bonding strength was not improved. In the arc spray atomization stage, Al was burned and transformed into aluminum oxide to deposit on the surface of the coatings. As aluminum oxide could not easily integrate with the metal aerosol particles and became slag, then a large number of pores formed, as a result, the bonding strength of the coating and substrate would reduce. And the loss was more than that for the exothermic reaction. Therefore, as the Al contents increased, the porosity of coating increased, and the hardness and wear resistance decreased.Since B combined with Fe to form the mixed phases FeB and Fe2B, which could effectively bind with substrate, and B and Ni could form the Ni-Cr-B-Si self-fluxing alloy system with good infiltration, so B could promote the bonding strength of coating and substrate. In an addition, B with C or Cr could form B4C or CrB,Cr2B, these hard phases was able to enhance wear resistance of the coating. While Ni was mainly used to form the Ni-Cr-B-Si self-fluxing alloy system, it could promote the bonding strength of coating, but its role to the porosity, hardness and wear resistance of coating was not obvious.According to the analysis of the wear of the coating surface, it was determined that the wear mechanism was micro-cutting wear, for the abrasives produced indentation but not chips on the coating surface. And the porosity and slag were conducive to the formation of chip, which finally reduced the wear resistance of the coating.The cored wire with the best performance in this paper was utilized for arc spraying华 中 科 技 大 学 硕 士 学 位 论 文on the drop chute of mixer which effectively improved the service life, and achieved good results.Key words: arc spraying; cored wire; alloy steel coating; wear resistance; bonding strength独创性声明本人声明所呈交的学位论文是我个人在导师指导下进行的研究工作及取得的研究成果。
碳化铌耐磨堆焊药芯焊丝
碳化铌耐磨堆焊药芯焊丝北京固本科技有限公司针对高温磨损的特点开发的堆焊耐磨焊丝KB968是在高铬合金的基础上,通过添加热稳定性强、硬度高的碳化铌(NbC)硬质相制备的,成分如表1所示。
碳化铌熔点高达3200℃,硬度>2400HV,比刚玉还硬,耐磨性更强。
由于其熔点高,在堆焊后冷却过程中对Cr7C3起到细化晶粒的作用,显著提高堆焊层耐磨性,提高堆焊层抗脱离性能。
表1 KB968碳化铌焊丝成分(质量分数%)1 试验过程1.1 硬度及金相组织试验试板材质为Q345钢,堆焊材料为KB968碳化铌耐磨焊丝,堆焊参数如表2所示,堆焊成形效果如图1所示。
空冷后磨平,利用HR-150A多功能数字硬度计对堆焊层进行洛氏硬度测试,根据GB8640-1988规定,每个试样测定5个点,取平均值,试验采用金刚石压头,载荷为150kg,加载时间为5s,恢复时间为3s。
其中测定点之间的距离或任一测定点距试样边缘的距离≥3mm,每个试样测试5个点,取平均值。
表2 堆焊参数及性能图1 KB968堆焊成形效果堆焊层的组织测试首先采用金相切割机、金相镶样机、预磨机、抛光机等设备进行金相试样的制备,然后利用4X1、ols3000及MPEG3等型号显微镜进行组织观察与图像采集。
1.2 试验结果分析图2为堆焊层金相组织,图中方形白色相即为高硬度NbC,其弥散分布在马氏体上和残余奥氏体上,保护基体不受磨损。
碳化铌熔点高达3500℃,在堆焊层中起到细化晶粒的作用,Cr7C3硬质相都以碳化铌为形核质点包裹在NbC周边。
另外碳化铌尺寸小,在堆焊层中约10mm,与高铬碳化物(40~60mm)相比,其分布更致密,更均匀。
在KB968堆焊层中,由于碳化物的尺寸大大减小,单位面积内的碳化物分布更密集,因此在受到冲击载荷时,单个碳化物上承受的冲击力会大幅降低,因此整个堆焊层的耐冲击性能也会显著提高。
新型KB968碳化铌堆焊层硬度如表3所示,碳化铌硬质相的存在,使堆焊层硬度较高。
高铬铸铁型药芯焊丝
高铬铸铁型药芯焊丝(北京固本科技有限公司)1耐磨堆焊材料合金体系高铬铸铁的基本合金体系是Fe-Cr-C,在此基础上,往往还加入其他合金元素,常见的体系有Fe-Cr-Mo-B、Fe-Cr-B-C、Fe-Cr-V-Mo-Ti、Fe-Cr-C-Nb、Fe-Cr-C-V等。
本课题自制高铬铸铁药芯焊丝,其中,Nb对药芯焊丝堆焊层性能的影响是研究的重要一部分,故采用Fe-Cr-C-Nb系高铬铸铁型药芯焊丝。
铁基堆焊合金耐磨性良好,且价格较便宜,具有很好的经济性,因而应用最为广泛。
除此之外,堆焊合金体系主要还有钴基合金体系、镍基合金体系、铜基合金体系及碳化物增强合金体系。
钴基堆焊合金成本较高,高温条件下耐磨性能优异,多应用于一些特殊耐磨件,镍基堆焊合金同样也多用在高温耐磨工况条件下。
铜基堆焊合金摩擦系数较低,抗黏着磨损性能优秀,所以常用于滑动接触磨损工件中,而不用于抗磨粒磨损或高温磨损工况环境中。
在碳化物增强堆焊合金中,常以W、Ti、Mo、Nb、V等合金元素的碳化物作为增强相,具有很高的硬度和耐磨粒磨损性能,但高温下有些碳化物容易过热分解。
2高铬铸铁型药芯焊丝概况在高铬铸铁堆焊中,为了使堆焊层更容易得到非平衡组织,也就是亚稳奥氏体基体上分布M7C3型碳化物,往往采用明弧堆焊,这样可以使焊后冷却速度足够快,以更容易得到粗大的初生M7C3型碳化物。
对于高铬铸铁型药芯焊丝的明弧堆焊,脱氧和脱氮是首先要考虑的问题,所以药芯焊丝中需要添加铝、硅、锰等基本的脱氧元素。
铝主要用于先期脱氧,硅锰用于熔池阶段的脱氧。
高铬铸铁本身就是硬而脆的组织,因而对于氮并不需要刻意地完全消除,甚至可以加入少量氮,氮可以代替部分碳,形成碳氮化物,以增加堆焊层组织的硬度及耐磨性。
在高铬铸铁型药芯焊丝自保护明弧堆焊过程中,并不会有大量的氮溶入熔池,形成氮气孔,这主要是因为,在高铬铸铁药芯焊丝中,碳含量较高,较高的含碳量可以降低氮在铁中的溶解度,从而使焊缝中的含氮量不会太高。
热轧辊堆焊用药芯焊丝的研制及堆焊工艺研究
钢 厂热 轧辊 的堆焊 。
热轧辊是轧钢生产 中的重要部件 ,在轧制生产中,轧 辊与所轧金属直接接触 ,使金属产生塑性变形,是¥ ̄ 的 LL d 主要变形工具。轧辊是轧机大型消耗性部件,因其工作条 件十分恶劣,在整个生产过程 中轧辊因磨损而消耗的部分 约 占轧辊总重量的 1% 一2%。若磨损后 轧辊直接报废 , 0 0
温度太低 , 应力不能完全释放 , 用过程 中与轧制应力 使 叠加易出现开裂或爆辊 ;温度太 高,热处 理完后易造成
硬度大幅下 降 ,造成 不可恢 复 的后 果 ,导致 堆焊 失败。
因此 ,堆焊完后 ,将轧辊放入热处理 炉内 ,炉温提前升 至大于堆 焊层 的层 间温 度 2 O一3 。然 后缓 慢升 温至 O
ቤተ መጻሕፍቲ ባይዱ
根据 国际焊接学会 (I I W)碳 当量 计算公 式 C =C +M / n 6+( r Mo c + +V)5+( + u / 5 / c ) 1 ,计算 出该 钢
的碳 当量约为 10 ,属 于焊接性较差的钢 材 ,材料 的塑 .7 韧性较差 ,因此对 热轧辊堆焊必须进 行预热。预热 的主
且减少 了辊子更换次数 ,减少停机 工时 ,提高 了钢厂 的 生产效率 。
焊丝合金 成 分 的稀 释作 用 ,堆焊层 厚 度 要求 ≥2 r 0 m。 a
化学分析出合金成分在表 1所示成分范 同之 内,焊态硬 度试验值如表 3所示 。
表 3 焊 态硬 度值
产 品 牌 号
THY— MD4 l 5 0 一
5 5l 5l 5 5 2 2 0