
钢筋机械连接技术交底
钢筋机械连接施工技术交底记录
施工单位:中国建筑技术集团设有限公司
工程名称 华润•二十四城四期工程 交底日期 年 月 日
分项工程名称 基础、主体工程 分部(子分部) 钢筋工程
交底内容:
一、施工机具
钢筋剥肋滚压直螺纹机、限位挡铁、螺纹环规、力矩扳手及普通扳手等。
二、 施工准备
1、 参加滚压直螺纹接头施工的人员必须进行技术培训,经考核合格后方可持证上岗操作。
2、 钢筋应先调直再加工,切口端面要与钢筋轴线垂直,端头弯曲、马蹄形严重的要切去,但不得用 气割下料。
三、 质量要求
1、 待加工钢筋端头用无齿锯切割,确保钢筋端头平、圆、直,达到要求后夹持在台钳上,开动机器, 扳动进给装
置,使动力头向前移动,开始剥肋滚压螺纹,待滚压到调定位置后,设备自动停机并反转,将 钢筋端部退出滚压装置,
扳动进给装置将动力头复位停机,螺纹即加工完成。
2、 剥肋滚丝头加工尺寸要符合下表规定。丝头加工长度为标准型套筒长度的 1/2,其公差为+1P( P为 螺
距)。
細丝头大径; 螺距;①-钢筋直径; 螺纹长度
剥肋滚丝头加工尺寸(mm)
规格 剥肋直径(M) 螺纹尺寸 丝头长度(L) 完整丝扣圈数
18 16.9土 0.2 M19 X 2.5 23 9
20 18.8土 0.2 M21 X 2.5 25 9~10
22
20.8土 0.2 M23 X 2.5 27 10~11
25 23.7± 0.2 M26 X 3 30 11~12
3、 操作工人按上表的要求检查丝头加工质量,每加工 10个丝头用通、止环规检查一次。经自检合格
的丝头,由质检员随机抽样进行检验,以一个工作班内生产的丝头为一个验收批,随机抽样 10%,且不得
少于10个。
当合格率小于95%时,加倍抽检,复检中合格率仍小于 95%时,应对全部钢筋丝头逐个进行检查,切去不
合格丝头,查明原因,并重新加工螺纹。
4、 连接钢筋时,钢筋规格和套筒的规格必须一致,钢筋和套筒的丝扣要干净、完好无损。
5、采用预埋接头时,连接套筒的位置、规格和数量要符合设计要求。带连接套筒的钢筋要固定牢靠, 连接套筒的
外露端要有保护盖。
6、 滚压直螺纹接头要使用扭力扳手或管钳进行施工,将两个钢筋丝头在套筒中间位置相互顶紧。
7、 经拧紧后的滚压直螺纹接头要做出标记,单边外露丝扣长度不超过 1.5P。
8根据待接钢筋所在部位及转动难易情况,选用不同的套筒类型,采取不同的安装方法。
四、 施工工艺
1、 工艺流程:
预接:钢筋端面平头T剥肋滚压螺纹T丝头质量检验T利用套简连接T接头检验;
现场连接:钢筋就位T拧下钢筋保护帽和套筒保护帽(塑料帽接头拧紧T作标记T质量检验。
2、 钢筋丝头加工:
(1) 按钢筋规格所需的调整试棒并调整好滚丝头内孔最小尺寸。
(2) 按钢筋规格更换涨刀环,并按规定的丝头加工尺寸调整好剥肋直径尺寸。
(3) 调整剥肋挡块及滚压行程开关位置,保证剥肋及滚压螺纹的长度符合丝头加工尺寸的规定。
3、 钢筋丝头加工完成、检验合格后,要用专用的钢筋丝头保护帽或连接套筒对钢筋丝头进行保护,以
防螺纹在钢筋搬动或运输过程中被损坏或污染。
4、 使用扳手或管钳对钢筋接头拧紧时,只要达到力矩扳手调定的力矩值即可。
5、 钢筋端部平头最好使用台式砂轮片切割机进行切割。
6、 连接钢筋注意事项:
(1 )钢筋丝头经检验合格后应保持千净无损伤。
(2)所连钢筋规格必须与连接套规格一致。
(3 )连接水平钢筋时,必须从一头往另一头依次连接,不得从两头往中间或中间往两端连接。
(4) 连接钢筋时,一定要先将待连接钢筋丝头拧入同规格的连接套之后,再用力矩扳手拧紧钢筋
接头;连接成型后用红油漆作出标记,以防遗漏。
(5) 力矩扳手不使用时,将其力矩值调为零,以保证其精度。
7、 检查钢筋连接质量:
(1 )检查接头外观质量应无完整丝扣外露,钢筋与连接套之间无间隙。如发现有一个完整丝扣外
露,应重新拧紧,然后用检查用的扭矩扳手对接头质量进行抽检。
(2)用质检力矩扳手检查接头拧紧程度。
8 直螺纹接头试验:
(1) 同一施工条件下,采用
同一批材料的同等级、同型式、同规格接头,以 500个为一验收批进
行检验和验收,不足500个也为一验收批。每一批取 3个试件作单向拉伸试验。
(2) 当三个试件抗拉强度均不小于
该级别钢筋抗拉强度的标准值时, 该验收批定为合格。如有-
个试件的抗拉强度不符合要求,应取六个试件进行复检。
复检中仍有一个试件不符合要求,则该验收批判定为不合格。
五、 成品保护
1、 成型钢筋应按总平面布置图指定地点摆放,用垫木垫放整齐,防止钢筋变形、锈蚀、油污。
2、 安装电线管、暖卫管线或其他设施时不得任意切断和移动钢筋。如有相碰,则与土建技术人员现
场协商解决。
3、 浇筑楼板混凝土时,混凝土输送泵管要用铁马凳架高 300mm防止由于过重的泵管压塌板上部筋。
去往操作面的主要通道也需设铁马凳,上铺钢跳板,边浇边撤。
技术交底——旋挖桩钢筋连接分项

SG—006 技术交底工程名称监理单位交底部位钢筋连接分项工程交底日期交底人签字接受人签字交底内容:一、施工准备1、技术准备1)熟悉设计图纸、《11G101-1》、《11G101-3》充分理解设计意图。
2)确定钢筋的连接方式。
钢筋连接可分为绑扎搭接、机械连接或焊接两类。
机械连接可采用径向冷挤压、镦粗直螺纹和剥肋直螺纹;热轧钢筋的对接焊接,可采用闪光对焊、电弧焊、电渣压力焊;钢筋骨架和钢筋网片的交叉焊接宜采用电阻点焊。
钢筋的绑扎搭接长度应符合设计要求。
3)当受力钢筋连接绑扎搭接、焊接或机械连接时,同一连接区段内,纵向受力钢筋的接头面积百分率应符合设计要求。
4)钢筋的绑扎搭接长度应符合设计要求,纵向受力钢筋的最小搭接长度详见设计及所选图集要求。
受力钢筋的连接接头宜设置在受力较小处,在同一根钢筋上宜少设接头;2、主要机具电焊机设备、闪光对焊机具设备、滚压直螺纹连接设备等。
3、作业条件1)熟悉图纸,已进行技术交底。
2)制定安全技术和防护措施,对施工人员进行安全交底。
3)焊工和机械连接工人必须持有有效的考试合格证,持证上岗。
4)现场电源满足机械施工要求,线路架设符合规定。
5)钢筋连接机械检查完好,设备符合施工要求。
二、施工工艺1、电弧焊(1)焊条要求焊条性能应符合现行国家标准《碳素焊条》(GB/T5117)或《低合金钢焊条》(GB/T5118)的规定,其型号需符合设计规定,选用时按下表:(2)焊接要求:1)应根据钢筋牌号、直径、接头形式和焊接位置,选择焊接材料,确定焊接工艺和焊接参数。
2)焊接时,引弧应在垫板、帮条或形成焊缝的部位进行,不得烧伤主筋。
3)焊接地线与钢筋应接触良好。
4)焊接过程中应及时清渣,焊缝表面应光滑,焊缝余高应平缓过渡,弧坑应填满。
(3)搭接焊质量要求搭接焊分单面焊和双面焊。
搭接时,宜采用双面焊;当不能进行双面焊时,方可采用单面焊。
单面搭接焊时焊接长度为钢筋植筋的10d,双面搭接焊取5d。
钢筋工程安全技术交底大全

钢筋工程安全技术交底大全1. 任务背景和目的钢筋工程是建筑施工中非常重要的一部分,安全技术交底是确保施工过程中钢筋工程安全的关键环节。
本文旨在提供一份详尽的钢筋工程安全技术交底大全,以确保施工人员对钢筋工程的安全操作有全面的了解和掌握。
2. 钢筋工程安全技术交底内容2.1 钢筋材料选择和验收- 钢筋的种类、规格和性能要求- 钢筋的质量验收标准和方法- 钢筋的存放和保护要求2.2 钢筋加工和预埋- 钢筋加工的工艺和要求- 钢筋预埋的位置和固定方法- 钢筋预埋的保护措施2.3 钢筋安装和连接- 钢筋安装的位置、间距和偏差控制- 钢筋连接的方法和要求- 钢筋连接的质量检验和验收标准2.4 钢筋混凝土浇筑- 钢筋混凝土浇筑的施工工艺和要求- 钢筋混凝土浇筑的施工顺序和步骤- 钢筋混凝土浇筑的质量检验和验收标准2.5 钢筋工程施工安全- 钢筋工程施工的安全注意事项- 钢筋工程施工的防护措施- 钢筋工程施工的应急措施3. 数据和实例3.1 钢筋材料选择和验收- 钢筋种类:普通热轧钢筋、螺纹钢筋等- 钢筋规格:φ6、φ8、φ10等- 钢筋性能要求:抗拉强度、屈服强度等- 钢筋质量验收标准:外观质量、化学成分、力学性能等3.2 钢筋加工和预埋- 钢筋加工工艺:剪切、弯曲、焊接等- 钢筋预埋位置:柱、梁、板等- 钢筋预埋固定方法:焊接、绑扎等- 钢筋预埋保护措施:防锈处理、覆盖保护等3.3 钢筋安装和连接- 钢筋安装位置:柱、梁、板等- 钢筋安装间距:按设计要求进行控制- 钢筋安装偏差控制:按规范要求进行调整- 钢筋连接方法:焊接、机械连接等- 钢筋连接质量检验:焊缝质量、连接强度等3.4 钢筋混凝土浇筑- 钢筋混凝土浇筑工艺:预埋件布置、混凝土搅拌等- 钢筋混凝土浇筑施工顺序:按设计要求进行控制- 钢筋混凝土浇筑步骤:浇筑前的准备、浇筑过程中的控制等- 钢筋混凝土浇筑质量检验:浇筑质量、坍落度等3.5 钢筋工程施工安全- 钢筋工程施工安全注意事项:操作人员必须穿戴安全防护装备、严禁乱堆乱放等- 钢筋工程施工防护措施:设置警示标志、搭建安全网等- 钢筋工程施工应急措施:突发情况的处理、事故报告等4. 结论本文提供了一份详尽的钢筋工程安全技术交底大全,包括钢筋材料选择和验收、钢筋加工和预埋、钢筋安装和连接、钢筋混凝土浇筑以及钢筋工程施工安全等内容。
桩基机械连接技术交底
市政基础设施工程
施 工 技 术 交 底 记 录
编号:
市政施管-10
交底内容:
一、 概述
根据深圳空港新城综合管廊二期项目《重庆路综合管廊基坑支护设计图纸》要求,桩基施工中大于22的主筋采用了滚轧直螺纹钢筋连接技术进行钢筋连接。
与传统方法相比较,该施工技术工艺简便、接头强度高、连接速度快、应用范围广、经济性能优越,在确保工程质量的情况下很好的推动了工程整体进度。
二、 施工工艺
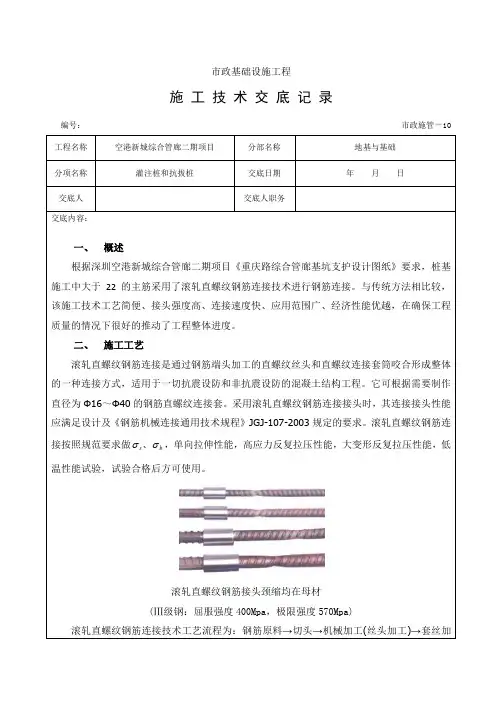
滚轧直螺纹钢筋连接是通过钢筋端头加工的直螺纹丝头和直螺纹连接套筒咬合形成整体的一种连接方式,适用于一切抗震设防和非抗震设防的混凝土结构工程。
它可根据需要制作直径为Φ16~Φ40的钢筋直螺纹连接套。
采用滚轧直螺纹钢筋连接接头时,其连接接头性能应满足设计及《钢筋机械连接通用技术规程》JGJ-107-2003规定的要求。
滚轧直螺纹钢筋连接按照规范要求做b s σσ、,单向拉伸性能,高应力反复拉压性能,大变形反复拉压性能,低温性能试验,试验合格后方可使用。
滚轧直螺纹钢筋接头颈缩均在母材 (Ⅲ级钢:屈服强度400Mpa ,极限强度570Mpa)
滚轧直螺纹钢筋连接技术工艺流程为:钢筋原料→切头→机械加工(丝头加工)→套丝加。
套筒机械连接安全技术交底模板

一、交底目的为确保套筒机械连接施工过程中的安全,提高施工质量,特制定本安全技术交底。
二、适用范围本交底适用于所有套筒机械连接施工项目。
三、施工前的准备工作1. 材料及主要机具:- 确保钢筋、套筒等材料质量合格,符合设计要求。
- 准备钢筋切断机、套筒连接机、水平尺、卷尺、砂轮机等机具。
2. 人员培训:- 施工人员必须经过专业培训,掌握套筒机械连接技术及安全操作规程。
- 持证上岗,确保操作技能和安全意识。
四、施工工艺1. 钢筋下料:- 钢筋下料时,不得使用电焊、气焊等加热方法,应使用无齿锯下料。
- 确保钢筋端头平直,与钢筋轴线垂直,不得有马蹄形或弯曲现象。
2. 套筒连接:- 钢筋丝头加工长度为标准型套筒长度的1/2,加工丝头的牙系牙形、螺距必须与连接套的牙形、螺距一致。
- 在直螺纹滚轧机上按设计的螺距、进刀长度等参数滚轧出钢筋直螺纹丝头。
- 使用螺纹环规和丝头卡扳检测合格。
3. 连接操作:- 连接过程中,确保钢筋丝头与套筒连接紧密,不得出现松动现象。
- 使用力矩扳手按照规定力矩紧固套筒,确保连接强度。
五、质量要求和注意事项1. 质量要求:- 钢筋连接强度应满足设计要求,不得低于钢筋母材强度。
- 连接部位外观平整,无裂纹、变形等缺陷。
2. 注意事项:- 施工过程中,严格遵守操作规程,确保安全。
- 定期检查机具设备,确保其正常运行。
- 施工现场保持整洁,及时清理施工垃圾。
六、安全文明施工1. 施工现场安全:- 施工人员必须佩戴安全帽、安全带等防护用品。
- 上下班途中,遵守交通规则,确保人身安全。
- 严禁酒后施工、违章操作。
2. 文明施工:- 施工现场保持整洁,及时清理施工垃圾。
- 遵守施工现场管理制度,共同营造文明施工环境。
七、总结本交底旨在提高套筒机械连接施工过程中的安全意识和操作技能,确保施工质量和人员安全。
施工过程中,严格执行本交底内容,共同为项目的顺利推进贡献力量。
承台钢筋施工技术交底
承台钢筋施工技术交底1、原材料:1.1钢筋出厂必须有出厂质量合格证等质量证明资料,现场保管在钢筋棚内,分钢筋型号、类型、直径,分批、分类存放,钢筋应垫高离地面大于30cm并加以覆盖,保持钢筋棚内地面干燥,同时不得与油、盐类同放;加工时,钢筋应平直,无损伤、无裂纹、无油污、无颗粒或片状老锈。
2.钢筋下料绑扎:2.1根据设计图纸和铁路桥涵施工技术标准要求进行计算、下料、加工。
直径≥Ф16的主筋接头采用机械连接;主筋间连接采用逐点“八字”绑扎连接;接地钢筋双面焊接连接焊缝≥5d且不小于10cm,单面焊接≥10d;焊缝必须饱满、平整、表面无裂纹、夹渣、咬肉、凹陷等现象。
焊接完成后,必须将其焊渣清除干净。
2.2利用承台结构钢筋,将所有桩基的接地钢筋环接,焊接采用L型焊接。
桥墩钢筋预留2根接地钢筋,分别与承台接地钢筋连接。
接地钢筋做好标记,便于后续连接施工。
详见附图2.3接地钢筋连接完成后,通知试验室和现场监理进行电阻测试,电阻值≤0.2Ω。
2.4受力钢筋的接头应设置在应力较小处,并错开布置,在同一根钢筋不得有两个以上的接头。
同一截面内,接头的截面面积占总截面面积不得大于50%,钢筋笼接头应避开钢筋弯曲处离弯曲点的距离不得小于钢筋直径的10倍。
2.5钢筋绑扎应采用直径2.0mm的铁丝,绑扎时应注意钢筋位置的准确,采用逐点“八字”绑扎。
2.6桩顶深入承台的钢筋,其顶部应向外弯成与竖直倾斜15度的喇叭形。
2.7钢筋绑扎应在垫层砼达到设计强度25%后进行。
在砼垫层面上用墨线弹出钢筋的外围轮廓线,并标出每根钢筋的平面位置。
承台钢筋在钢筋加工场集中加工,运至现场进行绑扎,底层承台钢筋网片与桩身钢筋焊接牢固,并注意综合接地钢筋的焊接;搭设钢管架绑扎、固定好上层承台钢筋和预埋于承台内的墩身钢筋。
2.8为保证钢筋混凝土保护层厚度,采用与承台同标号垫块。
承台侧面和底面的垫块应不少于4个/㎡,绑扎垫块和钢筋的铁丝头不得伸入保护保护层内。
钢筋机械连接技术

钢筋机械连接技术技术交底记录鲁 JJ 一005工程名称施工单位交底部位工序名称交底提要:交底内容:项目(专业)交底人接受交底人技术负责人注:本记录一式两份,一份交底单位存,一份接受交底单位存。
山东省建设工程质量监督总站监制砖混结构钢筋绑扎技术交底依据标准:《建筑工程施工质量验收统一标准》GB50300-2001《钢筋混凝土结构工程施工质量验收规范》GB50204-2002《高层建筑混凝土技术规程》JGJ3 -20021、范围本工艺标准适用于砖混结构、外砖内模结构的构造柱、圈梁、板缝钢筋绑扎工艺。
2、施工准备2.1作业条件2.1.1、核对钢筋级别、型号、形状、尺寸及数量,是否与设计图纸及加工配料单相同。
2.1.2、弹好标高水平线及构造柱的外皮线。
2.1.3、构造柱钢筋绑扎前,柱板施工缝已处理完毕,柱筋调整完毕并办理完隐检手续。
2.2材质要求2.2.1、钢筋:应有出厂材质证明及复试报告。
钢筋应无老锈及油污。
2.2.2、绑丝:可采用20-22号铁丝或火烧丝(根据钢筋的规格确定)。
2.2.3、控制混凝土保护层用的塑料卡子、塑料垫块应有足够的承载强度,塑料垫块的规格尺寸根据钢筋的直径和设计的钢筋混凝土保护层厚度确定(或现场预制水泥砂浆保护层垫块)。
2.3主要工机具钢筋弯曲机、卷扬机、钢筋切断机、钢筋钩子、撬棍、钢筋扳子、绑扎架、钢丝刷、粉笔、尺子等。
3、操作工艺3.1工艺流程3.1.1、构造柱钢筋绑扎预制构造柱钢筋骨架一一施工缝砼表面凿毛、修整底层伸出的构造柱搭接筋------- 安装构造――柱钢筋骨架绑扎搭接部位箍筋3.1.2、圈梁钢筋绑扎画钢筋位置线一一放箍筋一一穿圈梁受力筋――绑扎箍筋3.1.3、板缝钢筋绑扎支板缝模板一一预制板端头预应力锚固筋弯成45 °――放通长水平构造筋一一与板端锚固筋绑扎3.2操作工艺3.2.1构造柱钢筋绑扎321.1、预制构造柱钢筋骨架321.1先将两根竖向受力钢筋平放在绑扎架上,并在钢筋上画出箍筋间距。
钢筋工程技术交底
钢筋工程技术交底一、施工准备(一)作业条件1、钢筋进场后应检查是否有产品合格证、出厂检测报告和进场复验报告,并按施工平面图中指定的位置,按规格、使用部位、编号分别加垫木堆放。
2、钢筋绑扎前,应检查有无锈蚀,除锈之后再运至绑扎部位。
3、熟悉图纸、按设计要求检查已加工好的钢筋规格、形状、数量是否正确。
4、做好抄平放线工作,弹好水平标高线,柱、墙外皮尺寸线。
5、根据弹好的外皮尺寸线,检查下层预留搭接钢筋的位置、数量、长度,如不符合要求时,应进行处理。
绑扎前先整理调直下层伸出的搭接筋,并将浮锈、水泥砂浆等污垢清除干净。
6、根据标高检查下层伸出搭接筋处的混凝土表面标高(柱顶、墙顶)是否符合图纸要求,混凝土施工缝处要剔凿到露石子并清理干净。
7、按要求搭好脚手架。
8、根据设计图纸及工艺标准要求,向班组进行技术交底。
(二)材料要求1、钢筋原材:应有供应单位或加工单位资格证书,钢筋出厂质量证明书、按规定作力学性能复试和见证敢样试验。
当加工过程中发生脆断等特殊情况,还需作化学成分检验。
钢筋应无老锈及油污。
2、成型钢筋:必须符合配料单的规格、型号、尺寸、形状、数量,并应进行标识。
成型钢筋必须进行覆盖,防止雨淋生锈。
3、铁丝:可采用20~22#铁丝(火烧丝)或镀锌铁丝(铅丝)。
铁丝切断长度要满足使用要求。
4、垫块:用水泥砂浆制成50mm见方,厚度同保护层,垫块内预埋20~22﹟火烧丝,或用塑料卡、拉筋、支撑筋。
(三)施工机具钢筋钩子、撬棍、扳子、绑扎架、钢丝刷子、手推车、粉笔、尺等。
二、质量要求三、工艺流程(一)柱钢筋绑扎套柱箍筋→搭接绑扎竖向受力筋→画箍筋间距线→绑箍筋(二)剪力墙钢筋绑扎立2~4根竖筋→画水平筋间距→绑定位横筋→绑其余横竖筋(三)梁钢筋绑扎1、模内绑扎:画主次梁箍筋间距→放主梁次梁箍筋→穿主梁底层纵筋及弯起筋→穿次梁底层纵筋并与箍筋固定→穿主梁上层纵向架立筋→按箍筋间距绑扎→穿次梁上层纵向钢筋→按箍筋间距绑扎2、模外绑扎(先在粱模板上口绑扎成型后再入模内):画箍筋间距→在主次梁模板上口铺横杆数根→在横杆上面放箍筋→穿主梁下层纵筋一穿次梁下层钢筋→穿主梁上层钢筋→按箍筋间距绑扎→穿次梁上层纵筋→按箍筋间距绑扎→抽出横杆落骨架于模板内(四)板钢筋绑扎清理模板→模板上画线→绑板下受力筋→绑负弯矩钢筋(五)楼梯钢筋绑扎划位置线→绑主筋→绑分布筋→绑踏步筋四、操作工艺(一)柱钢筋绑扎1、套柱箍筋:按图纸要求间距,计算好每根柱箍筋数量,先将箍筋套在下层伸出的搭接筋上,然后立柱子钢筋,在搭接长度内绑扣不少于3个,绑扣要向柱中心。
钢筋加工技术交底
技术交底书5)钢筋弯曲钢筋的弯制和末端的弯钩应符合设计要求。
对于受力钢筋,当设计无要求时,应符合下列要求:①光圆钢筋(HPB300)的末端应采用180°的半圆形弯钩,弯钩的内径不得小于2.5d(d 为钢筋直径),钩端应留有不小于3d的直线段(见图1)。
②钢筋直径不大于25mm时,HRB400钢筋直钩的内径不应小于4d,并在钩的端部留一直段,HRB400直线长度不应小于10d。
钢筋直径大于25mm时,HRB400钢筋直钩的内径不应小于5d,并在钩的端部留一直段,HRB400直线长度不应小于10d。
(见图1)③钢筋直径不大于25mm时,HRB400钢筋135°弯钩的内径不应小于4d,并在钩的端部留一直段,HRB400直线长度不应小于5d。
钢筋直径大于25mm时,HRB400钢筋135°弯钩的内径不应小于5d,并在钩的端部留一直段,HRB400直线长度不应小于5d。
(见图1)④弯起钢筋应弯成平滑的曲线,其最小弯曲半径应为10d(HPB300)或14d(HRB400)(见图2)。
⑤用光圆钢筋制成的箍筋其末端应做不小于90°的弯钩弯钩的弯曲内直径应大于受力钢筋直径,且不得小于筋直径的2.5倍(见图3)。
弯端直线段的长度一般结构不宜小于箍筋直径的5倍。
有抗震设防特殊要求的结构应符合相关标准的规定。
图1 180°、90°、135°标准弯钩图图2 弯起钢筋示意图图3 箍筋末端弯钩示意图6)钢筋堆码钢筋加工应设置专用加工场地。
场内钢筋应按牌号、批号、规格、检验状态等分别标志存放,堆码整齐。
加工成半成品后按类别、直径、使用部位挂好标识牌,分类堆放整齐。
避免混用乱用。
其他焊接材料应分类存放、妥善管理.并应采取防止锈蚀、受潮变质的措施。
钢筋半成品存放及标志应符合下列规定:①成型钢筋应按施工先后顺序存放并按编号设置标志牌②钢筋机械连接加工后的连接套筒和丝头应进行保护,丝头应加保护帽,不得损坏或污染螺纹,并按规格分类码放整齐。
钢筋直螺纹套筒连接技术交底
1.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件 58工程名称 交底日期 2023.08.19 施工单位分项工程名称钢筋工程交底提纲施工准备、施工工艺、施工控制要点、安全环保规定交底内容:钢筋直螺纹套筒连接技术交底见图4-1~图4-4。
图4-1 标准型接头安装 图4-2 正反丝扣型接头安装六、成品保护1、 钢筋丝扣加工完毕,堆放时必须在丝扣上套上塑料保护帽,防止丝扣破坏。
加强钢筋丝头质量技术交底
某市政工程项目质量组
关于加强钢筋丝头加工质量的通知
各工区、劳务队:
根据某机构严格整治钢筋机械连接的专项要求,为落实提高某市政工程钢筋丝头加工质量,经研究讨论,下发通知,请遵照执行。
自某项目工程开工以来,钢筋加工质量一直是重点工作之一。
针对三个工区的劳务队钢筋班组加工机械连接丝头质量不稳定,近期频繁出现丝头损伤、丝牙不饱满、未打磨平整等问题,必须严厉处罚、管控。
从4月13日开始,监理或工区、质量组验收时,按照不合格钢筋丝头数量,10元/单个不合格丝头,从重处罚!单次报验,出现超过50个丝头不合格,再累计处罚1000元。
严重不合格的,禁止使用、禁止浇筑混凝土。
对无责任心,无质量意识的钢筋班组工人,严加教育。
对屡教不改,抵触质量管控的,坚决清退,直至更换劳务队伍的钢筋工!
若劳务队不更换质量意识差、又不改善加工质量的钢筋工,按照1000元/天,累计罚款队伍,在当期计量时扣款。
各工区、劳务队,必须从人机料法环及管理因素6个方面,严格管控钢筋丝头加工质量,确保百年工程优质施工。
【附】钢筋丝头加工及安装要求:1.使用锯床或切割机,下料钢筋平整;2.使用合格车丝机,加工丝牙饱满,丝牙长度为国标套筒长度的1/2+1丝;3.使用手持砂轮机,打磨平整丝头;4.使用保护帽临时保护丝头不污染、损坏;5.机械连接,允许露丝1丝。
某市政工程项目质量组
2022年4月13日。