
工艺质量日常检查表
广东格兰仕微波生活电器制造有限公司 工艺质量日常检查表
车间: 序号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 班组/线: 检 查 内 容 首件检验有没有实施?查看现场有无首件。 首件产品是否与样机或生产措施单的要求一致? 有没有首检记录? 巡检有无确认首检记录? 生产的产品与生产措施单是否相符? 生产的产品有无特殊要求?如有,是否已传达到生产线? 现场悬挂的工艺文件与所生产的产品是否一致。 员工有无按规定穿戴劳保、防护用品? 特殊岗位员工有无佩戴上岗证? 员工在开工前是否对设备进行了点检?有没有填写点检记录? 现场查问操作员进行点检的要求,查看是否与操作规程的要求一致。 作业员是否知道所使用的生产设备参数要求如何? 作业员有无按规定的检验指导书设定生产设备的参数? 员工有无按规定做自检? 巡检有无及时进行检查?多少检查一次? 生产不合格时有无及时做记录? 检验记录是否按规定进行了填写?是否符合规范、做到及时、完整。 检验的不合格品有无及时、清楚地标识,并放在指定的不合格品区/架? 产品完工后应如何做好防护?现场查看产品的防护是否符合质量要求。 现场查看不合格品的标识和处理是否符合文件要求。 Y/N 检查日期: 问题描述
工艺日常点检表
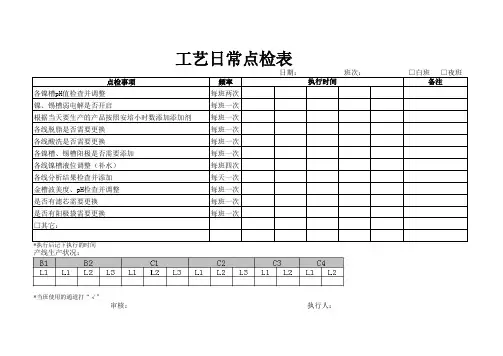
日期:
班次:□白班□夜班点检事项
频率各镍槽pH值检查并调整
每班两次镍、锡槽弱电解是否开启
每班一次根据当天要生产的产品按照安培小时数添加添加剂每班一次各线脱脂是否需要更换
每班一次各线酸洗是否需要更换
每班一次各镍槽、锡槽阳极是否需要添加
每班一次各线镍槽液位调整(补水)
每班四次各线分析结果检查并添加
每天一次金槽波美度、pH检查并调整
每班一次是否有滤芯需要更换
每班一次是否有阳极袋需要更换
每班一次□其它:
*执行后记下执行的时间产线生产状况:
*当班使用的通道打“√”
审核:执行人:工艺日常点检表
执行时间备注。
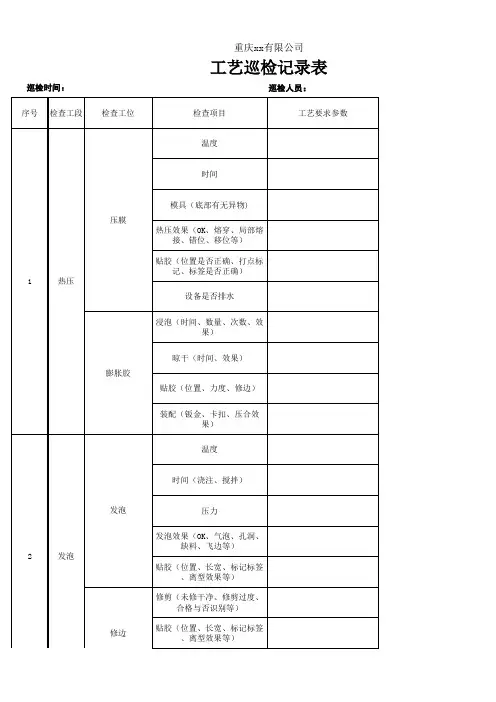
工艺巡检记录表(模板)
清洗(酒精)
涂刷(3M-C100)
打胶(H2281)
C307承载板
贴胶(手法、标识)
压合(时间、压力、块数)
4
ABB
上架(摆放顺序、数量)
4
ABB
返工(按返工作业指导书)
底涂
固化室烘烤传送 带
固化烘烤时间 固化烘烤时间
包装(珍珠棉、数量、标签、 追溯性等)
修边(打到有胶部位)
裁切
裁切层数
公差正负控制 裁切效果(裁斜、边缘无胶
机器背胶
贴合间距
单面无基材/加棉
3
涂胶
胶(型号、厚度)
手工背胶
背胶效果(缺胶、漏胶、接头 、打皱、气泡等)
标签(规格、型号、批次、日 期、追溯性等)
背胶手法(手法统一、规范、 材料缺陷是否标识等)
压合(是否压合、速度、效 果)
背胶效果(缺胶、漏胶、接头 、打皱、气泡等)
标签(规格、型号、批次、日 期、追溯性等)
装配(钣金、卡扣、压合效 果)
温度
时间(浇注、搅拌)
2
发泡
发泡 修边
压力
发泡效果(OK、气泡、孔洞、 缺料、飞边等)
贴胶(位置、长宽、标记标签 、离型效果等)
修剪(未修干净、修剪过度、 合格与否识别等)
贴胶(位置、长宽、标记标签 、离型效果等)
修边
装箱(数量、箱型、标识等)
温度
时间
线速度
收放卷张力
实际参数
备注
包含工艺纪律、生产流程卡和作业指导书的
巡检时间: 序号 检记录表
巡检人员:
检查项目
工艺要求参数
温度
时间
1
热压
压膜 膨胀胶
工艺纪律检查表

∙检查人员:检查日期:
∙检查项目:
1.生产现场使用的作业文件是否属于受控文件的有效版本2.是否按照设计要求和工艺规程进行加工装配
3.工装夹具使用是否符合规范
4.设备的使用与保养是否符合要求
5.材料、毛坯、外购件、外协件是否符合图纸和加工要求6.行车、焊工、锅炉工、电工是否具有相应的上岗证
7.是否执行首检制度
8.计量器具的使用、摆放是否符合要求
9.是否按照安全操作规程进行操作
10.生产现场的文明生产、定置管理是否符合要求
评分标准
1.完全满足要求为10分
2.基本满足要求,但在实施过程中有轻度缺陷,经指出马上纠正者为8分
3.具有中等程度不合格项,但经指出后能纠正者为5分
4.具有严重不合格项,经指出仍不纠正者为0分。
工艺纪律检查表

10
总分
总体评价(合格/不合格):自检:签字:
互检:签字:
专检评价:签字:评判日期:
装配检查表
序号
检查内容
适用工种
分数
检查评分
情况简述
1
平台平整度有测量记录
装配
15
2
零件外形尺寸复验
装配
10
3
重要零件应划中心线及安装线
装配
10
4
焊缝接头处打磨整洁光亮
装配
10
5
不得直接用榔头敲击加工零件表面
装配
10
6
点焊焊条用Ф3.2
装配
10
7
点焊焊条应放在保温筒内
装配
10
8
点焊缝无缺陷,尺寸及间隔规范
装配
10
9
装配间隙符合要求
装配
15
总分
总体评价(合格/不合格):自检:签字:
互检:签字:
专检评价:签字:评判日期:
电焊
3
29
完工焊缝表面无焊渣,周围无飞溅
电焊
3
30
起重索具摆放整齐,不散置地面
起重
2
31
零部件摆放整齐,不阻塞通道
起重
2
32
起吊时工件尖角处索具有保护
起重
2
33
图纸资料摆放整齐、有效、正确
资料
2
34
图纸资料发放、回用、销毁有登记
资料
2
35
改图单改图及时、正确
技术
3
总分
总体评价(合格/不合格):
评价人:评判日期:
装配
3
19
点焊焊条应放在保温筒内
工艺检查表模板

2017年00月00日上午00:00,对车间进行工艺检查,检查情况如下:
一、甲醇制氢
1.工艺指标正常;
2.记录表记录具体、认真。
二、合成
1.工艺指标正常;
2.记录表记录具体、认真。
三、醋酸氢溴酸
1.工艺指标正常;
2.盐水进出口温度表已坏未及时更换
四、WDB
1.工艺指标正常;
2.二、七、八号釜反应温度与记录仪不符
五、溴化锌
1.工艺指标正常;
2.记录表记录良好
六、锅炉导热油
1.工艺பைடு நூலகம்标正常;
2.记录表记录认真,准确;
七、水处理、循环水、冷冻盐水
1工艺指标正常;
2.记录表记录良好。
整改措施
车间负责人
车间相关负责人
检查人员
签字
工艺质量检查记录表
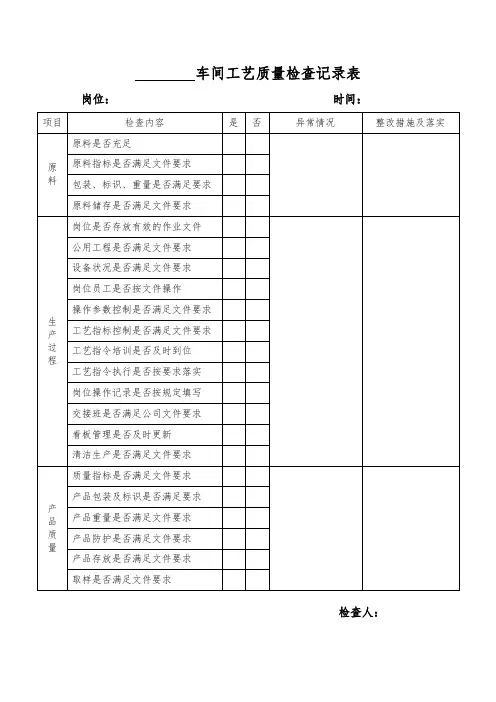
工艺指令执行是否按要求落实
岗位操作记录是否按规定填写
交接班是否满足公司文件要求
看板管理是否及时更新
清洁生产是否满足文件要求
产
品
质
量
质量指标是否满足文件要求
产品包装及标识是否满足要求
产品重量是否满足文件要求
产品防护是否满足文件要求
产品存放是否满足文件要求
取样是否满足文件要求
检查人:
车间工艺质量检查记录表
岗位: 时间:
项目
检查内容
是
否
异常情况
整改措施及落实
原
料
原料是否充足
原料指标是否满足文件要求
包装、标识、重量是否满足要求
原料储存是否满足文件要求
生
产
过
程
岗位是否存放有效的作业文件
公用工程是否满足文件要求
设备状况是否满足文件要求
岗位员工是否按Leabharlann 件操作操作参数控制是否满足文件要求
工艺指标控制是否满足文件要求
工艺纪律检查表
工艺纪律检查表一、设备与工装1、设备是否按照规定进行维护保养,保养记录是否完整?检查设备的日常保养记录,包括清洁、润滑、紧固等项目。
查看设备的定期检修计划和执行情况,是否按时进行了大、中、小修。
2、设备的运行状态是否正常,有无异常噪音、振动或发热?观察设备在运行过程中的表现,倾听是否有异常声音。
用手触摸设备表面,感受是否有过度的振动或发热。
3、工装是否完好无损,定位是否准确?检查工装的外观,有无变形、磨损或损坏。
验证工装在使用时的定位精度,是否符合工艺要求。
4、设备和工装的标识是否清晰,编号是否唯一?查看设备和工装的标识牌,确认其名称、型号、编号等信息是否清晰准确。
二、原材料与零部件1、原材料和零部件的采购是否符合规定的渠道和标准?核对采购合同和供应商清单,确认原材料和零部件的来源合法合规。
检查原材料和零部件的质量检验报告,是否符合相关标准。
2、原材料和零部件的存放是否符合要求,有无防潮、防锈、防变质措施?查看仓库的存储环境,温度、湿度是否适宜。
检查原材料和零部件的包装和防护措施是否到位。
3、领用的原材料和零部件是否经过检验和确认,有无错领、混领现象?查看领料单和检验记录,确认领用的物料经过了检验合格。
在生产现场抽查正在使用的原材料和零部件,核对其规格型号是否正确。
4、剩余的原材料和零部件是否妥善保管,是否有清晰的标识和记录?检查剩余物料的存放区域,是否整齐有序。
查看剩余物料的标识和台账,记录是否完整准确。
三、生产操作1、操作人员是否经过培训和考核,具备相应的技能和资质?查看操作人员的培训记录和资格证书。
现场询问操作人员对工艺文件的理解和掌握程度。
2、操作人员是否严格按照工艺文件进行操作,有无擅自更改工艺参数或操作方法?观察操作人员的实际操作过程,与工艺文件进行对比。
检查工艺参数的设定和调整记录,是否经过授权和审批。
3、生产过程中的自检、互检和专检是否执行到位,检验记录是否完整?询问操作人员自检的内容和方法,查看自检记录。
工艺检查记录表
4.22
4.20
熊麒超
王华
陈凯
广告门已粘好玻璃有缝处补打玻璃胶
9
单层栅栏杆
1.木条打入过深,安装固定孔未穿过木条
2.杆子端盖过松,易掉落
1.广告道闸工艺卡编制
2.严格按工艺卡要求装配
4.25
4.27
熊麒超
王华
做好还未包装的杆子返工
编制:熊麒超审核:批准:
1.设备日点检设置
2.划分物料标识区
3.请购焊接通风排气装置
4.20
5.30
6.15
王华
3
广告箱体焊接
1.箱体与帽子配合外不合缝,最大错位处3mm
2.焊接打磨工艺粗糙
1.核对箱体钣金折弯尺寸
2.规范员工箱体焊接打磨时认真对待
4.20
王华
4
龙门CNC
加工
1.主梁加工铝屑未清理
2.主梁加工孔位变形
3.有一批主梁因改新的电机安装板,孔位被扩大,存在质量隐患
7
成品广告杆
抽检二根(3米一根3.5米一根)都存在问题:
1.叶片安装错误一处
2.叶片未安装到位3处
3.后支撑平垫用错,螺母未锁紧
4.后端盖掉落,固定螺丝打偏
5.LED接线掉落
6.LED线未设置固定装置
7.LED过线孔过小,装配困难
8.叶片与传动副齿轮干涉
1.严格按工艺卡要求装配检查
2.设计上增加LED线固定位
3.设计上加大过线孔
4.设计上修改相干涉的部位
5.后端盖设计工装保证螺丝孔位
4.15
4.20
4.25
王华
王磊
熊麒超
8
广告道闸
1.电机线接反一台
班组日常工艺检查表完整优秀版
班组日常工艺检查表完整优秀版1. 检查对象- 班组:(填写班组名称)- 日期:(填写检查日期)2. 工艺检查内容2.1 设备运行状况- 检查设备是否正常运行,并记录异常情况。
- 检查设备的润滑情况,是否需要进行维护保养。
- 检查设备的使用环境是否符合安全要求。
2.2 工艺参数检查- 检查关键工艺参数是否符合要求,如温度、压力、速度等。
- 检查参数调整记录,确认是否在规定范围内。
- 如有异常情况,记录并及时采取措施进行调整。
2.3 产品质量检查- 抽查产品进行质量检验,记录检验结果。
- 检查产品外观,是否存在缺陷、损坏等问题。
- 检查产品尺寸、重量等指标,确保符合标准要求。
2.4 作业场所安全- 检查作业场所的安全设施是否完善,如防护栏、警示标识等。
- 检查操作流程是否安全规范,是否存在安全隐患。
- 检查工作人员是否佩戴必要的安全装备。
3. 检查结果记录- 根据检查情况,记录每一项检查内容的结果,包括正常、异常等。
- 对于异常情况,需要详细描述,并提出改进意见和处理措施。
- 签字确认:检查人员、班组负责人。
4. 改进措施执行情况- 对于之前发现的异常情况,记录改进措施的执行情况。
- 若改进措施已执行并取得满意结果,进行确认并记录。
- 若改进措施未能有效执行,请说明原因并提出调整建议。
5. 检查表评审和修改记录- 评审人:(填写评审人姓名)- 日期:(填写评审日期)- 修改记录:(描述对检查表的修改内容及原因,若无修改可不填写)以上为班组日常工艺检查表的完整优秀版,用于检查和记录工艺过程中的关键要点和结果。
完成检查后,根据实际情况进行改进和调整,以提高工艺的稳定性和产品质量。
工艺过程安全检查表
现场查看
安全检查评语和建议:
单位领导签字
检查人签名:
说明
1、正常或符合要求划√、有缺陷划△、不正常划×
2、生产单位每季度检查一次,对查出的安全隐患应限定时间完成整改。
3、生产管理部每半年年组织检查一次。对查出的安全隐患下达整改通知限期பைடு நூலகம்理。
4、本表适用于公司、生产单位两级专业安全检查;本表存生产管理部门或安全管理部门,保存期3年。
作业班长应对本班操作注意事项进行说明,并做相关记录。
查交接班记录
4
操作人员是否进行交接班记录和安全注意事项说明。
操作人员应进行交接班记录和安全注意事项说明。
查交接班记录
5
操作人员是否遵守了相应的规章制度。
操作人员应遵守了相应的规章制度。
现场查看
6
现场各项工艺指标是否符合工艺要求。
现场各项工艺指标应符合工艺要求。
批准:审核:编制:
工艺过程安全检查表
单位: 检查时间: 年 月 日 №:
序号
检查内容
检查标准
检查方法
检查评价
评价
不符合及
主要问题
1
操作人员是否进行安全教育培训。
操作人员应进行上岗前的安全教育培训。
查教育培训资料
2
操作员工是否有疲劳工作的现象。
操作员工不应疲劳工作的现象。
现场查看
3
作业班长是否对本班操作注意事项进行说明,并做相关记录。
现场查看
7
作业场所是否干净整洁。
作业场所应干净整洁。
现场查看
8
作业现场管道、容器是否存在跑、冒、滴现象。
作业现场管道、容器不存在跑、冒、滴现象。