
陶瓷焊接衬垫
陶瓷焊接衬垫在钢结构梁柱节点焊缝上应用钢结构安装施工中,柱与梁角接接头是全焊透焊缝,属于II类焊缝,要求20% UT探伤。
这类焊接接头质量要求高,基本上是现场高空焊接,所以施焊难度大。
为了便于焊接施工,保证焊接质量,提高焊接效率,我公司安装三队在丁二烯钢结构框架安装过程中发动职工出点子,想办法,最终采用在焊缝背面加焊接衬垫的方法。
把衬垫放在钢板和工件所规定的形状和尺寸的坡口背面,从正面焊,既能双面一次成形,背面焊缝成型饱满,焊迹整齐,成型美观。
这种方法,焊接时电弧稳定,保证焊接质量,提高工效,极大的改善了焊工工作条件,缩短了施工周期。
我公司将积极探索好的施工方法,不断的寻求好的质量保证方法,提高施工进度,为福建联合石化炼油乙烯脱瓶颈项目多做贡献!
编者按:此方法很好,经济实用,既保证焊接质量又能大大提高焊接施工进度。
希望大家以此为榜样,积极探索采用优良的施工方法。
陶瓷衬垫法钢板对接焊缝焊接技术探讨课件
㎜的钢板采用陶瓷衬垫手工电弧焊。
问题的提出
▪ 在工程实例中,我们往往会发现,由于规范要求的不同, 同一条焊缝,采用不同的检测方法,检测结果略有不同。 超声检测可以通过,达到检测要求。而射线检测确会出 现30%~50%甚至更多的不合格。行业里常常有人会说 这是陶瓷垫片的质量通病。这真是质量通病吗?我们以 怀疑的态度,做些比对试验,探其究竟。
备注
1 YD2-17-3 密集性气孔
拍片已知
2 YD2-17-1 未融合
拍片已知
3 YD1-16-1 肉眼可见咬边
外观检查判断
4 YD2-18-1 肉眼可见未融合
外观检查判断
5 YD2-17-4 距YD2-17-3,300㎜位置假 外观检查判断 设密集性气孔焊缝
试验推理
▪ 比对试验结果分析表 表2
执笔:弓明 13632890809 2012年11月6日
概述
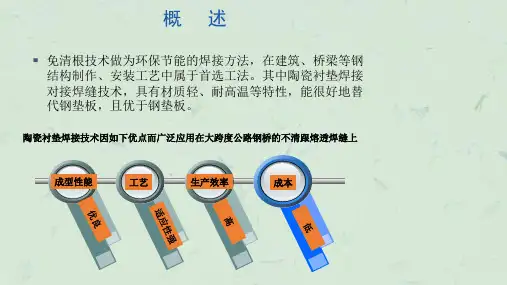
在公路钢结构制造中,常用的焊接方法有 CO2气体保护焊、手工电弧焊和埋弧自动焊。陶 质衬垫CO2气体保护焊和手工电弧焊因具有操作 简单、对坡口加工精度要求低、易于获得良好的 焊缝背面成型等优点,应用较普遍。埋弧自动焊 因埋弧焊小车是自动行走,焊丝对中要求高,对 接头坡口加工精度和组对间隙要求高,而且焊接 时在衬垫背面需要施加一定的顶紧压力,其操作 较CO2气体保护焊复杂,因而在实际生产中,陶 瓷衬垫CO2气体保护焊应用最为普遍。
4、拼缝坡口已安装好衬垫后,应立即开始焊接并连续一次完成,第 二层的焊接随即应马上进行以防止打底层的焊缝难以承受焊接应 力而形成裂纹。
工艺工法
▪ 焊接结束后,焊工需去除焊缝背面陶瓷衬垫,并检查背面焊
缝是否符合要求,进行必要的修补,修补标准见表4。
表4
陶瓷衬垫在钢结构焊接施工中的运用

陶瓷衬垫在钢结构焊接施工中的运用摘要:焊接是通过加热或加压(或者两者并用),用或者不用填充材料,使两个工件(同种或异种材质)达到原子间结合的一种连接方式。
钢结构建筑、桥梁、船舶等通常构造较为复杂、焊接量大,在一些不能进行背面清根且可以保证变形的部位,通过陶瓷衬垫的合理和正确运用单面焊接双面成形,获得外观成形优异、探伤合格率高的焊缝,同时由于陶瓷衬垫导热系数低、散热慢,对焊缝有保温作用,加上碱性陶瓷衬垫在高温作用下,部分物质与熔池中的FeS反应,产生不溶于钢液的物质,从而起到脱硫的作用,对焊缝力学性能及机械性能都有改善效果。
一、陶瓷衬垫的结构特点及运用范围随着钢结构技术的不断发展,在钢结构自重轻、强度高、施工速度快、工业化水平高、抵抗变形能力强等特点的牵引下,目前钢结构在建筑、桥梁、船舶以及航空航天领域不断得到广泛运用,但同时钢结构构造较为复杂、焊接量非常大,在工厂预制过程中,经常遇到焊接操作空间小、拼接钢板时不便于翻面以及熔透焊缝不宜采用炭弧气刨等问题,因此采用背面粘贴陶瓷衬垫、单面焊接双面成型的焊接工艺,可以解决上述问题。
陶瓷衬垫结构示意图钢结构加工使用的衬垫主要有:对接焊缝陶瓷衬垫、角焊缝陶瓷衬垫以及栓钉陶瓷环。
陶瓷衬垫具有耐热性、耐磨性、耐蚀性、价格便宜等特点,使用陶瓷衬垫焊接法是一种以陶瓷为衬托,使焊缝强制成型的焊接工艺方法,在狭小空间、不宜或不便背面清根的部位采用陶瓷衬垫,不仅焊缝质量良好,同时效率高、焊缝成形好、劳动强度低、职业危害小。
二、焊接接头的形成焊接时(熔焊),一般要经历加热、熔化、冶金反应、凝固结晶、固态相变、冷却,最后形成焊接接头的过程。
在钢结构生产过程中,最常用的焊接方法是气体保护焊,在热源的作用下焊丝熔化的同时被焊母材也发生局部熔化,焊丝熔化金属与母材局部熔化金属所组成的具有一定几何形状的液体金属叫熔池。
陶瓷衬垫是用来衬托住溶敷液态金属,使熔池在衬垫上冷却凝固从而正面和背面均得到成形良好的焊缝的一种工具,此种焊缝成形方法称为强制成形。
实用、另类的焊接技术 陶质 衬垫 焊方法

实用、另类的焊接技术陶质衬垫焊方法实用、另类的焊接技术-陶质衬垫焊方法1前言陶质衬垫焊是一种以特殊陶质材料为衬托,使焊缝强制成形的高效、优质、低成本的焊接方法。
这种焊接方法避免了清根、仰焊及狭窄封闭环境内作业,减轻了焊工劳动强度,使焊接生产效率成倍提高,焊接质量得到保障,同时对人体及环境不会造成危害,与传统焊接方法相比,是一种适应可持续发展潮流的"绿色"焊接方法。
日本、韩国、美国、德国、英国、前苏联、瑞典、挪威、比利时等国家一直都很重视衬垫焊的研究和应用。
二十世纪六十年代初,造船大国日本率先将衬垫焊应用于船体建造中,并取得显著效果。
衬垫焊材料种类繁多,有水冷铜块、焊剂、黄砂、玻纤布、水玻璃粘结固化材料和耐高温的陶质材料,其中陶质衬垫以其优良的成形性能和工艺适应性,在衬垫焊技术中占主导地位。
陶质衬垫焊在中国工业生产中出现始于二十世纪八十年代,一些大的船厂为了提高焊接效率,缩短造船周期,大力投入技术改造,依靠进口设备和材料在船体建造中逐步推广应用。
进入九十年代,CO2焊陶质衬垫完全国产化,相配套的设备和工艺日趋完善,陶质衬垫焊方法在船厂广泛应用。
据我国造船业一九九九年度统计,陶质衬垫耗量达六十五万米以上。
造船业的大规摸应用促进了陶质衬垫焊方法在其它行业的推广。
目前,在钢箱结构桥梁、压力容器、管道工程、建筑结构、化工机械、冶金机械等制造业中,陶质衬垫需求呈节节上升趋势。
为了帮助更多的焊接工作者了解和掌握陶质衬垫焊方法,本公司根据多年来研究开发陶质衬垫的体会和大量用户的反馈信息,总结整理出这篇论文。
我们希望本论文有助于用户选用合适的衬垫产品,也为广大焊接同仁在进行工艺方案设计和质量分析时提供有益的参考;同时,为了开发更多更好的焊接新工艺新产品,我们更期望在同行中起到抛砖引玉的作用,共同为我国的高效焊接事业做出贡献。
2天高系列陶质衬垫天高焊接有限责任公司与广大用户共同努力,在生产实践中培育了许多成熟的陶质衬垫焊工艺方法,如何选用不同规格型号的衬垫材料,最好是了解衬垫焊的基本知识,再结合自身焊接生产的特点,触类旁通。
(工艺技术)对高强度钢的CO半自动对接焊(陶瓷衬垫)焊接工艺规程说明书(GY)_

船级社: CCSCLASS : CCS焊接工艺规程说明书对高强度钢CO2半自动对接焊(陶瓷衬垫)Welding Procedure SpecificationFor Higher tensile steel for CO2 Semi-Automatic Arc Butt Welding(With Ceramic Backing)CONTENTPlan Of Welding Procedure Approval Test (1)1.范围Scope (3)1.1 焊接方法WeldingProcess (3)1.2 应用范围ApplicationProcess (3)2.试验日期及地点Date & Place OfTest (3)3.试板准备Test PiecePreparation (3)4.焊接材料WeldingConsumable (3)5.焊接设备WeldingEquipment (3)6.接头细节JointDetail (4)6.1对接(平焊)Butt Joint (FlatWelding) (4)7.焊接条件WeldingCondition (4)8.焊接与程序Welding Preparation &Procedure (4)9.试验与检查Test AndExamination (5)10.试样准备The SpecimenPreparation (6)11.试样尺寸Detail Of TestSpecimen (7)11.1冲击试样缺口位置Notch Location Of ImpactSpecimen (7)11.2抗拉试样TensileSpecimen (7)11.3弯曲试样BendSpecimen (7)11.4冲击试样V-Notch Charpy ImpactSpecimen (7)12.检验结果Result OfTest (7)12.1外表目视检验结论Conclusion Of Appearance VisualTest (7)12.2机械检验结果Mechanical TestResult (7)12.3宏观硬度试验Macro-EtchingTest (7)12.4无损探伤Non-destructiveInspection (8)13.结论Result (8)Plan Of Welding Procedure Approval Test1、范围Scope1.1焊接方法Welding ProcessCO2半自动焊(带陶瓷衬垫)CO2 Semi-automatic welding (with ceramic backing)1.2应用范围Application Scope钢材级别:EH36高强度钢Steel Grade : EH36 Higher tensile steel焊接位置:平置、横焊、垂直焊Welding Position : Flat、Horizontal、Vertical2、试验日期及地点Date & Place Of Test·3、试板准备Test Piece Preparation母材级别:EH36高强度钢Base Metal Class : EH36 Higher tensile steel厚度:35mmThickness : 35mm尺寸:1000×300mmSize : 1000×300mm4、焊接材料Welding Consumable5、焊接设备Welding Equipment封底焊Back Cover Welding型号Type : 焊机Welding Machine:YW-50KB1VTA电源Power Source : YD-500KR1VTAPlan Of Welding Procedure Approval Test 制造厂: 唐山松下产业机器有限公司Manufacturer : Tang Shan Mastushita Industrial Equipment CO.,L TD6、接头细节Joint Detail (详图)6.1对接(平焊) Butt Joint (Flat Welding)7、焊接条件Welding Condition8、焊接与程序Welding Preparation & Procedure8.1、检查与修补Checking and Repairing⑴焊缝间隙最大为10mm。
陶瓷衬垫法钢板对接焊缝焊接技术探讨

THANKS
感谢观看
传统焊接方法的局限性
传统焊接方法在某些特定条件下存在一定的局限性,如难以 保证焊接质量、生产效率低下等问题,而陶瓷衬垫法钢板对 接焊缝焊接技术的出现为解决这些问题提供了新的解决方案 。
技术应用领域
建筑行业
陶瓷衬垫法钢板对接焊缝焊接技术在 建筑行业中广泛应用于钢结构的焊接 连接,提高了建筑物的稳定性和安全 性。
钢板对接焊缝焊接技术的应用场景
建筑行业
用于钢结构建筑、桥梁 、高层建筑等结构的焊
接连接。
船舶制造
用于船体结构的焊接连 接,要求高强度、耐腐
蚀。
汽车制造
用于汽车车架、底盘等 部件的焊接连接,要求
高精度、高强度。
压力容器
用于制造石油化工、核 工业等领域的压力容器 ,要求高强度、耐高压
。
04
CATALOGUE
来确保焊接效果。
05
CATALOGUE
技术发展与展望
当前技术发展状况
陶瓷衬垫法钢板对接焊缝焊接 技术已广泛应用于各种工程领 域,如建筑、桥梁、船舶等。
当前技术已实现了高效、高质 量的焊接效果,提高了结构的 安全性和稳定性。
焊接工艺和材料不断改进,提 高了焊接质量和效率,降低了 生产成本。
技术发展趋势与展望
艺和材料。
技术发展面临的挑战与对策
技术更新换代
随着技术的不断进步,需要不断 更新焊接设备、工艺和材料,以 满足更高的生产要求。
技能培训
随着焊接技术的不断智能化和自 动化,需要加强技能培训和技术 交流,提高焊接工人的技能水平 。
安全生产
焊接过程存在高温、高压等危险 因素,需要加强安全生产管理, 确保工人的人身安全和生产安全 。
论CO2陶质衬垫单面焊双面成型焊接工艺规范

论CO2陶质衬垫单面焊双面成型焊接工艺规范CO2陶质衬垫单面焊和双面成型焊接是一种常用的金属焊接工艺,适用于在金属结构中实现高强度、高精度的固定连接。
本文将介绍CO2陶质衬垫单面焊双面成型焊接工艺的规范。
首先,进行CO2陶质衬垫单面焊双面成型焊接前,需要准备好以下设备和工具:CO2焊接机、焊枪、陶质衬垫、金属工件、气源和电源。
步骤一:进行焊接前的准备工作。
检查焊机和焊枪是否正常工作,检查陶质衬垫是否完好无损。
准备好金属工件,并确保其表面干净、无油污和氧化。
步骤二:将陶质衬垫放置在金属工件的焊接接头上,确保其紧密贴合,并对其进行定位和固定。
步骤三:进行CO2陶质衬垫单面焊接。
调整焊机的电流、电压和焊枪的速度,以适应具体情况和焊接要求。
通过焊枪将焊丝注入陶质衬垫和金属工件之间的接头处,完成单面焊接。
步骤四:完成单面焊接后,对焊接接头进行检查和修整。
检查焊接缺陷,如气孔、裂纹和尺寸偏差,并进行必要的修整和修复。
步骤五:进入双面成型焊接阶段。
将焊接接头翻转,用陶质衬垫再次贴合在金属工件上,并确保其位置和固定。
步骤六:进行CO2陶质衬垫双面成型焊接。
根据实际需要调整焊机的工作参数,使用焊枪将焊丝注入陶质衬垫和金属工件之间的接头处,完成双面焊接。
步骤七:完成双面焊接后,进行焊缝外观和内部质量的检查。
检查焊缝的形状、间隙和焊丝的熔合情况。
同时,检查焊接接头的强度和密封性。
步骤八:对焊接接头进行必要的修整和处理。
修复焊接缺陷,如气孔和裂纹,通过磨削、打磨和涂漆等方式进行后续处理。
以上即为CO2陶质衬垫单面焊和双面成型焊接的工艺规范。
在进行焊接过程中,需要根据具体情况和焊接要求进行参数调整和操作控制。
同时,应注意安全操作,以防止火灾和人身伤害的发生。
最后,严格遵守规范和标准,保证焊接接头的质量和强度,以确保金属结构的安全和可靠使用。
CO2陶质衬垫单面焊和双面成型焊接是利用CO2焊接机进行金属焊接的一种常用工艺。
该工艺在许多工业领域得到广泛应用,如汽车制造、船舶建造和机械加工等。
15-钢结构陶瓷衬垫免清根焊接工艺
钢结构陶瓷衬垫免清根焊接工艺
一.定义
单面焊双面成型焊接工艺是指采用弧焊以特殊的操作方法在坡口的正面焊接后保证坡口正反两面都能得到焊缝的一种操作方法。
二.坡口形式
三.工艺内容
3.1 工艺原理
采用V形坡口带间隙焊接,背面粘贴自带凹槽的陶质衬垫,采用弧焊技术,在焊接手法或机械送丝过程中采用摆动焊接方式,液态熔池流入背面衬垫凹槽内成型焊缝背面成型,正面直至焊接结束行程正面焊缝。
3.2 工艺流程
3.3 工艺特点(关键指标及注意事项)
单面焊双面成型的工艺特点就是特别适用不能实施翻身而进行双面焊接的结构。
对板件组对精度要求低,板厚适应范围广,焊接操作简单,接头力学性能优良。
由于单面焊特殊的焊接方式,单面焊双面成型焊接接头易出现焊接热裂缺陷,因此应注意以下两点。
①板厚>30mm的应采用预热60℃以上工艺措施,降低接头拘束的;
②药芯焊丝焊接第一道打底焊开裂几率高,因此须选择抗裂性好的实心焊丝进行第一道打底焊。
四.工艺推荐理由
4.1 质量控制
对板件组对精度要求低,板厚适应范围广,焊接操作简单,接头力学性能优良。
4.2 经济性
①单面焊双面成型工艺对焊接接头坡口制备要求低,对组对精度要求不高,降低坡口加工难度,降低坡口加工成本。
②可避免结构件翻身操作,降低翻身工装或吊运翻身过程成本。
焊接陶瓷衬垫作用
焊接陶瓷衬垫作用焊接陶瓷衬垫是一种常见的工业材料,广泛应用于各个行业。
它具有多种作用和优势,能够提升产品的性能和可靠性。
本文将从多个方面介绍焊接陶瓷衬垫的作用。
焊接陶瓷衬垫在焊接过程中起到了重要的保护作用。
焊接过程中,由于高温和热应力的存在,焊接部位容易受到热损伤和变形。
而焊接陶瓷衬垫可以有效地吸收和分散热量,减少焊接部位的热应力,从而防止了热损伤和变形的发生。
同时,焊接陶瓷衬垫还能够防止氧气的进入,减少焊接过程中的氧化反应,提高焊接质量。
焊接陶瓷衬垫还能够提高焊接接头的强度和可靠性。
焊接接头是焊接结构中最容易出现疲劳破坏和裂纹扩展的部位,而焊接陶瓷衬垫能够有效地分散焊接接头的应力集中,提高接头的抗拉强度和抗疲劳性能。
同时,焊接陶瓷衬垫还能够降低焊接接头的电阻,提高电流的传导能力,从而提高了焊接接头的可靠性。
焊接陶瓷衬垫还能够提高焊接的精度和稳定性。
焊接陶瓷衬垫具有较高的热传导性能和热容量,能够快速吸收和释放热量,保持焊接过程的温度稳定。
这对于焊接过程中的温度控制至关重要,可以避免焊接过程中的温度过高或过低,提高焊接的精度和稳定性。
同时,焊接陶瓷衬垫的平整表面和良好的耐磨性能,还能够提供一个良好的焊接工作台面,提高焊接的操作性和效率。
焊接陶瓷衬垫还具有耐高温和耐腐蚀的特性。
焊接过程中,高温和腐蚀介质是常见的问题,容易导致焊接材料的破坏和腐蚀。
而焊接陶瓷衬垫由于其优异的耐高温和耐腐蚀性能,能够在高温和腐蚀介质中长时间稳定工作,保护焊接材料不受损。
焊接陶瓷衬垫在焊接过程中具有多种重要作用。
它能够保护焊接部位免受热损伤和变形,提高焊接接头的强度和可靠性,提高焊接的精度和稳定性,同时还具有耐高温和耐腐蚀的特性。
因此,焊接陶瓷衬垫是现代焊接工艺中不可或缺的重要材料。
通过使用焊接陶瓷衬垫,可以提升产品的质量和性能,降低生产成本,推动工业的发展。
钢箱梁底板陶瓷衬垫焊接施工工法
钢箱梁底板陶瓷衬垫焊接施工工法钢箱梁底板陶瓷衬垫焊接施工工法一、前言钢箱梁是公路和铁路桥梁中常用的结构形式之一,底板作为钢箱梁的重要组成部分,承受着车辆和荷载的直接作用。
钢箱梁底板陶瓷衬垫焊接施工工法,是一种钢箱梁底板表面保护和修复工艺。
本文主要介绍该工法的特点、适应范围、工艺原理、施工工艺、劳动组织、机具设备、质量控制、安全措施、经济技术分析和工程实例。
二、工法特点钢箱梁底板陶瓷衬垫焊接施工工法具有以下特点:1. 抗压性能好:陶瓷材料具有良好的刚性和硬度,能够有效承受车辆和荷载的压力。
2. 防腐耐磨:陶瓷材料具有良好的耐腐蚀性和耐磨性,能够有效延长钢箱梁底板的使用寿命。
3. 焊接连接牢固:采用专业焊接设备和焊接工艺,陶瓷衬垫能够牢固地连接到钢箱梁底板上,具有较高的结构强度和稳定性。
4. 施工周期短:采用现场焊接施工,工期短,能够快速恢复钢箱梁功能,减少对交通的影响。
三、适应范围钢箱梁底板陶瓷衬垫焊接施工工法适用于具有钢箱梁结构的公路和铁路桥梁,尤其适用于对底板进行修复和强化的工程。
无论是新建工程还是老化桥梁的维护工程,都可以采用该工法进行施工。
四、工艺原理钢箱梁底板陶瓷衬垫焊接施工工法的工艺原理是通过焊接将陶瓷衬垫牢固地连接到钢箱梁底板上,形成一层坚固的保护层。
焊接工艺主要包括焊缝准备,陶瓷衬垫切割和定位,焊接参数的调整和焊接接头的处理等步骤。
通过这些工艺措施,能够确保焊接质量和施工效果的稳定和可靠。
五、施工工艺施工工艺主要包括:1. 准备工作:包括现场环境整理,焊接设备和材料的准备等。
2. 焊缝准备:对钢箱梁底板进行清理和预处理,保证焊缝的质量。
3. 陶瓷衬垫切割和定位:根据设计要求,将陶瓷衬垫切割成合适的尺寸,并进行定位。
4. 焊接参数调整:根据陶瓷材料的特性和焊接要求,调整焊接参数,确保焊接质量。
5. 焊接接头处理:对焊接接头进行处理,确保焊缝的质量和稳定性。
6. 焊接施工:按照焊接顺序,将陶瓷衬垫焊接到钢箱梁底板上。
不锈钢薄板带陶瓷衬垫埋弧焊焊接施工工法(2)
不锈钢薄板带陶瓷衬垫埋弧焊焊接施工工法不锈钢薄板带陶瓷衬垫埋弧焊焊接施工工法一、前言不锈钢薄板带陶瓷衬垫埋弧焊焊接施工工法是一种常用的不锈钢焊接工艺,通过使用陶瓷衬垫,可提高焊接接头的质量和强度。
本文将介绍该工法的特点、适应范围、工艺原理、施工工艺、劳动组织、机具设备、质量控制、安全措施、经济技术分析和工程实例。
二、工法特点1. 通过陶瓷衬垫的使用,改善了焊接接头的质量和强度。
2. 施工过程中,不锈钢薄板与陶瓷衬垫之间的冷缩量小,减少了热变形的风险。
3. 适用于不锈钢薄板的厚度范围广泛,适用于各类压力容器、石油化工设备等工程。
三、适应范围该工法适用于不锈钢薄板的焊接,可以广泛应用于石油化工、制药、食品、建筑等行业。
四、工艺原理该工法基于不锈钢薄板带陶瓷衬垫的焊接特性,通过陶瓷衬垫的使用,形成一个稳定的焊接接头。
施工工法与实际工程之间的联系主要表现在以下几个方面:1. 在施工过程中,需要根据实际工程的要求,选择合适的不锈钢薄板和陶瓷衬垫。
2. 施工时需采取适当的焊接参数,如焊接电流、焊接速度等,以确保焊接接头的质量符合设计要求。
3. 在实际工程中,还需要根据工程的具体情况,采取一些技术措施,如预热、后热处理等,以确保施工过程的稳定和成功。
五、施工工艺该工法的施工工艺包括以下几个施工阶段:1. 材料准备:选择合适的不锈钢薄板和陶瓷衬垫,并进行切割和清洁处理。
2. 衬垫安装:将陶瓷衬垫安装到不锈钢薄板的接触面上,并进行固定。
3. 预热:根据实际工程的要求,对不锈钢薄板进行预热处理。
4. 焊接:采用埋弧焊的方式,对不锈钢薄板进行焊接。
5. 后热处理:对焊接接头进行后热处理,以消除焊接残余应力。
六、劳动组织在施工过程中,需要组织一支合适的施工队伍,包括焊接工、技术员等。
七、机具设备该工法所需的机具设备包括不锈钢薄板切割机、陶瓷衬垫固定工具、焊接设备等。
八、质量控制为了确保施工过程中的质量达到设计要求,需要采取以下质量控制方法和措施:1. 对不锈钢薄板和陶瓷衬垫进行严格的检验和验收。