
焊机操作说明书
B.操作
1.摩擦焊接法
1-1 摩擦焊接法的概要
所谓的摩擦焊接法,是指利用被施加压力而相互接触的两种材料,相对运动中产生的摩擦热进行焊接的方法。
也就是说,焊接过程中两种材料的连接部位温度上升到最佳温度,
就在这个时间点用最佳压力加压就能够成立。
摩擦焊接法粗分有两种方法。
一种是惯性法,另一种是在这台机器上进行的制动法。
制动法,是使一边的材料高速旋转,在一定的压力下与另一边的材料相互接触,摩擦生热,再在适当的时候快速停止旋转,停止后再对其用更高的最佳温度进行加压的焊接方式。
快速停止旋转时的控制方式,有时间限制法、全场限制法、ヨリシロ限制法。
摩擦焊接法时,正如前面已经说明过的那样,连接处的最佳温度和最佳压力是两大因素。
此外,焊接后的热处理也因材料材质的不同而成为一种重要因素
(1)最佳压力
最佳压力,也就是焊接周期中最终需要的压力,它能够凭经验获得。
请参考实际焊接时的那些数值。
(2)热处理
摩擦焊接钢铁时,因为焊接面的温度超过1000℃,所以根据材质的不同需要进行焊接
后的热处理。
另外,对于易淬火的材质,因为硬化,焊接后为了去除毛刺,在不附带
去毛刺装置的情况下,就有必要进行退火操作。
2.机器运转准备
操作盘各个开关的详细说明,请参照摩擦焊机电气操作相关说明书。
2-1 机器外观的确认
请确认好机器的外观状态正常,也没有出现漏油。
2-2 液压单元内部油量、污染的确认
请用液压计确认槽内油量在合适范围内。
如果油量少,就请打开液压单元上部的红色注油口,注入Super Hyland AW32(新日本石油)或与之相当的油。
油量不足时,操作盘的“操作電源”开关设定成ON后,操作界面上的“油量NG”指示灯就会出现闪烁,这时候机器不能实行周期起动。
油大量减少时,考虑到有可能是漏油,所以请实施点检。
还有,油出现污染甚至是油质变差时,请进行油的更换。
与此同时,请对其进行清扫(包括滤网在内)。
液压单元注油口
2-3 润滑送油泵组的油量确认
请确认位于工作台侧面的润滑送油泵组内的油量充足。
不足时,请补给与モービルバクトラオイルNO.2相当的油。
油量不足时,操作盘的“操作電源”开关设定成ON后,操作界面上的“油量NG”
指示灯就会出现闪烁,这时候机器不能实行周期起动。
润滑送油泵组
2-4 电源接入和液压泵的启动
(1)控制盘的电源请设置成‘ON’。
通过这个操作,就给自动油温调整机的提供了电源。
请确认自动油温调整机的运转开关调节在‘ON’上。
室温在20℃以下时,请预先设置计量器,使温度在20℃以上。
油温在20℃以下时,摩擦焊机不能实行自动运转。
(2)操作盘的电源请设置成‘ON’。
图形显示器画面闪烁。
(3)操作盘内设置的操作电脑,其电源开关请设置成‘ON’。
(4)然后,操作盘图形显示器画面的‘手动运转画面’当中的‘液压泵运转’开关请设置成‘ON’。
开关一变成‘ON’,液压泵就运转了。
摩擦焊机操作盘
2-5 液压单元设定压力的确认
液压单元,除UNLOAD压以外的各压力计,指针均位于表示使用压力范围的绿色区域内。
工件时的夹盘压和夹具压,要做低压设定。
部分压力设定的名称压力计设定压力(MPa) 设置压力控制幅度(绿色区)(Mpa)
液压单元
2-6 油量设定的确认
2-6-1 工件加热时滑动工作台进给速度设定的确认
确认液压单元中,用于设定工件加热时滑动工作台进给速度的流量控制器,其刻度在
‘300’上。
流量控制器刻度
2-6-2 主轴轴承补给油量的确认
设置好位于主轴台侧面的主轴轴承补给油量表示器(带有红色浮标)。
液压单元的液压泵启动会让油量表示器(红色浮标)上升。
确认好红色浮标上升到通常使用位置。
油量不足,会造成轴承损伤。
另外,油量过多,油会从主轴前部渗出来。
需要进行油量调整的时候,请让熟悉机器的人操作。
主轴轴承补给油量表示器
2-7 摩擦焊机治具的设置、确认
这台摩擦焊机,通过安装摩擦焊接治具,能够摩擦焊接贵公司工件。
确认主轴套爪卡盘及夹具的双向钩没有损坏,另外,确认工件被拿住部位和滑动部位没有异物附着。
主轴卡盘
2-7-1. 套爪卡盘更换方法
取下与卡盘盘体相固定的销子,边转动套爪卡盘,边拉着取下来。
套爪卡盘
2-7-2. 夹具双向钩的更换方法
拧松每个钩子上部的3根螺栓,使双向钩向机器的中心方向移动就能取下来。
请注意安装方向。
夹具双向钩。
2000Xd超声波焊机中文说明书
操作手册
目录
1. 概述················································································································································2 2. 设备的安装和设置······················································································································13 3. 技术参数······································································································································29 4. 设备操作······································································································································31 5. 设备维护······································································································································69
4
据。 熔接样品时打印:在熔接循环次数取样基础上允许用户进行打印,方便用户进行过程核 对及批量控制。 打印熔接历史记录:用户可以打印最近50次熔接循环中的熔接参数。 快速行程:允许焊头在运动过程有一段高速移动,一旦到达设定的距离,移动速度减弱 到下降速度设定值。 斜线式启动:超音波能量供应器和焊头以最合适的上升速度启动,以减少系统的机电压 力。 远程终端:通过远程终端用户可以在一个接口上查看全部的菜单和熔接结果。 熔接后搜频:在熔接循环末端进行搜频,自动调整超音波能量供应器的频率。 搜频:确保系统在共振状态下运行,减少调频时产生的错误,使换能器、调幅器和焊头 组件以约5%低振幅运行,并且提供某种方式感应其共振频率后再存储起来。 设置检查:如果用户的设置有矛盾,超音波能量供应器会发出警报提醒用户。 调整主要参数的快捷方式:在运行画面中,用户可以进入调整主要参数的画面,此方法 使微调参数更简便。 开机时的诊断:在开机过程中,测试系统的主要部件。 系统信息接口:显示系统的相关信息。当您联络Branson要求服务和援助时请提供此接 口的信息。 测试诊断:在测试模式中,用户可以通过数字式的读取方式和柱状图显示察看系统结果。 定时搜频:开机时,系统每隔一分钟进行一次搜频,以更新焊头的共振频率。这对于某 种能影响焊头温度的熔接过程尤其有效,焊头温度的变化会造成共振频率漂移。 用户可命名的预设置:通过用于识别预设置的名称或者工件序号察看各个预设置。 真空荧光显示:在工厂照明条件下获得更好的可视度。 查看熔接结果:在运行画面中,用户可以查看上一熔接循环中可查询的信息。 熔接模式:有时间、能量、峰值功率、绝对距离、崩陷距离和接地检测几种熔接模式。 2000X焊机提供了多种熔接方式,方便用户选择更适合特定应用的熔接模式。
tps400i焊机说明书
tps400i焊机说明书TPS400i焊机说明书第一章:产品概述TPS400i焊机是一款高性能的电焊设备,适用于各种焊接工作,包括金属结构、管道、容器等。
该焊机采用先进的电路设计和控制技术,具有稳定可靠的焊接性能,可满足各种焊接需求。
第二章:产品特点1. 高性能:TPS400i焊机采用先进的逆变技术,具有高电流输出和高能效特性,可实现高效率的焊接。
2. 多功能:该焊机具有多种焊接模式,如手动焊接、半自动焊接等,可根据不同工作需求选择合适的模式。
3. 易操作:TPS400i焊机配备直观的操作界面和简单易懂的操作指南,使用户能够快速上手并轻松完成焊接任务。
4. 安全可靠:焊机具有过压、过流、过温等多重保护功能,确保操作过程安全可靠,同时具有自动故障诊断和报警提示功能,方便用户进行维修和保养。
第三章:产品规格1. 输入电压:AC220V±10%2. 额定输入功率:5.5kVA3. 焊接电流范围:20A-400A4. 焊接电压范围:15V-36V5. 电源频率:50/60Hz6. 外形尺寸:400mm×200mm×300mm7. 重量:10kg第四章:使用方法1. 准备工作:将焊机放置在通风良好的位置,接通电源并确保电源电压符合要求。
2. 连接焊枪:将焊枪插入焊机的焊枪接口,并确保连接牢固。
3. 设置参数:根据焊接要求,设置焊接电流、电压等参数。
4. 开始焊接:将焊接材料放置在适当位置,按下焊接按钮启动焊机。
5. 完成任务:根据焊接要求,完成焊接任务,并及时关闭焊机。
第五章:注意事项1. 在使用焊机前,请仔细阅读本说明书,并按照说明书的要求正确操作。
2. 在焊接过程中,请佩戴防护眼镜和手套,确保人身安全。
3. 避免长时间连续使用焊机,以免影响焊机的散热和寿命。
4. 焊机在使用过程中会产生高温,请注意防止烫伤。
5. 焊机应放置在平稳的工作台面上,避免摔落和碰撞。
第六章:故障排除1. 故障现象:焊机无法启动。
LORCH焊机简要操作说明书 v2.1
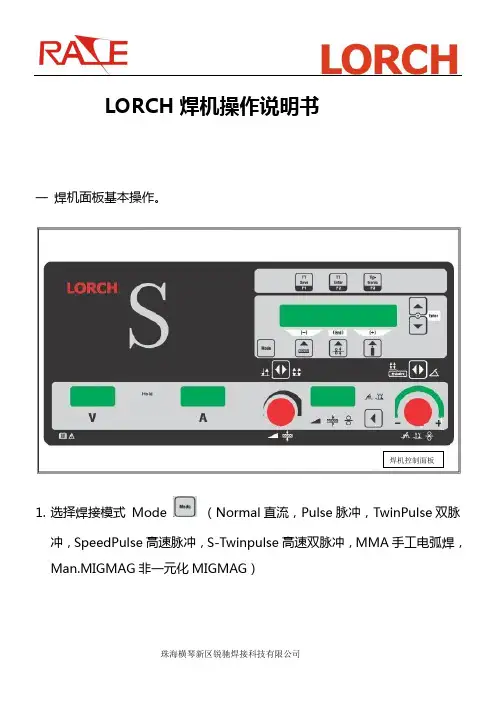
LORCH焊机操作说明书一焊机面板基本操作。
焊机控制面板1.选择焊接模式Mode (Normal直流,Pulse脉冲,TwinPulse双脉冲,SpeedPulse高速脉冲,S-Twinpulse高速双脉冲,MMA手工电弧焊,Man.MIGMAG非一元化MIGMAG)2.选择焊接材料常用材料为:Fe/SG 碳钢,ER308 308不锈钢,ER316 316不锈钢, AlMg5 铝镁, AlSi5 铝硅, CuSi3 铜硅, CuAl8 铜铝。
3.选择焊丝直径(0.8,1.0,1.2,1.6)注意送丝轮的凹槽要与焊丝直径相匹配。
4.选择保护气体(82Ar+18CO2, 92Ar+8CO2, 98Ar+2CO2,97.5Ar+2.5CO2, Ar, CO2)。
5.常用焊丝气体配比对照表材料气体碳钢Fe/SG 100%CO2碳钢Fe/SG 82%Ar+18%CO2碳钢Fe/SG 92%Ar+8%CO2不锈钢ER308/ER316 97.5%Ar+2.5%CO2铝合金AlMgX/AlSiX 100%Ar6.选择焊枪开关模式(两步,四步),机器人两步自动生效。
7.选择适合的焊接电流(或送丝速度)8.设定适合的弧长9.选择是否需要收弧功能10.在主显示面板按“上“或者”下“进入二级菜单,按“上”“下”键选择所要修改的选项,根据焊接材料选择适合的起弧电流(Start current),收弧电流(Crater fill current ),起弧时间(Start current time ),收弧时间(Crater fill time ),衰减时间(Downslope )。
用“+”“-”键调节大小,“END”键保存退出11.按+测气,+测循环水。
12.焊机完成基本设定,可以开始起弧。
13. 对于镍合金,铜合金,钛合金等其他后升级加载的非常规专家程序加载于80—90之间,目前焊机可额外加载十个专家程序。
若需要调用时需要继续按键直到焊机面板显示此时,按下键进入加载区间。
TB100 那电电阻焊机使用说明书

编程器TB100-P01x TB100-P02x 使用说明书----- 重 要 -----この装置を使用になる前に、本説明書をお読みください。
説明書を読まずに使用されますと、事故につながります。
この説明書では、注意事項については危険度に応じて下記マークで分類し、説明しています。
使用者が死亡または重傷を負う危険が切迫して生じることが予想される場合を示します。
使用者が死亡または重傷を負う可能性が想定される場合を示します。
使用者が障害を負う危険が想定される場合及び物的損害の発生が想定される場合を示します。
感電の可能性があることを示します。
毒物による傷害の可能性があることを示します。
指や手をドアなどに挟む可能性があることを示します。
発火の可能性があることを示します。
破裂の可能性があることを示します。
高温による傷害の可能性があることを示します。
回転物による傷害の危険性があることを示します。
分解禁止を示します。
アース線を必ず接続することを示します。
電源プラグをコンセントから必ず抜くことを示します。
その他の強制事項を示します。
はじめに安全に使用していただくために、使用する際には以下のことにご注意ください。
安全確認を怠ると、装置の破損、傷害、人命に関わる事故につながります。
(1) 接続ケーブルを脱着する際、他の装置の扉をあける必要がある場合は電源を切ってから行ってください。
電源が入ったまま扉を開けると感電等の事故につながります。
扉を開けなくても行える場合でも、常に安全にご注意ください。
――――――――――――――――――――――――――――――――――――――――――(2) ケーブルを機械等の下に敷いたり、ものに挟んで傷つけないようにご注意ください。
また、接続ケーブルを外すときは、必ずコネクタを持って抜いてください。
ケーブルを引っ張ると断線等の原因になります。
中の電線がショートすると感電や火災の原因になります。
电熔焊机LDEW5K-01操作说明书
1 功能介绍
LDEW5K-01 电热熔焊机是我公司最新开发的产品。选用进口关键元、器件制造。产品具有世界 先进水平,体现着电热熔焊机最新发展方向。功率器件和控制器件全部采用进口名牌产品,逆变频率 高,从而减小了焊机整机的体积和重量,并提高了焊机的效率和和功率因数,节能效果显著。先进的 控制技术,使操作者在工作的同时享受成功的喜悦。 (1) 设备采用带背光液晶汉字显示,视野开阔,可在任何方向查看液晶屏幕显示情况,可以在黑
在使用前您还应了解电热熔管件的熔接参数,以便熔接质量达到标准要求。 使用本说明书后,请随同电热熔焊机妥善保管,方便随时使用。
OTC气保焊机使用说明书

使用说明书CPVE400/500Ⅱ本产品带入欧盟各国时的注意事项Notice : Machine export to Europe本产品不符合自1995年1月1日开始执行的欧盟安全条例――EC指令的要求。
1995年1月1日以后,请不要携带本产品进入欧盟各国。
同样的限制也适用于任何已经签署EEA协议的国家。
如果要把产品调迁或转售至欧盟各国及其他签署了EEA协议的国家时,请提前与我们联系。
This product does not meet the requirements specified in the EC Directives which are the EU safety ordinance that was enforced starting on January 1, 1995. Please make sure that this product is not allowed to bring into the EU after January 1, 1995 as it is.The same restriction is also applied to any country which has signed the EEA accord.Please ask us before attempting to relocate or resell this product to or in any EU member country or any other country which has signed the EEA accord.目录①安全注意标识 (2)②敬请遵守的安全事项 (3)③使用时的注意事项 (7)④标准配置及附件 (8)⑤各部位名称 (10)⑥必需的电源设备 (11)⑦搬运与放置 (12)⑧连接与安全接地 (14)⑨焊接准备 (17)⑩操作方法 (23)10.1基本设定 (24)10.2功能 (33)⑪应用功能 (49)⑫维护保养及故障修理 (54)⑬零部件一览表 (64)⑭规格 (66)⑮关于售后服务 (69)1①安全注意标识●请在认真阅读本使用说明书后正确使用。
D(T)N交流点(凸)焊机说明书
D(T)N交流点(凸)焊机使用说明书目录一、主要用途及适用范围 (3)二、产品适用工作条件和工作环境 (3)三、产品的主要部件 (5)四、系统说明 (6)五、操作注意事项及保养 (8)六、安全操作注意事项 (8)一、主要用途及适用范围点焊是将焊件搭接,并压紧在两电极之间,利用电阻热熔化母材金属,形成焊点的电阻方法。
点焊广泛地应用在电子仪表、五金、家用电器的组合装配一一连接上,同是也大量的用于建筑工程、交通运输及航空航天中的冲压件、金属构件和钢筋网的焊接。
广州松合机电设备有限公司(/)生产的D(T)N系列数控式交流点焊机系垂直加压式通用点焊机,它采用较先进的微电脑控制方式,能准确地控制电流的大小和焊接时间的长短。
适用于焊接低碳钢、合金结构钢、不锈钢、耐热合金、铝合金、钛合金等金属之间的焊接。
二、产品适用工作条件和工作环境本焊机允许在下列条件下使用:1、海拔高度不超过1000米;2、无酸碱等腐蚀性气体或其它有害气体及易燃易爆气体的环境;3、焊接时周围空气温度范围应在-10℃~40℃,运输与贮存过程中周围空气温度范围应在-25℃~55℃;4、相对湿度<90%;5、供电品质:供电电压波动范围415±10%。
不平衡≤5%,电网频率波动不得大于±2%。
三.产品的主要部件四、系统说明(一)、工作过程焊接时焊工把工件放在上下电极间。
按下脚踏开关,开始一个焊接过程,其包括四个阶段,即焊接前的预压阶段、通电熔接阶段、维持加压阶段与休止阶段。
预压开始,电磁气阀动作,电磁阀把压缩空气接入气缸工作室上部并使其下室与大气接通,与气缸活相连的活塞杆及带上导电臂的导轨滑块即行下降,直至上电极压紧焊件为止;经过由“加压时间”预置的延后,触发可控硅,通电熔接开始,经过由“通电时间”预置的延时后,撤除可控硅的触发信号,可控硅截止,阻焊变压器初级绕组即与电源网路断开,焊机在没有焊接电流但保持电极压力的情况下进行锻压,开始维持加压阶段,其时间由“维持时间”决定,维持加压阶段结束断开电磁气阀,原来输送至工作气室上室的压缩空气即转送至下气室,上气室的压缩空气经电磁气阀排放到大气,而带有上导电臂的导轨滑块即行上升,松开工件,至此完成了一个焊接周期。
必高焊机说明书
必高焊机说明书必高焊机是一款高性能的电弧焊接设备,其采用最新的数字控制技术和高效的冷却系统,能够满足各种焊接操作的要求。
本说明书将为您介绍如何正确使用和维护必高焊机,以确保其长期稳定的工作和焊接效果。
一、使用说明1. 仔细阅读说明书并按照要求正确使用。
2. 选用适当的电流和电极以保证焊接质量。
3. 确保清洁的电极和工件表面,去除污垢和氧化物。
4. 不要让焊接过程中的火花击中裸露的电线,以免触电或引起火灾。
5. 手柄和接线应干燥、清洁,防止其受潮、沾水或油污。
6. 确保机器的插头和插座的接触良好,避免出现电气故障。
7. 在使用过程中,若发现设备异常,应立即停止使用并向专业维修人员寻求帮助。
二、维护说明1. 确保设备的电源开关关闭并从电源上断电后进行维护。
2. 定期清洁设备表面以确保良好的散热,并避免灰尘和污染物进入设备内部。
3. 定期检查电极和接线是否磨损或损坏,及时更换。
4. 在更换设备内部零部件时,应使用与原装零部件相同的品牌和型号。
5. 不要尝试修理或改变设备的内部结构,以免引起故障或危险。
6. 若设备长时间未使用,应拆下电极和电线,清洗设备并作好防尘措施,以延长设备的使用寿命。
三、保险说明1. 必高焊机应接在具有过载和短路保护的回路中,以确保安全。
2. 不要在潮湿或高温的环境下使用焊机设备,以免引起火灾或电气故障。
3. 焊接完成后,应及时关闭设备并从电源上断电,以防止设备发生意外的电击或火灾。
4. 在使用和维护过程中请勿违规操作或改变电气参数,以免引起损坏或伤害。
5. 在工作时应穿戴相关的个人防护装备,避免焊接火花的飞溅或对人体产生伤害。
四、总结必高焊机是一款高性能的焊接设备,其使用和维护都是非常重要的。
使用前必须仔细阅读说明书并遵照要求进行操作;维护期间应定期清洁和检查设备,并确保其电气和机械的安全性。
通过正确使用和维护必高焊机,我们能够保持焊接的稳定性和质量,延长设备的使用寿命,同时保证焊接过程的安全性和高效性。
IEFD 系列电熔焊机 用户手册
z 在使用本机前,应进行电源常规检查,确保电源电压和功率与本机标称的输入电压和功
2
英杰电气 率相匹配。
1.4 维护
IEFD 系列电熔焊机用户手册
z 只有具有专业资格人员才可对本机进行维护; z 勿接触本机带电部分; z 勿使本机浸水,不要在易燃易爆物品旁使用本机。
3.2 操作流程
IEFD 系列电熔焊机用户手册
2.2 铭牌
如图所示:
2.3 产品外形
4
英杰电气
IEFD 系列电熔焊机用户手册
2.4 技术指标
外形尺寸 输入电源
输出电源
主 要 控 制 特 性
长×宽×高(mm) 330×200×270
输入电压
48V±10%、220V±20%或 380V±20%
输入频率
40~65Hz
输出电压
见型号定义
输出功率
见型号定义
环境温度
-15℃~45℃
贮藏温度 控制方式
-30℃~70℃ 恒电压、恒电流、恒功率
数据记录条数
500
电量恒定精度
≤±0.5%
过载能力
1.5Ie,1 分钟
时间控制精度
≤±0.01%
温度测量精度
±0.5℃
暂载率
60%
数据输出口
RS232
保护
见故障表
IEFD 系列电熔焊机 用户手册
四川英杰电气有限公司
版权所有,侵权必究
地址:中国四川德阳经济技术开发区翠湖街 295 号
电话:0838-2900585 2900586 客服电话: 0838-2900488
kemppi焊机说明书
目录1.前言 (3)1.1. 介绍 (3)1.2. 产品介绍 (3)1.2.1. 操作控制和接头 (4)1.2.2. 送丝机构备件 (6)1.2.3. MC操作面板快速入门 (8)1.2.4. ML操作面板快速入门 (9)1.3. 操作安全 (10)2.安装 (11)2.1. MIG 系统的组装 (11)2.2. 根据焊丝直径选择相应备件 (12)2.3. MIG焊枪的安装 (12)2.4. 焊丝盘的安装和锁紧 (13)2.5. 自动送丝到焊枪 (13)2.6. 压力调节 (13)2.7. 焊丝盘的制动调节 (14)2.8. 返烧时间 (14)2.9. 地线 (14)2.10.保护气 (15)2.10.1. 气瓶的安装 (15)2.11.焊机开关I/O (16)2.12.冷却单元的操作(Procool 10, Procool 30) (16)3.控制面板的操作 (16)3.1. MC控制面板 (16)3.1.1. 焊接数据/气体测试 (19)3.1.2. SELECTO操作,MC面板 (19)3.2. ML控制面板 (20)3.2.1. 焊接数据 (24)3.2.2. 一元化操作,ML面板 (24)4.Promig 501和Promig 511送丝机遥控单元的操作 (27)5.Promig 501, 511上A001的跳线功能 (28)6.面板上的错误信息代码 (30)7.操作故障 (31)8.PROMIG 501L (32)9.定货号码 (33)10.技术数据和保修条款 (34)10.1. 技术数据 (34)10.2. 保修条款 (35)1.前言1.1. 简介十分感谢您购买了KEMPPI产品!正确的安装和使用Kemppi产品可延长机器的使用寿命,减少设备的维护次数。
手册内容包括设备安全操作说明,维护信息,技术数据等,第一次安装,使用及维护设备前请先仔细阅读此操作使用手册。
对于日后Kemppi的有关信息请联络我们或请向离您最近的Kemppi经销商咨询。