
汽车轻量化技术分析
汽车轻量化技术分析 一、汽车轻量化技术发展的背景及意义: 现阶段,汽车工业的发展面临着三大严峻问题:即油耗、环保和安全,轻量化、环保回收及节约能源已成为全球汽车工业的发展趋势。针对此类问题,各国纷纷开始重视能源和环保议题制定了相应的法规,并提出了有效的改进措施。轻量化技术通过降低自身质量从而达到降低油耗、减少排放的目的。 有关研究数据表明, 若汽车整车质量降低 10%, 燃油效率可提高 6%-8%,; 若滚动阻力减少 10%, 燃油效率可提高 3%; 若车桥、 变速器等机构的传动效率提高10% ,燃油效率可提高 7%。此外,车辆每减重100kg,CO2排放量可减少约5g/km。 由此可见, 伴随轻量化而来的突出优点就是油耗显著降低,汽车轻量化对于节约能源、减少废气排放、实现我国汽车工业可持续发展十分重要。 汽车车身约占汽车总质量的30%, 空载情况下, 约70%的油耗用在车身质量上, 因此车身的轻量化对减轻汽车自重, 提高整车燃料经济性至关重要。同时, 轻量化还将在一定程度上带来车辆操控稳定性和一定意义上碰撞安全性的提升。 车辆行驶时颠簸会因底盘重量减轻而减轻, 整个车身会更加稳定, 轻量化材料对冲撞能量的吸收, 又可以有效提高碰撞安全性。 正是出于对减少能源消耗、减少污染物排放等目的,汽车轻量化技术一直以来成为科研、汽车生产制造等重点探索方向。无论是对于传统动力汽车,还是新能源汽车,轻量化所带来的经济效益和社会效益都相当可观。目前,在汽车轻量化领域,正呈现技术、工艺和材料等多方发力局面。
二、汽车轻量化的含义: 汽车轻量化是在满足汽车使用要求、安全性和成本控制要求的条件下,将结构轻量化设计技术与多种轻量化材料、轻量化制造技术集成应用实现的产品减重。以上是世界汽车产业对汽车轻量化的普遍共识与认识。但在实现汽车轻量化的同时,一个非常重要的前提是:不能以牺牲车辆安全性和 NVH(噪音、振动、平顺性)为代价,汽车轻量化必须在预定整车减重目标、整车成本控制目标、安全性目标和 NVH 控制水平的全面约束下进行。 汽车轻量化并不是简单地以缩小汽车的体积或者减轻汽车的质量来衡量。汽车的安全性、稳定性、舒适性和耐撞性等与汽车的质量有直接关系,所以,还需要考虑其经济合理性,毕竟车属于商品,要让消费者接受它的价格。 (1)对于已有的功能可满足要求的汽车,轻量化的设计是降低重量而保持原功能不变,其轻量化的效果是直接的减重; (2)现有功能尚不能全部满足要求或需要提升的汽车,轻量化设计是完善功能而保持质量不变; (3)既要提高改进性能,同时也使汽车减重。正因如此,汽车轻量化设计实际上是功能改进,质量降低,结构优化和合理价格的结合。
三、汽车轻量化技术的发展历史与现状: 汽车结构的创新化设计和特殊材料的使用是汽车轻量化技术的重要组成部分。如果汽车车身结构设计合理,不仅可以减少材料的使用量,还能达到轻量化的目的。要想实现汽车轻量化,车身材料是非常重要的。相关研究表明,汽车轻量化技术主要可以分为以下四个方面: ①轻量化材料:实现汽车轻量化必须集成利用多种新材料和相关应用技术。 目前,汽车轻量化材料使用的主要是高强度钢,其次是铝镁合金、复合材料及塑料。 其中,高强材料主要用于降低钢板厚度,保证汽车结构和安全性能;低密度材料主要用于非结构件替换和减轻汽车质量。 1) 高强钢是轻量化的关键材料,它的大量使用既实现了整车轻量化, 又保证了汽车的安全性和可靠性,因此,高强钢使用面广且量大。 1994年,为提高钢铁材料相比其它材料在车身上应用的竞争地位,国际钢铁协会组织世界 18个国家35家钢铁公司并委托Porche公司,持巨资开展了超轻质钢车ULSAB(Ultralight Steel Auto Body)项目。开发出的超轻质钢车身质量为203kg,比同级别轿车车身质量平均减轻25%,与此同时车身扭转刚度提高了80%,弯曲刚度提高52%,车身第一阶固有频率上升到60Hz,并且完全满足碰撞安全性法规要求。 1997 年开始,又开展了超轻钢汽车附件ULSAC(Ultralight Steel Auto Closures) 项目。通过将车门结构改用无框架形式,同时车门外板和车门管件均采用高强度钢制造,在满足所有结构性能要求的前提下减轻车门质量36%,而制造成本仅为133美元。 2) 铝合金是轻质材料, 具有良好的抗腐蚀性,应用前景良好。 近年来,铝材在汽车上应用量增加很快,主要是板材、挤压材、铸铝及锻铝,在车身结构、空间框架、外覆盖件和车轮等处均有大量应用。 HONDA 公司1989年面市的NSX是一体式的铝车身结(单体构造车身),车身在融入轻量化设计理念之后,重量仅1270 公斤。采用此种结构的还有美洲豹新款“XJ”型轿车和福特公司的AIV轿车,AIV汽车总共使用铝台金270kg,比传统钢制汽车减轻200kg。 综合ASF与单体构造车身结构的优点,本田公司开发了Insight复合结构全铝车身,最大限度的发挥铝合金的优势。与铝合金单壳体车身(NSX车)相比,Insight铝复合车身所用的零件少 15%,焊点少24%。此外,与三门钢车身Civic车相比,白车身的质量减小47%而扭转刚度提高38%,弯曲刚度提高 13%,同时具有很好的碰撞安全性。通用汽车公司开发的五座轿车Precept使用铝合金制造车身。车身使用了49kg 铝挤压型材、64kg铝合金板及 32kg铝压铸件,与传统钢结构车身相比,Precept的车身质量减轻45%。 3) 镁合金是比铝更轻的材料, 其体积质量仅为1.8 kg/m3,轻量化效果更明显。 起初是用于壳体类、气缸盖罩盖和方向盘骨架等件, 现在已经扩展到座椅骨架、车门、车顶、仪表盘骨架和支架类零件。 20世纪90年代,奔驰公司首先在SL Roadster中采用了镁合金座椅,使车重明显减轻。 4) 塑料及纤维复合材料在汽车工业的应用也日趋增加,汽车上应用塑料件已达数百个。 在重型卡车上塑料和复合材料的应用已超过 150 kg, 由普通的塑料到高强度复合材料均有应用。其中尤以SMC和GMT的应用最为广泛。 5) 金属基复合材料是 20 世纪 60 年代发展的新材料,80 年代之后进展很快。 汽车工业应用的 MMC 主要是纤维增强及颗料增强铝基复合材料。 应用于发动机与刹车系统零部件。 发动机零件有缸套、活塞、连杆、活塞销、摇臂和气门挺柱。 在刹车系统应用于刹车盘和刹车毂。 复合材料在整车车身上有一些应用,如通用公司的Johnson等研制成功一款复合材料白车身,在满足包括静刚度、耐久性、碰撞安全性等结构性能要求前提下,比传统钢车身质量减轻了60%。1994年,克莱斯勒推出了复合材料概念车CCV(Composite Concept Vehicle),在节省加工时间约70%的同时,CCV质量减轻20~50%。新型的奔驰 S 级车上总共使用了 180kg塑料及复合材料,其中有36kg的车身外零部件。
②优化设计:随着汽车工业设计水平的不断提高,很多汽车开始采用超轻悬架结构、高刚性结构来减轻其质量,常采用优化并排焊点、加强筋、减重孔等方式来达到轻量化目的; 1)结构构建:汽车的优化设计主要针对车身与关键零部件总成2 个方面。优化设计中可以:1>优化车身的空间结构,满足各种工作载荷;2>减小或减少车身多余的尺寸、零件数量和零部件厚度;3>优化零部件形貌,减少不必要的结构或用于增强的加强件数目。 2)材料选择:优化设计的核心是通过对汽车产品的合理设计,在满足整车使用性和经济性各项要求的情况下, 选择并使用适当的轻量化材料,需要利用设计者的经验和CAE 技术。前者的实质是轻量化数据库建设,设计者的经验可以通过积累获得转化, 成为轻量化数据库专家系统的一环。 同时,从设计的静动力学分析,到关重件生产工艺模拟,再到整车性能研究,CAE 技术的利用可以给出材料选择的合理预判。 3)工艺预置:汽车结构复杂, 它的工艺实现对整车能否达到轻量化目标有着至关重要的影响。 汽车业的发展,使高强钢、铝镁合金和复合材料不断推出,也对应用工艺提出了新要求。 如:界别越高的高强钢,在成形性上要求越高, 热成形技术是个好办法; 有的部件如轿车的副车架,形状复杂且生产困难,液压成形能提供一个解决途径。 而通过 CAE 技术可以分析出这些工艺的可行性和路径。 4)试验仿真:一切车辆的好坏,免不了试验的验证。 在轻量化的发展中,国外的汽车检测法规甚至已经用 CAE 分析替代部分试验测试, 其结果得到各界确认而成为标准要求。 对汽车轻量化影响最大的几项总体和零部件的试验包括:白车身弯扭试验、白车身 NVH 试验、白车碰撞试验及保险杠碰撞试验等,都可以通过 CAE 技术得到良好的仿真结果。
③制造工艺:成形方法和联接技术不断创新,如柔性化板材辊轧、剪拼焊接工艺技术、薄壁制造技术等,大大减轻了整车的重量。 1)热成形技术的应用:既要轻量化又要提高汽车性能的一个手段就是采用高强度的轻量化材料。 其优点有:通过快速冷却淬火,热成形后制件强度得到大幅提高;成形性优良;降低压机吨位;尺寸精度较高;零件表面硬度、抗凹性和刚度好。 目前,乘用车达到 Uncap 碰撞4 星和 5 星级水平的车型, 在主要的安全件中(A,B,C3 柱和保险杠防撞梁、 门防撞杆及保险杠防冲柱等)普遍采用了抗拉强度为 1 500 MPa,屈服强度为 1 200 MPa的马氏体钢,如此高的强度之所以能够实现,在于热成形钢材与工艺技术的发展,。 材料的加工成形性与屈服强度和延伸率有密切关系, 而材料的断裂应变和屈服强度与材料的温度有密切关系。在 900 ℃时,热成形钢屈服强度下降至 150 MPa,断裂应变达到50%以上,具有良好成形性和可加工性,在热成形之后,随之进行冷却淬火达到高的强度, 并固定了热成形状态下的零件形状。 2)液压成形技术的应用:液压(内高压)成形是指采用液态物质作
汽车轻量化中辊压成形的关键技术
汽车的白车身减重是轻量化的重要内容。
辊压件是白车身的重要构件。
本文介绍了汽车中辊压成形的应用及关键技术,特别是高强钢的辊压成形中的回弹、变形能以及扭曲、侧弯、边波等缺陷的预防和解决办法。
开发了多代保险杠、防撞杆、门槛等辊压件产品。
对于辊压成形国内外先进技术的发展作了介绍。
汽车轻量化中的辊压件为减少能源消耗和环境污染,汽车轻量化成为世界各国汽车制造的新趋势。
白车身作为汽车的重要部件,占到总车重量的40%左右,因此白车身的减重优化成为轻量化设计的重要内容。
目前国际上新车型白车身开发设计,广泛采用先进高强度钢板,其中有相当部分的构件,诸如前后保险杠、门梁、框轨、车顶弓型架、车身的B柱及底盘等构件,都是由辊压成形制造方式完成的。
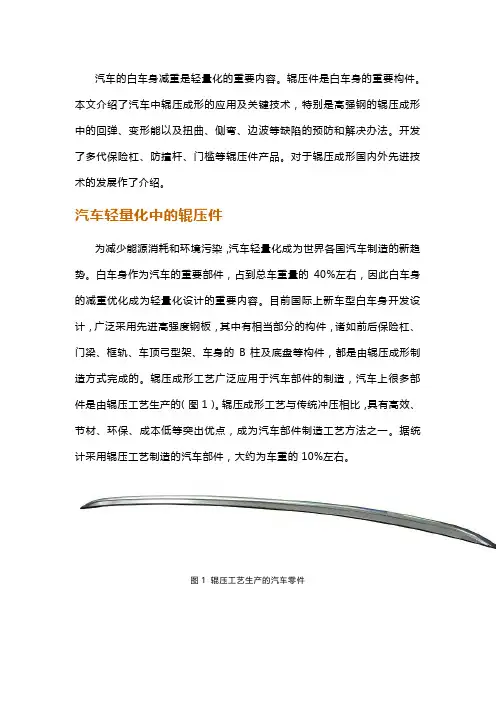
辊压成形工艺广泛应用于汽车部件的制造,汽车上很多部件是由辊压工艺生产的(图1)。
辊压成形工艺与传统冲压相比,具有高效、节材、环保、成本低等突出优点,成为汽车部件制造工艺方法之一。
据统计采用辊压工艺制造的汽车部件,大约为车重的10%左右。
图1 辊压工艺生产的汽车零件辊压成形是通过顺序配置的多道次成形轧辊,把卷材、带材等金属板带不断地进行弯曲,以制成特定断面的型材。
辊压成形与其他板金属成形的工艺相比,具有以下优点:⑴生产效率高,适合于大批量生产,和冲压、折弯工艺相比提高效率10倍以上,制造成本大幅降低。
⑵加工产品的长度基本不受限制,可以连续生产。
⑶产品的表面质量好,尺寸精度高。
⑷在辊压成形生产线上可以集成其他的加工工艺,如冲孔、焊接、压花等。
⑸与热轧和冲压工艺相比能够节约材料15%~30%。
⑹生产噪声低,无环境污染。
辊压成形工艺加工出来的型材其断面结构合理、品种规格繁多、几何尺寸精确,体现了现代社会对材料轻型化、合理化、功能化的使用要求。
辊压成形是一种高效节能的工艺技术,符合“发展循环经济,创建节约社会”的政策要求。
辊压成形采用先进的高效生产工艺,使成形截面达到最好的力学性能。
高强钢辊压成形的关键技术先进高强度钢AHSS(Advanced High Strength Steel)具有优良的材料性能。
汽车轻量化的发展及前景分析
汽车轻量化的发展及前景分析1 引言研究发现,汽车的重量与汽车的CO2等排放量成正比,而且汽车的重量还与燃油消耗率成正比,因此,随着国家能源战略和节能减排技术在未来一段时间越来越重要,对新开发的新型汽车开展广泛深入的轻量化技术研究显得非常迫切。
2 当今汽车存在的问题2.1 燃油问题技术的飚速发展促使人类对燃油的需求,当今燃油问题已经成为世界关注的焦点之一,如何合理高效的利用现有的能源成为各界人士大力发展的目标,据了解我国油气资源的需求将与日俱增。
预测到2010年,2020年石油需求量将分别达到3亿吨、3.8亿吨,天然气需求量也将分别达到1200亿立方米、2000亿立方米。
如果同期我国油气资源得不到重大的发现,国内石油生产能力只能保持在1.8亿~2亿吨之间,缺口分别为1亿-1.2亿吨、1.8亿-2亿吨:国内天然气生产能力大约为1000亿立方米、1500亿-1600亿立方米,缺口分别为200亿立方米、400亿-500亿立方米。
可以预测,2010年国内石油、天然气产量对需求的保障程度分别为57%、83%左右;2020年为50%、78%左右。
2020年到本世纪中叶,供需缺口还将继续加大。
这对需要燃油来运转的汽车来说,无疑不是更大的挑战,这就促使对汽车有更高的要求既要汽车能够良好的运转又要更节油。
2.2 环境问题环境污染对人类的生活环境产生了不良的影响,甚至危害人类的身体健康,由于汽车尾气是引起环境污染的主要污染源之一,近年来各国都在环保上做出了相应的政策,不过各国都提出了汽车轻量化并进行相应的研究,各自都提出自己的一套理论体系,不过我认为车身轻量化设计需要综合考虑安全、耐久等性能的平衡,通过结构设计、材料选择及制造工艺优化三方面来实施。
2.3 时代问题以前消费者对于豪华车的认识,除了大气的外观、精致的内饰和各种奢华的配置外,排量的大小也是很多人衡量一款车够不够豪华的特征。
不过,随着这几年节能减排理念的推广、国际油价飞涨以及各种税费的限制,大排量车型已经不如以前那么受欢迎了,越来越多的人对汽车的认可观念也发生了变化,进而也促进了汽车轻量化的发展。
乘用车车身轻量化评价方法分析与研究

乘用车车身轻量化评价方法分析与研究摘要:阐述了国际上通用的车身轻量化评价方法,即轻量化系数法及新提出的车身密度法,并通过实车计算分析,给出常见车型的车身轻量化系数数值范围,介于2.8-5.6之间;对应的用车身密度法计算的数值范围,介于30-38之间。
两种评价方法的区别是,轻量化系数法既追求车身的轻量化程度又追求车辆的操纵性,更适用于评价中高级乘用车和运动型乘用车。
车身密度法是追求车身质量与车身体积的比值,只要车身扭转刚度满足一定标准要求即可,更适用于评价普通级乘用车。
关键词:车身轻量化轻量化系数车身密度1概述汽车质量每减轻10%,燃油经济性可改善6%-8%,而污染物排放将减少5%-6%。
因此伴随着全球能源节约和环境保护的主题,汽车轻量化成为必然的发展趋势。
对于乘用车,白车身是主要的结构部件,主要用来支撑汽车动力装置和各种辅助部件。
通过车身轻量化技术,可实现更高的单位能源利用效能,大幅降低能耗与废气排放,故此乘用车车身轻量化成为当今汽车行业研究的热门课题。
目前国际上形成的广泛而又公认的车身轻量化程度评价方法,即车身轻量化系数法。
然而车身轻量化系数的数值很大程度上是受车身扭转刚度影响的,即有些车身虽然轻量化系数数值很小,并不意味着车身质量很轻,能做到减排降耗。
当然车身扭转刚度高,意味着车身在行驶中不易变形,利于车辆的操纵性和稳定性,这对于中高级乘用车和运动型乘用车更为有利。
对于普通级乘用车,只要车身扭转刚度满足一定的标准要求,追求的目标是车身质量越轻越好。
对此本文提出的车身密度评价方法,则能更直观反映车身的轻量化程度和车身的实际质量大小。
2 车身轻量化计算方法2.1 轻量化系数法车身轻量化技术水平的高低由轻量化系数来评价,数值越低,说明轻量化技术水平越高。
计算方法参照图1。
式中,LT为轻量化系数;M为车身骨架质量;CT为车身骨架扭转刚度;A为前后悬架固定点投影面积。
由上述公式可知,车身轻量化系数是由车身质量、车身扭转刚度、汽车前后悬架固定点投影面积决定的。
汽车轻量化设计的技术路线分析

使用基于新材料加工 技术 而成的轻量化结构用材 ,
如连续 挤压变截 面型材 、 激光 焊接板材 等 , 可以达 到 也 轻 量化 目的。其 中, 激光加工技术 , 如激光焊接 、 精细烧 蚀 、 接快 速成 型 、 直 激光 涂敷 、 光辅 助切 削加 工 等手 激 段, 也是实现汽 车轻量化 的重要途径口l O 。
命, 从而减少耗材 , 重量 。 降低
另外 , 在汽车 电子 电气所 占比重越来越 多的发展趋 势下 , 以通 过功能优 化 , 可 采取 不同的方 式来实 现同一 功能 , 电子化 取代机械 功能 的实现 , 而减少机 械零 以 从
如, 钢板 弹 簧支架 、 向机 支架 , 然 布置 的空 间很 接 转 虽 近, 但却是多个零件 。 在轻量化设计 的理念下 , 从布置上 考 虑应把 多个 支架集 成化成 一个零 件 ;再通 过各 种优 化 ,使这个 集成化 零件 的重 量大大低 于分开 布置 的多个
1 零部件 的等应 力设计 . 2
^^
() a 优化前的零件 () b 优化后的零件 图 1 优化前后 的零部件外形对 比
1 工艺手段辅 以结构优化 . 3 在各种工 艺手段的支撑下 , 化设计 与制造工艺 轻量
越来越 紧密 。
等应力设计 相对应 于等厚 度设计 , 出于整体安全 系 数需要 的等厚度设计 必然会浪费材料和增加重量 。 采用
2 %, 0 相应 地可 以减小 纵梁 和横梁 的截 面尺寸 , 减小 壁
作者简 介 : 刘
2 替代 以轻质材料 。在乘用车上 , ) 以铝材替代 钢材
已经试 验和应用得 比较多嘲; 在大客车上 , 以铝材 来制造 侧舱 门 , 国内也开始应用 , 占有较大 的比例 , 以使车 并 可
基于轻量化的汽车零部件设计研究

基于轻量化的汽车零部件设计研究1 汽车轻量化技术汽车轻量化是以保证汽车具有原本的强度与性能为基础,再减轻汽车各零部件的质量,那么汽车的动力性将会有一定的提高。
因此从以下方面提出改变方案:①从使用材料的质量入手,在保证汽车原有各种参数的基础上,尽量地减轻质量;②使用新材料代替,比如铝合金等密度尽量小的材料;③对各种零部件的构架进行一个整体的分析,寻找一种新的加强方法;④采用承载式车身可以取消车架的使用,从而大大减轻质量。
2 轻量化在底盘零件上的应用底盘零件的构造组成主要是有四部分,分别是制动系、装相系、行驶系统和制动系统。
行驶系的功用是支持整车质量并且保证汽车平稳运行;为了保证汽车平稳转向,设置了转向系;传动系是由离合器、变速器、万向节等组成的,离合器可以保证汽车的换挡、起步等平稳实现,变速器可以用于汽车的变速;制动系的主要作用就是使运动中的汽车实现减速或是停车,使下坡的汽车保持稳速下行,保证已经停止的汽车不产生运动。
2.1 副车架的轻量化副车架是车桥的组成部分,由于它将车桥、悬挂与正车架连起来,所以就被称为副车架。
副车架的成型方式是热轧钢板冲压焊接成型,但这是传统的加工方式。
为了减轻副车架的质量,先是改变了成型技术。
采用了液压成型方式,用低合金高强度钢焊接钢管,再利用液体介质进行传力。
通过这种方式生产出的副车架的减震效果与原先的冲压成型并无太大差异,但实现了车架的轻量化,减少了零件数,也省去了一部分的焊接与装配工序,降低了生产成本。
液压成型的副车架如图1所示。
图1 液压成型的副车架成型方式改变之后,再在材料上寻求了改变,在轻量化中,铝合金的使用是非常受欢迎的,因为它具有密度小、成型性好的特点。
目前铝合金副车架成型工艺基本都已能成熟地应用于汽车生产中,且轻量化效果能够达到将近40%。
不同车型应用的成型工艺和材料如表1所示。
表1 不同车型应用的成型工艺和材料2.2 后纵臂的轻量化后纵臂在汽车底盘零件中经常被用到,作为底盘的重要零件,它在汽车行驶中起到非常重要的作用。
汽车车身轻量化设计原理

四、白车身轻量化系数简介
标杆车型
Audi A2
Mini 2003 轿车
Volvo S60
VW Fox
BMW New X5 SUV
VW Touareg
扭转刚度 (N·m/deg)
11900
公司现有车型 XX
24500
XX
ห้องสมุดไป่ตู้轿车
20000
XX
17941
XX
27000
XX
SUV
36900
XX
扭转刚度 (N·m/deg)
9153 8866 10618 9829 15102 17000
德系车的扭转刚度相对较高,基本达到15000 N.m /deg以上, 高刚度车身可提升整车的安全性和操稳性,是未来的发展趋势。
2020-5-26
10
四、白车身轻量化系数简介
汽车轻量化设计应包括质量减轻和功能的完善和改进,为表征白车 身轻量化的效果,宝马汽车公司提出了轻量化系数的概念,该系数L可用下 式表示为:
2020-5-26
5
二、整车重量管理流程及理念
AudiA4在实现整车性能和功能时造成重量大幅提高,通过整车重 量管理采取轻量化技术设计有效平衡性能与重量之间的矛盾对立关系; 即保证性能又达成重量目标,甚至减轻整车重量,进一步提高经济性.
6
三、车身轻量化开发实施思路
建立机制
设定目标
技术预研
车身轻量化方案制定
增加 130kg
4
二、整车重量管理流程及理念
整车重量管理的理念及原则即保证整车性能,实现功能的前提下达 成整车重量目标
不采用高强钢 重量发展趋势
采用了高强钢后 重量发展趋势
汽车轻量化技术的研究与进展
2021年11月上第21期 汽车设计汽车测®抿告汽车轻量化技术的研究与进展施俊亚(驻马店职业技术学院河南驻马店463000 )
【摘要】现代汽车系统规模的扩大,使传统单一学科技术、知识无法满足汽车轻量化结构设计的需要,汽车 轻量化是实现汽车产业节能减排的重要举措,对汽车产业持续、稳定发展意义重大。近年来,我国汽车轻量 化技术成果斐然,在结构设计、制造工艺、材料等方面均有重大突破,因此,综述汽车轻量化技术研究进展, 以期加速先进技术推广、明确技术研发方向。【关键词】汽车轻量化技术结构设计制造工艺轻量化材料 中图分类号:U461 文献标识码:B
据预测,2025年全球汽车年产量将达到1.14亿辆, 面对汽车保有量升高造成的温室气体排放量增加,各国 经协商达成共识,严格控制汽车温室气体排放量。而汽 车轻量化设计是降低燃油消耗、能量消耗的重要手段, 可有效缓解生态环境恶化、能源紧张问题。因此,根据 国内外汽车设计相关标准,以汽车减重10%降低6%~8% 燃料消耗为目标,汽车轻量化成为汽车产业发展不可逆 转的趋势。1汽车轻量化结构设计技术研究进展1.1尺寸与形状设计尺寸与形状轻量化设计是汽车产业朝着轻量化方向 发展的最初尝试,通过汽车结构件尺寸与形状的优化, 增强性能、减少截面面积、降低厚度。目前在设计环节 利用设计域、设计变量原状态下质量与体积等目标函数 构建起的数学模型实现尺寸与形状轻量化设计。同时, 在计算机技术的支持下,应用有限元软件进-步优化结 构部件尺寸、形状,例如以等效静态载荷法进行保险杠、 纵梁、吸能盒外形及尺寸设计优化,设定前端质量最小 化目标函数,在确保预期抗撞性能达到要求基础上,实 现减重7.03%。形状尺寸优化可从整体或局部进行,结合 网络变形技术与灵敏度分析技术,将整体或局部的形状、 厚度设计变量基于优化理论进行分析,在实现车身性能 基础上,确定优化目标,得到最优解集;在具体实践中 将变形预定义作为结构优化的设计变量,在optistruct基 础上优化盘式制动盘,也实现低阶动态性改善,达到减 重目标。此外,在形貌上的轻量化设计中,以优化加强 筋分布,采用薄板型构件,优化自由起筋、约束起筋设 计均实现形貌优化、车身减重,最高情况下减重率可达 8.7%nl。1.2拓扑设计目前,从汽车产业发展技术水平的提升中发现优化 拓扑设计是实现汽车轻量化最有潜力的方法,拓扑设计 实现轻量化的主要环节为产品结构概念设计,其具有连 续型与离散型2种结构形式,分析待优化设计结构部件 与周围部件的方位关系准确确定设计区域,在不影响其他结构部件性能基础上实现轻量化;再分析设计区域内 材料力学性能参数,构建起约束设计目标函数的条件, 最终通过计算分析出材料最优分布情况下最佳传力途径, 从而优化结构性能、创新结构设计。设计实践中,连续 型拓扑设计中轻量化的实现可采用变密度法,将设计区 域内涉及的所有材料划分成诸多个小单元,分析小单元 内材料密度并作为设计变量,将变化范围确定在[〇, 1] 内,当单元内密度无限靠近〇时,表示单位为空,可以 省去,当单元密度无限靠近1时则为实体需保留[2]。而离 散型拓扑设计形式多应用于大客车骨架结构设计上,将 拓扑优化结构转换成工程应用模式,基于遗传算法进行 优化设计。1.3多学科交叉设计现代汽车系统规模的扩大,使传统单一学科技术、 知识无法满足汽车轻量化结构设计的需要,因此,采用 多学科交叉设计实现汽车结构优化成为主流。利用汽车 各结构之间的协调与约束机制,寻找基于最优解的耦合 系统设计方法。其中MD0算法应用较为普遍,其具有单 级整体式、多级分布式2种形式,单级整体式因建模过 程中未能考虑子系统优化问题,且子系统无自主权,导 致实际应用中难以发挥功能;而多级分布式子系统享有 不同等级自主权,适用现代汽车系统,将其与并行子空 间算法、增强型协同算法、协同优化算法、目标分流法、 两层综合集成算法等结合,在客车骨架结构优化设计上、 汽车抗撞性能优化上均实现良好优化效果,且也达到了 减重目的p]。2汽车轻量化制造工艺技术研究进展2.1激光焊接技术在汽车轻量化研究中,诸多新型材料引入到汽车生 产中,激光焊接技术以其效率高、密度高、可靠性高、 变形小、自动化程度高等优势,成为汽车“瘦身”中不 可或缺的技术手段。其主要应用在汽车滤清器、变速线 齿轮、排气管等零部件制造中,利用焊接设备产生的高 密度热量激光作为热源,进行不同厚度、材质、冲压性 能、表面处理工艺的平板焊接,经激光焊接组装的零部
动力电池轻量化技术
动力电池轻量化技术动力电池轻量化技术在当前的新能源汽车产业中具有重要意义,它可以提高电池能量密度、延长电池寿命、提升车辆整体性能并减轻车辆重量,从而提高车辆续航里程,降低能耗,同时也为新能源汽车的商业化应用打下了坚实基础。
本文将对动力电池轻量化技术进行深入探讨,并分析其在汽车产业中的应用前景。
一、动力电池轻量化技术的重要性1. 能效提升:动力电池轻量化技术可以降低整车的自重,从而减少车辆的能耗,提高能源利用率,增加车辆续航里程。
2. 车辆性能提升:减轻车辆重量可以提升车辆的加速性能、悬挂系统和制动系统的响应速度等,增强车辆的操控性和安全性。
3. 降低成本:轻量化技术可以减少用于车身结构和悬挂系统等的材料用量,降低成本,提高汽车制造的效率。
二、动力电池轻量化技术的发展现状1. 新材料的应用:轻量化需求推动了新材料的发展和应用,例如碳纤维、铝合金、镁合金等材料的使用成为了轻量化技术的重要手段。
2. 结构设计优化:轻量化设计需要对车身结构进行重新规划和优化,以适应新材料的应用和达成更好的性能要求。
3. 制造工艺的提升:以降低材料浪费和能耗,提高生产效率,推动了制造技术的不断创新。
三、动力电池轻量化技术的发展趋势1. 多元化材料组合:未来的轻量化技术将更多地采用多种材料组合的方式,以实现更好的强度和轻量化效果。
2. 智能化设计:智能设计和仿生学设计等新理念的应用将成为未来轻量化技术的发展方向。
3. 丰富化的应用场景:随着轻量化技术的不断发展,将逐渐应用到更广泛的汽车领域,包括商用车、客车、特种车辆等。
四、动力电池轻量化技术的应用前景动力电池轻量化技术是新能源汽车领域的重要技术之一,随着新能源汽车市场的不断扩大和技术的不断革新,动力电池轻量化技术将会得到更广泛的应用。
1. 增加竞争力:随着动力电池轻量化技术的应用,汽车制造商的产品将逐渐具备更好的竞争力,从而占据更多市场份额。
2. 降低碳排放:通过轻量化技术可以持续降低汽车的整体能耗,减少碳排放,符合环保要求。
塑料技术在汽车轻量化中的应用分析
M ark et analy sis市场分析塑料制造3年月刊36塑料技术在汽车轻量化中的应用分析汽车行业的顶级技术主要集中在发动机、变速箱技术及汽车轻量化技术两个方面,由此可见汽车轻量化技术对于汽车的重要性。
随着汽车工业的发展,汽车的轻量化由于符合节能和环保的要求,逐渐成为汽车发展的主流,以塑代钢、以轻代重、以少代多是汽车轻量化最有效的途径。
目前,用于普通汽车的塑料按类型和等级分类多达上百种。
比如聚丙烯(P P )用于仪表板、轮圈盖和引擎部件中;聚乙烯(PE )用于地毯;聚氨酯(P U R )用于座椅;聚酰胺(P A )用于需要加热且耐化学腐蚀的部件中,等等。
其中,B S 、、U R 和占汽车用塑料总量的70%,其他为高性能工程塑料、热塑性弹性体、微孔泡沫塑料、生物降解塑料及纤维增强复合材料等高端塑料。
汽车轻量化技术在发达国家已经研发多年,内饰件已基本实现塑料化,今后将重点开发结构件、外装件用的增强塑料复合材料、高性能树脂材料及生物降解塑料。
发达国家汽车的单车塑料平均使用量为120千克,占汽车总重量的12%—20%,并将继续提高塑料在汽车零部件中的使用比例,预计到2020年,发达国家汽车平均用塑料量将达到500千克/辆以上。
年日内瓦车展上,兰博基尼展示了一款用碳www.c n-p lastic s.n et 2014A P P P P A 2011M arket an aly sis市场分析3年月刊塑料制造3纤维复合材料制成的单体构造车身。
该款成型车舱完全以碳纤维制造而成,并配以硬壳式结构,其承载结构为“单壳体”设计,充分利用碳纤维强化材料的超强刚度,既牢固又安全;2012年德国汽车展上,康迪泰克公司推出一款采用塑料材质活塞的空气弹簧系统,能够最大限度上利用活塞缸内部空间,比钢制弹簧重量降低75%,该活塞使用的塑料是一种经过特别强化的聚己内酰胺纤维;日本东丽公司通过与高校合作将于2015年推出“碳纤复材汽车”,相比目前汽车轻40%,节省燃油30%。
汽车车身结构的轻量化设计
汽车车身结构的轻量化设计随着人们对环保意识的日益增强,汽车工业不得不针对汽车的能源效率、油耗和减排提出更多的要求。
然而,想要提高汽车的能效性,降低油耗和减少排放,就需要解决汽车车身结构过于笨重的问题。
为此,越来越多的车厂开始在汽车车身结构上采取轻量化的设计,以达到更高的油耗效益和碳排放的减少。
1.概述汽车的轻量化设计是指通过采用更轻的材料、更有效的结构和设计、更先进的制造技术等方式来减轻汽车的整车重量,提高汽车的耐用性和性价比。
一般来说,汽车的轻量化设计可以分为三个方面:车身材料的优化选择、车身结构设计的优化及加工工艺的优化。
目前,轻量化的设计已成为汽车工业的一个发展趋势,并在汽车性能、油耗以及碳排放等方面带来了巨大的改进。
2.轻量化材料的选择在轻量化设计中,材料的选择非常重要。
据调查,汽车的车身重量中有70%来自于铁和钢这两种材料,而这些材料也是目前唯一能够满足汽车的强度和安全性要求的材料。
因此,为了实现轻量化的设计,厂商可以从以下方面考虑:(1)铝合金:相比于铁和钢,铝合金密度更低,具有一定的强度和硬度,耐腐蚀性能良好,成本较高,但是可以提高车辆燃油效率及减少碳排放。
(2)碳纤维:碳纤维是当今车身轻量化的理想材料,密度仅仅只有铁和钢的1/5,而且具有很高的强度和拉伸强度。
但是碳纤维容易受潮湿及高温影响,而且成本非常高,所以在实际应用中用的较少。
(3)镁合金:镁合金是一种相对轻质的金属材料,密度比铝合金更轻,力学性能也很好,而且还具有良好的热传导和电导率。
不过,镁合金的腐蚀性也比较强,制造成本较高,所以仅在部分车型上应用。
3.车身结构设计的优化除了材料的选择,车身结构的优化设计也是轻量化设计的重要方面。
通常,车厂可以采取以下设计措施:(1)钢材件结构优化:对车身的各个零件加以精简或是部分区域的厚度减薄,将车身零件的功能和强度保持不变,同时将车身重量降低,否则加强,可以使用HSS及UHSS材料。