
齿轮加工过程流程图PFC范例
Filename: Process Flow Chart Packard Electric Systems
NAP 4.5-1 F-PFD 25/1/02
过程流程图Process Flow Chart
Family name Date (Orig.)日期(编制) Prepared by(编制)
2018/6/29
Page(页)
Phone Number(电话号码)
Cross Functional Team Members(核心小组成员)
第 2 页,共 14 页
Step # Fab Move Store Insp. (序号) (制造) (移动) (贮存) (检验) 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 Operation description(操作描述) Item # (项目号) Product Characteristics(产品特性) Item # (项目号) Control Characteristics(控制特性)
NAP 4.5-1 F-PFD 25/1/02
过程流程图Process Flow Chart
Family name Date (Orig.)日期(编制) Prepared by(编制)
2018/6/29
Part Number(零件代号) Date (Rev.)日期(修订) Title(职务)
Part Name(零件名称)
毛坯入厂检验 用汽车专用盛具运至561厂产品加工毛坯堆放区 铣端面打中心孔 专用盛具人工搬运到下一工序 精车 专用盛具人工搬运到下一工序 精车 专用盛具人工搬运到下一工序 轧D花键 专用盛具人工搬运到下一工序 轧E花键 专用盛具人工搬运到下一工序 轧C花键 专用盛具人工搬运到下一工序 磨外圆 专用盛具人工搬运到下一工序 磨外圆 专用盛具人工搬运到下一工序 切槽 专用盛具人工搬运到下一工序 切槽 专用盛具人工搬运到尺寸综合检验台
尺寸综合检验 专用盛具人工搬运到下一工序 插直齿 专用盛具人工搬运到下一工序 直齿倒角 专用盛具人工搬运到下一工序 滚斜齿 专用盛具人工搬运到下一工序 斜齿倒棱 专用盛具人工搬运到下一工序 钻深孔 专用盛具人工搬运到下一工序 钻油孔 专用盛具人工搬运到下一工序 铣标记 专用盛具人工搬运到下一工序 剃直齿 专用盛具人工搬运到下一工序 剃A齿 专用盛具人工搬运到下一工序 剃B齿 用叉车专用盛具从561厂运至热处理厂待热处理 产品堆放区
外圆尺寸,轴向尺寸,径向及端面跳动,圆柱 度,各表面粗糙度 跨棒距,齿圈径向跳动,齿面粗糙度,齿形、 齿向、齿距累积误差 角尖拱角尺寸,倒角表面粗糙度 A、B齿轮跨棒距,径向跳动,齿面粗糙度,齿 形、齿向、齿距累积误差 渐开线尺寸,表面粗糙度,外观 孔尺寸(包括孔深、孔径和倒角尺寸),表面 粗糙度 位置尺寸,孔尺寸(包括孔深、孔径和倒角尺 寸),表面粗糙度,外观 各部尺寸,表面粗糙度,外观 跨棒距,径向跳动,表面粗糙度,齿形、齿向 、齿距累积误差 跨棒距,径向跳动,表面粗糙度,齿形、齿向 、齿距累积误差 跨棒距,径向跳动,表面粗糙度,齿形、齿向 、齿距累积误差 外观 车削参数(进给量、转速、吃刀量)
切削尺寸(进给量、转速、吃刀量) 滚轧参数(进给量、转速、吃刀量)
切削参数(进给量、转速、吃刀量) 钻削参数(进给量、转速、吃刀量)
钻削参数(进给量、转速、吃刀量)
铣销参数(进给量、转速、吃刀量) 剃削参数(进给量、转速、吃刀量)
剃削参数(进给量、转速、吃刀量)
剃削参数(进给量、转速、吃刀量) 搬运产品重量
车削参数(进给量、转速、吃刀量)
车削参数(进给量、转速、吃刀量)
滚轧参数(进给量、转速、吃刀量)
滚轧参数(进给量、转速、吃刀量)
滚轧参数(进给量、转速、吃刀量)
磨削参数(进给量、转速、吃刀量)
磨削参数(进给量、转速、吃刀量) 切削参数(进给量、转速、吃刀量) 切削参数(进给量、转速、吃刀量)
Filename: Process Flow Chart Packard Electric Systems
过程流程图Process Flow Chart
Family name Date (Orig.)日期(编制) Prepared by(编制)
2018/6/29
Part Number(零件代号) Date (Rev.)日期(修订) Title(职务)
Part Name(零件名称)
Page(页)
Phone Number(电话号码)
ቤተ መጻሕፍቲ ባይዱ
Cross Functional Team Members(核心小组成员)
第 1 页,共 14 页
Step # Fab Move Store Insp. (序号) (制造) (移动) (贮存) (检验) 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 Operation description(操作描述) Item # (项目号) Product Characteristics(产品特性) Item # (项目号) Control Characteristics(控制特性)
轴向尺寸,径向尺寸 外观 轴向尺寸,外圆尺寸,中心孔尺寸,各表面粗 糙度,套车长度 轴向尺寸,外圆尺寸,其余各部尺寸,各表面 粗糙度,外圆径向跳动 轴向尺寸,外圆尺寸,其余各部尺寸,各表面 粗糙度,外圆及端面跳动 跨棒距,花键综合特性,齿面粗糙度,径向跳 动,齿形、齿向、齿距累积误差 跨棒距,花键综合特性,齿面粗糙度,径向跳 动,齿形、齿向、齿距累积误差 跨棒距,花键综合特性,齿面粗糙度,径向跳 动,齿形、齿向、齿距累积误差 轴向尺寸,外圆尺寸、粗糙度,圆柱度,径向 跳动,过度尺寸 外圆尺寸、粗糙度,圆柱度,径向跳动 轴向尺寸,外圆尺寸,表面粗糙度,外观 轴向尺寸,外圆尺寸,表面粗糙度,外观 搬运产品重量 切削参数(进给量、转速、吃刀量)
Part Number(零件代号) Date (Rev.)日期(修订) Title(职务)
齿轮加工工艺流程图

齿轮加工工艺流程图应用铸造有关理论和系统知识生产铸件的技术和方法。
包括铸件工艺,浇注系统,补缩系统,出气孔,激冷系统,特种铸造工艺等内容。
以下是店铺为大家整理的关于齿轮铸造工艺流程图,给大家作为参考,欢迎阅读!齿轮铸造工艺流程图常用铸造齿轮材料及其热处理工艺方法一、铸铁齿轮材料及其热处理铸铁齿轮常用材料为灰铸铁及球墨铸铁。
1.齿轮用灰铸铁灰铸铁抗拉强度低,脆性较高,抗弯及耐冲击能力很差,但它易于铸造,易切削,具有良好的耐磨性、缺口敏感性小、减振性及成本低特点,可用于低速、载荷不大的开式齿轮传动。
(1)齿轮用灰铸铁的牌号及力学性能齿轮用灰铸铁的牌号及抗拉强度见表1。
(2)灰铸铁齿轮表面硬度和耐磨性灰铸铁表面热处理前最好先正火处理。
表面热处理,如高中频感应淬火及化学热处理等,其中高中频感应淬火应用最多。
高中频感应淬火温度通常采用850~950℃加热淬火,由于铸铁导热性差,因此加热速度不易太快,单位功率要比同样的钢件小一些。
否则,会产生裂纹和熔化现象。
铸铁经高频感应加热后,淬火冷却介质一般采用水、PAG进行冷却。
回火温度一般在200~400℃,铸铁齿轮经淬火、回火后硬度为40~50HRC。
灰铸铁齿轮金相检验执行GB/T7216《灰铸铁金相检验》标准。
2.齿轮用球墨铸铁球墨铸铁的性能介于钢和灰铸铁之间,强度比灰铸铁高很多,具有良好的韧性和塑性,在冲击不大的情况下,可代替钢制齿轮。
齿轮制造主要使用珠光体和贝氏体球墨铸铁,牌号在QT500以上,热处理一般采用正火+回火。
(1)球墨铸铁牌号、基体组织、力学性能及其各热处理状态下的力学性能球墨铸铁牌号、基体组织、力学性能见表2。
(2)球墨铸铁热处理铸造齿轮毛坯的预处理一般采用退火、正火,也可进行正火+回火,或调质处理。
球墨铸铁齿轮的常用热处理工艺见表3。
(3)球墨铸铁金相检验执行GB/T9441《球墨铸铁金相检验》标准。
(4)应用例1:球墨铸铁齿轮,材料为球墨铸铁QT700-2,要求正火+回火处理。
齿轮生产工艺流程及工序

齿轮生产工艺流程及工序
嘿,你知道齿轮是怎么生产出来的吗?这可真是个超级有趣的过程啊!
先来说说材料选择吧,那可得精挑细选啊,就像给公主选驸马一样严格!得找到最合适的金属材料,这可是基础中的基础呀。
然后呢,就是锻造啦!把材料加热到红彤彤的,就像小太阳一样,然后用力地敲打、塑造,让它初步有了齿轮的形状。
这就好像是给一块璞玉雕琢出大致的模样,充满了力量和神奇呢!
接下来就是车削加工啦,各种刀具在材料上飞速旋转,就像一场华丽的舞蹈,把多余的部分削掉,让齿轮越来越精致。
还有铣齿呢,那可是个技术活!就像是给齿轮画上独特的花纹,让它能和其他齿轮完美配合。
热处理也不能少呀,把齿轮放到特殊的环境中,让它变得更坚硬、更耐用,这就像是给战士穿上了坚固的铠甲。
再然后就是磨削啦,把齿轮表面打磨得光滑无比,简直可以当镜子照啦!
最后就是检验啦,要确保每个齿轮都完美无缺,这可容不得一丝马虎呢!这就像是一场严格的考试,只有最优秀的才能通过。
你想想看,一个小小的齿轮,要经过这么多道工序才能诞生,这是多么了不起的事情啊!每一道工序都像是一场战斗,工人们就是勇敢的战士,用他们的智慧和汗水打造出这一个个神奇的齿轮。
它们会被安装到各种机器中,默默工作,发挥着巨大的作用。
难道这不让人惊叹吗?难道这不让人佩服吗?齿轮虽小,可它的生产工艺流程及工序却蕴含着无尽的奥秘和精彩啊!没有这些精心的步骤,哪来的高效运转的机器呢?所以说,齿轮生产真的是一项伟大的工程啊!。
齿轮制造过程

典型齿轮加工工艺分析9.7.1 圆柱齿轮加工工艺程的内容和要求圆柱齿轮的加工工艺程一般应包括以下内容:齿轮毛坯加工、齿面加工、热处理工艺及齿面的的精加工。
在编制工艺过程中,常因齿轮结构、精度等级、生产批量和生产环境的不同,而采取各种不同的工艺方案。
如图9-12为一直齿圆柱齿轮的简图,表9-6 列出了该齿轮机械加工工艺过程。
从中可以看出,编制齿轮加工工艺过程大致可以划分如下几个阶段:1)齿轮毛坯的形成:锻件、棒料或铸件;2)粗加工:切除较多的余量;3)半精加工:车、滚、插齿;4)热处理:调质、渗碳淬火、齿面高频感应加热淬火等5)精加工:精修基准、精加工齿形9.7.2齿轮加工工艺过程分析1、基准的选择对于齿轮加工基准的选择常因齿轮的结构形状不同而有所差异。
带轴齿轮主要采用顶点孔定位;对于空心轴,则在中心内孔钻出后,用两端孔口的斜面定位;孔径大时则采用锥堵。
顶点定位的精度高,且能作到基准重合和统一。
对带孔齿轮在齿面加工时常采用以下两种定位、夹紧方式。
(1)以内孔和端面定位这种定位方式是以工件内孔定位,确定定位位置,再以端面作为轴向定位基准,并对着端面夹紧。
这样可使定位基准、设计基准、装配基准和测量基准重合,定位精度高,适合于批量生产。
但对于夹具的制造精度要求较高。
(2)以外圆和端面定位当工件和加剧心轴的配合间隙较大时,采用千分表校正外圆以确定中心的位置,并以端面进行轴向定位,从另一端面夹紧。
这种定位方式因每个工件都要校正,故生产率低;同时对齿坯的内、外圆同轴要求高,而对夹具精度要求不高,故适用于单件、小批生产。
综上所述,为了减少定位误差,提高齿轮加工精度,在加工时应满足以下要求:1)应选择基准重合、统一的定位方式;2)内孔定位时,配合间隙应近可能减少;3)定位端面与定位孔或外圆应在一次装夹中加工出来,以保证垂直度要求。
2、齿轮毛坯的加工齿面加工前的齿轮毛坯加工,在整个齿轮加工过程中占有很重要的地位。
因为齿面加工和检测所用的基准必须在此阶段加工出来,同时齿坯加工所占工时的比例较大,无论从提高生产率,还是从保证齿轮的加工质量,都必须重视齿轮毛坯的加工。
齿轮加工工艺流程知识培训课件

上图滚齿加工的为博士的冲击钻的电机轴,轴先高频淬火,后滚齿加工 (我们公司的修枝机的轴先滚齿加工,后高频淬火),这样加工出来的 齿精度高,可以防止在高频淬火时的变形,加工成本也高,一般用于比 较高端的产品。
高频淬火:小模数,小直径齿轮一般采用整体淬火,如上图所
示;大模数,大直径齿轮采用齿根移动淬火。高频淬火频率 10KHz~300KHz,在几秒钟内温度可升高到800~1000℃, 淬透深度0.5~2.5mm。高频淬火可以提高齿轮的表面硬度及 耐磨性,提高齿面强度。高频淬火后用油冷。
其它加工工艺ቤተ መጻሕፍቲ ባይዱ
轴的校直
滚花机
回火:目的:减小或消除淬火应力,防止工件变形或开 裂,稳定工件尺寸,获得工艺要求的力学性能
齿轮回火 300 ℃在回火炉中保持3H后空冷
回火后大齿轮硬度HRC40~45,小齿轮HRC48~52
钻两销孔
清除油污,涂防锈油, 包装入库
中心孔铰孔,去除淬火 的油污,铰刀尺寸与前 面铰孔工序用的尺寸相 同
齿轮加工流程
锻造毛坯、调质后硬度 HRC20~22,材料一般用40Cr
精加工,车外圆, 端面, 打中心孔
用金刚铰刀精加工中心孔,加工余量1~1.5丝,金 刚铰刀为锥形的,前端细,后端粗
加工小齿轮的数控滚 齿机床
滚刀
滚齿:加工小齿轮的数控滚齿机床如上图所示,加工大齿轮的普通滚齿
机床见视频(滚齿);滚刀安装在刀架上的滚刀杆上,刀架可沿立柱垂 直导轨上下移动,工件安装在心轴上。滚刀转速310r/min,进刀量 0.5mm/min(每分钟滚刀向上移动0.5mm),齿坯转速,滚刀每转1 转,齿坯转1/z转(z为齿数)。滚齿加工的精度为8~7级。齿轮的螺旋 角可以通过调节滚刀的角度来调节。齿轮测量用JH-12W型万能齿轮检 查仪检测。
交弧齿主从动齿轮加工工艺流程 microsoft powerpoint 演示文稿
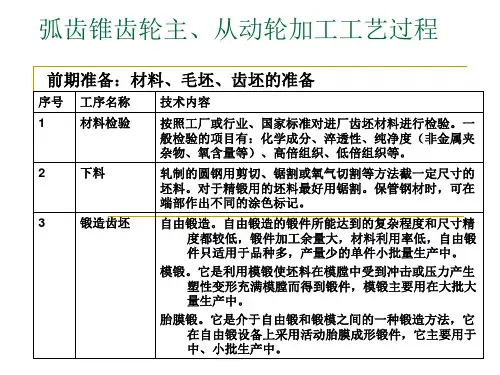
序号 工序名称
9
清洗
10 中间检验
11 热处理
12 磨内孔 13 清洗 14 中间检验 15 配对
16 研齿 17 清洗齿轮 18 防锈和包装
技术要求
对几何精度和接触区进行检验
保证渗碳层深、表面硬度、心部硬度、内孔园跳 动以及端面平面度、 保证尺寸、轮齿同心度、表面粗糙度
备注
检查内孔尺寸及其跳动、轮齿同心度
高倍组织检验 即显微组织检验,是用放大100~2000倍的显微镜对金属材料内
部进行观察分析的检验方法(分辨能力为1.5×10⁻⁴ cm)。检验内容 主要有非金属夹杂物、带状组织、碳化物不均匀性、碳化物液析、 α相δ相检验、脱碳层深度测定、球状组织级别评定、网状组织级 别评定和奥氏体晶粒度评定等。广泛用于钢材质量优劣的常规检 验。
渗碳淬火——在汽车、拖拉机行业得到广泛应用。低碳合 金钢经渗碳使表面层碳分增高,淬火后表面层硬度很高, 心部仍是低碳合金钢,淬火后保持中等硬度。这样使齿面 有较高硬度和耐磨性,而心部保持原有的强度和韧性。
压淬——为了减小淬火时齿轮变形,对于较大的圆柱齿轮 和形状复杂的齿轮、在淬火时都要采用淬火压床进行压淬。
检测接触区位置、大小、形状及噪声、按配对号 打标记,供成对装配使用
保证表面粗糙度及接触区
清除油污
与主动齿轮成对进行防锈和包装,并在装箱单里 标明产品号、齿轮主要参数、制造厂和制造日期 等
立即上线装配可不进行包 装
螺旋锥齿轮铣齿加工方法
齿轮类型 加工方法统称
用于从动齿轮的加工方法
用于主动齿轮的加工方法
感应淬火——对于中碳钢制作的齿轮可采用感应淬火,可 获得高硬度的表层和有利的残余应力分布,以提高齿轮的 耐磨性或疲劳强度。感应淬火齿轮变形较小。该工艺在机 床行业采用较多 。
齿轮加工工艺流程图
齿轮加工工艺流程图
推荐文章
餐饮加工工艺流程图热度:冲压模具加工工艺流程热度:车床轴承加工的工艺流程热度:餐饮食品加工流程图热度:冲压加工工艺流程热度:
利用机械的方法获得齿轮特定结构和精度的工艺过程。
齿轮是汽车运动中的核心传动部件,其加工质量的优劣对汽车总成乃至整车的振动噪声以及可靠性等会带来直接影响,有时会成为制约产品水平提高的关键因素。
以下是店铺为大家整理的关于齿轮加工工艺流程图,给大家作为参考,欢迎阅读!
齿轮加工工艺流程图
齿轮的加工工艺过程
过程:齿轮毛坯加工、齿面加工、热处理工艺及齿面的精加工。
1、齿轮的毛坯件主要是锻件、棒料或铸件,其中锻件使用最多。
对毛坯件首先进行正火处理,改善其切削加工型,便于切削;然后进行粗加工,按照齿轮设计要求,先将毛坯加工成大致形状,保留较多余量;
2、再进行半精加工,车、滚、插齿,使齿轮基本成型;之后对齿轮进行热处理,改善齿轮的力学性能,按照使用要求和所用材料的不同,有调质、渗碳淬火、齿面高频感应加热淬火等;最后对齿轮进行精加工,精修基准、精加工齿形。
从动齿轮加工工艺过程卡
标记
处数
更改文件号
签字(日期)
标记
处数
更改文件号
签字(日期)
掉头夹右端,车左端面至28mm,车外圆并与左端外圆接平,车内孔至Φ32mm。
4
热
调质处理:220~250HBS
5
精车
夹左端,车右端面至尺寸27.5mm,精车内孔至Φ34H7mm,孔口倒角;掉头夹右端,车左端面至27mm,孔口倒角。
6
精车
以内孔定位,车外圆保证尺寸Φ1140-0.15mm,外圆倒角。
7
钻
以端面和内孔为基准钻孔4×Φ18mm。
8
插
以Φ114mm外圆及端面定位装夹工件,插键槽10±0.018mm。
9
钳
去毛刺。
10
滚齿
用专用芯轴装夹工件,内孔及端面定位滚齿形。
11
热
齿部表面淬火:40~45HRC
12
珩齿
珩磨齿形。
13
检验
按图样要求,检查各部尺寸和精度。
编制(日期)
校对(日期)
审核(日期)
从动齿轮加工工艺过程卡
(厂名)
机械加工工艺
过程卡
产品型号
零件图号
文件编号
产品名称
渐开线圆柱齿轮减速器
零件名称
从动齿轮
共1页
第1页
材料牌号
45
毛坯种类
锻件
毛坯外形尺寸
Φ120×32 mm
每毛坯可制件数
1
台件数
1
工序号
工序
名称
加工内容
车
间
工
段
设备
工艺装备
工时Hale Waihona Puke 准备单件1
齿轮加工工艺过程和分析
齿轮的生产过程一.齿轮的主要加工面1.齿轮的主要加工表面有齿面和齿轮基准表面,后者包括带孔齿轮的基准孔、切齿加工时的安装端面,以及用以找正齿坯位置或测量齿厚时用作测量基准的齿顶圆柱面。
2.齿轮的材料和毛坯常用的齿轮材料有15钢、45钢等碳素结构钢;速度高、受力大、精度高的齿轮常用合金结构钢,如20Cr,40Cr,38CrMoAl,20CrMnTiA等。
齿轮的毛坯决定于齿轮的材料、结构形状、尺寸规格、使用条件及生产批量等因素,常用的有棒料、锻造毛坯、铸钢或铸铁毛坯等。
二、直齿圆柱齿轮的主要技术要求,1.齿轮精度和齿侧间隙GBl0095《渐开线圆柱齿轮精度》对齿轮及齿轮副规定了12个精度等级。
其中,1~2级为超精密等级;3—5级为高精度等级;6~8级为中等精度等级;9~12级为低精度等级。
用切齿工艺方法加工、机械中普遍应用的等级为7级。
按照齿轮各项误差的特性及它们对传动性能的主要影响,齿轮的各项公差和极限偏差分为三个公差组(表13—4)。
根据齿轮使用要求不同,各公差组可以选用不同的精度等级。
齿轮副的侧隙是指齿轮副啮合时,两非工作齿面沿法线方向的距离(即法向侧隙),侧隙用以保证齿轮副的正常工作。
加工齿轮时,用齿厚的极限偏差来控制和保证齿轮副侧隙的大小。
2.齿轮基准表面的精度齿轮基准表面的尺寸误差和形状位置误差直接影响齿轮与齿轮副的精度。
因此GBl0095附录中对齿坯公差作了相应规定。
对于精度等级为6~8级的齿轮,带孔齿轮基准孔的尺寸公差和形状公差为IT6-IT7,用作测量基准的齿顶圆直径公差为IT8;基准面的径向和端面圆跳动公差,在11-22μm之间(分度圆直径不大于400mm的中小齿轮)。
3.表面粗糙度齿轮齿面及齿坯基准面的表面粗糙度,对齿轮的寿命、传动中的噪声有一定的影响。
6~8级精度的齿轮,齿面表面粗糙度Ra值一般为0.8—3.2μm,基准孔为0.8—1.6μm,基准轴颈为0.4—1.6μm,基准端面为1.6~3.2μm,齿顶圆柱面为3.2μm。
PFC过程流程图-2019
plier/
Supplier Code
Prep
ared
Sup
plier/
Inspe ction Key A=Aut omatic M=Ma nual V=Vis ual Q=Qu ality Audit
PFD No
Date (Orig.) Date (Rev.)
2007.06.15 2007.12.01
设备日常检查
夹具检查
切削液检查
刀具目视检查
钻、攻标记“G”2-M6螺纹孔bore a钻n、d t攻ap标th记e“thLre”ad9-hMo6le螺“纹G”孔2-M6 bore and tap the thread hole “L” 9加-M工6孔3-Φ4.236±0.065 machining the hole3-Φ4.236± 0加.0工65孔machining the hole2-Φ 4.7+0.1/0
Changeov er Key P=Product T=Tooling S=Software D=Dunnag e L=Label
Symbol Instructions
OpSeq
10 10-1 10-2 10-3 10-4
A
○
A A A A
10-5
◇
A
10-6
◇
A
Sup Machining Process Flow Diagram
Operation Description 操作描述
Affected Product Characteristics 受影响的产品特征
粗铣大面和加工各孔rough mill the big face and holes
设备日常检查
夹具检查
PFC制作流程
五.反折TAPE,蓋絕緣片包外圍
包外 圍: 2Ts 美觀
折PIN: 反折
折PIN: 順壓
反折進 出線側 TAPE
蓋KP或 NOMEX (臺達.光寶)
六.插矽鋼片
一般裝法: I片在頂部, 引線出頂部
視其I片組裝位置和出 引線位置決定E片的
插向
I 片 在 底 部
I 片 在 頂 部
七.裝鐵帶
鍍鋅
不抽高與抽高的鐵帶
三.蓋絕緣片
一般: 0.25KP(用一塊TAPE固定) 光寶: 0.25NOMEX(用一塊TAPE固定) 臺達: 0.25NOMEX(用1TsTAPE固定)
四.接引線(對接)
臺達引線: 用NOMEX打孔加工 光寶引線: 纏線焊錫後無論几線式都須加 TF TUBE 一般引線: 纏線焊錫後三線和四線式才加 TF TUBE
加工順序:
先加工短四側,再加工長四側
二.繞線及膠帶層次
1.一組線:
一般: 1Ts(繞完線后反折TAPE ) 福毅: 2Ts(繞完線后反折TAPE )
2.二組線:
一般: 2Ts(層隔)+1Ts(繞完線后反折TAPE) 福毅: 2Ts(層隔)+2Ts(繞完線后反折TAPE) 臺達: 2Ts(層隔)+1Ts(繞完線后反折TAPE)+1Ts(蓋NOMEX一塊用1Ts TAPE固定)
pfcpfc協益加工七面進出線對側不加工一般用兩層加工八面先加工短四側再加工長四側一般
PFC制 作流程
PFC客戶:臺達.光寶.福毅.福柱.協益(發).宏元. 益航.愛克美.飛宏.華碩.迎廣.航嘉.偉訓.亞源
一.BON的加工:
臺達.光寶按圖面作業 協益加工七面(進出線對側不加工) 一般用兩層加工八面