
等离子切割机主要参数
1、上海交大数控系统是专为等离子、火焰、激光、高压水切割机开发的建立于国内基础上 的最先进的数控系统。该系统的界面设计、切割速度和运动控制采用了最新技术,功能强大, 操作方便,是切割加工中最具智能化的系统。 功能和技术参数介绍 1、先进的图形用户界面 a.可用51个基本图形生成200多个不同图形; b.Shapewizard,一种独特的图形环境软件,用于生成用户自定义的参量图形并贮存; c.全屏幕图形用户界面具有智能的数据输入窗口,零件图形可按照输入数据比例显示; d.软键设计简化了数据输入,从而使大部分常用功能可通过简易方便的软键操作来实现。
2、编程特点
全自动石材烧板机的特点:
可向操作者提供如下全套编程选择项目:
a.英制或公制单位;
b.比例或镜向功能;
c.全自动控制或手动拐角和板材校直;
d.动态割缝补偿;
3、帮助你管理大量的零件程序文件,EDGE提供灵活的零件文件存贮菜单:
a.文件结构组织的高灵活性;
b.零件程序的图形实时预显示;
c.能存贮的子目录及文件夹数量没有限制;
等离子切割机特点: 一、 规格及主要技术参数
1.规格 横向跨距4000mm 有效切割宽度3200mm 纵向轨道16000mm 有效切割长度14000mm双边驱 动 2.切割形式 ◆等离子切割碳钢、不锈钢、铝 ◆火焰、切割碳钢 3.设备工作环境条件 电源:数控AC380V±10% 50Hz 功率:数控约3KW 气源:氧气1.0-1.2MPa
4、全程范围内获得平稳的运动,并且能方便地知道在编程位置上切割机的实际运行位置,你甚至还可以 在切割过程中使用动态放大功能,对上述位置予以核查。
5、安装和设置特性:
a.易于调用的全内装的测试、系统测试和文件配置;
b.内装的用于火焰、等离子、激光、高压水切割的编程过程控制逻辑;
c.可编程位置和速度数字伺服控制环;
3 、切割厚度范围:等离子(1-20mm),火焰 (6- 160mm)
4、自动穿孔厚度:等离子(1-25mm),火焰(6-100mm)
5、整机定位精度;重复精度达到JB/T 5102-99标准:
直线定位精度:±0.2mm/10m 直线重复精度:±0.2mm/10m
纵向导轨精度:±0.2mm/10m
全自动石材烧板机的特点: 二. 主 要 技 术 参 数
6、主要参数
160G硬盘,USB接口;
6、划线精度:GB(国标):≤±0.5mm QB(企标):≤±0.3mm
7、整机切割垂直度:按照行业标准验收
附:检验的综合检测图形(600mm×600mm)
检测图形: GB(国标):所有相交相切点及尺寸偏 差均不超过±0.5mm。 QB(企标):所有相交相切点及尺寸偏差 均不超过±0.3mm。
本公司对综合检测图形的出厂标准按“KMPER系列数 控切割机制造标准”≤±0.3执行。
乙炔或丙烷0.2-0.25MPa 工作环境 温度:0℃-45℃
相对湿度:90%无冷凝 周围环境:5米内无冲击震动 日工作时间:2班(16小时)
全自动石材烧板机的特点: 二. 主 要 技 术 参 数
1、最大空程速度:12000mm/min 2、最大切割速度:等离子(506000mm/min) 火焰
(50-700 mm/min)
LGK-60型空气等离子切割机作业指导书分析
LGK-60型空气等离子切割机作业指导书
结构组成:
过载指示 电源指示 电流调节旋钮 (20A-60A)
三相漏电保护开关
空气减压阀
三相380V电源
散热
割炬出气接口 割炬控制开关
接地线接口 空气进气口 正 面 安全接地 背 面
LGK-60型空气等离子切割机作业指导书
结构组成:
5 4 3 2 1
割炬枪部件安装顺序
割炬控制开关
1.割炬总成 2.电极 3.气体分流器 4.导电咀 5.保护罩
割炬特点:空气等离子切割机的割炬组成对切割材质表面的 切割精度与切割速度有很大影响,所以割炬是等离子切割机技 术的关键。
LGK-60型空气等离子切割机作业指导书
使用装配:
调节阀固定
气源连接 割炬出气连接 割炬控制 开关连接 电磁阀进 气管连接 接地线连接
LGK-60型空气等离子切割机作业指导书
制作人:陈 鲲
2016年03月05日
LGK-60型空气等离子切割机作业指导书
型号 :LGK-60 输入电源电压(V):三相AC 380 额定输入电源容量(KVA):7.9 空载电压(V):300 额定输入电压(V):104 气体工作压力范围:0.35MPa~0.65MPa 外壳防护等级:IP21 空载损耗(W):60 最大切割厚度(mm):22 重量(kg):21 外形尺寸(mm):500×263×430 最大切割厚度(mm):22 LGK-60 主要技术参数
型号说明: L G K - 60
额定切割电流
空气介质 切 割 等离子焊机
工作原理:
等离子是加热到极高温度并被高度电离的气体,它将 电弧功率将转移到工件上,高热量使工件熔化并被吹 掉,形成等离子弧切割的工作状态。 压缩空气进入割炬后由气室分配两路,即形成等离子 气体及辅助气体。等离子气体弧起熔化金属作用,而 辅助气体则冷却割炬的各个部件并吹掉已熔化的金属。
数控精细等离子切割机技术要求

数控精细等离子切割机技术要求一、招标要求:1.1投标人必须仔细阅读招标文件的全部条款,并作出明确响应。
1.2招标文件中带“*”号的条款及要求,投标方必须满足,若有一项不满足将导致废标。
1.3投标报价:1.3.1 对设备进行分项报价,按设备分别填写《投标货物数量、价格表》。
1.3.2 投标报价为含税价,且为设备到需方的价格(应含运保费)1.3.4 投标方递交文本投标文件的同时,需提供与投标文件内容一致的光盘一张。
二、设备规格名称及数量设备名称:数控精细等离子切割机规格:有效切割范围:4000×10000mm,两套精细等离子回转坡口割炬,切割工件介质:等离子气体:氧气,空气保护气:氮气、空气数量:1台三、设备用途及基本要求3.1设备用途:该设备主要用于3-25mm碳钢、合金钢板和铝合金3-20mm的垂直切割下料和自动坡口切割。
3.2基本要求:3.2.1机床有效切割范围:4000×10000mm,两套精细等离子加回转坡口割炬。
其配置的离子切割电源应适合3-25mm碳钢、合金板的切割及开坡口,确保最佳的切割质量。
*3.2.2 机床的设计制造应执行国家和行业相关标准,制造单位需通过IS09001质量认证。
设备具有足够的静态、动态、热态刚度和精度;保证系统具有良好和可靠的动态品质。
3.3.3 要求设备生产制造符合国际相关安全认证和有关标准(如CE,ASME,NBBI,U3等),正常生产作业中,确保不对操作人员造成人身伤害,噪声、粉尘和烟气的排放要求达到中国环保要求。
3.3.4 所生产或采用的机械、液压、电子、电气、仪表组件等,均符合ISO颁布有关标准,计量单位采用公制或英制,并符合国际单位(SI)标准。
3.3.5 机床使用、维修方便,售后服务优良,能快速的对用户的故障问题做出反应,必须能在48小时内(2个工作日)到现场处理问题。
四、供货范围:4.1设备供货范围:数控精细氧离子切割机。
包括:主机、配套辅机、控制系统等(具体见下表4.1),以及在本技术要求中未提及,但为确保该设备正常、稳定、长期、安全、可靠运行所必须的其他配套设施。
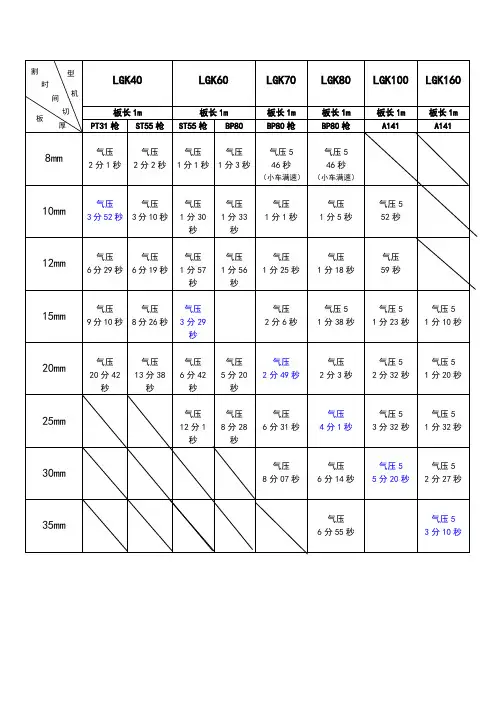
等离子切割机切割参数表
LGK60
LGK70
LGK80
LGK100
LGK160
板长1m
板长1m
板长1m
板长1m
板长1m
板长1m
PT31枪
ST55枪
ST55枪
BP80
BP80枪
BP80枪
A141
A141
8mm
气压
2分1秒
气压
2分2秒
气压
1分1秒
气压
1分3秒
气压5
46秒
(小车满速)
气压5
46秒
(小车满速)
10mm
气压
6分55秒ቤተ መጻሕፍቲ ባይዱ
气压5
3分10秒
20mm
气压
20分42秒
气压
13分38秒
气压
6分42秒
气压
5分20秒
气压
2分49秒
气压
2分3秒
气压5
2分32秒
气压5
1分20秒
25mm
气压
12分1秒
气压
8分28秒
气压
6分31秒
气压
4分1秒
气压5
3分32秒
气压5
1分32秒
30mm
气压
8分07秒
气压
6分14秒
气压5
5分20秒
气压5
2分27秒
35mm
气压
3分52秒
气压
3分10秒
气压
1分30秒
气压
1分33秒
气压
1分1秒
气压
1分5秒
气压5
52秒
12mm
气压
6分29秒
气压
6分19秒
气压
等离子切割原理
或缩短
火焰割炬 标准配置为2割炬,可根据用户要求增减割炬数
驱动方式 单边驱动
双边驱动
调速范围 0~6000mm /min
0~12000mm/min
可选功能
干式/水下等离子切割 喷粉划线 背附直条等
等离子切割机运行条件参样,摆脱数控 技术束缚,切割各种复杂零件, 使用更方便,维修更简单
水路系统 等离子弧切割的割炬在
10000℃以上高温工作,为保证正常切割必 须使用水强制冷却,防止喷嘴被烧坏。一般 使用水冷循坏系统。
等离子切割关键机构
等离子切割机构造示意图
割炬 产生离子弧的装置也是直接
进行切割的工具,由喷嘴、下枪体、 上枪体等三部分组成。其中喷嘴是割 炬的核心部分,其结构形状和几何尺 寸对等离子弧的压缩和稳定起重要作 用
Part 02 等离子切割关键机构
等离子切割关键机构
等离子切割机构造示意图
等离子切割机关键机构:主要由电源、 割炬、控制箱、水路系统及气路系统等 组成
电源 等离子切割采用具有陡降或恒
流外特性的直流电源。 为获得满意的引 弧及稳弧效果,电源空载电压一般为电弧 电压的两倍。常用切割电源空载电压为 350—400V。
控制箱 主要包括程序控制接触器、
高频振荡器、电磁气阀、水压开关等,对 切割过程进行调控。
等离子切割关键机构
等离子切割机构造示意图
气路系统 空气等离子弧切割的供
气装置的主要设备是一台大于l.5kw的空 气压缩机,切割时所需气体压力为0.3— 0.6MPa。如选用其他气体,可采用瓶装 气体经减压后供切割时使用。
割炬的具体形式取决于割炬的电流 等级,一般60A以下割炬多采用风冷结 构;而60A以上割炬多采用水冷结构。 割炬中的电极可采用纯钨、钍钨、钟 钨棒,也可采用镶嵌式电极。电极材 料优先选用铸钨。
等离子切割6mm钢板参数
等离子切割6mm钢板参数(最新版)目录一、等离子切割机的优点二、等离子切割 6mm 钢板的难点三、解决等离子切割 6mm 钢板的方法四、等离子切割机的参数调整五、总结正文一、等离子切割机的优点等离子切割机是一种高精度的切割设备,其主要优点包括切割效率高、切割变形小、耗材成本低(相比火焰切割),技术成熟,全国各地都有生产厂家,价格也越来越便宜,符合各行各业的不同需求。
二、等离子切割 6mm 钢板的难点然而,对于 6mm 的钢板,等离子切割机存在一定的难点。
由于等离子切割的温度较高,容易导致钢板变形或融化,因此,在切割 6mm 钢板时,需要特别注意切割工艺的参数设置。
三、解决等离子切割 6mm 钢板的方法为了解决等离子切割 6mm 钢板的难点,可以采用以下两种方法:1.采用液压剪板机或剪切圆盘锯进行切割,这两种设备可以有效地切割 6mm 钢板,而且切割效果较好。
2.调整等离子切割机的参数,例如电流、弧压、速度等,以适应 6mm 钢板的切割需求。
在调整参数时,需要根据钢板的材质、厚度等因素进行综合考虑。
四、等离子切割机的参数调整在调整等离子切割机的参数时,需要特别注意以下几个方面:1.电流:根据钢板的厚度和材质,选择合适的电流大小。
一般来说,电流越大,切割深度越深,但同时也会导致切割温度升高,容易使钢板变形或融化。
2.弧压:弧压的大小会影响切割的深度和质量。
弧压过大,会导致切割温度过高,使钢板变形或融化;弧压过小,则切割深度不够,影响切割质量。
3.速度:切割速度的快慢会影响切割效率和切割质量。
一般来说,切割速度越快,切割效率越高,但同时也会影响切割质量。
因此,需要根据实际情况,选择合适的切割速度。
4.钢板高度:在切割过程中,需要根据钢板的厚度和材质,调整切割高度,以保证切割质量和效率。
五、总结总的来说,等离子切割机在切割 6mm 钢板时,需要特别注意切割工艺的参数设置,以保证切割质量和效率。
数控等离子说明书

我们按一下<复位>键,然后按一下<左>箭头,液晶上将会出现提示:通过<菜单上>或<菜单下>选择文件,根据提示选择需要的文件,按<确认>键读取文件。文件读取完成后按任意键退出。这时我们可以将U盘拔出。不拔出也可以,不影响切割。
(一)、设置幅面:17
(二)、雕刻设置:17
(三)、颜色设置:18
(四)、设置切割文件格式:19
八、产品的主要结构19
九、CAD图形转换20
(一)、图形的切割工艺制作20
(二)、工艺制作软件链接20
(三)、制作引入线和引出线20
(四)、图形套料21
十、U盘操作21
(一)、对U盘的要求21
(二)、文件存储及存储格式22
选中“切线进/出”,在“进/出距离”框内输入“10”,“进/出刀具半径”框内输入“10”,然后点“确定”即可。这两个数是设置引线的长度,一般而言,板材越厚,设置的数值越大。路径做好后,在原图的外面将会出现路径。我们可以模拟刀具走的方向和起始点。
方法:在“刀具路径表”(下图)中右击,点刀具路径模拟,我们即可看到路径走向。
在液晶的下面是一系列开关:
总开关:开启总电源。
氧—炔:开启氧炔合气体。
点火:用自动点火器点火。
切割:试风。
调高:用调高器控制割距高低。
USB口:插优盘,用来传送数据。
在面板的右侧是一块面膜,现在我们来一一介绍面膜上这些按键的功能。
在面膜上,可以看到<前>、<后>、<左>、<右>、<上>和<下>的箭头,如上图所示。<左>、<右>两个箭头代表X正方向和负方向,按住它们可以调整X轴左右移动,<前>、<后>箭头代表Y轴正负方向,按住它们控制Y轴前后移动。<上>、<下>箭头控制Z轴上下移动。现在我们用调高器控制z轴。<上>、<下>箭头主要用来调整参数。这些箭头主要用来定位。<左>、<右>、<前>、<后>箭头还可以切换参数设置,这一点我们在后面将会系统介绍。
等离子切割机切割参数表精编
LGK40
LGK60
LGK70
LGK80
LGK100
LGK160
板长1m
板长1m
板长1m
板长1m
板长1m
板长1m
PT31枪
ST55枪
ST55枪
BP80
BP80枪
BP80枪
A141
A141
8mm
气压
2分1秒
气压
2分2秒
气压
1分1秒
气压
1分3秒
气压5
46秒
(小车满速)
气压5
46秒
35mm
气压
6分55秒
气压5
3分10秒
(小车满速)
10mm
气压
3分52秒
气压
3分10秒
气压
1分30秒
气压
1分33秒
气压
1分1秒
气压
1分5秒
气压5
52秒
12mm
气压
6分29秒
气压
6分19秒
气压
1分57秒
气压
1分56秒
气压
1分25秒
气压
1分18秒
气压
59秒
15mm
气压
9分10秒气压8分26秒 Nhomakorabea气压
3分29秒
气压
2分6秒
气压5
1分38秒
气压5
1分23秒
气压5
1分10秒
20mm
气压
20分42秒
气压
13分38秒
气压
6分42秒
气压
5分20秒
气压
2分49秒
气压
2分3秒
气压5
2分32秒
等离子切割设备及编程简介
重心稳定,保证了良好的动态平衡。
数控系统,采用工业级控制器和多路光电隔离装置,极大
的提高了系统在工业环境下的稳定性和可靠性。
3-1.机械部分
纵向端架装有进口伺服电机、减 速器的双边齿轮齿条传动,确保 双边驱动的同步及传动精度。
横向拖链式装置; 以保证气路、电路的走向
3-1.机械部分
纵向拖链式装置; 以保证气路、 电路的走向
1.手动编程FastCAM
打开“FastCAM”文件夹后,双击图标, 如出现以下界面
1.手动编程FastCAM
把用AutoCAD画制的图形导入到FastCAM套料软件中点击“文件”菜单→ DXF读入后,出现以下界面:
按此界面上选择后,点确认。出现以下界面:
按此界面上选择后,点选择。出现以下界面:
箱体低门架式结构
横梁上下采用直线导轨, 以保证横向精确导向
3-1.机械部分
横向主管路装置: 装有电磁阀、压力表及回火防止器的硬 管路系统,以保证供气的正确及实现自动控制。 主移动体装置:装有进口减速器,通过齿轮和装在横梁上 的精密齿条的啮合传动以保证横向传动的精度。 移动体上装有2套割炬的升降机构用以保证等离子割矩分别 运动的实现。 等离子割矩:初始定位、弧压调高、具备自动点火、自动 调高、自动穿孔及高压预热功能。 纵向采用高强度路轨钢, 其工作端面经导轨磨床精磨, 保证 了机器运行的平稳及精确。
继续按F6 或空格或 方向码为止, 如果不和想的正 确路线不一样可 返回从新设置编 程路径!
2.手动套料FastNEST
2.手动套料FastNEST
3.路径检验FastPLOT
二、FastCAM套料软件的使用
1.手动编程 FastCAM 2.手动套料 FastNEST 3.路径检验 FastPLOT 4.注意事项
数控等离子切割机技术要求
数控等离子切割机技术要求1.设施名称:数控等离子切割机。
2.数目: 1 台( 配两套切割装置)3.履行标准:ISO 9013 DIN2310标准C精度及国家有关标准4.设施使用环境:环境温度: -20 ~40℃。
相对湿度:小于等于90%。
供电电压: 380V±10%/220V±10%,供电频次 50Hz±2%。
5.切割气体:氧气、空气,6.主要技术规格参数及基本配置要求:项目基本状况说明:利用现有轨道基础,新增 1 台崭新数控等离子切割机主机(国际著名品牌),改换电控箱加装空调,与现有工作台及除尘系统配套。
6.1.机器规格及性能参数:6.1.1.规格:轨距4100mm;导轨长度18000mm,纵向双边驱动。
6.1.2. 性能参数:迅速行走速度:24000mm/min;切割速度 :0-6000mm/min;横导游向精度 : ±0.40 mm/有效长度;纵导游向精度:±;定位精度 : ±;重复精度:;纵横导游轨直线度 : ±0.2mm /10m;对角线精度 :2M×4M方的对角偏差≦±。
6.1.3.切割资料种类:低碳钢,低合金钢Q450NQR1、Q235-A、Q345-A、TCS345、T4003。
6.1.4.工作介质:空气、氧气。
6.1.5.电源要求:单相沟通电220V(±10%),50 Hz,6KVA (机器)三相沟通电 380V(±10%),50 Hz,33KW(单台等离子)6.1.6.切割能力:等离子切割:最大穿孔厚度:32mm(碳钢),最大切割厚度: 75mm(碳钢),无熔渣质量切割厚度:20mm(碳钢)。
6.1.7.切割工件几何形状:切割各样几何形状的直线工件。
控制系统和自动编程系统热切割专用数控控制系统(国际著名品牌),采纳先进的模块化构造设计,集成专家切割数据库技术,功能完美,性能稳固靠谱。
青岛艾特尔LGK-60YM等离子弧切割机使用说明书
青岛艾特尔LGK-60YM等离子弧切割机使用说明书等离子切割机电源使用方法和操作说明,以青岛艾特尔LGK-60YM等离子电源,做一个详细的说明。
电压:三相380V。
功率:46.7KVA。
负载率:100%。
电流调节范围:40-200A。
质量切割厚度:1-30mm。
穿孔厚度:1-25mm。
使用气体:压缩空气。
工作气压:0.45-0.6MPa。
割炬冷却方式:水冷。
外形尺寸:800*380*810。
重量:82KG。
包装:木箱。
对气体的具体要求:
1、供气的压力范围:0.5MPa-0.7MPa。
2、供气管耐压:大于1MPa。
3、供气管内径:大于直径8mm。
4、供气流量:大于180L/min。
5、须先将气体的水份过滤后,再送入切割机。
等离子电源的电源线的线径说明,等离子电源本身带一米多长的电源线缆,直径不小于国标16平方毫米,接地线截面积不小于16平方毫米,熔断器A,不小于125A。
开关容量,不小于125A。