
钛合金锻造技术演示文稿
2008-09-09
钛元素与钛资源概述
钛元素在周期表中的位置
22号 IV B 族
2008-09-09
钛元素与钛资源概述
钛元素在自然界中的赋存状态
地壳质量的4‰,总储量34亿吨 化学性质活泼,无钛的单质,主要是氧化物
金红石
钛铁矿
2008-09-09
钛资源的分布
钛元素与钛资源概述
Al:应用最广泛,强效。降低熔点,提高β转变温度。
原子置换方式增加网格畸变,室温和高温均强化。 相当于钢中碳的作用,提高热稳定性和焊接性。
Ga Ge:稀贵元素,应用少,作用正在研究中。
O N C: 间隙元素,强度提高,塑性下降。脆性威胁,
严格控制含量。
2008-09-09
钛的主要合金元素
钛的合金化原理
钛合金锻造技术演示文稿
《专 题》
一、 钛与钛合金热加工技术基础 二、 航空航天常用钛合金及其锻造技术 三、 钛合金锻件的常见缺陷与对策
2008-09-09
专题一的主要内容
1. 钛元素及钛资源概述 2. 钛合金的生产流程 3. 钛的基本特性 4. 钛的合金化原理 5. 钛合金的典型组织及分类 6. 钛合金锻造技术基础 7. 钛合金常用术语
优异的耐蚀性能 使用温度范围大
Mg Al
50 200
Superalloys
CMC
低阻尼特性
Refractory Metals and Intermetallics
700
1200
1700
Temperature (ºC)
2008-09-09
钛合金相图
钛的合金化原理
中性型 Zr Hf Sn
α稳定化型
Al Ga Ge ON C
2008-09-09
钛元素与钛资源概述
钛元素的发现
英国William Gregor 发现钛元素的存在,将其命名为 “mechanite”
德国Martin Heinri ch Klaproth,成功地从矿石(金 红石)中分解出氧化钛,将其更名为“Titans”
卢森堡Wilhelm Justin Kroll(被称为钛 工业之父),用Ticl4和Na制取了大量的 钛(Kroll工艺)
β同晶型
β共析型
β稳定化型
Mo V Nb Ta
Fe Mn Cr Co Ni Cu Si H
2008-02-18
钛的合金化原理
完整的 Ti-Al合金相图
2008-09-09
钛的合金化原理
钛的主要合金元素
1、α稳定元素:提高β转变温度,扩大α相区。
距Ti较远,化学性质差别大。 包析反应,提高热稳定性
2008-02-18
钛矿石
1
海绵钛
钛合金 铸锭
2
钛合金的生产流程
3
变形钛 合金
大棒材 小棒材 板材 管材 型材
半成品
叶片 盘件 蒙皮 ……
成品
铸造钛 合金
叶片 机匣 蒙皮 ……
2008-02-18
钛合金的生产流程
1 海绵钛的生产工艺
钛矿 (金红石) 氯化
四氯化钛(TiCl4 )
Kroll:镁还原 Hunter:钠还原
ESR
2008-09-09
钛合金的生产流程
2 钛锭的熔炼及缺陷
由于配料和焊电极时带入钨、钼等难熔金属,冶炼时未 被熔化造成。可用超声或涡流检验控制。
钛合金TC4中的高间隙缺陷 正常区 Hv300 缺陷区 Hv493
β斑点 高β稳定元素偏析,因局部β稳定
元素偏高而形成β斑点。
间隙元素偏析
低指A氧l、、氮V、偏碳析等间也隙元叫素软的偏富集析区,严重时形
Ni Cu 均存在共析反应,影响组织稳定和蠕变性能。
Si H 注意H的双重作用。
2008-09-09
钛的主要合金元素
钛的合金化原理
3、 中性元素:对β转变温度无显著影响。
在α和β中均有较大溶解度,固溶强化。
Zr Hf: Ti的同族元素,提高α强度和热强性,
强化效果低于Al,但对塑性的影响小。
Sn Mg:主要固溶强化α相,也可视为α 稳定元素。
成化合物,硬度高,危害大,也叫硬偏析、α偏
高硬表析度面。Al降或一偏低剖旦析,面发偏形现析成,区亮整为条炉等,报轴一废组般织单,件报α废相。增多。锻件
由于α稳定元素Al较多而形成的偏析。 200X 也形成亮条,硬度偏高。单件报废。
2008-09-09
3 铸锭开坯
钛合金的生产流程
将粗大的铸态组织改变为变形态组织,为后续加工进行 组织准备。
同 素 异 构 转 变
2008-09-09
钛的基本特征
Specific Strength (MPa/(Mg/m3))
钛合金的基本特征
250
高的比强度
200
(对飞机及航空发动机尤其重要)
150 Titanium Alloys
100
TiAl Alloys
Single Crystal Superalloys
Ce La:稀土元素,提高高温拉伸和热稳定性。
研究热点
2008-09-09
4种基本类型
钛合金的典型组织
等轴组织
等轴初生α相和β转变 组织均匀分布。两相区 中部加热/变形所获得 的。强度、塑性、疲劳 性能突出。
混合组织
β转变组织基体上分布 有少量等轴初生α相。 两相区上部加热/变形 获得的。兼顾强度、塑 性、韧性、疲劳、蠕变
2008-09-09
4种基本类型
2、β稳定元素:降低β转变温度,扩大β相区。
固溶强化,提高淬透性和热处理强化效果。
V Mo:β同晶元素,靠近Ti,晶格类型与β-Ti相同。
Nb Ta 与β相无限互溶,在α相中有限溶解。
提高强度,保持较高塑性,无共析或包析反应
Fe Mn: β共析元素,强化效果明显。
Cr Co 在α和β相中均有限溶解,在β中溶解度更大
自由锻、挤压、平锻、快锻、精锻
β区加热,足够变形量,变形先小后大, 防止裂纹和局部变形。
2008-09-09
常用开坯设备
钛合金的生产流程
Hale Waihona Puke 2008-09-09钛的基本特征
钛元素的基本特征
(1) 密度(纯钛密度介于铝 和铁之间。 (2) 导热性差,导热率仅为 铁的1/6,铝的1/15。 (3) 摩擦系数较大。 (4) 热膨胀系数较低。 (5) 弹性模量较低。 (6) 无磁性。
海绵钛
●海绵钛根据杂质
含量的不同,可分 为0级、1级、2级等 不同等级。0级海绵 钛杂质含量最低。
2008-02-18
钛合金的生产流程
2 钛锭的熔炼及缺陷
惰 性 气 体 保 护 下 的 电 渣 重 熔 炉
VAR
飞机和发动机使用的 钛合金一般要经过2~3 次熔炼。(增加熔炼次 数可使成分均匀化)
冷壁铜坩埚熔炼技术 冷炉床熔炼技术
钛合金tc4
03
钛合金TC4的应用领域
航空航天领域的应 用
• 钛合金TC4在航空航天领域的应用 • 制造发动机压气机盘、涡轮叶片等关键部件 • 制造飞机结构件、起落架等部件 • 制造航天器零部件、火箭发动机喷嘴等部件
汽车制造领域的应 用
• 钛合金TC4在汽车制造领域的应用 • 制造发动机气门、曲轴等关键部件 • 制造变速器齿轮、轴承等部件 • 制造车身结构件、底盘件等部件
钛合金TC4的物理性能
01 钛合金TC4的密度
• 密度:g/cm³ • 熔点:1668℃
02 钛合金TC4的热导率
• 热导率:20W/(m·K) • 热膨胀系数:×10⁻⁶/℃
03 钛合金TC4的电导率
• 电导率:×10⁻⁸S/m • 磁导率:×10⁻⁶H/m
02
钛合金TC4的制备工艺
钛合金TC4的熔炼与铸造工艺
医疗领域的应用
• 钛合金TC4在医疗领域的应用 • 制造人工关节、牙科种植体等医疗器械 • 制造心脏起搏器、人工心脏瓣膜等心血管医疗器械 • 制造外科手术器械、内窥镜等医疗设备
04
钛合金TC4的发展趋势与挑战
钛合金TC4的研究进展
• 钛合金TC4的研究进展 • 提高材料利用率、生产效率 • 开发新型加工工艺、新型组织结构 • 研究表面改性技术、性能优化
钛合金TC4的力学性能
钛合金TC4的室温力学性能
• 密度:g/cm³ • 熔点:1668℃ • 屈服强度:960MPa • 抗拉强度:980MPa • 延伸率:6%
钛合金TC4的高温力学性能
• 800℃时的屈服强度:800MPa • 800℃时的抗拉强度:850MPa • 800℃时的延伸率:6%
钛合金TC4的熔炼工艺
TC11钛合金材料β锻造工艺研究

TC11钛合金材料β锻造工艺研究第一章:引言(1)TC11钛合金材料的重要性及应用领域(2)β锻造工艺的研究现状及意义(3)本文的主要工作及研究内容第二章:TC11钛合金材料β锻造性能分析(1)TC11钛合金的组织结构及物理性能分析(2)β锻造对TC11钛合金材料组织结构和性能的影响评估第三章:TC11钛合金材料β锻造工艺研究(1)β锻造工艺的原理及流程(2)应选用的工艺参数及其对β锻造的影响研究(3)β锻造操作中应注意的事项第四章:试验分析与结果(1)β锻造试验设计及操作规程(2)试验样品的金相结构分析及力学性能测试结果(3)试验结果分析及对β锻造工艺的优化建议第五章:结论与展望(1)本文研究的主要结论及启示(2)β锻造工艺在TC11钛合金材料制备中的应用前景及展望第一章:引言(1)TC11钛合金材料的重要性及应用领域TC11是一种α+β型钛合金,具有良好的强度、韧性、高温抗氧化性和耐腐蚀性,在航空航天、船舶制造、化工等领域得到广泛应用。
如在航空航天领域中,TC11钛合金是最重要的结构材料之一,可以用于制造飞机主框架、座舱壁板、发动机零件等。
因为它具有高强度、高刚性和良好的耐热、耐腐蚀性,它成为制造军机、商用飞机和火箭发动机等的重要材料。
在化工领域中,TC11钛合金具有较好的耐腐蚀性,可以用于制造酸碱介质下的换热器、炉子等设备。
由此可见,TC11钛合金材料在现代制造业中具有不可替代的重要性。
(2)β锻造工艺的研究现状及意义β锻造是一种新型的成形工艺,其特点是制品有较高的塑性变形能力、施力均匀、成形精度高,可制造较大的变形量和复杂的几何形状硬件件。
目前,β锻造已经在航空航天领域获得广泛应用,如制造发动机零件、涡轮叶片等。
与传统锻造相比,β锻造可以在控制变形量的同时提高成形精度和产品的性能。
因此,研究TC11钛合金材料的β锻造工艺,有助于提高制品的成形质量,提高产品性能,进一步拓宽TC11钛合金的应用领域。
钛合金等温锻造模具设计

目录1 绪论 (2)1.1 什么是等温锻造 (2)1.2 钛合金等温锻造技术的国内外现状和差距 (3)1.2.1 国外等温锻技术的应用 (3)1.2.2 国内等温锻技术的应用 (4)1.3 钛合金产品及其性能组织简介 (4)1.4 总结 (8)2 等温锻造工艺分析及过程 (8)2.1 钛合金(TC4)零件等温锻造的工艺性分析 (8)2.2 钛合金等温锻造特点 (11)2.3 工艺方案及参数的选择计算............................ 错误!未定义书签。
2.3.1 温度和应变速率..................................... 错误!未定义书签。
2.3.2 等温锻造变形力的计算及设备吨位的的选择............. 错误!未定义书签。
2.5 锻造过程中常见的缺陷和对策........................... 错误!未定义书签。
2.6 锻件的冷却方法....................................... 错误!未定义书签。
2.7 锻件的冷却规范...................................... 错误!未定义书签。
2.8 锻件的表面清理....................................... 错误!未定义书签。
3 等温锻造模具及加热炉设计 (13)3.1 模具设计总体分析 (13)3.1.1 模具结构分析 (13)3.1.2模具制造 (14)3.2 锻件及坏料的设计 (14)3.2.2 制定零件锻件图 (14)3.2.3 锻坯设计.......................................... 错误!未定义书签。
3.2.4 材料利用率的计算.................................. 错误!未定义书签。
3.3 上模、下模及模套的设计.............................. 错误!未定义书签。
【正式版】钛合金加工注意事项PPT

钛合金加工的刀具选择
1.切削加工钛合金应从降低切削温度和减少粘结两方面出发,选用红硬性好、抗 弯强度高、导热性能好、与钛合金亲和性差的刀具材料,YG类硬质合金比较合适。 由于高速钢的耐热性差,因此应尽量采用硬质合金制作的刀具。常用的硬质合金刀
具材料有YG8、YG3、YG6X、YG6A、813、643、YS2T和YD15等。
2.涂层刀片和YT类硬质合金会与钛合金产生剧烈的亲和作用,加剧刀具的粘结磨 损,不宜用来切削钛合金;对于复杂、多刃刀具,可选用高钒高速钢(如 W12Cr4V4Mo)、高钴高速钢(如W2Mo9Cr4VCo8)或铝高速钢(如W6Mo5Cr4V2Al、 M10Mo4Cr4V3Al)等刀具材料,适于制作切削钛合金的钻头、铰刀、立铣刀、拉刀、 丝锥等刀具。
加工中最困难的工序。 •一般说来,水比油的导热系数大3~5倍,比热大1倍,汽化热几乎大10倍左右,故用水溶性切削液较为合适。 •钛合金的硬度大于HB350时切削加工特别困难,小于HB300时则容易出现粘刀现象,也难于切削。
••注因意此:,钛要合求金工加艺工系最统好应不具使有用较含好氯的的刚目冷性前却。液我,们避免加产工生有的毒零物质件和的引起材氢料脆,为也6能A防l止-4钛V合,金高温应力腐蚀开裂。 •(6)铣削钛合金时,宜采用不对称顺铣材法料,这硬样度刀齿为前H面B远3离2刀0尖-3部6分0首先接触工件,刀齿切离时的切屑很薄,不易粘结在切削刃上。
钛合金加工的切削用量的选择
,容易造成崩刃。
••目切前削我不(2们同)加牌切工号削的的零钛温件合度的金材,高料由:为于强6由A度l-于4差V别,钛较材合大料,硬金切度的削为速H导B度3热2应0适-系36当0数调整很。小(只相当于45号钢的1/5~1/7),切屑 ••(切5与)削与前后钛应合刃及金面时接用触的不的接含所氯有触的工长清、洗夹度剂具极彻或底其短清他,洗装零置切件都削,必清须时除洁产含净氯;生残的留物热。不易传出,集中在切削区和切削刃附近 ••加因(5的工)此刀中较,具最要易小困求磨难范工损的艺:围工系毛序内统坯。应经,具过切有冲较压削好、温的锻刚造度性、很。热轧高等。方法在加相工后同,的形成切硬削而脆条的件不均下匀,外皮切,削极易温造度成崩可刃比现象切,削使得45切#除钢硬皮时成高为钛合金 ••(攻5出)螺刀一纹具底易倍孔磨以时损,:上螺毛。纹坯底经孔过直冲径压d、1=锻d造0-0、. 热轧等方法加工后,形成硬而脆的不均匀外皮,极易造成崩刃现象,使得切除硬皮成为钛合金
钛合金冶炼工艺与设备

钛合金冶炼工艺与设备钛合金冶炼工艺与设备,这听起来是不是有点高大上?钛合金就像一位超级英雄,光芒四射,但背后的故事却常常被忽略。
钛合金是我们日常生活中没少碰到的,比如说飞机、汽车,甚至是一些运动器材,它们都需要用到这个神奇的金属。
嘿,别小看钛合金,它可是以其轻巧、强韧和耐腐蚀的特点而著称,真是太厉害了!咱们先聊聊钛的冶炼工艺。
说实话,冶炼钛可不简单,真得有点“上天入地”的感觉。
一般来说,冶炼钛的过程可以分为几个大步骤。
得从矿石开始,这个过程就像是寻找宝藏,得费点心思。
钛的矿石主要是钛铁矿或者是钛铝矿,这些矿石得经过一系列的处理,才能提取出钛的成分。
像这种初步处理,真是个力气活,工人们得像个磨刀小子,得心应手才能搞定。
咱们进入冶炼的阶段。
这里就需要一些高大上的设备了,比如电弧炉。
这玩意儿可是冶炼钛的明星之一,能把钛矿石加热到几千度,简直是个“火焰喷射器”。
不过,别看它威猛,操作起来可得小心翼翼。
因为一旦温度控制不当,钛可能会和氧气结合,变得脆弱不堪,简直是白忙活。
所以,操作者得像个老练的厨师,火候掌握得恰到好处。
说到设备,不得不提一些先进的熔炼技术。
比如说,真空熔炼,听起来就很酷吧。
这个技术是把熔融的钛放在真空环境中,这样就能避免与空气中的杂质发生反应,保证钛的纯度。
想想看,钛就像是个娇贵的公主,得在最安全的环境中才能保持它的美丽。
这种熔炼方式虽然技术含量高,但效果绝对一流,产出的钛合金就像“人间精品”。
冶炼完了,咱们还得处理一下成品。
钛合金的锻造也是一门学问,得把它锻造成各种形状。
有些钛合金还得经过热处理,让它们更坚固,就像给钢铁打了一针强心剂。
想象一下,经过这样一番折腾,钛合金就像是一位从磨难中走出来的英雄,闪闪发光,稳稳当当。
说到这里,可能有人会问,钛合金到底有什么用途呢?可多了!咱们的航空航天,汽车制造,甚至医疗器械,都少不了它的身影。
比如,飞机的机身、发动机的部件,都是用钛合金来打造的,轻巧又耐用,真是一举两得。
锻造技术培训PPT资料(正式版)
压缩程度 (3)由于变形金属发生弯曲、回流而形成折叠。
提高金属的塑性,降低金属的变形抗力,既增加金属的可锻性,使金属易于流动成形,并使锻件获得良好锻后组织和力学性能。
▲ 锻件中(的折3叠)(扭夹层转、重试叠验等) 扭转角或扭转圈数 折叠是在金属变形流动过程中已氧化过的表面金属汇合在一起而形成的。
二,锻件成形的基本原理
第一节 金属塑性和变形抗力
▲锻造成形是金属在锻锤的冲击力或压力机的压力作用下,在破坏 自身完整性的条件下,稳定地改变其内部组织和几何形状与尺寸, 获得所需要的组织结构和几何形状与尺寸的加工方法。 塑性愈高,变形抗力愈低,则可锻性愈好;反之则差。
一,金属塑性的基本概念及塑性指标 1,金属塑性的基本概念 塑性是指金属在外力作用下,能稳定地发生永久变形而不破坏其 完整性的能力,它是金属的一种重要的加工性能。 金属塑性不是固定不变的,它受到两大方面的影响: 一个是金属的内在因素,如晶体结构、化学成分、组织状态等; 一个是受变形的外部条件,即工艺过程,如变形温度、变形速率、 变形的力学状态等。
第一章 材料性能与锻造成形基本原理
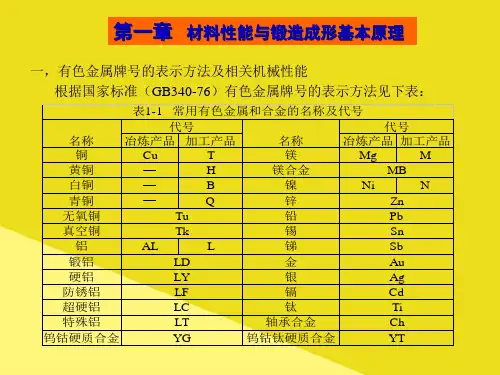
一,有色金属牌号的表示方法及相关机械性能
根据国家标准(GB340-76)有色金属牌号的表示方法见下表:
表1-1 常用有色金属和合金的名称及代号
代号
代号
名称
冶炼产品 加工产品
名称
冶炼产品 加工产品
铜
Cu
T
镁
Mg
M
黄铜
H
镁合金
MB
白铜
B
镍
Ni
N
青铜
Q
锌
Zn
无氧铜
Tu
铅
Pb
凹坑,用凹坑的表面积来除负荷,即为硬度值. (2)洛氏硬度(HR):
《钛及钛合金》课件
1
钛合金材料的开发
近年来,随着人们对材料性能和应用领域的不断深入研究和探索,钛合金材料的 开发将会更加高效和精准。
2
制备工艺的优化
随着制造技术的不断进步,钛及钛合金的制备工艺和生产成本也会不断优化和降 低。
3
应用领域的扩大
除了传统的航空、医疗等领域,钛及钛合金材料还有更多的应用潜力和发展空间, 如军事、能源等领域。
《钛及钛合金》PPT课件
钛及钛合金是一种具有广泛应用前景的材料,在航空航天、医疗器械、3D打 印等领域得到了广泛的应用。
钛元素的特点
基本性质
钛是一种具有低密度、高强度、优异的耐腐蚀性和生物相容性的金属元素,是制造高科技产 品和高质量钢材的重要原材料。
生产工艺
钛元素的主要生产工艺包括克鲁塞法法等,随着工艺的不断升级发展,钛元素的生产成本逐 渐降低,材料性能也得到了进一步提升。
应用
钛元素广泛用于航空航天、医疗器械、军事等重要领域,市场需求不断扩大。
钛合金的特点
优异性能
钛合金具有高强度、低密度、优 异的耐腐蚀性和生物相容性,并 且还具有良好的机械性能和热处 理性能。
应用领域广泛
外观颜值高
钛合金广泛应用于汽车、自行车、 运动器材、医疗器械等领域,同 时还作为高端航空发动机、航空 器结构材料广泛使用。
钛合金不仅具有出色的物理性能, 而且具有独特的金属质感和光泽 度,非常适合用于制作高档手表 等工艺品。
钛及钛合金的缺点
1 昂贵
钛及钛合金价格较高,制造成本较高
Байду номын сангаас
2 制造难度大
钛及钛合金的制造难度比较大,需要采用特 殊的加工方法和工艺流程。
钛及钛合金的应用领域
钛合金锻造知识点总结
钛合金锻造知识点总结一、钛合金锻造的工艺流程1.材料选择:钛合金锻造的材料选择十分重要,一般选择工艺性能好的钛合金作为原料。
2.预处理:在进行锻造之前,需要对原料进行预处理,如去除氧化皮等。
3.坯料加热:将预处理好的坯料加热至一定温度,使其达到足够的塑性。
4.锻造成形:将加热后的坯料放入锻造设备中,通过锤击或压力使其变形成所需形状。
5.热处理:在锻造完成后,对零件进行热处理,以消除应力和提高材料性能。
6.表面处理:对热处理后的零件进行表面处理,如抛光、喷涂等。
7.质检包装:对表面处理后的零件进行质量检查,然后进行包装。
二、钛合金锻造的工艺参数1.温度:钛合金的锻造温度通常在800℃-1000℃之间,需要根据具体材料的性质和热处理要求确定最佳温度。
2.变形量:钛合金的变形极限大约在40%-60%,因此在锻造过程中需要控制变形量,以避免材料断裂。
3.锻造压力:锻造压力是保证钛合金坯料变形的关键参数,通常需要根据坯料的形状和尺寸确定合适的锻造压力。
4.锻造速度:锻造速度对于钛合金的组织和性能有很大影响,需要根据具体情况进行调节。
三、钛合金锻造中需要注意的问题1.温度控制:钛合金的锻造温度相对较高,需要严格控制加热温度,避免因过热而导致坯料变性或过冷造成变形困难。
2.变形控制:在钛合金锻造过程中,需要控制变形量,以避免因过度变形而导致材料断裂。
3.锻造表面质量:钛合金的锻造表面质量对最终产品的性能有着重要影响,需要通过合理的工艺参数和设备保证其表面质量。
4.热处理控制:对于钛合金锻造零件,热处理是不可或缺的一步,需要严格控制热处理温度和时间,以达到最佳效果。
四、钛合金锻造的设备和工装1.锻造设备:钛合金锻造通常采用液压锻造机、气动锻造机等设备,需要根据具体的生产需求选择合适的设备。
2.模具:钛合金锻造需要使用专用模具,这些模具需要经过严格的加工和热处理,以保证零件的成形精度和表面质量。
3.锻造工装:在进行钛合金锻造时,还需配备适当的锻造工装,用于固定坯料、调节锻造温度和压力等。
钛合金加工注意事项PPT资料(正式版)
(2)切削温度高:由于钛合金的导热系数很小(只相当于45号钢的1/5~1/7),切屑 与前刃面的接触长度极短,切削时产生的热不易传出,集中在切削区和切削刃附近 的较小范围内,切削温度很高。在相同的切削条件下,切削温度可比切削45#钢时高 出一倍以上。
•小直径或粗牙螺纹的牙高率(螺孔实际牙型高度与理论高度的比率)可取大一些,被加工材料强度低或螺纹深度小于螺纹基本直径时,
可佳适切当增削大速牙高度率下,但工过作大会。增切大攻削丝不扭矩同,牌甚至号折的断丝钛锥合。金,由于强度差别较大,切削速度应适当调整。 •切切削削深深度对度切对削速切度削也有速一度定影也响有,应一根定据不影同响的切,削应深度根来据确定不切同削速的度切的大削小深。 度来确定切削速度的大小。
钛合金加工的刀具选择
1.切削加工钛合金应从降低切削温度和减少粘结两方面出发,选用红硬性好、抗 弯强度高、导热性能好、与钛合金亲和性差的刀具材料,YG类硬质合金比较合适。 由于高速钢的耐热性差,因此应尽量采用硬质合金制作的刀具。常用的硬质合金刀
具材料有YG8、YG3、YG6X、YG6A、813、643、YS2T和YD15等。
• (4)冷硬现象严重:由于钛的化学活性大,在高的切削温度下,很容易吸收空气中 的氧和氮形成硬而脆的外皮;同时切削过程中的塑性变形也会造成表面硬化。冷硬 现象不仅会降低零件的疲劳强度,而且能加剧刀具磨损,是切削钛合金时的一个很 重要特点。
• (5)刀具易磨损:毛坯经过冲压、锻造、热轧等方法加工后,形成硬而脆的不均 匀外皮,极易造成崩刃现象,使得切除硬皮成为钛合金加工中最困难的工序。另外, 由于钛合金对刀具材料的化学亲和性强,在切削温度高和单位面积上切削力大的条 件下,刀具很容易产生粘结磨损。车削钛合金时,有时前刃面的磨损甚至比后刃面 更为严重;进给量f<0.1 mm/r时,磨损主要发生在后刃面上;当f>0.2 mm/r时,前刃 面将出现磨损;用硬质合金刀具精车和半精车时,后刃面的磨损以VBmax<0.4 mm 较合适。
钛合金的应用及其锻压技术
钛合金的应用及其锻压技术摘要:钛是一种性能优良的金属,在发展经济和国家安全中具有重要战略意义,被称为“太空金属”、“海洋金属”。
钛合金最主要的优点是比强度高、热强性好、耐腐蚀性好,在400~500℃时,钛合金的比强度超过了多数不锈钢和抗氧化钢。
用钛合金代替不锈钢和高温合金等材料制造零件,可以大幅度地减轻产品重量,因此受到航空和航天工业的极大重视,同时也在汽车、电力、化工、舰船、石油、冶金、医疗等工业越来越得到广泛应用。
关键词:钛合金;应用前景;锻压技术1、前言1791年英国的William Gregor发现钛元素的存在;1932年卢森堡化学家Wilhelm Justin Kroll用TiCl4和Ca制取大量的钛,他被称为钛工业之父;第二次世界大战后,钛合金很快成为航空发动机的关键材料;1948年杜邦公司首先开始商业化生产金属钛。
金属钛生产成为伴随航空和航天工业发展起来的新兴工业,发展速度很快,超过了任何一种其他有色金属的发展速度。
随着我国国民经济的稳步发展,对钛及钛合金材料产品的需求将不断增长。
2、钛合金的应用前景2.1钛合金在航空航天工业中的应用(1)在飞机机身及其发动机中,称钛为不可缺少的“太空金属”。
当飞机作超音速飞行时,飞机外表面与空气强烈磨擦产生热量,机体温度随之升高,飞机的飞行速度越快,机体温度就越高,在这种情况下传统的铝合金和钢铁已经不能胜任,钛合金的出现给飞机克服热障做出了贡献。
飞机上的防火壁、蒙皮、大梁、翼肋、舱门、拉杆、风扇叶片、压气机叶片、机身隔框和起落架大都采用钛合金制造。
而且飞机和发动机质量每降低1Kg,其使用费用通常可节约220~440美元。
飞机使用钛合金不仅能提高性能,而且又能减轻飞机的装备重量,节约的能源也是可观的。
随着钛合金价格的下降,民用飞机用钛量一定会大幅增长。
(2)钛及钛合金是航天工业的热门材料,使用它的目的也是为了减轻发射质量,增加射程,节省费用。
在航天工业中,使用钛及其合金主要用来制作压力容器,如燃料储箱、火箭发动机壳体、火箭喷嘴导管、人造卫星外壳、载人宇宙飞船船舱及推进系统等。