
切削加工振动及其控制技术
切削速度 试验得出产生振动的特性,严重地受 速度的影响。ຫໍສະໝຸດ NUAA舒金贝试验
车削刚轴时用镶硬质合金 a-21(T21K8) 的标准车刀,保持不 变的切削深度 t=2cm 及不变的进刀 S=0.48cm/r, 观察其情况 。
v<=10m/min
振动并未产生。
V=20~60 m/min
切削力 不断变化
振动与切削 过程相关
声似汽 车笛声
形似鱼鳞
NUAA
刀具刚度 造成的摆动
刺激振动
在铣削和刨销是,瞬时间接触齿数的改变,而使切削横断面积的总和变化。
NUAA
在车削和磨削时由于余量的不匀,工件的不圆或砂轮的不圆产生的振动。
刺激振动的原因是由于工件横断面积的变更 , 使切削力发生变化。切屑横断面积总 和变化有时由于切削过程限制而不能避免。
V=60~170 m/min
出现强烈振动 ,留在工件表 面 长 度 达 10 mm ,深度达 3cm的周期性 波纹此时车床 与工件引起强 烈摇动。
振动即停止,切削 进行完全平静。
V=170~250 m/min
V=350~400 m/min
振动重新产生, 其性质与在 v=20~60m/m in 时完全不同, 它并不引起机床 与工件的摇动, 只有车刀产生振 动同时发出高频 率啸声,在工件 表面产生小的周 期性波纹长度 1~3mm ,深度 到0.2mm
NUAA
刺激振动
刺激振动最突出的特性为振动的频率与刺激力的频率相等(或为其倍数)
将刺激振动体系近似为,在周期性刺激力作用下的体系运动力(一个自由度的)的情况如下:
将周期性作用力用三角级数表示,以上几个关系可以构建运动微分方程:
刺激振动
解以上运动微分方程,可得振动特性方程: 上式首项代表有阻振的自由振动,存在阻力时振动的自然角频率为:
第二项代表刺激振动在外来力作用下总是存在着,刺激振动的振幅由下式决定:
NUAA
上式说明刺激振动的震幅由外力的振幅与频率和体系的特性(体系的质量和摩擦系数)而定。
NUAA
刺激振动
刺激振动的振幅A当外力的振幅q增大和阻力系数r减小时而增大。振动的振幅更重要的是决定于外力的频率w。
当以上两种频率相等时,振幅显著增加,这种现象即可成为“共振”。
b) 变数部分,其频率等于单位时间内参加切削之齿数:
振幅为:
切削力的变数部分为外来力,其性质由铣刀的不均衡系数来决定: 除此之外,在各种情况下(包括均衡铣削)由于不可避免的铣刀摆动而产生切去,横断面积和切削力的变化, 其频率与转速相等。
而振幅决定于摆动量。
NUAA
刺激振动
当然,铣削是切削力的变化方式或多或少地与正弦变化有所出入,但可以用基本正弦振动和他的高次 谐振来表示。在铣削时,强迫振动从实验的研究知道,它最基本特征为其频率与切削速度即铣刀转数 成线性关系。
NanJing University of Aeronautics and Astronautics
先进制造技术 丁文锋 教授
切削加工振动及其控制技术
SZ1205046 侯玉昭 航空工程
NUAA
索引
1
切削加工振动分类及其危害分析
2
刺激振动
3
自激震动
4
切削加工振动控制技术
NUAA
切削振动分类
切削振动
NUAA
刺激振动
当频率比例过大的时候, 增强系数接近于0
频率比例过大
频率比例值很小的时候 增强系数接近于1
频率比例过小
阻力系数对系统增强 系数的影响非常大。
增强系数 比例为1时增强系数达到峰值
共振
刺激力振幅不变时,增强系数与频率的关系
NUAA
刺激振动
实际当中,各种情形下变化的切削力讨论如下:
a) 常数部分
此处D为铣刀直径
切削速度
切削速度不直接影响振动的 振幅,但当一定的转速时( 或在一定直径铣刀到达一定 的切削速度)其中频率为 nz 的振动的振幅突然增加,此 时,已发生共振现象,铣床 部件的自然振动频率一般在 30~80 周之间或更高, 当多 齿铣刀在中速铣切(此时由 于z)或高速铣切(此时由于 n)就会发生共振。平时常见 到铣切力与铣床工作台或立 柱发生共振现象。
Add Your Text
Add Your Text
Add Your Text
NUAA
自激振动
自激振动
自激振动(自发振动),常以为没有任何外界 刺激力亦会产生振动,事实上是因刺激而产生 振动后外界的力就消失了,以后由于振动而与 某能量来源相关连。
振幅
自激振动的振幅与起始状态无关,振动维持在激动能 量与消耗能量相平衡的情况下。自激振动的外表特征 为振动频率与切削速度、送刀量,切削深度和刀具几 何形状都无关,而振动体系的性质(刚度与质量)对
若用螺旋齿圆柱铣刀铣削,当铣削宽度 B与 轴向齿距 h之比为整数,则为最好的情况, 此时理论上切削力保持常数,(均衡铣削。 )
NUAA
索引
1
切削加工振动分类及其危害分析
2
刺激振动
3
自激震动
4
切削加工振动控制技术
自激振动实例
类似起皱的丝绸
NUAA
高频啸叫类似哨音
Add Your Text
小直径细长刀杆或者薄 壁工件进行高转速切削
机床-工件-刀具体系中的振动
第一类振动
与切削过程 无关的振动
强迫振动 参数振动 断续振动
第二类振动
与切削过程 有关的振动
刺激振动 自激振动
切削振动危害分析
第一类振动
NUAA
刺激振动
危害程度
自激振动
NUAA
索引
1
切削加工振动分类及其危害分析
2
刺激振动
3
自激震动
4
切削加工振动控制技术
刺激振动实例
中等直径铣刀杆中低转速,刀杆长径比超过5,刀杆振动
滚铣
滚铣(圆柱形铣刀铣削)端 铣一样其刺激振动振幅决定 于切削用量,当增加切削深 度与送刀量时,振幅简单地 增长, 而铣削宽度对振幅影 响极大而且不成简单关系。 当用螺旋齿圆柱铣刀铣削时 ,铣切宽度与轴向齿距之比 (宽度不均衡系数)为整数 时,振动的振幅为最小。 由实验得知最大的振幅出现 在:
端铣
同样地当端铣时,铣刀与工 件接触弧长为圆周齿距的整 数倍时,振幅为最小。
NUAA
刺激振动的产生最常见为在铣削时
用圆柱形或端铣刀铣削时,切削力与主轴扭 力矩有关,由于铣刀齿对工件瞬时接触角 的改变,而产生周期性的变化,切削力变化 的方式决定于参加切削齿数,当齿距角 大 于接触角 时,切削是间断的(切削力由最 大到0);当 ,接触有几个齿,切削力常 大于0。
NUAA
刺激振动的产生最常见为在铣削时
切削加工振动及其控制技术

从计算得出,支持振动的变化力全部做功约为消耗在切去切屑的1~3%。大约这功 的15%为切屑形成时由物理过程(如摩擦力)所决定的变化力所作,其余85%由瞬 时切屑厚度所决定的变化力所作。
NUAA
自激振动
当存在振动时,在垂直于工件中心线的切削表面不是圆形而是在圆上的正弦曲线, 若刀尖所画曲线为: 前角与后角的数值可以由下式表示:
NUAA
自激振动
第二个支持振动的力为:刀具在前一转振动所留下波纹的轨迹上运动,过去所产生 切削力的变动部分。 实验中得知在下一转时的振动与上一转时的振动有70~120度的相位差,这样可以 设想,如果切削振动为谐振,被刀具切去金属层的厚度为二个有一定相位差的正弦 曲线所包括的厚度。这样切去层截面积将是周期性的,在相当范围内变化而产生切 削力的振动。
时,实际后角在周期中某一部分将小于
零,此时切削过程被破坏,因为车刀后面被加工表面挡住和推出来,切削厚度显著
减少,这种现象阻碍了振动的产生。
因此静止状的后角数值阻止振幅可能增加的范围。振幅增加达到的限值为 此后增加即停止。
NUAA
三种变化的力可以支持自激振动
1
2
3
车刀前面与切屑, 后面与加工表面间 的变动摩擦力
此处D为铣刀直径
切削速度
切削速度不直接影响振动的 振幅,但当一定的转速时( 或在一定直径铣刀到达一定 的切削速度)其中频率为nz 的振动的振幅突然增加,此 时,已发生共振现象,铣床 部件的自然振动频率一般在 30~80周之间或更高,当多 齿铣刀在中速铣切(此时由 于z)或高速铣切(此时由于 n)就会发生共振。平时常见 到铣切力与铣床工作台或立 柱发生共振现象。
刺激振动
刺激振动最突出的特性为振动的频率与刺激力的频率相等(或为其倍数)
铣削加工自激振动的主动控制理论与技术研究
铣削加工自激振动的主动控制理论与技术研究薄壁类零件在国防、运载和能源等行业有着广泛的应用。
该类零件在铣削加工中一般具有刚度低、强耦合、易产生形变和振动等特点,导致了加工质量和效率的下降以及加工成本的上升。
为了抑制振动的发生,需要深入研究其发生的机理和特点,进而设计有效的主动控制器。
为了解决薄壁件形变问题,需要进行大量的实验研究和分析,进而设计高效的形变预测和补偿方案。
本文针对薄壁类零件铣削加工过程中,因为本身能量的积累导致的自激振动和形变等问题开展了如下研究工作:针对受到输入约束的非线性铣削加工动力学系统,提出了输入约束下的铣削加工过程模型预测主动控制方法,拓展了系统的稳定区域。
通过有限傅里叶级数近似和摄动系统离散化,将自激振动系统转化为带有输入约束的线性时变系统,利用线性多面体技术结合滚动优化方法求解最优工作点,并在线获取所拓展的系统状态,应用于有限铣削功率下的铣削自激振动抑制过程,拓展了“转速-切深”构成的叶瓣图中的闭环稳定区域,显著提高了铣削加工材料移除率和加工效率。
结合自激振动的动力学系统本身所具有周期性时变特性,提出了通过傅里叶级数近似铣削过程中的周期性动态切削力,去除了对切削周期精确测量的依赖;结合高速铣削和较大轴向切深范围的自激振动抑制过程中需要低计算复杂度和较大主动控制力的特点,提出了利用反步法和建立的单调非减奇函数来设计半全局输入饱和自适应控制器,并沿着闭环系统轨迹对建立的正定Lyapunov函数求导,最终根据LaSalle-Yoshizawa定理证明该方法能有效拓展高速铣削加工闭环稳定区域,因此具有提高加工质量和效率的潜力。
针对铣削加工过程中经常出现小切入比情况,即径向切削厚度小于铣刀直径,充分考虑到其动态切削力幅值变化较大的问题,提出了切削力变化矩阵不确定性集拟合化方法。
为了保证指定转速和切深范围内的薄壁件铣削加工过程的稳定,将自激振动系统的时延不确定性通过Pade近似和不确定集来覆盖,进而建立了包含结构不确定性的线性系统,最后经过D-K 迭代μ综合方法得到鲁棒主动控制律。
高速切削加工过程振动预测技术

第5期2021年5月机械设计与制造Machinery Design & Manufacture 281高速切削加工过程振动预测技术陈光军1'2'3,苏天宇2,侯 帅2,孙光兴3(1.天津职业技术师范大学机械工程学院,天津300222;2.佳木斯大学机械工程学院,黑龙江 佳木斯154007;3.天津宝涞精工集团股份有限公司,天津301800)摘 要:高速切削加工参数选择不合理会导致切削振动,切削过程中振动引起的不稳定切削会产生一系列不良的影响,切削振动的预测将有助于优化高速切削加工过程,提高切削加工表面质量和加工效率。
概述了高速切削加工过程中颤振产生的机理与类型,并分析了切削颤振的影响因素;对切削加工过程稳定性预测进行了报道,重点论述了切削稳定性的影响因素;对切削振动辨识与预测方面的研究成果进行了总结。
指出了切削加工过程振动预测技术的未来发展趋势。
关键词:高速切削;颤振;稳定性;辨识;预测中图分类号:TH16;TG506 文献标识码:A 文章编号:1001-3997(2021)05-0281-04Technology of Vibration Prediction in High Speed Machining ProcessCHEN Guang-jun 1,,, SU Tian-yu 2, HOU Shuai 2, SUN Guang-xing 3(l.School of Mechanical Engineering , Tianjin University of Technology and Education , Tianjin 300222, China ;2.School of Mechanical Engineering Jiamusi University , Heilongjiang Jiamusi 154007, China ;3.Tianjin Baolai Precision Machinery Industry Group Co., Ltd , Tianjin 301800, China )Abstract : The unreasonable selection of high speed cutting parameters will lead to cutting vibration , the unstable cuttingcaused by vibration in the cutting process will produce a series of adverse effects , and the prediction of cutting vibration will help to optimize the high-speed cutting process and improve the surface quality and processing efficiency of cutting. This paper summarized the mechanism and type offlutter generation in high speed cutting process , analyzed the influencingfactorsof cuttinggflutter , reported the stability prediction of cutting process , emphatically discussed the influencingfactors of cuttingstability , and summarized the research results in cutting vibration identification and prediction. The future development trend ofvibration prediction technology in cutting process was pointed out.Key Words : High Speed Cutting ; Chatter ; Stability ; Identification ; Prediction1 引言高速切削加工加工参数选择的不合理会导致切削振动,切削过程中振动导致的不稳定切削会产生一系列不良的影响,是限制生产效率提高、加速机床的磨损的主要原因,有时甚至因振动致使机床设备零件岀现疲劳破坏产生重大事故|1-2]。
浅析机械加工中的切削加工及切削颤振

浅析机械加工中的切削加工及切削颤振切削制造是机器制造中的一种关键技术措施,切削制造品质针对机器制造的商品品质具有重大的作用。
切削颤振对切削制造商品品质以及措施有着严重的影响。
文章主要联合机器制造中切削制造的技术措施,从切削制造在机器制造中的用途和切削制造关注事项等,同时针对切削制造中的切削颤振及其带来的损坏、掌控技术等开展解析讨论,以完成针对机器制造中切削制造与切削颤振的解析探索,提升切削制造措施,确保切削制造商品品质。
标签:机械加工;切削加工;切削颤振;产品质量切削制造是机器制造业内一种关键的制造措施,切削制造不光在机器制作制造行业中有所使用,在电机还有电子等新式现代化设备的制造中也能够使用,同时其用途在这些行业的制造与行业前进都有着关键的用途。
在开展机器切削制造程序中,针对切削制造的措施与制造品质有着关键的用途,撇开开展切削制造使用的机器切削机床,开展切削制造运用的刀具同时也是切削制造的重点。
下面就联合机器切削制造的技术程序,重点的对切削制造中刀具的关键性与刀具的选用展开研究,同时对切削制造中会存在的切削颤振以及其带来的作用和掌控手段开展解析研究。
1 机械加工中的切削加工分析1.1 切削加工在机械加工生产中的重要作用在机器制造程序中,开展机器制造的零件商品,大都是生产行业制造中关键制造的配件。
一般来讲,开展机器零配件的制作程序中,针对机器零配件的制作技术方式,大多是铸造与锻造,亦或是焊接,这些机器制造技术方式关键是在机器零配件商品的半成品制作。
伴随着机器制造技术措施的持续提升,在开展机器商品的制造程序中,制造手段也随之前进,例如,精铸造与精锻造制造技术等,都能够采用来开展机器零配件商品毛坯的制作使用中。
除此之外,在机器制作制造中,迅速原型生产技术,也是开展机器零配件模子生产中经常使用的技术方式,一般来讲,经常和别的机器生产制作措施一起使用,在机器商品的制作制造中使用。
在开展机器商品的生产制作中,除了会运用到经常见的切削以及磨削技术,还能够运用到激光束、电化学、电子束等机器生产技术,在这些机器制造技术中,切削技术是机器生产制作中最经常使用到的同时也是最基本的制作措施之一。
切削加工以及切削颤振简述
切削加工以及切削颤振简述切削加工作为机械制造行业的传统生产加工工艺,是机械制造的流程中完成零件制作这一中心环节的重要生产技术,文章介绍了切削加工的基本方法,切削加工使用的刀具以及切削过程中产生的切削颤振和相应的控制方法。
标签:切削加工;切削;颤振切削加工是机械加工产品生产过程中必要而又值得信赖的技术手段,这一技术手段为了能够跟上市场需求的不停改变,对切削工具提出了新的要求,而切削刀具日新月异的发展又促使切削加工成为机械产品加工众多环节中备受关注的生产步骤。
在切削加工过程中,也存在着大大小小的问题等待着我们去发现和总结,其中切削颤振就加工生产的主要问题之一,对切削颤振有一个细致的认识,进而采取一定的手段对其实施加工控制,是我们一直探索的科研课题。
1 切削加工概述1.1 切削加工概念在机械产品加工生产过程中,按照产品生产规格、质量、工艺等要求,技术人员需要利用合适的切削工具对选取材料进行切割塑形,这一加工生产程序被称作为切削加工。
1.2 切削加工的要素满足切削加工的要拥有生产的三个重要因素,切屑刀具、切削运动和切削角度。
简单的说,刀具就是进行机械生产加工的重要切割工具;刀具与被切割材料的相对运动,就是切削运动;刀具自身固有、安装以及切割金属时所参照的切割偏角数据,也就是切削角度。
由于刀具是直接接触产品表面的生产工具,产品的表面微观粗糙程度,大小精确程度和外形都主要取决于刀具,所以刀具自身材料的硬度、柔韧度、抗腐蚀能力以及生产加工质量工艺等一系列的问题都会对切削加工机床的生产速度、产品质量、以及机床的使用寿命造成不可忽视的影响,进而影响到机械生产加工行业的技术整体水平,还会涉及到生产厂家的刀具生产信誉和使用刀具造成的经济损失。
切削加工过程中,刀具对产品会产生一定的作用力,根据物体受力原理,会有相应的反作用力的产生,力的相互作用会给刀具带来一定的损耗,造成刀具固有角度的几何参数发生改变,从而对被加工产品产生影响。
车削加工中振动的控制方法研究
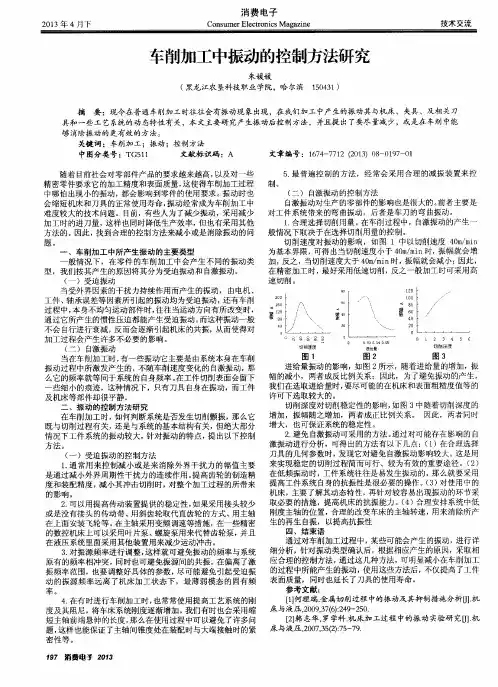
、
一
辇
4 。 0
图1
图2
图3
一
率。
4 . 在有 时进行车削加工时 , 也常常使用提 高工艺系统的刚 度及其 阻尼 , 将车床系统刚度逐渐增加。我们有时也会采用缩 短主轴前端悬伸 的长度 , 那么在使用过程 中可 以避免 了许多 问 题, 这样 也能保证 了主轴 间锥度处在装配 时与大端接触 时的紧 密性等 。
2 。。 l 6。
《
随着 目前社会对零部件产 品的要求越来越高 , 以及对一些 精密零件要求它 的加工精 度和表面质量 , 这使得车削加工过程 中哪怕 出现小的振动 , 都会 影响到零件 的使用要求 。 振动 时也 会缩短机床和刀具的正常使用 寿命 , 振动经常成为车削加工中 难度较大 的技术 问题 。目前 ,有些人为了减少振动 ,采用减 少 加 工时的进 刀量 , 这样也同时降低生产效 率, 但也有采用其他 方 法的。因此 , 找到合理的控制方法来减 小或是消除振动的问 题。 车 削加 工 中所 产 生 振 动 的 主要 类型 般情况下 ,在 零件 的车削 加工 中会产生不 同的振 动类 型 ,我们按其产 生的原因将其分为受迫振动和 自激振动 。 ( 一 )受 迫 振动 当受外界因素的干扰 力持续作用而产生的振 动, 由电机 、 工件 、 轴承误差等因素所引起 的振动均为受迫振动 , 还有车削 过程 中, 本身不均匀运动部件时 , 往往 当运动方 向有所改变 时, 通过它所产生的惯性压迫都能产生 受迫振动 。 而这种振动一般 不会 自行进行衰减 , 反而会 逐渐 引起机床 的共振,从而使得对 加工过程会产生许多不必要的影响。 ( - ) 自激振动 当在车 削加工时 , 有一些振动它 主要是 由系统本身在车削 振 动过程 中所激发产生的 , 不随车削速度变化 的 自激振动, 那 么它的频率就等 同于系统 的自身频率。 在工件切削表面会留下 些细 小的痕迹 ,这种情况下,只有刀具 自身在振 动,而工件 及 机床 等部件却很平静 。 二、振 动的控制方法研究 在 车削加工 时, 如何判断系统是否发生切 削颤振 , 那么它 既与切削过程有 关, 还是与系统的基本结构有 关, 但绝大部分 情况下工件 系统的振 动较大 , 针对振动的特点, 提 出以下控制 方法。 ( 一 )受迫振动 的控 制方法 1 . 通 常用 来控制减 小或 是来消除外界干扰 力的幅值主要 是通过减小外界周期性干扰力 的连续作用 。 提 高齿轮 的制造精 度和装配精度 , 减小其冲击切削 时, 对整个加工过程 的所带来 的影 响 。 2 . 可 以用提高传动装 置提供 的稳定性 , 如果采 用接头较少 或是没有接头的传动带 、 用斜齿轮取代直齿轮的方式、 用主轴 在上面安装飞轮等 。 在主轴采用变频调速等措施,在一 些精密 的数控机床上可 以采用叶片泵、螺旋泵用来代替齿轮泵, 并且 在液压系统里面采用其他装置用来 减少运动冲击 。 3 . 对振源频率进行调整 , 这样就可避免振动的频率与系 统 原有 的频率相冲突 ,同时也可避免振源 间的共振 。 在偏离了激 振频率 范围, 也要调整好具体的参数, 尽可能避免 引起受迫振 动 的振源频率远 离 了机床加工状态 下,最薄弱模态 的固有 频
切削加工振动及其控制技术
1
切削加工振动分类及其危害分析
2
强迫振动
3自激震动ຫໍສະໝຸດ 4切削加工振动控制技术
什么是强迫振动 强迫振动?
Company Logo
由外界持续激振力引起和 维持的振动。当然除了激 振力,随着切削时间的变 化,位移、速度及加速度 也可以激起工艺系统的 振动
强迫振动特点
强迫振动特点
NUAA
强迫振动的稳态过程 为简谐振动
个简谐强迫振动。
其振动方 程
NUAA
目录
1
切削加工振动分类及其危害分析
2
刺激振动
3
自激震动
4
切削加工振动控制技术
什么是自激振动 自激振动?
Company Logo
在没有外力周期性的作用 下,由工艺系统内部激发 及反响的相互作用而产生 的周期性振动,称为自激 振动。
自激振动产生原理
Company Logo
NUAA
自激振动的控制方法
振动痕迹深而宽
自激振动
NUAA
高频振动
500—5000Hz 噪声锋利刺耳 振动痕迹细而密
NUAA
支持自激振动的三种力
1
2
3
车刀前面与切屑, 后面与加工外表间 的变动摩擦力
当车刀在波形外表 运动由于切去横断 面积周期性变化引 起的变动力。
当振动时刀具原有 几何形状改变引起 的变动力。
NUAA
索引
1
强迫振动的频率等于 激振力的频率。
强迫振动的振幅与激 振力的大小、系统的 刚度及阻尼系数有关
强迫振动产生原因
地基振动
机床传动机构 的缺陷
Company Logo
不平衡造成的 离心惯性力
CNC机床加工中的加工振动与噪声控制
CNC机床加工中的加工振动与噪声控制CNC(Computer Numerical Control)机床是一种高精度、高效率的自动化机床,广泛应用于各行各业的加工过程中。
然而,在CNC机床加工过程中,加工振动与噪声问题一直是制约其发展的重要因素之一。
本文将探讨CNC机床加工中的加工振动与噪声控制方法,并提出一些解决方案。
一、加工振动的成因及影响1. 加工振动的成因加工振动主要来源于切削力、切削过程和机床系统本身。
切削力是加工振动的主要驱动力,它由材料特性、切削刃具以及切削参数等因素决定。
切削过程中的刀具与工件之间的相互作用也会导致加工振动的产生。
此外,机床系统的刚度、伺服系统的响应以及刀具与工件的非匀性也会对加工振动产生重要影响。
2. 加工振动的影响加工振动会导致工件表面质量下降、刀具破损、刀具寿命降低,并且对机床本身的精度和寿命也有一定的影响。
此外,加工振动还会引起噪声污染,对操作人员的身体健康产生潜在威胁。
二、加工振动与噪声控制方法1. 提高机床结构刚度机床的刚性是控制加工振动与噪声的重要因素。
通过提高机床结构的刚度,可以减少机床的振动幅度和频率,从而降低加工振动与噪声的产生。
例如,在机床设计中采用优质材料、合理布局各个零部件,增加横梁的宽度和厚度等措施,都能有效提高机床的刚度。
2. 优化刀具与切削参数刀具的选择与切削参数的优化也是控制加工振动与噪声的重要手段。
合理选择刀具的材料、几何形状和涂层,可以降低切削力和振动的产生。
此外,合理设置切削参数,如切削速度、进给量和切削深度等,也能有效控制加工振动与噪声。
3. 隔离加工振动与噪声通过隔离加工振动与噪声的传播路径,可以降低其对周围环境和操作人员的影响。
常用的隔离措施包括在机床和地面之间设置隔振垫、使用隔振支座等。
此外,对机床周围的隔音措施也是有效的噪声控制手段。
4. 运用先进的控制技术CNC机床的先进控制技术可以通过优化切削轨迹、调节伺服系统响应等方式,降低加工振动与噪声的产生。
车削加工中振动的形成及其控制
Ke r s:ma h n n y wo d c i i g;vb a in;c n r l ir t o o to
表 1 振 动 频 率 分 类
收 稿 日期 :0 2— 6—1 21 0 0
作 者简介 : 陈丽珍 (9 2一) 女 ,08年毕业 于广 东华 南师范大学 网络教育 学院 , 17 , 20 车工技 师
5 8
南 方 金 属 S U H R Er L O T E NM S A
21 0 2年第 5期
因引起 , 这种 振动 一般 可 以迅速衰 减 , 因此对 加工 过 程 影 响较 小 . 强迫 振动 一般 不会 自然 衰减 , 至会 引 甚 起 机床 的共振 , 因此影 响较 大. 自激 振 动来 自于振 动 过 程本 身也 不 同于强 迫 振 动 , 它 和强 迫 振 动 一样 但 对 加工过 程有 害 .
陈丽珍
( 广东松 山职业技术学院 , 广东 韶 关 5 2 2 ) 1 16
摘
要: 论述 了车削加工 中振动 的形 成原因和控制方法 , 分别从 振动 的类 型 、 内孔的车 ( ) 、 镗 削 细长轴 的加工及 螺
纹车削加工等方 面进行 具体分析 , 提出解决方法 , 而达 到保证加 工表 面质 量 、 低表 面粗糙度 、 长机床 和刀 并 从 降 延 具 的使用 寿命 的效 果.
动 . 其是 各 种高效 、 力 、 尤 强 成形 的 车削加 工 中 , 会 常 产生 强烈 的振 动 . 使 得工 件加 工表 面 质量 恶化 、 这 粗
浅议机床振动的原因及控制技术
中图 分 类 号 : C 7 1 2 文献 标 识 码 : A 文章编号 : 1 0 0 3— 5 1 6 8 ( 2 0 1 3 ) 0 7— 0 0 9 1一 O 1
机床工作过程中的振动是一种极 为有 害的现象 , 它会大大 降低工件加工表面质量 ; 加速、 刀具和机床 零件的磨损 , 严重时 造成切削工作不能正常进行。因此应尽量减小切削过程 中产生 的振 动。机床振动会使得切削加工过程 中 , 工件 和切削 刀具间 产生一定量的相对位移 , 致使刀具 与工件之间 的正 常运 动轨迹 发生变化 。机床的轻微振动会致使工 件表面质量下 降, 产生表 面振纹 , 工件粗糙度增加 , 机床 的工作效 率大为降低。而强烈振
2 0 1 3. NO. 0 4
机 械 与 自动 化
J o u r n a l o f He n a n Sc i e n c e a n d Te c h n o l o g y
浅 议 பைடு நூலகம் 床 振 动 的 原 因及 控 制 技术
储 开 滚 ( 江 苏 省 高 淳 中等 专 业 学 校 , 江 苏 高 淳 2 1 1 3 o o )
撤销 以及其它外力 冲击引起 的, 可快速 衰减 , 对机 床加工过 程 影响非常小 , 只 占到机床振 动的 3 % 一5 %, 可忽略不计 。
1 . 1 强 迫 振 动
系统在外界激振力作用下产 生 的振 动 叫强迫振动 。它会 影响机床部件 间的相对振动 幅度 , 影 响机床 的加工精 度 , 如工 件的粗糙度和 圆度 。强迫振动还会 影响 刀具 回转类 机床 的回 转精度 。 振源 分析 : ① 电机转 子不平 衡 。② 地脚螺 栓松 动和机 床
1 . 2 自激 振 动