
银焊条成分及用途
银焊条成分及用途
BCu80PAg(HL204)(TS-15P) 主要化学成分:Ag:15±1,P:5±0.2,Cu:余量性能:钎焊温度704-816℃,钎焊接头的强度,塑性,导电性能好应用:适用于钎焊铜,铜合金,银合金,钨,钼等金属的焊接;
BAg18CuZnSn(TS-18P) 主要化学成分Ag:18±1,Cu:44±1,Sn:20±2,Zn:余量性能:钎焊温度810-900℃,银含量低,价格低廉,钎焊温度高,钎焊工艺性能好,焊缝强度高应用:适用于钎焊铜及铜合金;
BAg25CuZnSn(TS-25P)主要化学成份:Ag:25±1,Cu:36±1,Sn:5,Zn:余量性能:钎焊温度760-810℃,漫流性较好,钎缝较光洁应用:适用于钎焊铜,铜合金,银镍合金,钢及不锈钢,可代替HL303银焊条含镉或锡的银焊条及银焊片BAg60CuSn 主要化学成分:Ag: 60±1,Sn: 9.5±1,Cu:余量性能:钎焊温度720-840℃,溶点低,导电性能好应用:适用于真空器件的末级钎焊,焊缝光洁度好;
BAg35CuZnCd(HL314)主要化学成分:Ag:35±1,Cu:27±2,Cd:18±1,Zn:余量性能:钎焊温度700-845℃,可填充较大的或不均匀的焊缝,但要求加热快,防偏析应用:适用于钎焊铜,铜合金,钢及不锈。
BAg45CuZnCd 主要化学成分:Ag:45±1,Cu:15±1,Cd:24±1,Zn:余量性能:钎焊温度635-760℃应用:适用于要求钎焊温度较低的材料;
BAg 50CuZnCd(HL313)主要化学成分:Ag:50±1,Cu:15.5±1,Cd:18±1,Zn:余量性能:钎焊温度635-780℃,熔点低,接点强度高应用:适用于钎焊铜,铜合金,钢及不锈。
BAg40CuZnCdNi(HL312)主要化学成分:Ag:40±1,Cu:16±0.5,Cd:25.8±0.2,Ni:20.1,Zn:余量性能:钎焊温度605-705℃,熔点低,接点强度高,有良好的润湿性和填缝能力应用:适用于钎焊铜,铜合金,钢及不锈。
BAg50CuZnCdNi(HL315)主要化学成分:Ag:50±1,Cu:15±0.5,Cd:16±1,Ni: 3±0.5,Zn:余量性能:钎焊温度690-815℃应用:适用于焊接不锈钢及硬功夫质合金工具等,焊接接头的机耐热性,耐蚀性能好。
BAg34CuZn 主要化学成分:Ag:34±1,Cu:36±1,Sn:2.5±0.5,Zn:余量性能:钎焊温度730-820℃应用:
BAg56CuZnSn 主要化学成分:Ag:56±1,Cu:22±1,Sn:5±0.5,Zn: 余量性能:钎焊温度650-760℃,具有熔点低,润湿性和填充间隙能力好,钎焊接头强度和抗腐蚀性能高特点应用:适用于钎焊铜合金,如:铜波管,金属眼镜架,精密电表的分流器等规格:银焊条直径不小于Ø1mm,银焊片厚度不小于0.20mm。
BAg40CuZnSnNi(HL322)主要化学成分:Ag:40±1,Cu:25±1,Sn:3±0.3,Ni:1.3-1.65,Zn:余量性能:钎焊温度640-740℃,是国产银焊料中熔点最低的一种,有良好的流动性和填满间隙的能力,焊缝表面光洁,接头强度高应用:适用于调质钢,可阀合金等焊接。
BAg50CuZnSnNi(HL324)主要化学成分:Ag:50±1,Cu:21.5,Sn:1±0.3,Ni:0.3-0.65,Zn:余量性能:钎焊温度670-770℃,熔点低,有优良的流动性和填满间隙的能力,焊缝表面光洁,钎焊强度比一般银焊料高。
BAg30CuZnSn 主要化学成分:Ag:30±1,Cu:36,Sn:2,Zn:余量性能:钎焊温度730-820℃应用:可用来代替。
BAg45CuZn银焊料进行焊接;
BAg30CuZnCd 主要化学成分:Ag:30±1,Cu:25±1,Cd:20±1,Zn:余量性能:钎焊温度702-843℃,熔点低,有良好的流动性和填满间隙的能力应用:由于熔化范围较宽,适用于
间隙不均匀场合普通银焊条,银焊片
BAg72Cu(HL308)主要化学成分:Ag:72±1,Cu:余量性能:钎焊温度为825-925℃,导电性好,不容易挥发应用:适用于电子管及真空器件,钎焊钼,镍及铜等可阀元件BAg70CuZn(HL307)主要化学成分:Ag:70±1,Cu:26±1,Zn:余量性能:钎焊温度为755-855℃,导电性好,塑性好,强度高应用:适用于铜,黄铜的钎焊;
BAg50CuZn(HL304)主要化学成分:Ag:50±1,Cu:34±1,Zn:余量性能:钎焊温度为775-895℃,是最常用的钎焊的银钎焊料之一应用:适用于需承受多次振动载荷的工件,如带锯条等,以及Ag/Cu,AgW,AgNi,Ag等电触头的焊接;
BAg45CuZn(HL303)主要化学成分:Ag:45±1,Cu:30±1,Zn:余量性能:钎焊温度为745-925℃,有良好的润湿性和填缝能力应用:适用于焊缝光洁度好,强度高的焊件以及Ag/Cu,AgW,AgNi,Ag 等触头的焊接;
BAg25CuZn(HL302)主要化学成分:Ag:25±1,Cu:40±1,Zn:余量性能:钎焊温度为775-895℃,有良好的润湿性和填缝能力应用:适用于焊缝光洁度好的落工件,能承受冲击载荷的铜及铜合金,钢,不锈钢的工件。
BAg94Al 主要化学成分:Ag: 余量,Al:5±0.5,Mn:1±0.3 性能:钎焊温度为825-925℃,能显著地提高钛合金钎焊接头的抗腐蚀性应用:适用于钛材料的焊接普通银焊条,银焊片BAg72Cu(HL308)主要化学成分:Ag:72±1,Cu:余量性能:钎焊温度为825-925℃,导电性好,不容易挥发应用:适用于电子管及真空器件,钎焊钼,镍及铜等可阀元件;
BAg70CuZn(HL307)主要化学成分:Ag:70±1,Cu:26±1,Zn:余量性能:钎焊温度为755-855℃,导电性好,塑性好,强度高应用:适用于铜,黄铜的钎焊;
BAg50CuZn(HL304)主要化学成分:Ag:50±1,Cu:34±1,Zn:余量性能:钎焊温度为775-895℃,是最常用的钎焊的银钎焊料之一应用:适用于需承受多次振动载荷的工件,如带锯条等,以及Ag/Cu,AgW,AgNi,Ag等电触头的焊接;
BAg45CuZn(HL303)主要化学成分:Ag:45±1,Cu:30±1,Zn:余量性能:钎焊温度为745-925℃,有良好的润湿性和填缝能力应用:适用于焊缝光洁度好,强度高的焊件以及Ag/Cu,AgW,AgNi,Ag 等触头的焊接;
BAg25CuZn(HL302)主要化学成分:Ag:25±1,Cu:40±1,Zn:余量性能:钎焊温度为775-895℃,有良好的润湿性和填缝能力应用:适用于焊缝光洁度好的落工件,能承受冲击载荷的铜及铜合金,钢,不锈钢的工件;
BAg94Al 主要化学成分:Ag: 余量,Al:5±0.5,Mn:1±0.3 性能:钎焊温度为825-925℃,能显著地提高钛合金钎焊接头的抗腐蚀性应用:适用于钛材料的焊接专用银焊条及银焊片;BAg62CuZnP 主要化学成分:Ag:62±1,Cu,P,Zn:余量性能:钎焊温度725-850℃,有较好的还原能力应用:适用于AgCdO,AgSnO,AgZnO等金属氧化物的合金触头焊接;
BAg25CuZnP 主要化学成分:Ag:25±1,Cu,P,Zn:余量性能:钎焊温度683-743℃应用:适用于AgW,CuW,CuMo硬质合金等难溶金属材料焊接。
辉煌贵金属回所有限公司。
银焊条主要成分
银焊条主要成分
银焊条主要成分为:
1. 银粉:银焊条中含有一定比例的银粉,用于提高导电性和热导性,增强焊接接头的性能。
2. 抗氧化剂:由于银容易与氧气反应,氧化后焊接性能会大幅降低,因此银焊条中添加了抗氧化剂,减少银粉与氧气的反应。
3. 钎剂:银焊条中还含有一定比例的钎剂,用于提高银焊条的润湿性,降低焊接温度和拉力,并帮助焊接剂液体迅速渗透到焊接接头中。
4. 助焊剂:银焊条中还添加了助焊剂,用于提高焊接接头的润湿性和流动性,促进焊接剂与焊接材料的结合,确保焊点的强度和可靠性。
5. 其他添加剂:银焊条中可能还包含一些其他的添加剂,用于调节焊接剂的性能,如增加焊接剂的黏稠度、降低焊接剂的挥发度等。
银焊条牌号对照表

金华博威焊业有限公司银焊条介绍博威银焊条是一种以银或银基固深体的钎料,具有优良的工艺性能,不高的溶点、良好的润湿性和填满间隙的能力,并且强度高、塑性好,导电性和耐蚀性优良,可以用来钎焊除铝、镁及其他低熔点金属以外的所有黑色和有色金属,广泛应用于制冷、灯饰、五金电器、仪器仪表、化工、航空航天等工业制造领域。
一.银磷铜焊条牌号对照及简介(标准:GB/T10046-2000)环保银铜磷焊料,不高的熔点,也能加工成焊片,焊圈,盘丝产品,可用来钎焊铜,铜合金二.银焊条环保焊料牌号对照及简介(标准:GB/T10046-2000)环保银焊料,优良的焊接效果,最常用的钎料,优良的加工性能,能做成焊丝,焊片,焊料圈,焊料片等,可焊接铜,铜合金,钢,不锈钢,铁,镍硬质合金等等黑色金属,符合最严格的欧洲ROSH标准,适应出口产品的需要,是用的最广泛的材料.三、含镉银焊料牌号及性能简介(标准:GB/T10046-2000)属不环保银焊料,含镉钎料具有不高的熔点,良好的流动性和焊接性能, 并可加工成焊丝,焊圈,焊片形状, 被广泛的使用于各种工业产品的生产,但是含镉银焊条具有一定的毒性,不适注:1钎焊前必须严格清除工件及钎料表面的油脂、氧化物等污物,钎焊接头的最好间隙为0.03~0.075mm。
2.银磷铜的钎料,要注意尽量的快速加热钎焊,这样才能形成漂亮的钎缝,如果加热时间过长,或者钎焊温度过高,都有可能生产气孔.3.银磷铜钎料焊接紫铜不需要焊粉(焊膏),钎焊黄铜可以配焊粉(焊膏),焊后焊缝更漂亮.一般的焊缝焊后成黑色,酸洗后成光亮的灰白色,4.不含磷钎料,正常钎焊后一般呈黄铜色,含镉钎料焊缝颜色偏红和白色,环保钎料随含银量的增加,焊缝颜色越发白色.5.银焊条使用时一般都要配银焊粉(银焊膏)产品来做助焊剂,帮住焊条更好的熔化并渗透至焊缝中.6.金华博威焊业有限公司,欢迎您来人来电咨询.博威银焊条产品规格1,焊丝系列:Ф0.5-3.0盘丝;2,焊条系列:Ф1.0-Ф6.0焊条,1.3×3.2扁焊条;3,带材系列:厚度为0.1-0.25、带材或扁丝材;4,焊环系列:丝径Ф0.5-Ф3,焊圈内径Ф3.5以上各种规格的焊环。
25银焊条成分
25银焊条成分
银焊条成分是指银作为主要成分的焊条材料。
银焊条通常由银合金制成,其中
银是主要成分,而其他成分则根据需要进行配比。
银的含量在银焊条中起着决定性作用,因为它对焊接性能和焊缝质量有重要影响。
下面将介绍银焊条的常见成分和其特点。
1. 银:银是银焊条的主要成分,其含量一般在60%至95%之间。
银具有较高的导热性和良好的流动性,能够有效传递热量并促进焊缝形成。
此外,银还具有良好的电导性和抗腐蚀性,使焊接质量更加可靠。
2. 铜:铜是银焊条中常见的辅助成分,其含量通常在5%至25%之间。
铜的添
加可以改善银焊条的流动性和延展性,提高焊接性能。
此外,铜还能够增加银焊条的强度和硬度,使焊接接头更加牢固。
3. 锡:锡的含量一般在0.5%至10%之间。
锡对银焊条的焊接性能和焊缝质量
有着重要影响。
适量的锡可以改善焊条的润湿性,促进焊缝的形成,并提高焊接接头的密封性能。
锡还能够降低焊接温度,减少焊接变形和应力。
4. 锑:锑的添加量一般在0.1%至3%之间。
锑能够提高银焊条的流动性和润湿性,促进焊接接头的形成。
此外,锑还能够改善银焊条的机械性能和抗腐蚀性,提高焊接质量和寿命。
总的来说,银焊条的成分主要包括银、铜、锡和锑等,它们的配比会根据不同
的焊接要求和应用环境进行调整。
银的高导热性和良好的流动性能够提高焊接质量,而铜、锡和锑的添加可以进一步改善焊接性能和焊缝质量。
通过合理选择银焊条的成分和配比,可以实现高质量、高效率的焊接。
银焊条产品详细参数
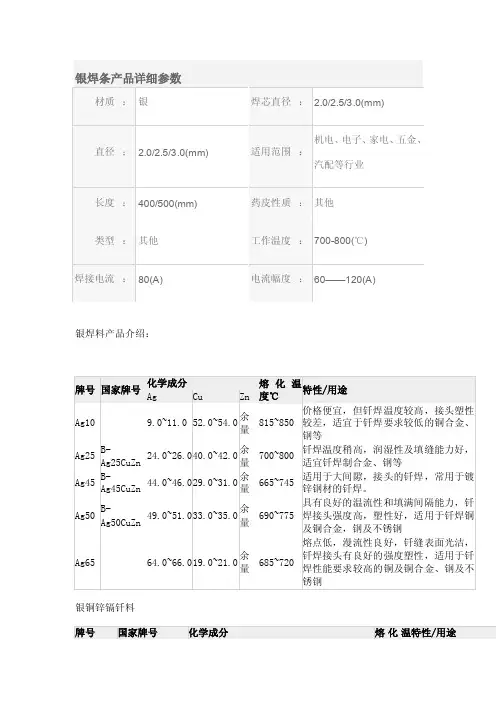
银焊料产品介绍:牌号 国家牌号化学成分熔化温度℃特性/用途Ag CuZn Ag10 9.0~11.0 52.0~54.0 余量815~850 价格便宜,但钎焊温度较高,接头塑性较差,适宜于钎焊要求较低的铜合金、钢等Ag25 B- Ag25CuZn 24.0~26.0 40.0~42.0 余量 700~800钎焊温度稍高,润湿性及填缝能力好,适宜钎焊制合金、钢等 Ag45 B- Ag45CuZn 44.0~46.0 29.0~31.0 余量 665~745适用于大间隙,接头的钎焊,常用于镀锌钢材的钎焊。
Ag50 B- Ag50CuZn 49.0~51.0 33.0~35.0 余量690~775 具有良好的温流性和填满间隔能力,钎焊接头强度高,塑性好,适用于钎焊铜及铜合金,钢及不锈钢Ag65 64.0~66.0 19.0~21.0 余量 685~720熔点低,漫流性良好,钎缝表面光洁,钎焊接头有良好的强度塑性,适用于钎焊性能要求较高的铜及铜合金、钢及不锈钢 银铜锌镉钎料Ag Cu Zn Cd Ni 度℃Ag20Cd 19.0~21.0 39.0~41.0 余量 14.0~16.0 620~730熔点较低,漫流性好,适宜十钎焊铜合金、钢及不锈钢等Ag30Cd 29.0~31.0 26.0~28.0 余量19.0~21.0 607~710 熔点较低,润湿及填缝性能好,适宜于钎焊铜合金、钢等 Ag35Cd B-Ag35CuZnCd 34.0~36.0 25.0~29.0 余量17.0~19.0 605~700 适宜于用火焰、电阻、高频等钎焊方法进行不均匀间隙的钎焊Ag40Cd B-Ag40CuZnCdNi 39.0~41.0 15.0~16.5 余量25.1~26.5 0.1~0.3 595~605 熔点低,工艺优良,适用淬火钢和小簿件零件的钎焊。
Ag50Cd B-Ag50CuZnCd 49.0~51.0 14.5~16.5 余量17.0~19.0 625~635 高强度,高延性,高流动性,钎焊料能渗入极狭窄缝隙。
银焊条

银焊条、银焊丝、银焊片,银焊环银钎料具有优良的工艺性能,不高的溶点、流动性好、良好的润湿性和填满间隙的能力,并且强度高、塑性好,导电性和耐蚀性优良,配合102焊粉可以用来钎焊除铝、镁及其他低熔点金属以外的所有黑色和有色金属,广泛应用于制冷、灯饰、五金电器、仪器仪表、化工、航空航天等工业制造领域。
银钎料可用多种方法进行钎焊,推荐接头间隙0.05~0.13m/m,钎焊紫铜,其接头强度160~200 Mpa,钎焊黄铜、不锈钢等材料300~400Mpa,并能在200°C条件下连续工作,是高要求钎焊的理想焊料。
常用银钎料对照表:HZAg-50B,熔化温度:690-775 用于电子、食品及承受振动载荷场合下材料的焊接。
HZAg-47B 熔化温度:663-730 综合性能好,有优良的韧性和渗透性,抗拉强度好。
常用于机电、食品及表面光洁要求较高另件的钎焊。
HZAg-45B 熔化温度:645-680 工艺性能佳,接头可承受震动负荷,是应用最广的银材料HZAg-40B 熔化温度:600-630 熔点低,工艺优良,适用淬火钢和小薄件另件的钎焊。
HZAg-35B 熔化温度:607-702 适用于换热器焊接。
HZAg-30B 熔化温度:677-766 熔点稍高,接头有较好韧性,可钎焊铜、铜合金、钢等材料。
HZAg-25B 熔化温度:700-800 低廉的无镉钎料,较好的润湿性和填充能力,但熔点提起高,可钎焊铜、铜合金、钢等材料。
HZAg-20B 熔化温度:620-760 熔化范围适中,润湿性和填充好,经济衫。
可焊铜、铜合金、钢等大都份材料。
牌号用途特长BAg-1 普通焊料,除轻合金,适用所有母材低熔点焊料BAg-1A ” 流动性好,适合小的接合部Bag-2 ” 熔化范围大,适合大间隙的接合Bag-3 不锈钢,钨,钼,碳化物,铸铁用适合角部焊接用Bag-4 熔点高于BAg-3,工具钢,不锈钢,铸铁,一般车刀,刨刀等刀类适合高温焊接,特别适合含碳量高的材料,接着部的耐高温性强Bag-5 不锈钢,电器,船用管道,医疗器械,化学仪器适合高温焊接,用于大间隙的接合Bag-6 食品器器具,黄铜,镍,电器,镀锌铁板,镀锡铁板高温焊接用,导电性能是CU的24%Bag-7 与不锈钢用同色,适合无CD食品类器具的低温焊接可减轻应力腐蚀引起的破裂Bag-8 用于真空焊接导电性能是CU的77.1%,不能涂于铁系金属.1 概念钎焊:利用熔点比母材低的填充金属(称为钎料),经加热熔化后,利用液态钎料润湿母材,填充接头间隙并与母材相互扩散,实现连接的焊接方法。
银焊条含银量对照表
银焊条含银量对照表
1. 含银量为1%的银焊条,含银量为1%的银焊条适用于一般焊
接应用,能够提供较好的焊接强度和良好的电导率。
适用于不锈钢、铜合金等材料的焊接。
2. 含银量为2%的银焊条,含银量为2%的银焊条具有较高的电
导率和良好的耐腐蚀性能,适用于焊接高温合金、钛合金等材料。
3. 含银量为3%的银焊条,含银量为3%的银焊条具有较高的焊
接强度和良好的耐腐蚀性能,适用于焊接不锈钢、镍合金、钛合金
等材料。
4. 含银量为4%的银焊条,含银量为4%的银焊条适用于高要求
的焊接应用,能够提供较高的焊接强度和良好的耐腐蚀性能。
适用
于焊接高温合金、钛合金等材料。
需要注意的是,具体的焊接应用还需根据材料类型、焊接要求
以及具体工艺来选择合适的银焊条含银量。
此外,不同厂家生产的
银焊条可能会有一定的差异,因此在选择时还要考虑品牌和质量信
誉等因素。
总结起来,银焊条的含银量对焊接效果和性能有着重要影响,选择合适的银焊条含银量需要根据具体的焊接应用和要求来决定。
以上所提供的含银量对照表仅供参考,具体选择应根据实际情况进行判断。
银焊条45% 65% 强度
银焊条45% 65% 强度
银焊条通常是一种用于焊接金属的焊接材料,其中含有不同比
例的银。
银焊条的45%和65%分别指的是银在焊接材料中的含量。
这
些不同比例的银含量会影响焊接材料的性能和强度。
首先,让我们来看银焊条含有45%银的情况。
含有较低银含量
的银焊条通常具有较低的熔点和较高的硬度,这使得它们适用于对
导电性能要求较高的金属焊接,例如电子元件的焊接。
此外,45%银
焊条还具有较好的耐腐蚀性能,因此在一些特殊环境下也能得到应用。
然而,由于银含量较低,其强度可能不如含银量更高的银焊条。
其次,含有65%银的银焊条通常具有更高的导电性能和热导率,这使得它们适用于焊接高导电性金属或需要良好导电性的应用,比
如在电子行业中的焊接。
此外,65%银焊条还具有良好的流动性和润
湿性,能够在焊接过程中提供良好的熔合和润湿效果,使得焊接接
头更加均匀牢固。
然而,65%银焊条的成本可能会较高,因为银的含
量较高。
总的来说,选择使用45%或65%银焊条取决于具体的焊接需求和
所焊接金属的特性。
在实际应用中,需要根据具体情况来选择合适的银焊条,以确保焊接质量和性能达到要求。
银焊条用途
银焊条用途
银焊条是一种常见的金属连接工具,通常由银、铜、锌和镍等高质量金属混合制成。
这种焊接材料具有很高的导电性和导热性,因此被广泛应用于电子、航空航天和医疗设备等领域。
银焊条在各种金属连接和修补工作中都发挥着重要的作用,可以应用于电子电路板、航空发动机、医疗设备和汽车制造等行业中。
首先,银焊条的高导电性和导热性使其在连接金属部件时能够提供高效的传导效果,从而实现快速、可靠的连接。
此外,银焊条在高温环境下能够提供稳定的连接效果,因此被广泛应用于各种需要高导热性能的场景。
其次,银焊条的应用领域非常广泛。
在电子电器行业中,银焊条主要用于焊接空调、汽车灯具、排气系统和电脑硬件等,可以节省焊接时间,使焊缝质量达到最佳效果。
在船舶制造和航空工业中,银焊条也发挥着重要的作用,用于焊接各种关键部件。
此外,银焊条还被广泛应用于冶金工业中。
由于其优异的性能,银焊条成为大型装备制造中不可或缺的焊接材料之一。
它可以应用于汽车、家电等装备的焊接中,为制造和维修提供便利。
综上所述,银焊条是一种高效、可靠的金属连接工具,在各个行业中都有着广泛的应用。
其高导电性和导热性以及良好的焊接性能使它成为金属连接和修补工作中不可或缺的重要材料之一。
5%银焊条成分
5%银焊条成分
5%银焊条成分
银焊条是一种常用的焊接材料,其成分中含有5%的银。
这种焊条具有良好的导电性和导热性,因此在电子、电器、金属制品等行业中广泛应用。
银是一种优质的导电材料,具有良好的导电性能。
在焊
接过程中,银能够有效地传递电流,使得焊接点能够迅速
加热并达到所需温度。
此外,银还具有较低的电阻率,能
够减少能量损耗和热量散失。
另外,银还具有良好的导热性能。
在焊接过程中,热量
会通过银焊条迅速传递到被焊接的金属表面,使其达到熔
点并形成牢固的连接。
这种高效的导热性能可以提高焊接
效率,并减少因过长加热时间而引起的材料变形或损坏。
除了良好的导电性和导热性外,5%银焊条还具有其他优点。
首先,它具有较低的融点和较高的流动性,在焊接过
程中易于操作,并能够填充焊缝中的空隙。
其次,银焊条
还具有良好的耐腐蚀性能,能够在潮湿或腐蚀性环境中保
持焊接点的稳定性和可靠性。
然而,5%银焊条也存在一些局限性。
首先,银是一种昂
贵的金属,因此5%银焊条的成本相对较高。
其次,银在高
温下容易氧化,因此在使用时需要注意保护措施,以防止
氧化对焊接质量造成影响。
综上所述,5%银焊条是一种具有良好导电性和导热性的
焊接材料。
它在电子、电器、金属制品等行业中得到广泛
应用,并具有较低的融点、良好的流动性和耐腐蚀性能。
然而,由于成本较高和容易氧化等原因,在使用时需要谨
慎操作。
5%银焊条熔点
5%银焊条熔点摘要:1.银焊条的概述2.5%银焊条的成分及特点3.5%银焊条的熔点4.5%银焊条的应用领域5.5%银焊条的选购与储存正文:银焊条是一种常见的金属焊接材料,广泛应用于各种金属制品的连接与修复。
5%银焊条是其中一种,其含有5%的银成分,具有优良的焊接性能和实用性。
5%银焊条的成分及特点:5%银焊条主要由银、铜、锌等金属组成。
其中,银含量为5%,铜含量约为45%,锌含量约为50%。
这种焊条具有良好的导电性、导热性和硬度,因此在焊接过程中能够提供稳定的焊接性能。
此外,5%银焊条还具有抗腐蚀性强、抗氧化性好、熔点较低等特点。
5%银焊条的熔点:5%银焊条的熔点一般在350-400℃左右,相较于纯银焊条(熔点约600℃)而言,其熔点较低,有利于焊接操作。
在实际应用中,焊接工人可以更好地控制焊接过程,降低焊缝缺陷的风险。
5%银焊条的应用领域:5%银焊条广泛应用于家具、汽车、电子、建筑等行业。
它可以用于焊接铜、银、锌、铝等各种金属材料,尤其适用于焊接不锈钢、铜合金等具有较高要求的金属制品。
5%银焊条的选购与储存:选购5%银焊条时,应注意选择正规厂家生产的优质产品。
正宗的5%银焊条应具有以下特点:焊条表面光亮,成分均匀,焊缝饱满。
此外,购买时还需注意焊条的规格、长度和包装。
储存5%银焊条时,应将其放置在干燥、通风、避光的环境中,避免高温、潮湿和直接阳光照射。
存放过程中应注意防止焊条表面氧化,以免影响焊接质量。
总之,5%银焊条作为一种优质的焊接材料,具有广泛的应用前景。
掌握其特点、熔点和应用领域,有助于更好地选择和使用银焊条,提高焊接质量。