
2物料编号的规定
江西中兴汉方药业有限公司
GMP管理文件
一、目的: 规范入库的物料编号。
二、范围: 我公司使用的原料、辅料、包装材料。
三、责任人: 原料、辅料仓库、包装材料仓库管理员均按此规定对物料编号。
四、内容:
1.凡我公司使用的物料,均按本规定编号。
2.凡符合要求的原辅料、包装材料进厂,应由仓库管理员统一分类编号
3.物料类别规定。
3.1包装材料用字母B代表。
3.2原料用字母Y代表。
3.3辅料用字母F代表。
3.4成品用字母C(P、K、J)代表。
3.4.1用字母CP代表片剂、用字母CK代表颗粒剂、用字母CJ代表胶囊剂
3.5危险品用字“危”代表.
3.6其它用字母Q代表
4.物料编号规定
4.1 物料分类编号格式
□□□□——□□□□□□
分类代号XX年XX月累计次数
例1:Y006——010308
表示:006号原料是01年3月累计第8次进库的。
例2:W001—010611(010305)
表示代号为001的危险物品是01年6月第11次进库,括号内数字是生产厂
家的出厂批号010305。
4.2 在4.1的流水号后用括号数字的代表供应厂的出厂批号。
附:表1 物料分类代号(原料)。
表2 物料代号(辅料)
表3 物料代号(成品[片剂CP、颗粒CK、胶囊CJ])
表4 物料代号(小合)
表5 物料代号(大箱)
表6 物料代号(说明书)
表7 物料代号(中合)
表8 物料代号(瓶贴)
表9 物料代号(铝箔B)
表10 物料代号(铝塑复合膜[袋]B)
表11 物料代号(其他包装)。
工厂物料编号规则
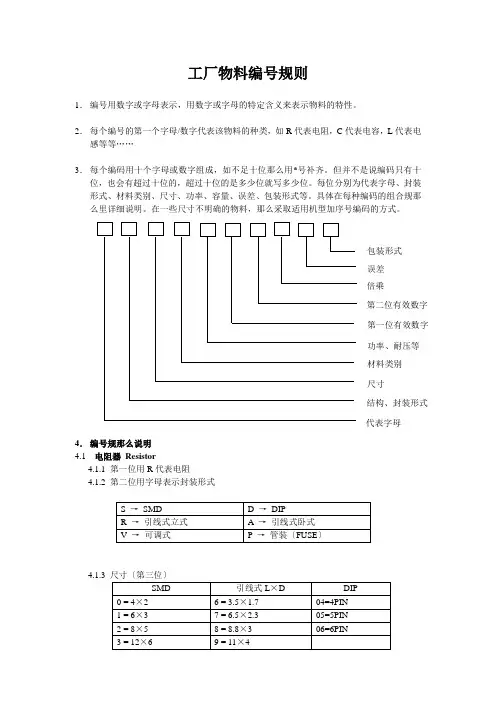
工厂物料编号规则1. 编号用数字或字母表示,用数字或字母的特定含义来表示物料的特性。
2. 每个编号的第一个字母/数字代表该物料的种类,如R 代表电阻,C 代表电容,L 代表电感等等……3. 每个编码用十个字母或数字组成,如不足十位那么用*号补齐。
但并不是说编码只有十位,也会有超过十位的,超过十位的是多少位就写多少位。
每位分别为代表字母、封装形式、材料类别、尺寸、功率、容量、误差、包装形式等。
具体在每种编码的组合规那么里详细说明。
在一些尺寸不明确的物料,那么采取适用机型加序号编码的方式。
4. 编号规那么说明 4.1 电阻器 Resistor4.1.1 第一位用R 代表电阻4.1.2 第二位用字母表示封装形式4.1.3 包装形式 误差倍乘 第二位有效数字 第一位有效数字 功率、耐压等材料类别 尺寸结构、封装形式 代表字母4.1.6 第六~八位代表阻值〔用数字〕换算方法:a.先将阻值换算成以Ω为单位,如1kΩ=1000Ω;b.再将阻值写成科学运算方式,如1000Ω=10×102Ω;c.然后取前两位有效数和10的指数,如1kΩ表示为102;d.再如3.3Ω=33×10-1Ω 3.3Ω表示为33A 〔A表示-1,B表示-2,……〕如有电阻阻值为49.9K,那么其表示方法为:4992,比前面多出一位.如是保险丝那么第三位:如尺寸不明,那么用X代替第五—七位:电压:250V=250第八—九位:电流:1.5A=15第十位:包装4.2电容器Capacitor4.2.1 第一位用C代表电容器4.2.4 第四位代表电介质4.2.54.2.6 第六~八位代表容量换算方法:a.先将容量换算成以pF为单位,如:0.47μF=470000pF;b.再将容量换算成科学运算方式,如:470000pF=47×104pF;c.然后取前两位有效数和10的指数,如0.47μF表示为474;d.再如3.3p=3×10⁻¹pF 3.3pF表示为33A 〔A表示-1,B表示-2,……〕4.2.74.2.8可调式电容:第四位:耐压,同上.第五—十位:容量如1.3-2.3PF→13A23A然后为误差和包装形式,均同上.4.3 电感器Inductor4.3.1 第一位用L字母表示电感4.3.2 第二位表示封装形式4.3.3 第三位表示尺寸同电容,如不适用时那么用X表示。
物料编码分类表二
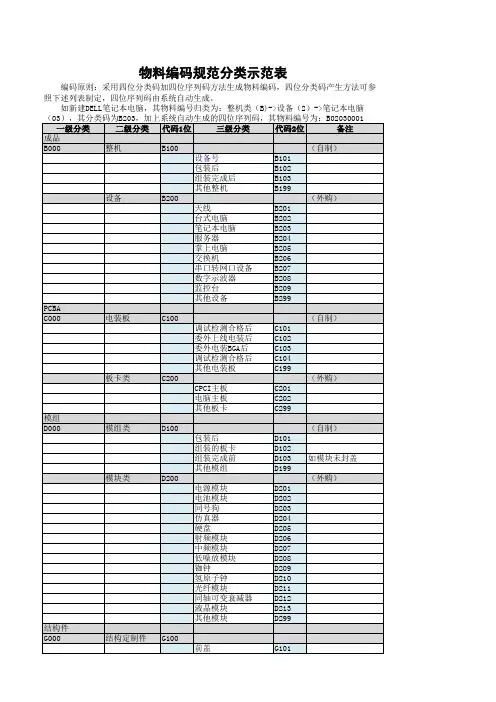
一级分类
二级分类 代码1位
三级分类
代码2位
备注
成品
B000
整机
B100
(自制)
设备号
B101
包装后
B102
组装完成后
B103
其他整机
B199
设备
B200
(外购)
天线
B201
台式电脑
B202
笔记本电脑
B203
服务器
B204
掌上电脑
B205
交换机
B206
串口转网口设备
B207
数字示波器
B208
监控台
B209
电子件建议依据实际情况分出几个二级分类出来
E100
IC
E101
电阻
E102
电容
E103
电感
E104
磁性材料
E105
滤波器
E106
电缆电线及其附
件
W000
电缆组件
线缆类
连接器
辅助生产物料
X000
化工药剂
焊接辅料
隔离器 变压器 放大器 衰减器 功分器 耦合器 混频器 振荡器 防雷器 保险器 二极管 三极管 蜂鸣器 接插件 风扇 晶体、晶振 开关 PCB 电脑配件 敷铜板 导电橡胶条 其他电子器件
螺钉 螺母 平垫 弹垫 六角铜柱 O型圈 其他结构标准件
G102 G103 G104 G105 G106 G107 G108 G109 G110 G111 G112 G113 G114 G115 G116 G117 G199
G201 G202 G203 G204 G205 G206 G207 G208 G209 G299
结构定制件 G100
erp物料编码管理制度(2篇)

第1篇第一章总则第一条为规范企业内部物料管理,提高物料管理效率,确保物料信息的准确性和一致性,特制定本制度。
第二条本制度适用于企业内部所有ERP系统中的物料编码管理,包括物料的采购、库存、销售、生产等环节。
第三条物料编码管理应遵循以下原则:1. 唯一性:每个物料只能有一个唯一的编码。
2. 系统性:物料编码应具有系统性,便于分类、查询和管理。
3. 稳定性:物料编码一经确定,非特殊情况不得随意更改。
4. 规范性:物料编码应符合国家相关标准和规范。
第二章物料编码体系第四条物料编码体系由以下部分组成:1. 物料类别编码:根据物料特性、用途等进行分类,如原材料、半成品、成品等。
2. 物料特性编码:根据物料的具体特性进行编码,如材质、规格、型号等。
3. 物料来源编码:根据物料来源进行编码,如自制、外购等。
4. 物料管理编码:根据物料的管理要求进行编码,如库存、销售、生产等。
第五条物料编码应采用数字、字母、符号等组合,具体编码规则如下:1. 数字编码:使用阿拉伯数字进行编码,便于计算和排序。
2. 字母编码:使用大写字母进行编码,表示物料类别或特性。
3. 符号编码:使用特定符号表示物料来源或管理要求。
第三章物料编码申请与审批第六条物料编码申请流程:1. 申请部门:各相关部门根据实际需求提出物料编码申请。
2. 编码管理部门:对申请进行初步审核,确认编码的合理性和唯一性。
3. 审批部门:提交至相关部门负责人或ERP系统管理员进行审批。
4. 编码管理部门:根据审批结果进行编码分配。
第七条物料编码审批流程:1. 审批权限:根据企业实际情况,明确各级审批权限。
2. 审批时限:审批时限一般不超过3个工作日。
3. 审批结果:审批结果应通知申请部门。
第四章物料编码维护第八条物料编码维护内容:1. 编码更新:根据物料特性、用途等变化,及时更新编码。
2. 编码删除:对于不再使用的物料,及时删除编码。
3. 编码变更:对于编码错误或不符合规范的情况,及时进行变更。
原料编号管理制度
原料编号管理制度一、目的为了规范原料编号的管理工作,确保原料的有效管理和使用,提高管理效率和质量,特制定本制度。
二、适用范围本制度适用于所有相关部门和人员,包括但不限于采购部门、仓储部门和生产部门。
三、管理原则1. 严格按照国家相关标准和法律法规对原料进行编号管理;2. 保证原料编号的唯一性和准确性;3. 加强原料编号的信息化管理和使用。
四、原料编号的规范1. 按照国家相关标准和法律法规对原料进行编号;2. 原料编号应包括:编号前缀(国家代码+企业代码)、生产日期、批次号、产品代码、规格型号等信息;3. 原料编号的长度不得超过20位;4. 原料编号的生成应采用专门的系统软件,确保编号的唯一性和准确性;5. 原料编号应在原料的包装上清晰可见,避免模糊不清、混淆。
五、原料编号的管理1. 由专门的原料编号管理部门负责原料编号的管理工作;2. 采购部门负责对采购的原料进行编号,并录入系统;3. 仓储部门负责对接收的原料进行编号,并录入系统;4. 生产部门负责对使用的原料进行编号,并录入系统;5. 原料编号的使用和管理要与企业的生产计划和生产流程相结合,确保原料的有效管理和使用;6. 原料编号的管理应建立档案,便于查询和追溯。
六、原料编号的使用1. 所有相关部门和人员在进行原料的采购、仓储、使用等操作时,必须严格按照原料编号进行管理;2. 对于原料编号的修改或调整,必须有相关部门经理或负责人审批;3. 对于原料编号的错误或遗漏,应及时进行修改和补充;4. 在进行原料调拨、库存盘点、销售等操作时,必须根据原料编号进行清点和记录。
七、原料编号的信息化管理1. 建立原料编号的信息化管理系统,确保原料编号的准确性和有效性;2. 原料编号的信息化管理应与企业的采购、仓储、生产等管理系统相结合,实现信息共享和管理;3. 利用信息化管理系统,对原料编号进行生产、销售、库存等相关数据的统计和分析,为企业的决策提供依据。
八、原料编号的培训和考核1. 对相关部门和人员进行原料编号的培训,包括原料编号的规范、管理流程和信息化管理系统的操作;2. 对相关部门和人员进行原料编号的考核,对于违反原料编号规范和管理流程的行为进行处理。
物料编码规则-最新

鹰普各子公司将共享一套物料编码。 2.2.1. 物料编码
2.1.3.原材料 原材料即原料和材料。指公司对外采购,用于组成产品、半成品以及工模检具的直接主要材料。
2.1.4.客供料 指客户为了自身订单需要,免费提供给鹰普(而不是由鹰普自行采购、制造)用于组成、生产该
客户产品的物料(产权完全属于客户)。 2.1.5.包装材料
指对外采购的用于产品包装的物料。
2.1.6.刀具磨料
物料组代 6码 000
物料组描述 固定资产
6001
生活用品
6002
费用类
6003
运费
6004
工序外协
生活用品包括:后勤、食堂用品等
费用类包括:消防、汽车用品、书籍等
新旧物料组对应
新 类
物
料
大
新物料组
办公劳保 办公用品
目前物料类(现系统) 办工家具
备注
办公劳保 办公用品
办工用品
办公劳保 办公用品
办公
办公劳保 办公用品
后勤食堂用品等办公劳保劳保用品洁具类新办公劳保劳保用品劳保办公劳保劳保用品劳保类新办公劳保劳保用品劳保用品生活用品食堂用品无物料号半成品回炉原料按类别划入对应物料组包装材料包装用品包装用品包装材料包装用品包装物品包装材料包装用品包装箱盒包装材料包装用品包装用品包装材料包装用品打包用品包装材料包装用品格栅类新包装材料包装用品其它包装包装材料包装用品其它包装类新包装材料包装用品纸箱类新工模检具标准件标准件工模检具标准件标准件料工模检具标准件原材料产品配套件工模检具标准件关键备件工模检具标准件螺钉螺帽工模检具标准件铆钉工模检具标准件密封圈原材料产品配套件配料原材料产品配套件配套件工模检具标准件原材料产品配套件产品配套件工模检具标准件五金标准件工模检具标准件标准件二刀具磨料其他刀具成型刀新刀具磨料刀柄刀杆刀盘刀柄类新刀具磨料刀柄刀杆刀盘刀具磨料刀具按类别划入对应物料组刀具磨料刀片刀片类新刀具磨料刀柄刀杆刀盘工模检具备品备件顶尖工模检具备品备件刀具磨料其他刀具其他刀具刀具磨料丝锥板牙丝攻板牙刀具磨料丝锥板牙丝锥类新刀具磨料五金刀具按类别划入对应物料组刀具磨料整体铣刀铣刀刀具磨料整体铣刀铣刀2刀具磨料整体铣刀铣刀类新刀具磨料钻头钻头刀具磨料钻头钻头2刀具磨料钻头钻头类新刀具磨料钻头钻头类2新刀具磨料刀具配件刀具配件刀具磨料丝锥板牙丝锥板牙刀具磨料整体车刀车刀刀具磨料刀片刀片刀具磨料刀柄刀杆刀盘刀具磨料钻头铰刀按类别划入对应物料组废弃物料料头铁屑作费用类料废退毛坯工厂工费放回炉料里刀具磨料修磨刀具按原属性划入对应物料组刀具磨料丝锥板牙板牙丝攻刀具磨料车刀铣刀按类别划入对应物料组工模检具电器用品电工辅材工模检具电器用品电机风机工模检具电器用品电器工模检具电器用品电器类新工模检具电器用品电器类新2工模检具电器用品电器用品工模检具电器用品其他电器工模检具电器用品其他电器2工模检具电器用品线圈工模检具电器用品电工用品工模检具电器用品电器用品二工模检具工具扳手工模检具工具附件类新工模检具工具工具工模检具工具工具类新工模检具工具工具配件工模检具工具工库配件刀具磨料刀具配件刀具磨料刀具配件夹头刀具磨料铰刀绞刀类新刀具磨料铰刀铰刀刀具磨料铰刀铰刀2工模检具工具其他工具工模检具工具五金工具工模检具工装工装工模检具工装工装备件工模检具工装工装模具工模检具工装机械工装工模检具工装轴承工装工模检具阀门工模检具管道材料工模检具管道五金生产辅料普通化工理
仓库库位编码原则
仓库库位编码原则
库位号编码说明
一.库位号编码含义:
1.1物料仓库库位号由一组6位数字和字母混合的代码组成,中间用“—”线隔开,采用立体空间编码;
1.2第1~2位表示存储区的某一区域(存储区由分为若干区域,由字母表示:A0区、B0区、C0区······);
1.3第3~4位表示存储区某一区域内库位的数量编号(如:存储区第29个库位表示29)
1.4第5~6位表示存储区内某库位的层数(如:存储区内某一库位第2层表示02);
二.库位号编码原则:
2.1物料库存储区分为A0、B0、C0三个区,(单系统设备存储区为A0区,双系统设备存储区为B0区,单双系统设备通用存储区为C0区,);
2.2各区库位数量编号确定:进入仓库朝向外至里第一个库位编号为001,依次数得数位库位的编号数);
2.3各库位层数号的确定:各货架至下向上,层数依次数得数即为层数号(如最底层,层号为01);。
华为公司物料条码编码规则介绍
华为公司物料条码编码规则介绍目录1.1特别说明 (1)1.2常见的几种条码 (1)1.3成品板条码 (2)1.3.1编码规则 (2)1.3.2举例 (2)1.4制成板条码 (3)1.4.1编码规则 (3)1.4.2举例 (3)1.5整机机柜(模块)条码 (3)1.5.1特别说明 (3)1.5.2编码规则 (3)1.5.3举例 (4)1.6序列控制的物料条码(序列号) (4)1.6.1编码规则 (4)1.6.2举例 (4)1.7条码编码规则的应用举例 (5)华为公司物料条码编码规则介绍光网络产品总体组杜玉国关键字:物料条码编码规则摘要:本文以现场工程师的角度,对开局或维护时常见的物料(如果机柜、插框/子架、单板等)条码进行了简单介绍,供现场工程师开局及维护时参考。
1.1 特别说明本文所描述的条码编码规则,仅适用于2000年7月以后发货的产品。
判断某条码是否适用该规则的可行的方法为:如果条码标签是灰底黑字,则适用于本规则,否则,不要套用本编码规则。
1.2 常见的几种条码在工程开局或日常维护中,最常见的条码类型有如下4种:1、成品板条码:用于成品板,对于有拉手条的单板,粘贴在单板拉手条上;对于无拉手条的成品板(如扣板),则粘贴在印刷电路板(PCB)上。
2、制成板条码:用于制成板,一般粘贴在单板PCB上。
3、整机机柜(模块)条码:用于整机或模块,肯定位于产品的合格证上,就是合格证上的整机编号。
注意,整机机柜(模块)条码,绝不是机柜或机架条码。
4、序列控制的物料条码:用于机柜(机架)、电源盒、插框(子架)等,一般粘贴在该物料的可见部位。
1.3 成品板条码1.3.1 编码规则类别代码(2位)+Item编码后4位(4位)+系统代号(1位)+年份(2位)+月份(1位)+流水号(6位)表示为: 03 XXXX X XX X XXXXXX(an16,字母数字型,定长16位)第1、2位:条码类别标识代码,03表示成品板条码第3~6位:BOM中Item编码(也叫BOM编码)的后4位。
SAP物料编码规则
物料编码规则
一.物料编码要遵照以下原则:
✓唯一性
✓简单性
✓分类展开性
✓可扩展性
✓编码体系允许数字与英文字母共同组成。
✓描述物料的名称要尽量统一
二. SAP物料编码
1.标准的SAP系统中,物料编码可以外部给号,也可以由系统自动产生序列号.
在系统中物料编码最长为18位.
2.外部给号时,最好首位为字母或数字(0不包括在内).
3. 具体各物料种类的编码规则:
简要编码规则:
原辅料,包装材料(ZROH):
详细编码规则:
成品(ZERT):
总编码长度: 11 位, 编码方式: 外部手动编码.
原辅料,包装材料(ZROH): 总编码长度: 8 位, 编码方式: 外部手动编码.。
物料编码规则(SKD)
产品物料编码规则本规则规定物料编码的编制方法,可为本厂的物料检索提供方便。
它具有相关性、精确管理性、方便性、唯一性。
一、物料料号编码原则分为10大类:分别以数字开头第一个数区分:二、10大类里面又分类,视其特性不同,分类方法也不同,具体如下:1)、成品在第2-6位数按产品现有编号编写,不足5位以0补足,如CA905写为190500××××;第7位是材质编码,代表产品主结构的材质;1为铁质、2为铝质、3不锈钢、4为塑胶;5为木质,以后有其他材质往下编,如CA905写为1905001×××;第8-10位是流水号;如CA905写为1905001001;(手写也可写成1-90500-1-001);说明:如果主结构件有改变时,要变产品型号,如CA905B后轮套管改了,应写成1905101001,在型号第4位按顺序编,如果只是配置不同,就在流水号中按顺序编号;2)、半成品第2-6位数按现有产品编号分类,不足5位以0补足。
第7位数为材质编码;代表产品结构的材质;1为铁质;2为铝质、3不锈钢、4为塑胶;5为木质,以后有其他材质往下编至8;9为组装好的半成品,第8-10位为流水号,如CA905左边主架,应写成2905001001,右边为2905001002CA912左拆脚总成写为2912009001;3)、毛坯半成品在第一位数字后2-6位数按产品现有编号编写,不足5位以0补足。
第7位数为材质编码;代表产品主结构的材质;1为铁质;2为铝质、3不锈钢、4为塑胶;以后有其他材质往下编;第8位数区分,0-2为焊接好的部件,3-5为待焊接成部件的支零件,6-9为不用焊接的零件,如CA882L的前支承架,编号应写为38820020××,如果是前支承管编号应写成38820023××;CA882L的靠背管应写成38820026××第9-10位为流水号;4)、塑胶件第2位为型号类别;9代表手动轮椅、8代表助行器、7待定、6代表马桶椅、5代表电动轮椅、4待定、3代表浴室类、2代表产品附件、1代表病床;第5-7位代表颜色;颜色按颜色编号编写;第8-10位流水号5)、小五金件第2位为类别代码:9代表手动轮椅、8代表助行器、7待定、6代表马桶椅、5代表电动轮椅、4待定、3代表浴室类、2代表产品附件、1代表病床;第5-7位代表颜色;颜色按颜色编号编写;00代表毛坯第8-10位流水号6)、标准件第4位代表表面处理方式;0为本色、1为镀白锌、2为镀黑锌、3为镀彩锌、4为镀铬、5为发黑、6为电解、7为酸洗。
仓库物料编码规则-企业管理
仓库物料编码规则-企业管理一、编码结构物料编码一般采用分段式结构,由多个部分组成,每个部分代表不同的含义。
例如:[大类代码][中类代码][小类代码][流水号]。
二、大类代码1. 定义:代表物料的主要类别,如原材料、半成品、成品等。
2. 编码方式:可以使用一位字母或数字来表示。
例如,用“R”表示原材料,“S”表示半成品,“F”表示成品。
三、中类代码1. 定义:在大类的基础上进一步细分,比如原材料可以分为金属材料、塑料材料、电子元件等。
2. 编码方式:使用两位数字或字母组合。
例如,“01”表示金属材料,“02”表示塑料材料,“03”表示电子元件等。
四、小类代码1. 定义:对中类进行更细致的划分。
例如,金属材料可以分为钢材、铝材等。
2. 编码方式:使用三位数字或字母组合。
比如,“001”表示钢材,“002”表示铝材等。
五、流水号1. 定义:用于区分同一小类下的不同物料,按照顺序依次编号。
2. 编码方式:使用四位数字。
从“0001”开始依次递增。
六、特殊情况处理1. 新物料添加:当有新物料需要入库时,按照编码规则确定其所属的大类、中类、小类,然后分配流水号。
2. 物料类别调整:如果物料的类别发生变化,需要及时调整其编码。
例如,原本属于某一小类的物料,由于性质改变,需要调整到另一个小类,此时应重新分配小类代码和流水号。
七、编码管理1. 建立编码数据库:将所有物料的编码信息录入数据库,方便查询、管理和维护。
2. 专人负责:指定专人负责物料编码的管理工作,确保编码的准确性和一致性。
3. 定期审核:定期对编码进行审核,清理无效或重复的编码,保证编码系统的高效运行。
通过以上规则,可以为仓库中的物料建立一套清晰、规范的编码体系,便于物料的识别、管理和统计。
公司财务流程的管理制度全体财务人员应认真贯彻执行国家有关财政法规及会计制度,敬业爱岗,不做有损于公司的事。
严格按照公司财务制度做好自己的本职工作。
对待工作认真踏实,树立为客户服务意识。