
4万吨模锻液压机项目
《国家中长期科学和技术发展规划纲要(2006-
2020年)》将"大型飞机"列为国家科技发展16个重
大专项之一。400MN模锻液压机项目建设将为我国
大型飞机的研制提供装备支撑,为大型盘件和结构件
的生产提供保障。该项目的建成将提升我国重型机械
装备行业的综合实力,保障我国大型模锻件产品的生
产需要,支持我国的装备制造业开展国际合作,为
生产800MN模锻液压机积累经验。
400MN模锻液压机的建设不但可满足航空工业、
大型舰船、核工业、电力行业等对大型锻件的需求,
有利于承揽大型锻件国际转包生产业务,填补我国无
法制造大型锻件的空白,大幅降低生产成本,促进产
业结构升级。在西安阎良国家航空高技术产业基地建
立的400MN精密模锻液压机将极大地提升产业基地
的航空关键零部件的制造能力,在阎良形成一个配套 400MN模锻液压机设计图
齐全的航空产品生产链,为最终成为世界级的航空产
业区域奠定基础。
400MN模锻液压机项目总投资1.95亿元,在西安
阎良国家航空高技术产业基地征地200亩,建设期3
年。
400MN模锻液压机将采用清华大学发明先进的预
应力钢丝缠绕结构和预应力剖分-坎合结构进行设计和
制造。其优点是结构的疲劳强度高、体积小、重量轻
、制造成本低。清华大学已有30多年的预应力钢丝缠
绕技术研究和工程实践的历史,具备了坚实的理论技 术基础和工程实践经验,是本项目成功的可靠保证。
西安三角航空科技有限责任公司(注册资金
6000万人民币)作为项目承担主体,负责项目组织实 800MN模锻液压机设计图
施工作;清华大学负责400MN模锻液压机设计、中冶
京唐建设有限公司负责项目施工和调试;国内众多的
重型机械厂参与重型件的制造。400MN模锻液压机项
目通过政府引导、多元化经济参与的方式,形成了以
企业为主体的产学研结合体系,建立了以市场为主导
的企业运行机制。
400MN模锻液压机将于2009年6月投入生产,达
产后年产值将达到5亿元,利税1亿元。
800MN模锻液压机将于2011年12月投入生产,
达产后年产值将达到15亿元,利税4亿元。
2006年9月27日在西安召开了800MN项目签约仪 800MN模锻液压机项目签字仪式
式,西安三角航空科技有限责任公司与清华大学、红
原航空锻铸工业公司、西安阎良国家航空高技术产业
基地管委会签定了四方合作协议书。2006年11月10
日,与红原航空锻铸工业公司签定了战略合作协议。
2007年3月11日,与中冶京唐建设有限公司签订了项
目合作协议。
2007年4月3日,陕西省发改委在北京主持召开了
“800MN大型模锻液压机项目方案(含400MN模锻液
压机项目方案)”论证会。会议邀请了国家800MN模
锻液压机项目咨询研究组组长、两院院士师昌绪先生 800MN模锻液压机项目新闻发布会
等6位院士及航空制造工程、材料、重型装备领域共
23位国内知名专家,国家相关部委、陕西省、市26位领导参加的项目论证会和新闻发布会。专家委员会对项目方案进行了深入的论证和审查,一致认为:项目总体设计方案新颖,方案可行,具有独创性,可以指导技术和
施工设计;该项目的研制成功将填补我国大型模锻液压机的空白,使我国在该领域达到世界先进水平:预 应力钢丝缠绕和剖分坎合技术应用在大型模锻液压机上,不但可提高可靠性和可制造性,还可降低生产成
本,缩短生产周期。
锻压设备

锻压设备是指在锻压加工中用于成形和分离的机械设备。锻压设备包括成形用的锻锤、机械压力机、液压机、螺旋压力机和平锻机,以及开卷机、矫正机、剪切机、锻造操作机等辅助设备。
目录
简介
发展简史
分类
锻压设备制造工艺
国家标准
简介
发展简史
分类
锻压设备制造工艺
国家标准
展开
编辑本段简介
锻压设备主要用于金属成形,所以又称为金属成形机床。锻压设备是通过对金属施加压力使之成形的,力大是其基本特点,故多为重型设备,设备上多设有安全防护装置,以保障设备和人身安全。
编辑本段发展简史
人们为了制造工具,最初是用人力、畜力转动轮子来举起重锤锻打工件的,这是最古老的锻压机械。14世纪出现了水力落锤。15~16世纪航海业蓬勃发展,为了锻造铁锚等,出现了水力驱动的杠杆锤。18世纪出现了蒸汽机和火车,因而需要更大的锻件。
1842年,英国工程师内史密斯创制第一台蒸汽锤,开始了蒸汽动力锻压机械的时代。1795年,英国的布拉默发明水压机,但直到19世纪中叶,由于大锻件的需要才应用于锻造。
随着电动机的发明,十九世纪末出现了以电为动力的机械压力机和空气锤,并获得迅速发展。第二次世界大战以来,七十五万千牛的模锻水压机、一千五百千焦的对击锤、六万千牛的板料冲压压力机、十六万千牛的热模锻压力机等重型锻压机械,和一些自动冷镦机相继问世,形成了门类齐全的锻压机械体系。
二十世纪60年代以后,锻压机械改变了从19世纪开始的,向重型和大型方向发展的趋势,转而向高速、高效、自动、精密、专用、多品种生产等方向发展。于是出现了每分种行程2000次的高速压力机、六万千牛的三坐标多工位压力机、两万五千千牛的精密冲裁压力机、能冷镦直径为48毫米钢材的多工位自动冷镦机和多种自动机,自动生产线等。各种机械控制的、数字控制的和计算机控制的自动锻压机械以及与之配套的操作机、机械手和工业机器人也相继研制成功。现代化的锻压机械可生产精确制品,有良好的劳动条件,环境污染很小。
多向模锻液压机标准

多向模锻液压机标准
多向模锻液压机的标准主要包括以下几个方面:
1. 型号标准:多向模锻液压机的型号应该符合相关标准,包括液压机的规格、性能参数、结构形式等方面。具体型号标准可以参考国家相关标准或行业标准。
2. 安全标准:多向模锻液压机的安全性能应该符合相关标准,包括设备的安全防护装置、安全操作规程、安全检测等方面。具体安全标准可以参考国家相关标准或行业标准。
3. 质量标准:多向模锻液压机的质量应该符合相关标准,包括设备材料的质量、制造工艺的质量、检验检测的质量等方面。具体质量标准可以参考国家相关标准或行业标准。
4. 环保标准:多向模锻液压机的环保性能应该符合相关标准,包括设备的噪音、振动、废气排放等方面。具体环保标准可以参考国家相关标准或行业标准。
5. 行业标准:多向模锻液压机还应该符合相关行业标准,包括设备的设计、制造、安装、调试、维护等方面的标准。具体行业标准可以参考相关行业协会或组织的标准。
总之,多向模锻液压机的标准是多方面的,涉及型号、安全、质量、环保和行业等多个方面。在选择和使用多向模锻液压机时,应该充分了解相关标准,确保设备的合规性和安全性。同时,也应该关注相关标准的更新和变化,以便及时调整和改进设备的使用和管理。
基于PLC的四柱万能液压机液压系统设计

学习文档 仅供参考 基于PLC的四柱万能液压机液压系统设计
第1章 绪 论
液压机简介
液压机是利用液压油来传递压力的设备。液压油在密闭的容器中传递压力时是遵循帕斯卡定律液压机的液压传动系统由动力机构、控制机构、执行机构、辅助机构和工作介质组成。动力机构通常采用油泵作为动力机构,一般为容积式油泵。为了满足执行机构运动速度的要求,选用一个油泵或多个油泵。低压〔油压小于2.5MP〕用齿轮泵;中压〔油压小于6.3MP〕用叶片泵高压〔油压小于32.0MP〕用柱塞泵。
液压机通常指液压泵和液压马达,液压机和液压马达都是液压系统中的能量转换装置,不同的是液压泵把驱动电动机的机械能转换成油液的压力能,是液压系统中的动力装置,而液压马达是把油液的压力能转换成机械能,是液压系统中的执行装置。液压系统中常用的液压泵和马达液压机都是容积式的,其工作原理都是利用密封容积的变化进行吸油和压油的。
从工作原理上来说,大部分液压泵和液压马达是互逆的,即输入压力油,液压泵就变成液压马达,就可输出转速和转矩,但在结构上,液压泵和液压马达还是有些差异的.液压机的维修:过盈配合的零件拆装采用锤敲、棍橇劳动强度大效率低且不安全,还容易打坏零件,以及用加热法操作困难、增加维修成本的缺点提供的,是在支架的顶部,安装有活塞杆竖直向下的液压油缸,活塞杆的下端安装有压头;支架上在活塞杆的下部,水平固定有工作台;与油泵连接的输油管通过换向阀与液压油缸连接。用液压油缸的压力装卸零件,没有猛烈的锤击棍橇,不损坏零件,也不用加热耗能,安全可靠节能,安装精度高.液压机液压机简介:液压机由主机及控制机构两大部分组成。液压机主机部分包括机身、主缸、顶出缸及充液装置等。动力机构由油箱、高压泵、低压控制系统、电动机及各种压力阀和方向阀等组成。动力机构在电气装置的控制下,通过泵和油缸及各种液压阀实现能量的转换,调节和输送,完成各种工艺动作的循环。
液压机的分类:利用帕斯卡定律制成的利用液体压强传动的机械,种类很多。当然,用途也根据需要是多种多样的。如按传递压强的液体种类来分,有油压机和水压机两大类。水压机产生的总压力较大,常用于锻造和冲压。锻造水压机又分为模锻水压机和自由锻水压机两种。模锻水压机要用模具,而自由锻水压机不用模具。我国制造的第一台万吨水压机就是自由锻造水压机。液压机〔油压机〕按结构形式现主要分为:四柱式、单柱式〔C型〕、卧式、立式框架等。按用途主要分为金属成型液压机、折弯液压机、拉伸液压机、冲裁液压机、粉未〔金属,学习文档 仅供参考 非金属〕成型液压机、压装液压机、挤压液压机
航空铝合金锻造及常见缺陷分析

航空铝合金锻造及常见缺陷分析
摘要:本文介绍了当前的锻造领域,并详细介绍了属于精密锻造型的航空铝合金型材在锻造生产中的两种新技术应用,即等温锻造和冷锻。它的关键包括这两个生产过程的基本知识、优缺点、机械设备和模具的规定以及它们各自的发展趋势。最后要强调的是,在现阶段,我国必须积极发展等温锻造和冷锻技术,提高我国航空航天、公路运输和汽车工业的整体水平。
关键词:航空;铝合金;锻造;缺陷
锻造生产不仅可以得到精密的机械零件,而且可以改善内部结构,改善机械性能,并且是向各个行业供应机械零件的主要方法之一。根据锻造方法制造具有高物理性能要求的机械零件,航空铝合金的锻造零件净重为80%,重型储罐的锻造零件净重为70%,车辆的锻造零件净重为60%。在电力工业中,水轮发电机组的主轴轴承、涡轮增压离心式叶轮、电动机转子和护环均通过锻造制成。因此,锻件的生产和制造在工业生产和加工中具有非常关键的影响。
一、航空铝合金锻造行业背景
航空铝合金在航空航天工业中应用特别广泛,对于生产承受交变载荷和集中载荷的飞机场和汽车发动机的重要零件至关重要,其中这些零件主要包括:汽车发动机起落架、连接器、框架、承重梁、环、盘、轴、叶片等。应用的金属复合材料主要是航空铝合金型材、航空铝合金、耐热合金和极高抗压强度的合金工具钢。锻造件的净重约占整个机身净重的20%至35%,占发动机结构净重的30%至45%,这是决策特性、稳定性的关键要素之一,因此,所有发达国家都非常重视航空锻造技术的发展和各种先进大中型锻造机械地引进。
目前,全世界每年可生产超过500万吨的锻件,航空铝合金模锻件的生产能力超过30万吨/年,随着科学技术的进步和国民经济的发展,对材料的要求越来越高,航空铝合金锻件被迫向大型一体化、高强度、高韧性和复杂的方向发展。这种需求也促进了中型和大型锻造压力机的发展。在美国,有五台悬挂式颚式压力机,压力超过300MN,其中包括两个中等压力,即450MN。在俄罗斯,有4台设备,其中包括1台750 MN以下的中压机,1650法国的650 MN中压机,我国的3台450 MN中压机和800 MN的大型液压模锻机。我国第二重型机械有限公司于2011年生产了400MN的模具锻造机,并正在为西安飞机公司制造世界上最大的800MN的模具锻造机。这可以为航空航天业带来卓越的特殊功能。铝镁合金锻件可以在2015年后形成生产能力,这可以迅速提高我国的航空铝合金锻件产能。
12个中国制造的世界之最的机械设备简介

世界上12个中国制造的机械设备简介
世界最大轮式起重机 徐工集团推出的世界最大的QAY1200型1200吨全路面起重机。
世界最大水平臂上回转自升式塔式起重机 D5200-240塔式起重机是全球最大的水平臂上回转自升塔式起重机。 最大起重能力240吨,起升高度210米,标定力矩为5200吨·米。该型起重机由中联重科公司制造。
世界最大模锻液压机 世界最大模锻液压机,在四川德阳中国第二重型机械集团生产。 这台8万吨级模锻液压机,地上高27米、地下15米,总高42米,设备总重2.2万吨。巨型模锻液压机,是象征重工业实力的国宝级战略装备,世界上能研制的国家屈指可数。
世界最大集装箱船 中国一家海运公司即将运营世界最大的集装箱船“中海环球”号。这头长400米的钢铁巨兽比4个足球场还要长,一次能够运送1.9亿台iPad。它长400米一次可运19100个集装箱。
世界最大望远镜 中国天眼指贵州平塘球面射电望远镜,介绍它的相关词条还有:500米口径球面射电望远镜,FAST望远镜,世界最大望远镜,FAST项目。
世界最大的龙门吊 “宏海”号22000吨起重机,主要用于海上石油钻井平台陆地整体制造、提升、运输和下水。以往海上油气钻井平台的安装,需要把平台的相关设备“化整为零”,然后在海上慢慢进行拼装。 世界最大压路机 徐工XS262J压路机是徐工生产的一款高性能超重型机械驱动振动压路机。它是全世界最大吨位的单钢轮振动压路机。
世界最大滚塑机 近日,全球直径最大的滚塑机被分装成6个集装箱,从研发制造该机器的温岭市旭日滚塑科技有限公司(下称“旭日滚塑”),运抵加拿大买家的工厂并安装试机成功。这台滚塑机直径6.5米、长27米、宽17米、高8米。是世界最大滚塑机。
世界最大抢险救援机器人 这台徐工的ET111步履式挖掘机最大卸载高度达到7.2米,并可爬越45度的斜坡,在30度的坡上作业。其横跨达1.2米,可以跨越2.4米的垂直障碍和4米宽的壕沟,亦可在涉水深度2米的地方作业,能去山地、林地、沟壑、沼泽、高原等其它设备不能去的地方实施挖掘、起重、破碎、钻孔、喷浆、伐木、植桩等多种工程作业。
模锻液压机ANSYS
模锻液压机
一:问题描述
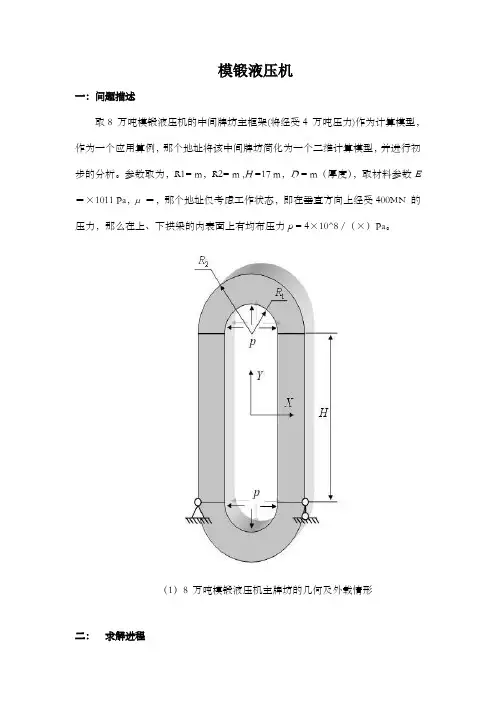
取8 万吨模锻液压机的中间牌坊主框架(将经受4 万吨压力)作为计算模型,作为一个应用算例,那个地址将该中间牌坊简化为一个二维计算模型,并进行初步的分析。参数取为,R1= m,R2= m ,H =17 m,D = m(厚度),取材料参数E=×1011 Pa,μ =,那个地址仅考虑工作状态,即在垂直方向上经受400MN 的压力,那么在上、下拱梁的内表面上有均布压力p = 4×10^8 /(×)Pa。
(1)8 万吨模锻液压机主牌坊的几何及外载情形
二: 求解进程 (一)前处置
1. 修改工作名及标落款:
FILE→Change Jobname→Press
2. 设置分析特性:
Ansys Main Menu→Preference→Structural→OK
3. 概念单元类型
Ansys Main Menu:Preprocessor →Element Type→ Add/Edit/Delete... →
Add…→ Solid: Quad 4node 42 → OK(返回到Element Types 窗口)→
Options…→ K3:Plane Strs w/thk(带厚度的平面应力问题)→ OK → Close
4. 概念材料参数
ANSYS Main Menu:Preprocessor → Material Props → Material Models →
Structural → Linear → Elastic → Isotropic:EX:(弹性模量),PRXY:(泊松比)→ OK →点击该窗口右上角的“×”来关闭该窗口
5. 概念实常数以确信平面问题的厚度
ANSYS Main Menu :Preprocessor → Real Constants… → Add/Edit/Delete
→Add → Type 1 PLANE42 → OK → Real Constant Set No:1(第1 号实常数),THK:(平面问题的厚度)→ OK → Close
万吨线翻番增长 大型模锻件竞争加速入红海
万吨线翻番增长
大型模锻件竞争加速入红海
中国一拖锻造分公司 (河南洛阳471 004) 韩文干
一、6条万吨线支撑“百万重卡"
2000年前,国内万吨级以上锻造生产线只有
3条,分别是一汽锻造厂的125MN热模锻压力机
生产线、东风锻造厂的120MN热模锻压力机生产
线和湖北神力锻造厂的I25MN热模锻压力机生产
线。2008年,一汽巴勒特锻造(长春)有限公司和
第一拖拉机股份有限公司锻造分公司的l25MN热
模锻压力机生产线分别建成投产,富成锻造有限责
任公司的PSZ900型电动螺旋压力机也在当年形成
批量生产能力。按照设计纲领推算,这6条万吨线
年产曲轴/前轴能力达90万~120万件。
因为万吨线自动化程度高,材料利用率高,节
能效果好,生产的产品表面质量、加工性能等明显 优于模锻锤产品,所以万吨线产品受到了格外的青
睐,有些厂家宁愿中断采购,也要千方百计、最大
限度地获得万吨线曲轴毛坯。2010年,重型载货
汽车产销实现了“百万跨越”,从某种意义上讲,
也得益于“十一五”期间万吨线规模的翻番增长。
下面是这6条万吨线的基本情况。
(1)一汽巴勒特锻造(长春)有限公司拥
有两条125MN热模锻压力机生产线(见图1)。新
万吨线建成前,前曲轴车间主要生产汽车前轴,
2006年全年共生产各种前轴1 24 705件,2007年1~
8月生产出各种前轴123 800件。2008年第二条万吨
线建成投产后,在稳定前轴市场的同时,开发生产
斯太尔曲轴、锡柴曲轴及玉柴曲轴等,形成曲轴、
前轴一体化供应的格局。
4
1.上冲头2.护环3.增压柱塞 4.超高压泵(250MPa)5.高压泵(31.5MPa) 4.展望
近年来,我国大型水压机增多,超高压泵也能
顺利制造,开发的外增压液压胀形技术将省力装置
放在水压机工作空间内,并且注入自来水,由液压
机加压密封,再以超高压发生器供水,使环件内压
胀形。若环件尺寸扩大,密封压力不够,可加省力 4
大飞机资料
从C919看国产“大飞机”的产业前景
除已投用的8万吨大压机外,中国的10万吨及16万吨超级大压机也已在研。其一旦投用,即意味着中国重工业尤其是航空制造能力,将从“领先”进入“逆天”的境界。从这个意义上讲,中国的“大飞机”之路显然后劲更强——— 尽管目前还只是个“偏科生”。
11月2日,国产“大飞机”C919正式下线。不过,从新机的子系统供应商名录来看,当前整机国产化率还不太高,仅约50%左右,主要大件为机身和机翼。在一般人看来,难免会觉得“国产大飞机”的成色不足,至少是“国产”的成色不足——— 敢情不就是一“壳子”两“翅膀”吗?
不过事实果真如此么?我们且来看看造这一“壳子”两“翅膀”,更确切地讲是设计整机空气动力学外形,以及制造高技术指标的机身大梁和框架,又需要一套什么档次的产研体系。
众所周知,大飞机的研制要涉及气动、材料、制造、飞控等诸多产研学科。如从气动和飞控设计来讲,就需要大量的风洞数据支持。不过得益于冷战时期的国防建设需要,中国在风洞这一块长期以来都是不弱的。弱项主要在于材料和工业制造水平的低下——— 以首架国产大型喷气式客机“运十”为例,该机于1980年9月26日首飞成功,但仅试飞170小时即被停飞,很大程度上与当时国内没有加工大型构件所必需的大型模锻压机有关。当时仅有的万吨级水压机不具备大件整体锻压成型的能力,故“运十”的大梁等承力大件只能通过分锻小件组合拼装,最终造成结构超重和机体疲劳寿命缩短。尽管该机的国产化率据说超过96%(仅发动机为进口的普惠JT3D),但由于连起码的产业门槛都没有跨越,所以整机性能和可靠性都较低。商用则安全和经营风险太大,军用又解决不了配套发动机(军机用发动机进口受限),故最终只得“下马”。
从工业制造的角度来说,现代大型客机中有大量的铝、钛合金部件需要以超大型模锻液压机进行锻压,所以大压机的数量和工况指标,也是一国重工业、尤其是航空制造业水平的标志性门槛。
巨型模锻液压机同步控制性能影响因素研究
250 机械设计与制造 Machinery Design&Manufacture 第3期 2012年3月
文章编号:1001—3997(2012)03一-0250—03
巨型模锻液压机同步控制性能影响因素研究术
刘忠伟 卫邓英剑 (’湖南工业大学机械工程学院,株洲412007)
( 中南大学机电学院,长沙410083)
Research of influent factors of synchronous control performance of
giant forging hydraulic press
LIU Zhong-wei .-.DENG Ying-jian ( School of Mechanical Engineering,Hunan University of Technology,Zhuzhou 4 1 2007,China)
(2School of Mechanical and Electrical Engineering,Central South University,Changsha 4 1 0083,China)
; 【摘要】同步控制系统是巨型模锻液压机上的关键部分,其同步控制性能的好坏将直接决定产
}品的质量。对活动横梁与导向立柱之间的配合间隙以及同步控制系统提供的工作压力与回油背压的压
l差对同步控制性能的影响进行了分析。结果表明:将立柱与侧梁的间隙控制在0.5ram到1.0ram之间可
}以满足锻件的精度要求;工作压力与回油背压的压力差越大,同步控制系统的动静态性能越好。为巨型{ ;模锻液压机同步控制系统的设计提供了参考。 j
; 关键词:巨型液压机;同步控制系统;控制性能;影响因素 {
l 【Abstract】The synchronous control system the essential device giant rging hydraulic press,;
锻造液压机原理
天津大学
2007届高职专科毕业设计
论文题目:锻造液压机的原理
姓 名:
年 级:2007届
院 系:电气与自动化工程学院
电气与自动化技术
1 摘 要
液压机主机部分包括液压缸、横梁、立柱及充液装置等。动力机构由油箱、高压泵、控制系统、电动机、压力阀、方向阀等组成。液压机采用PLC控制系统,通过泵和油缸及各种液压阀实现能量的转换,调节和输送,完成各种工艺动作的循环。该系列液压机具有独立的动力机构和电气系统,并采用按钮集中控制,可实现手动和自动两种操作方式。
该液压机结构紧凑,动作灵敏可靠,速度快,能耗小,噪音低,压力和行程可在规定的范围内任意调节,操作简单。在本设计中,通过查阅大量文献资料,设计了液压缸的尺寸,拟定了液压原理图。按压力和流量的大小选择了液压泵,电动机,控制阀,过滤器等液压元件和辅助元件。
关键词: 锻造, 液压系统, 液压机, PLC
I 目 录
目 录……………………………………………………………Ⅰ第1章 国内外重型锻压设备的发展概况 ·········· 1
第2章 锻造液压机系统 ················· 4
2.1 锻造液压机的系统原理 ··············· 4
2.1.1液压系统工作原理 ······················ 4
2.2.液压系统分析 ···················· 5
第3章 锻造液压机的改进设计方案及分析 ········· 6
3.1 锻造液压机的该机方案 ··············· 6
3.2 液压机的改进方案分析 ··············· 7
第4章 PLC在液压机控制系统改造中的应用 ········ 7
4.1 工艺原理分析 ··················· 8
4.2 液压系统控制过程分析 ··············· 8