
热轧带钢边裂的原因分析与改进措施
莱钢科技 2Oo9年2月
连铸坯上产生裂纹尺寸较大后,如果轧制工序 不能将裂纹焊合,将直接导致成品带钢上遗留下大
量的裂纹源并使得裂纹进行扩展。 连铸工序中产生横向裂纹的原因有钢的成分、
结晶器及二冷强度。 2.3.1钢的成分
针对莱钢Q345B的成分进行了检测,见表2。 表2 Q345B化学成分 %
当钢水中的C为0.10%一0.15%时,由于包晶 相变,坯壳厚度不均匀性较强,振痕较深,表面易产
生凹陷或横裂纹;当钢中的氮含量较高时,在结晶器 初始坯壳形成振痕的波谷处,奥氏体晶界析出沉淀
物(AlN,Nb(cN)),产生晶间断裂,为横向裂纹产生 提供了条件[21。此外,虽然Mn元素能够通过提高
Mn/S比来消除或减弱钢因硫引起的钢的热脆性, 能够通过固溶强化、细化晶粒改善钢的强度和韧性,
但是过高的Mn(Mn≥0.8%)会使钢液凝固时的热 应力集中_3』,增加热裂纹倾向,如果再加上冷却不
当,会导致连铸坯产生裂纹。 莱钢的Q345B钢生产采用地是在国标基础上
制定的企业内控标准,C含量控制在0.15%一 0.18%,避开了包晶相变区,成分的控制稳定,不会 导致裂纹的产生。
2.3.2结晶器 结晶器的工艺设备参数不合理不仅会导致连铸 坯纵裂,还会加剧角部横向裂纹倾向。振痕深度增 加,横向裂纹增加;振动频率f减小,振痕变深,横向 裂纹增加;负滑脱时间增加,振痕深度增加,横向裂
纹增加 。莱钢生产Q345B钢时,结晶器振痕深度
在0.5~0.8 mm之间,振动频率为1o0 Hz,负滑脱 时间为O.15 s,都在正常范围之内,可以排除本次产 生问题不是结晶器原因造成的。
2.3.3二冷强度 二冷强度是热裂纹产生的一个重要因素,很多
时候容易被忽视而造成裂纹的产生。二冷水分布不 合理,未能避开70o~9oo c【=的低温脆性区(Q345B
钢低温脆性区为800—900 clC) ,在拉矫过程中形 成横向裂纹;二冷水量过大或不均匀,连铸坯横向中
心与边部温度差较大,角部温度过低,在弯曲和矫直 时形成边部横向裂纹。莱钢生产Q345B钢时,连铸 机拉速为1.1~1.2脚 min,二冷模式采取中冷。
结合2o07年底曾将该生产线连铸机的二冷水
配水模式由静态配水改造为动态配水的情况,研究
分析现场数据后确认导致Q345B边裂产生的原因
是二冷水改造后,水量与拉速不匹配,水量相对过 大,角部温度过低,在弯曲和矫直时形成边部横向裂
纹。同时,由于部分批次Mn的含量较高,连铸坯热
应力较大,在二冷不当的情况下,加剧了裂纹倾向。
3 改进措施
在确定边裂产生的原因后,同时考虑到带状组
织严重和有魏氏组织的问题,采取了改进措施。
1)优化二冷水冷却模式,在中冷模式的基础
上,减少二冷水流量,合理控制连铸机的拉速与二冷
水比率,防止连铸坯在拉矫过程中横向中心温度与
边部温度过大。 2)由于缺陷钢带的P、s控制水平较好(P≤
0.02%,s≤O.015%),并结合力学性能富余的实际 情况,把合金元素Mn的含量由原来的1.4%一
1.5%降低到1.1%一1.25%,以减少热应力集中和
带状组织严重。 3)为解决带状组织严重的问题,加热炉加热时
间由原来的180 min延长到200 min(冷坯),消除偏
析;终轧温度由890±20 cI=提高到900±20℃,保证 在奥氏体再结晶区轧制。
4现场效果
为确认发现的上述原因,根据制定措施分两次
进行了试验。
4.1 第一次试验 第一次试验采取降低Mn含量、延长加热时间
和提高终轧温度的方法。此次轧制出的成品仍然存
在边裂,但是只是每炉部分钢带出现边裂,而不是以
前整炉出现边裂的现象,而且未发现带状组织。虽 然此次未能完全解决边裂问题,但可见Mn含量过
高会使铸坯热应力集中,加重边裂倾向。
4.2第二次试验 第二次试验除使用第一次试验的化学成分和温
度制度外,还采取了优化连铸机二冷水和拉速的手 段。此次试验生产的钢带未出现边裂现象,且两次
试验的钢带横向和纵向的未发现带状组织(见图ll
图14)。
1
3 王建军,等:热轧带钢边裂的原因分析与改进措施 第1期(总第139期)
通过对比带钢组织可以发现,经过改进措施后 生产的带钢组织有了明显改善。
采取以上措施后,莱钢15oo热轧带钢生产线 的Q345B低合金钢边裂问题得到解决,自措施实 施至现今,该生产线未再出现带钢边裂问题。
5 结论
通过试验及分析,得出如下结论: 1)莱钢Q345B的裂纹产生在连铸工序,与轧 制工序关系不大,轧制工序只是延续了连铸工序的 缺陷。
2)连铸工序合理控制连铸机的拉速与二冷水 比率,防止二冷水量过大造成的连铸坯在拉矫过程 中角部温度过低。
3)Mn含量过高会导致连铸坯热应力集中, 加重裂纹倾向。同时,Mn含量过高会导致严重的 带状组织,延长加热时间和提高终轧温度会减轻带 状组织。 4)通过检验及采取改进措施,莱钢Q345B低 合金钢产品的质量得到了较大提高。
参考文献
[1]赵琼.热轧带钢边裂原因分析.理化检验一物理分册 [J],40(12):629-632. [2]蔡开科.连铸坯表面裂纹的控制.鞍钢技术[J], 20o4,(3):1-8. 。 . [3]王祖滨,东涛等.低合金高强度钢[M].北京:原 子出版社.1996. [4]何宁明,朱斌,陈文满.重钢中厚板表面微裂纹攻关 实践.钢铁研究[J],2o01,6:33-35. [5]蔡开科,秦哲,孙彦辉.连铸坯凝固过程坯壳变形与 铸坯裂纹控制[A].2008年连铸设备技术交流会论 文集[C],2oo8. 特邀编辑:付常林
Cause Analysis of Edge Cracl【s in H0t Str.p and Measur f0r Impr0Vement Wang Jianjun Wu Defla Zhuang hui zha0 Peilin Du Chuanzhi ’ (1 1'he Dept.0f Techno10gy and Res0urces;2 111e Plate/St邱Plant;3 rI1he Technical R&D Center)
Abstract: In the light 0f edge cmcking defect of hot strip in the course 0f making Q345B in Laiwu Steel Gr0up,an analysis is done to strip by ad叩ting physic0一cherriical testing methods such习Ls 0xygen arId ni— tr0gen content analysis,metallogmphic and SEM ex锄inations are印plied to strip,with the results sh0w- ing that the dismatching between the s c0ndary eooling water quantity flmm CCM and withdrawal speed is
the main cause 0f edge cracking.The measures f0r m0difying it haVe been brought f0rward based on theo- retical analyses and related c0nclusions educed.
Key words:Q345B;edg_e crackjng;删皿Dgraph c ctu SEM,se00ndary c00li唱 ;删 aWal speed
14
钢结构产生裂缝的原因分析及解决措施
钢结构产生裂缝的原因分析及解决措施
前言
钢结构是一种常用的建筑结构形式,具有高强度、耐久性和稳定性等优点。然而,有时钢结构会出现裂缝问题,给结构的安全性和稳定性带来威胁。本文将分析钢结构产生裂缝的原因,并提出解决措施以防止或修复这些裂缝。
裂缝的原因分析
1. 载荷超载:如果钢结构超过了其承载能力,会导致裂缝的产生。这可能是由于设计错误、运输或安装失误等问题所引起。因此,在设计和施工过程中,应确保载荷不超过钢结构的承载能力。
2. 施工质量问题:不良的施工质量也是导致钢结构裂缝的原因之一。例如,焊接质量不合格、连接件失稳或材料缺陷等都可能导致裂缝的产生。因此,在施工过程中,应严格遵守相关的施工标准和质量控制要求。
3. 环境因素:环境因素如温度变化、湿度和风力等也可能引起钢结构裂缝。例如,温度变化引起的热胀冷缩效应可能导致结构的变形和应力集中,最终导致裂缝的产生。因此,在设计和使用钢结构时,应考虑环境因素对结构的影响,并采取相应的措施进行管理和保护。
解决措施
1. 加强设计和施工质量管理:在钢结构的设计和施工过程中,应加强质量管理,确保设计规范和施工标准得到严格遵守。同时,对焊接、连接等关键工艺进行监控和检测,确保施工质量符合要求。
2. 载荷控制和监测:确保钢结构的载荷不超过其承载能力,合理进行结构设计和分析,以防止载荷超载。此外,对钢结构进行定期监测,及时发现载荷异常,做出及时调整和维护。
3. 应对环境因素:针对环境因素的影响,采取相应的措施进行管理和保护。例如,在高温季节,可以采取隔热措施,减少结构受热膨胀的影响;在潮湿环境下,采取防锈措施,防止钢结构受潮和腐蚀。
结论
钢结构裂缝的产生与多种因素相关,包括载荷超载、施工质量问题和环境因素等。通过加强设计和施工质量管理,控制和监测载荷,以及应对环境因素,可以有效预防和解决钢结构裂缝问题,提升结构的安全性和稳定性。
CSP工艺Q235 B热轧带钢边部裂纹成因分析
第35卷第4期 2012年8月 武汉科技大学学报 Journal of Wuhan University of Science and Technology Vo1.35,No.4 Aug.2012
CSP工艺Q2 3 5 B热轧带钢边部裂纹成因分析
彭其春 ,杨柳 ,刘炳宇 ,钱龙 ,李具中 ,何金平
(1.武汉科技大学钢铁冶金及资源利用省部共建教育部重点实验室,湖北武汉,430081
2.武汉钢铁股份有限公司,湖北武汉,430080)
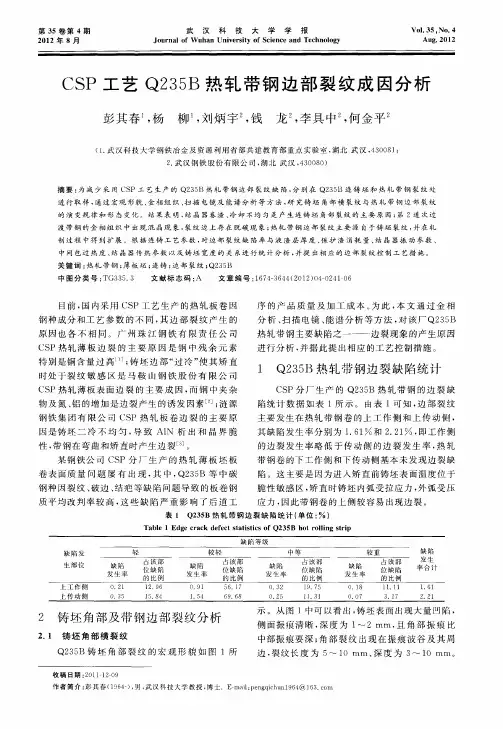
摘要:为减少采用CSP工艺生产的Q235B热轧带钢边部裂纹缺陷,分别在Q235B连铸坯和热轧带钢裂纹处 进行取样,通过宏观形貌、金相组织、扫描电镜及能谱分析等方法,研究铸坯角部横裂纹与热轧带钢边部裂纹
的演变规律和形态变化。结果表明,结晶器卷渣、冷却不均匀是产生连铸坯角部裂纹的主要原因;第2道次过
渡带钢的金相组织中出现混晶现象,裂纹边上存在脱碳现象;热轧带钢边部裂纹主要源自于铸坯裂纹,并在轧
制过程中得到扩展。根据连铸工艺参数,对边部裂纹缺陷率与液渣层厚度、保护渣消耗量、结晶器振动参数、
中间包过热度、结晶器传热参数以及铸坯宽度的关系进行统计分析,并提出相应的边部裂纹控制工艺措施。
关键词:热轧带钢;薄板坯;连铸;边部裂纹;Q235B
中图分类号:TG335.3 文献标志码:A 文章编号:1 674—3644(201 2)04—024卜06
目前,国内采用CSP工艺生产的热轧板卷因
钢种成分和工艺参数的不同,其边部裂纹产生的
原因也各不相同。广州珠江钢铁有限责任公司
CSP热轧薄板边裂的主要原因是钢中残余元素
特别是铜含量过高 ;铸坯边部“过冷”使其矫直
时处于裂纹敏感区是马鞍山钢铁股份有限公司
CSP热轧薄板表面边裂的主要成因,而钢中夹杂
物及氮、铝的增加是边裂产生的诱发因素 ;涟源
钢铁集团有限公司CSP热轧板卷边裂的主要原
因是铸坯二冷不均匀,导致AlN析出和晶界脆
热轧带钢边裂原因分析

热轧带钢边裂原因分析
赵琼
【期刊名称】《理化检验-物理分册》
【年(卷),期】2004(040)012
【摘 要】采用低倍组织试验、化学成分分析及金相检验等方法,对出现边裂的带钢卷进行了解剖分析.结果表明,钢坯的内在缺陷、加热温度偏高及加热不均匀是产生边裂的主要原因.
【总页数】4页(P629-632)
【作 者】赵琼
【作者单位】吉林建龙技术中心,吉林,132301
【正文语种】中 文
【中图分类】TG142
【相关文献】
1.防止Q195L热轧窄带钢边裂的工艺实践 [J], 路文刚;林腾昌;王成杰;朱荣;郭亚光;肖绎
2.热轧不锈带钢边裂原因分析及防止措施 [J], 辛建卿;彭存根;张国儒
3.热轧带钢边裂的原因分析与改进措施 [J], 王建军;吴德发;庄辉;赵培林;杜传治
4.热轧宽带钢裂边原因分析与质量控制 [J], 朱宝晶;郝少锋;翟正龙
5.SPHC热轧宽带钢边裂原因分析 [J], 刘云杰;魏兵兵;曹玉霞
因版权原因,仅展示原文概要,查看原文内容请购买
45钢中厚板边部裂纹的原因与控制措施
45钢中厚板边部裂纹的原因与控制措施
45钢中厚板边部裂纹的原因与控制措施
边裂是45钢中厚板的主要质量缺陷之一,会制约产量和质量的提高,影响企业效益。分析认为边部裂纹缺陷主要由板坯皮下气泡和角部横裂纹造成的。即:
1、45钢的的原板坯边部存在气泡,因为板坯中的气泡在加热和轧制过程中无法愈合,可形成板材边部裂纹。
2、板坯的角裂纹与钢中铝和氮含量、结晶器锥度、二冷有关。具体原因:
1)钢中铝、氮含量
铝会对热塑性产生危害,特别是铝和氮同时存在是,生产的AlN在奥氏体晶界沉淀而降低钢的热塑性,增强裂纹敏感性。因此有效控制钢中氮、铝元素含量很有必要。
2)结晶器锥度
若锥度过大,会造成结晶器对坯壳的挤压,同时窄面铜板挤压宽面坯壳导致纵向凹陷产生,并使角部过冷产生角部纵裂纹。
3)二冷
二冷工艺对减少横向裂纹很重要,如果在低塑性区进行板坯弯曲或矫直就会导致横裂纹。
为此解决45钢中厚板边部裂纹问题,应按如下操作:
1、控制皮下起泡
1)控制外来气体进入钢液。
保证原材料清洁干燥(w(H2O)≤0.5%),强化中包烘烤,调整塞棒、滑板、水口之间氩气流量为3-5L/min。
2)优化钢水脱氧工艺
控制钢中w(S)≤0.015%,以提高钢的高温韧性;调整LF炉渣成分控制范围,w(SiO2)=8-12%、w(CaO)=48-55%、w(Al2O3)=20-35%、w(FeO) ≤1.0%,白渣操作。
2、控制角裂 1)控制铝、氮含量
将弱吹氩时间设定为5-10min,减少氮含量。控制成品w(Als)
≤0.015%,减少因Al与N 结合形成的皮下横裂纹几率。
2)调整结晶器锥度
将结晶器窄面锥度适当调小,减少铸坯凝固收缩时与结晶器产生的摩擦力。
3)优化二冷配水
调整二冷配水,适当降低二冷水总量,并调整水量在各区域的分配,使得板坯通过矫直区时避开脆性温度区间。
热、冷轧板带材质量缺陷类别、原因及措施
冷轧板、带材常见缺陷及消除方法
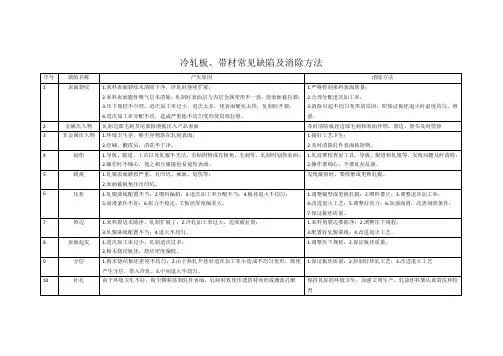
序号 缺陷名称 产生原因 消除方法
1 表面裂纹 1.来料表面裂纹未清除干净,冷轧时继续扩展;
2.来料表面脆性吸气层未清除,轧制时表面层与内层金属变形不一致,使表面被拉裂;
3.压下规程不合理,道次加工率过小,道次太多,使表面硬化太快,轧制时开裂;
4.道次加工率分配不均,造成严重地不均匀变形使局部拉裂。 1.严格控制来料表面质量;
2.合理分配道次加工率;
3.消除引起不均匀变形的原因,即保证板坯退火时温度均匀,增强。
2 金属压入物 轧制边部毛刺及尾部掉渣被压入产品表面 及时清除板坯边部毛刺和表面异物。裂边、裂头及时剪掉
3 非金属压入物 1.环境卫生差,粉尘异物落在轧制表面;
2.经碱、酸洗后,清洗不干净。 1.搞好工艺卫生;
2.及时清除轧件表面粘附物。
4 划伤 1.导板、辊道、工具以及轧辊不光洁,有粘附物或有棱角、毛刺等,轧制时划伤表面;
2.操作时不细心,使之相互碰撞也易划伤表面。 1.轧前要检查好工具、导板、辊道和轧辊等,发现问题及时清除;
2.操作要细心,不要乱拉乱撞。
5 辊痕 1.轧辊表面磨损严重,有凹坑、麻面、划伤等;
2.表面被板角压出凹坑。 发现辊痕时,要修磨或更换轧辊。
6 压折 1.轧辊曲线配置不当;2.喂料偏斜;3.道次加工率分配不当;4.板坯退火不均匀;
5.润滑条件不好;6.张力不稳定;7.板坯厚度偏差大。 1.调整辊型或更换轧辊;2.喂料要正;3.调整道次加工率;
4.改进退火工艺;5.调整好张力;6.加强润滑,改善润滑条件;
7.保证板坯质量。
7 裂边 1.来料裂边未除净,轧制扩展了;2.冷轧加工率过大,边部被拉裂;
3.轧辊曲线配置不当;4.退火不均匀。 1.来料剪裂边要除净;2.调整压下规程;
3.配置好轧辊曲线;4.改进退火工艺。
8 表面起皮 1.道次加工率过小,轧制道次过多;
2.粉末烧结板坯,烧结密度偏低。 1.调整压下规程;2.保证板坯质量。
轧制缺陷图谱、形成原因分析以及预防措施

-
-
- -优质- 缺陷名称 纵裂 Longitudinal Crack
照片
缺陷形貌及特征:
缺陷形貌及特征
纵裂纹是距钢板边部有一定距离的沿轧制方向裂开的小裂口或有一定宽度的线状裂纹。板厚大于20mm的钢板出现纵裂纹的机率较大。
缺陷成因:
1. 板坯凝固过程中坯壳断裂,出结晶器后进一步扩展形成板坯纵向裂纹,在轧制过程中沿轧制方向扩展并开裂;
2. 板坯存在横裂,在横向轧制过程中扩展和开裂形成。
预防:防止纵列纹产生的有效措施是使板坯坯壳厚度均匀,稳定冶炼,连铸工艺是减少纵裂纹产生的关键 -
-
- -优质- 推荐处理措施:
1. 深度较浅的纵裂可采用修磨去除。
2. 修磨后剩余厚度不满足合同要求的钢板可采用火切切除、改规的方法,由于纵裂有一定长度,一般不采用焊补的方法挽救;
3. 纵裂面积较大时钢板可直接判次或判废 可能混淆的缺陷
1. 边部折叠
2. 边部线状缺陷
缺陷名称 横裂 Transverse Crack
缺陷形貌及特征:
缺陷形貌及特征:裂纹与钢板轧制方向呈30°~90°夹角,呈不规则的条状或线状等形态,有可能呈M或Z型,横向裂纹通常有一定的深度。
缺陷成因:
板坯在凝固过程中,局部产生超出材料迁都极限的拉伸应力导致板坯横裂,在轧制过程中扩展和开裂形成。有可能是板坯振痕过深,造成钢坯横向微裂纹;钢坯中铝,氮含量较高,促使AIN沿奥氏体晶界析出,也可能诱发横裂纹;二次冷却强度过高也会造成板坯上的横裂 -
热轧棒料产生裂纹原因
热轧棒料产生裂纹原因
热轧棒料在生产过程中可能出现裂纹,其原因复杂,可能受到多种因素的影响。以下是一些可能导致热轧棒料产生裂纹的原因:
1. 冶炼和铸造问题: 原材料的质量和冶炼工艺可能会对热轧棒料的质量产生影响。不合格的原材料、合金成分不均匀、铸造时的温度不当等都可能导致裂纹。
2. 轧制工艺问题: 轧制过程中的工艺参数,如轧制温度、压下率、冷却速率等,如果没有正确控制,可能导致热轧棒料表面和内部出现应力集中,从而引发裂纹。
3. 结晶器温度不均匀: 如果结晶器温度分布不均匀,部分区域的温度过高或过低,可能导致热轧棒料产生不均匀的组织结构,从而引发裂纹。
4. 冷却不足: 在热轧后,如果冷却速率不足,棒料内部的温度不能迅速降低,可能导致应力积累,从而导致裂纹的发生。
5. 内在缺陷: 原材料或在制造过程中可能存在内在的缺陷,如夹杂物、气泡等,这些缺陷可能成为裂纹的起始点。
6. 质量控制问题: 生产过程中的质量控制不严格,检测手段不到位,可能导致未能及时发现并处理潜在的问题,从而造成裂纹。
为了预防和减少热轧棒料的裂纹问题,生产过程中需要加强对原材料、工艺和质量的监控,确保各个环节的合理性和稳定性。
Q355C热轧板纵剪分条横裂原因分析
Q355C 热轧板纵剪分条横裂原因分析
摘要: Q355C低合金高强度钢广泛应用,通过对其纵剪开裂进行生产过程追溯,成分分析、性能分析、金相分析和ON气体分析,解决开裂的原因,进一步提高产品质量。
关键词:Q355C低合金高强度钢; 纵剪开裂; 非金属夹杂; 脱碳; 条状组织
1.前言
低合金高强度结构钢自2019年2月1日起正式实施GB/T 1591 —2018《低合金高强度结构钢》用 Q355 系列牌号替代Q345 系列牌号,Q355钢具有良好的综合力学性能、冲击韧性好、稳定性好等优点。常用做船舶、车辆、起重机、压力容器、电站、桥梁等各种工业领域。这使得越来越多的纵剪钢带走向市场,在纵剪生产过程中,纵剪钢带时常出现不同的质量缺陷,降低了产品的成材率,影响了企业的经济效益。
济南市某有限公司使用我公司热轧部生产的材质Q355C规格11.5mm×750mm的热轧钢带,纵剪分条出现开裂缺陷。取回开裂样品和未开裂样品进行分析。
2.实验方法
对送检样品进行生产过程追溯;图像采集宏观分析;在样品上截取成分试样、性能试样、金相试样和0N 试样,进行成分分析、性能分析、金相分析和ON 气体分析。
1. 实验结果
3.1生产过程追溯
表1 钢带生产工艺过程控制
工艺标在三均粗精终卷准 炉时间/min 加温度/℃ 热段温度/℃ 轧开轧温度/℃ 轧入口温度/℃ 轧温度/℃ 取温度/℃
80~140 1290±30 1290±20 1130±30 ≥950 870±20 630±20
钢卷号 01042281 90 1285 1298 1157 1048 869 627
01042282 90 1289 1288 1155 1054 875 629
01042283 95 1286 1285 1154 1048 871 634
追溯轧制过程控制,如表1所生产钢卷加热温度,在炉时间,粗轧开轧温度,精轧入口温度,精轧终轧温度,卷取温度均符合工艺要求。
热轧钢卷边裂的调研
1I
热轧钢卷边裂的调研
罗总曾广岩 (热轧板带厂)
摘要:跟踪调查热轧钢卷生产工艺、坯料质量,分析造成柳钢热轧钢卷边裂的原因,制定检
验热轧钢卷边裂的原则。 关键词:热轧钢卷;边裂;横裂
Study on Edge Crack of Hot-rolled Strip
LUO Zhong ZENG Guang-yan
(Hot Strip Mil1)
Abstract ̄The production process and slab quality for hot-rolled strip were tracked and investigated; the causes of edge crack of hot-rolled strip were analyzed and then the inspection regulation for edge crack
was established. Key Words:Hot-rolled Strip;Edge Crack;Transversal Crack
1 问题提出 因素,以制订有效措施进行处理。
柳钢热轧厂从2005年投产至今,每年均有 部分钢卷因存在边裂缺陷而不能判为合格品,
给企业的正常生产和经济效益造成影响。边裂
钢卷涉及的钢种有Q235、Q345、ss4oo—B、 SS490一B、SS400、A/B船板等。热轧钢卷边裂
缺陷是指钢板表面(或下表面)沿长度方向距
钢板边部约30 mm范围内的断续裂纹,其形状 类似于鸡爪印或指甲印(见图1),裂纹多数情
况下出现在钢板单侧,但也有少量钢板双侧出 现裂纹。 通常认为造成钢卷出现边部裂纹缺陷的原 因[1】: (1)钢质原因:指坯料边缘存在角横裂、 皮下汽泡等,在轧制过程中不能完全消除或焊
合,暴露在钢板边部所致; (2)轧制原因:由 于坯料加热时过烧轧制后所致。本文主要针对
上述两个原因,调查造成柳钢热轧钢卷边裂的
带钢轧制常见缺陷原因分析
带钢轧制常见缺陷原因分析
结疤(M01)
图 7-1-1
图 7-1-2
1 •缺陷特征
附着在钢带表面,形状不规则翘起的金属薄片称结疤。呈现叶状、羽状、 条状、鱼鳞状、舌端状等。结疤分为两种,一种是与钢的本体相连结,并折合 到板面上不易脱落;另一种是与钢的本体没有连结,但粘合到板面上,易于脱 落,脱落后形成较光滑的凹坑。
2 •产生原因及危害
产生原因:
① 板坯表面原有的结疤、重皮等缺陷未清理干净,轧后残留在钢带表面 上;②板坯表面留有火焰清理后的残渣,经轧制压入钢带表面。
危害:
导致后序加工使用过程中出现金属剥离或产生孔洞。
3 •预防及消除方法
加强板坯质量验收,发现板坯表面存在结疤和火焰清理后残渣应清理干 净。
4 •检查判断
用肉眼检查;
不允许存在结疤缺陷,对局部结疤缺陷,允许修磨或切除带有结疤部分带 钢的方法消除,如结疤已脱落,则比照压痕缺陷处理。 7.2 气泡(M02)
图7-2-1闭合气泡
图7-2-2 口气泡
图7-2-3开口气泡
1 •缺陷特征
钢带表面无规律分布的圆形或椭圆形凸包缺陷称气泡。其外缘较光滑,气 泡轧破后,钢带表面出现破裂或起皮。某些气泡不凸起,经平整后,表面光 亮,剪切断面呈分层状。
2 •产生原因及危害
产生原因:
① 因脱氧不良、吹氮不当等导致板坯内部聚集过多气体;
② 板坯在炉时间长,皮下气泡暴露或聚集长大。
危害:
可能导致后序加工使用过程中产生分层或焊接不良。
3 •预防及消除方法
① 加强板坯质量验收,不使用气泡缺陷暴露的板坯;
② 严格按规程加热板坯,避免板坯在炉时间过长。
4 •检查判断
用肉眼检查;
不允许存在气泡缺陷。
7.3表面夹杂(M03) 图 7-3-1
图 7-3-2
1 •缺陷特征
板坯中的夹杂或夹渣经轧制后在钢带表面暴露的块状或长条状的夹杂缺陷 称表面夹杂。其颜色一般呈棕红色、黄褐色、灰白色或灰黑色。
2 •产生原因及危害