
钨极氩弧熔覆技术
氩弧焊的使用技巧之欧阳歌谷创作

欧阳歌谷创编 2021年2月1
欧阳歌谷创编 2021年2月1 主要还是熟能手巧,板的厚度和点击的时间,还有电流都是相连系的,要配合的很好。省气谈不上,只要不要过余的开的太大就行。还有钨针的最好尖一点,在焊接时,不要一开始就把针尖对着焊接处,先空打一下,将管子里的空气排出,这样焊就不会炸不会有黑斑,在点击完毕后不要马上拿开焊枪,等几秒,这样不锈钢在冷却时受氩气的保护,就样不会黑,连洗钢水和抛光片都省了。这只能针对点焊,如果长距离的拖焊就没办法了,板肯定要变色的,只有等抛光和清洗了。
欧阳歌谷(2021.02.01)
氩弧焊打底,电弧焊盖面算什么焊接方法?
钨极氩弧焊就是把氩气做为保护气体的焊接。借助产生在钨电极与焊体之间的电弧,加热和熔化焊材本身(
在添加填充金属时也被熔化),而后形成焊缝金属。钨电极,熔池,电弧以及被电弧加热的连接缝区域,受
氩气流的保护而不被大气污染。 氩弧焊时,焊炬、填充金属及焊件的相对位置如下图: 弧长一般取1-1.5倍
钨电极直径。 欧阳歌谷创编 2021年2月1
欧阳歌谷创编 2021年2月1 停止焊接时,首先从熔池中抽出填充金属(填充金属根据焊件厚薄添加),热端部仍需停留在氩气流的保护下,以防止其氧化。
1.焊枪(焊炬) 钨极氩弧焊枪(也称焊炬)除了夹持钨电极,输送焊接电流外,还要喷射保护气体。大电流焊枪长时间焊接还需使用水冷焊枪。
3.氩气纯度 氩弧焊时材质对氩气纯度的
要求 金属材料 铬镍不锈钢 太难熔金属 氩气纯度(%) ≥99.7 ≥99.98 4.
新型微电池

第4期 张勇等:液压支柱表面镍基自熔合金TIG修复研究 59
电流密度log(J/(A・am ))
电流密度log(J/(A・cm ))
图4基体和镍基熔覆层在3.5%NaC1中的极化曲线
Fig.4 Polarization curve of base metal and nickel—based
cladding layer in 3.5%NaC1 solution
表3基体和镍基熔覆层的腐蚀参数
Table 3 Corrosion parameters of base metal and nickel-based cladding layer
3结论
1)用钨极氩弧焊在27SiMn钢表面熔覆镍基自熔
合金粉末进行熔覆处理,可以获得致密、结合牢固和稀 释率小的熔覆层。熔覆合金在与基体连接处,由于温
度梯度的作用呈现明显的树枝状结晶,基体为含cr的
Ni基固溶体,基体上分布着作为强化相的碳、硼化
合物。
2)熔覆电流过小时,易导致气孔、未熔合等缺
陷。在保证熔透的前提下,随着电流的增加,晶粒增
粗,且母材熔入量的增加导致析出的碳、硼化合物减
少。70 A的熔覆电流下能够保证熔透和增强相的弥
散析出。
3)熔覆层随着硬度的增加,其耐磨性亦随之提
高,在3种熔覆电流中,70 A的熔覆试样表现出最佳的
耐磨性。
4)通过电化学腐蚀实验,采用镍基自熔合金粉末
的熔修层的腐蚀电流密度比基体合金降低近2个数量
级,表明Ni60熔覆层在腐蚀介质中具有更好的耐
蚀性。
4参考文献
[1]朱华,吴兆宏,李刚,等.煤矿机械磨损失效研究[J]_煤炭学
报,2006,31(3):380—385.
[2]时连军,马明国,侯光军,等.支架立柱的损坏原因及预防措
施[J].煤矿机械,2oo2(9):71—73.
[3]叶津平.液压支柱的腐蚀与防护[J].科技情报开发与经济,
1998(1):42—43. [4]王娟.表面堆焊与热喷涂技术[M].北京:化学工业出版社,
氩弧焊焊项代号

- 1 - 氩弧焊焊项代号
氩弧焊是一种常见的金属焊接方法,具有焊接速度快、焊缝质量高等优点,被广泛应用于航空、航天、汽车、建筑等领域。在氩弧焊中,为了方便管理和识别,常使用代号来命名不同的焊接项。
以下是常见的氩弧焊焊项代号:
1. TIG焊接:TIG代表Tungsten Inert Gas Welding,即钨极惰性气体焊接。该焊接方法适用于焊接铝、镁、钛、不锈钢等高反应性材料,代号为TIG。
2. MIG/MAG焊接:MIG代表Metal Inert Gas Welding,MAG代表Metal Active Gas Welding,即金属惰性气体焊接和金属活性气体焊接。该焊接方法适用于焊接铁、钢、铜等金属材料,代号为MIG/MAG。
3. 线束焊接:线束焊接是一种高效的焊接方法,适用于焊接大批量的小型工件。代号为LBW(Line Bundle Welding)。
4. 熔覆焊接:熔覆焊接是一种表面修复和保护的方法,适用于焊接高温合金、不锈钢、钨等材料。代号为Cladding。
5. 焊接加强:焊接加强是一种提高焊接强度和韧性的方法,适用于焊接高强度材料。代号为PWHT(Post Weld Heat Treatment)。
以上是常见的氩弧焊焊项代号,不同的焊接方法和材料需要选择不同的代号,以便于管理和识别。
核电厂不锈钢钨极氩弧焊焊接的背面保护
核电厂不锈钢钨极氩弧焊焊接的背面保护
摘要:随着我国核电行业的蓬勃发展,特别是国家碳达峰、碳中和的发展战略的提出,我国核电发展势头将更加高涨;不锈钢作为一种优良的耐腐蚀金属材料被广泛的应用在核电厂中,同时不锈钢的焊接工作也是电厂设备和管道制造、安装和检修工作的重要组成部分,其中又以钨极氩弧焊应用最为广泛;由于核电厂运行的特殊性——核电站运行的连续性,停堆维修的金钱成本和社会影响特别重大,不可能随意停堆维修;同时国家法律、社会大众以及行业自身对核安全文化有着严苛要求;又由于施工质量是核安全的重要组成部分,焊接质量又是施工质量的重要组成,因此对于提高不锈钢钨极氩弧焊焊缝焊接质量的研究是迫在眉睫的。
在核电工程中由于不同标准对不锈钢焊接工艺背面保护要求不同,从而导致广大技术人员对其理解产生了异议,异议主要在以下两个方面:
1.
对“背面充氩保护”中“背面”的理解;
2.
对背面保护氩气流量和其保护效果是否有必然关系的争论。
关键词:核安全文化Nuclear safety culture、碳达峰Peak carbon
dioxide emissions、碳中和Peak emissions、不锈钢Stainless steel、钨极氩弧焊Argon tungsten-arc welding、背面保护Protection at the back、氧化To oxidate。
正文:
1. 对 “背面”的理解
根据焊接标准:不锈钢钨极氩弧焊(TIG)焊接时当焊缝熔覆金属小于等于4mm或母材小于等于5mm时要求对不锈钢背面进行充氩保护,由于各种核电堆型所使用的焊接标准不同,各个标准对“背面保护”的要求有所不同,现场焊接技术人员对标准的理解也有所差异,特别是对“背面”的理解争议最大,有些人认为“背面”就是字面意思“反面”,而另一些人认为不止“反面”还包含“侧面”。
“背面保护”是由于焊接热输入会导致焊缝或焊缝附近母材过热其合金元素会跟氧气反应生成黑色氧化物,导致重要合金元素烧损同时破坏不锈钢耐腐蚀钝化层,致使其易在腐蚀性环境中产生腐蚀导致材料或部件功能失效;为了解决这个问题而采取的一种措施。由于氩弧焊焊缝正面由焊枪喷出的氩气冲开电弧(热源)周围的氧气而形成了保护,焊件的其它受焊接热输入影响会氧化的面就需要采取“背面充氩保护”,所以标准中所说的“背面保护”中的“背面”不应该被理解仅仅是焊接活动的“反面”,应理解为正面氩气所保护不到的会受到焊接影响产生氧化的其他面,如图1:
激光熔覆与氩弧焊熔覆、焊条电弧焊熔覆的比较

激光熔覆与氩弧焊熔覆、焊条电弧焊熔覆的比较
发布时间:2021-05-21T12:01:09.673Z 来源:《基层建设》2020年第31期 作者: 刘素志
[导读] 摘要:激光熔覆与氩弧焊熔覆、焊条电弧焊熔覆是当前机械零部件生产中非常常见的热加工工艺,且其各有优劣点。
中核控制系统工程有限公司 100176
摘要:激光熔覆与氩弧焊熔覆、焊条电弧焊熔覆是当前机械零部件生产中非常常见的热加工工艺,且其各有优劣点。本文对三种技术进行了简单的比较,并重点就激光熔覆的应用展开了探讨,仅供参考。
关键词:激光熔覆;氩弧焊熔覆;焊条电弧焊熔覆;特点比较
工业生产,尤其是重工业设备的生产加工是当今社会经济发展的重要支柱,随着我国工业化水平的不断提高,越来越多的机械设备都开始使用模具成型的办法进行生产加工。但是传统模具生产技术不够成熟,模具使用寿命比较低,模具失效或造成严重的经济损失。激光
熔覆技术能够对模具表面进行强化修复,更好的保障模具质量。因此在现阶段加强对于激光熔覆技术在模具中应用的研究具有重要的现实
意义,能够更加全面的掌握关于激光熔覆技术的相关特点及工艺,更好的发挥激光熔覆技术的优势,全面提升模具生产质量,满足模具成
型加工的需求,促进模具成型产业的良好发展。
1、激光熔覆概述
从上世纪80年代开始,激光熔覆技术开始在工业生产领域推广使用,这种新兴技术属于激光表面工程领域,主要就是利用高能激光束对目标金属的表面进行辐照,使得金属表面能够迅速完成熔化凝固的过程。而且可以在金属表面覆盖一种新的材料,这样经过激光辐照,
熔化凝固就可以形成一种全新的复合材料。经过这样的处理,金属表面的物理性能得到显著的提升。而且这种熔覆技术的冷却速度非常
快,在很短的时间内就能够完成熔覆过程,得到紧凑的熔覆组织结构和良好的冶金结合结果。随着自动化技术的应用,激光熔覆使用的材
料更少,能耗更低,整个技术性价比也更高,质量更优秀。目前激光熔覆技术的应用主要包括材料表面改性、产品表面修复和产品原型制
钨极氩弧焊常见焊接问题及解析
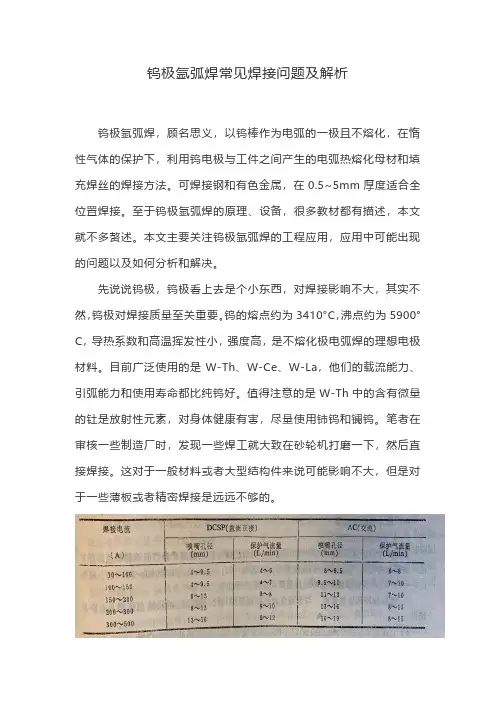
钨极氩弧焊常见焊接问题及解析 钨极氩弧焊,顾名思义,以钨棒作为电弧的一极且不熔化,在惰性气体的保护下,利用钨电极与工件之间产生的电弧热熔化母材和填
充焊丝的焊接方法。可焊接钢和有色金属,在0.5~5mm厚度适合全位置焊接。至于钨极氩弧焊的原理、设备,很多教材都有描述,本文就不多赘述。本文主要关注钨极氩弧焊的工程应用,应用中可能出现
的问题以及如何分析和解决。 先说说钨极,钨极看上去是个小东西,对焊接影响不大,其实不
然,钨极对焊接质量至关重要。钨的熔点约为3410°C,沸点约为5900°
C,导热系数和高温挥发性小,强度高,是不熔化极电弧焊的理想电极
材料。目前广泛使用的是W-Th、W-Ce、W-La,他们的载流能力、
引弧能力和使用寿命都比纯钨好。值得注意的是W-Th中的含有微量的钍是放射性元素,对身体健康有害,尽量使用铈钨和镧钨。笔者在审核一些制造厂时,发现一些焊工就大致在砂轮机打磨一下,然后直接焊接。这对于一般材料或者大型结构件来说可能影响不大,但是对
于一些薄板或者精密焊接是远远不够的。
其实在航空航天、仪器仪表等精密焊接时,顶锥角和平顶直径
都需要做到精确控制。
目前市场上也有一些专用的钨极打磨机和打磨后钨极检测工
具。来保证对钨极顶锥角和平顶直径的控制。
其次说说气体保护,对氧化、氮化非常敏感的金属和合金(如钛及其合金、锆等)或者散热慢、高温停留时间长的材料(如不锈钢
等),进行GTAW焊接时,一般要求加强保护。特别对于锆钛金
属,焊接时焊枪后带拖罩保护,背面也要保护罩或者总体通气保护。
钨极氩弧焊焊接时缺陷基本上有夹钨、氧化、电弧不稳以及钨极
损耗过剧,产生原因也多种多样,下表是钨极氩弧焊常见工艺缺陷、
产生原因以及防止措施汇总。
钨极氩弧焊常见工艺缺陷 缺陷 产生原因 防止措施
夹钨 1. 焊接时电弧压得过低,钨极误碰熔池 1. 焊接时务必保持一定的电弧长度 2. 焊接后沾粘钨极没有完全除去 2. 对焊接后沾粘钨极用金属磨头完全除去 3. 接触引弧 1. 采用高频振荡器或高压脉冲发生器引弧 4. 钨电极熔化 2.减小焊接电流或加大钨电极直径,旋紧钨电极夹头和减少钨电极伸出长度
电弧喷熔技术
研究与设计 宣兆志等:电弧喷熔技术 第7期
导电,采用双焊枪,在两个钨极间形成氩弧,使陶瓷
涂层受热重熔,处理后涂层孔隙率下降,表面粗糙
度降低,消除了原来的层状结构,硬度和耐磨性大
幅度提高。TIG重熔可以得到与激光重熔类似的结果, 由于其成本低,强化效果好,操作简单,易于推广,
具有很大的应用价值。
为了拓宽喷熔技术的应用范围,本研究提出了
电弧喷涂与重熔技术,简称为电弧喷熔技术。它是
以电弧热喷涂技术和电弧熔化技术为基础,将两者 顺次作用获得的一种新型表面加工技术。先采用电
弧喷涂方法在金属基体上制备喷涂层,然后用电弧
加热喷涂层,使之完成熔化、结晶、脱氧脱硫等物化
冶金过程。同时金属基体表层熔化,熔化金属在液
态下混合,使喷涂层与基体的结合由原来的机械结 合为主变为完全冶金结合,堆叠的层状组织变为致
密均匀的结晶组织,消除了孔隙、氧化物等喷涂层
固有的缺陷。温度下降后获得具有一定的组织成分 和性能的表面层。试验表明,采用电弧作为热源对电
弧喷涂层进行重熔处理,可以获得设计成分、组织
和性能的表面层。电弧喷熔表面层成形良好,表面平
整,一般不用机械加工就可以投入使用。电弧喷熔技
术不仅适用于镍基材料,而且可以用于铁基材料。 既可以用于新零件的制造,在工件表面获得有一定
厚度和硬度的具有耐磨、耐蚀等性能的金属表面层,
又可以用于旧件修复。
1试验材料、方法与设备
试验材料为65Mn钢基体( 1 10 mmxl0 mm)和
自制药芯喷涂丝。药芯主要组成为高碳铬铁、硼铁、
硅铁、低碳锰铁及钛铁,硼铁和硅铁可以脱氧并降 低合金系统的熔点,以便在电弧重熔过程中表面层
熔合良好并降低基体的稀释率。用药芯焊丝生产线
制备 3.0rain的药芯喷涂丝。电弧喷涂工艺参数:喷
涂电压32V、电流260A、压缩空气压力784 kPa、喷 涂距离140mm。
电弧重熔采用钨极氩弧焊设备,焊枪的行走速 度由自动行走机构控制。试验电流对喷涂层电弧重
钨极氩弧焊技术浅析
教学论文
手工钨极氩弧焊技术浅析
伍红军
钨极氩弧焊是采用钨棒作为电极,利用氩气作为保护气体进行焊接的一种气体保护焊方法,如图1所示。
图1 钨极氩弧焊示意图
1—喷嘴 2—钨极 3—电弧 4—焊缝 5—工件 6—熔池
7—焊丝 8—氩气
1、钨极氩弧焊原理
通过钨极与工件之间产生电弧,利用从焊枪喷嘴中喷出的氩气流在电弧区形成严密封闭的气层,使电极和金属熔池与空气隔离,以防止空气的侵入。同时利用电弧热来熔化基本金属和填充焊丝形成熔池。液态金属熔池凝固后形成焊缝。
由于氩气是一种惰性气体,不与金属起化学反应,所以能充分保护金属熔池不被氧化。同时氩气在高温时不溶于液态金属中,所以焊缝不易生成气孔。因此,氩气的保护作用是有效和可靠的,可以获得较高质量的焊缝。
焊接时钨极不熔化,所以钨极氩弧焊又称为非熔化极氩弧焊。根据所采用的电源种类,钨极氩弧焊又分为直流、交流和脉冲三种。
2、钨极氩弧焊工艺特点
氩弧焊与其他电弧焊相比具有的优点:
(1)保护效果好,焊缝质量高 氩气不与金属发生反应,也不溶于金属,焊接过程基本上是金属熔化与结晶的简单过程,因此能获得较为纯净及质量高的焊缝。 (2)焊接变形和应力小 由弧受氩气流的压缩和冷却作用,电弧热量集中,热影响区很窄,焊接变形与应力均小,尤其适于薄板焊接。
(3)易观察、易操作 由于是明弧焊,所以观察方便,操作容易,尤其适用于全位置焊接。
(4)稳定 电弧稳定,飞溅少,焊后不用清渣。
(5)易控制熔池尺寸 由于焊丝和电极是分开的,焊工能够很好的控制熔池尺寸和大小。
(6)可焊的材料范围广 几乎所有的金属材料都可以进行氩弧焊。特别适宜焊接化学性能活泼的金属和合金,如铝、镁、钛等。
钨极氩弧焊的缺点:
(1)设备成本较高。
(2)氩气电离势高,引弧困难,需要采用高频引弧及稳弧装置。
(3)氩弧焊产生的紫外线是手弧焊的5-30倍,生成的臭氧对焊工有危害,所以要加强防护。
氩弧熔覆层组织与性能的研究
脉冲频率对TiC/Fe氩弧熔覆层组织与性能的研究
内容摘要:
利用表面改性技术,在磨损部件表面熔覆具有较高耐磨性的金属基复合材料涂层成为高磨损领域修复部件、延长零件使用寿命的重要途径。本文利用钨极氩弧作为热源,熔覆预涂在普通低碳钢表面的合金粉末,制备出TiC增强的铁基复合材料熔覆层,并对熔覆层的微观组织、硬度、相组成及磨损性能等进行了系统分析,研究了影响熔覆层组织及性能的因素及规律。
合金粉末成分、预涂层厚度、焊接电流、熔覆速度、熔覆层数等影响熔覆层的成形和耐磨性能。根据熔覆粉末的熔点不同以及以往实验累积的经验,熔覆采用直径为3.0mm含2%钍钨极,电流140~160A,电压15~20V,氨气流量8L/min(氣气纯度大于99.9%),熔覆速度以看到明显的熔池为准。本文主要研究各合金粉末熔覆层的组织、硬度和耐磨性,预涂合金粉末组分是钨极氢弧熔覆原位合成颗粒增强铁基熔覆层的关键。研究结果显示所得熔覆层具有良好成形,均无裂纹、气孔等缺陷,并与母材界面结合良好。
关键词:表面改性、熔覆、铁基复合材料、钨极氢弧。
前言:
金属基复合材料综合了金属基体的高延展性、高韧性和增强相的高强度、高模量等优点,具有高强度、高刚度和高耐磨及耐高温等优良特性,在航空航天、军工、汽车和光学等工业领域具有十分广阔的应用前景[1]。采用高能密度热源进行表面熔覆工艺使一种或多种元素在金属表面快速熔化并冷却凝固以获得熔覆层,可提高金属表层硬度和耐磨性,改善其表面性能。表面熔覆技术综合了表面涂层技术和复合材料技术的优势,既能充分发挥出基体材料的强度、韧性优势,使表面获得较高的耐磨性,并且耐磨层和基体为冶金结合,从而又使整体性能获得大幅度提升[2]。
目前国内外常用的表面熔覆技术主要有: 堆焊、钨极氩弧熔覆、激光熔覆、等离子熔覆等,这些表面熔覆技术获得的表面涂层与基体结合良好,厚度适中,因而被广泛应用于工业生产中。另外,虽然热喷涂技术得到的表面强化层具有结合强度较低和深层多孔性的缺点,但它的诸多优点使其也被广泛应用于各个领域[3]。
钨极氩弧焊原理
钨极氩弧焊原理
钨极氩弧焊是一种常用的气体保护电弧焊方法,它利用惰性气体——氩气作为保护气体,采用钨极作为电极,进行焊接。这种焊接方法在航空航天、汽车制造、压力容器制造等领域得到了广泛应用。下面我们来了解一下钨极氩弧焊的原理。
首先,钨极氩弧焊的原理是利用钨极和工件之间产生的电弧来进行熔化焊接。在焊接过程中,钨极作为电极,通过电弧加热工件和焊丝,使其熔化并形成焊缝。而氩气作为保护气体,能够有效地防止氧气和水蒸气等有害气体对熔化池的污染,从而保证焊接质量。
其次,钨极氩弧焊的原理还包括焊接电路和焊接参数的控制。在焊接电路中,焊接电源通过电弧启动装置产生电弧,通过恒流或脉冲控制方式来控制焊接电流,从而实现对焊接过程的精确控制。焊接参数的选择对焊接质量也有着重要影响,包括焊接电流、电压、氩气流量、电极直径等参数的合理选择,能够保证焊接过程的稳定性和焊接质量。
此外,钨极氩弧焊的原理还涉及到焊接过程中的保护气体流动和热传导。氩气作为保护气体,需要通过气体流量控制装置提供给焊接区域,形成一定的气氛保护,防止氧化和氢裂解等现象的发生。同时,热传导是焊接过程中热量传递的重要方式,通过控制焊接参数和焊接速度,能够实现热输入和热输出的平衡,从而保证焊接质量和焊接接头的性能。
总的来说,钨极氩弧焊的原理是利用钨极和氩气形成的电弧来进行焊接,通过控制焊接电路和焊接参数,实现对焊接过程的精确控制,同时保证焊接区域的气氛保护和热传导,从而实现高质量的焊接。这种焊接方法在工业生产中有着重要的应用价值,能够满足对焊接质量和效率的要求,是一种值得推广和应用的焊接技术。 通过以上对钨极氩弧焊原理的介绍,相信大家对这种焊接方法有了更深入的了解。钨极氩弧焊作为一种高质量、高效率的焊接方法,将继续在工业生产中发挥重要作用,为各行业的发展和进步提供坚实的技术支持。