
同步油缸
高精度同步液压缸JZP系列
同步运行
JZP同步缸是由若干个结构尺寸相同的液压缸串联而成的,由于它每节腔体结构尺寸相同,所
以各腔的出口流量相同。同时,JZP同步缸内部采用了德国最先进的密封,可以在具有不同负
载的情况下获得较高的同步精度,这种功能是调速阀、同步阀或同步马达不能够实现的。JZP
同步缸是线性运动与同步马达的旋转运动不同。
同步精度
JZP同步缸同步精度的决定性因素与分流马达基本相同。想获得高水准的同步精度,就必须减
小负载的不均衡程度、降低系统的压力等级、因为压力越高,泄漏量越大。在理想的状态下,
即各腔负载相同的情况下,它能获得非常高的同步精度。同时,同步误差还受到加工精度的影
响,因此它不可能达到100%的同步,必定会存在同步误差。根据实验,我们得出同步液压缸
JZP在不同压差下的同步精度大致成线性关系。
性能特点
y JZP同步缸可以使用各种矿物油工作介质,特殊JZP同步缸可以使用水乙二醇、磷酸酯以
及乳化液等工作介质。 y JZP同步缸可以承受-35℃~+80℃的工作温度,高温JZP同步缸可以承受-35℃~+220℃的工
作温度。 y 介质油清洁度应达到NAS1638-9级或ISO4406-19/15
级以上。 同步精度
01020
3040
50
60
70
80
90
100
压差ΔP
(bar)
0.14%0.07%0.21%0.28%0.35%0.42%0.49%0.56%0.63%0.7%
36 y JZP同步缸单腔最小流量可以达到0.1 L/min,最低启动压力小于0.3Mpa,内部压力损失
小,仅为7 bar。 y JZP同步缸工作速度最大为0.5 m/s,高速缸可以达到2 m/s。
y JZP同步缸,同步精度高、运行过程中噪声小,可以应用在剧场的舞台升降、印刷行业、
建筑行业中的重型机械、倾卸车等行业。
同步缸的用途
y JZP同步缸除了能够等容积分配流量外,其胜公司还可以提供非等容积同步缸,当您需要
非等容积同步缸时请联系其胜公司。 y 同步油缸也可以做“增压器”使用,使系统的出口压力高于进口压力,但要注意增压腔的
出口压力不可以超过同步缸的工作压力。(具体使用方法参考同步马达“增压器”的使用)
同步缸典型应用回路液压原理图
9Y2Y112Y35Y586.16.26.36.47.47.37.27.1
12Y411.411.311.211.1
PTM1M2M3M4E4E3E2E1
MME4E4A4A3A2A1MA4MA3MA2MA1104
E3E2E1ME1ME2ME33
37 液压回路中各类安装阀具有以下功能:
同步缸3,控制工作油缸同步运行。
单向节流阀2,控制回油流量,建立起一定的回油阻力。
单向阀9,防止回油管路中的油液倒流。
安全和预填充阀块10,对管路和同步油缸进行预填充和压力设定。
如果工作油缸在运动过程中有分段运行的要求,或运行到某一位置停止并保压,此时需要添加
液控单向阀11.1-11.4,单向阀6.1-6.4,换向阀12和8。
同步缸的安装及预填充
y JZP同步缸,没有泄漏油口,只需进出油口连接。连接方式如同步缸的典型液压原理图所
示。 y 由于连接管路和同步缸及工作油缸之间是空的,所以必须进行介质预填充,操作步骤如下:
1、将溢流阀7.1-7.4的压力调到最小值,且此时工作油缸不带载。
2、换向阀1的电磁铁Y2带电,同步缸3的活塞向外伸出。
3、换向阀5的电磁铁Y3带电,使油液充入连接管路与同步油缸及工作油缸之间的空腔,让
空气通过溢流阀排出。
4、如果工作油缸无法伸出,可以将溢流阀7.1-7.4调节到适当的压力值,直到油缸伸出。
5、充油一段时间后,使Y3失电,Y1带电,让工作油缸缩回。
6、重复以上操作步骤,直到残留在管路中的气体全部排出。
7、最后,设定溢流阀7.1-7.4和减压阀4的值到适当的压力值。
同步缸的安全预填充阀块
JZP同步缸必须要配安全预填充阀块,一方面同步缸在使用前必须要进行介质的预填充,另一
方面此阀块还可以对同步缸起到保护作用。JZP同步缸共有两种阀块类型B26和B27,每一种
阀块类型又有40和140 L/min两种不同的流量。
同步缸的压力设定
y 当系统流量小于40L/min时,可以直接设定溢流阀7.1-7.4的压力。
y 当系统流量大于40L/min时,需要加一个节流阀来控制流量。
y 溢流阀7.1-7.4的压力设定值应高于工作油缸的负载压力15-20bar,而系统压力值应比以上
的压力值高出10bar。
38 型号容积进出口增压比最大工作压力cm3(2-3-4腔)barJZP...80/40-10037617%/11%/8%250JZP...80/40-20075217%/11%/8%250JZP...80/40-300112817%/11%/8%250JZP...80/40-400150417%/11%/8%250JZP...80/40-500188017%/11%/8%250JZP...80/40-600225617%/11%/8%250JZP...80/40-700263217%/11%/8%250JZP...80/40-800300817%/11%/8%250JZP...80/40-900338417%/11%/8%250JZP...80/40-1000376017%/11%/8%250
JZP…100/40-10065910%/6%/5%250JZP…100/40-200131810%/6%/5%250JZP…100/40-300197710%/6%/5%250JZP…100/40-400263610%/6%/5%250JZP…100/40-500329510%/6%/5%250JZP…100/40-600395410%/6%/5%250JZP…100/40-700461310%/6%/5%250JZP…100/40-800527210%/6%/5%250JZP…100/40-900593110%/6%/5%250JZP…100/40-1000659010%/6%/5%250JZP…125/50-100103010%/6%/5%250JZP…125/50-200206010%/6%/5%250JZP…125/50-300309010%/6%/5%250JZP…125/50-400412010%/6%/5%250JZP…125/50-500515010%/6%/5%250JZP…125/50-600618010%/6%/5%250JZP…125/50-700721010%/6%/5%250JZP…125/50-800824010%/6%/5%250JZP…125/50-900927010%/6%/5%250JZP…125/50-10001030010%/6%/5%250型号及基本参数
39 型号容积进出口增压比最大工作压力cm3(2-3-4腔)barJZP…140/63-100122713%/8%/6%250JZP…140/63-200245413%/8%/6%250JZP…140/63-300368113%/8%/6%250JZP…140/63-400490813%/8%/6%250JZP…140/63-500613513%/8%/6%250JZP…140/63-600736213%/8%/6%250JZP…140/63-700858913%/8%/6%250JZP…140/63-800981613%/8%/6%250JZP…140/63-9001104313%/8%/6%250JZP…140/63-10001227013%/8%/6%250
JZP…180/70-300647410%/6%/4.5%250JZP…180/70-400863210%/6%/4.5%250JZP…180/70-5001079010%/6%/4.5%250JZP…180/70-6001294810%/6%/4.5%250JZP…180/70-7001510610%/6%/4.5%250JZP…180/70-8001726410%/6%/4.5%250JZP…180/70-9001942210%/6%/4.5%250JZP…180/70-10002158010%/6%/4.5%250JZP…180/70-11002373810%/6%/4.5%250JZP…180/70-12002589610%/6%/4.5%250
JZP…220/100-300904213%/9%/6.5%250JZP…220/100-4001205613%/9%/6.5%250JZP…220/100-5001507013%/9%/6.5%250JZP…220/100-6001808413%/9%/6.5%250JZP…220/100-7002109813%/9%/6.5%250JZP…220/100-8002411213%/9%/6.5%250JZP…220/100-9002712613%/9%/6.5%250JZP…220/100-10003014013%/9%/6.5%250JZP…220/100-11003315413%/9%/6.5%250JZP…220/100-12003616813%/9%/6.5%250
40 型号容积进出口增压比最大工作压力cm3(2-3-4腔)barJZP…280/125-3001478112.5%/8%/6%250JZP…280/125-4001970812.5%/8%/6%250JZP…280/125-5002463512.5%/8%/6%250JZP…280/125-6002956212.5%/8%/6%250JZP…280/125-7003448912.5%/8%/6%250JZP…280/125-8003941612.5%/8%/6%250JZP…280/125-9004434312.5%/8%/6%250JZP…280/125-10004927012.5%/8%/6%250JZP…280/125-11005419712.5%/8%/6%250JZP…280/125-12005912412.5%/8%/6%250
JZP…320/140-3001950012%/8%/6%250JZP…320/140-4002600012%/8%/6%250JZP…320/140-5003250012%/8%/6%250JZP…320/140-6003900012%/8%/6%250JZP…320/140-7004550012%/8%/6%250JZP…320/140-8005200012%/8%/6%250JZP…320/140-9005850012%/8%/6%250JZP…320/140-10006500012%/8%/6%250JZP…320/140-11007150012%/8%/6%250JZP…320/140-12007800012%/8%/6%250
41
液压支架试验加载台移动梁升降液压缸同步控制系统

120 液压与气动 2013年第12期
DOI:10.11832/j.issn.1000-4858.2013.12.032
液压支架试验加载台移动梁升降液压缸同步控制系统
周连俭,笪炎炎,陈思瑶
Lifting Hydraulic Cylinder Synchronization Control System for Load
Moving Beam of Powered Support Test Bench
ZHOU Lian—quan,DA Yan—yan,CHEN Si—yao
(江苏师范大学,江苏徐州221116)
摘 要:设计了用于液压支架试验加载台移动梁升降的液压缸同步控制系统,该系统由液压比例控制系 统和计算机测控系统组成。60 t平台的四角分别由1个双伸缩液压缸支撑,计算机测控系统用位移传感器
测量4个液压缸的位移,发出信号控制比例方向阀输出油液,实现平台的平稳升降6 m。工业试验结果表
明,此控制系统工作稳定可靠,终点控制精度可达1 mm。
关键词:液压支架;加载台;液压系统;同步控制
中图分类号:TH137;TP271 .31;TK441 .31 文献标志码:B文章编号:1000-4858(2013)12-0120-04
引言 液压支架是煤矿综采工作面的支护设备,按标准
GB25974.1-2010矿用液压支架第1部分通用技术条 件和MT 312-2000液压支架通用技术条件,液压支架
出厂时必须在地面工房内做加载试验。现在国内液压
支架加载试验大部分采用内加载方式,加载框架结构 收稿日期:2013-07-23 作者简介:周连俭(1966一),男,河南鹿邑人,教授,高级工程 师,博士,主要从事液压和气动伺服控制、智能控制、嵌入式实 时控制等方面的教学和科研工作,致力于各行业液压试验设备 的开发和研究。
2.3斜盘式轴向柱塞泵的降噪措施 首先,应提高转子端面与配流盘这对主要摩擦副
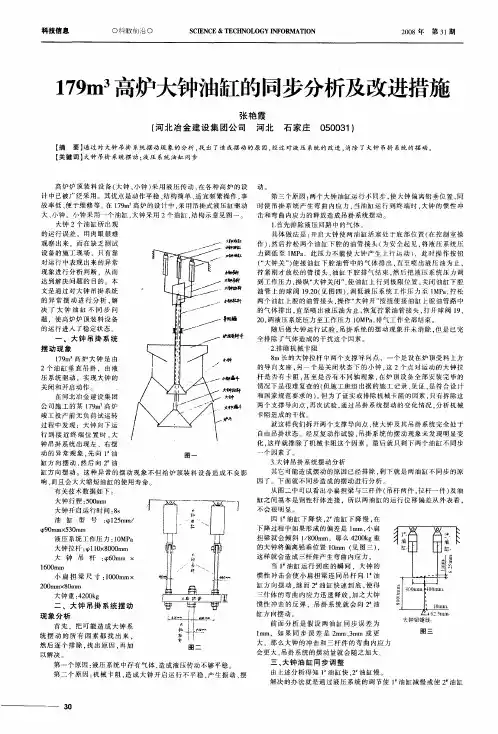
179m 3高炉大钟油缸的同步分析及改进措施
科技信息 0科教前沿0 SCIENCE&TECHNOLOGY INFORMATION 2008年第31期
179m3高炉大钟油缸的同步分析及改进措施
张艳霞
(河北冶金建设集团公司 河北 石家庄050031)
【摘要】通过对大钟吊褂系统摆动现象的分析,找出了造成摆动的原因,经过对液压系统的改进,消除了大钟吊料系统的摆动。
【关键词】大钟吊褂系统摆动;液压系统油缸同步
高炉炉顶装料设备(大钟、小钟)采用液压传动,在各种高炉的设 计中已被广泛采用。其优点是动作平稳、结构简单、适宜频繁操作,事
故率低、便于维修等。在179m 高炉的设计中,采用吊拼式液压缸驱动 大、小钟。小钟采用一个油缸,大钟采用2个油缸,结构示意见图一。
大钟2个油缸所出现
的运行误差,用肉眼很难
观察出来.而在缺乏测试 设备的施工现场,只有靠
对运行中表现出来的异常
现象进行分析判断,从而 达到解决问题的目的。本
文是通过对大钟吊褂系统
的异常摆动进行分析.解 决了大钟油缸不同步问
题,使高炉炉顶装料设备
的运行进入了稳定状态
一、大钟吊褂系统
摆动现象
179m 高炉大钟是由
2个油缸垂直吊褂,由液
压系统驱动.实现大钟的
关闭和开启动作。 在河北冶金建设集团
公司施工的某179m 高炉
竣工投产前无负荷试运转 过程中发现:大钟向下运
行到接近终端位置时.大 钟吊褂系统出现左、右摆
动的异常现象,先向1 油
缸方向摆动,然后向2 油 图一 埘 垂缸 雠 ^钳越缸
钾捌千 ^钳蝻
钟拉轩
}佃箍
】重爱蚌牛
脚
唧蜃
幸中}到睁 钟
髀j蚪
矿
缸方向摆动。这种异常的摆动现象不但给炉顶装料设备造成不良影
响,而且会大大缩短油缸的使用寿命。
有关技术数据如下:
大钟行程:500ram 大钟开启运行时间:8s
油缸型号:qo125mm/
 ̄p90mmx530mm 液压系统工作压力:IOMPa
大钟拉杆: ̄pl lOx8OOOmm 大钟吊杆:ho6Omm×
模拟量PID控制在推钢机双油缸同步性上的应用
模拟量 PID控制在推钢机双油缸同步性上的应用
摘要:中型材热送推钢机为双比例阀双油缸同步运行,原系统两个油缸采用的控制方式是一种开环的调节方式,调节响应速度慢,能力有限,无法满足正常生产。本文提出了一种模拟量PID闭环控制,取两个油缸位置差值为实际值,设定值为0,通过连续PID控制器来进行不断调节,取得了很好的使用效果。
关键词:推钢机;双油缸;PID;比例阀
1前言
液压缸是将液压能转换为直线运动或摆动运动的执行元件,液压传动是机械运动中广泛应用的一种传动方式。在实际的使用中,双油缸系统进行同步动作的情况非常常见,由于负载变化、轨道磨损、油路泄漏、油缸质量问题等因素的影响,很难实现双油缸的高精度同步。因此,在无法改变机械结构的基础上,又考虑到适用性与经济性等问题,通过电气控制系统来保证双油缸的同步性就显得意义很大。
2热送推钢机双油缸同步系统
2.1 工况简介
热送推钢机是中型材生产线钢坯红送入炉的源头设备,也是极其关键的设备之一,它的作用的将2#连铸机过来的钢坯推至热坯台架上。一旦热送推钢机无法正常运行,将直接影响钢坯的红送。
热送推钢机由南北两个油缸构成,两个油缸前端共同连接着推头,两个油缸之间通过导向杆连接,对南北两个油缸的同步性起到一定的调节作用。 热送推钢机南北油缸的液压控制集中在一个阀台上,南北油缸各由一个比例阀控制油缸的运行速度,当推钢机将钢坯从辊道推至过渡台架上后就会返回到原位,推钢机单次推钢根数最大为6根,钢坯的规格为150*150mm、160*200mm,南北油缸的最大行程为2550mm。
2.2 原推钢机南北油缸同步系统在运行中的问题
热送推钢机南北缸均设置了四个限位,分别为后限位、超后限位、前限位和超前限位,其中后限位与前限位是推钢机前进与返回的自动动作条件,超后限位与超前限位是保护条件,初始状态下只有当南北油缸在后限位时,推钢机才可以自动前进,当推钢机运行至前限位时,推钢机会执行返回操作,一旦推钢机在前进过程中超前限位到,则推钢机停止前进,一旦推钢机在返回过程中超后限位到,则推钢机停止返回。推钢机的南北油缸在前进与返回过程中均是按照低速、高速、低速三段速度运行,这样设置的目的是保护油缸和控制生产节奏。推钢机在运行中的位置是通过安装在油缸上的位移传感器来读取的,PLC通过模拟量输入模块接收位移传感器反馈的信号并将工程量转化为数字量,后限位、超后限位、前限位和超前限位均是通过程序内部比较运算指令确立的。
混凝土机械故障处理09-泵车两大臂油缸出现不同步

混凝土机械故障处理09-泵车两大臂油缸出现不同步
混凝土机械故障处理系列文章一共32篇,砼配商城主要针对混凝土机械泵送设备(泵车、车载泵、拖泵)上砼泵配件的常见故障、砼泵配件维护与保养处理和解析,本文为第9篇-《泵车两大臂油缸出现不同步》,一起来看下吧:
关键词:砼泵配件,密封件,溢流阀,多路阀,液压油
适用设备类型:
混凝土机械故障处理09-泵车两大臂油缸出现不同步
大臂油缸为两个的泵车。
故障现象:
混凝土机械故障处理09-泵车两大臂油缸出现不同步
起大臂时两大臂油缸出现不同步,臂架完全展开起大臂,整个臂架有朝一边甩的现象。
系统分析:
混凝土机械故障处理09-泵车两大臂油缸出现不同步 大臂的动作由两个并联油缸驱动。如下图,从臂架油泵出来的砼泵配件液压油,经过砼泵配件臂架多路阀、油缸上的砼泵配件平衡阀,驱动大臂油缸动作,当臂架多路阀调试好以后,经过臂架多路阀到臂架油缸的砼泵配件液压油不受负载压力的影响,流量是稳定的,也就是说两个臂架油缸流量的总和只与砼泵配件臂架多路阀的开度有关。而砼泵配件平衡阀的设置则影响油缸本身的动作。
砼泵配件臂架多路阀工作油口接两个大臂油缸的工作油口,中间由三通接头连接,由于两个大臂油缸的流量分配只由一个三通接头完成,所以两个油缸流量的分配受负载影响,正常情况下,两个砼泵配件油缸的负载差别不大,这时P1和P2几乎相等。当P1>P2时,臂架油缸的动作顺序是臂架油缸2先动作,P2压力上升,当P2=P1后,臂架油缸1才开始动作,如此反复。这种现象反映到臂架则是臂架抖动大,不连续。
故障排除:
混凝土机械故障处理09-泵车两大臂油缸出现不同步
大臂油缸出现不同步的原因有:
1. 两根油缸的开启压力不一致,开启压力小的一根先动,导致两油缸不同步。 2. 砼泵配件平衡阀故障,某一边的平衡阀出现内泄,使得另外一根油缸单边受力,导致两油缸伸出的长度相差较大(大概在12-16MM),在起大臂时,较短的油缸先动,使得臂架甩动。
液压同步控制及其在连铸车间中间罐车上应用

液压同步控制及其在连铸车间中间罐车上的应用
摘要:简单介绍了液压同步控制的概况,以及常见的几种连铸车间中间罐车液压同步回路的控制方式,并对这几种控制方式的特点做一些简单说明
关键词:液压同步中间罐车应用
hydraulic synchronization control and the application on
intermediate tank in continuous casting workshop
cheng jie
(beris engineering and research corporation, qingdao
266555)
abstract:describe the general situation of hydraulic
synchronization control and several frequently-used
hydraulic schematic on intermediate tank car in continuous
casting workshop. and explained the characteristic for those
control
keywords:hydraulic synchronizationintermediate tank
carapplication
中图分类号:v233.91文献标识码: a 文章编号:
1、前言
中间罐是连铸工艺流程中,位于钢包和结晶器之间的设备,它是承接钢包内的钢水再将钢水分配给结晶器的中间储存器。而中间罐车是连铸机中结构比较复杂的大型关键设备,主要用来运载中间罐,在烘烤与浇铸位置之间运行。按工艺要求, 中间罐车应具有走行、对中、升降等功能。目前常见的中间罐车设计中,中间罐车采用高低轨式,小车走行靠电机驱动,中间罐对中和升降靠液压驱动,其中升降是将中间罐升起,使浸入式水口离开结晶器盖面50 mm处或下降至浇钢位置,升降动作多采用4个同步液压缸来完成,液压缸同步与否, 不但直接影响连铸机的作业率, 还影响操作工人的人身安全, 因此中间罐车同步升降装置是中间罐上升、下降的关键机构。本文作者结合唐钢小方坯连铸机中间罐车的设计及现场调试、使用情况, 详细介绍了目前国内常见的几种中间罐车升降液压同步控制回路的设计, 并比较了各方面优缺点。
压装机液压轴DELTAMOTION同步控制
压装机液压轴同步控制
液压压装机是检修或装配工作中的重要设备。多个液压缸之间的同步控制是该设备的一个主要环节。同步性能不好会导致实际下压曲线和设定下压曲线不一致,并因此产生设备使用过程中的安全隐患。
在压装机设计中,为保证油缸同步将部件压装到位,控制器选用了美国DELTA计算机公司生产的 DELTAMOTION
RMC75S 运动控制器。DELTAMOTION用于液压轴的位置控制,可以实现位置同步、电子速比、多轴协调控制。还有位置控制和压力控制之间任意切换。DELTAMOTION控制器控制比例伺服阀,接受来自编码器或者磁致伸缩位移传感器的信号及压力传感器的信号,形成位置和压力闭环控制。
该装置使用后效果明显,运行速度快,定位准确,同步效果好。
凡是液压或气动压装机都可使用该控制器,从单轴控制到8轴,均可以实现位置和同步控制,多轴联动。
淄博智丰机电有限公司
压装机,是机械行业用于压装轴套、轴承等的设备。单柱校正液体压装机;是一多功能的中小型压装机机床,适用于轴类零件、型材的较正和轴套类零件的压装。同时也能完成板材零件的弯曲、压印、套形、简单零件的拉伸等工艺动作,也可用于压制要求不很严格的粉末、塑料制品。YP32A系列产品适用于机床、内燃机、轻纺机械、轴类、轴承、洗衣机、汽车电机、空调电机、电器、三资企业装配流水线等行业使用。卧式轮轴压装机工作原理与结构:该机结构型式为卧式,其活动梁开口分水平侧开、垂直上开两种型式,活动梁装置可满足不同用户的要求。主要适用于铁路车辆、机器制造、电机制造、石油化工等行业,用作压装或拆卸过盈配合的轮与轴、盘类零件。
浅谈几种常见液压同步控制回路及应用
HEBEINONGJI机电•教育•推广摘 要:液压同步控制回路是液压技术的重要组成部分,随着液压技术在工业生产、工程机械、农业机械等领域 的广泛应用,在重型负载或负载体积较大需要多个支点工况时,则需要多个执行元件同时驱动负载运动,此时,液压 同步控制技术就显得尤为重要。本文结合在农业机械上的一些实际应用,介绍了一些常见的液压同步控制回路。关键词:液压同步控制回路;分流集流阀;串联液压油缸同步;智能农机浅谈几种常见液压同步控制回路及应用铁建重工新疆有限公司 陈晨概述液压同步控制回路是液压技术的一个重要组成部分,广泛 应用于工业生产、工程机械、农业机械、港口机械等多个领域⑴。 当被驱动的负载体积较大或质量较重需要多个支点时,依靠单 一执行元件难以驱动负载,此时,需要多个执行元件以相同的位 移或相等的速度共同驱动负载。由于液阻、偏载、空气混入、内泄 漏以及制造误差等诸多因素进而导致各执行液压油缸的运动速 度不同步,引起误差累积,最终使各执行液压油缸产生不同步现 象,轻则使负载或活塞杆变形导致卡死,重则导致负载倾翻危及 人身安全。因此,了解并掌握常见的液压同步控制回路,分析并 研究液压同步控制技术在驱动重型负载或体积较大需要多个支 点的负载工况时的实际应用意义重大[2T。液压同步控制回路在 农业机械中的应用极为广泛,例如采棉机内棉箱的升降、棉箱门 的开关、玉米收获机及青贮饲料机粮箱的升降、免耕播种机底盘 的升降(用于调节播种作业深度)等,如果两个或多个液压油缸 在运动过程中不同步,将会导致采棉机内棉箱、棉箱门、玉米收 获机及青贮饲料机粮箱的卡死、变形、活塞杆弯曲、连接销轴断 裂等情况发生,进而影响其正常作业。如果免耕播种机底盘的两 个液压油缸运动不同步将影响种子播种深度,进而严重影响种 子的成活率。能够实现多执行元件同步的回路不止一种,然而, 随着实践的不断检验,一些液压同步控制回路逐渐淡出了人们 的视线,本文就农业机械中常见的几种液压同步控制回路的工 作原理、应用、优缺点进行介绍。1常见的几种液压同步控制回路1.1单向节流阀构成的液压同步控制回路图1所示为由单向节流阀构成的液压同步控制回路。当电 磁换向阀1左位得电时,压力油经电磁换向阀左位、单向节流阀 2,分别进入两个液压油缸3的无杆腔,通过调节单向节流阀2, 控制进入两个液压油缸3的流量,从而达到液压油缸上升过程 中运动速度的同步。这种液压同步控制回路具有结构简单、成本 低、可实现多个液压执行元件在速度上的同步,当采用叠加式双 单向节流阀或螺纹插装阀时会使整个液压系统结构更紧凑、体 积更小、外观整齐美观,但是也存在同步精度低、功率损耗大、易 受油温变化和负载特性影响等诸多缺点。此外,由单向节流阀构成的液压同步控制回路其原理是基 于节流,节流一方面会产生能量损失;另一方面会导致液压系统 发热。然而,功率损失和液压系统发热对于自走式农业机械来说 作者简介:陈晨,男,1985年出生,黑龙江省宝清县人,硕士研究 生,研究方向:液压传动与控制。至关重要。由于节流导致的液压系统发热不但会使液压油粘度 变低,还会使液压油缸密封圈的密封性能大打折扣,最终导致液 压油缸内泄,使采棉机、玉米收获机、青贮饲料机的割台在作业 过程中逐渐下降,这样将严重影响采收效率,造成不必要的损 失。因此,在主流农业机械中,基于节流原理的液压同步控制回 路已经被由分流集流阀构成的液压同步控制回路所替代。
中包车升降四缸同步控制系统应用
中包车升降四缸同步控制系统应用
摘要:本文对宽厚板连铸机中包车升降系统做了介绍,中包车是实现连铸生产过程稳定的重要设备,保证了浇铸作业的平稳运行。中包车液压缸同步控制系统通过精确的位置传感器进行检测,严密的数字PID控制算法。对液压比例阀进行了精确的位置控制。本文将对中包车垂直升降系统的控制原理及同步控制调节过程进行说明。
关键词:中包车升降;四缸同步;控制系统应用
引 言
中包车是连铸机整套设备中结构比较复杂的较大型关键设备,用来运载中间罐,在烘烤与浇铸位置之间运行。按工艺要求,中包车应具备行走、升降、对中、称量、长水口安装等多种功能,其同步升降装置是中间罐上升、下降的关键机构。在实际中人们往往更重视液压系统的控制功能,而对系统的能耗却考虑的很少。实际上,系统的效率一般也就只有50%左右,由此造成的能源浪费极为可观。由此产生了各种不必要的损失,使系统温升提高,为了维持理想的油温,又不得不采取降温的措施,从而进一步加剧了能量的无功消耗。因此,将节能意识融于液压系统的始终,也是一项极为重要的内容。
1.
中包车升降四缸同步控制技术
1.1中包车升降四缸同步控制的重要性
在连铸设备运行中,中包对于连铸起到了承上启下的作用。在连铸开始前的准备阶段,中包在预热站进行烤包作业,而在连铸生产开始时,大包下流的钢水需要通过中包的缓冲、排渣后进入到结晶器中,在浇铸过程中因为结晶器中钢水对浸入式水口的侵蚀作用,需要不断地对水口渣线进行调整,每一个过程都要求中包升降的平稳,精确。四缸同步控制的意义是:第一;保证生产安全,降低操作人员的安全风险。第二;在升降过程中保证中包液面的稳定,保证产品质量。第三;精确的调整水口的侵蚀,延长水口的使用寿命,提升生产效率。第四;保证中包排渣的平稳。
1.2采用的连接方式及控制方法
中包车左、右两侧各有两个液压缸,同侧两缸之间有支撑中包的包臂且随液压缸的升降同步动作。两侧的升降控制采用柔性控制方式。每个液压缸均有位置检测传感器,而其升降则有对应的比例阀对每个液压缸单独进行控制。整个系统的检测系统、控制系统与协调同步系统则是通过PLC联系起来。为了保证在连铸作业生产的稳定运行、生产设备的安全可靠和现场操作人员的人身安全,防止因液压缸位置传感器损坏造成中包车错误升降,其控制模式采用自动控制模式、手动控制模式两种。
液压板料折弯机操作规程
液压板料折弯机操作规程
机器的试车、操作机润滑:
1、操作者在试车和操作前,应熟悉机器的主要结构、性能和使用。
(1)滑块下限调整:
由于折弯板料存度和弯曲角度及形状的不同,滑块下限位置应作相应调整,滑块下限位置由按
钮通过电动机进行调整。
(2)板料折弯压力参数选用表:
按板料厚度选用下模V形槽的开口尺寸,按表可查取折弯压力。
(3)电气按钮站:
有电源接通、起动、停止、同步油缸充液、滑块下限调整滑块单次行程机滑块点动行程等按钮。
(4)滑块上限调整
调整行程开关触头,可改变滑块限停止位置,缩短工作循环时间以提高生产效率。
工作选择开关:从左起为连续、点动、停、单次、充油。
滑块行程向上调整:按此按钮,滑块行程减少,下死点抬高。
滑块行程向下调整:按此按钮,滑块行程加大,下死点移下。
(5)模具:
由于折弯板材弯板材厚度及形状的不同,应选用适当的下模的V型槽开口尺寸。
(6)挡料调节手轮:
挡料机构速拆弯板料时使于定位用,调节方便。
(7)脚踏开关:
使滑块作微动或往复行程,操作轻便。
2、为了保证能获得较行的工作折弯精度,一般应注意的事项:
(1)板料必须平整。
(2)折弯板料应放在中间。
(3)正确的选用下模V形槽,开口尺寸应大于8倍的板料厚度。
(4)选用和调整机器压力与工件所折弯压力基本相近。
本机器调整方法:对折弯工件的精度要求较高时,溢流阀降低到工件所需压力。
(5)本机器采用同步缸平衡机构,对同步缸充油、排气达提高折弯工作精度的有效措施。其步骤,
先将放气开关打开,将选择开关板至“充油”位置,按“充油”按钮,对同步缸充油排气待气排
完后,在充油状态下关闭放气开关。
同步缸充油排气应在(1)每次开始工作之前,(2)在连续运行中,如果发现滑块行程次数减慢
液压同步提升系统组成
液压同步提升系统组成
液压同步提升系统的核心是一套液压提升设备。它主要由柔性钢绞线或刚性支架承重系统、电液比例液压控制系统、计算机实时控制系统及传感器检测系统组成,如图2-1所示。被提升结构件的水平度、液压提升油缸的位置、系统压力及温度等参数,通过相应的高差、位置和压力传感器转换为电信号输入到电气控制系统,并经计算机和控制器处理、判断,发出相应的控制命令或一定的控制信号,以满足提升过程的精度和可靠性要求,最终完成给定的提升任务。
图2-1 液压同步提升系统的组成
根据液压同步提升系统的结构及功能,可以看出它主要由承重系统、传感检测系统、电液比例液压控制和电气控制系统组成。根据被提升对象的不同,承重系统又分为柔性钢绞线承重系统和刚性支架承重系统。采用不同的承重系统其液压提升油缸的结构不同,但其提升原理是一致的。故在以下的提升系统分析中,只就采用柔性钢绞线的承重系统进行分析,其结论也适用于刚性支架承重系统。
一、承载系统
由于提升结构具有大吨位、超高空的施工要求,就使得承重系统不但要有足够大的承载能力,而且要有足够长的承重索具。为此,采用抗拉强度大、单根制作长度较长的柔性钢绞线作为承重索具;采用承载能力大、自重轻、结构紧凑的液压提升器作为提升机具。这样承重系统可按一定的方式组合使用钢绞线和提升器集群,可使得承重系统的提升重量及高度不受限制。
1)提升机具 液压提升器的结构如图2-2所示。它是由提升主油缸4和位于两端的锚具3和5构成。锚具3和5因提升器直立放置,分别简称为上锚具和下锚具。当提升器倒立放置时,上锚具和下锚具与现在所指锚具的位置正好相反。锚具由楔形夹具和一个控制夹具动作的锚具油缸组成。它们通过楔形夹具的单向自锁作用夹紧钢绞线,而松开锚具则要通过提升主油缸和锚具油缸的配合才能打开。承重系统提升力是通过提升器主油缸大腔进油产生的。工作时,钢绞线穿过上锚、活塞杆空心部分和下锚,通过锚具的切换和主油缸的伸缩来完成提升动作。