
注塑机抱闸式锁模机构
注塑机锁模如何设置低压保护【必看版】

注塑模具保护的意义:就是在生产过程中人为的设定,对模具起保护作用,防止模具由于先天原因、压到异物等原因造成对模具的损害。模具保护的行为:就是在设定模具低压保护时,要明白保护哪里?当然是用低压保护,也就是在压到异物时会报警并且不会损坏模具。
具体做法如下:
1、首先要确定保护模具的什么部位?如中子、抽芯、入子、滑块、斜销、模仁、顶针等等。
2、然后再决 定所要设定的低压保护所经过的距离,使所要保护的部件相互接触的位置一定要在你所设定的低压保护所经过的距离之内,这样的设定低压保护才会在机器的监视范畴之内。例如动模和定模的接触位置在合模过程的30mm处,我们跟据会发生危险的情况把低压保护位置定在32mm处,这样当模具合到32mm处是就开始进入低压保护位置,就处于有效的监视之内。
3、确定合模的速度,此段速度也是一个比较重要的参数,不可太快,适可而止,太快会产生一定的惯性,此段速度以慢速为好,一般不要超过15%,速度决定以后,就不要随意的更改。
4、压力的设定,是比较重要的,以最小的压力使模具刚好可以合到模具的分型面接触为好,减小一最小单位(例如1个压力单位)模具就无合到分型面接触,把该压力作为低压保护的最小压力(完全可以作到放入一张纸就可以让机器报警)。
5、以分型面接触为基新准,在此位置的基础上加 上 0.1~0.3mm为高压锁模位置。此0.1~0.3mm(推荐值)是为了补尝模具材料的热胀冷缩。当然此补尝位置可以设定更小,过小可能会产生经常低压保护报警。
说明:此设定可能会以牺牲周期为代价,各位同仁可以根据具体情况具体设定,但以上可以作为总的原则。在设定的同时要注意模具的温度一定要稳定,尤其是高模温模具热膨胀,可能会产生温差,影响设定。在低压保护设定好了以后,随意变更低压保护的速度,可能会造成已设定好的低压保护压力嫌大,这是由于惯性的结果。 扩展资料:
对塑料制品的评价主要有三个方面,第一是外观质量,包括完整性、颜色、光泽等;第二是尺寸和相对位置间的准确性;第三是与用途相应的物理性能、化学性能、电性能等。这些质量要求又根据制品使用场合的不同,要求的尺度也不同。
二板注塑机合模机构整体结构有限元分析

仿囊,建旗ICADICAMICAEICAPP 团固匹瞳匿
板注塑机合模机构整体结构有限元分析
郭峰,陆国栋。凌征琦。陈健
(浙江大学CAD&CG国家重点实验室,杭州310027 j
Finite Element Analysis of Clamping Mechanisms of Two-plate Injection Machines GUo Feng,LU Guo-dong。LING Zheng-qi, CHEN Jian (State Key Laboratory of CAD&CG,Zhejiang University,Hangzhou 310027,China) Abstract:In this paper,ANSYS Workbench has been used in FEA of the clamping mechanism in the two-plate
eetion machine,and the def0rmation and stress results are obtained.After analyzing the results in detai】.the
recommendations to improve the design which can further optimize the structure of the clamping mechanism are presented,and the stiffness and strength of the system are improved. Key words:two-plate injection machines;clamping mechanisms;FEA;ANSYS Workbench
1引 言
1990年代初,欧洲注塑机厂商推出了许多新的全液
压式注塑机,其中以二板复合式最具代表性。其合模机构
机铰式注塑机锁模力的精确检测、自动调整及修正
中国新技术新产品2021 NO.1(下)
- 85 -工 业 技 术
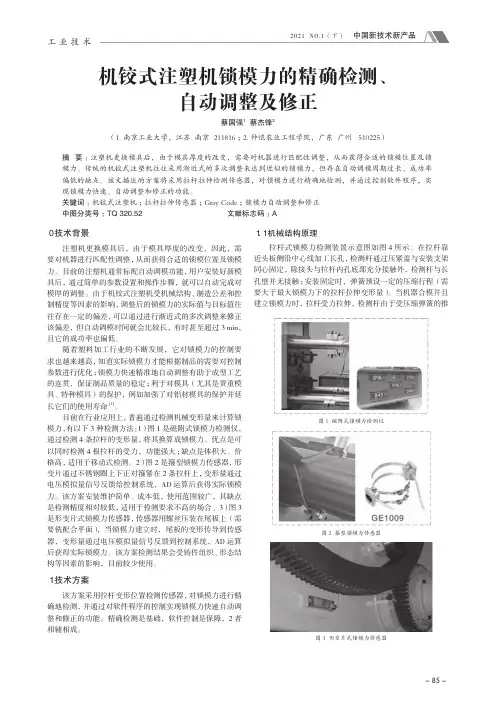
0 技术背景注塑机更换模具后,由于模具厚度的改变,因此,需要对机器进行匹配性调整,从而获得合适的锁模位置及锁模力。目前的注塑机通常标配自动调模功能,用户安装好新模具后,通过简单的参数设置和操作步骤,就可以自动完成对模厚的调整。由于机铰式注塑机受机械结构、制造公差和控制精度等因素的影响,调整后的锁模力的实际值与目标值往往存在一定的偏差,可以通过进行渐近式的多次调整来修正该偏差,但自动调模时间就会比较长,有时甚至超过3 min,且它的成功率也偏低。随着塑料加工行业的不断发展,它对锁模力的控制要求也越来越高,知道实际锁模力才能根据制品的需要对控制参数进行优化;锁模力快速精准地自动调整有助于成型工艺的连贯,保证制品质量的稳定;利于对模具(尤其是贵重模具、特种模具)的保护,例如加强了对铝材模具的保护并延长它们的使用寿命[1]。目前在行业应用上,普遍通过检测机械变形量来计算锁模力,有以下3种检测方法:1) 图1是磁附式锁模力检测仪,通过检测4条拉杆的变形量,将其换算成锁模力。优点是可以同时检测4根拉杆的受力,功能强大;缺点是体积大、价格高,适用于移动式检测。2) 图2是箍型锁模力传感器,形变片通过不锈钢圈上下正对箍紧在2条拉杆上,变形量通过电压模拟量信号反馈给控制系统,AD运算后获得实际锁模力。该方案安装维护简单、成本低,使用范围较广,其缺点是检测精度相对较低,适用于检测要求不高的场合。3) 图3是形变片式锁模力传感器,传感器用螺丝压装在尾板上(需要铣配合平面),当锁模力建立时,尾板的变形传导到传感器,变形量通过电压模拟量信号反馈到控制系统,AD运算后获得实际锁模力。该方案检测结果会受铸件组织、形态结构等因素的影响,目前较少使用。1 技术方案该方案采用拉杆变形位置检测传感器,对锁模力进行精确地检测,并通过对软件程序的控制实现锁模力快速自动调整和修正的功能。精确检测是基础,软件控制是保障,2者相辅相成。1.1 机械结构原理拉杆式锁模力检测装置示意图如图4所示。在拉杆靠近头板侧沿中心线加工长孔,检测杆通过压紧盖与安装支架同心固定,除接头与拉杆内孔底部充分接触外,检测杆与长孔壁并无接触;安装固定时,弹簧预设一定的压缩行程(需要大于最大锁模力下的拉杆拉伸变形量)。当机器合模并且建立锁模力时,拉杆受力拉伸,检测杆由于受压缩弹簧的推机铰式注塑机锁模力的精确检测、自动调整及修正蔡国强1 蔡杰锋2(1.南京工业大学,江苏 南京 211816;2.仲恺农业工程学院,广东 广州 510225)摘 要:注塑机更换模具后,由于模具厚度的改变,需要对机器进行匹配性调整,从而获得合适的锁模位置及锁模力。传统的机铰式注塑机往往采用渐近式的多次调整来达到近似的锁模力,但存在自动调模周期过长、成功率偏低的缺点。该文描述的方案将采用拉杆拉伸检测传感器,对锁模力进行精确地检测,并通过控制软件程序,实现锁模力快速、自动调整和修正的功能。关键词:机铰式注塑机;拉杆拉伸传感器;Gray Code;锁模力自动调整和修正中图分类号: TQ 320.52 文献标志码:A
注塑机的组成
注塑机的组成
注塑机是一种广泛应用于塑料制品生产的设备,它由多个部件组成,每个部件都发挥着重要的作用,确保整个注塑过程顺利进行。下面我们来详细介绍一下注塑机的组成部件。
1.注塑机机身
注塑机的机身是整个设备的支撑结构,它承载着各个部件,并通过高强度材料制成,以确保设备的稳定性和安全性。机身通常包括机架、模板、滑块等部件,它们共同构成了注塑机的基本框架。
2.注射系统
注射系统是注塑机的核心部件,它包括注射缸、螺杆、喷嘴等组件。在注塑过程中,塑料颗粒经过加热、融化、压力注射等步骤,最终被注入模具中成型。注射系统的性能直接影响着注塑产品的质量和生产效率。
3.锁模系统
锁模系统包括模具板、活塞、模具调节机构等部件,它的作用是在注射过程中固定模具,确保产品成型的准确性和稳定性。锁模系统的设计和操作对产品的外观和尺寸精度有着重要影响。
4.液压系统
液压系统是注塑机的动力来源,它通过控制液压油的流动和压力传递,驱动各个部件的运动。液压系统包括液压泵、液压缸、阀门等组件,它们协同工作,确保注塑机的各项功能正常运行。
5.电气控制系统
电气控制系统是注塑机的大脑,它通过控制板、触摸屏、传感器等部件,实现对注塑机各项功能的监控和调节。电气控制系统可以实现自动化生产,提高生产效率和产品质量。
6.辅助设备
除了上述主要部件外,注塑机还包括一些辅助设备,如干燥机、冷却塔、除湿机等。这些设备在注塑生产过程中起着重要作用,确保原料的质量和生产环境的适宜。
总的来说,注塑机的组成部件各有其功能,它们共同协作,实现塑料制品的高效生产。只有当每个部件都正常运行,才能保证注塑机的稳定性和生产效率。希望通过本文的介绍,读者对注塑机的组成有了更深入的了解。
注塑机锁模力的计算公式
注塑机锁模力的计算公式
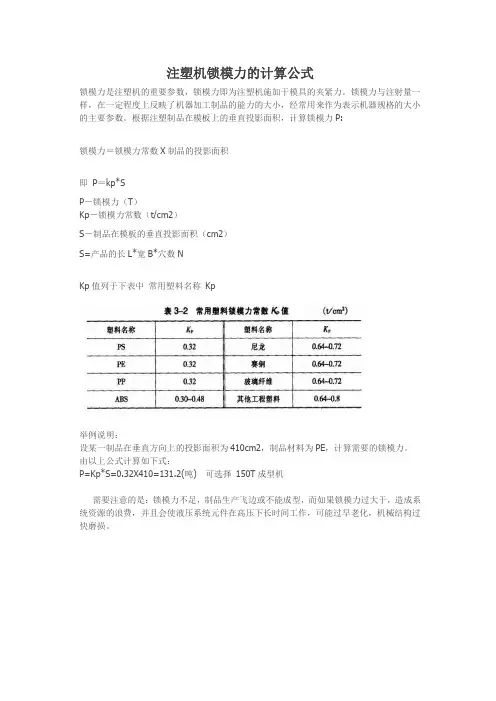
锁模力是注塑机的重要参数,锁模力即为注塑机施加于模具的夹紧力。锁模力与注射量一
样,在一定程度上反映了机器加工制品的能力的大小,经常用来作为表示机器规格的大小
的主要参数。根据注塑制品在模板上的垂直投影面积,计算锁模力P:
锁模力=锁模力常数X制品的投影面积
即 P=kp*S
P-锁模力(T)
Kp-锁模力常数(t/cm2)
S-制品在模板的垂直投影面积(cm2)
S=产品的长L*宽B*穴数N
Kp值列于下表中 常用塑料名称 Kp
举例说明:
设某一制品在垂直方向上的投影面积为410cm2,制品材料为PE,计算需要的锁模力。
由以上公式计算如下式:
P=Kp*S=0.32X410=131.2(吨) 可选择 150T成型机
需要注意的是:锁模力不足,制品生产飞边或不能成型,而如果锁模力过大于,造成系
统资源的浪费,并且会使液压系统元件在高压下长时间工作,可能过早老化,机械结构过
快磨损。
注塑机锁模安全防护装置的隐患分析

注塑机锁模安全防护装置的隐患分析
注塑机锁模安全保护装置有电气、液压、机械三种。国内配置要求不少于其中两种装置。 机械保护 顾名思义,当注塑机异常动作时,通过机械装置及时有效的阻挡,进行安全保护。 正常情况下,前安全门关上,机械锁挡板被安全门压住,离开阻挡位置,机器有效锁模。异常时,当安全门未有效关上,机械锁挡板处于阻挡位置,阻挡异常锁模动作的进行。
实际应用时,存在以下隐患:开关被卡主、接触不良或电路输入回路短路触发锁模信号。安全门安装不稳,晃动导致锁模开关信号异常触发。外部信号干扰,电脑板坏(譬如尘埃潮湿导致电路触发)、程序失效触发锁模信号。 以上隐患, 注塑机锁模安全防护装置的改良版本分析 市场上改良版本主要是电气保护,这是因其安装方便、设计改动量少、成本低。 改良措施1:主要解决安全门开关坏或输入回路短路,处于锁模条件触发状态的安全隐患。 具体改良措施如:前安全门关闭过程中,两个安全门触发开关在规定时间内(如力劲注塑机3s内完成状态转换)转换原先状态,达到锁模条件所需状态,注塑机控制系统才确认安全门关闭有效。如果有一开关坏,长期处于触发状态,则不会锁模。 改良措施2:主要解决电脑控制系统异常,输出锁模动作隐患。 具体改良措施如:增加一个电气保护模块,安全门关的信号经过电气保护模块处理后,再输入给电脑,电脑接收后输出锁模信号。锁模输出信号经过电气保护模块输出回路后提供给锁模油阀。 如力劲注塑机锁模电气控制系统, 以上改良,可将电器控制系统自身异常时,输出锁模信号的概率降低一半以下,但还存在不足之处,注塑机控制系统输出端到油路驱动系统与油阀的外部线路短路或异常触发(譬如老鼠咬坏线)则没有有效保护。同时由于增加了相同性质保护元件(如液压开关阀与锁模方向阀、电脑控制系统与电气保护模块),也相应增加了应用成本与故障点。 关键是电气以外的液压、机械失效时,电气保护装置不能最终监控并防止注塑机动板往定板方向的异常移动,安全可靠性提升空间有限。这是因为电气保护装置的特点决定了它是锁模保护系统中的一个控制环节,不是最终保护装置。 虽然通过电气液压联动保护装置,可靠性得到较大的提升,但可靠性不如机械液压联动保护装置。 注塑机安全保护装置可靠性的提升方案 我们知道,注塑机锁模安全保护最直接、直观的是锁模机械保护装置。当外在因素导致保护装置控制回路失效时,我们的办法是让操作人员形成操作习惯,使得机械锁时刻处于有效保护中。 怎样做到让操作人员形成良好的操作习惯,使得机械锁时刻处于有效保护中,这就是此方案的主要课题。加上考虑锁模机械安全锁在使用中的隐患,提出以下解决方案:
两板注塑机锁模原理
两板注塑机锁模原理
嘿,你有没有想过那些塑料制品是怎么被制造出来的呢?今天呀,我就来给你讲讲两板注塑机的锁模原理,这可真是个超级有趣的事儿呢!
我有个朋友小李,他就在一家塑料制品厂工作。有一次我去他厂里参观,看到那些两板注塑机在不停地工作,就像一个个不知疲倦的大力士。我当时就特别好奇,这机器是怎么把模具紧紧锁住,然后制造出那些精美的塑料制品的呢?小李就开始给我讲起来。
两板注塑机的锁模系统就像是一个超级牢固的大夹子。你看啊,它主要有几个关键的部分。首先呢,是合模油缸。这合模油缸就像是一个大力士的肌肉,它提供了把模具合起来并且锁死的力量。想象一下,你要把一个盒子紧紧地关上,你的手就相当于这个合模油缸的力量。
然后啊,就是模板了。两板注塑机有两块大模板,这两块模板就像是两个大门板。一块是固定模板,它就稳稳地站在那里,一动也不动,就像一个坚守岗位的卫士。另一块呢,是活动模板。这个活动模板可就灵活多啦,它在合模油缸的推动下,向着固定模板移动。这就好比两个人要拥抱,一个站着不动,另一个主动靠过去。
在这个过程中,还有一个很重要的东西,那就是锁模机构。这锁模机构啊,就像是一把超级复杂的锁。它有很多精巧的设计,确保模具在合模之后能够被牢牢地锁住,不会有丝毫的松动。我就问小李:“这锁模机构到底是怎么工作的呀?感觉好神奇哦!”小李笑着说:“你看啊,当活动模板快要接近固定模板的时候,锁模机构就开始发挥作用了。它里面有一些特殊的结构,就像齿轮和卡槽一样相互咬合。这就好比你家里的门,门关上之后,那个锁舌会卡在门框的卡槽里,这样门就关得死死的了。”
我又好奇地问:“那这力量得多大才能把模具锁得那么紧呢?”小李回答说:“哎呀,这力量可不小呢!因为在注塑的时候,塑料熔体会被注入到模具里面,这时候会产生很大的压力。如果锁模的力量不够,模具就会被撑开,那做出来的塑料制品可就成废品了。这就像你给气球吹气,要是你握不住气球口,气球就会爆掉一样。”
二板注塑机锁模原理
二板注塑机锁模原理
您知道吗,二板注塑机锁模这事儿可有意思啦!
咱先来说说为啥要有锁模这一步。您想啊,注塑的时候那可是要把塑料液体往模具里灌,如果模具没锁好,那还不得乱流,做出的东西不就歪七扭八,完全没法用啦!所以锁模就像是给模具上了一把牢固的大锁,让塑料液体乖乖听话,按照咱们想要的样子成型。
二板注塑机锁模的原理呢,其实就像是一场精彩的“力量对决”。它主要靠的是两个大家伙——动模板和定模板。这俩板子可厉害了,它们就像是一对配合默契的好伙伴。
当要开始锁模的时候,那动力系统就开始发力啦!就像大力士在后面使劲推一样,推动动模板朝着定模板快速前进。这速度,那叫一个快!然后呢,动模板就紧紧地贴到了定模板上,一点儿缝隙都不给留。
这时候,可还不算完。还有一些特别的装置和结构发挥作用呢。比如说,会有一些锁模油缸或者机械锁模机构,它们就像是超级大力士的“帮手”,一起用力把动模板和定模板死死地锁住。
您可能会想,这得用多大的力气啊?嘿这力气可不小,得足够抵抗住注塑过程中塑料液体带来的强大压力。不然的话,模具一撑开,那可就全乱套啦!
而且啊,在整个锁模的过程中,还有很多精密的控制系统在工作呢。它们就像是聪明的小脑袋,时刻监测着各种参数,比如压力、位置啥的,确保锁模的过程准确无误,万无一失。
想象一下,这二板注塑机就像是一个超级厉害的“变形金刚”,在锁模的时候,各个部件都协同作战,展现出强大的力量和精准的控制,是不是特别酷? 再跟您说个有趣的,这锁模的过程有时候就像是一场紧张刺激的比赛。各个部件都在争分夺秒,又要快又要准,一旦成功锁住,就好像赢得了一场重要的胜利,为接下来注塑出完美的产品打下了坚实的基础。
注塑机锁模机构的原理
注塑机锁模机构的原理
注塑机锁模机构是注塑机的关键部件,用于固定和锁定注塑模具。它的主要原理是通过机械力或液压力将模具的两个或多个部分,即模具的活动板和固定板,紧密地固定在一起。
注塑机锁模机构的常见原理包括:
1. 机械式锁模机构:机械式锁模机构通常由锁模杆和锁模板组成。通过旋转或移动锁模杆,使锁模板固定或释放模具。这种机械式原理适用于较小的注塑机。
2. 液压式锁模机构:液压式锁模机构通过液压缸产生的液压力来锁定和释放模具。液压锁模机构通过控制液压活塞的运动,实现模具的固定和释放。这种原理适用于大型注塑机。
无论是机械式还是液压式锁模机构,都需要确保模具的固定和释放具有足够的力量,并且能够确保模具的相对位置的准确性。锁模机构通常还配备了安全装置,以保证在模具未完全固定或释放时防止误操作。
总的来说,注塑机锁模机构的原理是通过机械力或液压力将模具的活动和固定部分紧密固定在一起,从而保证注塑过程中模具的稳定性和准确性。
注塑机锁模结构知识点总结
注塑机锁模结构知识点总结
一、注塑机锁模结构概述
注塑机锁模结构是注塑机的重要组成部分,主要起到锁定模具和注塑料件的作用。其结构设计和性能直接影响到注塑机的稳定性、生产效率和成品质量。注塑机锁模结构一般由模板、模板支撑、模板抱箍、活动模板、模板调整机构等部件组成,下面将分别介绍各部分结构设计的知识点。
二、模板
1. 模板材质:模板一般采用优质合金钢或工程塑料制成,具有高强度、耐磨损、抗腐蚀等特点,以适应注塑机的高频次使用和恶劣工作环境。
2. 模板加工精度:模板的加工精度直接影响到注塑制品的尺寸精度和质量稳定性,因此模板的加工精度要求较高,一般在0.01mm以内。
3. 模板安装方式:模板一般采用装卸式安装,便于模具更换和维护,同时也便于调整模具间的间隙,以适应不同尺寸的注塑制品。
三、模板支撑
1. 支撑形式:模板支撑一般采用座柱支撑、支沿支撑、立柱支撑等形式,以在注塑过程中固定模具,防止模具因注射压力而产生位移或变形。
2. 支撑材质:支撑件一般采用高强度钢材或合金材料制成,以保证其承受注塑机高压下的稳定性和耐磨损性。
3. 支撑结构设计:支撑结构的设计应考虑到注塑件的形状、尺寸以及注射压力,以保证支撑结构的合理性和稳定性。
四、模板抱箍
1. 抱箍形式:模板抱箍一般采用导柱式、拉杆式或气动式等不同形式,以确保模板在注塑过程中的闭合和开启动作。
2. 抱箍材质:抱箍通常采用优质合金钢或工程塑料制成,具有高强度、耐磨损、抗腐蚀等特点,以满足注塑机高频次使用和恶劣工作环境的要求。
3. 抱箍设计优化:抱箍的设计应考虑到注塑件的形状、尺寸以及注射压力,以保证其在注塑过程中的闭合和开启的灵活性和稳定性。
五、活动模板 1. 活动模板设计:活动模板一般采用拉杆、液压缸或气缸等形式,以实现模具的射出和冷却动作。
2. 活动模板材质:活动模板部件的材质要求具有高强度、耐磨损、抗腐蚀等特点,以适应注塑机高频次使用和恶劣工作环境。