
仪表板装饰面板本体PFMEA
发生度O控制预防探测度D控制探测采取的措施
和有效日期
严重度S频度O探测度DRPN
数量符合订单数量不足影响后续生产7供应商过程失效3与供应商签订质量协议并监控供应商4仓管员检查84
包装无破损包装破损影响贮存及后续生产61.供应端包装破损 2.运输过程碰撞3搬运方法培训4仓管员检查72
材料规格符合未确认材料阻燃性、熔融指数、VOC、气味、禁用物质不达标性能指标不符合的材料进入生产,不符合法规8供应商遗漏/缺失2阻燃性、熔融指数、VOC、气味、禁用物质报告5验证供应商的试验报告(每生产批)80
不可混装6供应商送错货3核对样品4IQC抽检72
标签与实物相符6供方标识错误3标识方法培训4来料检查72
数量符合订单数量不足影响后续生产7供应商过程失效3与供应商签订质量协议并监控供应商4仓管员检查84
包装无破损包装破损影响贮存及后续生产61.供应端包装破损 2.运输过程碰撞3搬运方法培训4仓管员检查72
产品色差符合要求色差不合格的材料进入生
产,导致产品报废
8供应商质量失效3与供应商签订质量协议并监控供应商要求供应商每批来料附色板和检验3IQC抽检72
材料规格符合未确认材料阻燃性、VOC、气味、禁用物质不达标性能指标不符合的材料进入生产,导致产品阻燃不良,不符合法规8对供应商的来料的测试结果没有定期确认2阻燃性、熔融指数、VOC、气味、禁用物质报告3验证供应商的试验报告(每生产批)48
不可混装6供应商送错货3核对样品4IQC抽检72
标签与实物相符6供方标识错误3标识方法培训4来料检查72
没有确认到位不合格的材料进入生产,导致产品报废81检验员未按样品进行检验,2.QA未按抽检标准进行抽检2培训作业人员并签板比对检查5目视确认80
误判不合格的材料进入生产,导致产品报废81检验员未按样品进行检验,2.QA未按抽检标准进行抽检2培训作业人员并签板比对检查5目视确认80
没有确认到位不合格的材料进入生产,导致产品报废81检验员未按样品进行检验,2.QA未按抽检标准进行抽检2培训作业人员并签板比对检查5目视确认80
误判不合格的材料进入生产,导致产品报废81检验员未按样品进行检验,2.QA未按抽检标准进行抽检2培训作业人员并签板比对检查5目视确认80
物料变质不合格的材料进入生产,导致产品报废8物料储存温/湿度超标3对存放环境进行温/湿度监控2 仓管员每天自检一次48
52在卡板上堆码原料前先确认卡板是否完好,铁钉是否有凸起,以防刺破包装袋3目视确认30
52卡板上堆放采用交错堆码法,每板限高2米,过道宽≥1.7米3目视确认30
存放位置混乱;无标
识或标识不清
影响后续生产5存放位置无规划;存放位置无标识3建立看板管理,标识物料3 仓管员每天自检一次,要求帐卡物一致45
物料变质不合格的材料进入生产,导致产品报废8物料储存温/湿度超标温度25±3℃ 湿度70±10%3对存放环境进行温/湿度监控2 仓管员每天自检一次48
包装破损膜片外观不良6存放或搬运方式不当3卡板上堆放整齐2目视确认36
4材料领用(原料)材料型号/颜色/数量符合生产所需领错料影响后续生产8领料员/发料员工作粗心3 生产部领料员根据生产工令单到
仓库领料,仓库仓管依工令单发
料,领料员核对数量及标签。核对
3目视检查清点72
74384
74384
8干燥机故障41、干燥机保养维护396
混料产品混色8料桶没有清理干净,4烘料前检查料桶3加料员每两小时巡查一次96
烘料设定温度不对产品功能达不到要求8干燥参数(时间、温度)设定不当43加料员每两小时巡查一次96
84396
84396
8机器故障温度失控41、设备维护保养396
没有确认到位不良品流入下道工序81检验员未按样品进行检验,2.QA未按抽检标准进行抽检2当班品管严格核对工程、客签样品,达到样品要求方可通知生产。5目视确认80
误判不良品流入下道工序81检验员未按样品进行检验,2.QA未按抽检标准进行抽检2当班品管严格核对工程、客签样品,达到样品要求方可通知生产。5目视确认80
缺胶8保压压力不足、保压压力过大2《注塑机注射工艺参数表》4QC过程巡检(每1小时一次)64
产品变形5模具温度异常3生产作业指导书标识模具温度2注塑参数记录表30P/L部段差不良5射速快3按指导书设定参数4作业自检60表面缩水5参数设置不符合要求(如温度。压力等)3记录调机参数供下次设置时参照4作业自检60RPN建议的措施职责和目标完成日期按〈注塑机注射工艺参数表〉操作按〈注塑机注射工艺参数表〉操作加料员每两小时巡查一次加料员每两小时巡查一次严重度S特性分类潜在失效原因存放或搬运方式不当干燥参数(时间、温度)设定不当干燥参数(时间、温度)设定不当潜在失效影响无法识别不可以使用无法识别不可以使用原材料泄漏浪费产品易出现料花产品外观发黄,产品脆,外观及性能不良结构不良产品外观不良潜在失效模式混装、标签与实物不符混装、标签与实物不符包装破损材料干燥时间不足材料干燥时间过长要求性能符合要求、外观无异常性能符合要求、外观无异常符合仓储管理规定符合仓储管理规定符合物性表参数烘料确认外观、结构无异常生产出的产品结
构完整,不可有毛
边,段差、缩水
、缺胶、等外观
缺陷
核心小组:朱洪波、周亮、项凤彬、贺美铃、安刻、姚武、李小刚关键日期:最新修改日期:
现行控制实施结果
1.1
进料收货
(胶料)
1.2
进料收货
(油漆)
2.1
检验
(胶料)
2.2
检验
(油漆)
3.1
入库保管
(胶料)
3.2
入库保管
(油漆)
5
原材料干燥
(原料)
6
首件检查
7.1
注塑
XXX有限公司
潜在失效模式及后果分析
供应商代码/名称:项目名称:项目车型:FMEA文件编号:
零件号:零部件名称:仪表板装饰面板本体编制人:编制日期:联系电话:
项目/过程步骤
功能
仪表板设计指导书

汽车车身仪表板设计作业指导书2. 仪表板件设计的基本要求2.1)仪表板件应执行国家标准和企业标准。
2.2)仪表板件应满足技术协议中相关要求。
2.3)仪表板设计应符合造型设计的要求和效果。
2.4)仪表板设计应符合总布置方案和结构尺寸应满足设计硬点要求。
2.5)仪表板设计应满足人机工程等要求,提高舒适性。
2.6)在对样车充分了解的基础上,制定沿用件、新件和改制件。
2.7)产品设计中尽量采用系列化、标准化、通用化。
尽量采用标准件、通用件;各种设计数据尺寸应准确无误。
2.8)产品设计中应考虑到加工、装配、安装调试、维修的方便性和经济性。
2.9)表面光顺质量:高可见区,A级曲面,局部相切连续。
少可见区,B级曲面,相切连续。
不可见区,C级曲面,位置连续。
2.10)逆向工程中测绘的孔径及位置尺寸要圆整,公差和形位公差标注正确。
完整3D数模应有公差数据表。
3.检查分析3.1)提交仪表板设计的光顺数模要准确反映出样件或油泥模型上的a)各个特征的形状,大小,位置和方位。
b)各特征之间过渡曲面的形状和走向。
c)各特征的丰满度及其变化规律。
d)各开缝线的走向及其与附近特征的相对位置关系。
如发现所提交的光顺数模不符合以上要求,甚至有遗漏特征、风格变化等严重问题,应退回光顺所返工。
3.2)仪表板设计首先检查分析仪表板外表面光顺是否符合光顺要求。
3.3)注塑、压型零件根据光顺的仪表板外表面特点和边界条件确定拔模方向,以作为以后结构设计的依据。
发现有难出模的局部特征,应退回光顺所修改光顺数模。
4. 设计要点4.1)仪表板边缘要光顺,与其他件间隙要均匀。
4.2)孔径形状及位置尺寸要圆整,孔径符合标准化,系列化。
4.3)产品设计中尽量做到系列化和通用化,尽量采用标准件,通用件。
4.4)各种设计数据尺寸应准确无误,结构强度可靠,安装稳定牢固。
4.5)设计过程中应尽量借用其它车型的成熟附件和结构,以降低本车的设计成本。
4.6)仪表板设计应充分考虑制造工艺可行性,装配工艺可行性,维修的可行性,经济性和方便性。
仪表板设计规范初版 20170413

文档来源为:从网络收集整理.word版本可编辑.欢迎下载支持.Q/JT 江苏金坛汽车工业有限公司企业标准Q/JT T00.0XX—2017 仪表板设计规范简介2017-04-30发布2017-05-10实施前言本标准依据GB/T 1.1-2009给出的规则起草。
本标准由江苏金坛汽车工业有限公司产品中心提出。
本标准由江苏金坛汽车工业有限公司产品中心技术开发三部归口。
本标准由江苏金坛汽车工业有限公司产品中心技术开发四部起草。
本标准主要起草人:本标准于2017年4月首次发布;仪表板设计规范简介一、简要说明1.1 简述现代轿车的仪表板总成一般分成两部分,一部分是指方向盘前的仪表板和仪表罩及平台,另一部分是指司机旁通道上的副仪表板。
其中仪表板是安装指示器的主体,集中了全车的监察仪表,通过它们揭示出发动机的转速、油压、水温和燃油的储量,灯光和发电机的工作状态,车辆的现时速度和里程积累。
有些仪表还设有变速档位指示,计时钟,环境温度表,路面倾斜表和地面高度表等。
按照现时流行的款式,现代轿车多数将空调,音响等设备的控制部件安装在副仪表板上,以方便驾驶者的操作,同时也显得整车布局紧凑合理。
仪表板总成在车厢里处于中心的位置,非常引人注目,它的任何疵点都会令人感到浑身不舒服,因此汽车制造商是非常重视轿车仪表板总成的制作水平,从制作工艺上可以表现出制造公司的设计与工艺水平,从装饰风格上可以表现出这个国家或地区的文化传统。
一种成功的轿车仪表板总成,既要融入轿车的整体,体现出它是轿车不可分割的一部分;又要体现出轿车的个性,使人看到仪表板就会想到车子的形象。
仪表板简称IP(Instrument panel),是汽车内饰的重要组成部分。
1.2 设计该产品的目的由于仪表板的特殊位置,处于正副驾驶员的前方,在整个坐舱系统占用了很大的空间和视野,所以设计好该产品对于提高整车内饰质量有很直接有效的作用。
仪表板的面积很大,故对造型的影响起了举足轻重的作用,对于新车型的开发,从实用新型方面来讲,对造型提出了较高的要求;仪表板的外面装有仪表和各类操纵件,里面装有空调等各类车身附件,对空间和结构的要求都很复杂,在设计中应特别精心,对于仪表板的布置和结构设计尤其要考虑充分,校核全面;仪表板的设计要充分考虑到人机工程学,主要为仪表板上各种开关件及杂物盒、点烟器等的布置要尽量满足人体工程学的要求,既要美观,又要方便实用;仪表板需要满足国家强检项目,主要是除霜的要求,前方视野的要求和燃烧特性要求,除霜对空调和仪表板同时提出要求,并借助CAE分析及样件制作来满足条件,前方视野对方向盘、仪表板等同时提出要求,要求在造型和总布置阶段就对视野校核完整,关于燃烧特性及气味性等其他要求,我们必须在仪表板的材料上下功夫,争取在相应价位的车上采用物美价廉的材料。
DFMEA 仪表板总成
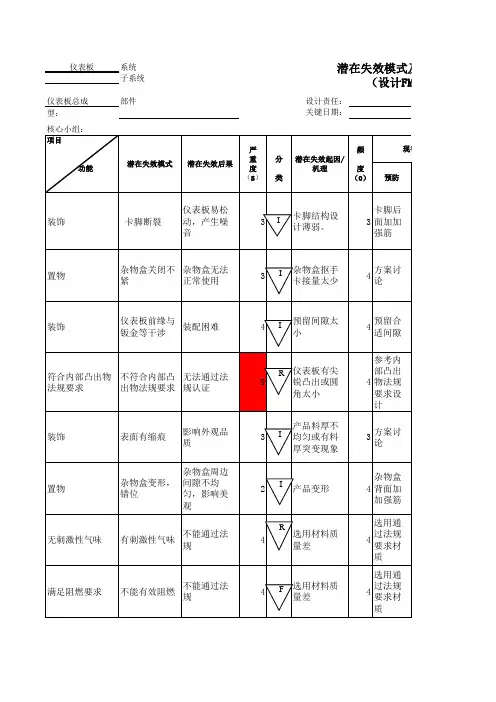
不能通过法 不能有效阻燃 规
4
F 选用材料质 量差
安装牢固可靠
翘出
影响整车品 质,不美观
3
I
安装卡扣松 脱
4
方案讨 论
失效模式及后果分析 (设计FMEA)
编制人: FMEA日期(编制):
FMEA编号NO: 页码: 第 1 页
共 1 页
(修订)
现行设计控制
探测
风 探 险 R 测 顺 P 度 序 N (D) 数
仪表板
系统 子系统
潜在失效模式及后果分析 (设计FMEA)
设计责任: 关键日期:
仪表板总成 部件 年度车型/车辆类型: 核心小组:
项目 潜在失效模式 潜在失效后果 严 重 度 (S)
频 分 类 潜在失效起因/ 机理 度 (O)
现行设计控制
功能
预防
装饰
卡脚断裂
仪表板易松 动,产生噪 音
3
I
卡脚结构设 计薄弱。
装饰
表面有缩痕
影响外观品 质
3
I
产品料厚不 均匀或有料 厚突变现象
3
置物
杂物盒周边 杂物盒变形, 间隙不均 错位 匀,影响美 观 不能通过法 规Biblioteka 2I产品变形
杂物盒 4 背面加 加强筋 选用通 过法规 4 要求材 质 选用通 过法规 4 要求材 质
R
无刺激性气味
有刺激性气味
4
选用材料质 量差
满足阻燃要求
卡脚后 3 面加加 强筋
置物
杂物盒关闭不 杂物盒无法 紧 正常使用
3
I
杂物盒抠手 卡接量太少
4
方案讨 论
装饰
仪表板前缘与 装配困难 钣金等干涉
《仪表板结构设计》课件

04
仪表板制造工艺
注塑工艺
01
注塑工艺是仪表板制造中常用的 工艺之一,通过将热塑性塑料注 入模具型腔中,冷却后得到所需 形状的仪表板部件。
02
注塑工艺具有生产效率高、成本 低、适用范围广等优点,但也有 一些局限性,如难以生产大型或 结构复杂的部件。
真空成型工艺
真空成型工艺是一种利用真空负压使 塑料在模具表面流动并贴附成型的制 造工艺。
《仪表板结构设计》 ppt课件
• 仪表板概述 • 仪表板结构设计原则 • 仪表板材料选择 • 仪表板制造工艺 • 仪表板设计流程 • 仪表板设计案例分析
目录
01
仪表板概述
仪表板定义
仪表板定义
仪表板是一种用于监控、管理和控制车辆运行状态的设备,通常安装在车辆的 驾驶室内。
仪表板的作用
仪表板通过各种仪表、显示屏和操作按钮等设备,向驾驶员提供车辆的行驶速 度、发动机转速、燃油量、水温、气压等信息,帮助驾驶员更好地了解车辆状 态,提高驾驶安全性。
仪表板分类
按功能分类
仪表板可以分为机械式仪表板和电子式仪表板。机械式仪表板通过机械方式测量 和显示车辆信息,而电子式仪表板则通过电子传感器和电路来测量和显示车辆信 息。
按安装位置分类
仪表板可以分为下置式仪表板和上置式仪表板。下置式仪表板通常安装在驾驶员 座椅下方,而上置式仪表板则安装在车辆顶部或中控台上。
该飞机品牌的仪表板设计集成了大量的高科 技设备,如雷达、导航系统、通信设备等。 整个仪表板布局紧凑,操作界面简洁明了, 方便飞行员快速获取飞行信息并进行操作。 同时,该仪表板还具备抗电磁干扰和防震等 功能,以确保在复杂的环境下能够稳定工作 。
感谢观看
THANKS
新员工培训DFMEA介绍
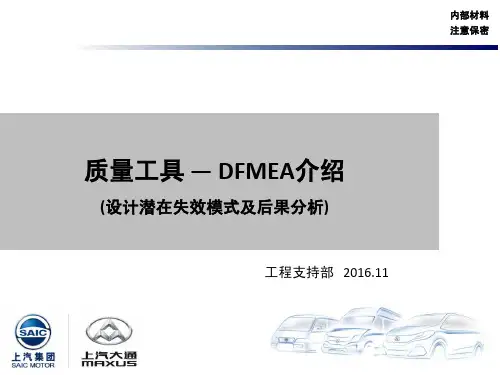
识别与分析零件相关的周边系统。 周围的系统与零件功能相关,后续作为影响因素进行分析。
方法和资源: 方块图 Block Diagram 参数图(P-图) Parameter Diagram 关系矩阵分析 BOM清单 接口图、示意图等
内部材料 注意保密
2014-5
26
二. DFMEA策划及准备
了解这些顾客,有助于更加充分地定义功能范围。
内部材料 注意保密
2014-5
18
一. FMEA发展和介绍
DFMEA在APQP中的角色
设计相关:PDT协同
历史信息 失效记录
设计过程:DRE/供应商负责
价值工程 价值分析
DFMEA
内部材料 注意保密
基于可制造性/ 装配性/维修性
的设计
设计验证计划 ADV
功能
潜在失效模式
严 级 潜在失效 频
潜在失效后果 重 别 起因/机理 度
度
现行设计控制
预防
探测
风
探险
测顺
度序
数
建议措施
措施效果
责任和目标 完成日期
采取的
严 重
频
探 测
R P
措施 度 度 度 N
1
2
3 4 567
8
9
2014-5
10
8
一. FMEA发展和介绍 DFMEA简介 — 5W
What 什么是DFMEA?
内部材料 注意保密
质量工具 — DFMEA介绍
(设计潜在失效模式及后果分析)
工程支持部 2016.11
第一部分:FMEA发展和介绍 第二部分:DFMEA策划及准备 第三部分:DFMEA分析和实施
仪表板总成检具设计分析

仪表板总成检具设计分析摘要检具是一种用来测量和评价零件尺寸质量的专用检验设备。
本文所述为一款前仪表板总成检具的设计。
Abstract:Fixture is one kind of professional inspection equipment for measuring and judging of the dimensional quality of one part.This paper analyze the structure design of one instrument panel assembly fixture.关键词:前保险杠;检具;定位Key words:ip;fixture;location引言仪表板总成是轿车组件里边非常重要的组成部分,它很大程度上决定了内饰的功能性要求以及客户对轿车的感知;外观要求高,装配尺寸精度较高;很多内饰都或多或少的与仪表板总成有联系,本文探讨了一款中高档轿车的仪表板总成设计。
1.产品分析图1所示为一款中高档轿车的仪表板总成设计的检具。
此检具可实现仪表板骨架的检测支架功能,同时可实现关键空位的检测功能,可以实现发泡切割后成品的周圈轮廓度检测和关键孔位的位置度检测。
仪表板总成主要包括一下几个区域:(1)手套箱(2)左下护板(3)仪表罩(4)出风口(左右)(5)中控(6)侧护板(左右)(7)前挡风玻璃。
对于这套检具,客户有一个特殊要求:即同时实现两种检测功能,一种带横梁等钣金件;另一种是不带横梁等件的检测。
这对检具的整体结构有很大的影响,因为横梁及其它相关钣金件不仅数量多,而且定位也多,占用的空间很大,会对其它工件的设计有很大的影响。
2.定位设计分析仪表板总成的主要定位部分如下:根据仪表板总成与车身的装配关系,我们分析得到的定位如下,仪表罩处是总成装配在车身上的关键点,作为主定位使用;与中控连接的部位作为中间的定位;两侧分别用2、5、6、7四个点控制住四个角部,以作为辅助定位点。
汽车仪表板表皮自动包覆工艺
汽车仪表板是汽车重要的组成部分。
仪表板往往需要在之后集成空调、音响以及各种电子仪表和行车电脑,因此需要仪表板具备足够的刚性。
另外,在外部意外碰撞发生时,为了减少对乘员的伤害,需要仪表板吸能特性优越。
这些,是由仪表板的结构特性要求决定的。
在汽车工业飞速发展的今天,仪表板除了需要满足上述性能要求,还得满足装饰要求,满足驾驶人员和乘员的视觉和审美要求,满足手感和色泽要求以及轻量化要求。
不同于阳模真空成型工艺和阴模真空成型工艺,也不同于主流的仪表板搪塑成型工艺,高端仪表板设计为表面贴合包覆带皮纹的PVC 或TPO 面料或真皮面料,针对这种皮纹面料的贴合包覆,其表皮包覆工艺也不一样。
1.仪表板基本结构仪表板的基本包覆结构主要由三部分构成:PP 骨架 (3mm 、主骨架)、3D 发泡面料(5mm 、软触感)和表皮(0.5mm 、皮纹),如图1所示。
2. 工艺分析在PP 骨架注塑成型后,如何完成中间弹性层 3D 发泡面料与最外层的表皮贴合呢?考虑到这种工艺的仪表板一般为高档汽车的应用,所以,粘合剂一般选用低voc 的热熔胶粘接。
在仪表板正面上方,左右两侧红色阴影部分,仪表板需要汽车仪表板表皮自动包覆工艺□江阴快力特机械有限公司/耿山图1仪表板基本结构在该区域有软触感(见图2),也就是说需要有3D 发泡面料作为中间填料贴合在表皮下方。
这就需要在生产中考虑预贴3D 发泡面料。
在仪表板的水平面和垂直面交界处有表皮接缝,那么,在生产实际中,需要保证接缝部位做镶嵌处理(见图3)。
这就需要一个对缝装置,确保表皮接缝完全入槽,保证成品平稳,表面平整光滑,保持整体皮纹一致性。
同时需要在对缝单元与表皮接缝对应位置设置对缝刀片,实现对缝线和压实(见图4)。
由于本体材料分布厚度不同,各贴合区域形状不同,为此将影响贴合的效果。
因此,在贴合模具中,针对各功能区域,模具设计为不同模温,确保表皮最终产生一致的贴合质量(见图5)。
3.工艺实施步骤(1)对3D 发泡面料实施涂胶和滚涂工艺,均匀涂布,保证仪表板贴合面所有区域贴合强度一致。
汽车仪表板是汽车上的重要功能件与装饰件
汽车仪表板是汽车上的重要功能件与装饰件,是一种薄壁大体积,上面开有很多安装仪表用孔和洞的形状复杂的零部件类别:汽车仪表板的结构和用材多种多样,但基本上可以分为硬质和软饰仪表板两大类。
硬质仪表板结构简单,主题部分为同一种材料构成,多用于栽种汽车及客车,一般不需要表皮材料,采用直接注射成形。
软饰仪表板由表层、缓冲层和骨架三部分构成使用多种材料构成。
常用词奥皮材料有PU、PP、ABS/PVC合金等,多用于轿车。
此外,还有钢板冲压成型再焊接,涂装制造的钢质仪表板;钢质仪表板外层包覆人造革后制成的丰软化仪表板;木质仪表板等仪表板的使用要求与技术指标仪表板是汽车上主要的内饰件之一,在强度上要求能承受各种仪表和音响设备以及管线接头的负荷,并能耐前挡风玻璃投过来的太阳光辐射和发动机散热引起的高温。
从安全角度出发,要求仪表板具有吸收冲击能,防眩和难燃性能。
仪表板应具有一下特点:(1)有足够的强度刚度,能承受仪表、管路和杂物等的负荷,能抵抗一定的冲击(2)有良好的尺寸稳定性,在太阳光辐射和发动机余热的高温下不变形,不失效,不影响各仪表的精确度。
(3)有适当的装饰性,格调优雅,反光度低,給人以宁静舒适的感觉(4)耐久性,耐冷热,冲击,耐光照,使用寿命十年以上(5)制造仪表板的主要原料与辅助材料均不得含镉等对人体有害的物质(6)不允许长生使窗玻璃模糊的挥发物,应有适当的装饰性,反光度低(7)软质表皮在常温下破损时,应韧性断裂,不应脆性断裂,即要求制品破损时不允许出现尖状锐角(8)耐汽油、柴油和汗液的腐蚀汽车仪表板的产品设计:仪表板是汽车操纵显示的集中部分。
其上部有各种仪表及操纵开关,是汽车操纵中心。
设计上较好的仪表板是驾驶员能感到方便舒适,反之还可能影响驾驶员和乘员的安全,仪表板设计已成为汽车车身设计的一个重要组成部分。
仪表板作为汽车内部可以看得到的最大,最复杂的零件之一,一直是新设计方法和新材料的首选目标。
同汽车一样,仪表板也因安全特性、美学要求、附加功能及其他发展趋势的综合要求而不断创新。