
梳棉机针布包卷
syjx梳棉机知识

实验一 抓棉机工艺与设备
一、实验目的与要求
1、通过纺织厂实地了解抓棉机的机构组成、主要作用。
2、通过纺织厂实地了解抓棉机的工艺流程和工作原理。
二、基础知识
纺织用各种纤维原材料,如棉花、羊毛、化学纤维等,大多数呈压紧捆包的状态运进纺织厂。另外由于天然原材料的生长特性,纤维多呈相互并结状态。按逐步梳理的原则,首先须对这些原材料进行初步扯松分解,同时清除各种杂质和疵点,还可根据纺纱工艺的需要将不同成分、不同等级的原料进行初步的混和。这个加工过程在短纤维纺纱系统中称为开清工序,是短纤维纺纱工艺流程中的第一道工序,加工对象主要是轧棉厂或化纤制造厂运来的原料包。其主要任务为:
1、开松。把原料包中压紧的纤维块松解成较小的纤维束,同时避免纤维的损伤和杂质的碎裂。
2、除杂。清除原料中大部分的杂质和疵点以及部分短绒,同时避免可纺纤维的损耗。
3、混和。使不同成分、不同等级的原料充分混和,保证成纱质量的均匀一致。
4、成卷。均匀喂给,制成一定重量和长度的纤维卷,以满足下道工序的需要。
整套设备由几台不同功能的单机组成开清棉联合机,最基本的设备配置为:抓棉机→混棉机→开棉机→双棉箱给棉机→单打手成卷机。
抓棉机械排在开清棉联合机第一个机台的位置上,按照预定的配棉成分和一定的比例抓取原料,原料经抓棉机械的打手作用后,以棉流形式送入下一机台。
抓棉机的主要作用是从棉包中抓取原料并喂给整套开清棉联合机,同时还具有一定的开松和混和作用。开松作用是借助抓棉打手和肋条来实现的。
三、实验内容
1、FA002型抓棉机示意图
2、了解机构组成
自动抓棉机有多种形式:按抓取原理不同可分为上抓式和下抓式;按结构特点可分为往复直行式和环行式;按抓取方法不同可分为角钉滚筒抓取、锯片抓取和夹持抓取等。
FA002A型自动抓棉机属环行角钉滚筒下抓式,主要由输棉管1、伸缩管2、抓棉小车3、打手4、肋条5、支架6、地轨7、螺杆8和中心轴9组成。
高产梳棉机抄针调节不当及损伤原因分析

第39卷第3期 2012年5月 织器l;}。 Text i le Accessor ies
● 生产实践
高产梳棉机抄针调节不当及损伤原因分析
张德山
(光山白鲨针布有限公司技术服务专家组,河南光山465450)
摘要:详细列举了高速梳棉机抄针调节不当及损伤的各种原因,重点分析了抄针调节不当对活动 盖板自由分梳的影响。指出清洁辊针布、高速转移辊针布与活动盖板针布是在不接触、不接针的 情况下,完成对盖板花的剥取、转移与输送,任何环节的细小瑕疵都可能会造成分梳件的损伤。
应加强对清洁辊与高速转移辊针布的维护和保养,正确使用,才能延长清洁辊与高速转移辊针布
的使用寿命。 关键词:高速梳棉机;抄针;清洁辊;调节针布;损伤
中图分类号:TS103.82 1 文献标识码:B 文章编号:1001—9634(2012)03—0009—03
0概述
高产梳棉机与低产梳棉机活动盖板花的排除方 法有很大不同。低产梳棉机活动盖板为正转,由上
斩刀直接排除盖板花自落的人工清除;高产梳棉机 活动盖板为反转,首先由盖板清洁辊针布抓取盖板 花后,再由高速转移辊针布打碎成飞花状,在离心力
与负压风道的作用下排入除尘系统。但因清洁抄针 与活动盖板针面隔距调整不良,或因含油滑石粉及 含油盖板花在盖板针面不易清除,盖板清洁辊针布
与高速转移辊针布因局部或全部易缠花而损伤,使 盖板花在两针面间易形成萝卜丝状而不可回用,严 重缠花又加重两针损伤且易产生火苗,但最终的结
果都将影响盖板清洁辊针布与高速转移辊针布、活 动盖板针布的使用寿命及产品质量。
1损伤原因分析
活动盖板清洁辊针布因不当调节,使盖板清洁 辊针布与高速转移辊针布损伤,多发生在新包锡林 与活动盖板针布,单包锡林或调换平磨盖板针布及
链条严重伸长之后。此情况下长期使用,两辊针布 损伤首尾端多于中间部分(关注两辊转向、包卷旋
向、包卷张力等接针之后的影响),高速转移辊针布 损伤多于清洁辊针布。清洁辊针布与高速转移辊针 布损伤后,多反映在盖板针根或针面同一位置,嵌短
针布磨损、材质、热处理和耐磨度的研究

第16卷第4期 2009年12月 辽东学院学报(自然科学版) Journal of Eastern Liaoning University(Natural Science) Vo1.16 No.4 Dec.2009
【梳棉机研究】
针布磨损、材质、热处理和耐磨度的研究
费 青
(中国纺织科学研究院,北京100025)
摘 要:文章系统研究分析了针布的衰退,针布磨损与梳理作用、产品质量的关系,详细系统介绍了 磨损的种类及其机理,并介绍和分析了针布钢丝材质和热处理工艺的研究及改进,特别论述了采用高碳低 合金钢和采用某些合金元素、稀土元素对针布齿(针)尖的金相组织、耐磨性能的作用。目的是提高针 布的耐磨度。 关键词:针布;梳棉机;磨损;材质;热处理;耐磨度;平整;锋利 中图分类号:TS103.15 文献标志码:A 文章编号:1673—4939(2009)04—0337—17
近年来,新型针布在制造设备、规格设计、品 种开发、材质改进以及推广应用方面均获得了迅速 的发展。全国推广应用新型金属针布约在80%左 右,有的地区和工厂则达90%以上;新型盖板针 布的推广面也正在扩大。实践说明,使用新型针布 在改善梳理,减少结杂,提高成纱质量方面成效显 著。针布制造装备发展很快,新一代金属针布的 制造设备和盖板针布的制造设备目前已分别达到 90%和90%左右。针布的制造质量主要反映在 “五度”上…,即锋利度、平整度、光洁度、耐磨
度和淬火均匀度上,目前这“五度”特别是平整 度、锋利度、光洁度有较大的提高,而且不少厂家 的金属针布能做到一包到底,有的可做到不磨就能 顺利开车。 目前国产针布的突出质量问题是针尖耐磨度不 够,针尖锋利度持久性不够,针布使用寿命较短。 由于齿尖磨损,齿尖锋利度迅速衰退,导致梳理效 果下降,棉网质量恶化,棉结杂质增加。有的纺织 厂反映进口针布可用5~6年,而国产针布即使不 轧坏也只能用2~3年,特别是25系列和20系列 针布,因具有矮、浅、尖、薄、小等新型针布特 点,更需解决针布齿尖的耐磨度问题。要提高齿尖 耐磨度,根本问题是要研究和改善针布钢丝的材 质,稳定钢丝的质量以及热处理、淬火等技术问 题: 。 为了使我国的金属针布不论在针布规格、纺纱
清梳联工艺与设备
第一节 清梳联工艺与设备
一、导言
近30年来,清梳联合机的应用和推广是纺纱加工实现自动化,连续化的重要进程。清梳联技术是使传统开清棉和梳棉两工序直接连接,取消成卷并以逐步开松工艺取代“开松―压紧-再开松”的不合理工艺,有利于发挥梳理、除杂等效能,有利于提高生条质量,降低生条短绒率;避免了退卷时粘层(特别是化纤)和换卷时接头不良引起的梳棉喂棉不匀问题;消除了破卷与换卷撕头的回花,减少了开清棉的回花量,避免了对原料的重复处理;取消落卷,运卷,上卷,换卷等操作,提高了劳动生产率,降低了劳动强度;有利于提高生条制成率,缩短了工艺流程,有利于实现自动化,连续化。采用清梳联是棉纺织行业有劳动力密集型向技术密集型转化的需要,也是实现连续化,自动化生产和提高产品质量的需要。
二、实习目的
1. 了解清梳联工艺过程;
2. 了解抓棉机,混棉机,开棉机,清棉机和梳理机的主要结构和工艺流程;
3. 了解清梳联传动系统和控制系统
三、实习设备与用具
瑞士立达(Rieter) A11-B11
青岛纺织机械厂清梳联合机组
四、实习内容
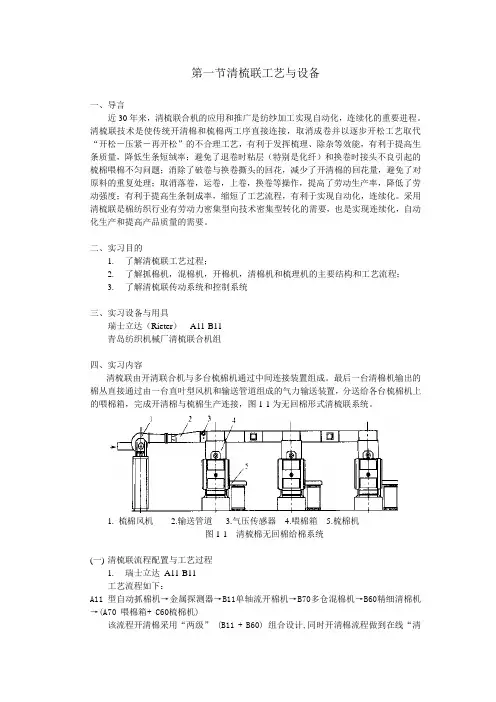
清梳联由开清联合机与多台梳棉机通过中间连接装置组成。最后一台清棉机输出的棉丛直接通过由一台直叶型风机和输送管道组成的气力输送装置,分送给各台梳棉机上的喂棉箱,完成开清棉与梳棉生产连接,图1-1为无回棉形式清梳联系统。
1. 梳棉风机 2.输送管道 3.气压传感器 4.喂棉箱 5.梳棉机
图1-1 清梳棉无回棉给棉系统
(一) 清梳联流程配置与工艺过程
1. 瑞士立达 A11-B11
工艺流程如下:
A11 型自动抓棉机→金属探测器→B11单轴流开棉机→B70多仓混棉机→B60精细清棉机→(A70 喂棉箱+ C60梳棉机)
该流程开清棉采用“两级” (B11 + B60) 组合设计,同时开清棉流程做到在线“清棉工艺调节”,即在不停机的状态下,就可以在操作面板上直接改变开棉强度及落物多少。
液控金属针布包卷机的仿真设计及特性分析
第35卷 第l期 2008年7月 纺织器材 Text.Ie Accessories
● 技术专论
液控金属针布包卷机的仿真设计及特性分析
李延民,张智慧,张 永 (郑州大学机械工程学院,郑州450001) 摘要:针对电气控制金属针布包卷机可靠性不高、包卷质量不稳定、投资较大的现状,详细介绍了 液压控制金属针布包卷机的工作机理,并利用专业仿真软件AMESim对该液压控制系统进行建 模和仿真分析.指出液控方式的金属针布包卷机可以满足在实际生产中对包卷机速度调节方便、 包卷质量可靠、操作灵活轻巧等方面的要求,在生产实际中有较高的实用价值。 关 键 词:电气控制;液压系统;金属针布;包卷机;张力恒定;AMESim软件;仿真曲线 中图分类号:TS112.2 文献标识码:A 文章编号:1001—9634(2008)04—0001—04
0 引言 经常出现的倒条、垒条和针布高低不平等问题 。
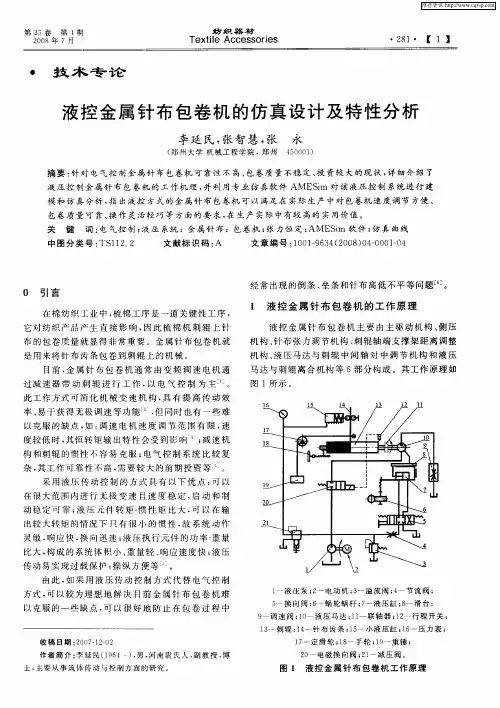
在棉纺织工业中,梳棉工序是一道关键性工序, 它对纺织产品产生直接影响,因此梳棉机刺辊上针 布的包卷质量就显得非常重要。金属针布包卷机就 是用来将针布齿条包卷到刺辊上的机械。 目前,金属针布包卷机通常由变频调速电机通 过减速器带动刺辊进行工作,以电气控制为主~ 。 此工作方式可简化机械变速机构.具有提高传动效 率、易于获得无极调速等功能 ,但同时也有一些难 以克服的缺点,如:调速电机速度调节范围有限,速 度较低时,其恒转矩输出特性会受到影响 ;减速机 构和刺辊的惯性不容易克服;电气控制系统比较复 杂,其工作可靠性不高,需要较大的前期投资等 。 采用液压传动控制的方式具有以下优点:可以 在很大范围内进行无极变速且速度稳定,启动和制 动稳定可靠;液压元件转矩一惯性矩比大,可以在输 出较大转矩的情况下只有很小的惯性,故系统动作 灵敏,响应快.换向迅速;液压执行元件的功率一重量 比大,构成的系统体积小、重量轻、响应速度快;液压 传动易实现过载保护;操纵方便等一 。 由此,如果用液压传动控制方式代替电气控制 方式,可以较为理想地解决目前金属针布包卷机难 以克服的一些缺点,可以很好地防止在包卷过程中
梳棉挡车工作法

梳棉挡车工作法
第一节 交接班工作
做好交接班工作是保证生产正常运行的重要环节,是加强守关,提高质量的关键。交接班要实行对口交接,上下班双方互相主动交接清楚,即要发扬风格,加强团结,又要严肃认真,责任分明,交接者以主动交清为主,接班者以认真检查为主。
一、交班:
交班者要做到一提前,一彻底,三必须。
(一)提前:提前做好交班前的准备工作,做到开车交班。
(二)彻底:彻底做好按规定应做好的一切清洁工作。
(三)必须:必须向接班者交清本班生产情况,如翻改支数、工艺的变动、机械运转、生产好坏、产量供应,平揩车等。
二、接班:
接班者应做到一提前,二了解,五检查。
(一)一提前:提前5-20分钟上班。
(二)二了解:了解上一班生产情况。
(三)五检查:按巡回路线逐台检查。
(1)检查棉网是否正常,有无云斑、破洞、条形、白星等情况。
(2)检查机台运转情况有无缺件或异响、道夫、盖板、锡林、针布有无损坏。
(3)检查花卷分段是否正确,预备卷是否标准。
(4)检查片条储备量是否标准,是否有错支、错桶等。
(5)检查机台,地面环境,工具等清洁工作。
第二节 巡回工作 巡回工作是有计划地组织一轮班工作的重要方法,巡回工作的过程是发现矛盾,处理矛盾的过程。必须发挥人的主观能动性,主动掌握好生产规律,将换卷落桶、清洁工作等分轻重、缓急,有计划地安排到各个巡回中去完成。
一、巡回路线:采用“凹”字形和“0”字形巡回路线。
二、巡回时间:
以喇叭口压辊盖板不准积飞花为标准,空手进车挡必须手摸龙头盖扳子压辊盖。安排适当的巡回时间,一般上限时间不超过十五分钟,大清洁时间不超过十分钟。
三、巡回的掌握:要在巡回工作中发现矛盾,因此必须在巡回工作中做到三个结合,掌握主动性、灵活性、计划性,辩证地处理好各项工作。
三个结合:1、结合换卷、接头、落桶。
2、结合清洁工作。
高产梳棉机配置国产针布的应用实践
第35卷 第l期 2008年7月 纺织器材 TextiIe Accessories
高产梳棉机配置国产针布的应用实践
沃光辉,刘金辉,梁连树,关爱军,孙建新 (山东基德生态科技有限公司.山东滨州 251 900)
摘要:为降低企业成本,提高其经济效益.对国产针布与进口针布配置在高产梳棉机上的.7-艺参 数及成纱质量进行了对比分析.说明采用国产分梳元件生产出来的成纱品质指标可以达到甚至
超过进口针布。因此.采用国产分梳元件代替进口元件是可行的,但另一方面,还应进一步研究 国产分梳件所用材质及其寿命.以进一步提高其性能。 关 键 词:高产梳棉机;进口针布;国产针布;试验数据;成纱质量
中图分类号:TS103.82 1 文献标识码:B 文章编号:1()(]1—9634(2008)04—003卜O2
随着高速高产梳棉机的普及推广.怎样用国产
专件代替进口专件.以达到进口专件的效果,达到降 低生产成本、提高 业经济效益的目的.已成为一个 重要的研究课题。为此.我公司针对克罗斯罗尔
MKSD型承卷式高产梳棉机.配置国产针布进行了 试验攻关。
1针布型号选择
我公司有MKSD承卷式梳棉机4台.于2003 年投人生产.在近期生产中个别机台品质指标出现 恶化趋势.影响了成纱质量水平。试验分析原因为
梳理元件锐度下降,经磨针后无明显效果。经研究 决定,对其主要分梳元件进行更换,以提高其分梳能
力,确保指标稳定。 1.1随机配置针布规格型号(见表1) 表1 MK5D随机配置针布规格型号
表3配棉指标 1.2 为了降低投入成本,试验国产针布配置高产梳 棉机的可行性及梳理元件的合理配置是新型工艺的 重中之重,矮、小、浅、尖、密、薄的新型金属针布和曲
线植针的密集型盖板针布成为我们首选的对象。同 时.对国内针布生产厂家从材质、型号及工艺上做了 选择对比,根据我公司A186D型梳棉机上配置金轮 “钻石”牌针布的成功经验,确定选择该针布对分梳
MK系列梳棉机使用特点浅析
。太平洋杯”2007现代梳理技术交流研讨会论文集
MK系列梳棉机使用特点浅析‘
上海太平洋克罗斯罗尔机械有限公司
1工艺和结构特点
Crosrol公司进入中国以来,已生产销售CrosrolMK5D和MK6高产梳棉机3000多台,(其中外销
1950台;内销1050多台),根据国内外Crosrol用户的生产实践,和满足产品产量、质量要求所具有的特
点如下:
(1)适于重定量喂入,实际喂入的棉卷或棉筵定量可重达每米900g,目前普遍采用的棉卷定量为
每米500-750g左右;(2)适于重定量输出,实际输出的生条定量可达到每米7g以上,目前高效工艺应用的生条定量为
每米6.4g左右;(3)适于超高速梳理,锡林实际运行速度高达770r/rain,梳理线速度高达每秒钟41m,满足高产条
件下需要的梳理效果;
(4)高速梳理加上较小的锡林直径具有较高离心力,从而具有强力排除和分解尘杂与棉结的能力,
MK6梳棉机的离心力是1290nl/ll直径锡林400r/min速度时的2.5倍;
(5)高速梳理加上较小的锡林直径具有较高的纤维转移和梳理能力,具有利用高速气流附面层参与柔性梳理的功能,既有利于梳理又能减少纤维损伤还可以延长针布使用寿命;
(6)轻型可调式滚动轴承盖板系统具有独特的单根盖板无级调节、曲轨六点调节和曲轨整体调节
功能,固定盖板具有横向六点可调功能,满足极高的梳理精度;
(7)轻型滚动轴承盖板系统具有轻便运转、高效快速的排杂能力,活动盖板运行线速度高达1000
mm/min;(8)双片段自调匀整系统具有棉卷横向棉层不匀的检测功能,具有l一100m片段±20%的匀整能
力。这些性能都是Crosrol梳棉机所具有的,特别是高速高精度的梳理和高效快速的排杂能力,是优质
梳理的必要条件。
表l是近期统计的世界上几款著名的高产梳棉机在国内运行的梳理速度情况。表1
项目TruetzsehlerRieterCmsrol机型Tc03C60MK6锡林直径(mill)12908141016标称最高转速(r/rain)600900770实际运行转速(r/rain)560900770实际运行线速度(m/s)37.838.341.0所纺品种(tex)0E58JCl4.8JCl4.8
针布磨损、材质、热处理和耐磨度的研究(Ⅰ)
第17卷第2期 201O年6月 辽东学院学报(自然科学版) Journal of Eastern Liaonlng Un/verslty(Natural Science) VoI.17 No.2 lun.2010
【梳棉机研究】
针布磨损、材质、热处理和耐磨度的研究(I)
费 青
(中国纺织科学研究院,北京100025)
摘 要:文章系统研究分析了针布的衰退,针布磨损与梳理作用、产品质量的关系,详细系统介绍了 磨损的种类及其机理,并介绍和分析了针布钢丝材质和热处理工艺的研究及改进,特别论述了采用高碳低
合金钢和采用某些合金元素、稀土元素对针布齿(针)尖的金相组织、耐磨性能的作用,将使针布在制
造、开发、研究、质量提高和销售服务中发挥更大的作用。 关键词:针布;梳棉机;磨损;耐磨度;热处理
中图分类号:TS103.82 文献标志码:A 文章编号:1673—4939(2010)02—0143一O8
随着梳棉机运转速度的大幅度提高,单位时间
内通过金属针布齿尖的纤维量增加,针布的磨损也 随之加剧。特别是梳理化纤时,由于摩擦系数大, 尤其是含有氧化钛的无光化纤,使齿尖的磨损更
快,因而金属针布的齿尖锋利度迅速衰退,导致梳 理效果下降、棉网质量恶化¨J。根据纺织厂使用
情况表明,新包卷的质量优良的针布(即平整、
锋利、光洁、规格符合纺纱要求),产品质量好, 尤其棉结杂质是比较少的,但经过一段时间(3~
6个月)运转使用后,质量即开始下降,生条棉结 逐步上升,为提高针尖的锋利度,必须进行周期性
的磨针,但由于平磨次数越多,针尖面积越大,穿
刺能力也越差。因而为保证质量,以后的磨针周期 就越来越短 J。图l是一个典型的棉结与运转时间 关系图。
螺 鞲 控制线
图1棉网棉结与针布使用时间关系图 (a)新针布 (b)使用过的l目针布 图2新旧针布对比照片
图2为新旧针布的电镜放大照片,可以看出,
新针布形状完整,棱边棱角清晰而使用过的旧针
道夫锡林盖板针布的区别
梳棉之锡林、盖板、道夫部分
锡林、盖板和道夫部分的机构,主要由锡林、盖板、道夫、前后固定盖板、前后罩板和锡林车肚罩板等组成。经刺辊分梳后转移至锡林针面上的棉层中,大部分纤维呈单纤维状态,棉束重量百分率约15%~25%;此外还含有一定数量的短绒和粘附性较强的细小结杂。所以,这部分机构的主要作用是,锡林和盖板对纤维作进一步的细致分梳,彻底分解棉束,并去除部分短绒和细小杂质;道夫将从锡林针面上转移来的纤维凝聚成纤维层;在分梳、凝聚过程中实现均匀与混和;设置前、后罩板和锡林车肚罩板,罩住或托持锡林上的纤维,以免飞散。
一、锡林、盖板和道夫部分的机构与作用
(一) 锡林、道夫的结构和作用 锡林是梳棉机的主要元件,其作用是将刺辊初步分梳过的纤维剥取并带入锡林盖板工作区作进一步细致的分梳,伸直和均匀混和,并将纤维转移给道夫。道夫的作用是将锡林表面的纤维凝聚成纤维层,并在凝聚过程中对纤维进一步分梳和均匀混和。
锡林、道夫均由钢板焊接结构或铸铁滚筒和针布组成,滚筒两端用堵头(法兰)和裂口轴套将滚筒与轴连接在一起。由于二者均为大直径回转件,同相邻机件的隔距很小,为保证机件回转平稳,隔距准确,对滚筒圆整度,滚筒与轴的同心度以及滚筒的动,静平衡等要求较高。
(二)活动盖板的结构和作用 活动盖板的作用是与锡林配合,对纤维作进一步细致的分梳,使纤维充分伸直和分离,并去除部分短绒和细小杂质,在单纤维状态下均匀混和。不同的梳棉机具有不同的活动盖板根数。基本约在80~106根范围内,其中工作盖板(参加锡林、盖板工作区分梳作用的)约在28~41根范围内(FA224型梳棉机的盖板总数为80根,工作盖板30根)。所有活动盖板用链条或齿形带链接起来构成回转盖板,由盖板传动机构传动,沿着锡林墙板上的曲轨慢速回转。
活动盖板由盖板铁骨和盖板针布组成,盖板铁骨1是一狭长铁条,工作面包覆盖板针布。为了增加刚性,保证盖板,锡林两针面间隔距准确,盖板铁骨呈“T”形,且铁骨两端各有一段圆脊,相当于链条的滚子,以接受盖板机构的推动。盖板铁骨两端的扁平部搁在曲轨上,曲轨支持面叫踵趾面2。如图3-3-1所示,为使每根盖板与锡林两针面间的隔距入口大于出口,踵趾面与盖板针面不平行,所以扁平部截面的入口一侧(趾部)较厚,而出口一侧(踵部)较薄,这种厚度差叫踵趾差。踵趾差的作用是使蓬松的纤维层在锡林盖板两针面间逐渐受到分梳。国产梳棉机的踵趾差一般在0.56 mm。